Catena delle tolleranze CNC: perché il vostro pezzo non entrava
La catena delle tolleranze è il calcolo che decide se un assemblaggio entra, e quasi ogni reclamo del tipo «il pezzo non entrava» è una catena che non è mai stata calcolata. Ogni quota della catena porta con sé la propria tolleranza, e il risultato è la somma di quelle tolleranze: tre piastre da 10.0 ±0.1 mm si impilano a ±0.3 mm, non a ±0.1 mm. Un pezzo può essere fabbricato in modo perfetto secondo il proprio disegno e essere comunque sbagliato, perché il disegno non ha mai tenuto conto di come si sommano le tolleranze.
Che cos'è davvero una catena delle tolleranze
La regola è semplice e spietata: la tolleranza di una quota montata è la somma delle tolleranze di tutto ciò che è nella catena. Nient'altro la modifica. Una catena di cinque pezzi da ±0.1 mm ciascuno si impila a ±0.5 mm, per quanto bene sia stato realizzato ciascun pezzo.
Ci sono due modi di eseguire questo calcolo, e rispondono a domande diverse.
| Metodo | Calcolo | Accumulo totale | Risultato |
|---|---|---|---|
| Caso peggiore | 0.1 + 0.1 + 0.1 | ±0.3 mm | Nominale 30.0 mm, intervallo 29.7–30.3 mm |
| Somma delle radici quadrate | √(0.01 + 0.01 + 0.01) | ±0.173 mm | Nominale 30.0 mm, intervallo 29.83–30.17 mm |
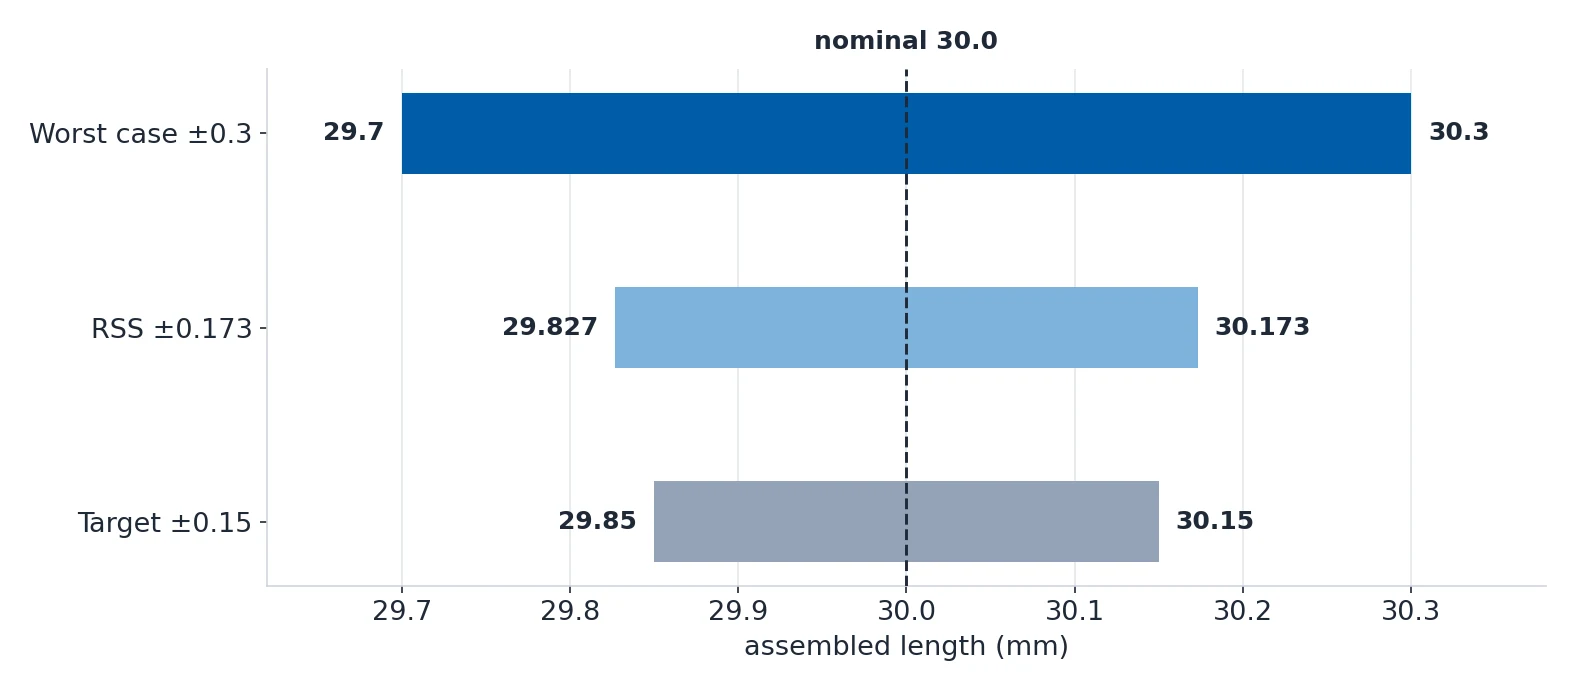
Il caso peggiore è il metodo che garantisce l'accoppiamento su ogni singolo pezzo, perché presuppone che tutte le quote raggiungano contemporaneamente il loro limite. La somma delle radici quadrate è il metodo statistico: presuppone che gli errori siano casuali e indipendenti, così che i valori estremi coincidano raramente. L'RSS serve a descrivere una popolazione di migliaia di pezzi. Il caso peggiore serve a garantire che un pezzo entri.

Perché il vostro pezzo non entrava: sei cause
Queste sei spiegano la maggior parte dei difetti di accoppiamento che tornano indietro dall'ufficio qualità. Tutte e sei sono problemi di disegno, non di produzione.
| # | Causa | Cosa va storto | La correzione |
|---|---|---|---|
| 1 | General tolerance applicata a un accoppiamento con cuscinetto | ISO 2768-m a 50 mm è ±0.3 mm, mentre la sede del cuscinetto richiede ±0.01 mm o più stretto | Specificare l'accoppiamento direttamente, per esempio H7/k6 o H7/p6 |
| 2 | Nessun calcolo del caso peggiore | Cinque pezzi da ±0.1 mm ciascuno si impilano a ±0.5 mm e l'assemblaggio non si chiude più | Calcolare la catena e stringere una quota |
| 3 | Tolleranza stretta su una parete sottile | Una parete da 1 mm si flette durante la lavorazione, quindi ±0.01 mm è impossibile per quanto scritto nel disegno | Parete di almeno 1.5 mm in alluminio e 1.0 mm in acciaio |
| 4 | Nessuna indicazione ISO 2768 | Il reparto non ha un valore predefinito, così ogni quota ambigua diventa una domanda e un'ipotesi | Mettere ISO 2768-mK nel cartiglio |
| 5 | Accoppiamento con interferenza e finitura superficiale grossolana | Le punte della superficie si schiacciano durante il montaggio e l'interferenza calcolata sparisce | Ra 0.8 µm o meglio, e si consiglia la rettifica a Ra 0.4 µm |
| 6 | GD&T applicato senza riferimenti | Il riquadro di tolleranza geometrica non ha alcun riferimento, quindi il reparto ne sceglie uno e il risultato varia | Definire riferimenti chiari sul disegno |

Le cause 3 e 6 meritano un'attenzione particolare. Una parete sottile non può tenere ±0.01 mm per quanto dica il disegno: il pezzo si flette mentre viene lavorato e la quota si sposta quando l'utensile si allontana. E una tolleranza di posizione senza riferimento non è una specifica, è una richiesta al reparto di scegliere per voi.
Calcolare la catena: caso peggiore e somma delle radici quadrate
L'ordine di lavoro conta. Calcolate prima la catena del caso peggiore, perché è l'unico metodo che garantisce l'accoppiamento su ogni pezzo, e usate l'RSS solo dopo per la produzione in serie. Un progettista che parte dall'RSS ha già dato per risolto il problema.
L'esempio delle tre piastre è il caso di riferimento. Tre piastre da 10.0 ±0.1 mm, impilate:
- Caso peggiore: 0.1 + 0.1 + 0.1 = ±0.3 mm, quindi la lunghezza montata è 30.0 mm al nominale e va da 29.7 a 30.3 mm.
- Somma delle radici quadrate: √(0.01 + 0.01 + 0.01) = ±0.173 mm, quindi lo stesso assemblaggio va da 29.83 a 30.17 mm.
- Requisito: se l'assemblaggio deve tenere 30.0 ±0.15 mm, il caso peggiore non passa, perché 0.3 è maggiore di 0.15. Nemmeno l'RSS vi salva, perché alcuni pezzi finiscono comunque nel caso peggiore.
Quando l'accumulo non passa, ci sono esattamente quattro mosse, e solo una di esse costa denaro sul pezzo stesso.
| Opzione | Effetto sull'accumulo | Cosa costa |
|---|---|---|
| Stringere una tolleranza | Toglie la quota di quella dimensione dall'accumulo | +30–150% su quell'elemento |
| Aggiungere uno spessore | Assorbe la variazione al momento del montaggio | Un'operazione di montaggio in più, nessun costo sul pezzo |
| Riprogettare la catena | Elimina del tutto una quota dall'accumulo | Solo tempo di ingegneria |
| Passare all'RSS | ±0.3 diventa ±0.173 mm | Gratuito, ma nessuna garanzia su un singolo pezzo |
Riprogettare è di solito la risposta giusta quando la quota problematica può essere tolta dalla catena. Lo spessore è la risposta giusta quando l'interfaccia è già stata progettata per accoglierne uno. Stringere una tolleranza è la risposta giusta solo quando la quota deve davvero essere stretta, ed è la più costosa delle tre.
ISO 2768: la General Tolerance che dovrebbe coprire gran parte del vostro disegno
ISO 2768 è ciò che rende leggibile un disegno. Una nota nel cartiglio copre ogni quota che non governa la funzione, di solito l'80% di esse, e toglie al reparto la necessità di indovinare il resto.
| Classe | Livello di precisione | Uso tipico | Impatto sul costo |
|---|---|---|---|
| f (fine) | La più fine in assoluto | Pezzi di precisione, superfici di accoppiamento che non richiedono un accoppiamento specifico, requisiti estetici stretti | +15–30% rispetto al medio |
| m (media) | CNC standard | Pezzi lavorati CNC in generale, la classe più diffusa | Riferimento |
| c (grossolana) | Alleggerita | Lamiera, saldature strutturali, getti non critici, assemblaggi di grandi dimensioni | -10–20% rispetto al medio |
| v (molto grossolana) | La più alleggerita | Strutture saldate, getti grossolani, quote molto grandi | -20–35% rispetto al medio |
La lettera prima del trattino fissa la classe lineare. La lettera dopo il trattino fissa la classe geometrica, quindi ISO 2768-mK significa classe lineare m più classe geometrica K, e omettere la seconda lettera significa che non è specificata alcuna tolleranza geometrica generale.
La tolleranza lineare dipende dalla quota nominale, quindi la fascia in cui cade la vostra quota cambia il numero.
| Intervallo di quota nominale (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
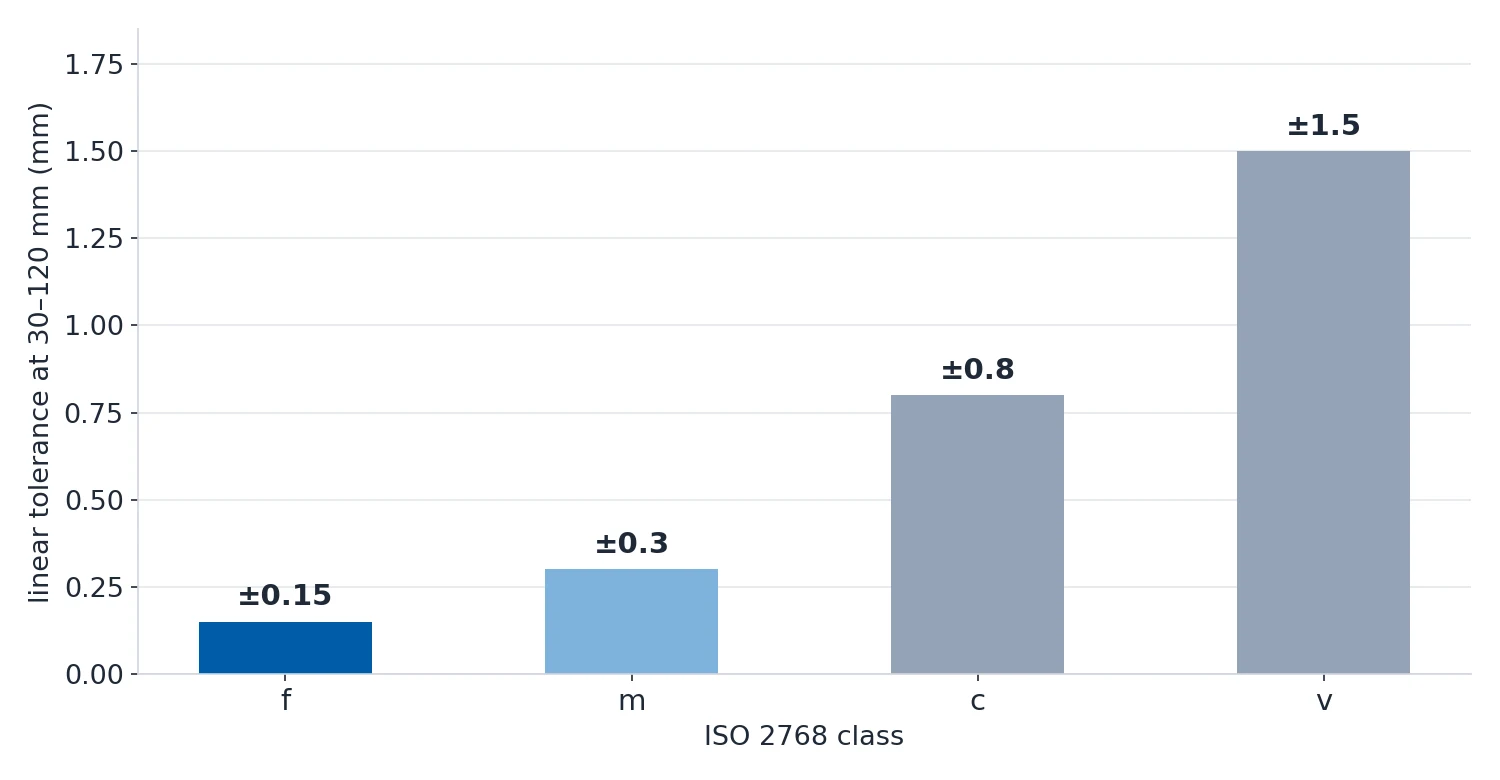
ISO 2768 ha limiti chiari, e usarlo dove serve un accoppiamento specifico è il modo più comune in cui crea problemi. Estraete un elemento dalla classe generale ogni volta che il disegno mostra cosa succede se la quota arriva al suo limite.
| Situazione | Tolleranza consigliata | Perché | Grado IT tipico |
|---|---|---|---|
| Albero nel foro del cuscinetto | Accoppiamento individuale, per esempio H7/k6 | La vita del cuscinetto dipende da un'interferenza o da un gioco corretto | IT6–IT7 |
| Diametro della sede di tenuta | ±0.025 mm o più stretto | Un O-ring perde se la sede è troppo larga o troppo profonda | IT7–IT8 |
| Schema dei fori dei bulloni | ±0.1 mm di posizione | I bulloni devono allinearsi attraverso flange accoppiate | IT9–IT10 |
| Spine di posizionamento | H7/m6 o più stretto | Le spine devono essere pressate per un posizionamento ripetibile | IT6–IT7 |
| Foro del cilindro idraulico | ±0.005–0.01 mm più rotondità | Il fluido passa dal pistone se il foro non è rotondo o è sovradimensionato | IT5–IT7 |
| Distanza tra gli assi di due ingranaggi accoppiati | ±0.02–0.05 mm | Il gioco dentale e il rumore dipendono dalla distanza tra gli assi | IT6–IT8 |
Accoppiamenti: con gioco, di transizione e con interferenza
Quando due pezzi devono mantenere una relazione, una tolleranza ± su ciascuno non basta: il disegno richiede un accoppiamento, cioè una relazione fra foro e albero espressa con due designazioni ISO 286.
| Tipo di accoppiamento | Relazione | Montaggio | Costo |
|---|---|---|---|
| Con gioco | L'albero è sempre più piccolo del foro | Montaggio manuale, i pezzi possono muoversi l'uno rispetto all'altro | Riferimento |
| Di transizione | Dipende da dove cadono il foro reale e l'albero nelle loro zone | A volte un piccolo gioco, a volte una piccola interferenza | +15–30% rispetto al gioco |
| Con interferenza | L'albero è sempre più grande del foro | Pressa o metodi termici | Il più costoso |
Leggere una designazione diventa semplice una volta che se ne conoscono le due metà.
| Parte | Designazione | Deviazione a 25 mm | Significato |
|---|---|---|---|
| Foro | H7 | +21 / 0 µm | La deviazione fondamentale è zero, quindi il foro può essere soltanto uguale o maggiore del nominale |
| Albero | g6 | -7 / -20 µm | Sempre sotto il nominale, quindi non può mai superare il foro |
Le lettere a–h danno accoppiamenti con gioco, js–n danno accoppiamenti di transizione, p–zc danno accoppiamenti con interferenza. Per convenzione il foro è un grado più largo dell'albero, perché l'alesatura di precisione è più difficile della tornitura di precisione.
La scelta fra i tre segue una regola: usate l'accoppiamento più largo che svolge ancora il suo lavoro, e riservate gli accoppiamenti con interferenza alle giunzioni che non devono mai separarsi.
| Applicazione | Accoppiamento | Perché |
|---|---|---|
| Ingranaggio o pulegia smontabile su un albero | H7/k6 di transizione, montato con pressa a vite | Posizionato con un accoppiamento controllato e smontabile |
| Spina di posizionamento in un foro | H7/js6 di transizione | Simmetrico rispetto al nominale, quindi posiziona con precisione in entrambe le direzioni |
| Anello esterno di cuscinetto pressato in una carcassa | H7/p6 con interferenza | La giunzione non deve mai separarsi |
| Giunzione filettata | H7/h6 con gioco | Fino a 34 µm di gioco a 25 mm, più che sufficiente per un fissaggio |
Un dettaglio mette in difficoltà negli accoppiamenti con interferenza: la finitura superficiale si mangia l'interferenza. Le punte della superficie si schiacciano durante il montaggio, quindi l'interferenza effettiva è minore del valore calcolato. A Ra 1.6 µm si perdono circa 13 µm sulle due superfici, e a Ra 3.2 µm circa 25 µm. Per H7/p6, la cui interferenza a 25 mm è solo di 1–35 µm, questa perdita può consumare l'interferenza intera e il pezzo si allenta. Indicate Ra 0.8 µm o meglio e considerate la rettifica a Ra 0.4 µm come finitura consigliata per le superfici con accoppiamento a interferenza.
Che cosa ogni processo riesce davvero a rispettare
Una tolleranza che il processo non può raggiungere non è una tolleranza stretta, è uno scarto in attesa di accadere. Ecco che cosa ogni processo rispetta come standard, e che cosa rispetta quando si paga di più.
| Processo | Standard | Precisione | Ultra-precisione | Equivalente IT |
|---|---|---|---|---|
| Fresatura CNC (3 assi) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Fresatura CNC (5 assi) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Tornitura CNC | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Tornitura su tornio svizzero | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Rettifica piana | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| Alesatura di precisione | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Elettroerosione a filo (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| Elettroerosione ad affondamento (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
La scala dei gradi IT è la lingua comune fra il disegno e il reparto, e vale la pena leggerla direttamente.
| Grado IT | Tolleranza a 50–80 mm | Significato pratico |
|---|---|---|
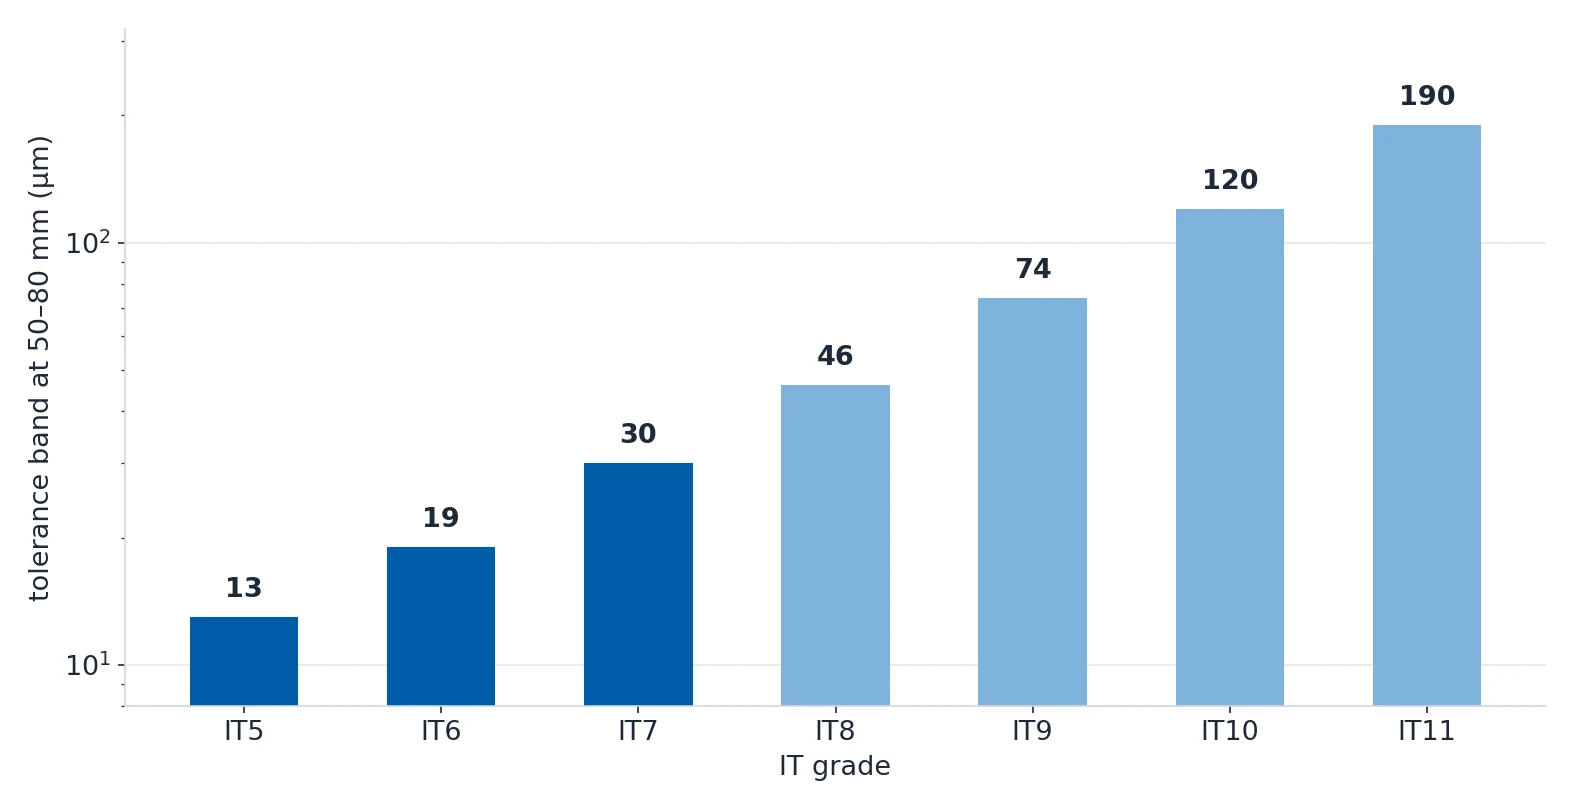
| IT5 | 13 µm | produzione di strumenti di misura |
| IT6 | 19 µm | lavorazione di precisione |
| IT7 | 30 µm | accoppiamenti di precisione per cuscinetti e alberi |
| IT8 | 46 µm | lavorazione di precisione generale |
| IT9 | 74 µm | lavorazione generale, l'equivalente di ISO 2768-m |
| IT10 | 120 µm | precisione media |
| IT11 | 190 µm | lavorazione grossolana |
Come correggere la catena prima che arrivi in reparto
La correzione è un processo breve, e va fatta prima del rilascio del disegno, non dopo l'arrivo del primo pezzo.
- Elencate tutte le quote della catena di montaggio, in ordine, con la rispettiva tolleranza.
- Calcolate l'accumulo del caso peggiore: sommate le tolleranze.
- Confrontate il risultato con il requisito che l'assemblaggio deve soddisfare.
- Dove non passa, scegliete in modo consapevole: stringere una tolleranza, aggiungere uno spessore o riprogettare la catena.
- Mettete ISO 2768-mK nel cartiglio per tutto ciò che non è indicato singolarmente.
- Specificate gli accoppiamenti direttamente con la notazione H7/k6 invece di due tolleranze ± separate.
- Controllate ogni tolleranza stretta con la tabella dei processi e verificate che la parete possa sostenerla.
- Indicate la finitura superficiale negli accoppiamenti con interferenza.
Le tre domande che intercettano quasi tutto sono semplici: qual è la tolleranza più stretta della catena, quale quota la produce e il processo può davvero rispettarla. Se un pezzo non entrava, la risposta è di solito in una di queste tre, e stava sul disegno prima che il metallo venisse asportato.
Fonti
Tutti i dati di questa pagina provengono dalla nostra wiki di ingegneria.