5 軸 vs 3 軸の CNC フライス加工:どちらがコスト面で有利か
3 軸機械がフライス加工部品のおよそ 80% を担当しており、5 軸が費用として回収できるのは、複雑な自由
曲面、小さなコーナーR を持つ深いポケット、三面以上にまたがって厳しい相互公差を持つ特徴など、限られた
形状に限られます。 高額な間違いは「5 軸が必要なのに 3 軸を選んだ」ことではありません。「3+2 の位置
決めでも同じ作業ができる図面に 5 軸と書いた」ことのほうです。工場は同時 5 軸のプログラミングで見積も
るため、見積もりが大きくつり上がります。
あなたの部品に本当に必要な機械
| 部品に必要なもの | 使う機械 | その理由 | コスト係数 |
|---|---|---|---|
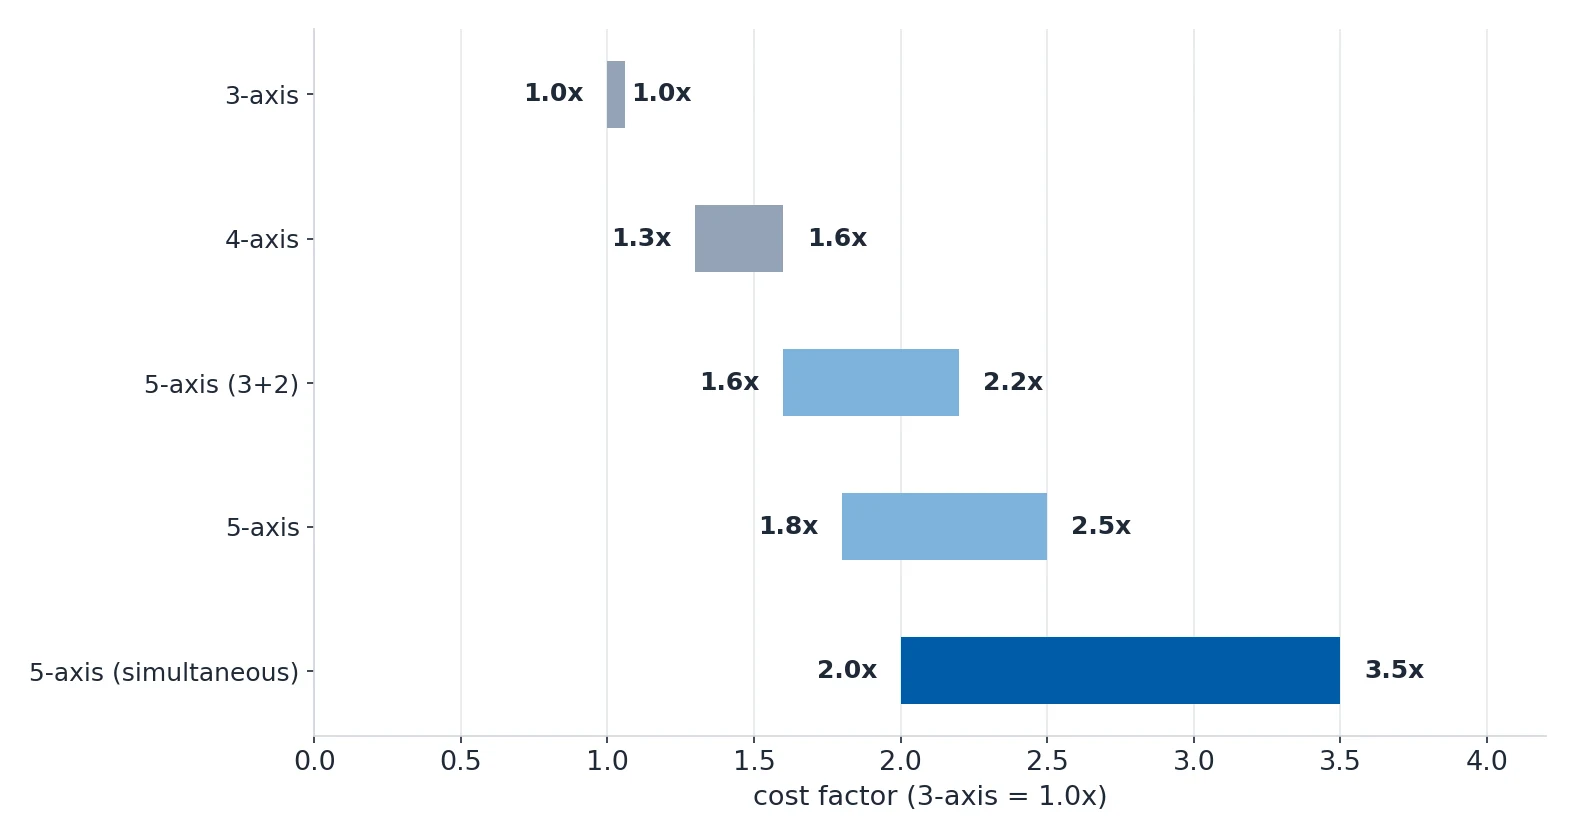
| 平らな形状、ポケット、穴、2D プロファイル — すべて一方向から加工できる | 3 軸 | フライス加工部品の 80%。段取りが速く、機種の選択肢が広く、時間単価も最も安い。 | 1.0x(基準) |
| 2 面の特徴で、面同士の位置公差が厳しいもの | 4 軸 | A 軸の回転テーブルにより、ワークを unclamp せずに反対側も加工でき、段取り誤差がなくなる。 | 1.3–1.6x |
| 複合角度(0/90 度以外)の穴や溝 | 4 軸または 3+2 | 部品を正しい角度にインデックスしてから、3 直線軸でフライスや穴あけをする。同時回転は不要。 | 1.3–1.6x |
| 複雑な自由曲面(羽根車、タービン翼、型) | 同時 5 軸 | 加工中ずっと工具が面に垂直を保つ。表面の仕上がり、サイクル時間、段取り回数のすべてが改善する。 | 2.0–3.5x |
| 3+ 面のの特徴で、相互公差が厳しいもの | 5 軸機械での 3+2 位置決め | 5 軸機械をインデックスモードで使用する。同時 5 軸のプログラミングや加工より安い。 | 1.6–2.2x |
| 小さなコーナーR で、短くて硬い工具が必要な深いポケット | 5 軸 | ヘッドを傾けて短い工具で到達する。たわみが少なく、表面の仕上がりがよく、材料の除去が速い。 | 1.8–2.5x |
最後の行はよく読んでください。小さなコーナーR の深いポケットは 5 軸機械なら 1.8–2.5 倍で加工できます
が、ポケットを再設計すれば 3 軸機械でも 1.0 倍で処理できることがよくあります。これは加工の判断では
なく設計の判断であり、工場と機械の時間単価について言い争うよりも価値があります。

構成ごとに本当に得られるもの
| パラメータ | 3 軸 | 4 軸 | 5 軸(3+2) | 5 軸(同時) |
|---|---|---|---|---|
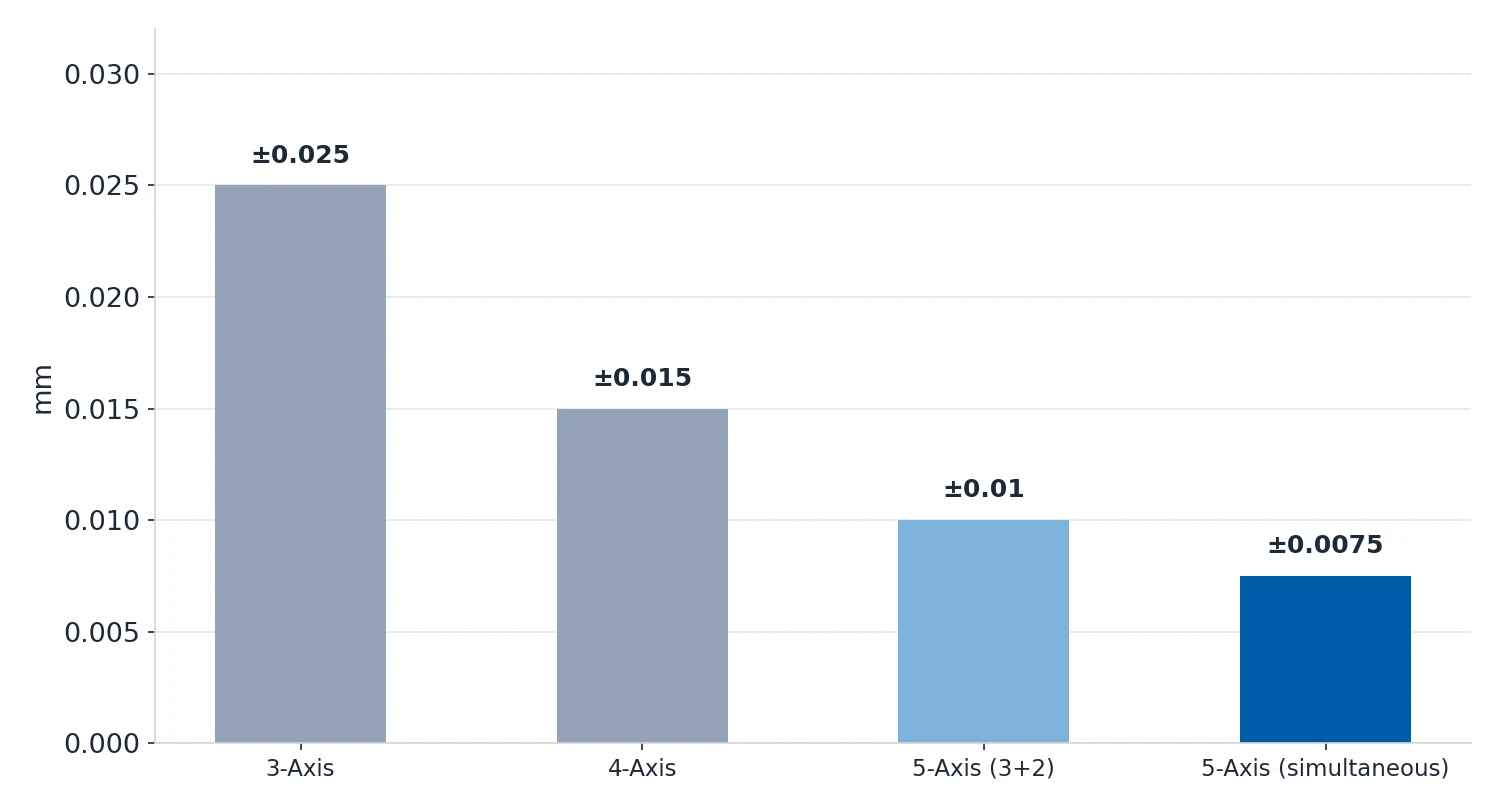
| 一般的な精度 | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| 表面粗さ (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| 最大部品サイズ | 最大 2000mm | 最大 1000mm 直径 | 最大 800mm | 最大 600mm |
| 段取りコスト係数 | 1.0x | 1.2x | 1.5x | 2.0–3.0x |
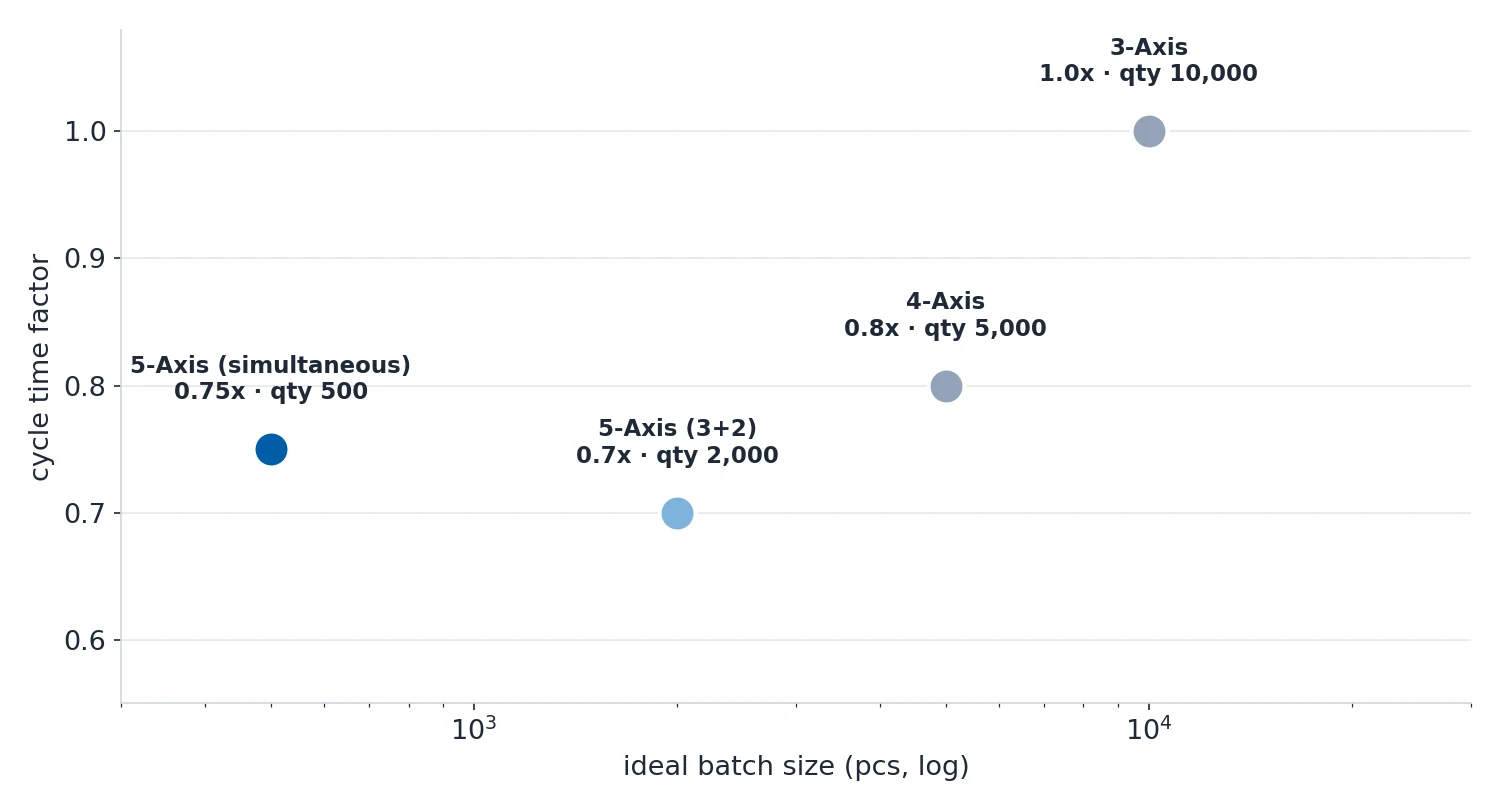
| サイクル時間係数 | 1.0x | 0.8x(段取り回数を減らせる) | 0.7x(段取り回数を減らせる) | 0.6–0.9x |
| 最適な批量 | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| アンダーカット | 不可 | 限定的 | 可 | 可 |
| 多面体の特徴 | 向きなおしが必要 | 一度の段取り | 一度の段取り | 一度の段取り |
この表の三つの事実が多くのケースを決めます。精度:3 軸から同時 5 軸へ上げても得られるのは約 ±0.02
mm 程度であり、多くの図面は当初からそれを必要としていませんでした。サイクル時間:段取りがなくなる
ため、上げるたびにサイクル時間係数が下がります。同時 5 軸で 0.6–0.9x、3 軸で 1.0x ですが、この節約
が効くのは段取り回数が問題だった場合だけです。批量:同時 5 軸の最適な批量は 1–500 で、3 軸の
1–10,000+ に対して、プログラミング費用と段取り費用をこのロットに分散させる必要があるためです。
3+2 か同時加工か:どちらを選ぶか
この区別は技術的ではなく金銭的なものです。加工角度を固定値として書き出せるなら、必要なのは 3+2 です。

| 特徴の種類 | 例 | 3+2 で足りる理由 |
|---|---|---|
| 斜めの穴 | 15°、30°、45° の取付穴 | 角度に合わせて傾け、垂直に穴あけする。連続回転は不要。 |
| 多面体の平面 | 六角形または正方形の輪郭 | 60° または 90° でインデックスし、各面をフライスする。 |
| 傾斜面上のポケット | 自由曲面上に取り付けパッド | ポケット底面が水平になるよう傾け、3 軸でポケット加工する。 |
| 背面の特徴 | O リング溝、底面のねじ穴 | 同じクランプのまま 180° 回転させる。再クランプは不要。 |
| 円筒部品の半径方向の特徴 | 横断穴、キー溝、シャフトの平面 | 位置まで回転させ、X-Y 平面で切削する。 |
| 特徴の種類 | 例 | 同時加工が必須の理由 |
|---|---|---|
| 複雑な自由曲面 | 羽根車、タービン翼、プロペラ | 面の曲率に追従するため、工具の角度を連続的に変える必要がある。 |
| 深いキャビティの型コア | 背の高いリブを持つ射出成形型コア | キャビティ壁との干渉を避けつつ到達長を保つため、工具を傾ける。 |
| 航空機構造部品 | スパーキャップ、薄壁の翼リブ | 一度の段取りで加工することで、重要な基準面での公差積み上げがなくなる。 |
| 医療用インプラント | 関節置換用、人工骨板 | 厳しい公差と高い表面品質を要求する複雑な有機的形状。 |
もう一つの表の四行には共通点があります。工具の角度は切削中に変える必要があり、そうでなければ公差の
理由で部品を一度の段取りで保持しなければなりません。どちらにも該当しないなら、インデックス作業に
同時 5 軸の代金を払っていることになります。

5 軸が自分の部品設計に何を変えるか
機械の選択と部品の設計はまったく同じ話にすぎません。以下は上の機械表から導かれる設計ルールです。

| DFM ルール | 指針 | 重要な理由 |
|---|---|---|
| 深いポケットを避ける | 深さ幅比を ≤ 4:1 に保つ | 長い工具はたわむ。10mm のフライスがポケットに 60mm 入り込むと振動し、表面の仕上がりが悪化するうえに時間がかかる。深さが必要なら、中間径で段階を刻んだポケットにする。 |
| 内部コーナーR | R1.5、R3、R6mm(標準フライス径)を指定する | フライスは丸いので、90° の鋭い内部コーナーは作れない。R0.5mm を指定すると、工場は極小の工具(遅くて脆い)かワイヤ放電加工(高額)を使うことになる。丸めR は手持ちの工具径に合わせて設定する。 |
| 底面R | 最小 R3mm、R6mm 推奨 | 球頭フライスには半径がある。壁と直角で角の鋭い平面底面は標準工具では作れない。底面R が大きいほど、使える工具も大きくなり(速く、安く)、加工に有利になる。 |
| 壁厚 | 最小 0.8mm(アルミニウム)、1.0mm(鋼)、1.5mm(チタン) | 薄い壁は切削力でたわみ、振動、表面の悪化、寸法誤差の原因になる。1.5mm 未満のチタン壁は 사실상きれいにフライス加工できない。 |
| 段取りを最小限にする | なるべく少ない方向から加工できる特徴になるよう設計する | 向きなおしのたびに、unclamp、清掃、再クランプ、基準の再設定、原点合わせが必要だ。段取りごとに $30–100 の工数と公差積み上げが加わる。 |
| ボス高さ | ≤ 4x 基準径 | 背が高く細いボスは加工中にたわむ。高さが必要ならリブを付けるか基準径を大きくする。 |
| ねじ深さ | 止まり穴では最大 1.5–2x 直径 | 2x 直径を超えるねじは強度をほとんど増やさず、荷重は最初の数山が負担する。深いねじは折れやすい長いタップが必要で、切削も遅い。 |
| 標準の穴径 | 標準のドリル径とリーマ径を使う | 非標準の穴径は専用工具や追加の穴あけ工程を要する。どちらも費用と納期が増える。可能な限り標準の穴表に合わせる。 |
| 文字やロゴの刻印 | 最小線幅 0.3mm、最小深さ 0.2mm | さらに小さい刻印は陽極酸化や塗装のあとは読めなくなる。機能として使用するか、加工後にレーザーマーキングを使う。 |
二つのルールは、どんな機械の議論よりも見積もりに効きます。標準フライス径に合わせたコーナーR
があれば、工場は 6mm のカッターの代わりに 2mm のカッターを使う必要がなくなり、速くて剛性も高い工具で
加工できます。最小壁厚の 0.8mm(アルミニウム)、1.0mm(鋼)、1.5mm(チタン)が振動と寸法誤差の
始まる境界であり、どれほど高性能な機械でも薄すぎる壁を直すことはできません。

本当にお金がかかる場所
| コスト要因 | 影響 | 削減方法 |
|---|---|---|
| 段取り回数 | 高 — 段取りごとに $30–100+ の工数と治具費が増える | 可能な限り一度の段取りで加工できるよう設計する。4 軸や 3+2 を使って向きなおしをなくす。 |
| 厳しい公差 | 高 — ±0.01mm は ±0.05mm の 2–4 倍の費用がかかる | 機能上必要な箇所にだけ厳しい公差を使う。重要でない寸法は緩める。 |
| 表面粗さの要求 | 中高 — Ra 0.4 は追加パス、遅い送り、研磨まで必要になることがある | 仕上げの要求は見える面やシール面だけに指定する。装飾目的の部品以外なら Ra 1.6 で十分だ。 |
| 材料の硬さ | 中 — 硬い材料は切削が遅く、工具の摩耗が速く、工具交換が増える | 強度要求を満たす中で最も柔らかい材料を使う。予硬化材と全硬化材の使い分けを考える。 |
| 材料費 | 中 — 重量あたりではチタンがアルミニウムの 5–8 倍の値段がかかる | 素材寸法を最適化して廃棄を減らす。高価な材料には near-net-shape の鋳造や鍛造を検討する。 |
| 複雑な形状 | 中 — 5 軸プログラミング、長いサイクル時間、段取りの増加 | 可能な限り単純化する。その曲面は抜き勾配を持つ平面にできるか。 |
| 専用工具 | 中低 — 特殊カッター、成形工具、専用治具 | 標準の工具径を前提に設計する。標準のねじ径、標準の穴径を使う。 |
| 検査の要求 | 中低 — CMM 検査、第三者認証、材料トレーサビリティ | 重要な寸法にだけ CMM を指定する。全品に完全な CMM レポートを使うと製品ごとに $20–50 増える。 |
| 数量 | 可変 — 段取り費用の回収が変わるとすべてが変わる | 段取り費用は固定で、単品費用は数量とともに下がる。100 台以上になると治具と工程の最適化が採算に乗り出す。 |
この表に機械そのものが入っていないことに注目してください。「3 軸か 5 軸か」で価格が決まると思っている
買い手は、違う列を見ています。価格を決めるのは段取り、公差、材料であり、軸数はその三つに間接的に影響
するだけです。
5 軸見積もりを膨らませる失敗
| 失敗 | 結果 | 対策 |
|---|---|---|
| 3+2 で十分なのに「5 軸」と指定する | 工場が同時 5 軸のプログラミングを前提に見積もるため、見積もりが大幅につり上がる | 必要なのがそれだけなら「5 軸機械での 3+2 位置決め」と指定する。あるいは単に「多面加工、段取り一度」と書く。 |
| どこでも R1mm の内部丸め | 小さな仕上げ工具を強いられ、サイクル時間が延び、表面の仕上がりが悪化し、工具交換が頻繁になる | 可能な限り R3mm 以上を使う。小さな半径は形状が求める場合だけにする。 |
| 深いポケット(深さ > 4x 幅) | 工具のたわみ、振動、表面の悪化、工具の折れ、長いサイクル時間 | 中間径でポケットを段階的に刻む。あるいは深さを減らして再設計する。 |
| 重要でない特徴に厳しい公差 | 部品全体が精密加工の単価で見積もられ、すべての寸法を厳しい規格で検査することになる。 | GD&T を使う。±0.01mm は基準面と嵌合面だけに適用し、それ以外は ±0.05–0.1mm のままにする。 |
| 鋭い内部コーナー(R0) | 標準工具では加工できない。放電加工が必要になり、$100–500 と数日の納期が加算される。 | 必ず丸めR を入れる。最小 R0.5mm、R1.5–R3mm が推奨。 |
| ねじ深さが 2x 直径を超える | ねじの強度が不足し(荷重を受けるのは最初の数山だけ)、タップが折れ、タッピングに時間がかかる | 止まり穴のねじ深さを 1.5–2x 直径に制限する。必要ならねじの逃げを作る。 |
| どこでも Ra 0.4 を指定する | 仕上げパスを複数回、遅い送り、研磨工程の可能性があります — コストが大幅に上昇する | 装飾でない面は Ra 1.6、嵌合面は Ra 0.8、シール面や見える表面だけに Ra 0.4 を使う。 |
| 陽極酸化の膜厚を計算に入れていない | Type II 陽極酸化(面あたり +10–25µm)で部品がオーバーサイズになり、アセンブリに入らない | 陽極酸化の前に、予想膜厚の半分だけ寸法を小さくして加工する。 |
| 量産で HSS 工具を使う | 初期の工具費は安いが、工具交換が 5–10 倍増え、切削速度が落ち、単品コストが上がる | 10 個を超えるロットはすべて硬質合金を使う。購入価格は高くても単品あたりの工具費は下がる。 |
| ワーク保持へのアクセスを忘れる | 部品形状にクランプ面がないため、工場が専用治具($200–2000)を作る必要がある | クランプ用の平面、ボス穴を追加する。少なくとも設計を確定する前に工場と治具の話をしておく。 |
図面に書き込む一文版
部品をインデックスしても公差を保てるなら、「5 軸機械での 3+2 位置決め」と書いてください。工具の
角度が切削中に変わる必要があるなら、「同時 5 軸」。すべてが一方向から加工できるなら、「3 軸」
と書き、差額は本当に効く公差に回してください。