アルミニウムと鋼の比較:CNC加工のコストと性能
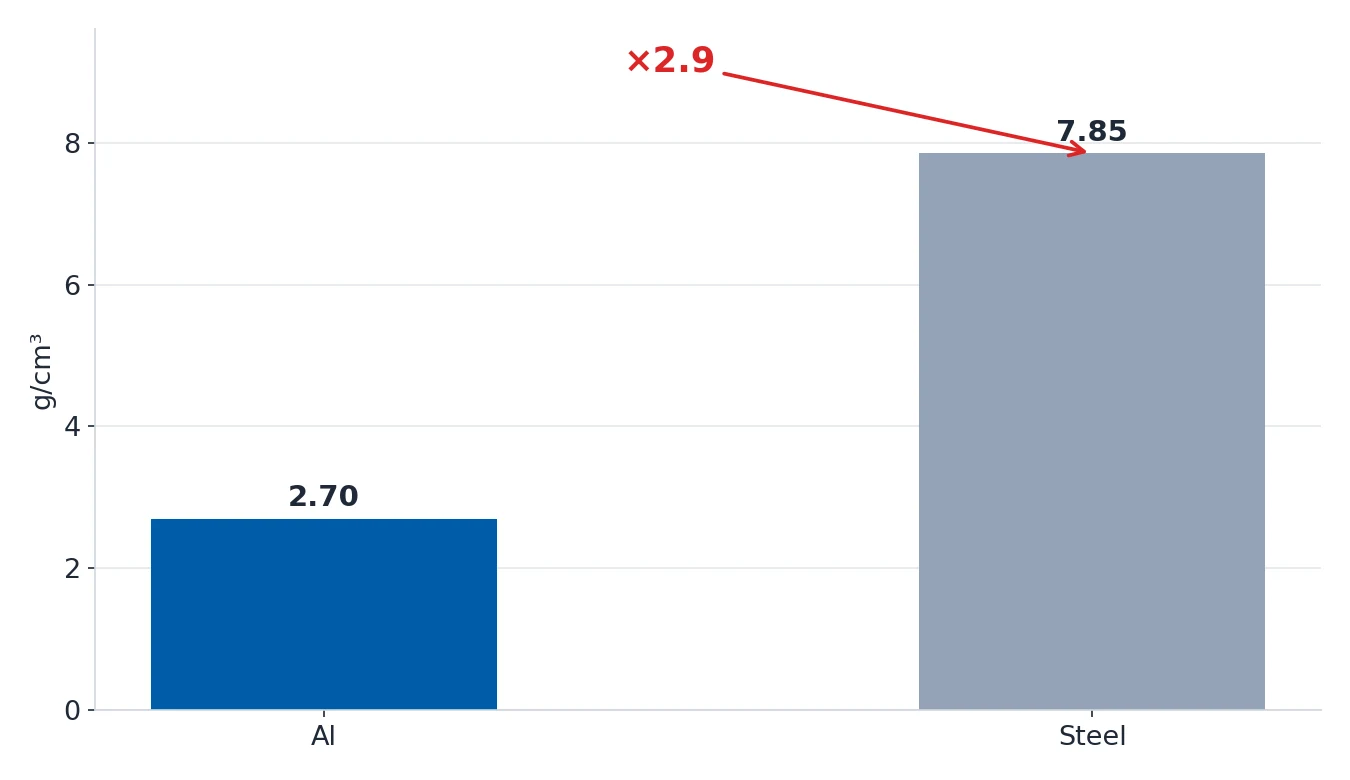
アルミニウムと鋼は「この部品は何の材料で作るべきか」に対する既定の答えの二つで、多くの図面は理由を記さずに片方を選んでいます。結論から。アルミニウムは重量、加工コスト、そして溶接が要る場面で勝ち、鋼は摩耗、同じ板厚での剛性、そして硬度が必要な場面で勝ちます。 密度差だけで — 2.70 g/cm³ に対して 7.85 g/cm³、約 2.9 倍 — 驚くほど多くの図面はこれだけで決まります。
この記事は代表的なグレードを並べて、そのまま使える判断ルールを示します。
短い答え
- 部品が重量に敏感、溶接が要る、湿ったあるいは腐食性の環境に出る、あるいは大量生産で加工時間と工具コストが支配的な場合はアルミニウムを選んでください。 6061-T6 が既定の答えで、ほとんどの要求を満たします。
- 衝撃を受ける、別の面と擦れ合わせる、小さい断面で硬いあるいは強い必要がある、熱源のそばで動く場合は鋼を選んでください。 一般的なシャフトやブラケットには 1045、熱処理が必要な部品には 4140、载荷が大きい場合は 4340。
- 強度だけで判断しないでください。 引張強さを密度で割ると順位が入れ替わります。6061-T6 の比引張強度は約 115 MPa に達しますが、下表で最も強い一般的な合金鋼である 4340 でも約 95 にすぎません。ほぼすべてのグレードで、アルミニウムの比強度が優れています。
- 硬度と耐摩耗性には、鋼に答えがありません。 アルミニウムはおおむね 95–150 HB が上限で、4140 と 4340 は熱処理により 38 および 50 HRC、D2 は 62 HRC まで到達できます。
特性の比較
以下の数値は本サイトの材料ページですでに公開されている値なので、どの項目も各材料の詳細ページと照合して確認できます。
| 特性 | 6061-T6 | 7075-T6 | 5052-H32 | 6082-T6 | 1045 | 4140 | 4340 |
|---|---|---|---|---|---|---|---|
| 引張強さ (MPa) | 310 | 572 | 193 | 340 | 585(焼鈍) | 655(焼鈍) | 745(焼鈍) |
| 降伏強さ (MPa) | 275 | 503 | 145 | 290 | — | — | — |
| 伸び | 12% | 11% | 12% | 10% | — | — | — |
| 密度 (g/cm³) | 2.70 | 2.81 | 2.68 | 2.71 | 7.85 | 7.85 | 7.85 |
| 硬さ | 95 HB | 150 HB | 60 HB | 100 HB | 最大 35 HRC (H&T) | 最大 38 HRC (H&T) | 最大 50 HRC (H&T) |
| 加工性 | 優秀 | 良好 | 優秀 | 優秀 | 良好 | 良好 | やや難削 |
| 溶接性 | 可 | 不可 | 可 | 可 | 可 | 予熱が必要 | 予熱が必要 |
| 材料の相対コスト | 1.0x | 1.8–2.5x | — | — | — | — | — |
鋼側の数値について一つ注意点があります。 1045、4140、4340 の引張強さは焼鈍状態の値である一方、アルミニウムは使用状態(T6、H32)の値です。熱処理した鋼は焼鈍状態の値から大きく上昇します — 50 HRC に焼入焼戻しした 4340 は表にある 745 MPa よりもはるかに強くなります。出発点としては公平な比較ですが、設計の許容値としてそのまま使ってください。
比強度:アルミニウムが勝つ部分
役に立つ計算は、引張強さを密度で割ることです。これは一定の質量の材料がどれだけの荷重を担えるかを示すもので、重量に敏感な設計が本来気にしている点です。
| グレード | 引張強さ (MPa) | 密度 (g/cm³) | 比引張強度 (MPa/g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 6082-T6 | 340 | 2.71 | 125.5 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 1045 | 585 | 7.85 | 74.5 |
| 4140 | 655 | 7.85 | 83.4 |
| 4340 | 745 | 7.85 | 94.9 |
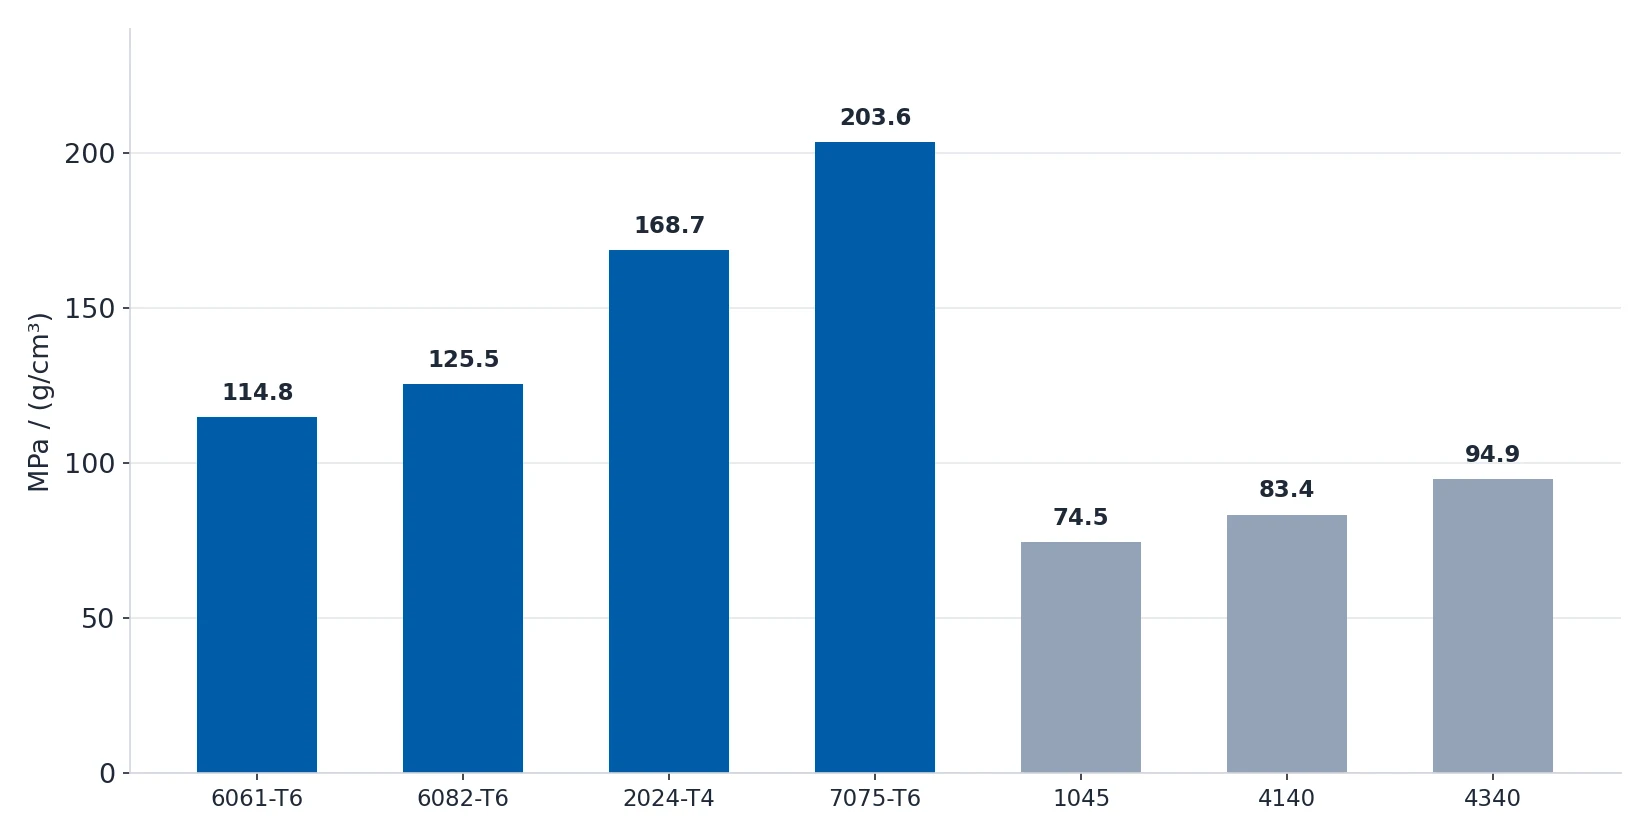 |
二つの結果は立ち止まる価値があります。第一に、6061-T6 は比強度で表にあるすべての鋼グレードを上回ります。 第二に、工場で最も一般的な炭素鋼 1045 の比強度は約 75 にすぎず、表の中で最も弱いアルミニウム 5052-H32 の 72 とほぼ同水準です。
これは 1045 が誤った選択だということではありません。強度ではなく、剛性と摩耗とコストで選ぶという判断だということです。
鋼が勝つ場面
アルミニウムが答えにならない場面が四つあり、いずれも重量とは無関係です。

- 別の面との摩耗。 ブッシュ、シャフト、摩耗板、シール面には硬度が必要です。アルミニウムは刃を維持できません。4140 の 38 HRC あるいは 4340 の 50 HRC なら維持できます。
- 小さい断面で大きな荷重。 同じ荷重を担わせるには、アルミニウムは鋼のおよそ倍の断面が必要です。幾何形状が別の要素で決まっている場合 — 相手部品、ハウジング、標準フランジ — アルミニウムを厚くする余地がない可能性があります。
- 衝撃と振動。 アルミニウムは破断靭性がかなり低く、破断前に伸びます。鋼は塑性変形して耐えます。
- 熱。 鋼は温度に対してのはるかに強い耐性を持ちます。炉、成形金型、エンジンのそばに置かれる部品には、アルミニウムは誤った材料ファミリーです。
加工コスト:実際に価格を決めるもの
材料価格そのものは通常、見積りの小さい側の半分です。次の四項目が通常は大きい側の半分です。

- 加工時間。 本サイトの材料ページでは、アルミニウムの加工性評価は「優秀」ですが、1045 と 4140 は「良好」にとどまります。実際には、同じ形状のアルミニウム部品の方が速く加工でき、送り速度も高くできることがよくあります。
- 工具寿命。 アルミニウムはインサートにとって優しい材料です。7075-T6 は評価が「良好」にとどまるものの、より硬い材料で切ります。工具の摩耗も明らかに早くなります。7075 部品の最終的な価格が 6061 の見積りより高くなる原因として、最も多く見られるのがこれです。
- 後工程。 アルミニウムは溶接や陽極酸化ができます。鋼は溶接前に予熱が必要で、溶接後に酸洗浄や不動態化が必要になることがよくあります。これらは個別の段取り費用です。
- バリ取りと仕上げ。 より軟らかく延性のある材料はバリの出方が異なり、手作業が増えるか、異なるバリ取り方針が必要になることがよくあります。
鋼が常に加工費用が高いわけではありません。4340 と D2 の加工性評価はそれぞれ「やや難削」「難削」です — D2 が特にそうなのは、研磨性の高い炭化物を含むためです — この二つのグレードは加工時間の点で 6061 より高くなります。費用がかかる組み合わせは「鋼」ではありません。「硬く、工具を摩耗させ、かつ厳しい公差を持つ工具鋼」です。
そのまま使える判断の順序
図面の扱いがあなたの机に届いたら、次の順序で問いかけてください。
- 部品が別の面とこすったり、硬いエッジを必要としたりしますか? はい → 鋼。熱処理条件は価格ではなく、摩耗の要求から決めてください。
- 部品は重量がクリティカルですか、それとも取扱量が多いですか? はい → アルミニウム。薄肉にしても加工可能かを確認してください。
- 溶接はありますか? あり、しかもアルミニウムの部品なら、答えは 6061 か 6082 です。鋼でなければならない場合、1045 は予熱なしで溶接できますが、4140 と 4340 には予熱が必要です。
- 熱源のそばにありますか、あるいは衝撃に耐える必要がありますか? はい → 鋼。
- どれにも当てはまりませんか? → 6061-T6。ほとんどの場合、完成品に最も安い道筋です。
5052-H32 の部品:溶接性と海洋環境が優先されるときに選ぶべきアルミニウムグレードです。
この判断について私たちが支援する点
材料選定は、図面の受領から見積り提示までの間に行う DFM レビューの固定ステップです。エンジニアが確認するのは次の項目です。
- 図面が合金と状態を明記しているか。「鋼製の部品」は仕様書ではありません。1045 と 4340 は価格もリードタイムも異なる別々の製品です。
- 表面仕上げと材料が整合しているか。陽極酸化はアルミニウムにのみ適用されます。7075 への硬質陽極酸化は残留応力を生むため、勘案する必要があります。
- 熱処理が本当に必要かどうか、あるいは古い図面からそのまま写したものではないか。熱処理は鋼の見積りで最も高額な項目のひとつで、しばしば不要です。
- 工具と加工時間の計画。これは「アルミニウムのほうが安い」という定性的な発言を、鋼の代替案と比較できる具体的な数字に変える部分です。
材料の選択がまだ決まっていない部品があれば、ファイルをお送りください。両方の材料について見積りをお出しします。同じ基準で比較できます。
本稿の特性値は公開されている材料ハンドブック(ASM/MatWeb)と本サイトの材料ページに記載された代表値です。実際の値は製品形状、状態、ロットによって変わります。技術判断は、お手元の材料仕様書と実測データに基づいて行い、この表だけを根拠にしないでください。