CNC 表面粗さガイド:Ra とは何を意味し、図面にどう書くべきか
Ra は機械加工図面で最も指定ミスの多い要件です。「滑らか」「鏡面仕上げ」「切削のまま」はいずれも測定
可能な指示ではなく、工場によって解釈が異なり、見積もり価格も二つになります。対策は簡単で、数値
を書き、その横に工程を書き添えることです。精密研磨で達成した Ra 0.4 と研磨で達成した Ra 0.4 は別の
部品です。
Ra 対照表
| Ra (µm) | Ra (µin) | 見た目の特徴 | コスト倍率(切削のままを基準) | 達成方法 |
|---|---|---|---|---|
| 0.05 | 2 | 本物の鏡面 — 鋭く歪まない反射 | 4–6x | 鏡面研磨(ダイヤモンドペースト) |
| 0.1 | 4 | 非常に滑らか、拡散反射で物体はぼやけて見える | 3–4x | 研磨 |
| 0.2 | 8 | 半反射、近接検査で微細な筋が見える | 2–3x | 研磨、精密研磨 |
| 0.4 | 16 | 滑らか、細かな方向性のある筋が見える、反射率は低い | 1.5–2x | 精密研磨、研磨 |
| 0.8 | 32 | 滑らかだが近接検査で加工痕が見える | 1.2–1.5x | CNC 仕上げパス |
| 1.6 | 63 | 工具痕が明瞭な標準的な機械加工外観 | 1x | CNC 標準、ビーズブラスト(細目) |
| 3.2 | 125 | より粗く、加工の筋がはっきりする | 工程費込み | CNC 荒加工、ビーズブラスト(粗目) |
| 6.3 | 250 | 明らかに粗い、深い加工痕、鋸切断面のような外観 | 工程費込み | 鋸切断、粗研磨、重いビーズブラスト |
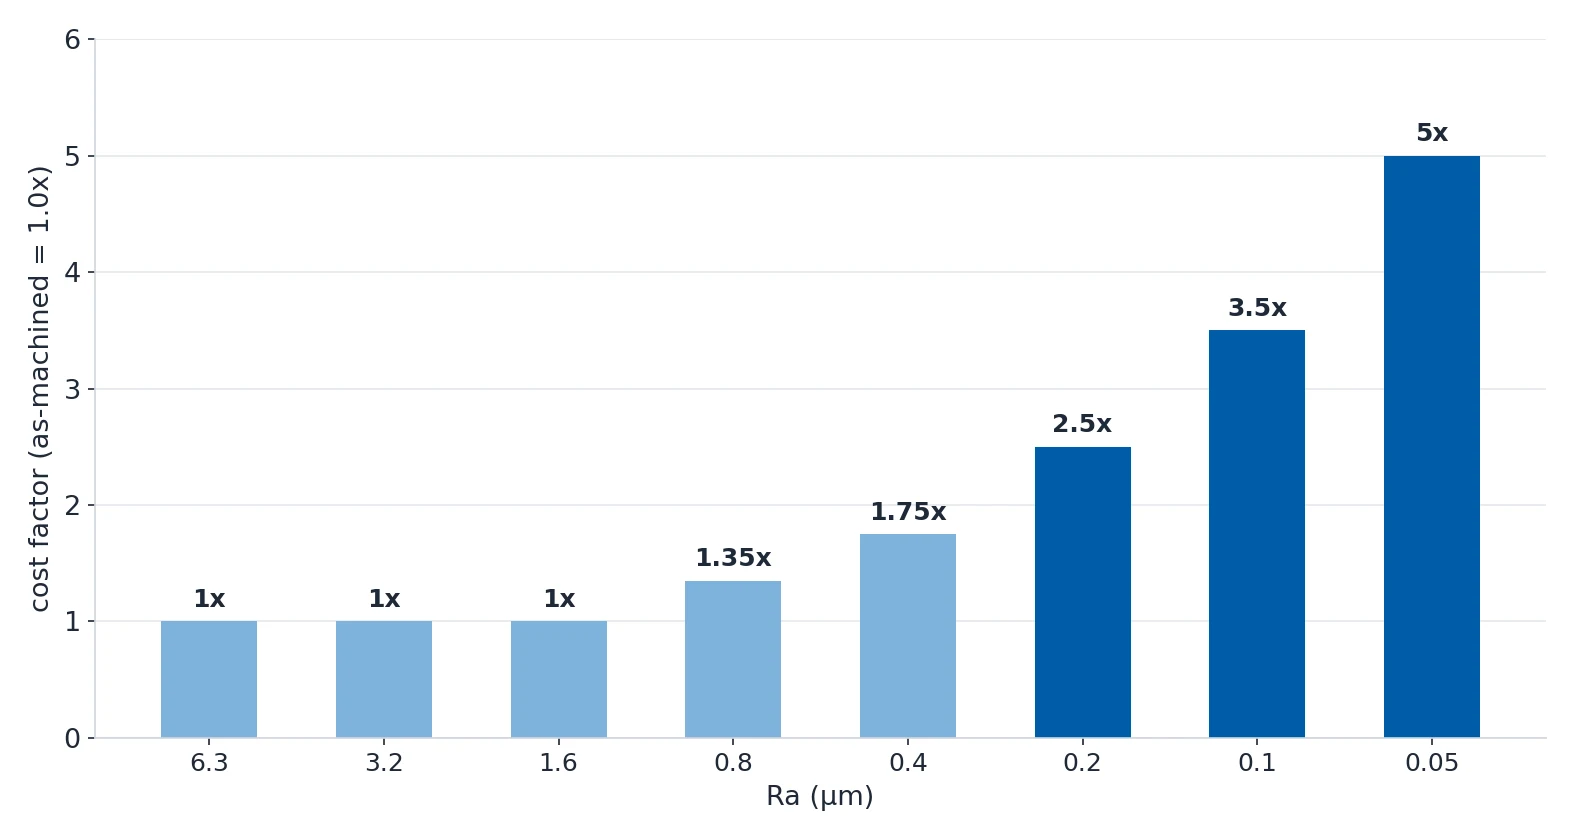
コストの列は直線ではなく曲線として読んでください。Ra 1.6 から Ra 0.8 へ移ると仕上げコストはほぼ倍になります。Ra 0.2 から Ra 0.05 へは 3–4 倍かかります。最後の数十分のマイクロン単位の段階は、その
直前段階より指数関数的に割高になります。そのため、指定する前にその要求を疑うほうが得策です。
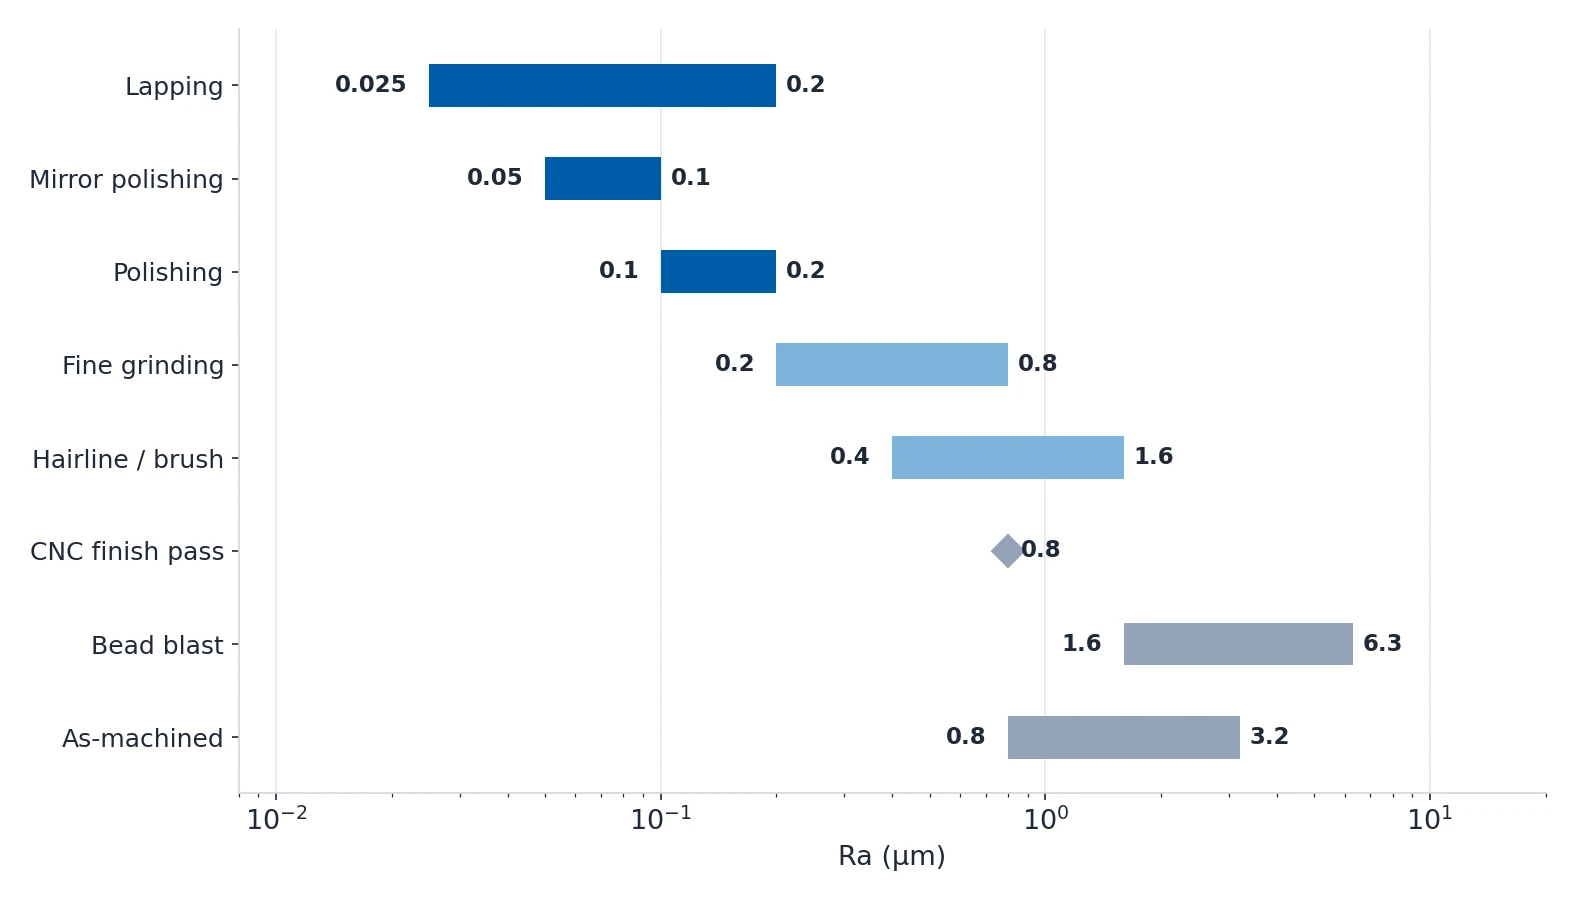
どの仕上げがどの Ra に達するか
| 部品に必要なもの | 仕上げ | 典型的な Ra 目標値 | コスト係数 |
|---|---|---|---|
| 外観要件なし、隠れた面や内部面 | 切削のまま | 0.8–3.2 µm | 工程費込み |
| 均一なマット外観、加工痕を隠す | ビーズブラスト | 1.6–6.3 µm | 1x(基準) |
| 均一なマット仕様と、陽極酸化やコーティング前の均質な色 | ビーズブラストと陽極酸化・コーティング | 1.6–3.2 µm | 1x にコーティング代を加算 |
| 方向性のある筋状の外観(ステンレス板、装飾トリム) | ヘアライン仕上げ | 0.4–1.6 µm | 1.2–1.5x |
| 多数の小型部品を一括でバリ取りし、軽く平滑化 | 振動研磨 | 0.8–3.2 µm | 0.5–1x(バッチ) |
| シールや軸受の接触面向けの滑らかな半反射面 | 精密研磨、サンディング | 0.2–0.8 µm | 1.5–2x |
| 高い反射性または外観重視(医療、消費者向け、食品) | 研磨 | 0.1–0.2 µm | 2–3x |
| 本物の鏡面反射(光学、ゲージ、装飾) | 鏡面研磨 | 0.05–0.1 µm | 3–5x |
| 極めて滑らかな嵌合面(ゲージ、精密な嵌め合い) | ラッピング | 0.025–0.2 µm | 4–6x |
この表の二行は、他のどの項目よりもコストを節約できます。ビーズブラストが基準で
1 倍であり、陽極酸化や粉体塗装の前の前処理として正解です。塗装は研磨部分を覆ってしまうからです。
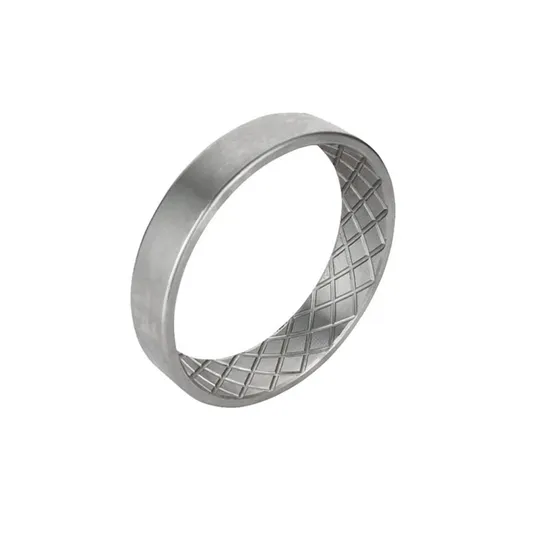
振動研磨の 0.5–1 倍(バッチ)は、多数の小型部品をバリ取りして軽く平滑化する最も安価な方法であり、
両方を一度に片付けます。
研磨は一連の工程である
粗い加工面から直接鏡面へ研磨する人はいません。段階的な工程であり、各段階にはそれぞれの研料、それぞれの
Ra、それぞれの時間があります。
| 工程 | 研料・道具 | 達成される Ra | 結果 | 時間(標準部品) |
|---|---|---|---|---|
| 1. 粗研磨 | 80–120 番のベルトまたは砥石 | 1.6–3.2 µm | 大きな欠陥、深い工具痕、溶接部を除去 | 5–15 分 |
| 2. 精密研磨 | 240–400 番のベルト | 0.8–1.6 µm | 方向を揃え、粗い傷模様を除去 | 5–10 分 |
| 3. 予備研磨 | 600–800 番または Scotch-Brite | 0.4–0.8 µm | 半反射、見えるものの細かな肌理 | 5–10 分 |
| 4. 最終研磨 | 研磨ホイール+研磨剤 | 0.1–0.2 µm | 高い反射性、曇りなし | 5–15 分 |
| 5. 鏡面研磨 | 研磨ホイール+rouge またはダイヤモンドペースト | 0.05–0.1 µm | 本物の鏡面 — 鋭い物体の反射 | 10–30 分 |
すべての材料がこの工程の最後まで到達できるわけではなく、その上限は

指定する前に知っておく価値があります。
| 材料 | 達成できる最良の Ra | 難易度 |
|---|---|---|
| ステンレス鋼(304、316) | 0.05 µm | 中程度 |
| アルミニウム(6061、5052) | 0.05 µm | 中程度 |
| 真鍮(C360、C260) | 0.05 µm | 容易 |
| 銅(C110) | 0.05 µm | 容易 |
| チタン(Ti6Al4V、Gr2) | 0.1 µm | 困難 |
| 炭素鋼(1045、4140) | 0.1 µm | 中程度 |
| 亜鉛/ザマークのダイカスト | 0.4 µm | 不向き |
チタンは 0.1 µm で止まります。硬く粘りがあり、研磨の途中で加工硬化するためです。炭素鋼も 0.1 µm で
止まり、すぐに錆びるため、研磨後にめっきやコーティングが必要です。真鍮と銅は容易に 0.05 µm まで
達しますが、変色と酸化が早いため、研磨後はほぼ必ずクリアー塗装またはめっきが入ります。亜鉛の
ダイカストは 0.4 µm しか達成できません。攻撃的な研料には軟らかすぎ、切削ではなく擦り潰れるためです。
仕上げは部品を小さくする
機械的な仕上げ処理はいずれも材料を除去します。表面仕上げのうち、公差累積に算入すべき部分がこれであり、
高額な想定外はここから生まれます。
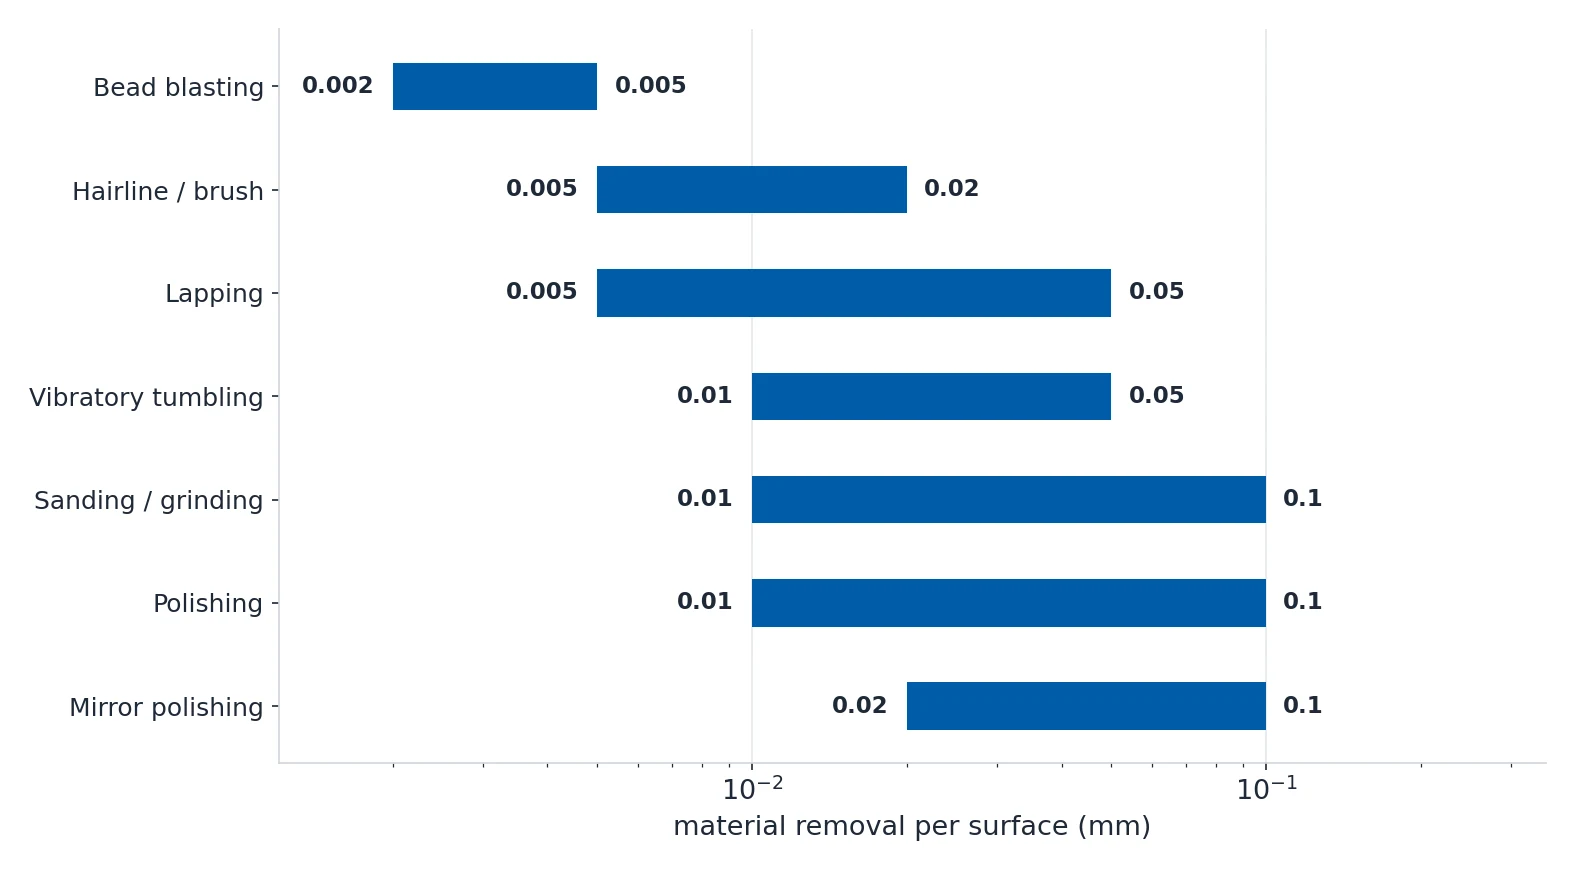
| 工程 | 片面あたりの除去量 | 直径方向の除去量(両面) | 制御できますか | 推奨 |
|---|---|---|---|---|
| 切削のまま | 0 mm | 0 mm | 該当なし | 余裕は不要です。 |
| ビーズブラスト | 0.002–0.005 mm | 0.004–0.01 mm | 限定的 — メディア、圧力、時間に依存 | 多くの公差では無視できます。厳しい部位は保護してください。 |
| ヘアライン仕上げ | 0.005–0.02 mm | 0.01–0.04 mm | 中程度 — 番数とパス数で制御 | ヘアライン面には 0.02 mm を見込んでください。厳しい公差の面には不向きです。 |
| 振動研磨 | 0.01–0.05 mm | 0.02–0.1 mm | 低い — バッチ処理のため精密制御が難しい | 全体で 0.02–0.05 mm を見込んでください。公差の厳しい部品は振動研磨しないでください。 |
| サンディング、グラインディング | 0.01–0.1 mm | 0.02–0.2 mm | 良好 — 番数の遷移で制御 | 精密研磨には 0.02–0.05 mm を見込んでください。粗研磨ではさらに必要です。 |
| 研磨 | 0.01–0.1 mm | 0.02–0.2 mm | 中程度 — 出発面に依存 | 機械加工面から研磨する場合は 0.02–0.05 mm を見込んでください。事前に強い研磨が必要ならさらに必要です。 |
| 鏡面研磨 | 0.02–0.1 mm | 0.04–0.2 mm | 中程度 — 多段工序で累積 | 鏡面研磨した面には少なくとも 0.05 mm を見込んでください。良い機械加工面から始めれば除去量は減ります。 |
| ラッピング | 0.005–0.05 mm | 0.01–0.1 mm | 非常に良好 — 時間と研料で制御 | ラッピングは最終寸法の確定に使われます。0.01–0.03 mm の研磨代を見込んでください。 |
| 部位の種類 | リスクレベル | 推奨 |
|---|---|---|
| はめ合わせ穴(H7/p6) | 高 | これらの面は保護するか仕上げを行わないでください。0.01 mm の除去でも干渉嵌合が変わります。 |
| ねじ穴 | 中 | ビーズブラストは通常問題ありません(除去量が最小)。研磨はねじの牙を削り、緩みの原因になります。保護するか避けてください。 |
| 軸受内の軸径 | 高 | 除去量を公差累積に算入しない限り、軸受との嵌合面を研磨やブラストしないでください。 |
| シール面(O リング溝) | 中 | 制御さえあればシール面をサンディングやラッピングで処理するのは問題ありません。ブラストは避けてください(メディアの埋込み)。 |
| 平坦度が重要な面 | 高 | 手作業の研磨では広い平面にうねりが出ます。平坦度には機械研磨やラッピングを使ってください。 |
| 外部の外観面 | 低 | 輪郭公差内であれば、外観面の寸法的な除去は許容されます。 |
研磨のコストが思ったより高くつく理由
| コスト要因 | 影響 | 詳細 |
|---|---|---|
| 工数(手作業の研磨) | 支配的なコスト | 鏡面研磨は 80–100% が手作業です。熟練した研磨技術者は $15–40/hr で請求します。 |
| 表面積 | 大 | コストは面積に比例します。50×50 mm の平板は安価です。同じ Ra の 500×500 mm の板は 100 倍時間がかかります。 |
| 面の数 | 中程度から大 | 面を追加するたびに時間が増えます。6 面体の全面仕上げは、単面の仕上げの約 6 倍の費用がかかります。 |
| 形状の複雑さ | 中程度から大 | 内側の隅、深いポケット、アンダーカット部位には手作業の工具と時間がかかる作業が必要です。 |
| 出発面の状態 | 中程度 | 機械加工面がすでに Ra 0.8 なら、Ra 0.2 までの研磨は Ra 3.2 から始めるより時間がかかりません。 |
| 段取りと保護作業 | 部品あたり $2–8 | 仕上げしてはいけない面の保護は、貼り付けと剥がしに手間がかかります。 |
| ロット割引 | 大 | ビーズブラスト:ロット数の影響は小さい。研磨:50+ 個で 10–20% 安価になります。振動研磨:ロット数の影響が大きい。 |
| Ra 目標値 | 非線形 | コストは Ra に比例しません。Ra 1.6 から Ra 0.8 へ移ると 1.5 倍です。Ra 0.2 から Ra 0.05 へ移ると 3–4 倍です。 |
| ビーズブラストの段取り | ロットあたり $30–100 | ほとんどのブラスト工場には最低料金があります。5 個なら段取りが支配的で、500 個なら部品あたりのコストは無視できます。 |
| 納期短縮、特急 | +25–100% | 標準納期は 2–5 営業日です。特急は生産計画を乱します。 |
最も安上がりな節約は、一行目の表を逆から読むことです。鏡面研磨は 80–100% が手作業で、費用は
$15–40/hr なので、研磨者に良い出発面を与えることはあらゆる交渉より有効です。研磨前に Ra 0.8–1.6 の
CNC 仕上げパスを通すと研磨時間を 50% 以上短縮できます。Ra 3.2 から始めると、研磨者は工程がはじまる前に
粗い工具痕を除去する必要があるからです。
お金を無駄にする失敗
| 失敗 | 結果 | 対策 |
|---|---|---|
| 塗装やコーティングする部品に鏡面研磨を指定する | 無駄な費用です。コーティングは研磨部分を完全に覆い隠します。60 µm の粉体塗装の下にある Ra 0.05 の鏡面は目立ちません。 | 代わりにビーズブラストを前処理にしてください。 |
| 公差の厳しい部位の材料除去量を計算しない | 軸受との嵌合面が小さくなり、穴が大きくなり、シール面が平面度外になります。仕上げ後に寸法検査で不合格になります。 | 図面をリリースする前に、上の表の除去量を公差累積に加算してください。 |
| 工程も参照基準も指定せずに Ra のみを記載する | 工場が Ra 0.4 を意図と解釈します。ある工場は研磨した面,另一工場はポリッシュした面を納品します。 | 数値と工程の両方を書いてください。例:Ra 0.4 MAX、FINE GROUND。 |
| 陽極酸化の前にアルミニウムへスチールメディアを使う | 鉄粒子がアルミニウム表面に埋まり、コーティング越しに暗い点として現れます。 | ガラスビーズまたはセラミックメディアを使ってください。メディアを図面に明記してください。 |
| 大きな平面を手作業で鏡面研磨する | うねりと歪みが出ます。面は反射しますが反射はうねっており、平坦度は失われます。 | 平坦度には機械ラッピングまたは平面研磨を使ってください。 |
| すべての面に同じ Ra を指定する | 隠れた面や重要でない面に不要な費用がかかります。 | 機能する場所だけ Ra を明記してください。シール面、軸受との嵌合面、可視の外観面です。 |
| ステンレス鋼を研磨して保護しない | 指紋、水滴、薄い表面錆が数日で現れます。 | 研磨直後にクリアー塗装を行うか不動化処理を行ってください。 |
| 薄肉や傷付きやすい部品を分隔なしで振動研磨する | 部品同士が衝突してへこんだり、曲がったり、傷合ったりします。 | 部品分隔板を使い、メディア対部品の比率を 5:1 以上にしてください。 |
| ブラストメディアの種類や番数を指定しない | 工場が既定設定を使い、それが必要以上に攻撃的あるいは汚染を含む可能性があります。 | メディアと番数を図面に書いてください。例:GLASS BEAD BLAST、220 MESH、Ra 2.0 MAX。 |
| 研磨前の CNC 仕上げパスを省く | 研磨時間(とコスト)が三倍以上に膨らみます。 | どの研磨工程の前にも Ra 0.8–1.6 の CNC 仕上げパスを必ず入れてください。 |
図面に書く一行版
数値、工程、範囲を書きます。「機械加工面には Ra 0.8 MAX、その他の面は切削のまま、止まり穴の内部は
仕上げしない」は完全で検査可能な要求です。「可能な限り滑らか、研磨」はそうではありません。