CNC 加工における DFM とは:調達担当者のためのガイド
DFM — 製造性設計 — とは、工場に妥協を求めずに、繰り返し加工でき、コストも予測可能な形に部品を設計することを指します。 実践的には、図面発行前に決める短いリストです。部品を何方向からセットアップする必要があるか、壁をどれだけ薄くできるか、各公差を本当にどれだけ厳しくする必要があるか、機能上どの種類の穴が必要か。この四つを押さえれば、見積りは通常、見積もりに近い水準になります。失敗すれば、同一の図面が工場によって 2–5× 価格差になることもあれば、組立てに合わない部品として戻ってくることもあります。
DFM が実際に変えるもの
DFM は認証でもスタイル規則でもありません。幾何形状に適用されるコストモデルであり、うまく設計された部品と不味く設計された部品の間の価格差の大部分を、三つのレバーが説明しています。
| コストレバー | 中程度の複雑さを持つアルミ部品のコストに占める割合 | 総額を動かせる幅 |
|---|---|---|
| セットアップ回数 | 15–30% | +50–200% |
| 材料の選択 | 20–40% | +40–500% |
| 過剰な公差要求 | 上記二項目に上乗せされる | +50–150% |
| 図面に既にある厳しい公差 | 10–25% | +30–150% |
順序は重要です。セットアップ回数と材料が最大の二つのレバーであり、過剰な公差要求がもっとも高くつく一つの誤りです。 セットアップ一回あたりのコストは人件費とスピンドル稼働の損失で $30–80 であり、一つでも減らせば、検査工程の削減、データム受け渡し誤差の減少、不良品率の低下まで含めて実際には 2–3× の節約になります。あらゆる設計レビューで最初に聞く二つの質問はいつも同じです。この部品は片側のセットアップで加工できるか、標準材から切り出せるか。

図面を発行する前に実行する五つのチェック
この五つのチェックは図面上で約十分かかり、コストの高い想定外の大半起因する幾何形状の問題を捉えられます。この順で進めてください。最初の二つがコスト構造を変え、残りの三つがそれを詰めます。
| # | チェック | 合格条件 | 見落とされたときのコスト |
|---|---|---|---|
| 1 | セットアップ回数 | すべての特徴が片側から加工できる | セットアップ一回あたり $30–80、加えてデータム受け渡し誤差 |
| 2 | 肉厚 | すべての壁が、その材料の推奨肉厚を満たす | 加工時間 +30–80%、振動、公差外れ部品 |
| 3 | 公差の振り分け | 図面には一般公差の注記が一つある | 部品コストの 30–50% |
| 4 | 穴の種類 | 各穴は機能を満たす最も単純な形式である | 穴一つあたり 1.1× から 2.0× |
| 5 | 材料と素材 | 指定された合金と熱処理状態の標準材である | 材料欄で +40–500% |
五つすべてを通過した部品でも高くなることがあります。公差の厳しいチタンブラケットは当然の理由で高くなります。これらのチェックが保証するのは、支払った価格が要求した機能に対応しており、偶発的な形状判断の結果ではないことです。

公差:DFM が最も節約できる場所
DFM として価値が最も高い決定は、公差を締めることではありません。締める必要のない公差をすべて緩めることです。 公差が細くなるほどコストは指数関数的に増えるため、すべての寸法に ±0.01 mm を付けた図面は、寸法ごとに機能を基準に公差を指定した図面の数倍ものコストになります。
| 寸法の機能 | 公差帯 |
|---|---|
| 過盈嵌合と圧入嵌合 | ±0.005–0.015 mm |
| 軸受の軸受部とボア | ±0.005–0.015 mm |
| 位置決めピン穴 | ±0.01–0.02 mm, H7 |
| 過渡嵌合と位置決め嵌合 | ±0.01–0.025 mm |
| シール面 | ±0.025–0.05 mm |
| 取付け面 | ±0.05–0.1 mm |
| クリアランス付きボルト貫通穴 | ±0.1–0.25 mm |
| 全寸法 | ISO 2768-mK において ±0.1–0.5 mm |
| ねじ穴 | 標準グレード 6H / 6g、それ以上狭くしない |
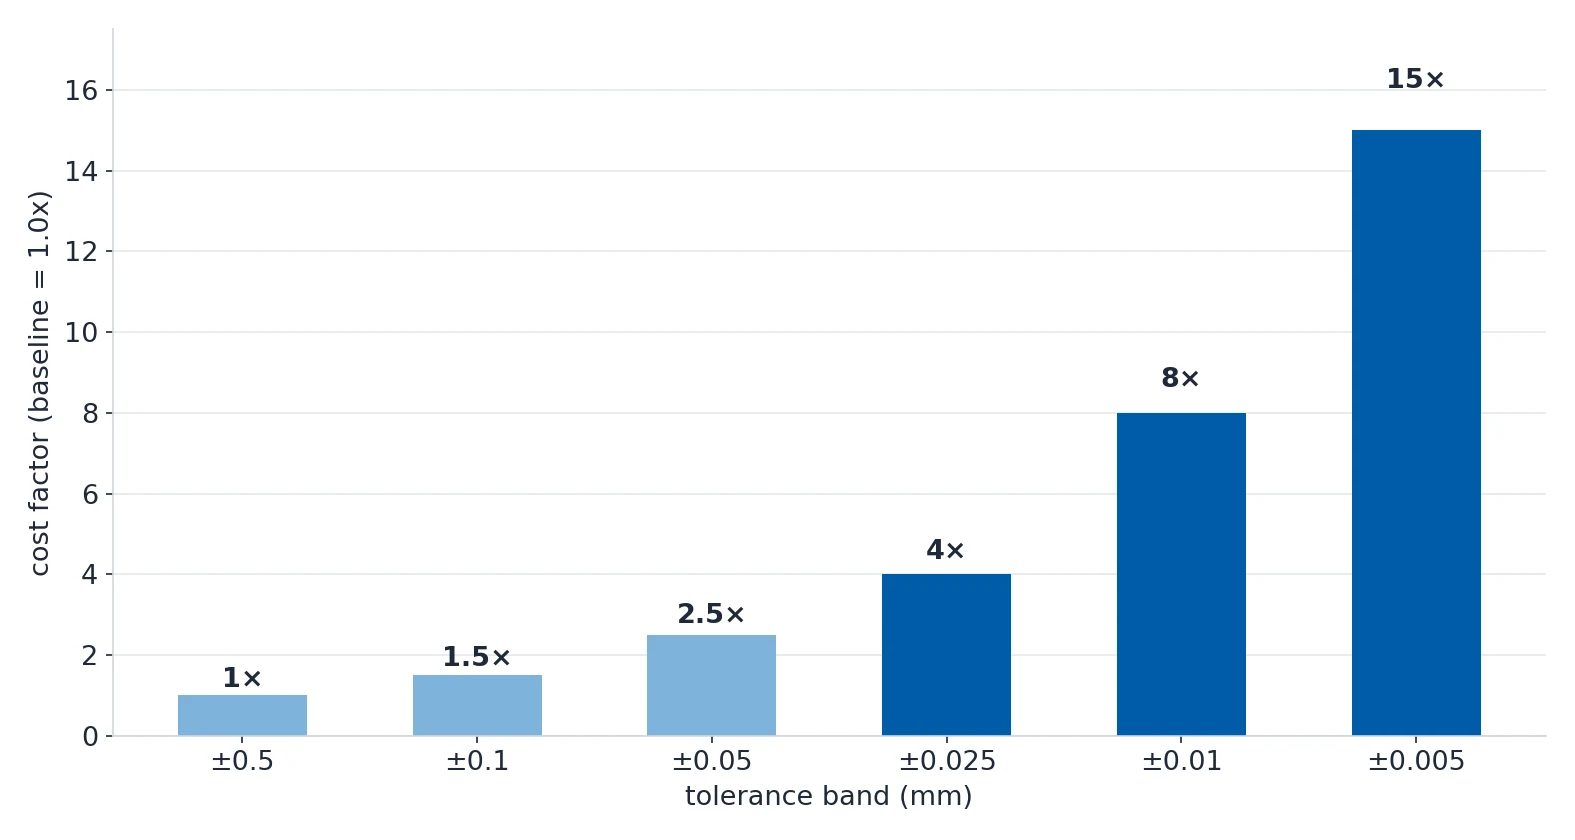
この運用を成立させるのが二つのルールです。第一に、図枠に一行 — GENERAL TOLERANCES PER ISO 2768-mK — を入れ、個々に指示されていない寸法はすべてその指示に従わせます。第二に、80/20 ルールを適用します。典型的な部品では 80% の特徴を最も緩い規格に置けて、厳密な管理が要るのは 20% だけです。組付け、シール、動作、安全のいずれにも影響しない寸法は、一般公差に含めるべきものです。
表面粗さは別の仕様であることに注意してください。寸法が厳しいことは滑らかな表面を要求しませんし、滑らかな表面が厳しい寸法を正当化することもありません。
肉厚、高さ、内側 R
推奨肉厚を下回ると、壁は派手に壊れません。振動し、工具から逃げ、公差外へずれるのです。 絶対最小値は最後の手段であり、推奨値は機械が再現性よく到達できる値です。
| 材料 | 絶対最小値 | 推奨値 |
|---|---|---|
| アルミニウム | 0.5 mm | 1.0 mm |
| 鋼 | 0.8 mm | 1.5 mm |
| ステンレス鋼 | 0.9 mm | 1.5 mm |
| チタン | 1.0 mm | 1.5 mm |
| 銅と真鍮 | 0.5 mm | 0.8 mm |
| エンジニアリングプラスチック | 0.4 mm | 0.8 mm |
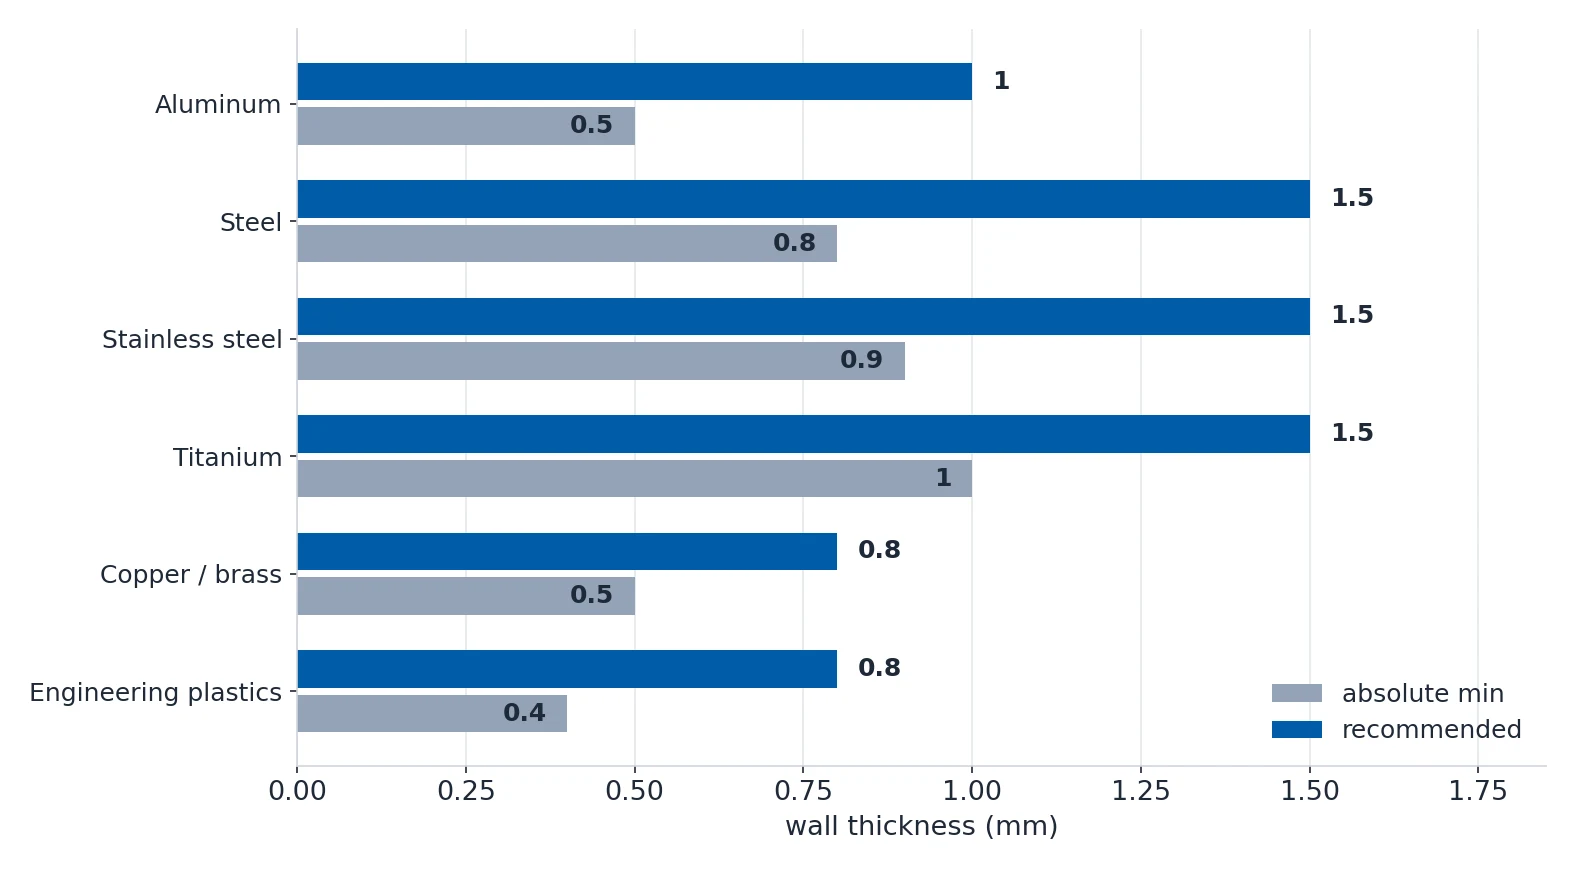
高さと R も同じ規則から導かれます。幾何形状は図面だけでなく、切削抵抗に耐える必要があります。
| 規則 | 数値 |
|---|---|
| 支持する特徴の高さに対する肉厚 | 少なくとも 1/5 |
| アルミニウムの不支持壁の限界 | 肉厚の 8× |
| 鋼の不支持壁の限界 | 肉厚の 5× |
| 肉厚に対するリブ厚 | 0.6× |
| リブ厚に対するリブ高さ | 5× 以下 |
| 同一部品の壁の最大差 | 20% |
| 6 mm エンドミルが残す内側 R | R3 mm |
| 10 mm エンドミルが残す内側 R | R5 mm |
| 16 mm エンドミルが残す内側 R | R8 mm |
壁が薄いとみなされるとき
高さ対肉厚の比が 10:1 を超えるとき、あるいは絶対肉厚が非鉄金属で約 2 mm を、鋼で 1 mm を下回るとき、壁は薄いとみなされます。H:T 比が 15:1 未満なら部品は許容範囲内に収まります。15:1 から 30:1 の間では薄肉壁技術のすべてが必要になり、30:1 を超えると最初の切り込みから高リスク部品です。
6 mm カーバイトエンドミルが 2 mm のアルミ壁を削る場合、Vc 300–400 m/min、fz 0.02–0.04 mm/tooth、ap は 0.5 mm 以下から始め、その後に追い込みます。これらは厚肉アルミのほぼ半分の値です。薄肉壁では限界が工具寿命ではなく半径方向のたわみだからです。最も重要なパラメータは半径方向の切込み量です。ae を工具直径の 25% 以下に抑え、トロコイドまたは適応型のツールパスを使ってください。
二重払いを避ける穴とねじの設計
図面上の穴の特徴がすべて工具交換と工程を一つ加えます。機能が必要とするものより精度の高い穴を指定することが、同じ特徴について二度払う最も一般的なやり方です。
| 穴の種類 | コスト係数 | 注記 |
|---|---|---|
| 貫通穴 | 1.0× | 基準 |
| 止まり穴 | 1.1× | 工程が一つ増える |
| 埋头 | 1.2× | |
| 座グリ | 1.3× | ソケットキャップスクリューを面付けできる |
| リーミング穴 | 1.5–2.0× | 二つ目の工程で ±0.005–0.02 mm に達する |
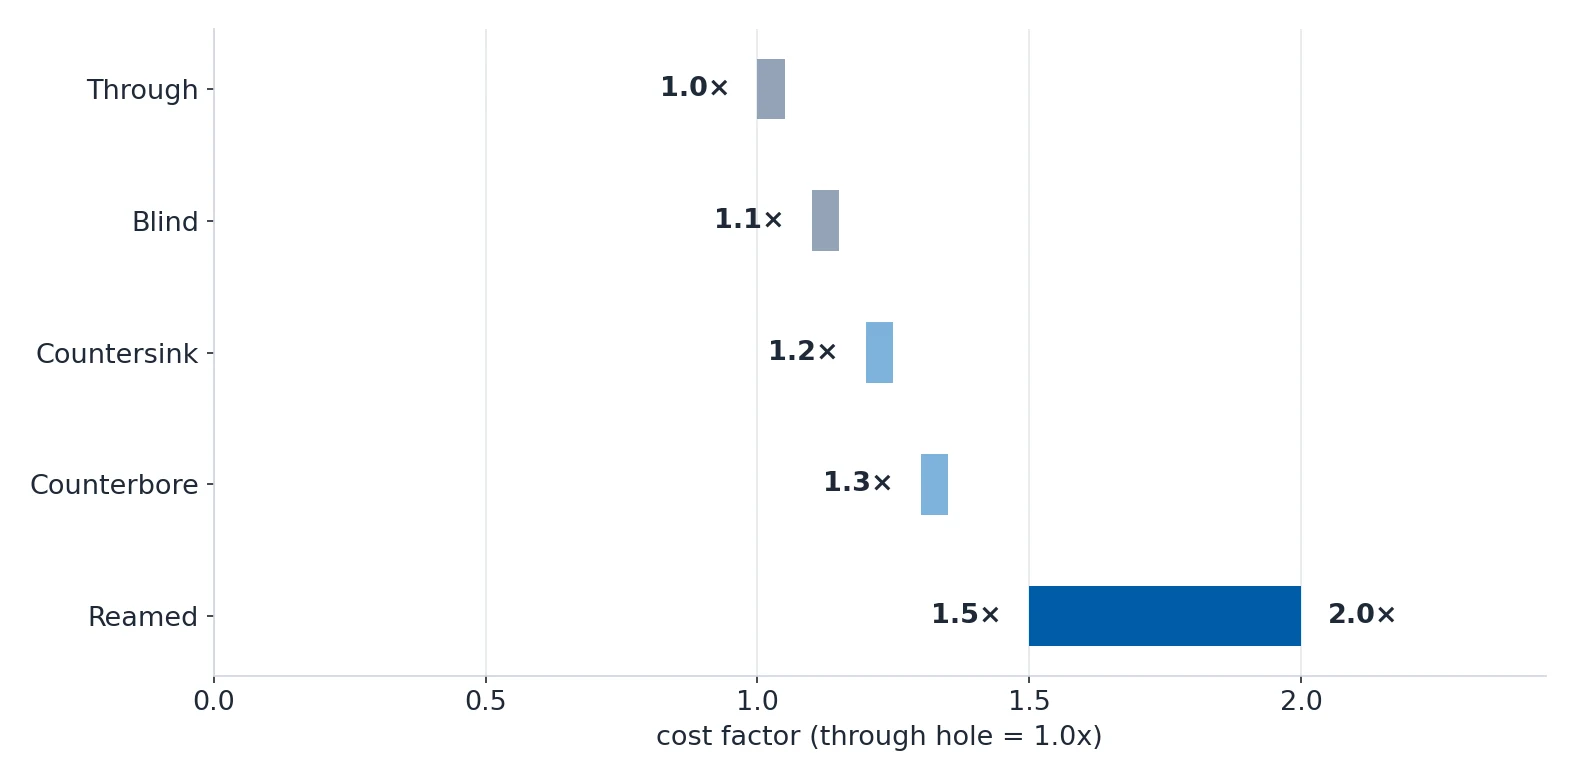
深さも穴コストのもう半分です。10 mm の穴を 50 mm 掘るコストは、同じ径で 10×D 掘る場合より 5–10× 高く、機能として深さが必要でないなら、その分を支払うより設計を変えるべきです。
| ドリル深さ | 割増 |
|---|---|
| 3× D まで | 基準 |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| 30× D を超える | +500%+ |
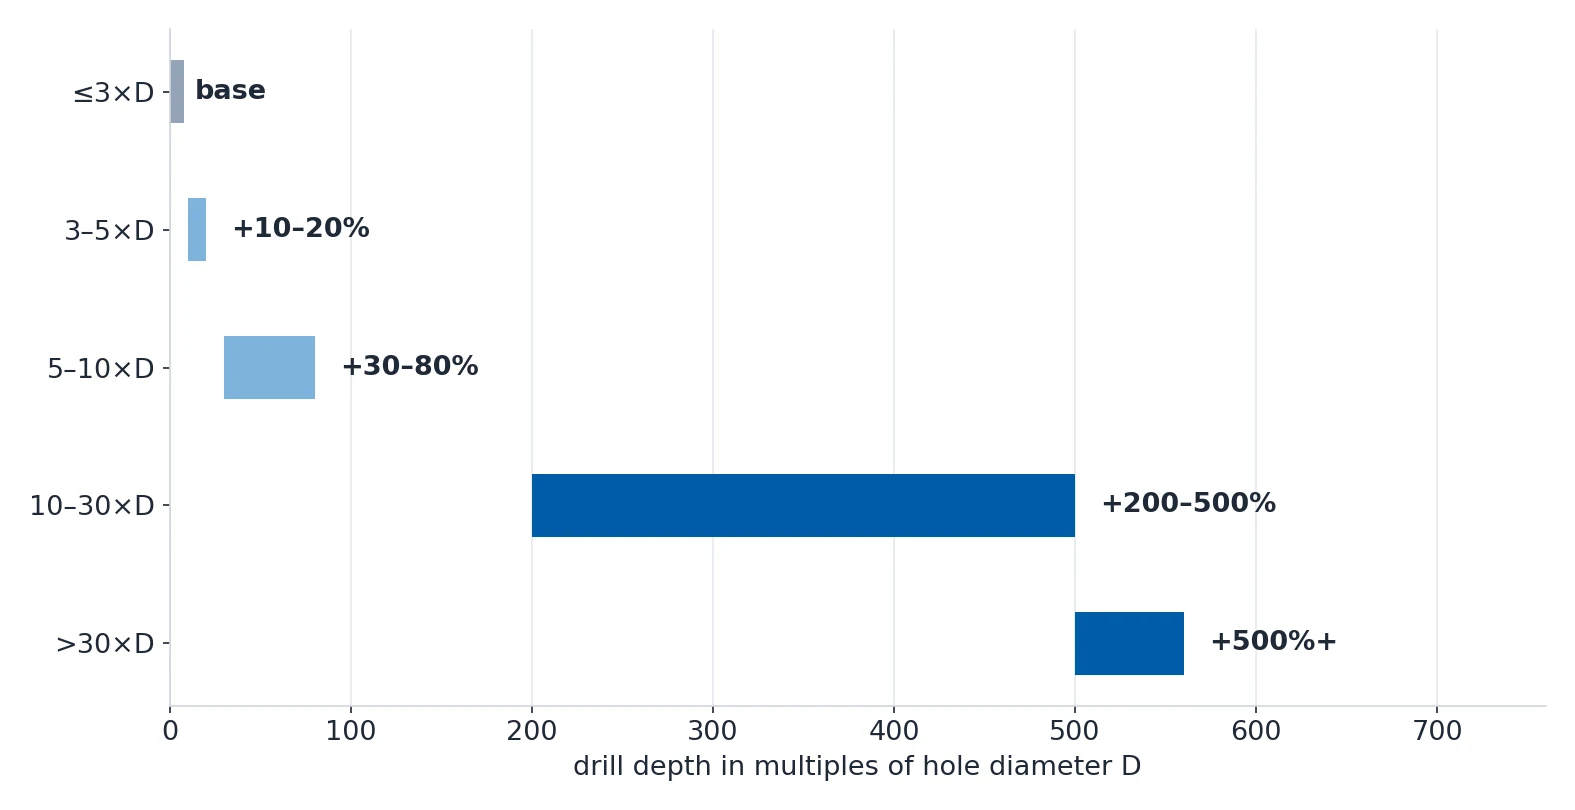
ねじも同じ考え方で、ねじ深さは固定具ではなく材料によって決まります。
| 材料 | 最小ねじ深さ |
|---|---|
| アルミニウム | 1.5× D、推奨は 1.5–2.0× D |
| 鋼 | 1.0× D |
| チタン | 0.75× D |
最後の完全なねじより下には 3–5 ピッチ分を残します。タップの導入に 2–3 ピッチ分、底面タップが削れない部分に 1–2 ピッチ分で、M10x1.5 なら 4.5–7.5 mm になります。ねじ深さとドリル深さは別々に記載してください。たとえば M8x1.25-6H THRU 12, DRILL 18 DEEP のように書けば、機械工が推測せずに済み、タップを折ることもありません。
さらに二つの規則も確認する価値があります。穴中心は最寄りの縁から少なくとも 1.5× D、ねじ穴なら 2.0× D 離してください。そうしないと周囲の肉が膨張してひび割れます。穴と穴の間では、同一径なら中心間を少なくとも 2.0× D 確保し、穴と隣のキャビティやスロットとの間に少なくとも 1.0 mm の肉 — 可能なら 3 mm — を残してください。

DFM が実際に節約する金額
以下の節約は、機能を保ったまま行える設計変更から得られます。単価への影響の大きさ順に並べてあります。
| 設計変更 | 部品一つあたりの削減額 |
|---|---|
| 二つの部品を一つにまとめる | 組合せ一つあたり $5–20 |
| 特徴を片側に寄せてセットアップ一回を減らす | ロットあたり $30–80 |
| 内側 R を R1.5 から R3 mm へ変更 | $3–8 |
| 重要でない公差を ±0.01 から ±0.05 mm へ緩める | $5–15 |
| キャビティを端まで開く | $2–5 |
| 上記十件をまとめて | 部品一つあたり $24–63 |
| 上記十件を 500 個の注文で | $12,000–$31,500 |
ロット数そのもので単価が変わります。セットアップは固定費ですが、材料と切削時間はそうではないからです。
| 数量 | 部品一つあたりのセットアップ | 部品一つあたりの合計 |
|---|---|---|
| 1–5 個 | $100–500 | $130–580 |
| 100–500 個 | $1–5 | $26–75 |
| 1,000–5,000 個 | $0.10–0.50 | $20–60 |
| 10,000+ 個 | — | $18–55、つまり基準の 0.8–0.9× |
DFM の答えがより良い図面ではなく別の加工法である場合もあります。設計が確定する前に決めてください。CNC だけを前提に設計された部品は、そのコスト構造に恒久的に縛られます。
| 代替加工法 | コスト削減 | 採算が合う数量 |
|---|---|---|
| CNC 仕上げ付きロスト蜡鋳造 | 40–70% | 200 個以上 |
| 低精度で広い平面に使う水射流 | 50–80% | 10 個以上 |
| 小型回転体部品のスイ式自動旋盤 | 30–50% | 500 個以上 |
| ダイカスト | 60–90% | 5,000 個以上 |

DFM クリーンな図面を発行する方法
DFM クリーンな図面は完全な RFQ です。十二の項目が正確な見積りと大まかなレンジを分けます。信頼できる工場は、同じコスト要素に分解した見積りを返し、行ごとに比較できるようにします。
- 2D 図面と 3D データ(STEP または IGES)
- 材料仕様と証明書要件
- 数量、目標数と最小数
- 公差指示と、重要な寸法の明示
- 面ごとの表面粗さ
- 表面処理の種類
- 検査と品質要件(CMM FAI や PPAP レベルなど)
- 適用規格、ASME Y14.5 または ISO 1101
- 希望納期日。"ASAP" ではなく
- 輸送先と Incoterms
- 梱包要件
- 継続部品の場合の年間所要量予測
工場に DFM の作業を任せたい場合は、RFQ に明示的に依頼し、何を確認すべきかを書いてください。セットアップ回数、肉厚、公差の振り分け、穴の種類、素材サイズです。信頼できる工場はまず 3–5 個の質問をし、そのうえで 3–7 営業日以内に見積りを出します。何も聞かずに見積りを出す工場こそ推測をする工場で、その推測分は後からあなたが支払います。
設計を直す最も安いタイミングは図面を発行する前です。二番目に安いのは発注前です。それ以降は、変更のたびに変更指示書になります。