CNC 加工の最小壁厚はどれくらいですか?
CNC 加工の絶対的な最小壁厚は、アルミニウムで 0.5 mm、鋼で 0.8 mm、ステンレス鋼で 0.9 mm、チタンで 1.0 mm、銅と真鍮で 0.5 mm、エンジニアリングプラスチックで 0.4 mm です。推奨値は多くの場合その二倍で、1.0 mm、1.5 mm、1.5 mm、1.5 mm、0.8 mm、0.8 mm となります。 絶対最小値は壁をそもそも削れる限界であり、推奨値は機械が再現性よく作り出せる限界です。図面に書き込むべき数値は後者です。
数値:材料別の最小壁厚
材料ごとに、それぞれの限界で別の壊れ方をします。単一の普遍的な数値が存在しないのはそのからです。
| 材料 | 絶対最小値 | 推奨値 | 薄すぎる場合に起きること |
|---|---|---|---|
| アルミニウム (6061, 7075) | 0.5 mm | 1.0 mm | 仕上げ加工でチャッターが発生し、壁が工具から逃げて寸法が公差外になります。薄いアルミ壁は振動し、表面品質も悪化します。 |
| 鋼 (1045, 4140) | 0.8 mm | 1.5 mm | 鋼では 0.5 mm での工具たわみが顕著で、壁は内側に反ります。更に硬い鋼ではこれが強調され、工具は切削ではなくこすった状態になります。 |
| ステンレス鋼 (304, 316) | 0.9 mm | 1.5 mm | ステンレス鋼は加工硬化が速やかに進みます。薄い壁は過熱して歪み、割れることもあり、工具の摩耗も急激に加速します。 |
| チタン (Ti-6Al-4V) | 1.0 mm | 1.5 mm | チタン熱伝導率が低いため、薄肉部には熱が蓄積して熱変形が起こります。極端に遅い送り速度が必要になります。 |
| 銅と真鍮 | 0.5 mm | 0.8 mm | 柔らかい材料であることが有利で、銅は相当薄くできます。ただし極端に薄い銅壁は取り扱いで脆く、組立の前に曲がることもあります。 |
| エンジニアリングプラスチック (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | プラスチックは切削力でたわみ、薄肉壁が工具から逃げるため寸法がばらつきます。PEEK は剛性ですが、コストは 10× かかります。 |

金属で 0.8 mm を下回る場合、率直な問いは鋳造と金属射出成形のどちらが適切かですが、薄肉で複雑な形状を熔模鋳造で作り CNC 仕上げを併用すれば、一個あたり 40–70% コストが下がり、200 個から採算が合います。
なぜ二つの数値があるのか
絶対最小値と推奨値は、別の二つの問いに答えます。最小値は「この实物そもそも削れるのか」に、推奨値は「毎回まったく同じに削れるのか」に答えます。
この差には実額が伴います。薄肉壁では送りを落とし、仕上げパスを増やし、専用工具で工程を分けることが必要になるからです。
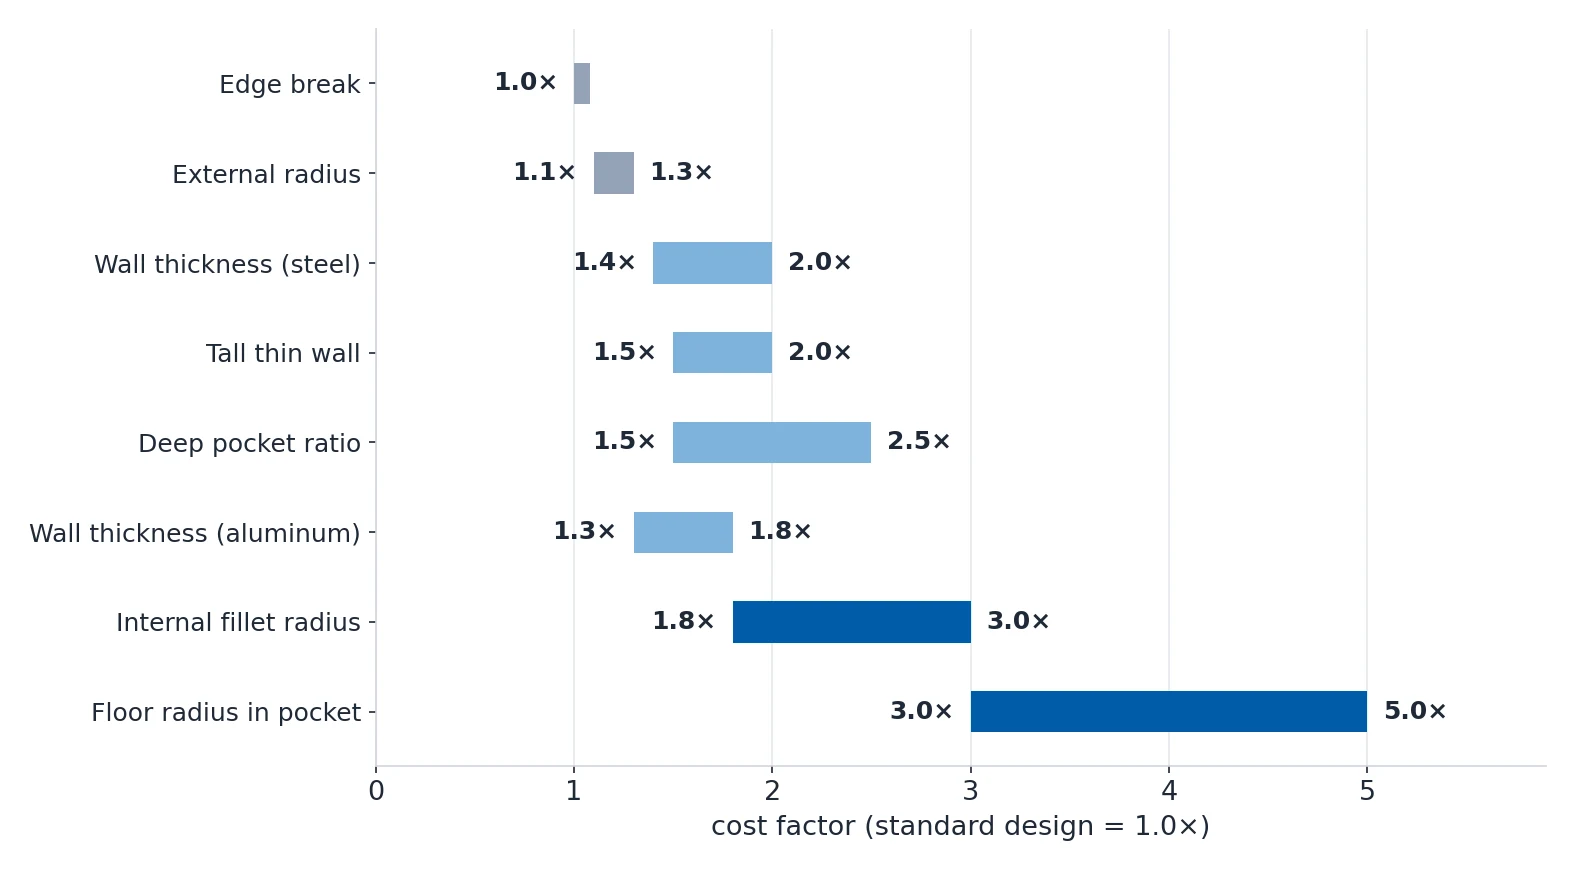
| 設計特性 | 標準仕様 | 厳しい、または難しい仕様 | コスト倍率 |
|---|---|---|---|
| 壁厚 (アルミニウム) | 最低 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| 壁厚 (鋼) | 最低 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| 内側フィレット半径 | R3–R6 mm | R0.5 mm 以下 | 1.8–3.0× |
| ポケット底の半径 | R1–R3 mm | R0 (シャープ) | 3.0–5.0× |
| エッジブレイク | 0.5 mm チャンパ (標準) | シャープエッジ、ブレイクなし | 1.0×、ただし取扱リスクが高い |
| 外側半径 | シャープまたは 0.5 mm ブレイク | 大きな外観用半径、R5 以上 | 1.1–1.3× |
| 深型ポケットの縦横比 | 深さ 4× 幅 以下 | 深さ 6× 幅 超 | 1.5–2.5× |
| 高い薄肉壁 | 高さ 5× 厚み 以下 | 高さ 8× 厚み 超 | 1.5–2.0× |
最小壁厚で削った場合、推奨壁厚と比べて加工時間は 30–80% 増えます。これは絶対最小値ではなく、0.6 mm のアルミ壁が欲しいデザイナーに提示すべき数値です。
壁はどの高さまで可能か
壁が耐えられるかどうかを決めるのは壁厚だけではありません。決めるのは高さであり、二つの比率で決まります。

| ルール | 指針 | 重要な理由 |
|---|---|---|
| 壁高さと要素高さの比率 | 壁厚は隣接する要素の高さの少なくとも 1/5 | 高い薄肉壁は片持ち梁のように振る舞います。10 mm 高い壁は切削力に耐えてたわみを防ぐには、最低 2 mm の厚みが必要です。 |
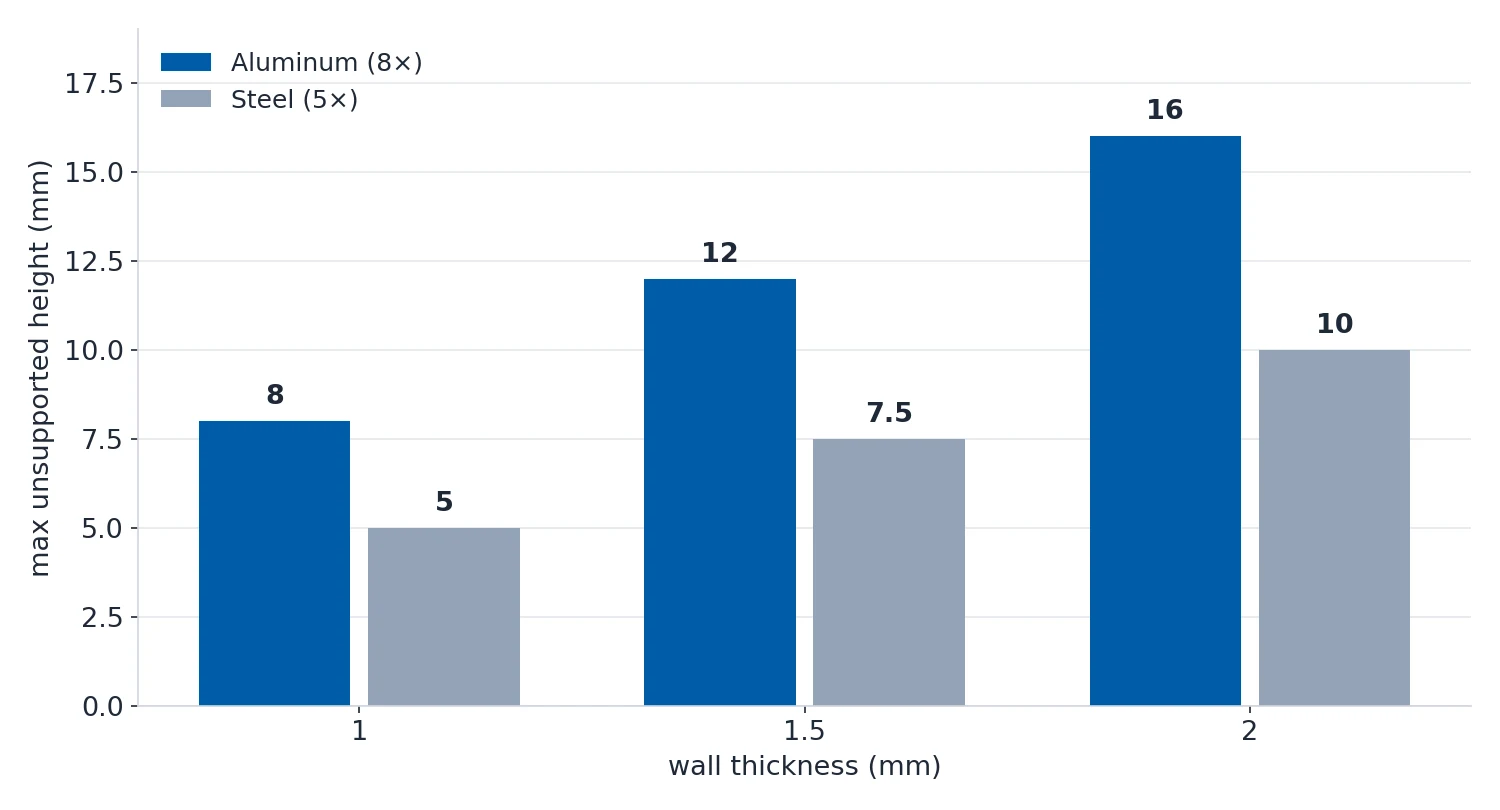
| 支持なし壁の高さ | 支持なしの最大高さ = アルミニウムで壁厚の 8×、鋼で 5× | この比率を超えると加工中に壁が振動します。壁を厚くするか、リブを追加します。 |
| 壁厚の均一性 | 同じ部品の壁厚は彼此 20% 以内に保つ | 厚み差があると熱処理で冷却が不均一になり、除応力も不均一となって歪みの原因になります。 |
| コーナー遷移 | 厚肉部と薄肉部は緩やかに接続 | 厚みの急変は応力集中を作ります。遷移部にフィレットまたはテーパーを付けます。 |
| リブ設計 | リブ厚 = 壁厚の 0.6×、リブ高はリブ厚の 5× 以下 | 太いリブは鋳物では反対面に縮み跡を残し、CNC では加工時間を増やします。 |
いつ壁が薄肉とみなされるか
高さ対厚みの比が 10:1 を超えるか、絶対厚みが非鉄金属で 2 mm 程度未満、鋼で 1 mm 未満になった時点で壁は薄肉とみなされます。それより薄いと標準のハードジョー固定は安全を保障できません。
アプリケーションガイドは三つの帯に分けています。15:1 以下は扱いやすく、15–30:1 には本文の全手法が必要で、30:1 を超えると初手からハイリスク部品です。
ここで材料がこれほど重要なのは、熱伝導率と残留応力だからです。
| 材料 | CTE (×10⁻⁶/K) | 熱伝導率 (W/m·K) | 残留応力への感度 |
|---|---|---|---|
| アルミニウム 6061 | 23.6 | 167 | 高 (圧延板) |
| アルミニウム 7075 | 23.4 | 130 | 非常に高 (焼入れ、除応力なし) |
| チタン Grade 5 | 8.6 | 6.7 | 中 (鍛造品) / 高 (板材) |
| ステンレス 304 | 17.3 | 16 | 高 (圧延シート) |
| 鋼 1018 | 11.6 | 52 | 中 |
| Invar 36 | 1.3 | 11 | 低 (低 CTE 設計の選択) |
機械では平面なのに検査台で歪む壁は、製造不良ではありません。歪みは固定力による弾性反発と、材料を除去するときの残留応力再配分の合計です。部品を固定した状態と自由状態で測り直すと、両者の差は弾性成分で治具側の問題、残った残留曲げは工程側の問題です。
薄肉壁を動かさずに加工する
薄肉壁の切削パラメータは、同じ工具を厚肉部で使った場合のおよそ半分です。薄肉壁では限界が工具寿命ではなく半径方向のたわみになるからです。
6 mm のカーバイトエンドミルが 2 mm のアルミ壁を削る場合、Vc 300–400 m/min、fz 0.02–0.04 mm/tooth、ap は 0.5 mm 以下から始めて、後で追い込みます。半径方向の切り込み ae は工具直径の 25% 以下に保ち、トロコイドまたはアダプティブの工具パスを使ってください。
問題の後半は治具であり、薄肉壁の歪みの大半は実際にここから生まれます。
| 治具方式 | 最小壁厚 | 材料適合性 | 典型的なたわみ | 最適な用途 |
|---|---|---|---|---|
| ハードジョー (標準) | 最低 6 mm | すべての金属 | 0.1–0.3 mm | 厚物のみ |
| ソフトジョー (加工可能) | 最低 1.5 mm | すべての金属 | 0.02–0.05 mm | 一般的な薄肉壁 |
| 真空チャック | 最低 0.3 mm (箔) | 多孔質でない、どの金属でも | 0.01–0.03 mm | 平板、軽い切り込み |
| 磁気チャック | 最低 1 mm | 強磁性材料のみ | 0.02–0.08 mm | 研削した鋼板 |
| 蝋ポーティング | 最低 0.5 mm | すべての金属、熱曝露を避ける | 0.01–0.05 mm | 薄肉壁の荒加工 |
| 低融点合金 | 最低 0.5 mm | すべての金属、熱履歴を確認 | 0.005–0.02 mm | 複雑な薄肉壁の空洞 |
| 犠牲タブまたはボス | 設計次第、どれでも | すべての金属 | 実質ゼロ | 最も一般的な答え |
覚えておくべきルールが二つあります。磁気チャックは強磁性材料にのみ有効です。 炭素鋼、工具鋼、400 系ステンレスの一部が該当し、304 や 316 のようなオーステナイト系ステンレスや、Grade 2 および Grade 5 のチタンはほぼ磁性を欠くため保持できません。そして部品に設計として組み込む犠牲タブは最も一般的な答えです。薄肉壁の問題を厚肉壁の問題に 바꾸てしまうからです。
どちらのメカニズムが歪みを起こしているかを突き止めるには、推測ではなく測定をしてください。
| 方法 | 測るもの | 精度 | 最適な対象 |
|---|---|---|---|
| 治具内と自由状態での CMM 比較 | クランプたわみと残留解放 | ±0.001 mm | すべての薄肉部品 |
| 穴あけ法 (ASTM E837) | 表層近傍の残留応力 | ±10 MPa | 工程認定 |
| スリットまたは輪郭法 | 深さに対する残留応力 | ±20 MPa | 板材および棒材 |
| XRD sin²(ψ) | 表層の残留応力 | ±5 MPa | 高価値品および航空宇宙機部品 |
| CAD シミュレーション (FEA) | たわみを予測 | 傾向のみ | 設計段階での確認 |
FEA には注意が必要です。ほとんどの FEA モデルは、応力ゼロのブランクに切削力だけを架けたもので、材料を除去するときに発生する残留応力の解放を無視しています。厚物では小さな誤差ですが、薄肉壁では支配的なたわみの原因になります。シミュレーションが薄肉壁のたわみを 2–5× 過小評価するのはこのためです。残留応力場と段階的な材料除去のステップの両方を組み込むでない限り、FEA は形状を予測するツールとして扱い、大きさを予測するツールとしては扱わないでください。
コーティングを忘れないで
片側に 25 µm の陽極酸化層を持つ 0.6 mm の壁は、もはや 0.6 mm の壁ではありません。陽極酸化は片側あたり 25 µm を加え、合計 0.05 mm となり、残りの余裕は公差の積み上げに消費されます。最小壁厚の仕様には 2× の膜厚を加えてください。 しかも、加工後ではなく加工前に計算しておく必要があります。
同じルールは、シールを入れるすべてのポケットに適用されます。O リングやシール材はシャープな角では正しく収まらず、漏れ経路ができます。シール、ガスケット、O リングを入れるポケットには、底半径を最小 R0.5–R1.0 mm として指定してください。

図面への壁厚の指示方法
壁厚は派生寸法です。ポケットの深さと底面位置によって決まるため、指定しないと議論になります。よく見られる間違いを挙げます。
| # | 間違い | 起きること | 正しい対応 |
|---|---|---|---|
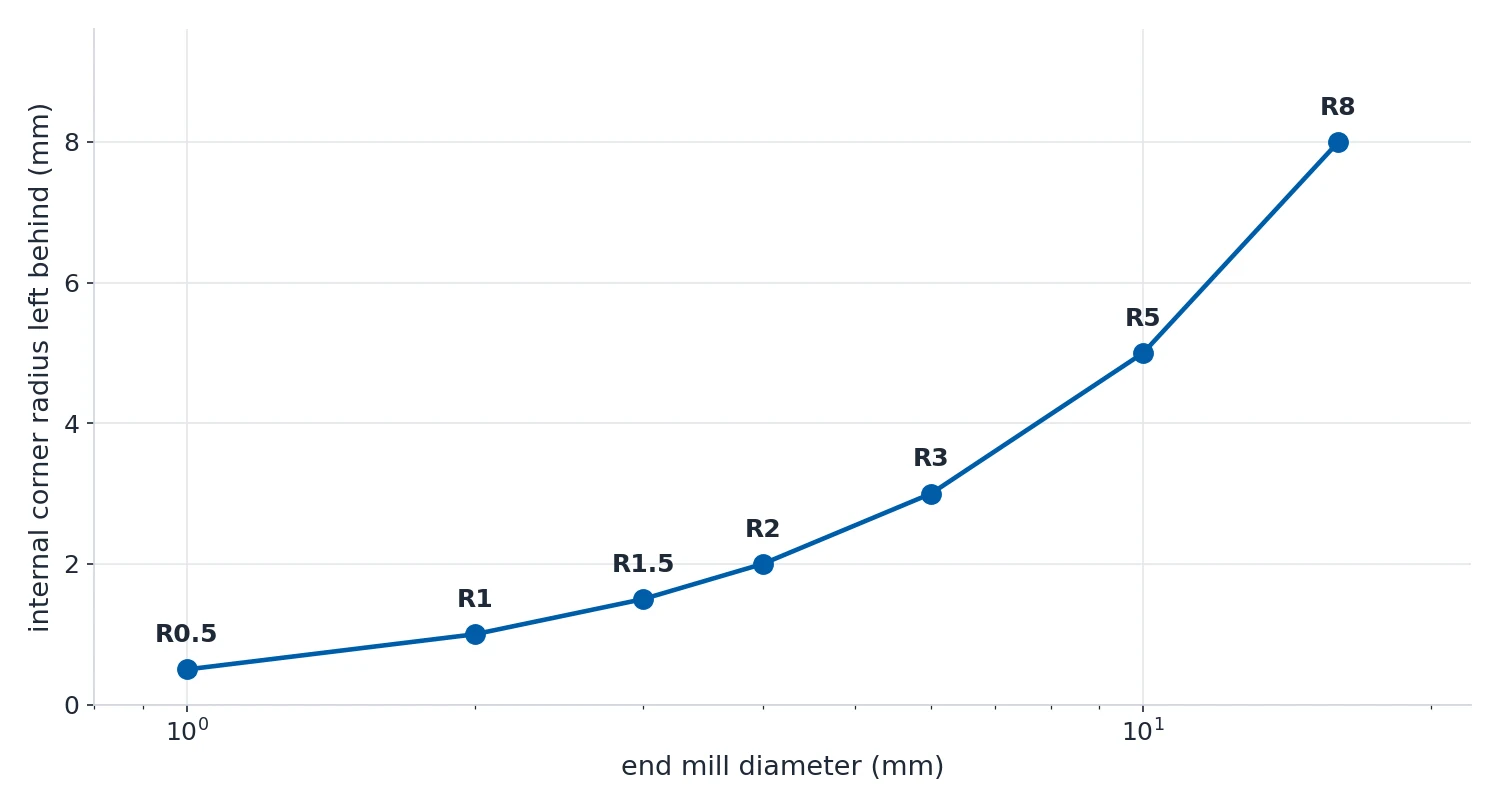
| 1 | R0 の内側コーナーを指定 | 標準エンドミルでは不可能です。機械屋はワイヤ EDM を使うか設計変更を求められ、プロジェクトが遅延します。 | すべての内側コーナーに最低 R0.5 mm のフィレット半径が必要です。標準工具サイズに対応させます。 |
| 2 | 同じ要素に異なるフィレット半径 | 複数回の工具交換が必要になり、段取り時間とコストが増えます。 | 可能な限り、ポケット要素につき一つのフィレット半径を使います。 |
| 3 | 厚肉部のすぐ隣に非常に薄い壁 | 隣接する厚肉部の応力によって薄い壁が歪んだりたわんだりし、寸法が適合性を外れます。 | 壁厚を均一に保ち、緩やかな遷移を加えます。 |
| 4 | 深いポケットに小さな底半径 | たわむ長い細い工具が必要になり、表面品質が悪化し、寸法が不正確になり、工具が折れます。 | 底半径をポケット深さに比例して大きくします。 |
| 5 | エッジブレイクの指定がない | 工場は標準の 0.5 mm ブレイクを適用します。だいたい問題ありませんが、シャープなエッジが要るなら部品はすでに不正解です。 | シャープなエッジを明示するか、図面の注記に BREAK SHARP EDGES 0.5 mm MAX を追加します。 |
| 6 | CNC 部品に抜き勾配の角度を指示 | 抜き勾配は鋳造品と成形品のもので、機械屋を混乱させます。CNC はテーパーを削れますが、「抜き勾配」は金型を前提とした言葉です。 | 実際のテーパーを寸法指示として書くこと。例:1:50 テーパー。「抜き勾配」とは書きません。 |
| 7 | 要素深さに対して利用可能な工具より小さいフィレット | 深さ 20 mm のポケットに R0.5 のコーナーを入れると 1 mm の工具が必要ですが、長すぎて軟らかすぎます。工具は折れるか、たわみます。 | 工具の突き出しは工具直径の 8× を超えないようにします。深いポケットでは大きなフィレット半径を使います。 |
| 8 | 薄肉壁のコーティング厚を無視 | 壁は公称 0.6 mm でした。陽極酸化が片側 25 µm を加え、公差の積み上げが残りを食い潰します。 | 最小壁厚の仕様には 2× の膜厚を加えます。 |
細かい点で二つだけ、押さえておきたいことがあります。エッジブレイクの業界標準は、すべてのシャープなエッジに 0.5 mm のチャンパまたは半径を付けることで、標準的な埋头角度は 60°、82°、90°、120° です。
この手法のすべては一つの習慣に帰着します。最小壁厚を図面に重要な寸法として書き、内部フィレットはすべて同じ工具半径で設計してください。 残りはこの二つから自然に決まります。