設計を変えずに CNC 加工コストを下げる方法
最も安いコスト削減はそもそも設計変更ではありません。適切な数量を注文し、工場に適切な素材サイズを渡すことです。 セットアップは固定費であり、材料はキログラム単位または棒材単位で購入するため、この二つのレバーは図面上の機能を一切変えずに単価を動かします。本当に効果が出る設計変更の多くは些細です。誰も必要としなかった公差を緩める、ポケットを端まで開く、複数の R を単一の R に統一する。いずれも機能ではなく図面を変える変更です。
お金が実際にどこへ流れているか
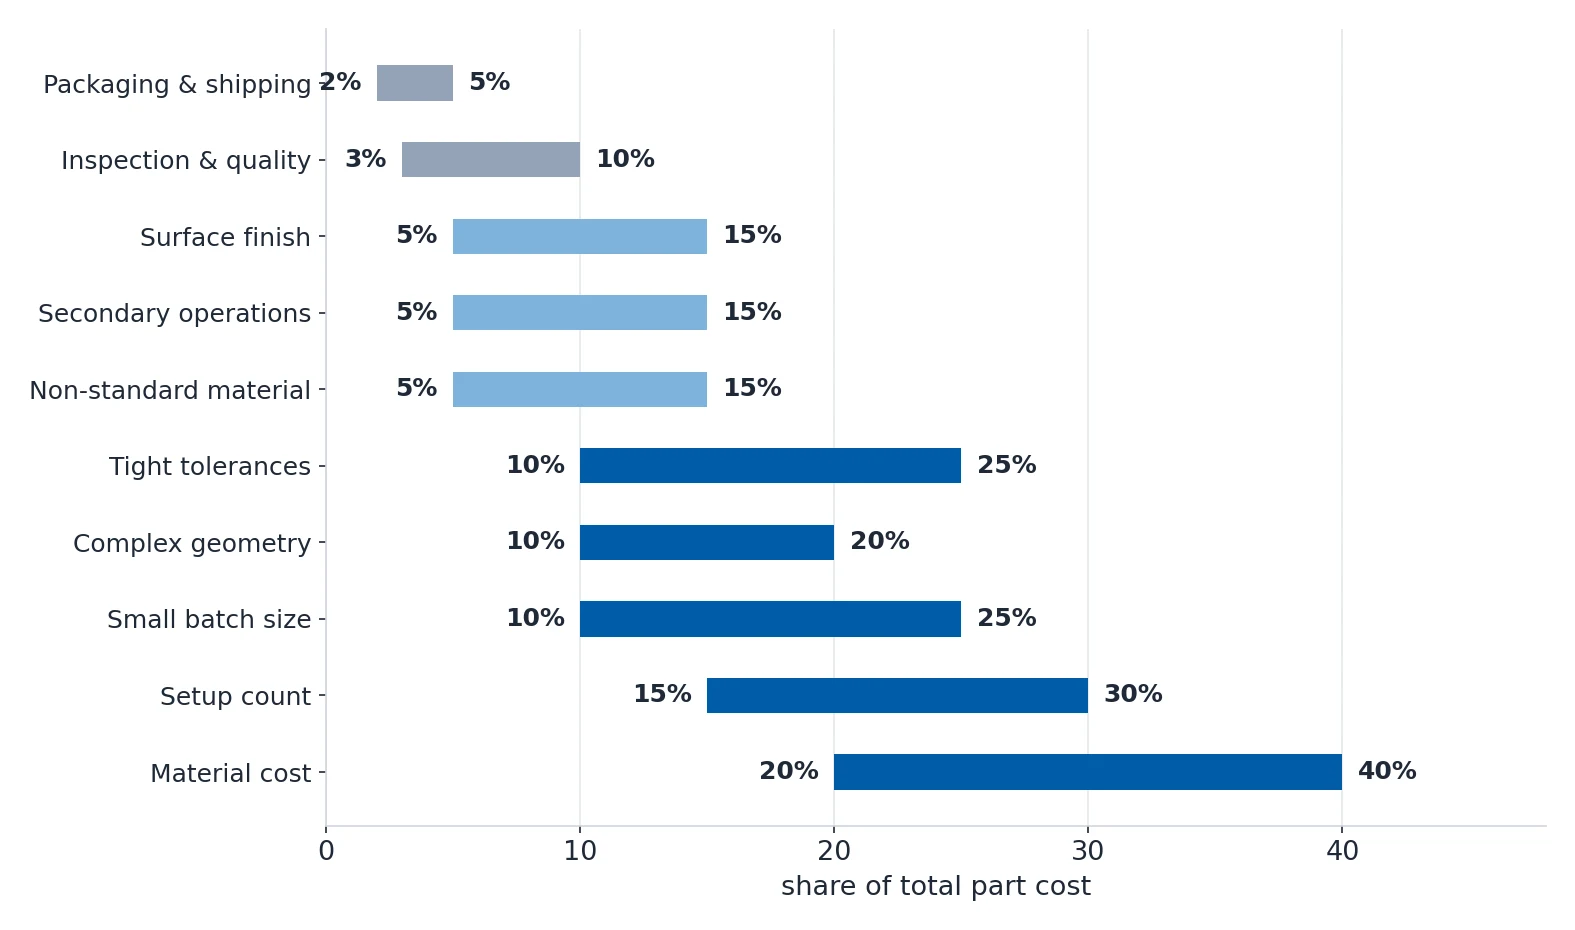
CNC 見積もりは単一の数字ではありません。個別の内訳を理解することが、それを動かせる条件です。
| 順位 | コスト要因 | 一般的なコスト比率 | 総コストへの影響幅 | 核心 |
|---|---|---|---|---|
| 1 | セットアップ回数 | 15–30% | +50–200% | セットアップ、反転、再クランプ、機種の切り替えのたびに $30–80 の工数と失われるスピンドル時間が生じます。最も制御可能な要因です。 |
| 2 | 材料費 | 20–40% | +40–500% | 原材料は多くの場合最大の明細行です。チタン は アルミの 8–12× で、標準外サイズでは丸棒を丸ごと買う必要があり 60–80% が材料ロスになります。 |
| 3 | 厳しい公差 | 10–25% | +30–150% | ISO 2768-mK の ±0.1 mm から ±0.01 mm に締めると、仕上げパス、測定、不良リスクが増えます。小数点が増えるごとにコストは指数的に増えます。 |
| 4 | 表面粗さ要件 | 5–15% | +20–100% | Ra 3.2 が標準です。Ra 1.6 は仕上げパスが増えます。Ra 0.4 は研削や研磨が必要になり、工程もコスト水準もまったく別物になります。 |
| 5 | 複雑な形状 | 10–20% | +30–120% | 5 軸の自由曲面、深いポケット、アンダーカット、複合角度は、専用工具、遅い送り、長いプログラミング時間を要します。 |
| 6 | 小ロット生産 | 10–25% | +40–300% | セットアップコストは数量に応じて激減します。$500 のセットアップを 5 個に配分すると部品あたり $100 増、500 個に配分すると $1 増で済みます。 |
| 7 | 標準外材料 | 5–15% | +15–80% | Inconel や Hastelloy のような特殊合金は仕入れにも加工にも、そして手配にも費用がかかります。標準材料は常に安価です。 |
| 8 | 二次工程 | 5–15% | +20–60% | アルマイト、熱処理、めっき、研削など、工程を追加するたびに独立したセットアップと独自の費用が必要になります。 |
| 9 | 測定と品質 | 3–10% | +10–40% | CMM 測定、初品検査、PPAP 書類、材料証明書はいずれも費用が増加します。 |
| 10 | 梱包と輸送 | 2–5% | +5–15% | 専用梱包、個装箱、防錆処理、速達便は積み上がります。量販の標準梱包が常に最も安価です。 |
設計変更不要のレバー:数量と素材サイズ
セットアップは固定費ですが、材料と切削時間は固定費ではありません。この事実が、同じ図面に対する二つの見積もりの差を大きく広げます。
| 数量 | 部品あたりのセットアップコスト | 部品あたりの加工費と材料費 | 部品あたりの合計 | 1,000 個時の価格に対する比 |
|---|---|---|---|---|
| 1–5 | $100–500 | $30–80 | $130–580 | 3–12× |
| 10–50 | $10–50 | $30–80 | $40–130 | 1.5–3× |
| 100–500 | $1–5 | $25–70 | $26–75 | 1.0–1.5× |
| 500–1,000 | $0.50–2 | $22–65 | $22–67 | 1.0–1.2× |
| 1,000–5,000 | $0.10–0.50 | $20–60 | $20–60 | 0.9–1.0×, 基準 |
| 10,000+ | $0.10 未満 | $18–55 | $18–55 | 0.8–0.9× |
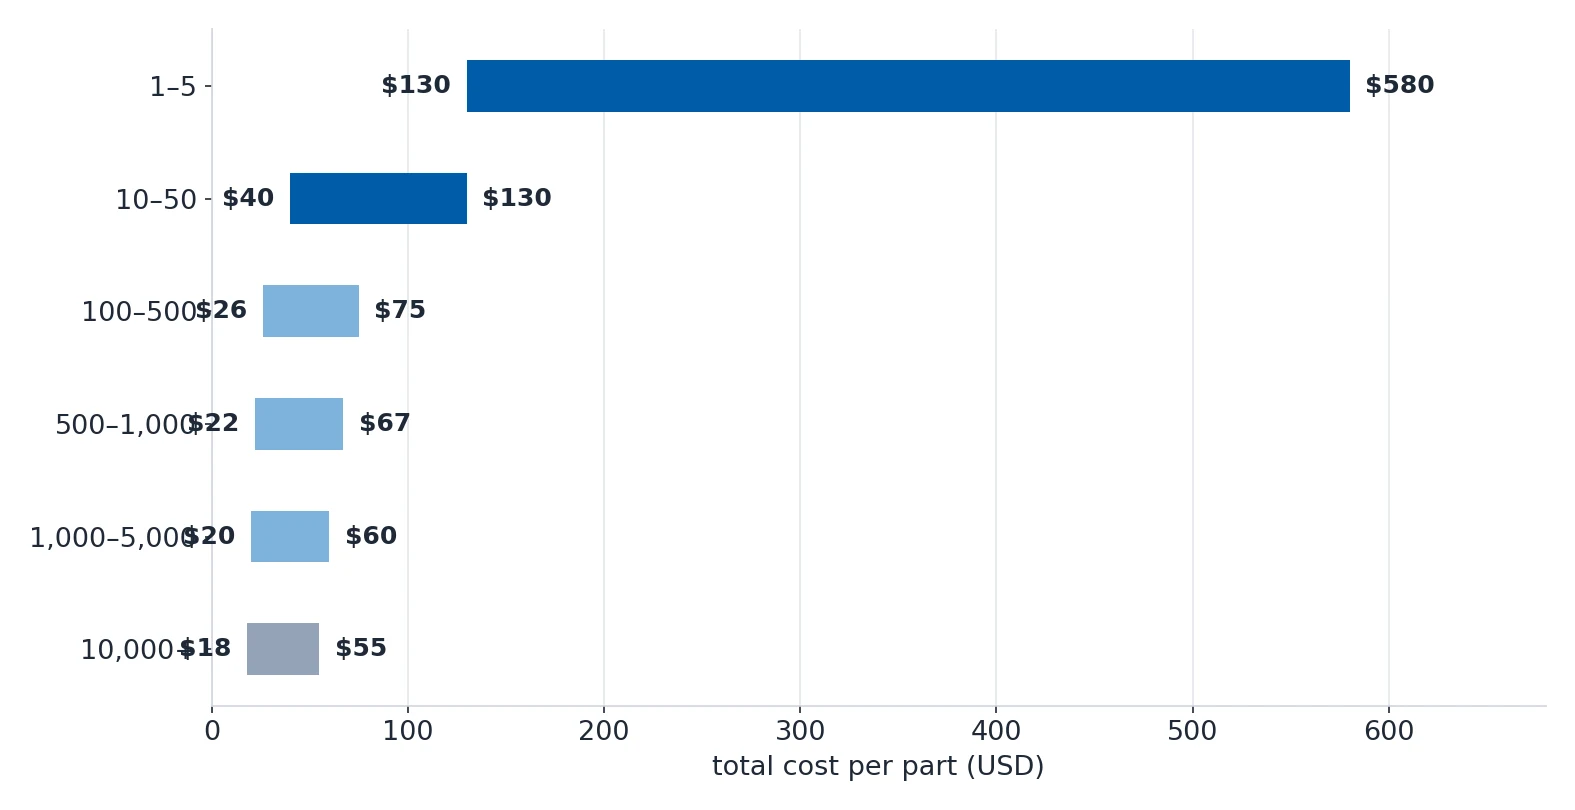
50 個まとめて注文する代わりに 5 個ずつ注文すると部品あたり +40–80% かかりますが、これは純粋な無駄です。セットアップはどちらの場合も実施されるからです。
もう一方のレバーはまったく無料です。すべての部品を標準の棒材および板材サイズに収まるように設計してください。 φ60 mm の丸棒から φ52 mm の部品を削ると部品ごとに 8 mm のアルミニウムが無駄になり、20 mm 厚の板材から 14 mm 厚の部品を削ると理由もなく 6 mm の厚みが無駄になります。
| 素材形状 | 一般的なサイズ | 設計のヒント |
|---|---|---|
| 丸棒 | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | 旋削部品は標準丸棒径に収まるよう設計します。φ52 mm の部品は φ60 の丸棒を買う必要があり、必要な量より 25% も多くの材料を使います。 |
| 平棒と板材 | 厚み 6, 8, 10, 12, 15, 20, 25, 30, 40, 50; 幅 100, 150, 200, 250, 300, 400, 500 | 部品厚を板厚に合わせます。14 mm の部品を 15 mm 板から削れば無駄は 1 mm だけですが、20 mm 板から削れば 6 mm 無駄になります。 |
| 六角棒 | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | 六角ボルトやナットには六角棒を使います。六角プロファイルのフライス加工が不要になり、これらの部位で 30–50% 節約できます。 |
| チューブとパイプ | φ25×3, φ32×3, φ38×4, φ50×5 | 中空の円筒部品は棒材ではなくチューブから起こすべきです。中空シャフトなら φ50×5 のチューブのほうが φ50 の実棒より 64% も材料を無駄にしません。 |
誰も求めなかった要求を取り除く
金額の大部分はここに隠れており、いずれも部品の機能は変わりません。
| 誤り | コストへの影響 | 正しい対応 |
|---|---|---|
| すべてを厳しく公差指定する | +50–150% | 厳しい公差は重要な嵌合面だけに適用し、それ以外は ISO 2768 の一般公差を使います。 |
| 念のため Ra 0.8 以上を指定する | +30–100% | 表面仕上げは機能に合わせます。シールも軸受も担わない面のほとんどは Ra 3.2 で十分です。 |
| 6 面すべてに機能を配置する | +80–200% | 加工する面はすべてセットアップの候補です。すべての機能が 2–3 面まででアクセスできるよう設計します。 |
| 根拠なしにチタンや Inconel を指定する | +100–500% | 購入価格はアルミや鋼より 5–10× 高く、加工も 3–5× 高くつきます。 |
| 構造用ブラケットに R0.1 の内角を指定する | +50–200% | 鋭い内角は CNC では実現できず、応力集中点でもあります。R1, R2, R3 などの標準 R を使えば、部品はより安く、より強くなります。 |
| 標準以外のねじサイズを使う | +10–25% | 標準外タップは $20–80 の専用工具購入が必要で、常時在庫しません。M3, M4, M5, M6, M8, M10, 1/4-20, 5/16-18, 3/8-16 を使ってください。 |
| 全寸法を全数検査する | +15–40% | 50 寸法をもつ部品の全数 CMM 測定には 30–60 分かかります。重要な寸法は測定し、残りは抜取検査にしてください。 |
| 公差に表面処理の膜厚を見込まない | +20–40% の不良と手直し | アルマイトは片面あたり 25–50 µm、硬質クロムは 25–125 µm が加算されます。公差幅が膜厚の 2× を下回る場合は、処理後に検査で不合格になります。 |
| 生産の途中で設計を変更する | +100–300% | 生産開始後の設計変更は、完了済みの作業すべてを無駄にします。変更が必要な場合は一度の改訂にまとめてください。 |
仕事を果たせる安価な材料
材料は多くの見積もりで最大の明細行です。役に立つ代替材は、たいてい最初に思いつくものとは限りません。
| 高価な材料 | kg あたりコスト | 安価な代替材 | kg あたりコスト | 削減率 | 代替が有効な条件 |
|---|---|---|---|---|---|
| Ti-6Al-4V | $35–50 | 6061-T6 アルミニウム | $4–6 | 85–90% | チタンによる軽量化が重要でない場合。アルミニウムは体積あたり 60% 軽いため、より多くの材料を使っても軽量化できることがあります。 |
| 316 ステンレス | $6–10 | 304 ステンレス | $4–7 | 25–35% | 耐食性が必要で、高塩化物環境ではない場合。304 は室内環境および穏やかな屋外露出に対応します。 |
| 7075-T6 アルミニウム | $8–12 | 6061-T6 アルミニウム | $4–6 | 45–55% | 高強度が必要だが、6061 の 275 MPa の降伏強度が十分である場合。6061 は溶接とアルマイト処理でも 7075 より優れています。 |
| PEEK | $80–150 | Delrin (POM-C) | $8–15 | 85–90% | PEEK の耐薬性と温度定格が不要な場合。Delrin は 100 °C までの機械的用途のほとんどに対応します。 |
| Inconel 718 | $40–60 | 316 ステンレス | $6–10 | 80–85% | 600 °C を超える高温強度が不要な場合。Inconel は加工し難さが 3–5× で、コスト差がさらに広がります。 |
最後の行は注意が必要です。Inconel 718 は購入費が高いだけでなく、加工し難さも 3–5× あるため、316 ステンレスに切り替えたときの実際の節約額は材料欄が示す以上に大きくなります。
回収する小さな設計変更
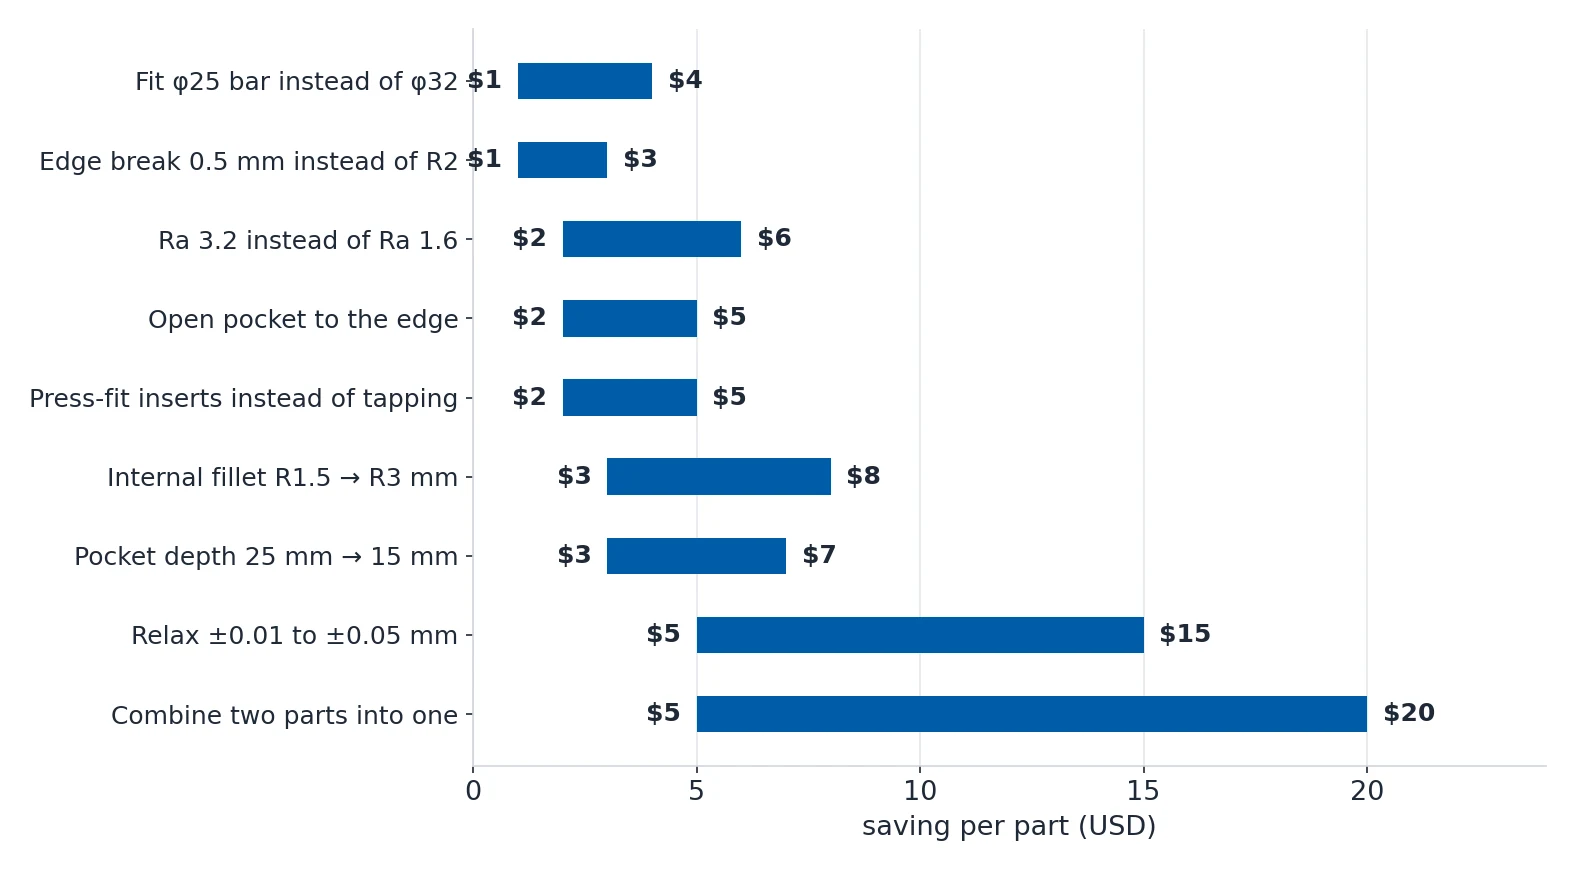
これらは図面を変えますが部品の機能は変えません。これらをまとめて、さらにセットアップを一度減らすことで部品あたり $24–63 相当になります。
| 設計変更 | 変更前 | 変更後 | 推定削減額 |
|---|---|---|---|
| 内側の R を R1.5 から R3 mm に拡大 | φ3 の小径工具、ポケットごとに 2 パス | φ6 の標準工具、ポケットごとに 1 パス | 部品あたり $3–8 |
| 重要でない寸法の公差を ±0.01 から ±0.05 mm に緩める | 仕上げパスに全寸法の CMM 測定 | 標準加工と抜取測定 | 部品あたり $5–15 |
| 標準表面粗さ Ra 3.2 を Ra 1.6 の代わりに使う | 仕上げパスが増え、送りが遅くなる | 標準荒加工と仕上げパス | 部品あたり $2–6 |
| φ32 ではなく φ25 棒に収まるように設計 | φ32 棒を買い、40% の体積を削る | φ25 棒を買い、20% の体積を削る | 材料費部品あたり $1–4 |
| ポケットを端まで開き、閉じたポケット 3 個を削減 | 各ポケットにプランジングとヘリカルランプ | 工具が端から入り、プランジング不要 | 部品あたり $2–5 |
| ポケット深さを 25 mm から 15 mm に浅く | 長尺工具、荒加工 4 パス | 標準工具、荒加工 2 パス | 部品あたり $3–7 |
| 二つの部品を一つにまとめ、組立を廃止 | 部品二つにファスナーと組立工数 | 部品一つ、加工時間はわずかに長い | 組立体あたり $5–20 |
| 軟質材料でタップ穴を圧入インサートに置き換える | 小径 20 穴のねじフライス加工、遅い | 穴あけと真鍮インサートの圧入、速い | 部品あたり $2–5 |
| 外観 R2 をやめ、0.5 mm でエッジを割る | 球状工具、全エッジに低速コンター加工 | 面取り工具で高速加工 | 部品あたり $1–3 |
| 機能を同一面に寄せ、セットアップを一度減らす | セットアップ 3 回: 上面、反転、側面 | セットアップ 2 回: 上面、側面 | セットアップ費でロットあたり $30–80 |
このうち 몇 개는金額ではなく時間に関する措施です。上のすべてと効果が重なります。
| 時間短縮の変更 | 詳細 | 時間短縮 |
|---|---|---|
| 収まる範囲で最大の工具を使う | φ16 mm のエンドミルは、同一の刃あたり送りの条件下で φ8 mm の工具より材料を 4× 速く除去します。形状が許す限り常に最大の工具を使ってください。 | 荒加工が 30–60% 高速 |
| 工具の種類を減らす | 工具交換のたびに 15–45 秒かかります。12 本の工具を使う部品は、交換だけで 3–9 分かかります。 | 部品あたり 2–10 分 |
| HSS ではなく超硬合金を使う | 超硬合金は 3–5× 速く回転します。工具は 2–3× 高価ですが、僅か数個の部品を作り終えた後の時間短縮は圧倒的です。 | 切削が 50–70% 高速 |
| 荒加工に高送りフライスを使う | 高送り工具は浅い切込みと広いステップオーバーで非常に高い送り速度で加工します。 | 荒加工が 50–200% 高速 |
| 可能な限り切込み深さを減らす | 深さ 25 mm のポケットではなく 15 mm のポケットなら、より短く速い工具が使えます。 | ポケットあたり 20–40% 高速 |
| 全幅の溝加工を避ける | 工具の直径より幅の広い溝を削る場合、工具は 100% 接触し、熱と振動が最大になります。円弧補間を優先してください。 | 溝加工が 30–50% 高速 |
| ポケットを端まで開く | 工具はプランジングではなく端から入ります。プランジングは遅く、工具にも負担が大きいからです。 | ポケット加工が 20–40% 高速 |
| 内側の R を大きくする | R が大きいほど大きな工具が使えます。ポケットの R を R2 から R4 に変えると許容工具径を倍増しできます。 | ポケット加工が 30–60% 高速 |
| 刻印文字の深さを減らす | 0.5 mm ではなく 0.2 mm の深さはほとんどの部品で見た目が同じで、60% 速く削れます。 | 刻印が 50–70% 高速 |
部品ではなく工程を変えるとき
答えがより良い図面ではなく別の工程になる場合があります。設計が確定する前に決めてください。CNC だけを前提に設計された部品は、そのコスト構造から抜け出られません。
| 部品にこのような要件があれば | 検討する工程 | CNC に対するコスト面の優位性 | 損益分岐数量 |
|---|---|---|---|
| 1 mm 未満の薄肉で複雑な形状 | 投資鋳造と CNC 仕上げ | 部品あたり 40–70% 安い | 200 個以上 |
| 大きく精度の低い平面 | ウォータージェット加工 | 部品あたり 50–80% 安い | 10 個以上 |
| 1,000 個以上の反復的な形状 | ダイカスト | 部品あたり 60–90% 安い | 5,000 個以上 |
| 小型で単純、回転対称な部品 | スイス式自動旋盤 | 部品あたり 30–50% 安い | 500 個以上 |
| 3 mm 未満厚の板金形状 | レーザ切断と曲げ加工 | 部品あたり 60–80% 安い | 20 個以上 |
| 内部チャンネルと複雑な空洞 | 金属 3D プリント (DMLS または SLM) | 低量産では同等、高量産では劣る | 1–50 個 |
治具についても同じ問題があります。専用治具は $200–1,000 で、200–500 個で回収できます。専用成形工具は $100–500 で 300–1,000 個が必要です。ダイカストや投資鋳造のブランクは $3,000–20,000 で 500–2,000 個が必要ですが、この数字は多くの人が思っているより早い時期です。
実行する順序
順序は重要です。各ステップは次のステップより安いからです。
- まず数量を確定します。5 個ずつ 10 回注文する代わりに 50 個をまとめて注文することが、入手できる最大の節約であり、設計変更は不要です。
- 部品が標準素材サイズに収まるようにして材料ロスを減らします。
- 図面を通読し、求められたことのない要求を削除します。機能と無関係な面の厳しい公差、誰も触れない面の Ra 0.8、ブラケットの R0.1 角です。
- より安価な合金で足りるかどうか、また機能が本当にチタンや Inconel を必要とするかを確認します。
- 部品の加工を速くする小さな設計変更を適用します。大きな R、浅いポケット、端まで開けたポケット、統一された工具 R です。
- その後で初めて治具、成形工具、別の工程を検討し、損益分岐数量と実際の年間需要量を照合します。
ステップ 1 と 3 は他のすべてより先に実行してください。無料であり、成形工具も不要で、両方を合わせた効果は、通常このページの他のすべての項目を合わせたものより大きくなります。
参考資料
このページの数値はすべて、社内のエンジニアリング・ウィキに基づいています。