溶融亜鉛めっき、粉体塗装、陽極酸化:どれを選ぶべき?
まず使用環境から表面処理を決め、そのあと外観を決めるのが正しい順序です。環境より長く耐久性が求められる鋼材には溶融亜鉛めっき、大量の塗装鋼材やアルミニウム材には粉体塗装、噴霧器が届かない形状の部品には電着塗装、アルミニウム材で酸化層そのものに耐磨性や電気絶縁を持たせたい場合は陽極酸化です。 これらは同じ工程の呼び方の違いではありません — 四つのうち二つは金属の上に膜を形成させ、ひとつは金属そのものを酸化物に変え、もうひとつは犠牲性の亜鉛層を形成します。亜鉛層は表面が傷ついても部品を保護し続けるからです。
早目の結論:使用環境に合わせて表面処理を選ぶ
| 部品の状態 | 指定する処理 | 理由 |
|---|---|---|
| 鋼材で、屋外で使用し、湿った環境や海岸で十年はもつ必要がある | 溶融亜鉛めっき | 亜鉛は犠牲性なので、膜が傷んだ場所でも鋼材を守り続けます。 |
| 鋼材またはアルミニウム材で、平板、筐体、ブラケット、フレーム類で 50 個を超える量産 | 粉体塗装 | 最も安価で耐久性のある有機仕上げ、60–120 µm、コストは基準の 1× |
| 噴霧器が届かない内部面がある、管内部や箱形断面の内側など | 電着塗装 | 浸漬式工程なので 15–30 µm で均一に覆われます |
| アルミニウム材で、耐摩耗性、絶縁性、外観の色が必要 | 陽極酸化 | 酸化層は金属そのものから成長するため、膜のように大片で剥離しません |
| メタリック、パール、キャンディ仕上げが必要、または 50 µm 未満の膜厚が必要 | 湿式塗装 | 粉体では本物のメタリック効果を再現できず、これまで薄い膜は作れません |
| 5–12% のケイ素を含む鋳物 | 粉体塗装または電着塗装 | 鋳造アルミニウムはまったく陽極酸化できません — 粉体塗装または電着塗装を指示する |
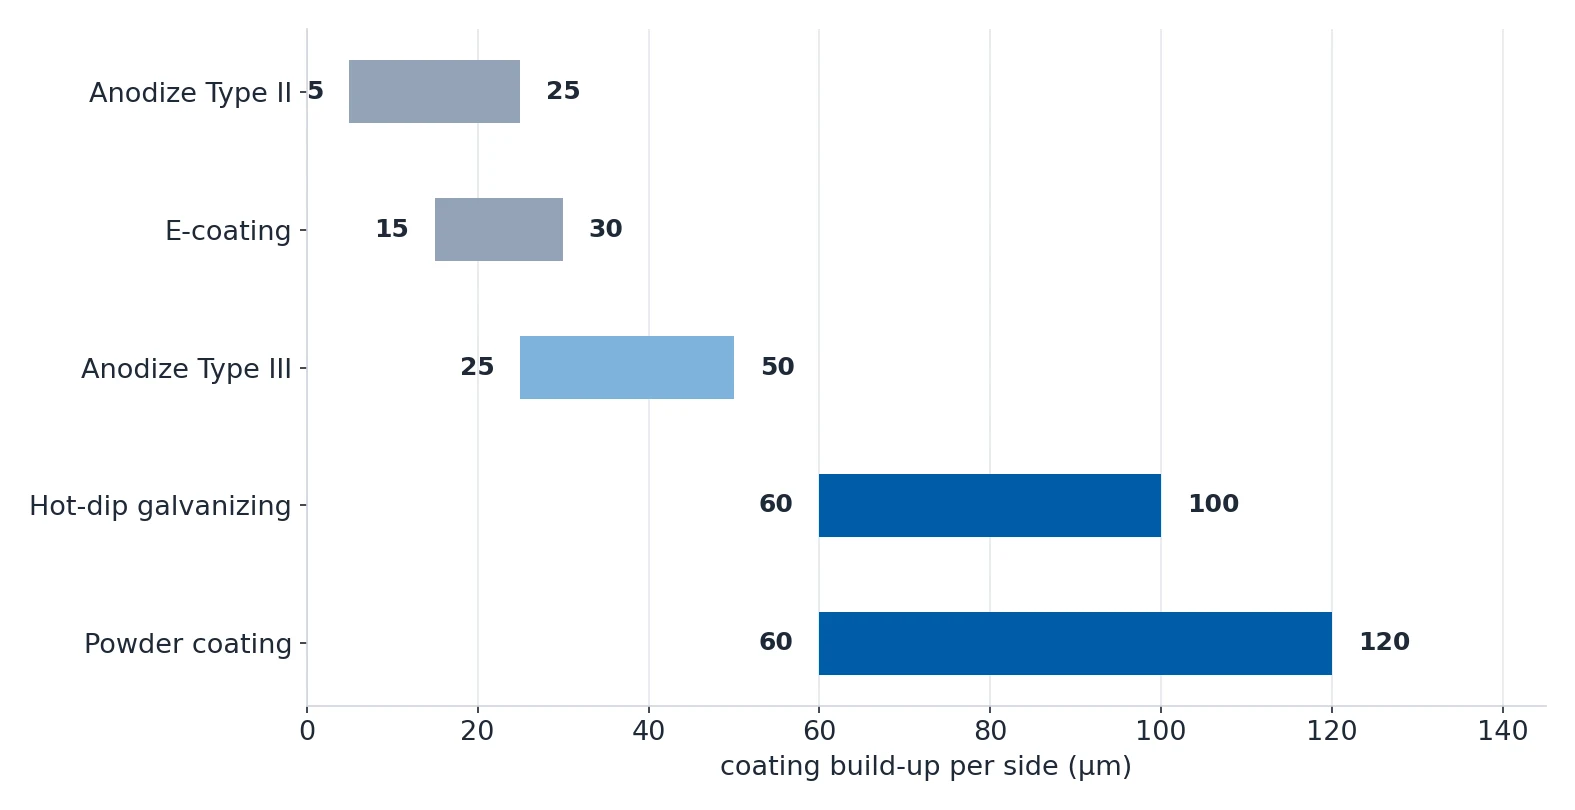
そのうち二行には、多くの人が見落としやすい判断が隠されています。亜鉛めっきと陽極酸化は、通常の意味でのコーティングではありません — ひとつは最大 60–100 µm の犠牲性の亜鉛を加え、もうひとつはアルミニウムを内側にも外側にも成長する酸化物へ変えます。どちらも塗装では実現できない 방식으로寸法を変えます。
粉体塗装、電着塗装、湿式塗装:三つの有機仕上げオプション
粉体塗装は静電気を利用する方式です。粉体を接地した部品に吹き付け、付着させてからオーブンで硬化させます。析出する膜厚は 60–120 µm (2.5–5 mils)、コストは基準の 1× で、この範囲内でよく狙われるのは 80–100 µm です。60 µm を下回ると涂膜不足のおそれがあり、120 µm を超えると垂れやたまりが生じます。
電着塗装は吹き付けではなく浸漬です。部品を槽に浸して 100–400 VDC を印加し、70–90 °F で 15–30 µm の膜が均一に析出します。コストは 1.3–1.8× で、この三つのうち唯一、管や箱形断面の内部まで確実に届きます。
湿式塗装はフォールバックです。本物のメタリック、パール、キャンディ仕上げを作れるのは湿式塗装だけで、50 µm を下回る膜厚が可能で、ガラス繊維強化樹脂のような導電性のない基材にも使えるのも湿式塗装だけです。50 個未満の量産では、最小ロット料がかかる粉体塗装よりも現実的な選択になります。
溶融亜鉛めっき:鋼材があらゆる環境より長くもつ必要があるとき
溶融亜鉛めっきは、表面が損傷した後も部品を守り続ける唯一の選択肢です。鋼材は約 450 °C の溶融亜鉛に浸され、亜鉛が鉄と反応して金属間化合物層を形成し、残った亜鉛は犠牲層として上に残り、露出した鋼材が腐食する間も保護を続けます。
だからこそ、溶融亜鉛めっきは屋外の鋼材における標準選択です。露出した切断端やドリル穴も同じ犠牲機構で保護され、これは塗装膜や粉体膜では提供できません。

寸法は問題です。溶融亜鉛めっきは各面に 60–100 µm と工程上の余裕が加わり、ここで挙げる表面処理の中で寸法への影響が最も大きく、嵌合不良を起こす頻度も最も高い処理です。
| 不具合が起きやすい部位 | 亜鉛めっきによる変化 | 対策 |
|---|---|---|
| ねじ穴 | 亜鉛がねじ山を埋めて膨張させ、締結具が入らなくなる | ねじ部分をマスクするか、めっき後に穴を大きくして再タッピングする |
| 圧入を組み合わせる穴と軸受穴 | 穴径が膜厚いっぱい塞がれる | めっき後に加工するか、余裕量を指示する |
| 鋭い内側角部 | 亜鉛が滞留し、厚くて脆い稜が残る | 内側角部に 0.020–0.040 in のフィレット半径を指示する |
| レーザまたはプラズマの切断端 | 切断時に亜鉛が焼失し、数週間でさびが出はじめる | 端面の保護処理、または亜鉛の上に粉体塗装を指示するか、屋内使用に限り素地のまま受け入れる |
亜鉛めっき鋼板には、ブラケットを設計する前に知っておくべき性質がもうひとつあります。レーザ切断端では亜鉛が焼失するため、部品が露出する場合には端部の保護が必要です。
陽極酸化:アルミニウムだけが対象で、部品の中へ成長する処理
陽極酸化はコーティングではありません。化成処理であり、部品は硫酸浴の中で陽極となり、電流が表面のアルミニウムを酸化アルミニウムに変え、酸化層は外側と内側へ同時に成長します。膜のおよそ半分は表面より外側に出て、残りの半分は母材金属を消費するため、直径は膜厚の二倍変化します。
| 陽極酸化の種別 | 工程 | 片面あたりの膜厚 | 硬度 | 誘電体耐力 | 塩水噴霧 |
|---|---|---|---|---|---|
| 一般の Type II | 15–20 VDC、硫酸浴 | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 25 µm で 336 時間以上 |
| ハードの Type III | 25–60 VDC、0–5 °C の浴 | 1.0–2.0 mil (25–50 µm) | 400–600 HV | より高い | 最も高い |
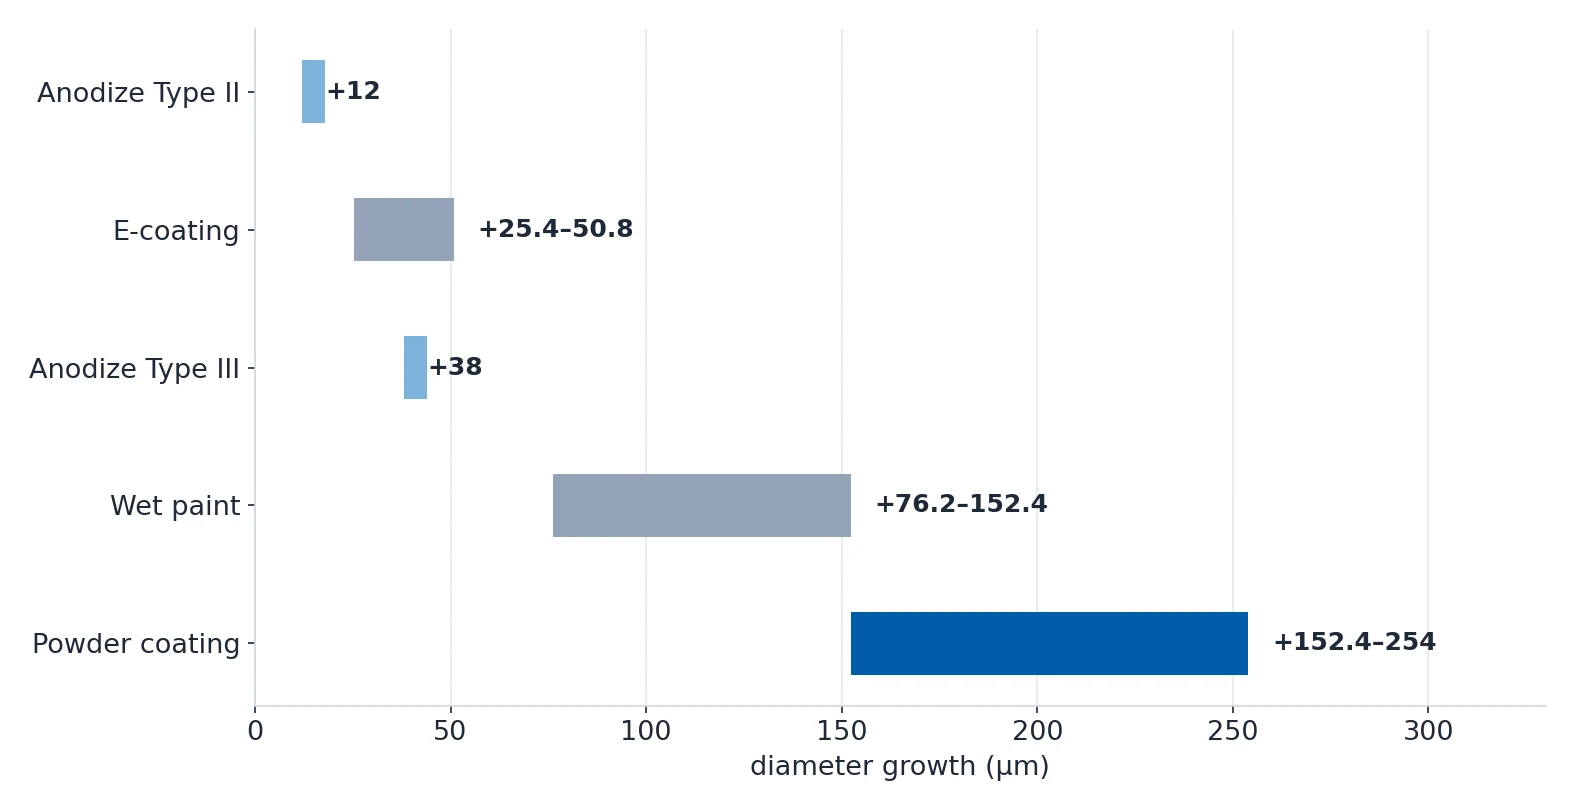
この表から直接導かれる結論があります。Type II は 0.5 mil (12 µm) で片面あたり +0.25 mil、直径方向に +0.5 mil (12 µm)、Type III は 1.5 mil (38 µm) で直径方向に +1.5 mil (38 µm) です。 H7/p6 のような圧入穴や軸受部はリスクが高く、ねじ穴には予めの加工または陽極酸化後のタッピングが必要です。この増加分を公差チェーンに織り込むか、その部分をマスクしてください。
Type III に追加コストを払う価値があるのは、耐摩耗性の要求を具体的に言える場合だけです。コストは Type II より 1.5–2× 高く、納期は 3–5 営業日延び、色はダークグレー、褐調ブラック、青銅のみに限られます。密な酸化層は染料を吸収しないためです。
陽極酸化と材料の選択は別々の判断ではない
酸化層がきれいに出るかどうかは銅の含有量で決まるため、合金の選択は他のすべての条件より先に陽極酸化の品質を決めてしまいます。
| 合金 | 銅の含有量 | 陽極酸化の結果 |
|---|---|---|
| 6061-T6 | 0.15–0.40% | Type II と Type III のどちらにも最適で、色の品質も最高 |
| 7075-T6 | 1.2–2.0% | Type III は使い物になるかどうか的程度で、ハード層は脆く剥離する恐れがあり、色も劣ります |
| 2024-T4 | 3.8–4.9% | Type III には非推奨 |
| 鋳造合金 | 5–12% ケイ素 | まったく陽極酸化できない — 粉体塗装または電着塗装を指示する |

色にもそれぞれ原価の序列があります。無色と黒はどこでも標準で追加費用はかかりませんが、青と赤と金はわずかに割高で 6061 上で最も美しく出ます。ただし赤は最低 0.5 mil の膜厚がないとピンク寄りになります。オレンジと紫は専門工場が必要で 10–20% 加算され、特注の Pantone 合わせには色見本とロット最小量、30–50% 以上のセットアップ費用が必要です。
図面には何を書くべきか
「陽極酸化」だけと書くと、工場側のデフォルト値が適用されます。その膜厚は用途には薄すぎる、または公差には厚すぎる可能性があります。コーティングでも同様で、光沢は数値であって言葉ではなく、色はコードであって写真ではありません。
| 表面処理 | 図面に書く内容 | 注記 |
|---|---|---|
| 陽極酸化 Type II | TYPE II, CLASS 1, 0.0005 IN MIN | 封孔方法を指定する。MIL-A-8625 に準拠したニッケルアセタート、または食品用と医療用のニッケルを含まない加熱脱イオン水 |
| 陽極酸化 Type III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | ダークグレー、褐調ブラック、青銅のみ |
| 粉体塗装 | 粉体の種類、乾燥膜厚、光沢範囲、RAL または Pantone のコード | 光沢は 5–95 GU:マット 5–20、サテン 30–60、半光沢 60–80、全光沢 80–95 |
| 電着塗装 | 膜厚と色、およびマスキングの指定 | 浸漬式工程なので内部の被覆は自然に確保される |
| 溶融亜鉛めっき | 皮膜の指定、ねじのマスキング、寸法の余裕 | 四つのうち寸法への影響が最大 |
| コーティング前の前処理 | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | 140–180 °F で脱脂し、100–120 °F で乾燥させ、残留水が硬化時に膨れを生じないようにする |
さらにふたつの詳細が、部品が正しい状態で戻ってくるかどうかを決めます。熱延鋼は必ずブラストしなければなりません。黒皮の上への塗装は必ず失敗するからです。また内側角部には 0.020–0.040 in のフィレット半径が必要です。指定しないと粉体が引き退いて、膜が薄い部分や素地のままの部分が残ります。
各表面処理のコストと価格を下げる方法
コーティング価格は材料ではなく段取りと物流によって左右されるため、数量と部品設計がほぼすべてを決めます。
| コスト要因 | 金額 |
|---|---|
| 粉体塗装の最小ロット料金 | $50–200 |
| 電着塗装の最小ロット料金 | $100–500 |
| 陽極酸化のセットアップ料金 | $50–200 |
| 重要な穴やねじのマスキング | 部品あたり $2–8 |
| 多層システムにおける追加の層 | +50–100% |
| 急ぎ注文 | +25–100% |
| 特注の Pantone 合わせ | セットアップ $200–500 に 20–50 kg の最小発注量 |
| ブースでの色替え | 切替ごと $50–200 |
| 特殊な陽極酸化色(オレンジ、紫) | +10–20% と専門工場 |
| 標準の代わりに超耐久ポリエステル | 1.2–1.5× |
| フッ素系樹脂 (PVDF) | 2–3× |
| ハード陽極酸化 (Type III) を Type II の代わりに | 1.5–2× と 3–5 営業日の追加 |
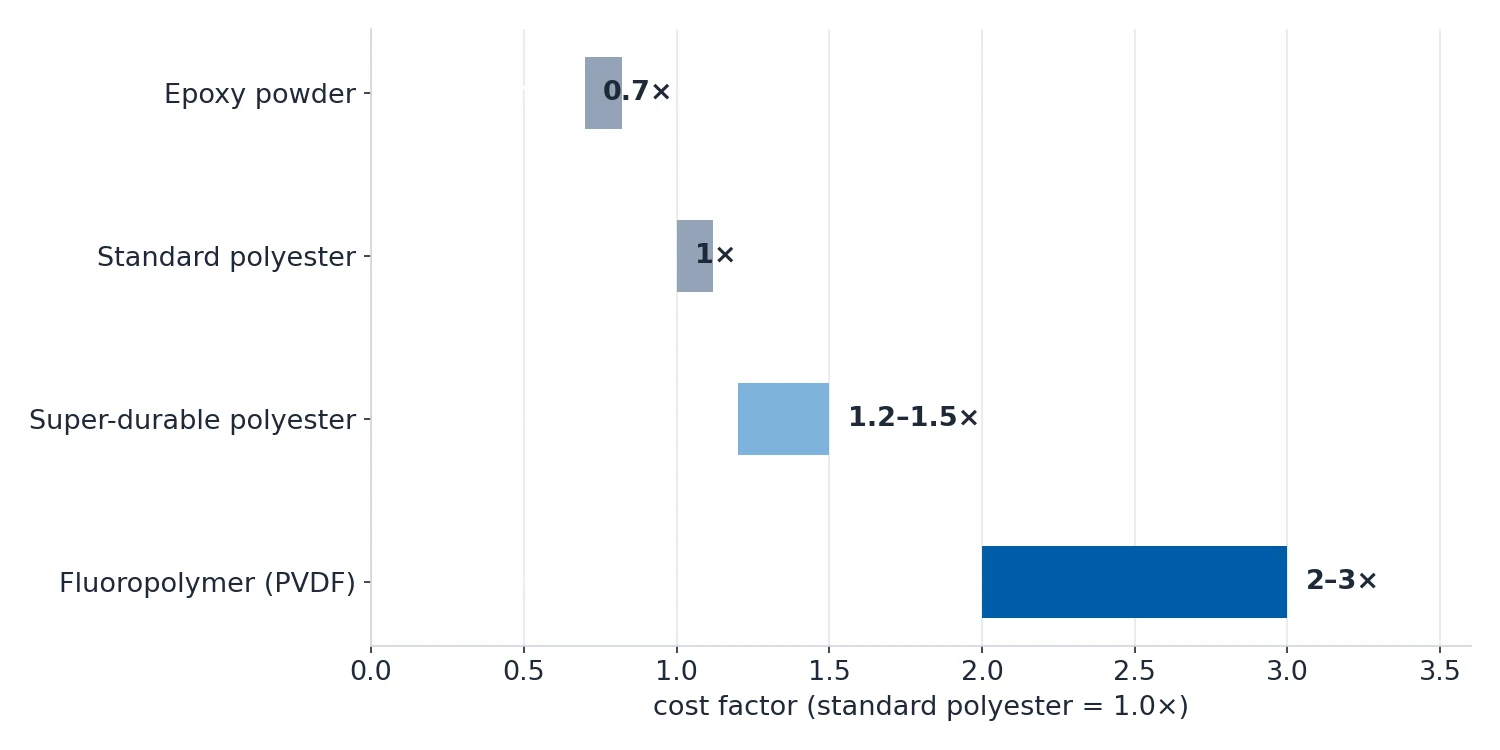
小ロットの注文ではセットアップ料金が部品単価を支配します。100 個での部品単価は通常 10 個での単価の 40–60% で、1000 個以上では 25–40% まで下がります。つまりロット数量が、あなたが自分で最も大きく左右できる要素です。

実際の決定順序は短く済みます。使用環境を決め、先頭の表から表面処理を選び、図面に膜厚と封孔方法あるいは粉体の種類を記し、コーティング厚を公差チェーンに加算し、その後に色を決めます。