航空宇宙・医療部品におけるチタンとアルミニウムの選び方
Ti-6Al-4V は密度 4.43 g/cm³、引張強度 895–930 MPa。6061-T6 は密度 2.70 g/cm³、引張強度 310 MPa。
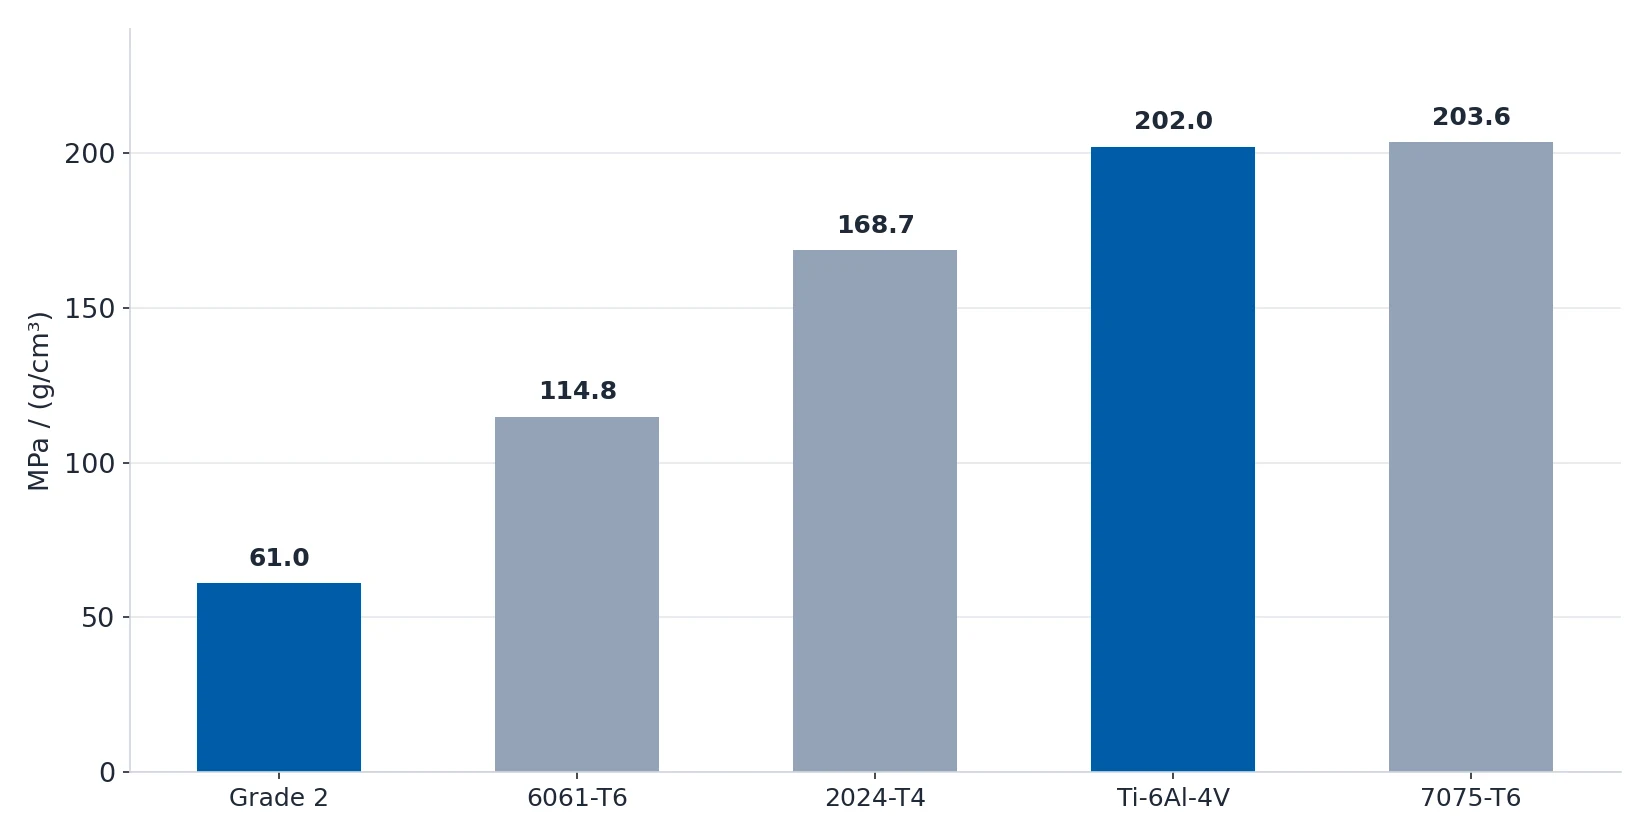
密度で割ると順位が変わります。Ti-6Al-4V は g/cm³ 当たり 202.0–209.9 MPa、7075-T6 は 203.6、6061-T6 は
114.8 に達します。判断のすべてはこの一行に集約されます——7075-T6 アルミニウムは単位重量あたりの
耐荷重が Ti-6Al-4V と同等で、材料コストはチタンの 40% です。 したがって問いは「どちらの材料が
強いか」ではありません。「この部品が求めるのはチタンそのものの強度 と その耐食性・生体適合性の
挙動の両方なのか、それとも強度だけなのか」ということです。
チタンが本当に正しい選択になる場面
材料の一覧からではなく、稼働条件から出発してください。サービス環境そのものがチタンの必要性を
証明するときにだけ、チタンはその役割を得ます。
| あなたの工况 | チタンを使うか | より適切な代替材 |
|---|---|---|
| 航空宇宙/機体構造 | 使う | — |
| 医療用埋込型(生体適合性) | 使う | — |
| 海洋環境(海水、高温なし) | 条件付き | 316L ステンレスは荷重を受けない部品なら安い |
| 化学工業(腐食性) | 条件付き | Hastelloy やスーパーDuplex が適している scourge |
| 高比強度(航空宇宙以外) | 条件付き | 腐食がなければ 7075-T6 アルミニウムのほうが安い |
| 軽量と強度だけが必要 | 使わない | 7075 アルミニウム(同一強度、コスト 40%) |
| 耐食性だけが必要 | 使わない | 316 ステンレス(5–10 倍安い) |
| 試作/小ロット | 使わない | 試作はまずアルミニウムまたはスチールで |
「使う」が二行、「条件付き」が三行、「使わない」が三行です。チタンを選ぶ購入者は「使う」の二行の
どちらかに該当するか、「条件付き」の一行を技術的根拠で積み上げる必要があります。それ以外では、部品が
まったく使わない性質に対してプレミアムを払っていることになります。

強度・密度・そして決め手となる比強度
| 特性 | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| 引張強度 (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| 降伏強度 (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| 密度 (g/cm³) | 2.70 | 2.81 | 2.78 | 4.51 | 4.43 |
| 伸び率 | 12% | 11% | 20% | — | — |
| 硬度 | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| 加工性 | 極めてよい | よい | やや難 | ややよい | 工具消耗が厳しい |
| 溶接性 | 溶接可 | 不可 | 不可 | 溶接可 | 困難(保護が必要) |
| 相対コスト | 1.0x | 1.8–2.5x | 1.5–2.0x | 1.0x | 1.3–1.5x |
硬度の行は注意して読んでください。Grade 2 の 200–275 HB と Ti-6Al-4V の 33–36 HRC は別のスケール上に
あるため、そのまま比較できません。重要なのはアルミニウムとの対比です——6061-T6 の 95 HB と 7075-T6 の
150 HB が表の中で最も加工しやすい二つであり、チタンのコストの大半はここ の差から生まれます。
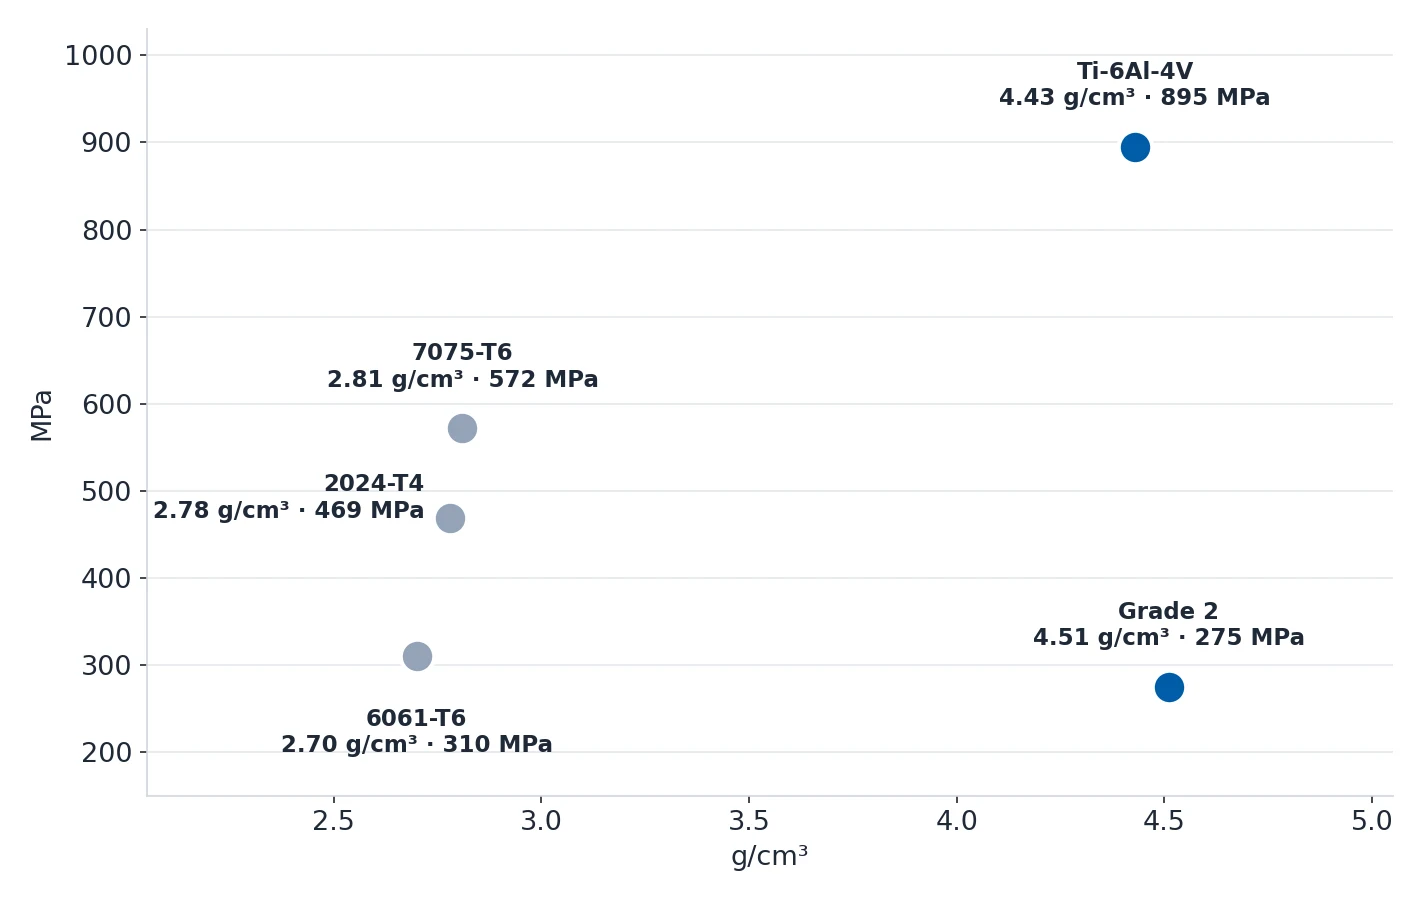
多くの議論を収束させるのは比強度の列です:
| 材料 | 引張強度 (MPa) | 密度 (g/cm³) | 比引張強度 (MPa あたり g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| Grade 2 (CP) | 275 | 4.51 | 61.0 |
| Ti-6Al-4V | 895 | 4.43 | 202.0 |
単位重量で比べると 7075-T6 と Ti-6Al-4V は 1% 以内の差です。疲労耐久が重視される場合のアルミニウム
の選択は 2024-T4 で、伸び率 20%、469 MPa を備えます。機体表皮や翼構造に使われるため、航空宇宙の
図面ではチタンと並べて登場します。Grade 2 の 61.0 は両者とは桁が違い、その根拠は強度ではなく耐食性と
生体適合性にあります。
Grade 2 と Ti-6Al-4V のどちらを選ぶか
| 特性 | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| 種類 | 工業用純チタン | α-β 合金 |
| 引張強度 (MPa) | 275–410 | 895–930 |
| 降伏強度 (MPa) | 170–275 | 825–860 |
| 密度 (g/cm³) | 4.51 | 4.43 |
| 硬度 | 200–275 HB | 33–36 HRC |
| 溶接性 | 溶接可 | 困難(保護が必要) |
| 熱処理 | 不可 | 可(時効で強度が増加) |
| 加工性 | ややよい | 工具消耗が厳しい |
| 相対コスト | 1.0x | 1.3–1.5x |
| 用途 | 化学、海洋、生物医療 | 航空宇宙、高強度 |
ルールは短く、耐食性が必要で高強度が要らなければ Grade 2、低重量で高強度が要るなら Ti-6Al-4V
です。 ただし名指しすべき罠があります——Grade 2 の降伏強度は最大でも 275 MPa で、6061-T6 よりも
弱く、高荷重を受ける構造部品に Grade 2 を指定することはアップグレードではなくダウングレードです。
チタンは工作機械上で何を変えるか
チタンはアルミニウムと同じように加工する高価な材料ではありません。規則の異なる別の工程であり、コストを
左右するのはその規則です。
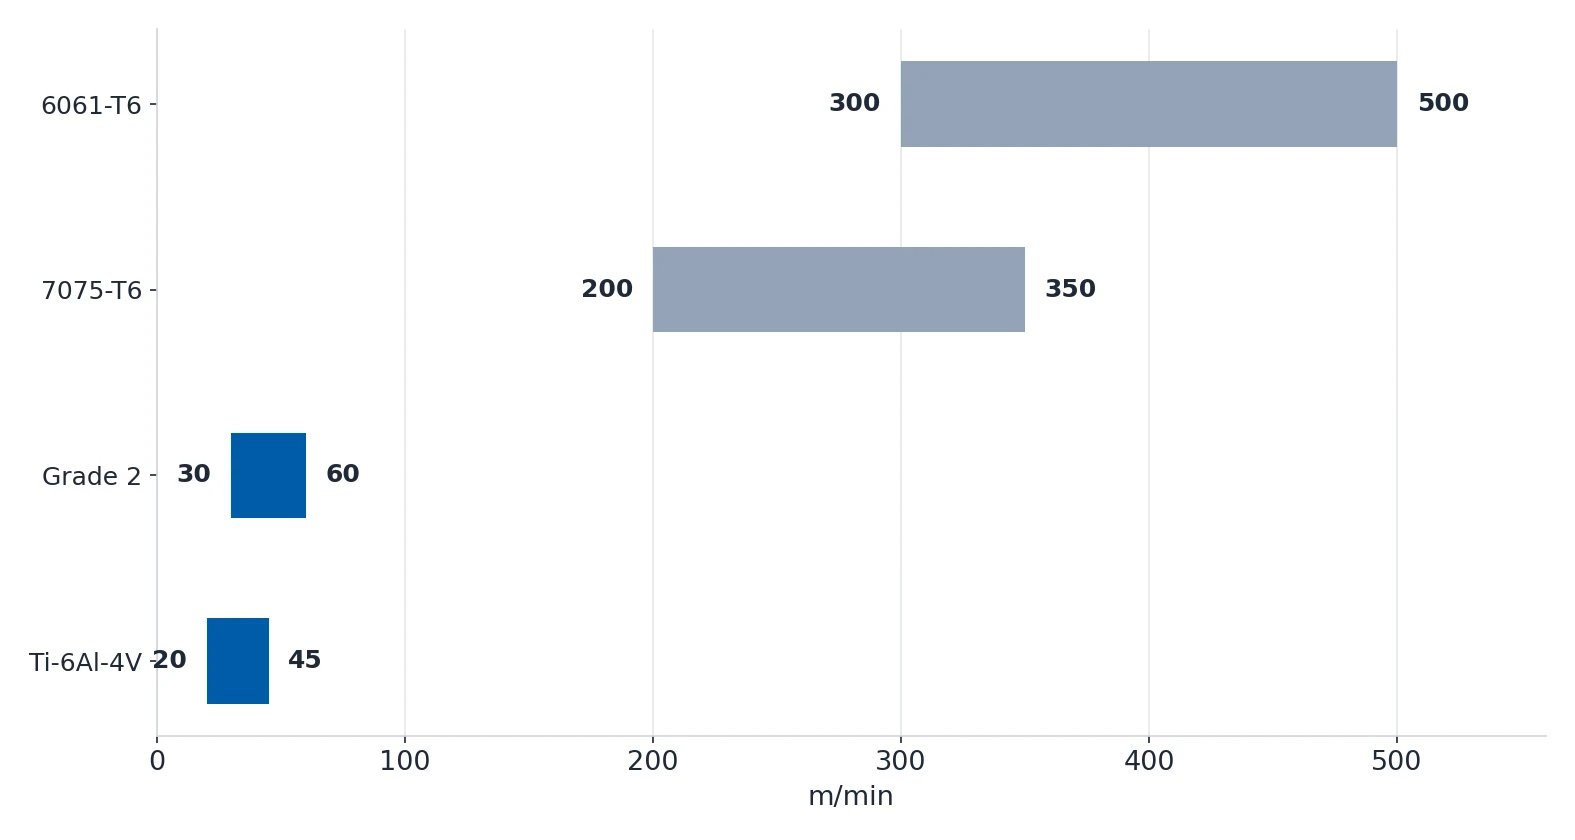
| 材料 | 粗加工 (m/min) | 仕上げ加工 (m/min) | 工具の注意点 |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | 積極的に切削、6061 は切りやすい |
| 7075-T6 | 200–350 | 350–550 | 6061 より 20–30% 遅い |
| Grade 2 チタン | 30–60 | — | .Positive rake、鋭い刃先 |
| Ti-6Al-4V | 20–45 | — | TiAlN またはダイヤモンドコーティング、寿命 3–5 倍 |
チタン部品が成功するかスクラップになるかを決めるのは四つのルールです:
- 切削速度は低く。 Grade 2 は 30–60 m/min、Ti-6Al-4V は 20–45 m/min で切削します。速くしても切削は
速くならず、工具を焼き付けるだけです。 - クーラントの大量供給は必須。 チタンの熱伝導率は低く、熱は刃先に残ります。クーラントを流さない
と工具寿命は数分まで落ちます。 - 摩耗の兆候が出たら即交換。 チタンは加工硬化します。摩耗した工具は硬い表層を残し、次の工具まで
消耗させます。TiAlN またはダイヤモンドコーティングのエンドミルは 3–5 倍長く使えます。 - 薄い切屑、浅く複数回の切り込み。 半径方向の切り込みは小さくします。太い切屑は過剰な発熱を
生みます。
そしてアルミニウムに対応するのない安全ルールがもう一つあります:切削油は絶対に使わないでください。
細かいチタン切屑は発火することがあります。チタン火は 3000°C 以上で燃え、水では消せません。より
激しく燃えるためです。水系のクーラントを大量に使用し、机床を切屑がない状態に保ちます。
表面処理:どの材料にどの処理が効くか
| 処理 | チタン | アルミニウム |
|---|---|---|
| 陽極酸化(Type II) | 青、紫、金色の色調、医療・航空宇宙で一般的 | 6061 が最も均一な色調、7075 は暗く不均一になる |
| 硬質陽極酸化(Type III) | — | 7075 のハード層は耐摩耗性が低い |
| ショットピーニング | マット仕上げ、多くのコーティング工程の前提 | 表面処理の準備 |
| 研磨 | よく研磨できるが工数が多い | 電気研磨は可能だが一般的ではない |
| PVD コーティング | TiN と CrN で摩擦を低減、医療用埋込型に使用 | — |
実務上の注意点は二つあります。第一に、陽極酸化は片面あたり 10–25 µm 増えるため、寸法に余裕のない部品
ではコーティング後に寸法が超出します。出荷前に陽極酸化厚の半分分を逃げ寸法で加工してください。
第二に、どちらも Type II と呼ばれていても、チタンの陽極酸化とアルミニウムの陽極酸化は電気化学的には別の
現象です。アルミニウムのラインだけを運用したサプライヤが、チタン表面の処理資格を自動的に持っている
わけではありません。
購入者がチタンを過剰指定してしまう場面とそのコスト
| 誤り | 何が起きるか | 正しい対応 |
|---|---|---|
| アルミニウムで足りるのにチタンを指定 | 5–10 倍の材料コストを利益なく負担 | 強度/重量/耐食性を計算する。ほとんどの部品にチタンは要らない。 |
| 切削速度が高すぎる | 工具が数分で焼損、表面粗さが不良 | Grade 2 は 60 m/min、Ti-6Al-4V は 45 m/min 以下を守る |
| 切削油の使用 | チタン切屑による火災リスク | 水系クーラントのみ |
| 工具の交換頻度が低すぎる | 加工硬化した表面が後続の工具をダメにする | 摩耗の兆候が出たら即交換 |
| 高強度部品に Grade 2 | 降伏強度 275 MPa のみ——6061-T6 より弱い | 高強度には Ti-6Al-4V が必要 |

最初の行の裏にあるコスト構成は、購入者が実際に支払う金額そのものなので、分解して述べる価値があります。
チタン原材料はアルミニウムより 5–10 倍、ステンレスより 3–5 倍高く、加工コストはスチールより 2–3 倍
高い、試作はまずアルミニウムかスチールで行うべきです。
図面には何を書くか
- グレードと状態を一緒に ——
Ti-6Al-4VかGrade 2、そして焼鈍状態、溶体処理状態、時効状態の
いずれか。「チタン」だけでは強度が確定しません。 - 使用環境 —— 海水、体内との接触、化学薬品の噴霧。どれも該当しない場合は図面には明記してください。
アルミニウム代替案を裏づける一番の近道です。 - 荷重とその方向 —— 部品が承受する荷重が 503 MPa を超えないなら、7075-T6 アルミニウムで十分です。
- 表面処理 —— Type II 陽極酸化、PVD、無処理のいずれかを、見積りの前に確定させてください。陽極酸化
は寸法を変えるためです。 - 試作のルート —— まだ開発中の部品は、最初の試作部品を 6061-T6 で加工し、設計が固まった時点でチタン
に切り替えてください。