CNC 公差チェーン:部品が入らなかった理由
公差チェーンとは、組付が成立するかどうかを実質的に決める計算であり、「部品が入らなかった」というクレームのほとんどは、一度も計算されなかった公差チェーンです。 チェーン上の各寸法はそれぞれの公差を持ち、その結果はその公差の合計になります。10.0 ±0.1 mm の三枚を積み重ねれば ±0.3 mm になり、±0.1 mm にはなりません。部品が自社図面どおりに完全に作られていても誤りになり得ます。図面が公差をどのように積み上げるかを、一切考慮していないからです。
公差チェーンとは実際には何か
規則は単純で容赦がありません。組付られた寸法における公差は、チェーン上にあるすべてのものの公差の合計です。 ほかの何をもってしても変わりません。±0.1 mm ずつ五つの部品からなるチェーンは ±0.5 mm に積み上がります。各部品をどれだけ丁寧に製作したかとは無関係です。
この計算には二つの方法があり、それぞれ別の問いに答えます。
| 方法 | 計算 | 総累積 | 結果 |
|---|---|---|---|
| ワストケース | 0.1 + 0.1 + 0.1 | ±0.3 mm | 公称 30.0 mm、範囲 29.7–30.3 mm |
| 二乗和平方根 | √(0.01 + 0.01 + 0.01) | ±0.173 mm | 公称 30.0 mm、範囲 29.83–30.17 mm |
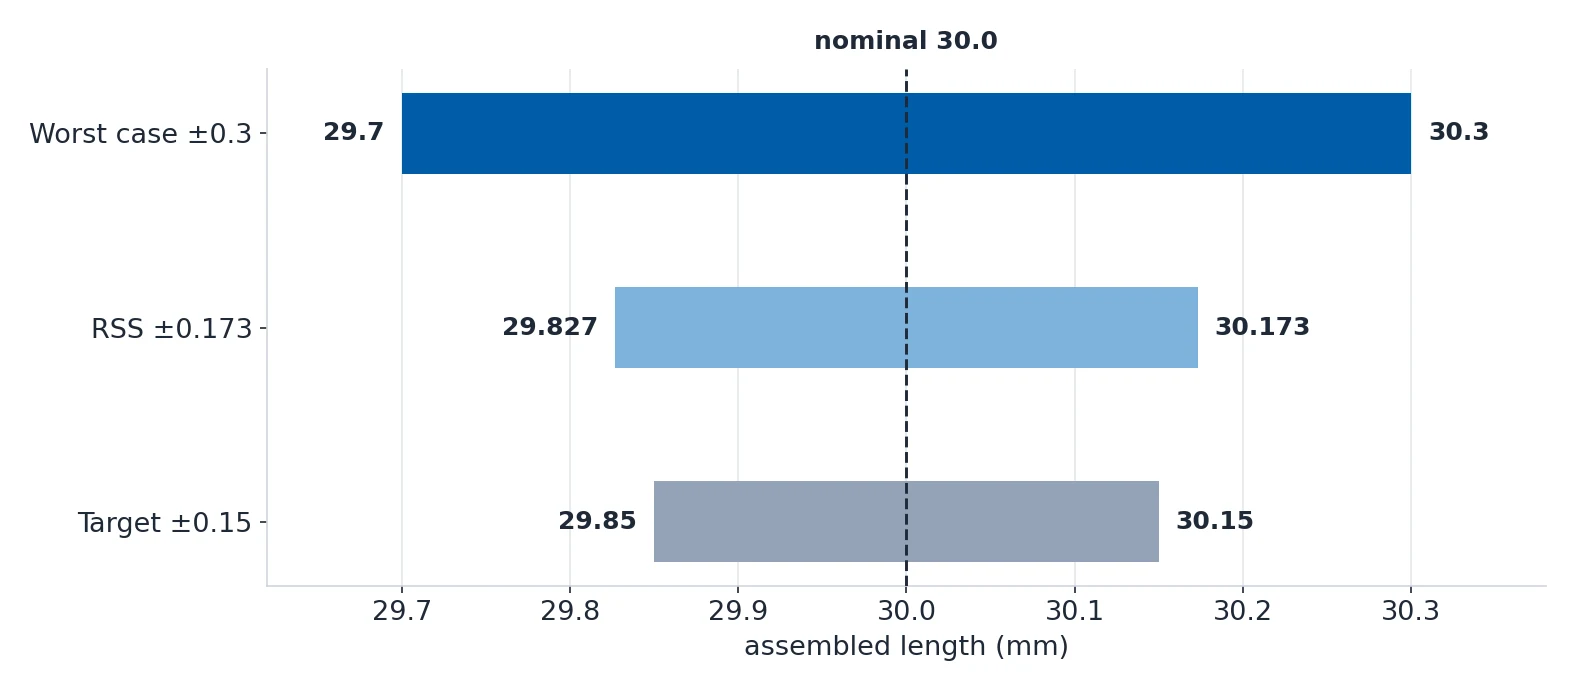
ワストケースは、すべての寸法が同時に限界に到達すると仮定することで、すべての個体で嵌合を保証できる方法です。二乗和平方根は統計的手法です。誤差がランダムで独立であると仮定するので、極端な値が同時に現れることはほとんどありません。数千個規模の母集団を説明するのは RSS の役目で、一個が確実に嵌合することを保証するのがワストケースです。

部品が入らなかった理由:六つの原因
この六つは、品質部門を通じて戻ってくる嵌合不良のほとんどを説明できます。六つとも製造ではなく図面の問題です。
| # | 原因 | 何が起きるか | 対策 |
|---|---|---|---|
| 1 | 軸受フィットに General tolerance を使用 | 50 mm における ISO 2768-m は ±0.3 mm ですが、軸受座には ±0.01 mm 以下が要ります | H7/k6 や H7/p6 のようにフィットを直接指定する |
| 2 | ワストケースの累積を計算していない | ±0.1 mm ずつ五つの部品が ±0.5 mm に累積し、組付が閉まらなくなる | 累積を計算し、一つの寸法を締める |
| 3 | 薄肉壁に厳しい公差 | 1 mm の壁は加工中にたわむため、図面の記述にかかわらず ±0.01 mm は不可能です | アルミでは 1.5 mm 以上、鋼では 1.0 mm 以上の壁厚 |
| 4 | ISO 2768 の注記がまったくない | 工場に既定値がないため、曖昧な寸法はすべて質問と推測になります | タイトルブロックに ISO 2768-mK を入れる |
| 5 | 粗い表面仕上げと干渉フィット | 組付中に表面の突起が押し潰され、計算した干渉量が消える | Ra 0.8 µm 以上を推奨、Ra 0.4 µm の研削を推奨 |
| 6 | 基準なしで GD&T を適用 | 幾何公差枠に参照がないため、工場が勝手に一つ選び結果が変わります | 図面上に明確な基準の参照を示す |

原因 3 と 6 には特に注意が必要です。薄肉壁は図面がどう書いていても ±0.01 mm を保持できません。部品は削られている間にたわみ、刃が離れたあとに寸法が動くからです。また基準の参照のない位置公差は仕様ではなく、工場に選ばせてほしいという依頼にすぎません。
チェーンの計算:ワストケースと二乗和平方根
作業の順序は重要です。まずワストケースの累積を計算してください。すべての個体で嵌合を保証できる方法はこの一つだけであり、RSS は量産の段階で初めて使います。 RSS から始めている設計者は、問題をすでに仮定で消しています。
三枚板の例が基準ケースです。10.0 ±0.1 mm の三枚を積み重ねます。
- ワストケース: 0.1 + 0.1 + 0.1 = ±0.3 mm となり、組付後の長さは公称 30.0 mm、29.7 から 30.3 mm の範囲になります。
- 二乗和平方根: √(0.01 + 0.01 + 0.01) = ±0.173 mm となり、同じ組付が 29.83 から 30.17 mm の範囲になります。
- 要求: 組付が 30.0 ±0.15 mm を満たさなければならない場合、ワストケースは不合格です。0.3 が 0.15 より大きいためです。RSS でも救われません。どの個体かがワストケースに当たるためです。
累積が不合格になったとき、選択肢はちょうど四つで、そのうち部品自体にコストがかかるのは一つだけです。
| 選択肢 | 累積への影響 | コスト |
|---|---|---|
| 一つの公差を締める | その寸法の寄与を累積から外す | その部位に +30–150% |
| シムを追加する | 組付時にばらつきを吸収する | 組付工程が一つ増えるだけで、部品コストは同じ |
| チェーンを再設計する | 寸法を累積から完全に外す | 設計工数のみ |
| RSS に切り替える | ±0.3 が ±0.173 mm になる | 無料だが、個体ごとの保証はない |
問題になっている寸法がチェーンから外せるなら、再設計が通常は正解です。インターフェースがすでにシム受けするように設計されているなら、シムが正解です。公差を締めるのは、その寸法が本当に狭くしなければならない場合だけで、三つの中で最も高くなります。
ISO 2768:General Tolerance、図面の大部分をカバーすべき公差
ISO 2768 は図面を読みやすくする鍵です。 タイトルブロックに一行の注記を入れるだけで、機能に左右しないすべての寸法をカバーできます。その割合は通常 80% であり、残りについて工場が残りを推測しなくてよくなります。
| クラス | 精度水準 | 主な用途 | コスト影響 |
|---|---|---|---|
| f(精密) | 一般公差で最も厳しい | 精密部品、特定のフィットが不要な合わせ面、外観要求の厳しい面 | 中位に比べて +15–30% |
| m(中間) | 標準 CNC | 一般の CNC 機械加工部品、最も広く使われるクラス | 基準 |
| c(粗) | 緩い | 板金部品、構造溶接物、重要でない鋳物、大型の組付 | 中位に比べて -10–20% |
| v(非常に粗) | 最も緩い | 溶接構造物、粗い鋳物、非常に大きい寸法 | 中位に比べて -20–35% |
ハイフン前の文字が線形クラスを決めます。ハイフン後の文字が幾何クラスを決めるので、ISO 2768-mK は線形クラス m と幾何クラス K の組み合わせであり、二番目の文字を省略すると、一般的な幾何公差がまったく規定されません。
線形公差は公称寸法によって変わるので、寸法がどの帯に入るかによって数値が変わります。
| 公称寸法範囲 (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
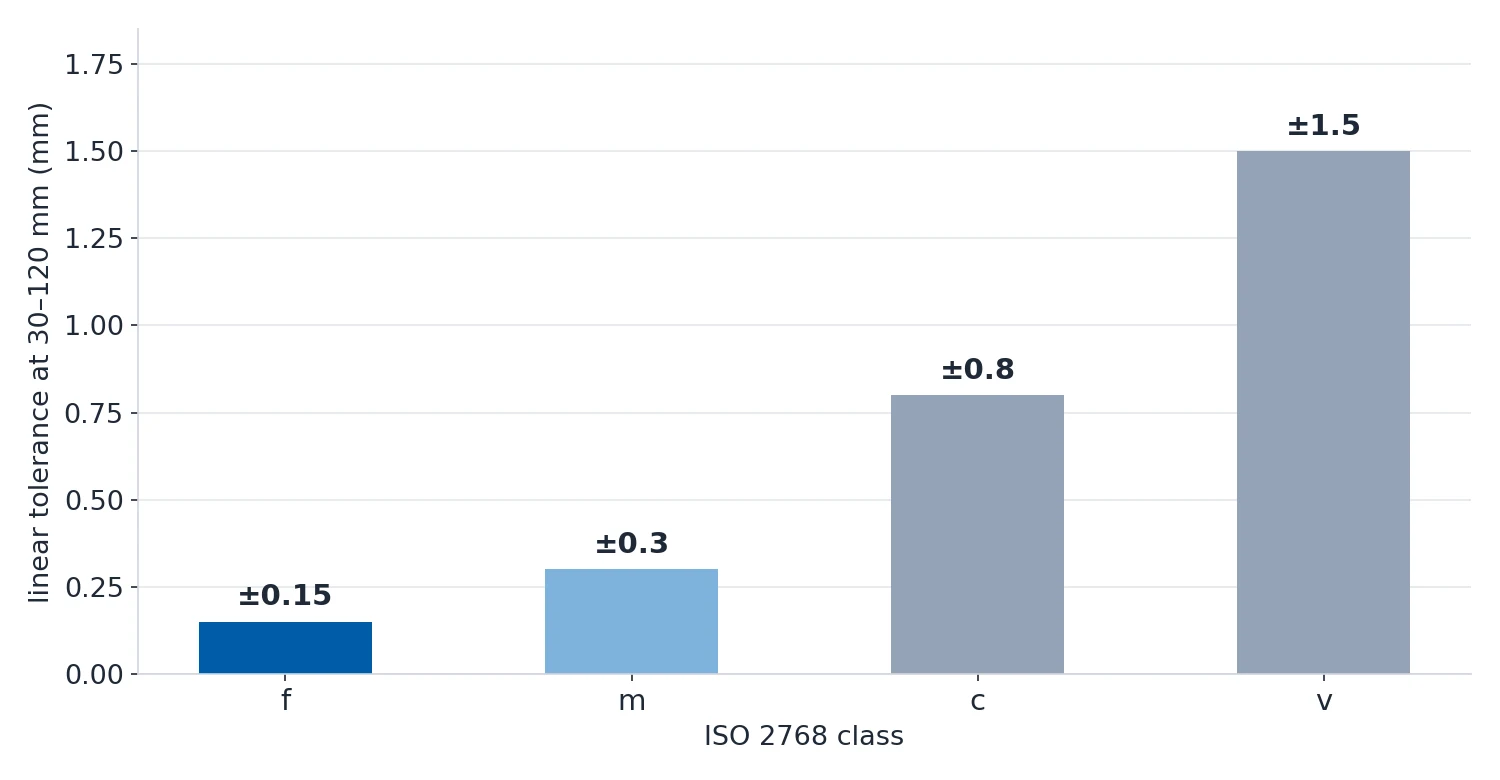
ISO 2768 には明確な限界があり、特定のフィットが必要な場所で用它ることが、トラブルを起こす最も多い原因です。寸法が限界に到達したときに何が起きるかが図面に示されているなら、その部位は一般クラスから外してください。
| 場面 | 推奨公差 | 理由 | 一般的な IT グレード |
|---|---|---|---|
| 軸受穴の中に入るシャフト | H7/k6 のように個別指定 | 軸受の寿命は正しい干渉かすきまに依存する | IT6–IT7 |
| シール溝の直径 | ±0.025 mm 以下 | 溝が広すぎたり深すぎたりすると O リングが漏れる | IT7–IT8 |
| ボルト穴パターン | ±0.1 mm の位置度 | ボルトは合わせフランジを通じて一致する必要がある | IT9–IT10 |
| 位置決めピン | H7/m6 以下 | ピンは再現性のある位置決めのため圧入が必要 | IT6–IT7 |
| 油圧シリンダのボア | ±0.005–0.01 mm に真円度を追加 | ボアが真円でなければ大きければ、ピストン脇から油が漏れる | IT5–IT7 |
| 歯車の中心距離 | ±0.02–0.05 mm | バックラッシュと異音は中心距離に依存する | IT6–IT8 |
フィット:クリアランス、遷移、干渉
二つの部品の間に関係を保持する必要がある場合、それぞれに ± 公差を付けるだけでは足りません。図面に必要なのはフィットであり、これは穴とシャフトの関係を ISO 286 の二つの表記で表したものです。
| フィット種別 | 関係 | 組付 | コスト |
|---|---|---|---|
| クリアランス | シャフトは常に穴より小さい | 手組みで、部品同士を相対的に動かせる | 基準 |
| 遷移 | 実際の穴とシャフトが公差帯のどこに落ちるかによる | 小さなすきまになるか、小さな干渉になるか | クリアランス比で +15–30% |
| 干渉 | シャフトは常に穴より大きい | プレスまたは加熱による組付 | もっとも高価 |
二つの構成要素を知っていれば、表記の読み方は単純です。
| 部位 | 表記 | 25 mm における偏差 | 意味 |
|---|---|---|---|
| 穴 | H7 | +21 / 0 µm | 基本偏差はゼロなので、穴は公称値と等しいかそれより大きいことしかできない |
| シャフト | g6 | -7 / -20 µm | 常に公称値より小さいため、穴を超えることはない |
a–h の文字はクリアランスフィット、js–n は遷移フィット、p–zc は干渉フィットを生みます。穴は慣例的にシャフトより一段階緩くなります。精密な旋盤加工よりも精密なボーリングが難しいからです。
三つのどれを選ぶかには、ルールが一つあります。用途を果たせる範囲で最も緩いフィットを使い、絶対に分離してはならない接合部のみ干渉フィットに残してください。
| 用途 | フィット | 理由 |
|---|---|---|
| シャフト上の着脱可能な歯車やプーリー | H7/k6 の遷移、プレスで組付 | 制御されたフィットで位置決めでき、かつ着脱できる |
| 穴の中の位置決めピン | H7/js6 の遷移 | 公称値に対して対称で、どちらの方向にも精密に位置決めできる |
| ハウジングに圧入する軸受外輪 | H7/p6 の干渉 | この接合は決して分離してはならない |
| ねじ接合 | H7/h6 のクリアランス | 25 mm で最大 34 µm のすきまがあり、ファスナーには十分 |
干渉フィットでよくある落とし穴が一つあります。表面仕上げが干渉量を差し引きます。組付中に表面の突起が押し潰されるので、有効な干渉量は計算値より小さくなります。Ra 1.6 µm では両面合計で約 13 µm 失い、Ra 3.2 µm では約 25 µm 失います。25 mm における干渉量がわずか 1–35 µm の H7/p6 では、この損失が干渉量をすべて消費し、部品が緩みます。Ra 0.8 µm 以上を指定し、干渉フィット面の推奨仕上げとして Ra 0.4 µm の研削を扱ってください。
各プロセスが実際に保持できる精度
プロセスが到達できない公差は厳しい公差ではなく、判定待ちの不合格です。各プロセスが標準として保持できることと、金を払ったときに保持できることを示します。
| プロセス | 標準 | 高精度 | 超高精度 | IT 相当 |
|---|---|---|---|---|
| CNC フライス加工(3 軸) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| CNC フライス加工(5 軸) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| CNC 旋盤加工 | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| スイス型旋盤加工 | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| 平面研削 | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| ジグボーリング | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| ワイヤー放電加工 (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| キャブ型放電加工 (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
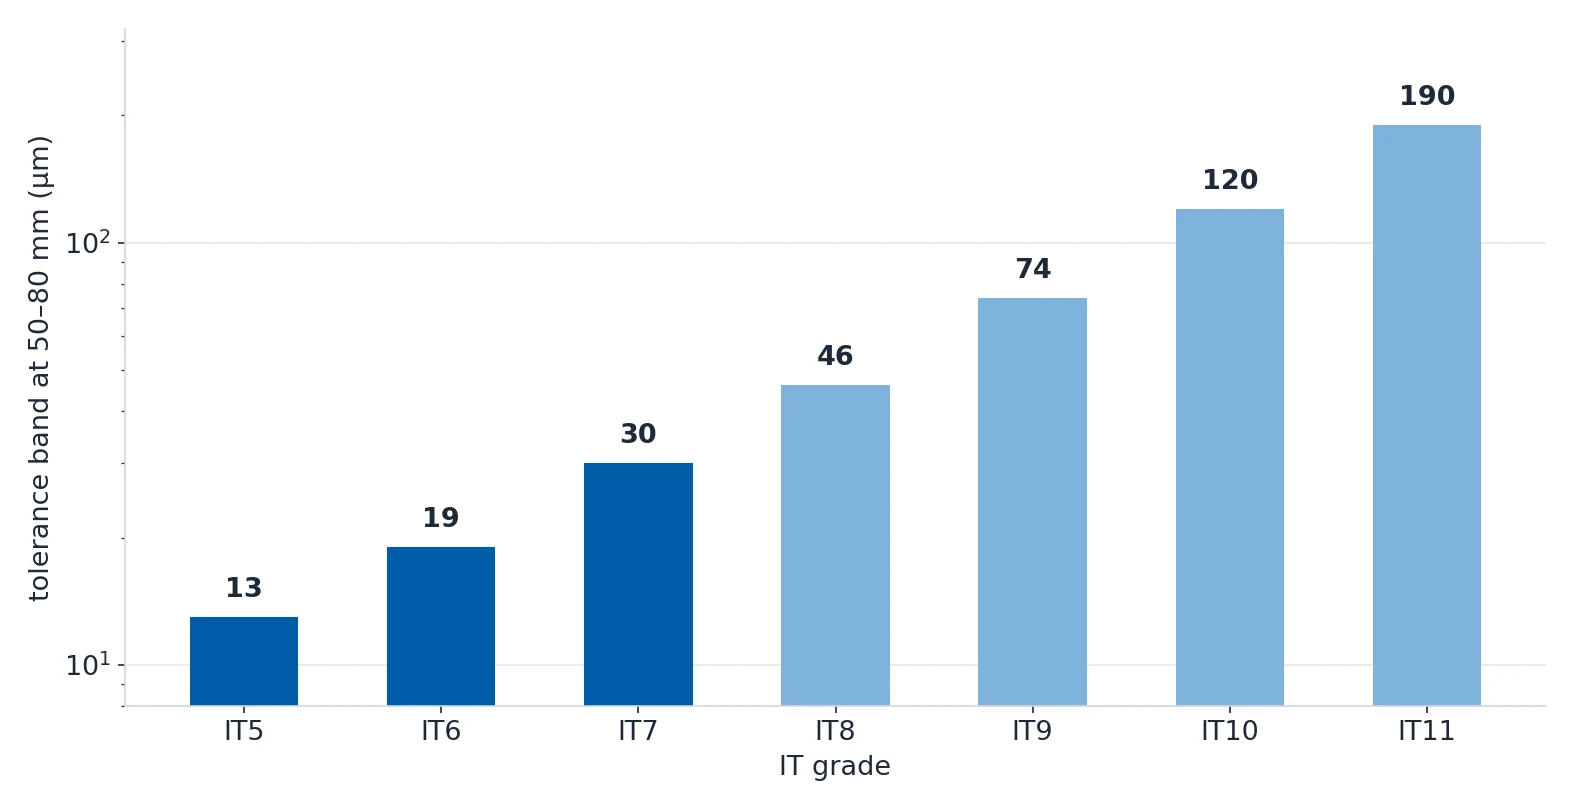
IT グレードのスケールは図面と工場現場をつなぐ共通言語であり、そのまま読む価値があります。
| IT グレード | 50–80 mm における公差 | 実務上の意味 |
|---|---|---|
| IT5 | 13 µm | 測定具の製造 |
| IT6 | 19 µm | 精密加工 |
| IT7 | 30 µm | 軸受とシャフトの精密フィット |
| IT8 | 46 µm | 一般の精密加工 |
| IT9 | 74 µm | 一般加工、ISO 2768-m 相当 |
| IT10 | 120 µm | 中程度の精度 |
| IT11 | 190 µm | 緩い加工 |
工場に届く前に公差チェーンを修正する方法
修正は短い手順で、図面を発出する前に行うべきものであり、最初の個体が届いてから行うものではありません。
- 組付チェーン上のすべての寸法を、それぞれ公差付きで順番にリストアップします。
- ワストケースの累積を計算します。各公差を加算します。
- 結果を、組付が満たすべき要求と比較します。
- 不合格の箇所では、意図して選びます。公差を締める、シムを追加する、チェーンを再設計する、のいずれかです。
- 個別に指示されていないすべての寸法について、タイトルブロックに ISO 2768-mK を記入します。
- 二つの独立した ± 公差ではなく、H7/k6 という表記でフィットを直接指定します。
- 各厳しい公差をプロセス表と照合し、壁厚が保持できるか確認します。
- 干渉フィットには表面仕上げを明記します。
ほとんどすべての問題をつかむ三つの質問は簡単です。チェーン上で最も厳しい公差は何か、どの寸法がそれを生じているか、そしてプロセスが実際にそれを保持できるかです。部品が入らなかったならば、答えの大部分はこの三つのうちの一つにあり、金属が削られる前の図面の上にあったものです。