5 osi czy 3 osie w obróbce CNC: kiedy się opłaca
Około 80% części obrobionych frezowaniem powstaje na maszynach 3 osiowych, a 5 osi zwraca się tylko przy
krótkiej liście geometrii: powierzchniach kształtowych, głębokich kieszeniach z małymi promieniami
narożników oraz cechach na trzech lub więcej powierzchniach z ciasnymi tolerancjami wzajemnymi. Kosztowny
błąd to nie wybranie 3 osi, gdy potrzebne było 5 osi. To wpisanie „5 osi" na rysunku tam, gdzie samo
pozycjonowanie 3+2 wykonałoby tę samą pracę — zakład wycenia programowanie jednoczesne na 5 osiach, więc
cena rośnie dwukrotnie albo potrójnie.
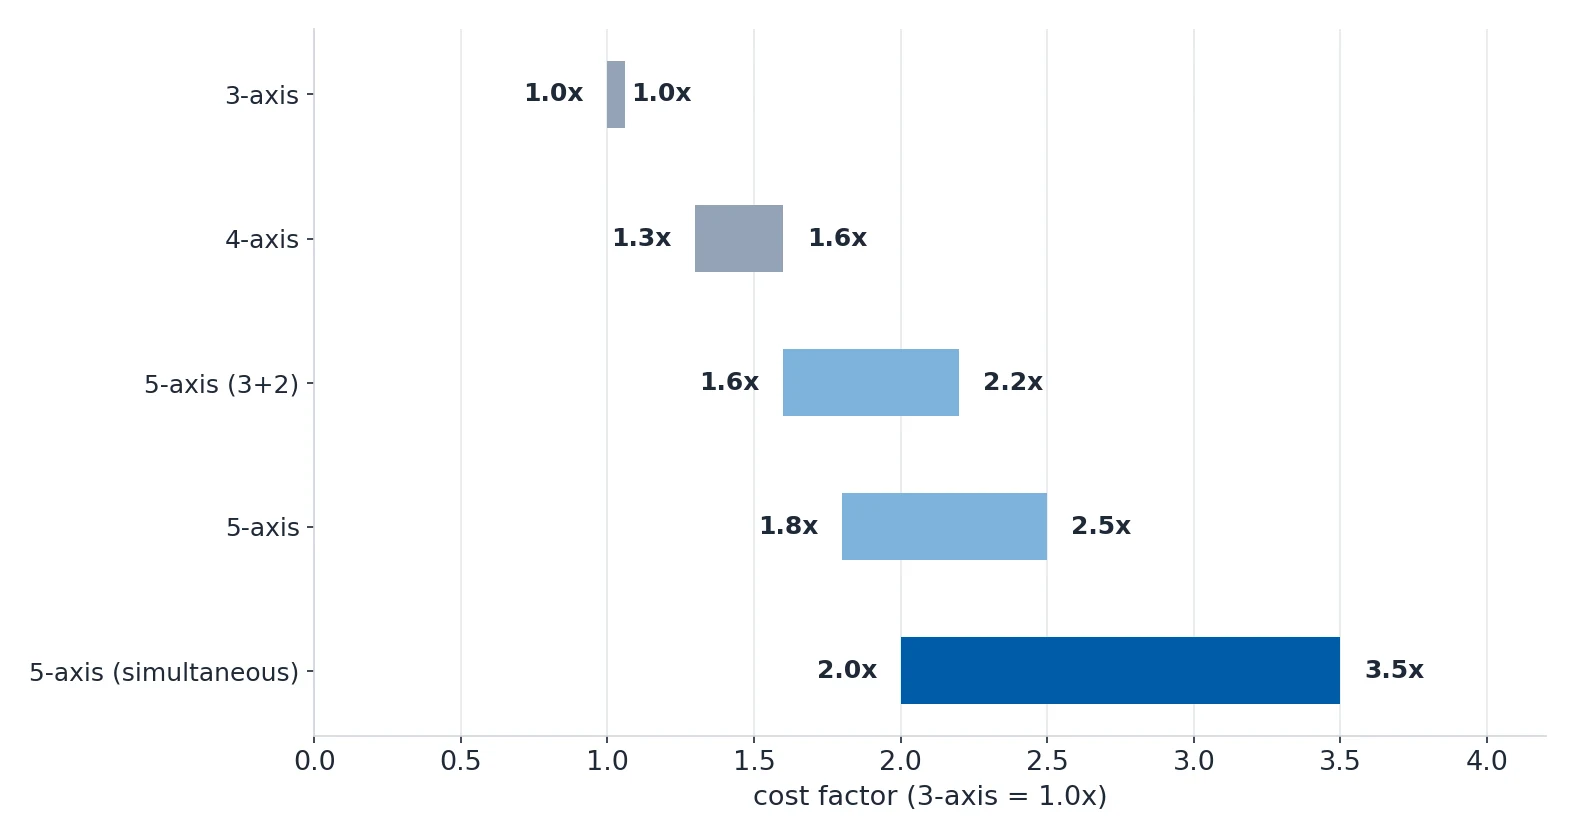
Jakiej maszyny naprawdę potrzebuje Państwa detal
| Czego wymaga detal | Użyjcie | Dlaczego | Współczynnik kosztu |
|---|---|---|---|
| Elementy płaskie, kieszenie, otwory, profile 2D — wszystkie dostępne z jednego kierunku | 3 osie | 80% części obrobionych frezowaniem. Szybkie ustawienie, szeroka dostępność maszyn, najniższa stawka godzinowa. | 1.0x (baza) |
| Cechy na 2 powierzchniach, z ciasną tolerancją położenia między nimi | 4 osie | Obrotowy stół osi A pozwala obrobić drugą stronę bez zdejmowania detalu z uchwytu. Eliminuje błąd ustawienia. | 1.3–1.6x |
| Otwory lub rowki pod złożonymi kątami (nie 0/90 stopni) | 4 osie lub 3+2 | Zindeksujcie detal na właściwy kąt, potem frezujcie lub wierccie w 3 osiach liniowych. Nie potrzeba jednoczesnej rotacji. | 1.3–1.6x |
| Złożone powierzchnie kształtowe (wirniki turbiny, łopatki turbiny, formy) | Jednoczesna obróbka 5 osi | Narzędzie pozostaje prostopadłe do powierzchni przez cały czas obróbki. Lepsza powierzchnia, krótszy czas cyklu, mniej ustawień. | 2.0–3.5x |
| Cechy na 3+ powierzchniach z ciasnymi tolerancjami wzajemnymi | Pozycjonowanie 3+2 na maszynie 5 osi | Maszyna 5 osi pracowana w trybie indeksowania. Tańsza niż programowanie i obróbka jednoczesna na 5 osiach. | 1.6–2.2x |
| Głębokie kieszenie z małymi promieniami narożników, wymagające krótkich sztywnych narzędzi | 5 osi | Pochylcie głowicę, aby dosięgnąć krótszym narzędziem. Mniejsze ugięcie, lepsza powierzchnia, szybsze usuwanie materiału. | 1.8–2.5x |
Przeczytajcie uważnie ostatni wiersz. Głęboka kieszeń z małym promieniem narożnika da się obrobić na
maszynie 5 osi za 1.8–2.5x, ale często da się ją obrobić na maszynie 3 osi za 1.0x, jeśli przeprojektujecie
kieszeń — to jest decyzja projektowa, nie obróbkowa, i jest warta więcej niż jakakolwiek kłótnia z zakładem
o stawki maszynowe.

Co naprawdę daje każda konfiguracja
| Parametr | 3 osie | 4 osie | 5 osi (3+2) | 5 osi (jednoczesne) |
|---|---|---|---|---|
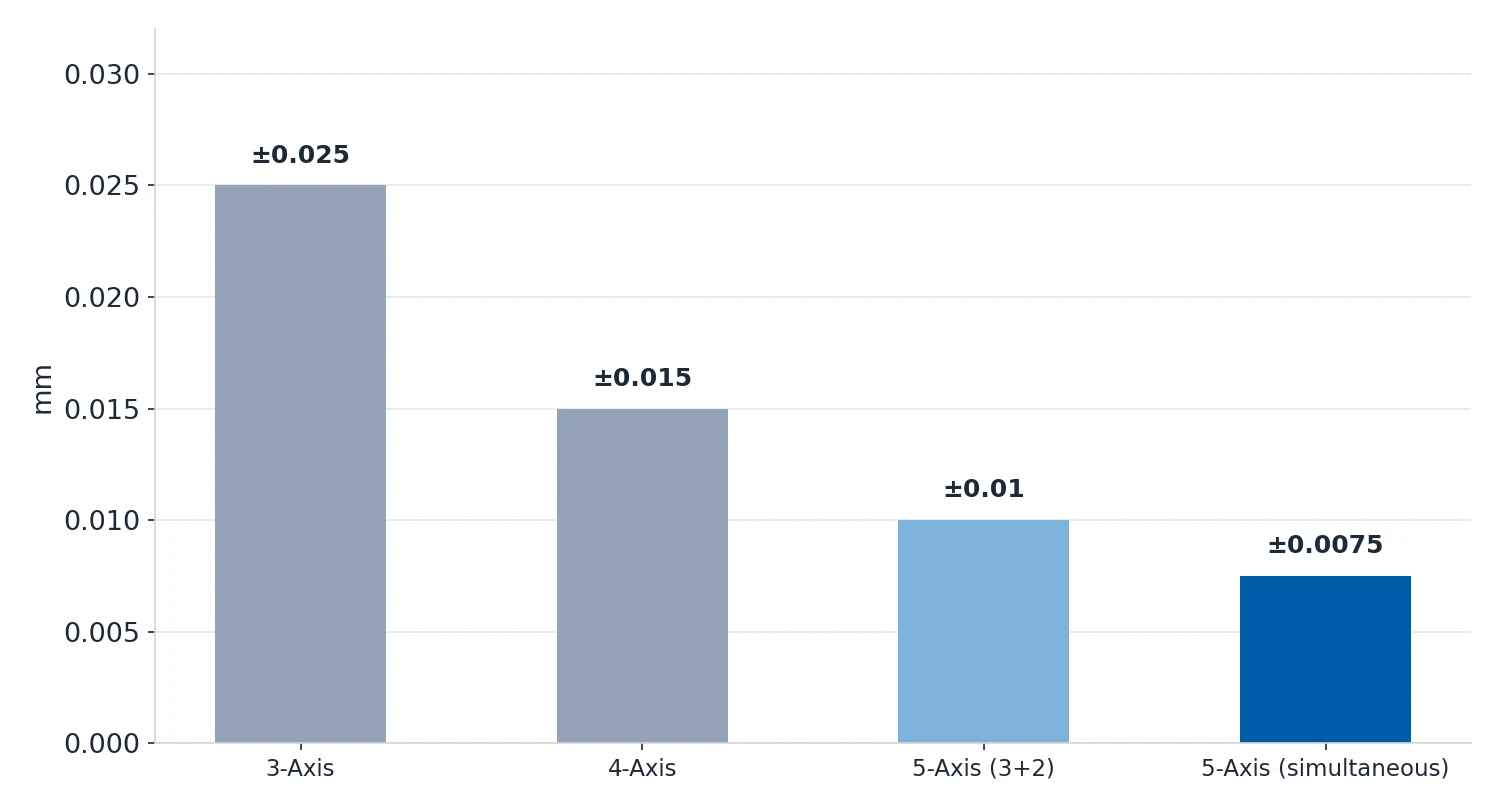
| Typowa dokładność | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| Chropowatość powierzchni (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| Maksymalny rozmiar detalu | Do 2000mm | Do 1000mm średnicy | Do 800mm | Do 600mm |
| Współczynnik kosztu ustawienia | 1.0x | 1.2x | 1.5x | 2.0–3.0x |
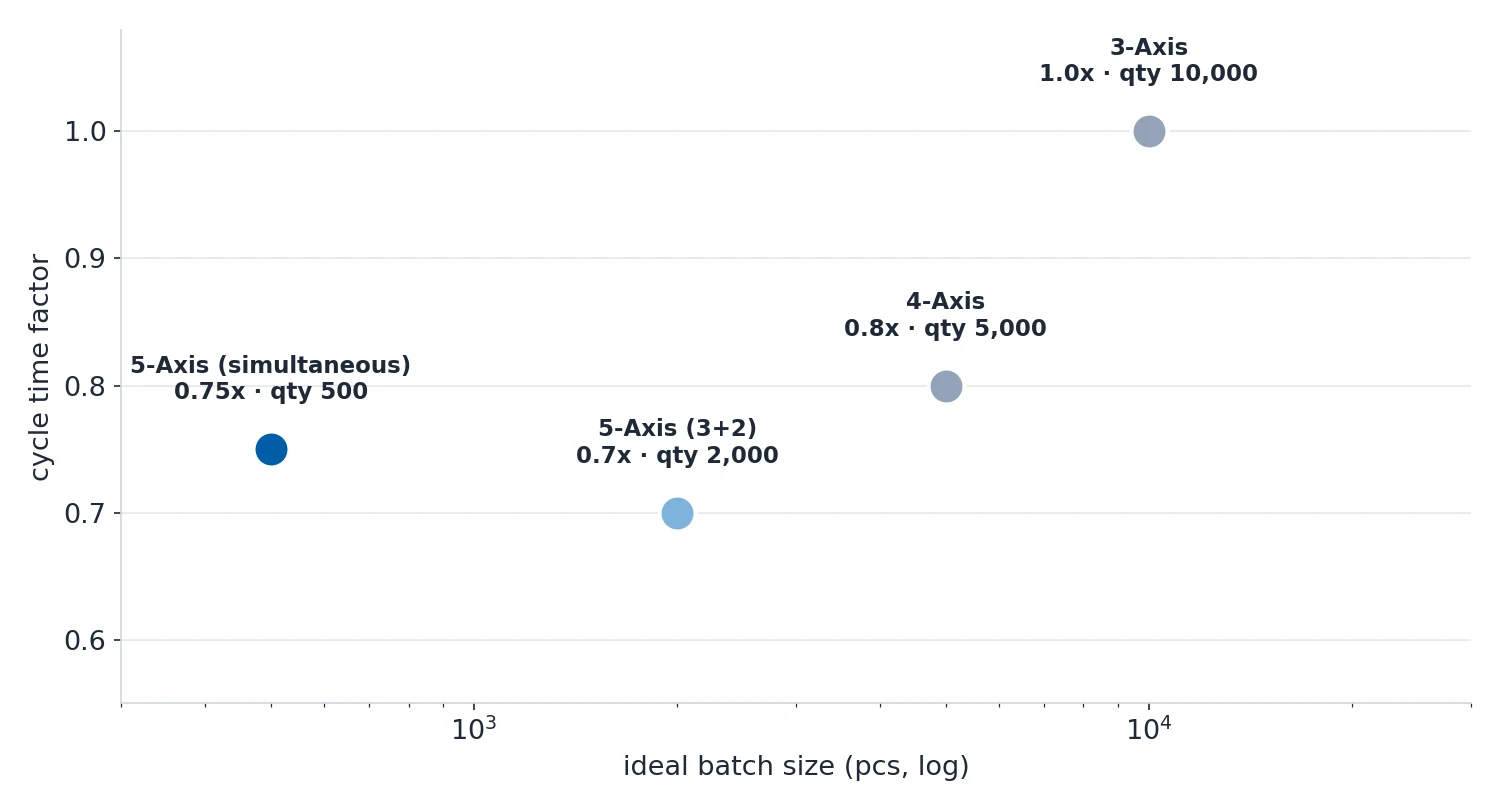
| Współczynnik czasu cyklu | 1.0x | 0.8x (mniej ustawień) | 0.7x (mniej ustawień) | 0.6–0.9x |
| Idealna wielkość serii | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| Podciągi | Nie | Ograniczone | Tak | Tak |
| Cechy na wielu powierzchniach | Wymagane odwrócenie | Jedno ustawienie | Jedno ustawienie | Jedno ustawienie |
W tej tabeli trzy fakty rozstrzygają większość przypadków. Dokładność: przejście z 3 osi na
jednoczesną obróbkę na 5 osiach daje Wam około ±0.02 mm, a większość rysunków nigdy tego nie potrzebowała.
Czas cyklu: każdy stopień w górę obniża współczynnik czasu cyklu, bo ustawienia znikają — 0.6–0.9x
dla jednoczesnej obróbki na 5 osiach wobec 1.0x dla 3 osi, co ma znaczenie tylko wtedy, gdy problemem była
właśnie liczba ustawień. Wielkość serii: idealna seria dla jednoczesnej obróbki na 5 osiach to 1–500
wobec 1–10,000+ dla 3 osi, bo koszt programowania i ustawienia musi zostać rozłożony na całą serię.
3+2 czy jednoczesna: którą wybrać
Różnica nie jest techniczna, lecz handlowa. Jeśli możecie zapisać kąty obróbki jako wartości stałe,
potrzebujecie 3+2.

| Typ cechy | Przykład | Dlaczego wystarczy 3+2 |
|---|---|
| Otwory po skosie | Otwory montażowe pod 15°, 30°, 45° | Pochylcie do kąta i wiercie prosto. Nie potrzeba ciągłej rotacji. |
| Powierzchnie na wielu bokach | Profile sześciokątne lub kwadratowe | Zindeksujcie o 60° lub 90° i frezujcie każdą ścianę. |
| Kieszenie na powierzchniach po skosie | Platformy montażowe na powierzchni kształtowej | Pochylcie tak, aby dno kieszeni było poziome, potem frezujcie kieszeń w 3 osiach. |
| Cechy na stronie tylnej | Rowki pod uszczelkami O-ring, otwory gwintowane od spodu | Odwróćcie o 180° w tym samym uchwytach. Bez ponownego osprzętowania. |
| Cechy promieniowe na częściach cylindrycznych | Otwory poprzeczne, rowki klinowe, powierzchnie płaskie na wrzecionie | Wykonajcie obrót do pozycji, potem tniecie w płaszczyźnie X-Y. |
| Typ cechy | Przykład | Dlaczego jednoczesna jest konieczna |
|---|---|
| Złożone powierzchnie kształtowe | Wirniki turbiny, łopatki turbiny, śruby napędowe | Kąt narzędzia musi się ciągle zmieniać, aby podążać za krzywizną powierzchni. |
| Rdzenie form z głębokim gniazdem | Rdzenie form wtryskowych z wysokimi wzmocnieniami | Pochylcie narzędzie, aby uniknąć kolizji ze ściankami gniazda, zachowując sięg. |
| Konstrukcje lotnicze | Okładki podłużnika, żebra skrzydła o cienkich ściankach | Obróbka w jednym ustawieniu eliminuje kumulację tolerancji na krytycznych bazach. |
| Implanty medyczne | Endoprotezy, płytki kostne | Złożone powierzchnie organiczne z ciasnymi tolerancjami i wysokimi wymaganiami co do chropowatości. |
Cztery wiersze drugiej tabeli mają jedno wspólne: kąt narzędzia musi się zmieniać w trakcie skrawania
albo detal musi być utrzymywany w jednym ustawieniu ze względu na tolerancje. Jeśli nie zachodzi ani
jedno, ani drugie, płacicie cenę jednoczesnej obróbki na 5 osiach za operację indeksowaną.

Co 5 osi zmienia w projektowaniu detalu
Wybór maszyny i projekt detalu to jedna i ta sama rozmowa. Poniżej reguły projektowe wynikające z tabeli
maszyn.

| Reguła DFM | Wskazówka | Dlaczego to ważne |
|---|---|---|
| Unikajcie głębokich kieszeni | Utrzymajcie stosunek głębokości do szerokości ≤ 4:1 | Długie narzędzia uginają się. Frez 10mm sięgający 60mm w głąb kieszeni drga, zostawia kiepską powierzchnię i ciągnie się wiecznie. Jeśli potrzebna jest głębokość, stosujcie kieszenie stopniowane ze średnicami pośrednimi. |
| Promienie narożników wewnętrznych | Podajcie R1.5, R3, R6mm (standardowe średnice frezów) | Frezy są okrągłe — nie wyciną ostrego narożnika wewnętrznego 90°. Jeśli podacie R0.5mm, zakład musi użyć maleńkiego narzędzia (wolnego, kruchego) albo drutowej EDM (drogiej). Dopasujcie promienie zaokrągleń do dostępnych rozmiarów narzędzi. |
| Promienie dna | Minimum R3mm, lepiej R6mm | Frezy kulkowe mają promień. Płaskie dno kieszeni z ostrymi narożnikami przy ściankach jest niemożliwe przy narzędziach standardowych. Im większy promień dna, tym większe (szybsze, tańsze) narzędzie można zastosować. |
| Grubość ścianki | Minimum 0.8mm (aluminium), 1.0mm (stal), 1.5mm (tytan) | Cieńsze ścianki uginają się pod siłami skrawania, co daje drgania, złą powierzchnię i błędy wymiarowe. Ścianki tytanu poniżej 1.5mm da się obrobić czysto z trudnością. |
| Minimalizujcie ustawienia | Projektujcie cechy tak, by były dostępne z możliwie najmniejszej liczby kierunków | Każde odwrócenie to: zwolnienie uchwytu, czyszczenie, ponowne zamocowanie, odtworzenie bazy, ponowne zerowanie. Każde ustawienie dokłada $30–100 robocizny plus kumulację tolerancji. |
| Wysokość wypustki | ≤ 4x średnicy podstawy | Wysokie, cienkie wypustki uginają się podczas obróbki. Jeśli potrzebna jest wysokość, dodajcie wzmocnienia albo zwiększcie średnicę podstawy. |
| Głębokość gwintu | Maksymalnie 1.5–2x średnicy w otworach zaślepionych | Gwint głębszy niż 2x średnica nie daje istotnego wzrostu wytrzymałości — obciążenie niesie pierwsze zwoje. Głębokie gwinty wymagają długich gwintników, które łatwo się łamią i wolno wiercą. |
| Standardowe średnice otworów | Stosujcie standardowe rozmiary wiertła i wiertła wykałacz | Otwory niestandardowe wymagają narzędzi specjalnych albo operacji wytaczania. Jedno i drugie podnosi koszt i termin. W miarę możliwości dopasujcie się do standardowych tabel wiercenia. |
| Grawerowanie tekstu i logotypów | Minimalna szerokość ryski 0.3mm, minimalna głębokość 0.2mm | Mniejsze grawerowanie staje się nieczytelne po anodowaniu lub malowaniu. Pozostawcie je funkcjonalne albo zastosujcie znakowanie laserowe po obróbce. |
Dwie reguły znaczą więcej dla wyceny niż jakakolwiek dyskusja o maszynach. Promienie narożników
wewnętrznych dopasowane do standardowych średnic frezów pozwalają zakładowi użyć freza 6mm zamiast 2mm,
co jest szybsze i sztywniejsze. Minimalna grubość ścianki 0.8mm dla aluminium, 1.0mm dla stali i 1.5mm
dla tytanu to próg, od którego zaczynają się drgania i błąd wymiarowy, a żadna moc obrabiarek nie naprawi
zbyt cienkiej ścianki.

Gdzie naprawdę idą pieniądze
| Czynnik kosztu | Wpływ | Jak go obniżyć |
|---|---|---|
| Liczba ustawień | Wysoki — każde ustawienie dokłada $30–100+ robocizny i oprzyrządowania | Projektujcie tam, gdzie to możliwe, obróbkę w jednym ustawieniu. Użyjcie 4 osi lub 3+2, aby wyeliminować odwracanie. |
| Ciasne tolerancje | Wysoki — ±0.01mm kosztuje 2–4x więcej niż ±0.05mm | Stosujcie ciasne tolerancje tylko tam, gdzie są funkcjonalnie konieczne. Poluzujcie wymiary niekrytyczne. |
| Wymagania chropowatości | Średnio-wysoki — Ra 0.4 wymaga dodatkowych przejść, wolniejszych posuwów, czasem szlifowania | Wykańczanie drobne tylko na powierzchniach widocznych lub uszczelniających. Ra 1.6 wystarcza dla większości części niekosmetycznych. |
| Twardość materiału | Średni — twardsze materiały oznaczają wolniejsze skrawanie, szybsze zużycie narzędzi i więcej zmian narzędzi | Użyjcie najmiększego materiału spełniającego wymagania wytrzymałościowe. Rozważcie różnicę między materiałem hartowanym wstępnie a hartowanym na wskroś. |
| Koszt materiału | Średni — tytan kosztuje 5–8x cenę aluminium za kg | Zoptymalizujcie rozmiar półfabrykatu, aby ograniczyć odpad. Przy drogich materiałach rozważcie odlewanie lub kucie zbliżone do kształtu docelowego. |
| Złożona geometria | Średni — programowanie 5 osi, dłuższe czasy cyklu, więcej ustawień | Uprośćcie, gdzie to możliwe. Czy ta krzywa powierzchnia mogłaby być płaska ze ściankami ze zbieżnością? |
| Narzędzia specjalne | Niski-średni — frezy specjalne, narzędzia kształtujące, oprzyrządowanie na wymiar | Projektujcie wokół standardowych rozmiarów narzędzi. Stosujcie standardowe rozmiary gwintów i standardowe średnice otworów. |
| Wymagania kontrolne | Niski-średni — kontrola CMM, certyfikaty podmiotów trzecich, identyfikowalność materiału | Proszę o CMM tylko dla wymiarów krytycznych. Pełny raport CMM dla każdej części dokłada $20–50 na sztukę. |
| Ilość | Zmienny — amortyzacja ustawienia zmienia wszystko | Koszt ustawienia jest stały; koszt sztuki maleje wraz z wielkością serii. Od 100 sztuk oprzyrządowanie i optymalizacja procesu zaczynają się zwracać. |
Zauważcie, że samej maszyny nie ma na tej liście. Nabywca, który sądzi, że cenę wyznacza porównanie „3 osie
czy 5 osi", patrzy w niewłaściwą kolumnę — cenę wyznaczają ustawienia, tolerancje i materiał, a liczba osi
wpływa na te trzy czynniki tylko pośrednio.
Błędy, które zawyżają wycenę 5 osi
| Błąd | Konsekwencja | Poprawka |
|---|---|---|
| Podanie „5 osi", gdy wystarczy 3+2 | Cena podwaja się lub potraja, bo zakład zakłada programowanie jednoczesne na 5 osiach | Podajcie „pozycjonowanie 3+2 na maszynie 5 osi", jeśli to wszystko, czego potrzebujecie. Albo napiszcie po prostu „obróbka wielostronna, jedno ustawienie". |
| Zaokrąglenia wewnętrzne R1mm wszędzie | Wymusza małe narzędzia wykańczające, długi czas cyklu, złą powierzchnię i częste zmiany narzędzi | Używajcie R3mm lub większych, gdzie to możliwe. Małe promienie stosujcie tylko tam, gdzie wymusza je geometria. |
| Głębokie kieszenie (głębokość > 4x szerokość) | Ugięcie narzędzia, drgania, zła powierzchnia, złamane narzędzia, długie czasy cyklu | Stopniujcie kieszeń średnicami pośrednimi. Albo przeprojektujcie ją na mniejszą głębokość. |
| Ciasna tolerancja na elementach niekrytycznych | Cała część wyceniana jest według stawek precyzyjnych. Każdy wymiar kontrolowany wg ciasnej specyfikacji. | Użyjcie GD&T. Zastosujcie ±0.01mm tylko do baz i powierzchni stykowych. Resztę zostawcie na ±0.05–0.1mm. |
| Ostre narożniki wewnętrzne (R0) | Niemożliwe do obróbki narzędziami standardowymi. Wymaga EDM, co dokłada $100–500 i kilka dni terminu. | Zawsze dodawajcie promień zaokrąglenia. Minimum R0.5mm, lepiej R1.5–R3mm. |
| Głębokość gwintu ponad 2x średnicę | Słabe gwinty (obciążenie niesie tylko kilka pierwszych zwojów), złamane gwintniki, długie cykle gwintowania | Ograniczcie głębokość gwintu w otworach zaślepionych do 1.5–2x średnicy. W razie potrzeby dodajcie rowek zwalniający gwint. |
| Podanie Ra 0.4 wszędzie | Wiele przejść wykańczających, wolniejsze posuwy, możliwe szlifowanie — znaczny wzrost kosztu | Ra 1.6 dla powierzchni niekosmetycznych. Ra 0.8 dla powierzchni stykowych. Ra 0.4 tylko dla uszczelek i widocznych wykończeń. |
| Pominięcie grubości anodowania | Część po anodowaniu typu II wychodzi ponad wymiar (o +10–25µm na powierzchni) i nie mieści się w zespole | Wytoczcie przed anodowaniem wymiar mniejszy o połowę przewidzianej grubości powłoki. |
| Użycie narzędzi HSS w produkcji seryjnej | Niska cena początkowa narzędzia, ale 5–10x więcej zmian narzędzi, wolniejsze prędkości skrawania, wyższy koszt sztuki | Używajcie węglika przy każdej serii powyżej 10 sztuk. Koszt narzędzia na sztukę jest niższy mimo wyższej ceny zakupu. |
| Pominięcie dostępu do uchwytu | Zakład musi zbudować oprzyrządowanie na wymiar ($200–2000), bo geometria detalu nie ma powierzchni mocujących | Dodajcie płaskie powierzchnie, wypustki albo otwory do mocowania. Albo przynajmniej omówcie oprzyrządowanie z zakładem przed zatwierdzeniem projektu. |
Wersja jednozdaniowa na rysunek
Jeśli możecie zindeksować detal i nadal utrzymać tolerancję, napiszcie „pozycjonowanie 3+2 na maszynie
5 osi". Jeśli kąt narzędzia musi się zmieniać podczas skrawania, napiszcie „jednoczesna obróbka na 5
osiach". Jeśli wszystko jest dostępne z jednego kierunku, napiszcie „3 osie" i zachowajcie różnicę
na tolerancje, które naprawdę mają znaczenie.