Przewodnik po chropowatości powierzchni CNC: co oznacza Ra i co wpisać na rysunku
Ra jest najczęściej źle opisanym wymaganiem na rysunku technicznym. „Gładkie”, „polerowane” i
„w stanie po obróbce” niczego nie mierzą, a dwie zakładki odczytają je inaczej i podadzą dwie różne
ceny. Poprawka jest prosta: wpiszcie liczbę i obok niej nazwę procesu. Ra 0.4 uzyskane szlifowaniem
dokładnym i Ra 0.4 uzyskane polerowaniem to dwie różne części.
Tablica referencyjna Ra
| Ra (µm) | Ra (µin) | Jak to wygląda | Mnożnik kosztu (względem stanu po obróbce) | Czym uzyskać |
|---|---|---|---|---|
| 0.05 | 2 | Prawdziwe lustro — ostre, niezniekształcone odbicie | 4–6x | Polerowanie lustrzane (pasta diamentowa) |
| 0.1 | 4 | Bardzo gładkie, odbicie rozproszone, obiekty widać, ale rozmyte | 3–4x | Polerowanie |
| 0.2 | 8 | Półmatowe, przy oglądzie z bliska widać cienkie linie | 2–3x | Polerowanie, szlifowanie dokładne |
| 0.4 | 16 | Gładkie, widać drobne linie kierunkowe, mała refleksyjność | 1.5–2x | Szlifowanie dokładne, polerowanie |
| 0.8 | 32 | Gładkie, ale przy oglądaniu z bliska widać ślady obróbki | 1.2–1.5x | Przejście wykańczające CNC |
| 1.6 | 63 | Widoczne ślady narzędzia, standardowy wygląd po frezowaniu | 1x | CNC standard, śrutowanie (drobne) |
| 3.2 | 125 | Bardziej szorstkie, wyraźne linie obróbki | W cenie | Zgrubna obróbka CNC, śrutowanie (grube) |
| 6.3 | 250 | Wyraźnie szorstkie, głębokie ślady obróbki, wygląd cięcia piłą | W cenie | Cięcie piłą, szlifowanie zgrubne, intensywne śrutowanie |
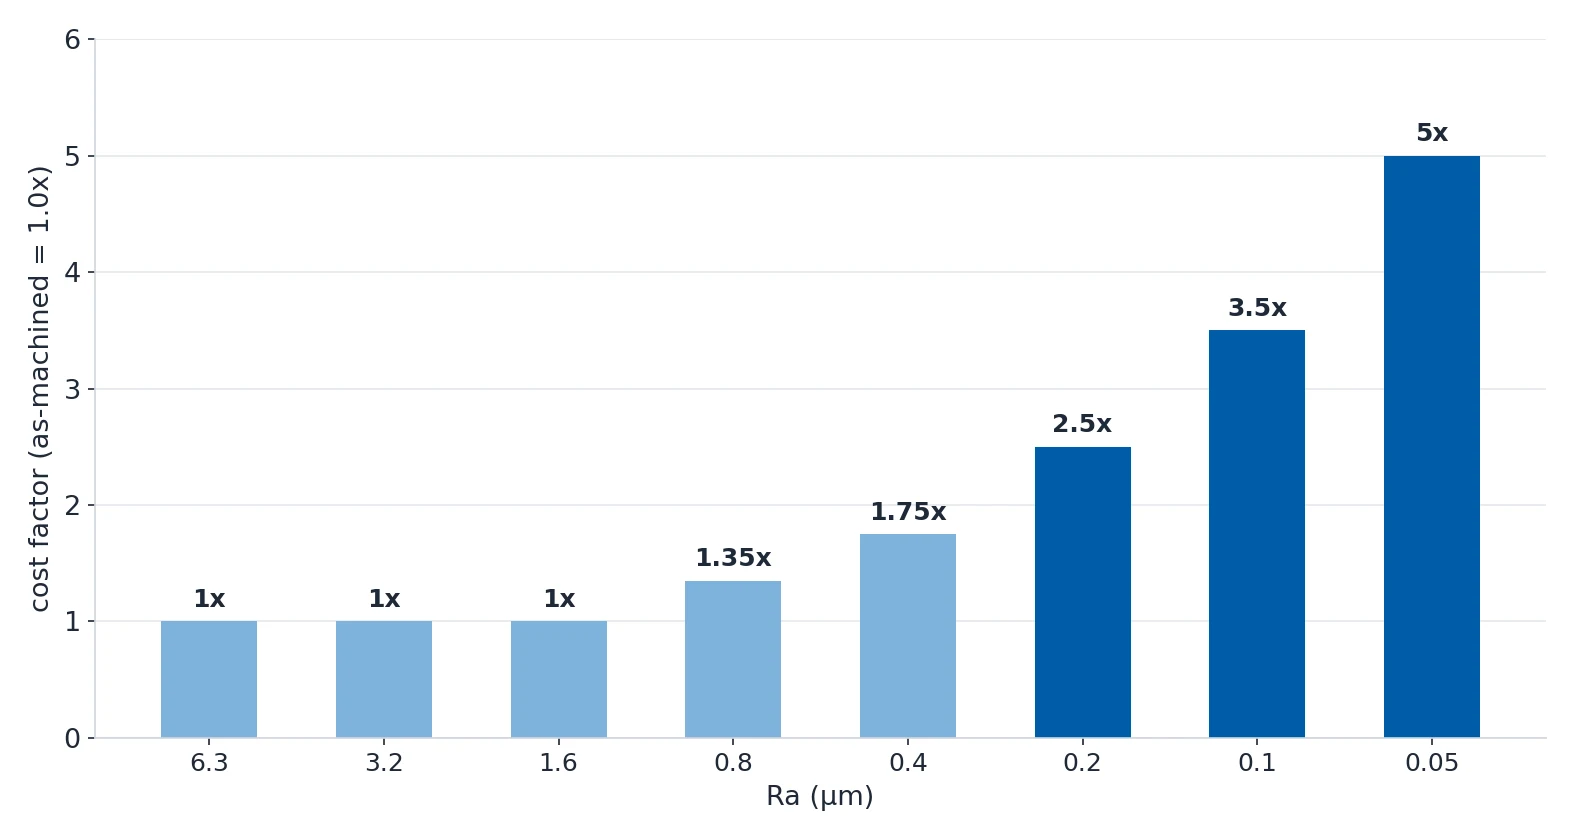
Kolumnę kosztów czytajcie jak krzywą, nie jak prostą. Przejście z Ra 1.6 na Ra 0.8 mniej więcej
podwaja koszt wykończenia. Przejście z Ra 0.2 na Ra 0.05 kosztuje 3–4x. Ostatnie dziesiąte części
mikrona są wykładniczo droższe od mikrona poprzedniego, dlatego opłaca się zakwestionować wymaganie,
zanim je zapiszecie.
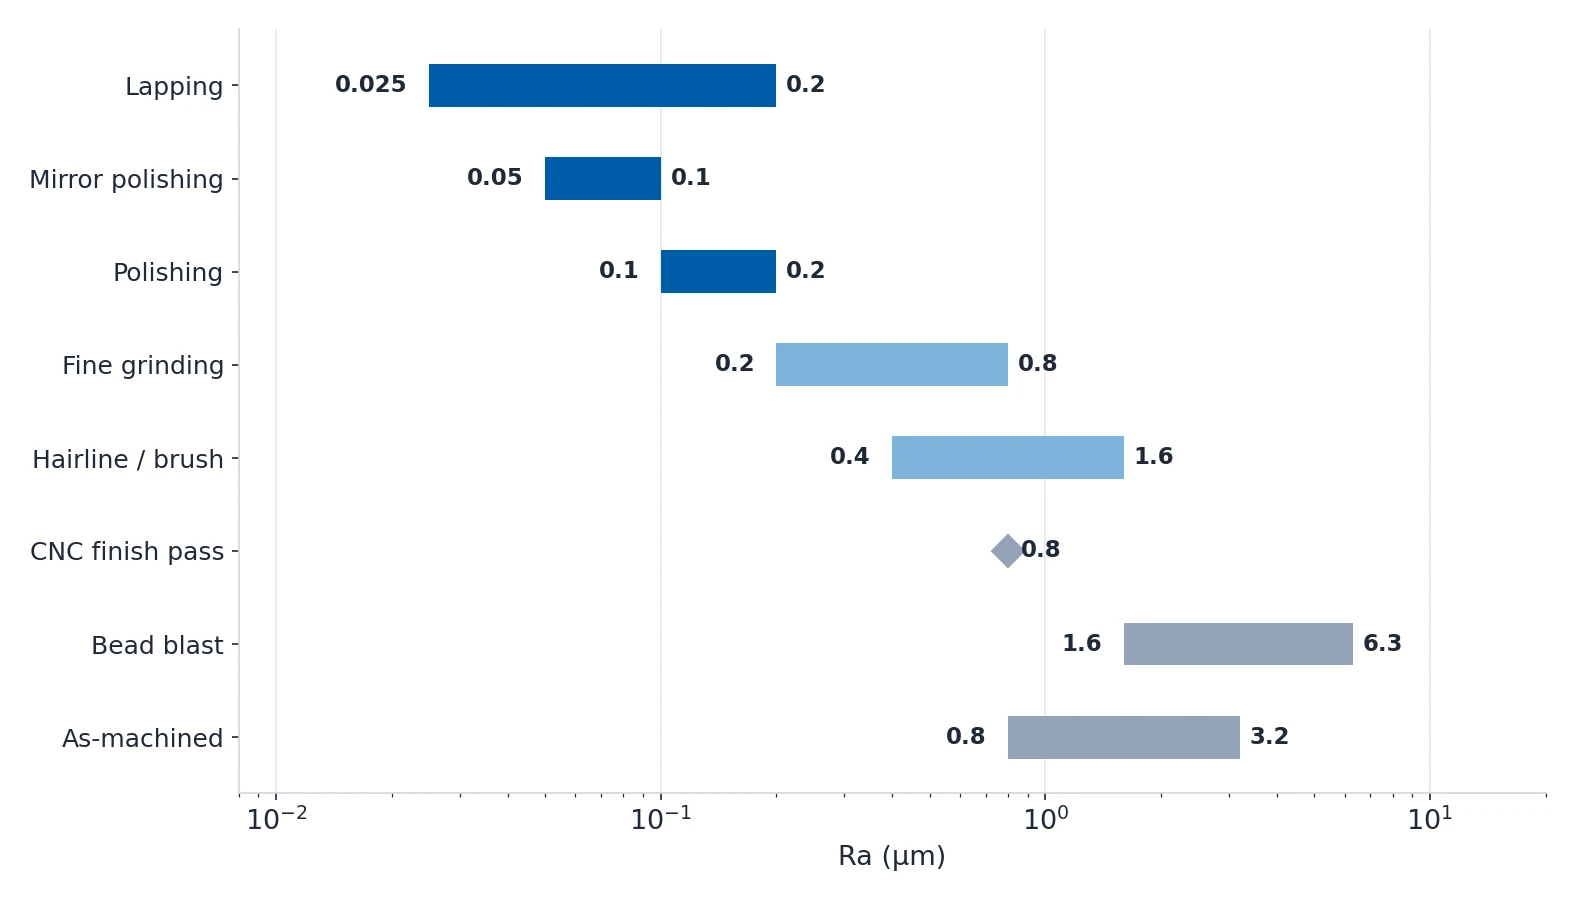
Które wykończenie osiąga które Ra
| Jeśli wasza część potrzebuje... | Wykończenie | Typowy cel Ra | Współczynnik kosztu |
|---|---|---|---|
| Bez wymagań estetycznych, powierzchnia ukryta lub wewnętrzna | W stanie po obróbce | 0.8–3.2 µm | W cenie |
| Jednorodny matowy wygląd, ukrycie śladów obróbki | Śrutowanie | 1.6–6.3 µm | 1x (bazowo) |
| Jednorodny mat i jednolity kolor przed anodowaniem lub powłoką | Śrutowanie + anodowanie lub powłoka | 1.6–3.2 µm | 1x + koszt powłoki |
| Wygląd z kierunkowym rysunkiem (panele ze stali nierdzewnej, elementy ozdobne) | Hairline / szczotkowanie | 0.4–1.6 µm | 1.2–1.5x |
| Usuwanie zadrasków i lekkie wygładzanie wielu małych części naraz | Wykończenie wibracyjne | 0.8–3.2 µm | 0.5–1x (partia) |
| Gładka, półmatowa powierzchnia do uszczelnienia lub styku z łożyskiem | Szlifowanie dokładne / piaskowanie | 0.2–0.8 µm | 1.5–2x |
| Silnie refleksyjne lub estetyczne (medyczne, konsumenckie, spożywcze) | Polerowanie | 0.1–0.2 µm | 2–3x |
| Prawdziwe odbicie lustrzane (optyka, przyrządy pomiarowe, dekoracje) | Polerowanie lustrzane | 0.05–0.1 µm | 3–5x |
| Ekstremalnie gładkie powierzchnie stykowe (przyrządy pomiarowe, połączenia precyzyjne) | Lapowanie | 0.025–0.2 µm | 4–6x |
Dwa wiersze tej tabeli oszczędzają więcej pieniędzy niż cokolwiek innego. Śrutowanie jest wartością
bazową przy 1x i jest właściwym przygotowaniem pod anodowanie lub malowanie proszkowe — powłoka i tak
zasłania polerowanie.
Wykończenie wibracyjne przy 0.5–1x (partia) to najtańszy sposób na usunięcie zadrasków i lekkie
wygładzenie dużej liczby małych części, a robi obie rzeczy w jednym przejściu.
Polerowanie to sekwencja, a nie jeden krok
Nikt nie poleruje wprost z surowego frezowania do lustra. To stopniowa sekwencja, a każdy etap ma
własny ściernik, własne Ra i własny czas.
| Etap | Ściernik / narzędzie | Osiągnięte Ra | Efekt | Czas (typowa część) |
|---|---|---|---|---|
| 1. Szlifowanie zgrubne | Taśma lub kamień 80–120 | 1.6–3.2 µm | Usuwa duże wady, głębokie ślady narzędzia, spoiny | 5–15 min |
| 2. Szlifowanie dokładne | Taśma 240–400 | 0.8–1.6 µm | Jednolity kierunek, usuwa gruby układ rys | 5–10 min |
| 3. Polerowanie wstępne | 600–800 lub Scotch-Brite | 0.4–0.8 µm | Półmatowe, faktura widoczna, ale drobna | 5–10 min |
| 4. Polerowanie końcowe | Koło polerskie + pasta ścierna | 0.1–0.2 µm | Silnie refleksyjne, bez mętności | 5–15 min |
| 5. Polerowanie lustrzane | Koło polerskie + rouge lub pasta diamentowa | 0.05–0.1 µm | Prawdziwe lustro — ostre odbicie obiektów | 10–30 min |
Nie każdy materiał dochodzi do końca tej sekwencji, a tę granicę warto znać, zanim

zapiszecie ją na rysunku.
| Materiał | Najlepsze osiągalne Ra | Trudność |
|---|---|---|
| Stal nierdzewna (304, 316) | 0.05 µm | Średnia |
| Aluminium (6061, 5052) | 0.05 µm | Średnia |
| Mosiądz (C360, C260) | 0.05 µm | Łatwa |
| Miedź (C110) | 0.05 µm | Łatwa |
| Tytan (Ti6Al4V, Gr2) | 0.1 µm | Trudna |
| Stal węglowa (1045, 4140) | 0.1 µm | Średnia |
| Cynk / odlew cynkowy Zama | 0.4 µm | Niska |
Tytan zatrzymuje się na 0.1 µm, bo jest twardy i ciągnący i utwardza się podczas polerowania. Stal węglowa
też zatrzymuje się na 0.1 µm i natychmiast rdzewieje, więc trzeba ją później zabezpieczyć powłoką lub
platowaniem. Mosiądz i miedź łatwo osiągają 0.05 µm, ale szybko ciemnieją i utleniają się, dlatego po
polerowaniu niemal zawsze dostają bezbarwny lakier lub powłokę galwaniczną. Odlew cynkowy osiąga tylko
0.4 µm — jest zbyt miękki dla agresywnych ścierników i rozmazuje się zamiast być ścinany.
Wykończenie zmniejsza część
Każda mechaniczna operacja wykończenia zdejmuje materiał. To właśnie ta część wykończenia powierzchni
wchodzi do kumulacji tolerancji i właśnie stąd biorą się drogie niespodzianki.
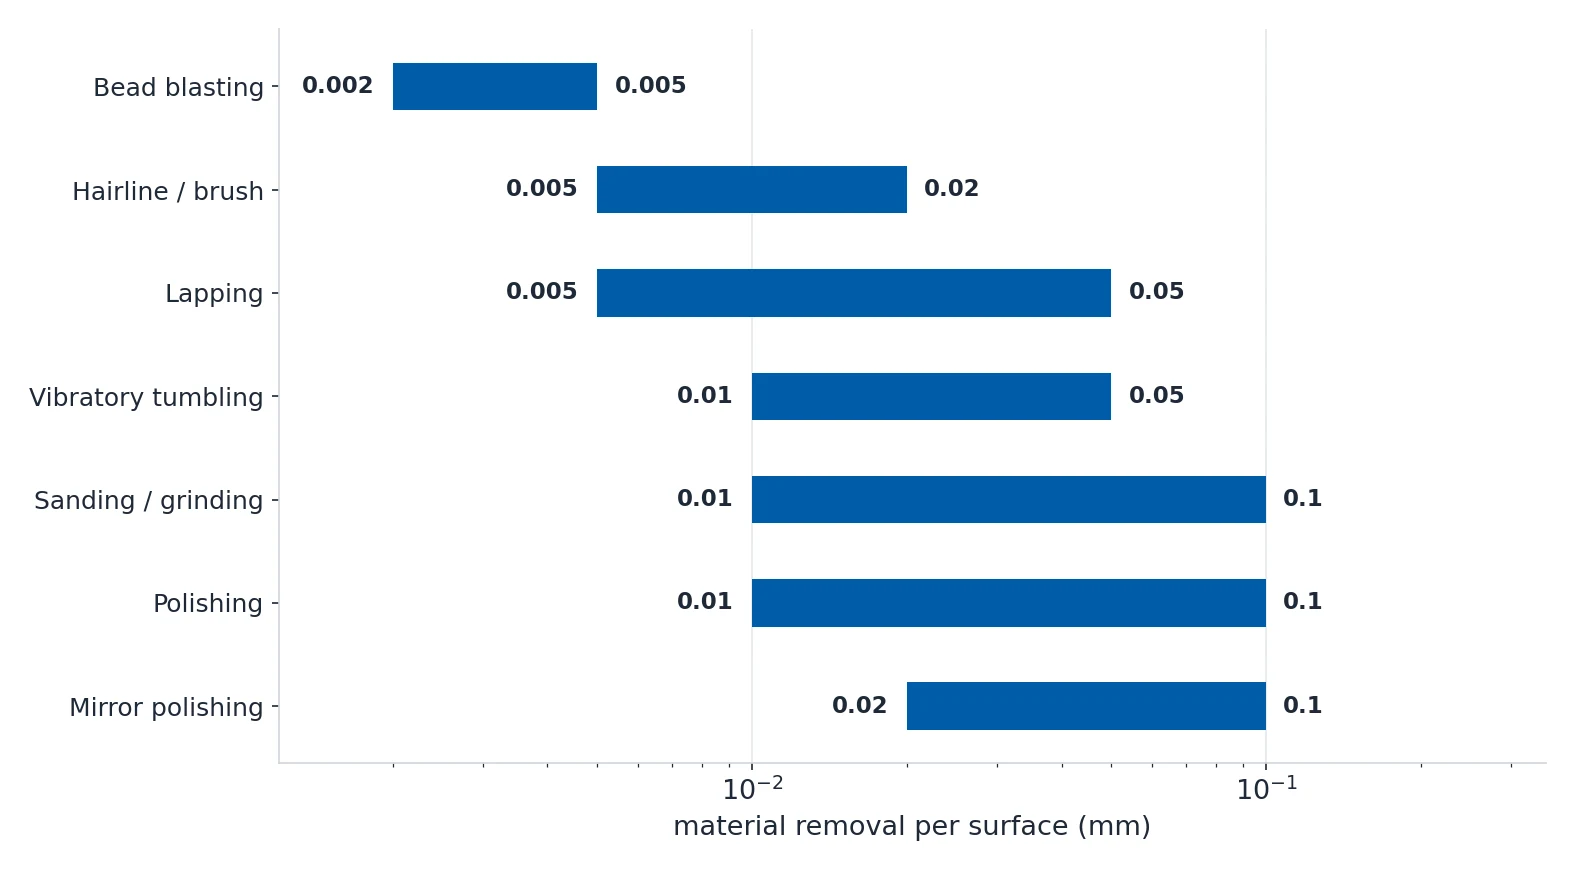
| Proces | Ubytek materiału na powierzchnię | Ubytek na średnicy (dwie strony) | Czy da się to kontrolować? | Zalecenie |
|---|---|---|---|---|
| W stanie po obróbce | 0 mm | 0 mm | Nie dotyczy | Nie trzeba zakładać naddatku. |
| Śrutowanie | 0.002–0.005 mm | 0.004–0.01 mm | Ograniczone — zależy od nośnika, ciśnienia i czasu | Dla większości tolerancji do zignorowania. Osłońcie ciasne cechy. |
| Hairline / szczotkowanie | 0.005–0.02 mm | 0.01–0.04 mm | Średnie — kontrolowane ziarnistością i liczbą przejść | Zarezerwujcie 0.02 mm na szczotkowanych ścianach. Nie nadaje się do powierzchni o wąskiej tolerancji. |
| Wykończenie wibracyjne | 0.01–0.05 mm | 0.02–0.1 mm | Niskie — proces wsadowy, trudny do precyzyjnego sterowania | Zarezerwujcie łącznie 0.02–0.05 mm. Nie wibrujcie części o ciasnych tolerancjach. |
| Szlifowanie lub piaskowanie | 0.01–0.1 mm | 0.02–0.2 mm | Dobre — kontrolowane progresją ziarnistości | Zarezerwujcie 0.02–0.05 mm na szlifowanie dokładne. Więcej na szlifowanie zgrubne. |
| Polerowanie | 0.01–0.1 mm | 0.02–0.2 mm | Średnie — zależy od powierzchni wyjściowej | Zarezerwujcie 0.02–0.05 mm przy polerowaniu z powierzchni po obróbce. Więcej, jeśli wcześniej potrzebne jest mocne szlifowanie. |
| Polerowanie lustrzane | 0.02–0.1 mm | 0.04–0.2 mm | Średnie — wielostopniowe, kumulacyjne | Zarezerwujcie co najmniej 0.05 mm na powierzchniach polerowanych lustrzanie. Start z dobrego wykończenia po obróbce zmniejsza ubytek. |
| Lapowanie | 0.005–0.05 mm | 0.01–0.1 mm | Bardzo dobre — kontrolowane czasem i ściernikiem | Lapowanie służy często do uzyskania wymiaru końcowego. Zarezerwujcie 0.01–0.03 mm naddatku. |
| Rodzaj cechy | Poziom ryzyka | Zalecenie |
|---|---|---|
| Otwory na wcisk (H7/p6) | Wysoki | Osłońcie te powierzchnie albo nie wykańczajcie ich. Nawet ubytek 0.01 mm zmienia połączenie z naciskiem. |
| Otwory gwintowe | Średni | Śrutowanie zwykle nie przeszkadza (minimalny ubytek). Polerowanie ścina wierzchołki gwintu i może poluzować połączenie. Osłońcie albo unikajcie. |
| Średnice wałków w łożyskach | Wysoki | Nie polerujcie i nie śrutujcie powierzchni styku łożyska, chyba że uwzględnicie ubytek w kumulacji tolerancji. |
| Powierzchnie uszczelniające (rowki O-ring) | Średni | Szlifowanie lub lapowanie powierzchni uszczelniających jest w porządku, jeśli jest kontrolowane. Unikajcie śrutowania (zatopienie nośnika). |
| Ściany krytyczne dla płaskości | Wysoki | Polerowanie ręczne tworzy nierówności na dużych płaskich powierzchniach. Do wymagań płaskości stosujcie szlifowanie maszynowe lub lapowanie. |
| Zewnętrzne powierzchnie estetyczne | Niski | Ubytek wymiarowy jest akceptowalny na widocznych powierzchniach, o ile mieści się w tolerancji profilu. |
Dlaczego polerowanie kosztuje więcej, niż myślicie
| Czynnik kosztu | Wpływ | Szczegóły |
|---|---|---|
| Robocizna (polerowanie ręczne) | Dominujący koszt | Polerowanie lustrzane to 80–100% pracy ręcznej. Doświadczony poler bierze $15–40/hr. |
| Pole powierzchni | Wysoki | Koszt rośnie z polem. Płaska płyta 50×50 mm jest tania. Płyta 500×500 mm o tym samym Ra wymaga 100x więcej czasu. |
| Liczba powierzchni | Od średniego do wysokiego | Każda kolejna powierzchnia dodaje czas. Pudło o 6 ścianach wykończone ze wszystkich stron kosztuje około 6x tyle, co wykończenie jednej ściany. |
| Złożoność geometrii | Od średniego do wysokiego | Narożniki wewnętrzne, głębokie kieszenie i podcięcia wymagają narzędzi ręcznych i wolnej pracy. |
| Stan powierzchni wyjściowej | Średni | Jeśli powierzchnia po obróbce jest już na Ra 0.8, polerowanie do Ra 0.2 trwa krócej niż start z Ra 3.2. |
| Przygotowanie i osłony | $2–8 na część | Osłanianie powierzchni, których nie wolno wykańczać, dodaje pracę przy zakładaniu i zdejmowaniu. |
| Rabaty ilościowe | Znaczące | Śrutowanie: wpływ wielkości partii minimalny. Polerowanie: 10–20% taniej od 50+ szt. Wykończenie wibracyjne: duży wpływ wielkości partii. |
| Cel Ra | Nieliniowy | Koszt nie rośnie liniowo z Ra. Przejście z Ra 1.6 na Ra 0.8 kosztuje 1.5x. Przejście z Ra 0.2 na Ra 0.05 kosztuje 3–4x. |
| Przygotowanie do śrutowania | $30–100 za partię | Większość zakładów śrutujących ma opłatę minimalną. Dla 5 części dominuje przygotowanie, dla 500 części koszt na sztukę jest znikomy. |
| Tryb przyspieszony | +25–100% | Standardowy termin: 2–5 dni roboczych. Tryb przyspieszony zaburza harmonogram. |
Najtańsza oszczędność to odczytanie pierwszego wiersza od końca. Polerowanie lustrzane to 80–100% pracy
ręcznej przy $15–40/hr, więc danie polerowi dobrej powierzchni wyjściowej bije każdą negocjację.
Przejście wykańczające CNC na Ra 0.8–1.6 przed polerowaniem może skrócić czas polerowania o 50% lub
więcej, bo start z Ra 3.2 zmusza polera do usunięcia grubych śladów narzędzia, zanim sekwencja w ogóle
się zacznie.
Błędy, które marnują pieniądze
| Błąd | Konsekwencja | Naprawa |
|---|---|---|
| Zlecenie polerowania lustrzanego na częściach, które będą malowane lub powlekane | Stracone pieniądze. Powłoka całkowicie zasłania polerowanie. Lustro Ra 0.05 pod 60 µm powłoki proszkowej jest niewidoczne. | Użyjcie śrutowania jako przygotowania. |
| Nieuwzględnienie ubytku materiału na cechach o wąskiej tolerancji | Za małe powierzchnie styku łożyska, za duże otwory, powierzchnie uszczelniające poza płaskością. Części nie przechodzą kontroli wymiarowej po wykończeniu. | Dodajcie ubytek z tabeli powyżej do kumulacji tolerancji przed zatwierdzeniem rysunku. |
| Podanie Ra bez procesu i bez normy odniesienia | Zakładka interpretuje Ra 0.4 inaczej, niż zamierziliście. Jedna dostarczy powierzchnię szlifowaną, inna polerowaną. | Wpiszcie liczbę i proces, na przykład „Ra 0.4 MAX, FINE GROUND”. |
| Użycie stalowego nośnika na aluminium przed anodowaniem | Cząstki żelaza osadzają się na powierzchni aluminium i widoczne są jako ciemne punkty przez powłokę. | Użyjcie szklanego koralika lub nośnika ceramicznego. Podajcie nośnik na rysunku. |
| Ręczne polerowanie lustrzane dużych płaskich powierzchni | Nierówności i odkształcenia. Powierzchnia odbija, ale odbicie jest falujące. Płaskość ginie. | Do wymagań płaskości stosujcie maszynowe lapowanie lub szlifowanie płaszczyzn. |
| Podanie tego samego Ra na wszystkich powierzchniach | Niepotrzebny koszt na powierzchniach ukrytych i niekrytycznych. | Ra podawajcie tylko tam, gdzie ma znaczenie: powierzchnie uszczelniające, połączenia łożyskowe, widoczne ściany estetyczne. |
| Polerowanie stali nierdzewnej bez zabezpieczenia | W ciągu kilku dni pojawiają się odciski palców, plamy wody i lekka rdzawka powierzchniowa. | Nałóżcie bezbarwny lakier lub wykonajcie pasywację od razu po polerowaniu. |
| Wibrowanie części o cienkich ściankach lub delikatnych bez przegród | Części się wgniają, wyginają lub rysują nawzajem w bębnie wibracyjnym. | Użyjcie przegród dla części i zwiększcie stosunek nośnika do części do co najmniej 5:1. |
| Niepodanie rodzaju nośnika ani ziarnistości | Zakładka użyje swoich ustawień domyślnych, które mogą być zbyt agresywne albo zanieczyszczające. | Wpiszcie nośnik i ziarnistość na rysunku, na przykład „GLASS BEAD BLAST, 220 MESH, Ra 2.0 MAX”. |
| Pominięcie przejścia wykańczającego CNC przed polerowaniem | Czas polerowania (i koszt) rośnie trzykrotnie lub więcej. | Zawsze dodawajcie przejście wykańczające CNC na Ra 0.8–1.6 przed każdą operacją polerowania. |
Wersja jednowierszowa do rysunku
Wpiszcie liczbę, proces i zakres. „Ra 0.8 MAX na ścianach frezowanych, w pozostałych miejscach w stanie
po obróbce, bez wykończenia w otworach ślepych” to pełne i sprawdzalne wymaganie. „Gładkie, polerowane
gdzie to możliwe” nie jest.