Jak obniżyć koszty obróbki CNC bez zmiany konstrukcji
Najtańsza redukcja kosztów w ogóle nie jest zmianą konstrukcji: to zamówienie właściwej ilości i podanie zakładowi właściwego formatu materiału. Ustawienie jest kosztem stałym, a materiał kupuje się na kilogram albo w sztukach pręta, więc te dwie dźwignie obniżają cenę jednostkową bez ruszania choćby jednego elementu na rysunku. Zmiany konstrukcji, które faktycznie mają znaczenie, są w większości drobne — rozluźnienie tolerancji, której nikt nie potrzebował, otwarcie kieszeni do krawędzi, zamiast trzech różnych promieni zaokrągleń jeden — zmieniają rysunek, ale nie funkcję.
Dokąd naprawdę idą pieniądze
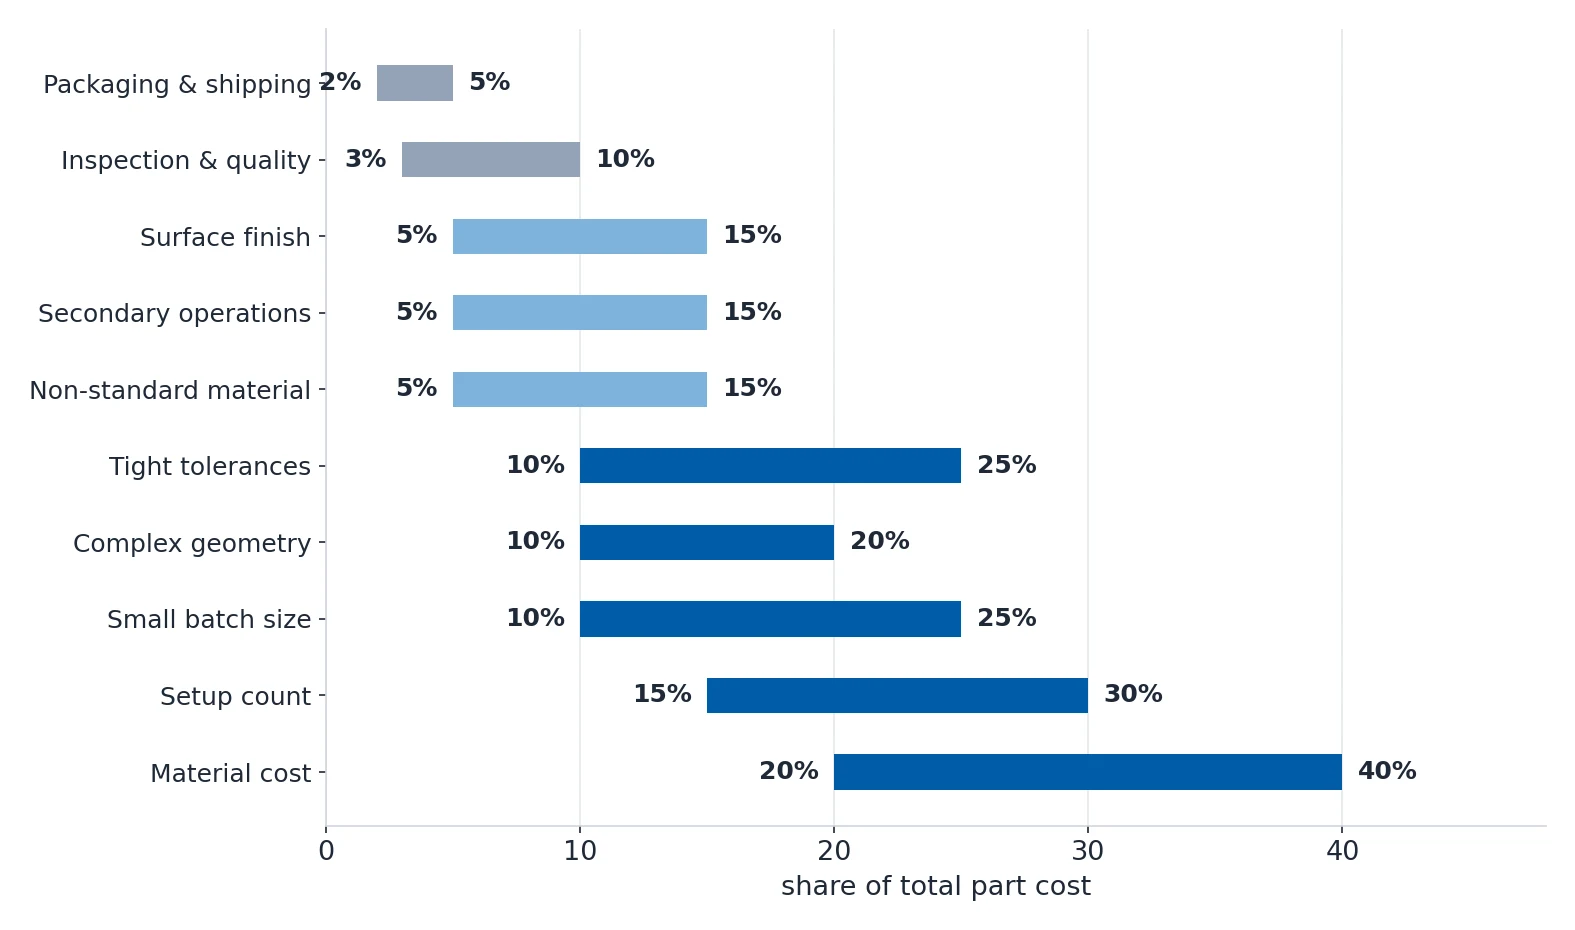
Oferta CNC to nie jedna liczba, a zrozumienie jej pozycji dopiero pozwala nimi manipulować.
| Poz. | Czynnik kosztowy | Typowy udział w koszcie | Wpływ na koszt całkowity | Kluczowa uwaga |
|---|---|---|---|---|
| 1 | Liczba ustawień | 15–30% | +50–200% | Każde ustawienie, obrócenie, ponowne zaciśnięcie lub zmiana maszyny dodaje $30–80 robocizny i straconego czasu wrzeciona. To największy czynnik, który da się kontrolować. |
| 2 | Koszt materiału | 20–40% | +40–500% | Materiał surowy to często największa pozycja. Tytan kosztuje 8–12× więcej niż aluminium, a niestandardowe formaty zmuszają do kupowania całych prętów z 60–80% odpadu. |
| 3 | Wąskie tolerancje | 10–25% | +30–150% | Przejście z ISO 2768-mK przy ±0.1 mm na ±0.01 mm dokłada przejścia wykańczające, kontrolę i ryzyko braków. Każdy kolejny znak po przecinku kosztuje wykładniczo więcej. |
| 4 | Wymagania dotyczące chropowatości powierzchni | 5–15% | +20–100% | Ra 3.2 to standard. Ra 1.6 wymaga dodatkowego przejścia wykańczającego. Ra 0.4 wymaga szlifowania lub polerowania, czyli zupełnie innego procesu i poziomu kosztów. |
| 5 | Złożona geometria | 10–20% | +30–120% | Konturowane powierzchnie na 5 osiach, głębokie kieszenie, podcięcia i kąty złożone wymagają specjalnych narzędzi, wolniejszych posuwów i dłuższego czasu programowania. |
| 6 | Mała partia | 10–25% | +40–300% | Koszt ustawienia na sztukę spada gwałtownie wraz z wielkością partii. Ustawienie za $500 rozłożone na 5 sztuk dodaje $100 na sztukę; rozłożone na 500 sztuk dodaje $1. |
| 7 | Materiał niestandardowy | 5–15% | +15–80% | Egzotyczne stopy takie jak Inconel czy Hastelloy drożej kupić, drożej obrobić i trudniej pozyskać. Standardowe materiały są zawsze tańsze. |
| 8 | Operacje dodatkowe | 5–15% | +20–60% | Każdy dodatkowy proces, na przykład anodyzacja, obróbka cieplna, powłoki czy szlifowanie, to osobne ustawienie z własnym kosztem. |
| 9 | Kontrola i jakość | 3–10% | +10–40% | Kontrola CMM, kontrola pierwszej sztuki, dokumentacja PPAP i świadectwa materiałowe wszystko kosztują. |
| 10 | Opakowanie i wysyłka | 2–5% | +5–15% | Opakowania na wymiar, pakowanie pojedynczych sztuk, ochrona przed korozją i przesyłka ekspresowa się sumują. Standardowe opakowanie zbiorcze jest zawsze najtańsze. |
Dźwignia, która nie wymaga zmiany konstrukcji: ilość i format materiału
Ustawienie jest kosztem stałym; materiał i czas skrawania nie. To jedno zdanie wyjaśnia większość różnicy między dwiema ofertami na ten sam rysunek.
| Ilość | Koszt ustawienia na sztukę | Obróbka i materiał na sztukę | Suma na sztukę | Względem ceny dla 1,000 sztuk |
|---|---|---|---|---|
| 1–5 | $100–500 | $30–80 | $130–580 | 3–12× |
| 10–50 | $10–50 | $30–80 | $40–130 | 1.5–3× |
| 100–500 | $1–5 | $25–70 | $26–75 | 1.0–1.5× |
| 500–1,000 | $0.50–2 | $22–65 | $22–67 | 1.0–1.2× |
| 1,000–5,000 | $0.10–0.50 | $20–60 | $20–60 | 0.9–1.0×, wartość bazowa |
| 10,000+ | poniżej $0.10 | $18–55 | $18–55 | 0.8–0.9× |
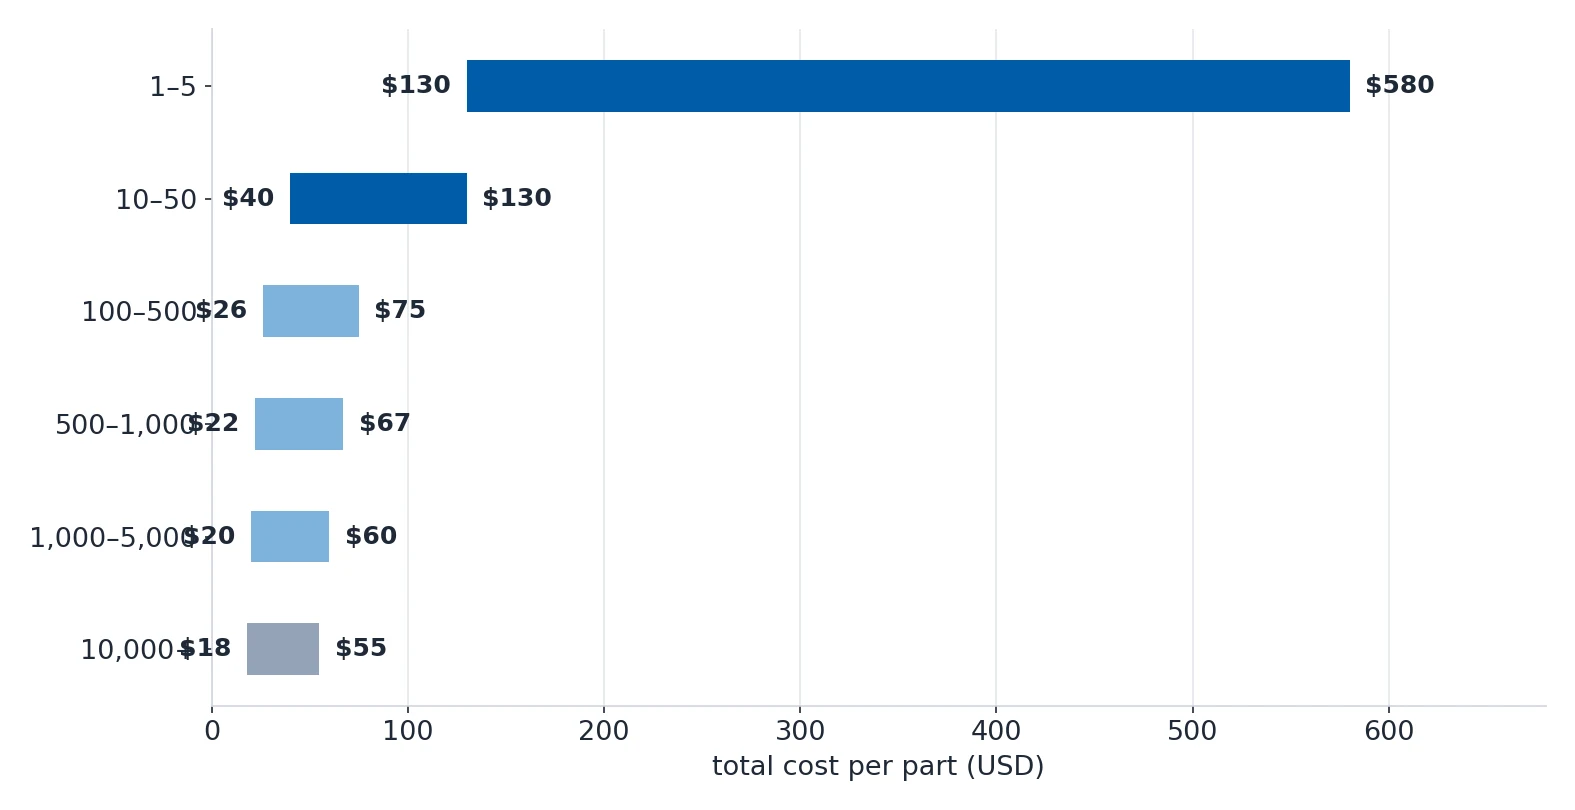
Zamawianie po 5 sztuk zamiast po 50 kosztuje +40–80% na sztuce, a to jest czysta strata: ustawienie i tak trzeba wykonać.
Druga dźwignia nie kosztuje nic. Zaprojektuj każdą część tak, by zmieściła się w standardowym formacie pręta lub płyty. Część o φ52 mm wycięta z pręta φ60 mm marnuje 8 mm aluminium na sztuce; część o grubości 14 mm wycięta z płyty 20 mm marnuje 6 mm grubości bez żadnego powodu.
| Forma materiału | Typowe wymiary | Wskazówka projektowa |
|---|---|---|
| Pręt okrągły | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | Projektuj części toczone tak, by mieściły się w standardowych średnicach prętów. Część o φ52 mm wymaga kupienia pręta φ60, czyli 25% więcej materiału, niż trzeba. |
| Pręt płaski i płyta | Grubość 6, 8, 10, 12, 15, 20, 25, 30, 40, 50; szerokość 100, 150, 200, 250, 300, 400, 500 | Dopasuj grubość części do grubości płyty. Część 14 mm wycięta z płyty 15 mm marnuje tylko 1 mm; z płyty 20 mm marnuje 6 mm. |
| Pręt sześciokątny | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | Do śrub i nakrętek z łbem sześciokątnym używaj pręta sześciokątnego. Eliminuje to frezowanie profilu sześciokątnego i daje 30–50% oszczędności na tych elementach. |
| Rura i przewód | φ25×3, φ32×3, φ38×4, φ50×5 | Dławne części obrotowe powinny zaczynać się od rury, a nie od pełnego pręta. Rura φ50×5 marnuje o 64% mniej materiału niż pełny pręt φ50 przy wydrążonym wale. |
Usuwanie wymagań, których nikt nie zgłaszał
Tu ukrywa się większość pieniędzy, a nic z tego nie zmienia funkcji części.
| Błąd | Wpływ na koszt | Właściwe podejście |
|---|---|---|
| Zawężanie wszystkich tolerancji | +50–150% | Wąskie tolerancje stosuj tylko do krytycznych powierzchni pasujących, a resztę pokryj tolerancją ogólną wg ISO 2768. |
| Wskazanie Ra 0.8 lub lepszego na wszelki wypadek | +30–100% | Dopasuj chropowatość do funkcji. Ra 3.2 wystarczy na większości powierzchni, które nie uszczelniają i nie pracują na łożysku. |
| Projektowanie elementów na wszystkich 6 ściankach | +80–200% | Każda obrobiona ścianka to potencjalne ustawienie. Ukształtuj projekt tak, by wszystkie elementy były dostępne z maksymalnie 2–3 stron. |
| Wskazanie tytanu lub Inconelu bez uzasadnienia | +100–500% | Te materiały kosztują 5–10× więcej przy zakupie i 3–5× więcej przy obróbce niż aluminium czy stal. |
| Podawanie wewnętrznych zaokrągleń R0.1 na wsporniku konstrukcyjnym | +50–200% | Ostre narożniki wewnętrzne są niemożliwe w CNC i stanowią skupisk naprężeń. Użyj standardowych promieni R1, R2 lub R3, a część będzie tańsza i wytrzymalsza. |
| Stosowanie niestandardowych rozmiarów gwintu | +10–25% | Niestandardowe gwintowniki wymagają zakupu specjalnego narzędzia za $20–80 i nie są dostępne w magazynie. Użyj M3, M4, M5, M6, M8, M10, 1/4-20, 5/16-18 lub 3/8-16. |
| Wymaganie pełnej kontroli każdego wymiaru | +15–40% | Pełna kontrola CMM części o 50 wymiarach zajmuje 30–60 minut. Sprawdzaj wymiary krytyczne, a resztę kontroluj wyrywkowo. |
| Nieuwzględnienie grubości obróbki powierzchni w tolerancjach | +20–40% braków i poprawek | Anodyzacja dodaje 25–50 µm na powierzchnię, a chrom twardy 25–125 µm. Jeśli pas tolerancji jest węższy niż 2× grubość powłoki, części nie przejdą kontroli po obróbce. |
| Zmiana konstrukcji w trakcie produkcji | +100–300% | Zmiany konstrukcyjne po rozpoczęciu produkcji niszczą całą ukończoną pracę. Jeśli zmiany są konieczne, zbierz je w jedną rewizję. |
Tańszy materiał, który nadal robi swoją robotę
Materiał to największa pozycja w większości ofert, a substytut, który działa, rzadko jest tym, o którym myślimy jako pierwsi.
| Materiał drogi | Koszt za kg | Tańsza alternatywa | Koszt za kg | Oszczędność | Kiedy substytut się sprawdza |
|---|---|---|---|---|---|
| Ti-6Al-4V | $35–50 | Aluminium 6061-T6 | $4–6 | 85–90% | Gdy oszczędność masy dzięki tytanowi nie jest krytyczna. Aluminium jest o 60% lżejsze przy tej samej objętości, więc czasem można użyć więcej materiału i i tak schudnieć. |
| Stal nierdzewna 316 | $6–10 | Stal nierdzewna 304 | $4–7 | 25–35% | Gdy potrzebna jest odporność na korozję, ale nie w środowiskach o wysokiej zawartości chloru. 304 radzi sobie z większością ekspozycji wewnątrz i łagodnych na zewnątrz. |
| Aluminium 7075-T6 | $8–12 | Aluminium 6061-T6 | $4–6 | 45–55% | Gdy potrzebna jest duża wytrzymałość, a granica plastyczności 275 MPa aluminium 6061 wystarcza. Aluminium 6061 spawa się i anoduje lepiej niż 7075. |
| PEEK | $80–150 | Delrin (POM-C) | $8–15 | 85–90% | Gdy niepotrzebna jest odporność chemiczna i klasa temperaturowa PEEK. Delrin obsługuje większość zastosowań mechanicznych do 100 °C. |
| Inconel 718 | $40–60 | Stal nierdzewna 316 | $6–10 | 80–85% | Gdy niepotrzebna jest wytrzymałość w temperaturze powyżej 600 °C. Inconel jest też 3–5× trudniejszy w obróbce, co pogarsza różnicę kosztów. |
Ostatni wiersz wymaga uwagi. Inconel 718 jest nie tylko droższy w zakupie, ale też 3–5× trudniejszy w obróbce, więc realna oszczędność przy przejściu na stal nierdzewną 316 jest większa, niż sugeruje pozycja materiałowa.
Drobne zmiany konstrukcji, które zwracają się same
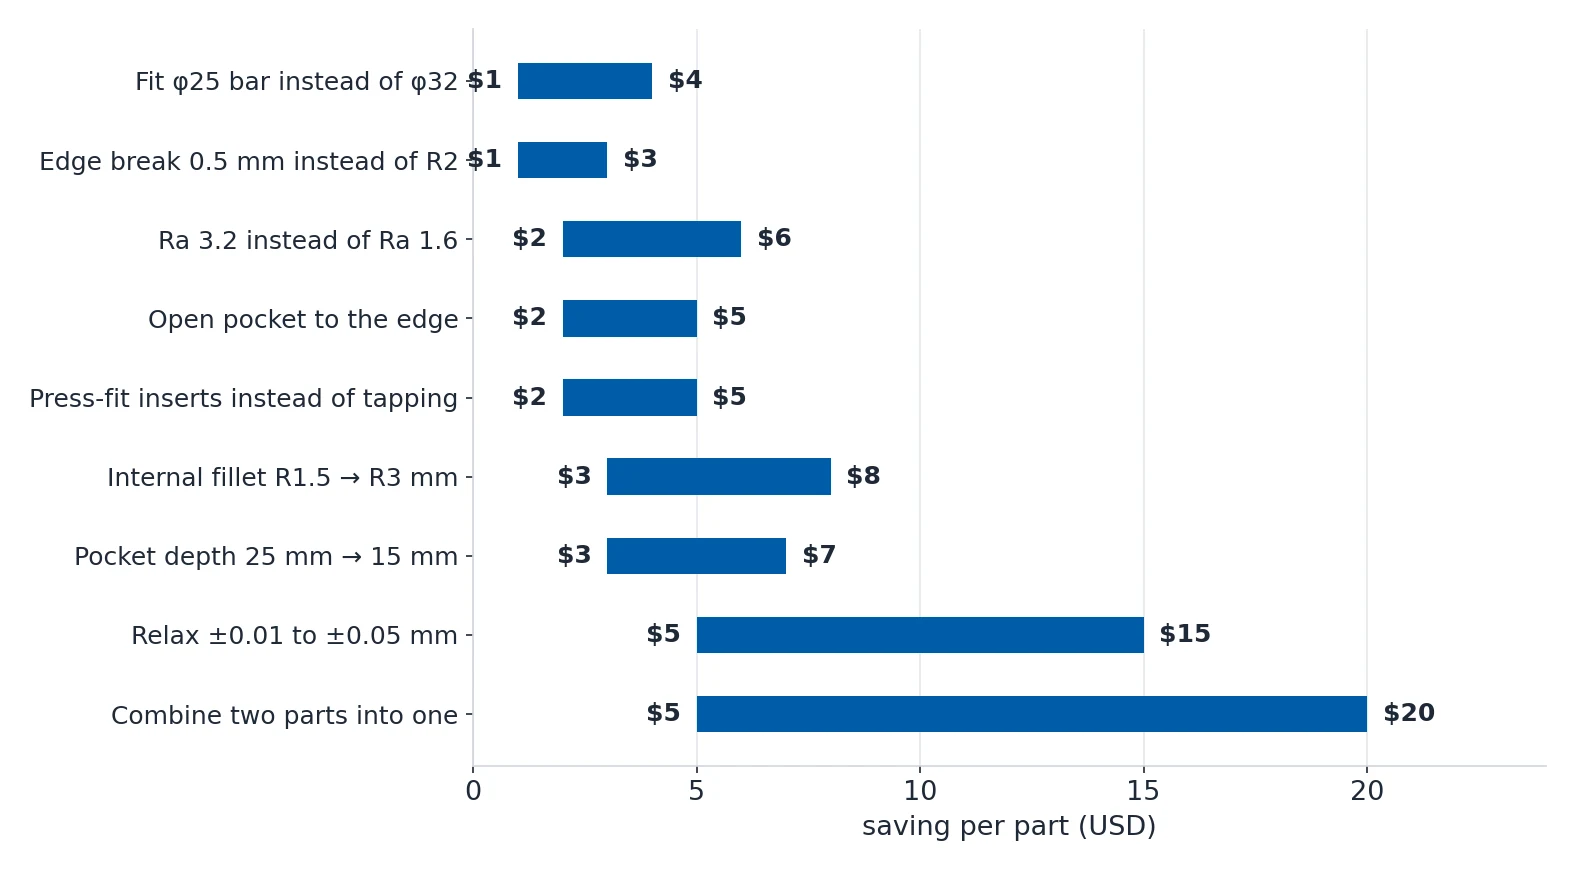
Zmieniają rysunek, ale nie funkcję części. Dziewięć z nich razem plus eliminacja jednego ustawienia są warte $24–63 na sztuce.
| Zmiana konstrukcji | Przed | Po | Szacowana oszczędność |
|---|---|---|---|
| Zwiększenie wewnętrznych promieni zaokrągleń z R1.5 na R3 mm | Mały frez φ3, 2 przejścia na kieszeń | Standardowy frez φ6, 1 przejście na kieszeń | $3–8 na sztukę |
| Rozluźnienie tolerancji z ±0.01 na ±0.05 mm na wymiarach niekrytycznych | Przejście wykańczające i kontrola CMM każdego wymiaru | Obróbka standardowa i kontrola wyrywkowa | $5–15 na sztukę |
| Zastosowanie standardowej chropowatości Ra 3.2 zamiast Ra 1.6 | Dodatkowe przejście wykańczające, wolniejszy posuw | Zgrubna obróbka standardowa i jedno przejście wykańczające | $2–6 na sztukę |
| Zaprojektowanie części pod pręt φ25 zamiast φ32 | Kupno pręta φ32 i usunięcie 40% objętości | Kupno pręta φ25 i usunięcie 20% objętości | $1–4 na sztukę materiału |
| Otwarcie kieszeni do krawędzi i likwidacja 3 zamkniętych kieszeni | Zagłębianie i rampa spiralna w każdej kieszeni | Narzędzie wchodzi od krawędzi, bez zagłębiania | $2–5 na sztukę |
| Zmniejszenie głębokości kieszeni z 25 mm na 15 mm | Długi frez, 4 przejścia zgrubne | Standardowy frez, 2 przejścia zgrubne | $3–7 na sztukę |
| Połączenie dwóch części w jedną i rezygnacja z montażu | Dwie części plus elementy złączne plus robocizna montażowa | Jedna część, nieco dłuższa obróbka | $5–20 na zespole |
| Zastąpienie otworów gwintowanych wkładkami wciskanymi w miękkim materiale | Gwintowanie 20 małych otworów, wolno | Wiercenie i wciskanie mosiężnej wkładki, szybko | $2–5 na sztukę |
| Łamanie ostrych krawędzi na 0.5 mm zamiast kosmetycznego promienia R2 | Frez kulkowy, wolne przejście konturowe na wszystkich krawędziach | Frez do fazowania, jedno szybkie przejście | $1–3 na sztukę |
| Eliminacja jednego ustawienia przez przeniesienie elementów na jedną stronę | 3 ustawienia: góra, obrócenie, bok | 2 ustawienia: góra, bok | $30–80 na partię w kosztach ustawienia |
Część z tych zmian dotyczy czasu, a nie pieniędzy, i kumuluje się ze wszystkim powyżej.
| Zmiana oszczędzająca czas | Szczegóły | Oszczędność czasu |
|---|---|---|
| Użycie największego narzędzia, które się mieści | Frez palcowy φ16 mm usuwa materiał 4× szybciej niż φ8 mm przy tej samej wartości posuwu na ząb. Zawsze używaj największego narzędzia, na jakie pozwala geometria. | Zgrubna obróbka 30–60% szybciej |
| Ujednolicenie narzędzi, czyli mniejsza ich liczba | Każda zmiana narzędzia kosztuje 15–45 sekund. Część używająca 12 narzędzi spędza na samych zmianach 3–9 minut. | 2–10 minut na sztukę |
| Węglik zamiast HSS | Węglik pracuje 3–5× szybciej. Narzędzie kosztuje 2–3× więcej, ale po kilku sztukach oszczędność czasu jest przytłaczająca. | Skrawanie 50–70% szybciej |
| Frezowanie z wysokim posuwem przy obróbce zgrubnej | Frez wysokoposuwowy pracuje z małą głębokością i dużym krokiem bocznym przy bardzo wysokich posuwach. | Zgrubna obróbka 50–200% szybciej |
| Zmniejszenie głębokości skrawania tam, gdzie to możliwe | Kieszeń o głębokości 15 mm zamiast 25 mm pozwala użyć krótszego i szybszego narzędzia. | 20–40% szybciej na kieszeń |
| Unikanie frezowania rowkiem pełnej szerokości | Narzędzie tnące rowek szerszy od jego średnicy pracuje przy 100% zaangażowaniu i generuje maksymalny ciepło i drgania. Preferuj interpolację kołową. | Frezowanie rowków 30–50% szybciej |
| Otwieranie kieszeni do krawędzi | Narzędzie wchodzi od krawędzi zamiast zagłębiać się. Zagłębianie jest wolne i niszczy narzędzia. | Frezowanie kieszeni 20–40% szybciej |
| Większe promienie wewnętrzne | Większe promienie pozwalają na większe narzędzia. Zmiana promieni kieszeni z R2 na R4 może podwoić dopuszczalną średnicę narzędzia. | Frezowanie kieszeni 30–60% szybciej |
| Zmniejszenie głębokości grawerowania | Głębokość 0.2 mm zamiast 0.5 mm wygląda tak samo na większości części, a tnie 60% szybciej. | Grawerowanie 50–70% szybciej |
Kiedy zmienić proces zamiast części
Czasem odpowiedzią nie jest lepszy rysunek, lecz inny proces. Zdecyduj to przed zamrożeniem konstrukcji, bo część zaprojektowana wyłącznie pod CNC pozostaje na zawsze związana z tą strukturą kosztów.
| Jeśli twoja część ma | Rozważ | Przewaga kosztowa wobec CNC | Wolumen progu rentowności |
|---|---|---|---|
| Cienkie ścianki poniżej 1 mm i złożony kształt | Odlewanie na modelu woskowym plus wykańczanie CNC | 40–70% taniej na sztuce | 200+ sztuk |
| Duże płaskie powierzchnie o niskiej dokładności | Cięcie strumieniem wodnym | 50–80% taniej na sztuce | 10+ sztuk |
| Bardzo powtarzalna geometria, 1,000+ sztuk | Odlewanie ciśnieniowe | 60–90% taniej na sztuce | 5,000+ sztuk |
| Małe, proste części o symetrii obrotowej | Automat tokarski typu szwajcarskiego | 30–50% taniej na sztuce | 500+ sztuk |
| Kształt z blachy o grubości poniżej 3 mm | Cięcie laserowe i gięcie | 60–80% taniej na sztuce | 20+ sztuk |
| Kanały wewnętrzne i złożone gniazda | Druk 3D z metalu (DMLS lub SLM) | Porównywalnie przy małych seriach, gorzej przy dużych | 1–50 sztuk |
Ta sama kwestia dotyczy oprzyrzowania. Dedykowany uchwyt kosztuje $200–1,000 i zwraca się przy 200–500 sztukach. Dedykowane formy do kształtowania kosztują $100–500 i wymagają 300–1,000 sztuk. Odlew uzyskany przez odlewanie ciśnieniowe lub na modelu woskowym kosztuje $3,000–20,000 i wymaga 500–2,000 sztuk, czyli zwrot następuje wcześniej, niż zakłada większość osób.
Kolejność działań
Kolejność ma znaczenie, bo każdy krok jest tańszy od następnego.
- Najpierw ustal ilość. Zamówienie 50 sztuk naraz zamiast 10 zamówień po 5 to największa dostępna oszczędność i nie wymaga żadnej zmiany konstrukcji.
- Dopasuj część do standardowych formatów materiału, aby spadła ilość odpadu.
- Przejrzyj rysunek i usuń wymagania, których nigdy nie było: wąskie tolerancje na elementach niezwiązanych z funkcją, Ra 0.8 na powierzchni, której nikt nie dotyka, promienie R0.1 na wsporniku.
- Sprawdź, czy tańszy stop nadal wystarczy i czy funkcja naprawdę wymaga tytanu albo Inconelu.
- Wprowadź drobne zmiany konstrukcji, które przyspieszają obróbkę: większe promienie, płytsze kieszenie, kieszenie otwarte do krawędzi, jeden promień narzędzia.
- Dopiero potem rozważ uchwyty, oprzyrzowanie lub inny proces i porównaj próg rentowności z rzeczywistym zapotrzebowaniem rocznym.
Kroki 1 i 3 wykonaj przed wszystkim innym. Są darmowe, nie wymagają oprzyrzowania i razem przesuwają ofertę bardziej niż wszystkie pozostałe pozycje tej strony łącznie.
Źródła
Wszystkie dane na tej stronie pochodzą z naszej wiki inżynierskiej.