Cynowanie ogniowe, malowanie proszkowe czy anodowanie: którą powłokę wybrać?
Najpierw dobierzcie powłokę do warunków pracy, a dopiero potem do wyglądu: cynowanie ogniowe dla stali, która musi przetrwać środowisko, malowanie proszkowe dla malowanej stali lub aluminium w dużych seriach, elektroforeza, gdy geometria ukrywa powierzchnie przed rozpylaczem, i anodowanie, gdy część jest aluminiowa, a pracę ma wykonać sama warstwa tlenkowa. To nie są warianty jednego procesu — dwie z nich nakładają na metal warstwę, jedna zamienia metal w tlenek, a czwarta narasta ochronną warstwę cynku, która chroni część dalej nawet po zarysowaniu powierzchni.
Krótka odpowiedź: dopasujcie powłokę do pracy
| Jeśli wasza część… | Wybierzcie | Dlaczego |
|---|---|---|
| jest stalowa, pracuje na zewnątrz i ma wytrzymać dekadę w wilgotnym lub nadmorskim środowisku | Cynowanie ogniowe | Cyn jest poświęcany, więc chroni stal nawet tam, gdzie powłoka jest zarysowana. |
| jest stalowa albo aluminiowa i ma kształt płaskich paneli, obudów, wsporników lub ram, w seriach powyżej 50 | Malowanie proszkowe | Najtańsza i najtrwalsza powłoka organiczna, 60–120 µm przy 1× kosztu bazowego |
| ma powierzchnie wewnętrzne nieosiągalne dla rozpylacza, na przykład wewnątrz rur i profili zamkniętych | Elektroforeza | To proces zanurzeniowy, więc pokrycie jest równomierne przy 15–30 µm |
| jest aluminiowa i potrzebuje odporności na ścieranie, izolacji dielektrycznej lub koloru dekoracyjnego | Anodowanie | Tlenek narasta z samego metalu, więc nie odłamuje się jak warstwa |
| wymaga efektu metalicznego, perłowego lub cukierkowego albo warstwy poniżej 50 µm | Malowanie mokre | Proszek nie odtworzy prawdziwego efektu metalicznego ani nie da tak cienkiej warstwy |
| jest odlewem o zawartości kremu 5–12% | Malowanie proszkowe lub elektroforeza | Aluminium odlewane w ogóle nie nadaje się do anodowania |
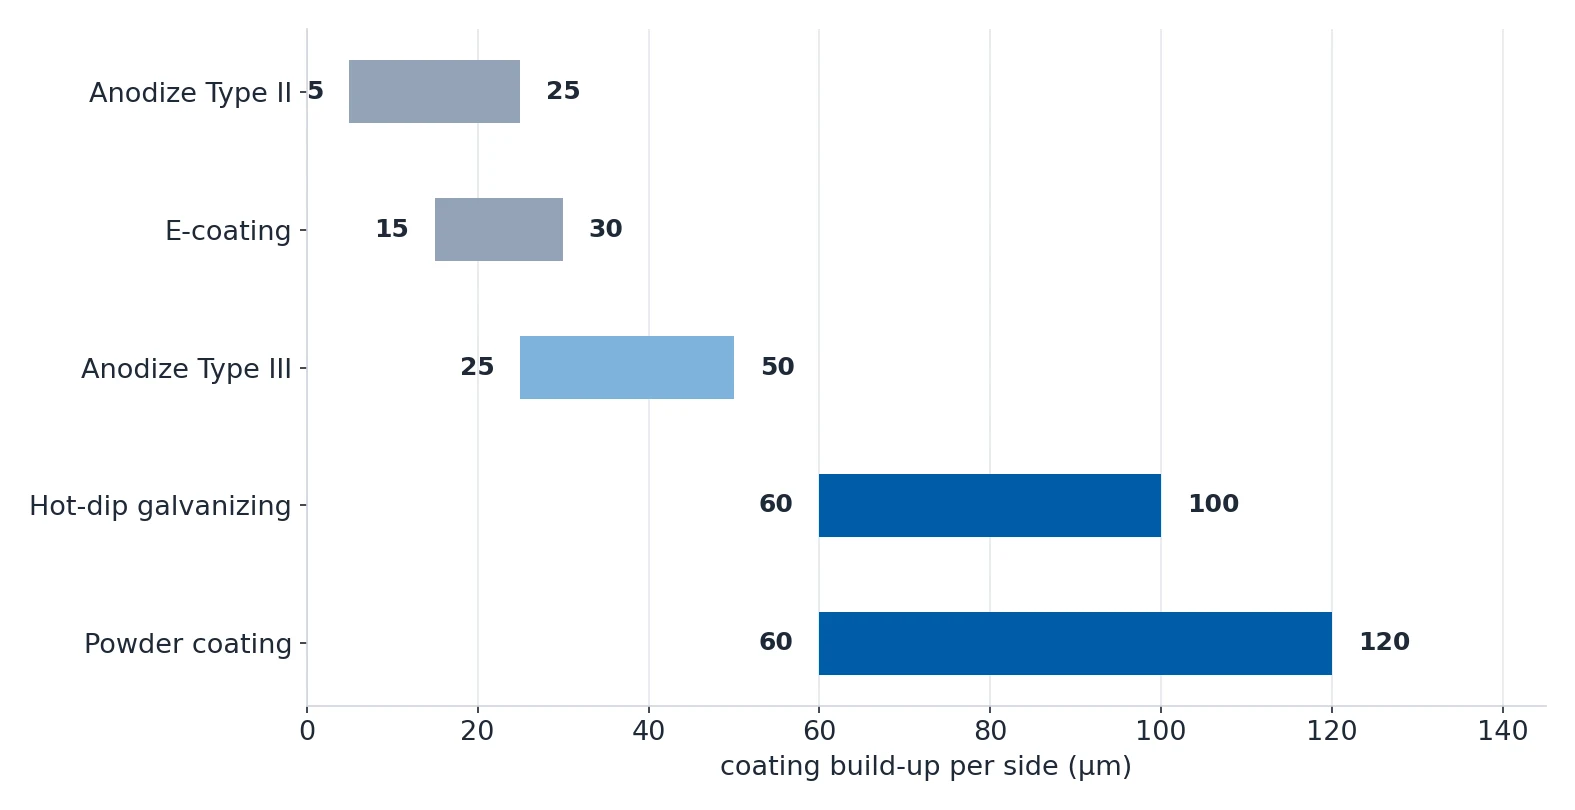
W dwóch z tych wierszy ukrywa się decyzja, która najczęściej zaskakuje. Cynowanie i anodowanie nie są powłokami w zwykłym tego sensie — jedno dokłada poświęcany cyn o grubości do 60–100 µm, drugie zamienia aluminium w tlenek, który narasta na zewnątrz i do środka. Obie zmieniają wasze wymiary w sposób, którego farba nie potrafi.
Malowanie proszkowe, elektroforeza i malowanie mokre: trzy warianty organiczne
Malowanie proszkowe jest elektrostatyczne: proszek rozpylany jest na uziemioną część, przykleja się do niej i jest utwardzany w piecu. Nakłada 60–120 µm (2.5–5 mils) przy 1× kosztu bazowego, a najczęstszym celem w tym zakresie jest 80–100 µm. Poniżej 60 µm pokrycie może być niewystarczające, a powyżej 120 µm pojawiają się zacieki i osiadanie.
Elektroforeza to zanurzanie, a nie rozpylanie. Część zanurza się w kąpieli i ładuje do 100–400 VDC, a powłoka osadza się równomiernie w 70–90 °F tworząc warstwę 15–30 µm. Kosztuje 1.3–1.8× i jest jedyną z trzech, która niezawodnie dociera do wnętrza rury lub profilu zamkniętego.
Malowanie mokre to rozwiązanie awaryjne. To jedyna droga do prawdziwego efektu metalicznego, perłowego i cukierkowego, jedyna, która schodzi poniżej 50 µm, i jedyna, która działa na podłożach nieprzewodzących, takich jak polimery z włóknem szklanym. Przy seriach poniżej 50 sztuk to także wybór praktyczny, bo malowanie proszkowe wiąże się z minimalną opłatą za partię.
Cynowanie ogniowe: gdy stal musi przetrwać wszystko
Cynowanie ogniowe to jedyna metoda, która chroni część także po uszkodzeniu powierzchni. Stal zanurza się w stopionym cynie w temperaturze około 450 °C, cyn reaguje z żelazem tworząc warstwę międzymetaliczną, a pozostały cyn pozostaje na wierzchu jako warstwa poświęcana, która chroni odsłoniętą stal w miarę jej korozji.
Dlatego cynowanie jest domyślnym wyborem dla stali pracującej na zewnątrz: odsłonięte krawędzie po cięciu i otwory wiertnicze chroni ten sam mechanizm poświęcania, którego nie oferuje żadna warstwa farby ani proszku.

Problem jest wymiarowy. Cynowanie narasta o 60–100 µm plus naddatek technologiczny na każdej powierzchni, czyli wywołuje największy ze wszystkich efektów, i to ono najczęściej psuje połączenie.
| Miejsce awarii | Co robi z nim cynowanie | Co zrobić |
|---|---|---|
| Otwory gwintowe | Cyn wypełnia i rozpycha gwint, więc element złączny już nie pasuje | Zamaskować gwint albo wykonać otwory w wymiarze zapasowym i ponownie nagwintować po cynowaniu |
| Połączenia wciskowe i otwory na łożyska | Otwór zmniejsza się o całą grubość powłoki | Obróbować po cynowaniu albo podać naddatek |
| Ostre narożniki wewnętrzne | Nagromadzenie cynu zostawia gruby, kruchy brzeg | Podać na narożniki wewnętrzne promień zaokrąglenia 0.020–0.040 in |
| Krawędzie po cięciu laserowym lub plazmowym | Podczas cięcia cyn się wypala i krawędź zaczyna rdzewieć w ciągu kilku tygodni | Podać uszczelnienie krawędzi albo malowanie proszkowe na cynie, albo dopuścić gołe krawędzie tylko do pracy w pomieszczeniu |
Cynowana blacha ma jeszcze jedną właściwość, o której warto wiedzieć przed zaprojektowaniem wspornika: cyn wypala się na krawędzi ciętej laserem, więc krawędź wymaga ochrony, jeśli część jest odsłonięta.
Anodowanie: wariant tylko dla aluminium, który wrasta w część
Anodowanie nie jest powłoką. Jest procesem przemiany: część jest anodą w kąpieli kwasu siarkowego, prąd zamienia aluminium powierzchniowe w tlenek glinu, a warstwa tlenku narasta jednocześnie na zewnątrz i do środka. Około połowy powłoki dodaje się ponad powierzchnię, a połowa zjada materiał bazowy, dlatego średnica zmienia się o dwukrotność grubości powłoki.
| Typ anodowania | Proces | Grubość na stronę | Twardość | Wytrzymałość dielektryczna | Mgła solna |
|---|---|---|---|---|---|
| Typ II (komercyjny) | 15–20 VDC, kąpiel siarkowa | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 336+ godz. przy 25 µm |
| Typ III (twardy) | 25–60 VDC, kąpiel w 0–5 °C | 1.0–2.0 mil (25–50 µm) | 400–600 HV | Wyższa | Najwyższa |
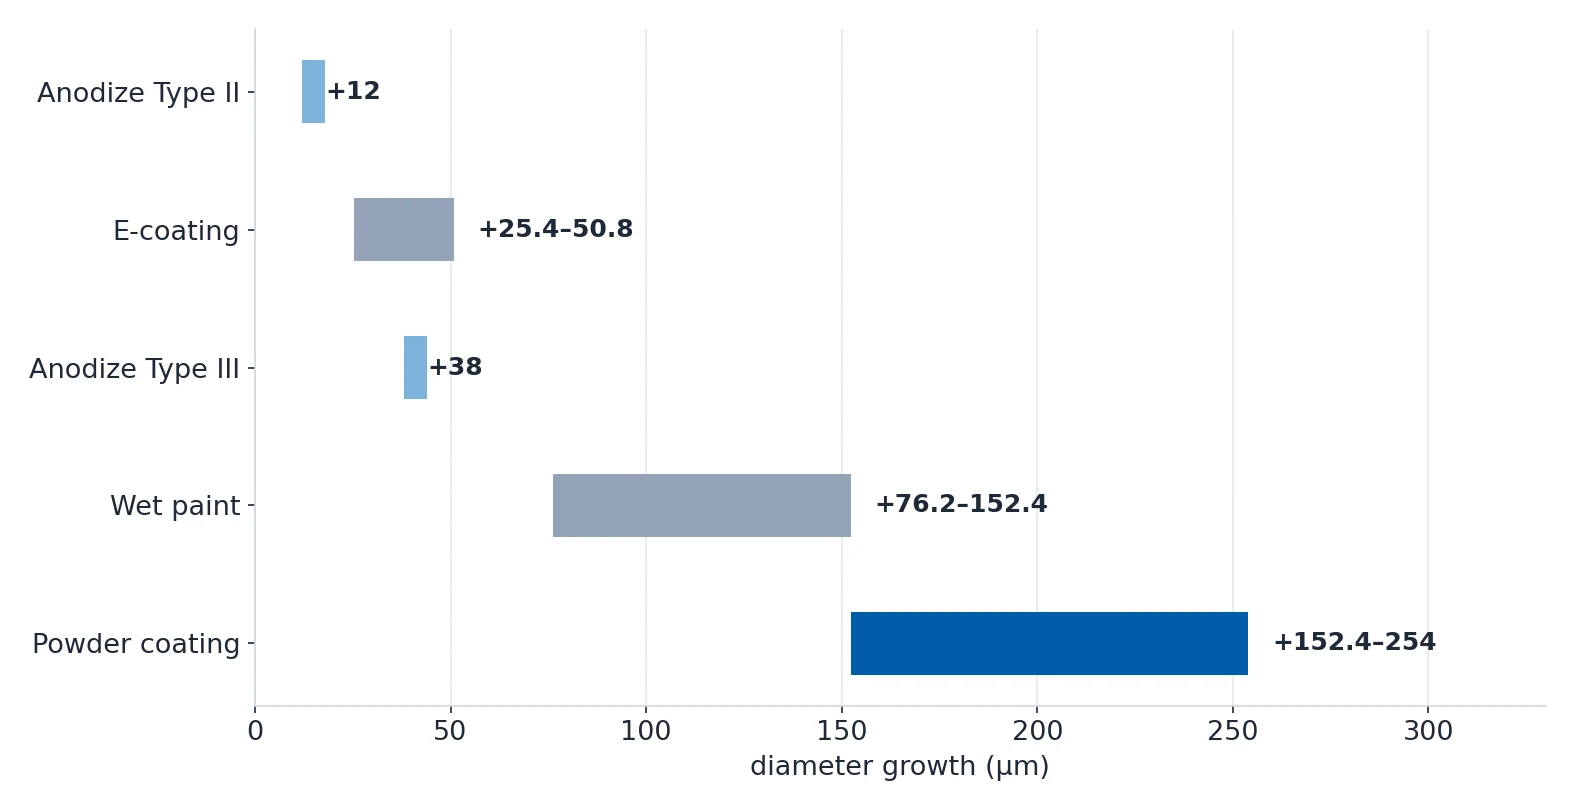
Konsekwencje wynikają wprost z tej tabeli. Typ II przy 0.5 mil (12 µm) dodaje +0.25 mil na stronę, czyli +0.5 mil (12 µm) na średnicy; Typ III przy 1.5 mil (38 µm) dodaje +1.5 mil (38 µm) na średnicy. Otwory na wcisk typu H7/p6 oraz powierzchnie styku łożysk to strefy wysokiego ryzyka, a otwory gwintowe wymagają wykonania w wymiarze zapasowym lub ponownego nagwintowania po anodowaniu. Albo wliczycie ten przyrost w kumulację tolerancji, albo zamaskujecie tę cechę.
Typ III opłaca się tylko wtedy, gdy potraficie wskazać wymaganie dotyczące ścierania. Kosztuje 1.5–2× więcej niż Typ II, dodaje 3–5 dni roboczych do terminu, i występuje wyłącznie w kolorze ciemnoszarym, czarnobrązowym lub brązowym, ponieważ gęsty tlenek nie przyjmuje barwnika.
Anodowanie i wybór stopu to nie dwie odrębne decyzje
Stop decyduje o jakości anodowania przed wszystkim innym, ponieważ zawartość miedzy określa, jak czysto tworzy się tlenek.
| Stop | Zawartość miedzi | Wynik anodowania |
|---|---|---|
| 6061-T6 | 0.15–0.40% | Doskonały dla Typu II i Typu III, z najlepszą jakością koloru |
| 7075-T6 | 1.2–2.0% | Typ III tylko przeciętny, twarda warstwa jest krucha i może się łuszczyć, a kolor jest słaby |
| 2024-T4 | 3.8–4.9% | Niezalecany dla Typu III |
| Stop odlewany | 5–12% kremu | W ogóle nie nadaje się do anodowania — podajcie malowanie proszkowe lub elektroforezę |

Kolory mają własną skalę cenową. Bezbarwny i czarny są standardem wszędzie i bez dopłaty; niebieski, czerwony i złoty kosztą niewiele więcej i najlepiej wyglądają na 6061, choć czerwień wymaga warstwy co najmniej 0.5 mil, inaczej przechodzi w różową. Pomarańczowy i fioletowy wymagają specjalistycznej firmy i dodają 10–20%, a dopasowanie do wzorca Pantone wymaga próbki laboratoryjnej, minimalnych wielkości partii i 30–50% lub więcej kosztów przygotowania.
Co wpisać na rysunku
Samo wpisanie „anodowanie“ pozwala zakładowi zastosować własny standard, który może być zbyt cienki dla waszego zastosowania albo zbyt gruby dla waszych tolerancji. To samo dotyczy powłok: połysk to liczba, nie słowo, a kolor to kod, nie fotografia.
| Powłoka | Co wpisać | Uwagi |
|---|---|---|
| Anodowanie Typ II | TYPE II, CLASS 1, 0.0005 IN MIN | Podajcie uszczelnienie: octan niklu wg MIL-A-8625 albo gorącą wodę dejonizowaną bez niklu dla części spożywczych i medycznych |
| Anodowanie Typ III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | Tylko ciemnoszary, czarnobrązowy lub brązowy |
| Malowanie proszkowe | Rodzaj proszku, grubość warstwy suchej, zakres połysku, kod RAL lub Pantone | Połysk obejmuje 5–95 GU: matowy 5–20, satynowy 30–60, półmatowy 60–80, pełny połysk 80–95 |
| Elektroforeza | Grubość warstwy i kolor oraz ewentualne maskowanie | Proces zanurzeniowy, więc pokrycie wewnętrzne jest wbudowane |
| Cynowanie ogniowe | Oznaczenie powłoki plus maskowanie gwintów i ewentualny naddatek wymiarowy | Największy efekt wymiarowy spośród czterech |
| Przygotowanie powierzchni przed powłoką | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | Odtłuszczać w 140–180 °F i suszyć w 100–120 °F, aby uwięziona woda nie tworzyła pęcherzy podczas utwardzania |
Są jeszcze dwa szczegóły, które decydują, czy części wrócą poprawne. Stal walcowana na gorąco zawsze wymaga śrutowania, bo powłoka naniesiona na łuskę walcowniczą się nie trzyma. A do narożników wewnętrznych trzeba dodać promień zaokrąglenia 0.020–0.040 in, inaczej proszek odciągnie się od krawędzi i zostawi miejsca cienkie lub niepokryte.
Ile kosztuje każda powłoka i jak obniżyć cenę
Cenę powłoki wyznacza raczej przygotowanie i logistyka niż materiał, więc największy wpływ mają wielkość serii i konstrukcja części.
| Czynnik kosztu | Wartość |
|---|---|
| Minimalna opłata za partię przy malowaniu proszkowym | $50–200 |
| Minimalna opłata za partię przy elektroforezie | $100–500 |
| Koszt przygotowania anodowania | $50–200 |
| Maskowanie krytycznego otworu lub gwintu | $2–8 za sztukę |
| Każda dodatkowa warstwa w systemie wielowarstwowym | +50–100% |
| Zamówienia pilne | +25–100% |
| Dopasowanie do wzorca Pantone | $200–500 przygotowania plus minimalne zamówienie 20–50 kg |
| Zmiana koloru w kabinie | $50–200 za zmianę |
| Specjalne kolory anodowe (pomarańczowy, fioletowy) | +10–20% i specjalistyczna firma |
| Poliester supertrwały zamiast standardowego | 1.2–1.5× |
| Fluoropolimer (PVDF) | 2–3× |
| Anodowanie twarde (Typ III) zamiast Typu II | 1.5–2× i 3–5 dodatkowych dni roboczych |
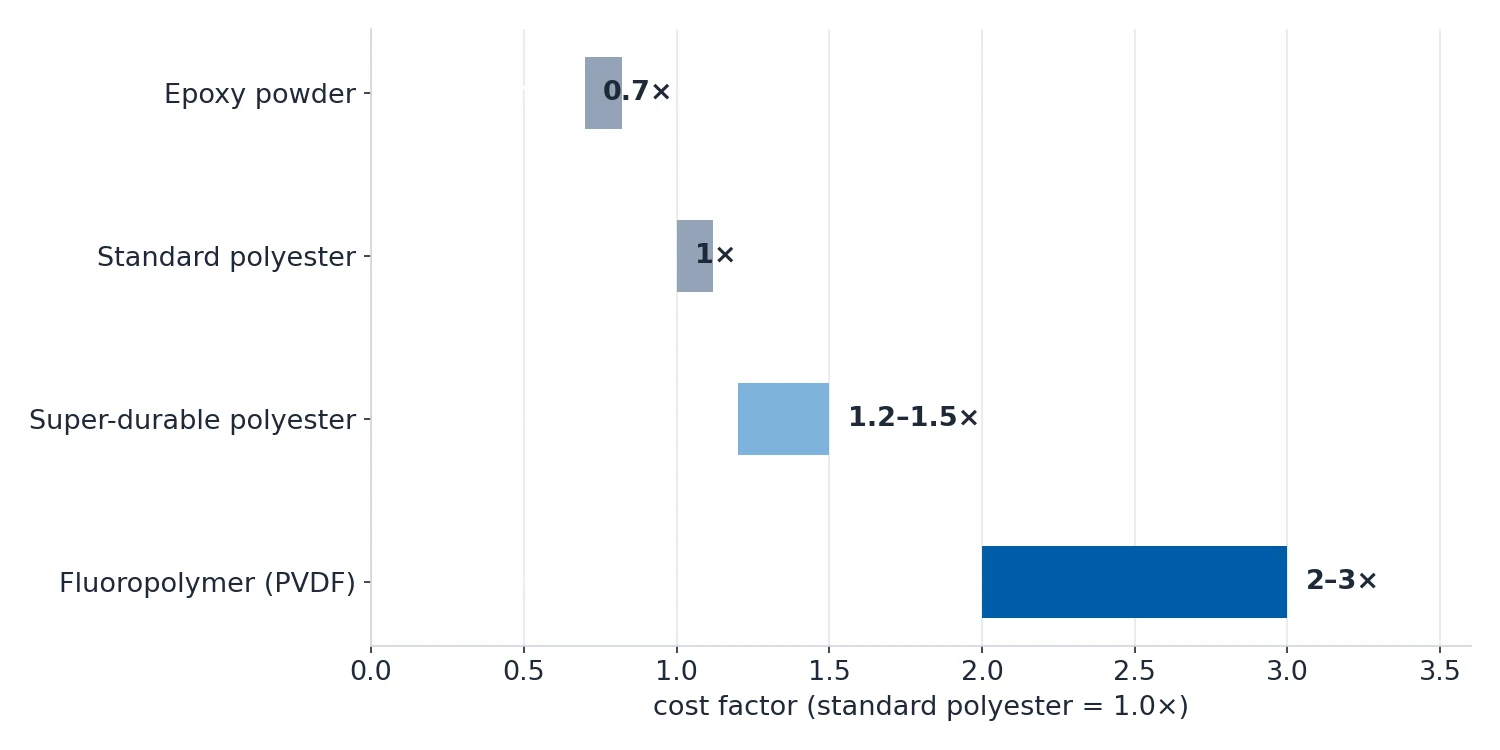
Przy małym zamówieniu koszt przygotowania dominuje nad ceną jednej sztuki. Koszt sztuki przy 100 sztukach to zwykle 40–60% kosztu przy 10 sztukach, a przy 1000+ sztukach spada do 25–40%. Wielkość partii jest więc największą dźwignią, którą sami kontrolujecie.

Kolejność decyzji jest krótka. Ustalcie warunki pracy, wybierzcie powłokę z tabeli na górze, wpiszcie na rysunku grubość warstwy oraz rodzaj uszczelnienia albo proszku, wliczcie grubość powłoki w kumulację tolerancji i dopiero potem wybierzcie kolor.
Źródła
Wszystkie dane na tej stronie pochodzą z naszej wiki inżynierskiej.