Łańcuch tolerancji CNC: dlaczego część nie pasowała
Łańcuch tolerancji to obliczenie, które decyduje, czy zespół się złoży, a prawie każda skarga „część się nie pasowała” to łańcuch, którego nigdy nie policzono. Każdy wymiar w łańcuchu wnosi własną tolerancję, a wynikiem jest suma tych tolerancji: trzy płytki po 10.0 ±0.1 mm układają się na ±0.3 mm, a nie na ±0.1 mm. Część może być wykonana idealnie według własnego rysunku i mimo to być zła, ponieważ rysunek nigdy nie uwzględnił, jak tolerancje się sumują.
Czym naprawdę jest łańcuch tolerancji
Reguła jest prosta i bezlitosna: tolerancja wymiaru złożonego jest sumą tolerancji wszystkiego, co znajduje się w łańcuchu. Nic innego jej nie zmienia. Łańcuch z pięciu części o tolerancji ±0.1 mm każda kumuluje się do ±0.5 mm, niezależnie od tego, jak starannie wykonano każdą część.
Są dwa sposoby przeprowadzenia tego obliczenia i odpowiadają one na różne pytania.
| Metoda | Obliczenie | Łączne kumulanie | Wynik |
|---|---|---|---|
| Najgorszy przypadek | 0.1 + 0.1 + 0.1 | ±0.3 mm | Nominalnie 30.0 mm, zakres 29.7–30.3 mm |
| Suma kwadratów | √(0.01 + 0.01 + 0.01) | ±0.173 mm | Nominalnie 30.0 mm, zakres 29.83–30.17 mm |
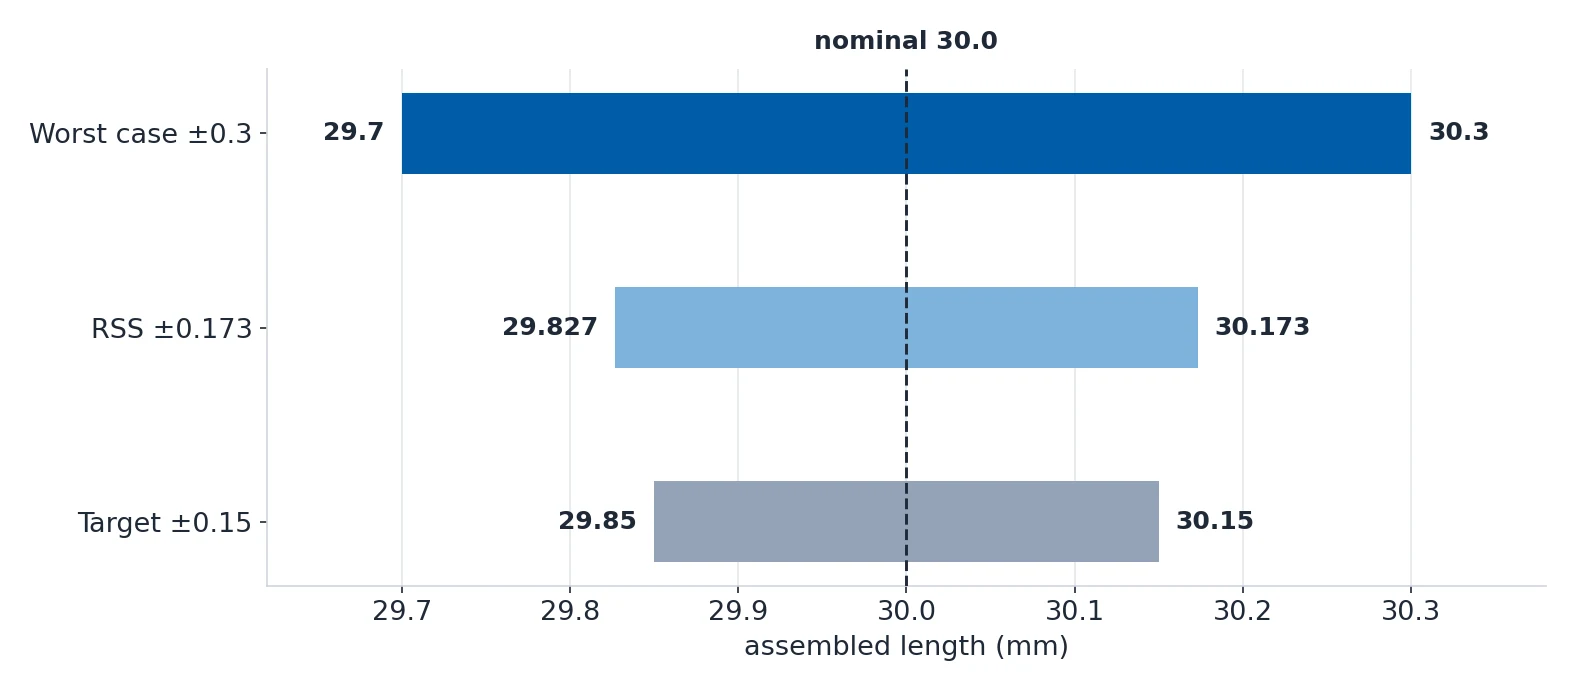
Najgorszy przypadek to metoda gwarantująca pasowanie każdej pojedynczej sztuki, ponieważ zakłada, że wszystkie wymiary jednocześnie osiągają swoje granice. Suma kwadratów to metoda statystyczna: zakłada, że błędy są losowe i niezależne, więc wartości skrajne rzadko się pokrywają. RSS opisuje zbiór tysięcy części, a najgorszy przypadek gwarantuje, że dana część wejdzie.

Dlaczego część nie pasowała: sześć przyczyn
Te sześć przyczyn wyjaśnia większość wad pasowania wracających przez dział jakości. Wszystkie sześć to problemy rysunku, a nie produkcji.
| # | Przyczyna | Co się psuje | Rozwiązanie |
|---|---|---|---|
| 1 | Zastosowano General tolerance przy pasowaniu łożyska | ISO 2768-m przy 50 mm to ±0.3 mm, a gniazdo łożyska wymaga ±0.01 mm albo ciaśniej | Wpisać pasowanie wprost, na przykład H7/k6 lub H7/p6 |
| 2 | Nie policzono kumulacji w najgorszym przypadku | Pięć części po ±0.1 mm kumuluje się do ±0.5 mm i zespół już się nie domyka | Policzyć łańcuch i zaostrzyć jeden wymiar |
| 3 | Zaostrzona tolerancja na cienkiej ściance | Ścianka 1 mm ugina się podczas obróbki, więc ±0.01 mm jest nieosiągalne, niezależnie od zapisu na rysunku | Ścianka co najmniej 1.5 mm w aluminium i 1.0 mm w stali |
| 4 | Brak jakiejkolwiek adnotacji ISO 2768 | Zakład nie ma wartości domyślnej, więc każdy niejednoznaczny wymiar staje się pytaniem i założeniem | Wpisać ISO 2768-mK w tabliczce rysunkowej |
| 5 | Pasowanie wciskowe przy szorstkim wykończeniu powierzchni | Wierzchołki powierzchni zgniecione podczas montażu, wyliczona interferencja znika | Ra 0.8 µm lub lepiej, zalecane szlifowanie Ra 0.4 µm |
| 6 | GD&T zastosowany bez odniesień | Ramka tolerancji geometrycznej nie ma odniesienia, więc zakład wybiera je sam, a wynik się zmienia | Określić wyraźne odniesienia bazowe na rysunku |

Przyczyny 3 i 6 zasługują na szczególną uwagę. Cienka ścianka nie utrzyma ±0.01 mm niezależnie od tego, co napisano na rysunku, bo część ugina się w trakcie skrawania, a wymiar przesuwa się po odejściu narzędzia. A tolerancja położenia bez odniesienia bazowego to nie specyfikacja, tylko prośba do zakładu, żeby wybrał za Was.
Liczenie łańcucha: najgorszy przypadek i suma kwadratów
Kolejność pracy ma znaczenie. Najpierw policzcie kumulację w najgorszym przypadku, bo to jedyna metoda gwarantująca pasowanie każdej sztuki, i dopiero potem stosujcie RSS w produkcji seryjnej. Projektant, który zaczyna od RSS, już założył, że problem nie istnieje.
Przykład trzech płytek to przypadek odniesienia. Trzy płytki po 10.0 ±0.1 mm, ułożone na sobie:
- Najgorszy przypadek: 0.1 + 0.1 + 0.1 = ±0.3 mm, więc długość złożona wynosi nominalnie 30.0 mm i mieści się w zakresie od 29.7 do 30.3 mm.
- Suma kwadratów: √(0.01 + 0.01 + 0.01) = ±0.173 mm, więc ten sam zespół mieści się w zakresie od 29.83 do 30.17 mm.
- Wymaganie: jeśli zespół musi utrzymać 30.0 ±0.15 mm, najgorszy przypadek nie spełnia wymogu, bo 0.3 jest większe niż 0.15. RSS też nie ratuje sytuacji, bo część sztuk i tak trafia w najgorszy przypadek.
Gdy kumulacja nie spełnia wymogu, istnieją dokładnie cztery wyjścia i tylko jedno z nich kosztuje pieniądze na samej części.
| Opcja | Wpływ na kumulację | Koszt |
|---|---|---|
| Zaostrzenie jednej tolerancji | Usuwa udział tego wymiaru z kumulacji | +30–150% dla tej cechy |
| Dodanie dystansu | Pochłania rozrzut w momencie montażu | Jedna dodatkowa operacja montażu, bez kosztu części |
| Przeprojektowanie łańcucha | Usuwa wymiar z kumulacji w całości | Tylko czas pracy inżynierskiej |
| Przejście na RSS | ±0.3 staje się ±0.173 mm | Za darmo, ale bez gwarancji dla pojedynczej sztuki |
Przeprojektowanie jest zwykle właściwą odpowiedzią, gdy problematyczny wymiar da się wyjąć z łańcucha. Dystans jest właściwą odpowiedzią, gdy interfejs zaprojektowano tak, żeby go przyjąć. Zaostrzenie tolerancji jest właściwą odpowiedzią tylko wtedy, gdy wymiar naprawdę musi być ciasny, i jest spośród trzech najdroższe.
ISO 2768: General Tolerance, która powinna pokryć większość rysunku
ISO 2768 sprawia, że rysunek staje się czytelny. Jedna adnotacja w tabliczce rysunkowej pokrywa każdy wymiar, który nie steruje funkcją, a to zazwyczaj 80% wszystkich wymiarów, i zdejmuje z zakładu obowiązek zgadywania reszty.
| Klasa | Poziom dokładności | Typowe zastosowanie | Wpływ na koszt |
|---|---|---|---|
| f (dokładna) | Najwyższa ogólna | Części precyzyjne, powierzchnie stykowe nie wymagające konkretnego pasowania, wysokie wymagania wyglądu | +15–30% wobec średniej |
| m (średnia) | Standardowy CNC | Ogólne części obrobione CNC, najczęściej stosowana klasa | Wartość bazowa |
| c (gruba) | Rozluźniona | Blachy, konstrukcje spawane, odlewy niekrytyczne, duże zespoły | -10–20% wobec średniej |
| v (bardzo gruba) | Najbardziej rozluźniona | Konstrukcje spawane, odlewy surowe, bardzo duże wymiary | -20–35% wobec średniej |
Litera przed myślnikiem określa klasę liniową. Litera po myślniku określa klasę geometryczną, więc ISO 2768-mK oznacza klasę liniową m plus klasę geometryczną K, a pominięcie drugiej litery oznacza, że ogólne tolerancje geometryczne nie są w ogóle określone.
Tolerancja liniowa zależy od wymiaru nominalnego, więc pas, w którym znajdzie się dany wymiar, zmienia liczbę.
| Zakres wymiaru nominalnego (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
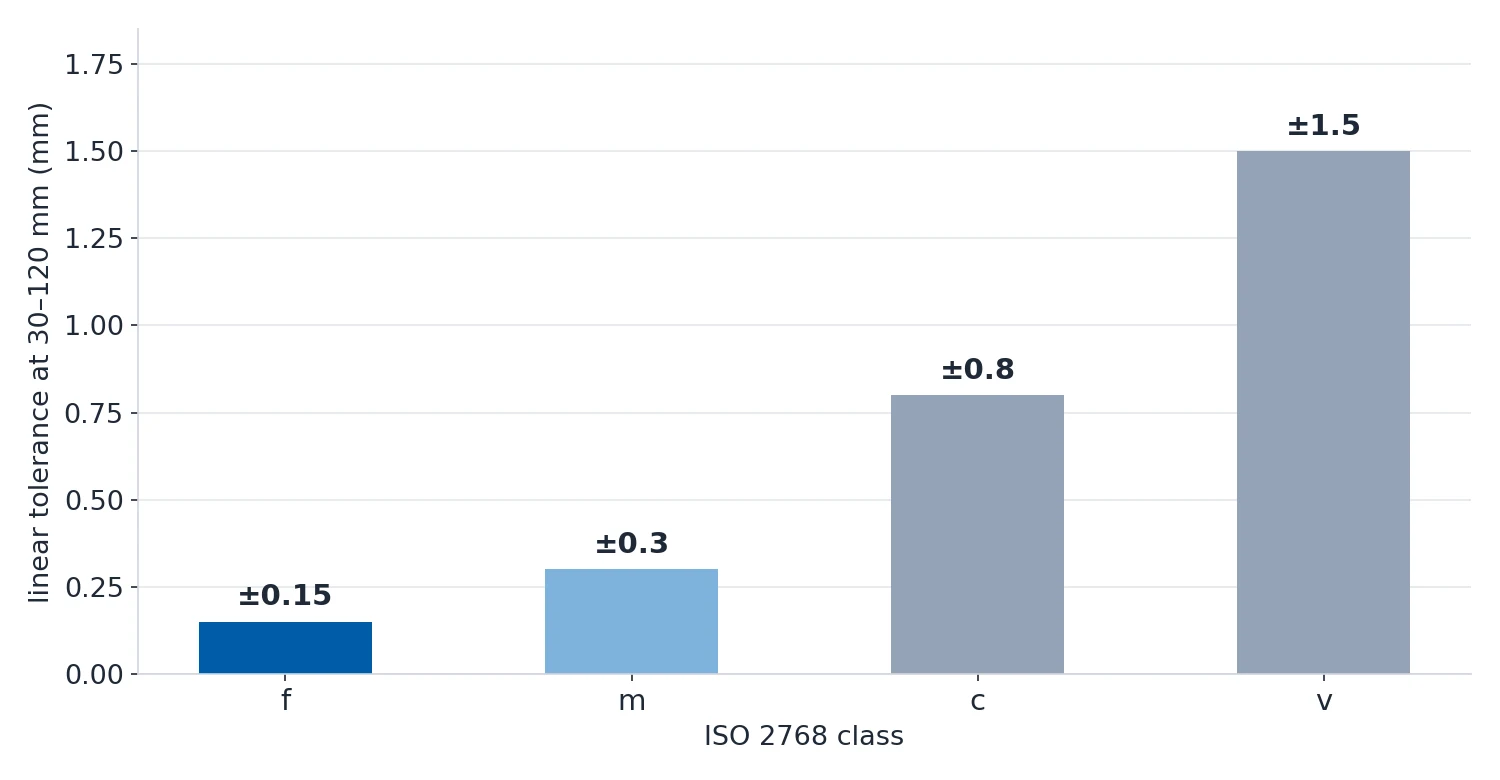
ISO 2768 ma wyraźne granice, a stosowanie go tam, gdzie potrzebne jest konkretne pasowanie, to najczęstsza droga do kłopotów. Wyprowadzajcie cechę z klasy ogólnej zawsze wtedy, gdy rysunek pokazuje, co się stanie, gdy wymiar osiągnie swoją granicę.
| Sytuacja | Zalecana tolerancja | Dlaczego | Typowy stopień IT |
|---|---|---|---|
| Wał w otworze łożyska | Pasowanie indywidualne, na przykład H7/k6 | Żywotność łożyska zależy od właściwej interferencji lub luzu | IT6–IT7 |
| Średnica rowka uszczelniającego | ±0.025 mm albo ciaśniej | O-ring przepuszcza, gdy rowek jest za szeroki albo za głęboki | IT7–IT8 |
| Wzór otworów na śruby | ±0.1 mm położenia | Śruby muszą się pokrywać przez stykające się kołnierze | IT9–IT10 |
| Sworznie ustalające | H7/m6 albo ciaśniej | Sworznie muszą być wciskane, żeby położenie było powtarzalne | IT6–IT7 |
| Otwór siłownika hydraulicznego | ±0.005–0.01 mm plus okrągłość | Płyn przecieka obok tłoka, gdy otwór nie jest okrągły albo jest za duży | IT5–IT7 |
| Rozstaw osi sprzężonych kół zębatych | ±0.02–0.05 mm | Luz zębowy i hałas zależą od rozstawu osi | IT6–IT8 |
Pasowania: z luzem, przejściowe i wciskowe
Gdy dwie części muszą utrzymać między sobą relację, tolerancja ± na każdej z nich nie wystarczy, bo rysunek wymaga pasowania, czyli relacji między otworem i wałem zapisaniej jako dwa oznaczenia ISO 286.
| Rodzaj pasowania | Relacja | Montaż | Koszt |
|---|---|---|---|
| Z luzem | Wał jest zawsze mniejszy od otworu | Montaż ręczny, części mogą się przemieszczać względem siebie | Wartość bazowa |
| Przejściowe | Zależy od tego, gdzie znajdą się rzeczywisty otwór i wał w swoich pasmach | Czasem mały luz, czasem mała interferencja | +15–30% wobec pasowania z luzem |
| Wciskowe | Wał jest zawsze większy od otworu | Prasa albo metody termiczne | Najdroższe |
Czytanie oznaczenia jest proste, gdy zna się obie jego połowy.
| Element | Oznaczenie | Odchył przy 25 mm | Znaczenie |
|---|---|---|---|
| Otwór | H7 | +21 / 0 µm | Odchył podstawowy jest zerowy, więc otwór może być tylko równy wymiarowi nominalnemu albo od niego większy |
| Wał | g6 | -7 / -20 µm | Zawsze poniżej wymiaru nominalnego, więc nigdy nie przekroczy otworu |
Litery a–h dają pasowania z luzem, js–n pasowania przejściowe, a p–zc pasowania wciskowe. Otwór jest z konwencji o jeden stopień luźniejszy od wału, ponieważ precyzyjne wiercenie jest trudniejsze niż precyzyjne toczenie.
Wybór między nimi podlega jednej zasadzie: stosujcie najluźniejsze pasowanie, które nadal spełnia swoje zadanie, a pasowania wciskowe zostawiajcie dla połączeń, które nigdy nie mogą się rozdzielić.
| Zastosowanie | Pasowanie | Dlaczego |
|---|---|---|
| Zdejmowane koło zębate lub koło pasowe na wale | Przejściowe H7/k6, montowane prasą śrubową | Ustawienie przez kontrolowane pasowanie, a zarazem możliwość demontażu |
| Sworzeń ustalający w otworze | Przejściowe H7/js6 | Symetryczne względem wymiaru nominalnego, więc ustawia precyzyjnie w obu kierunkach |
| Pierścień zewnętrzny łożyska wcisnięty w obudowę | Wciskowe H7/p6 | To połączenie nigdy nie może się rozdzielić |
| Połączenie gwintowe | Z luzem H7/h6 | Do 34 µm luz przy 25 mm, w zupełności wystarczające dla elementu złącznego |
Jedna rzecz zaskakuje przy pasowaniach wciskowych: wykończenie powierzchni zjada interferencję. Wierzchołki powierzchni zostają zgniecione podczas montażu, więc efektywna interferencja jest mniejsza od wartości wyliczonej. Przy Ra 1.6 µm tracimy około 13 µm na obu powierzchniach łącznie, a przy Ra 3.2 µm około 25 µm. Dla H7/p6, którego interferencja przy 25 mm wynosi tylko 1–35 µm, taki ubytek może pochłonąć całą interferencję i część się rozluźni. Podawajcie Ra 0.8 µm lub lepiej i traktujcie szlifowanie Ra 0.4 µm jako zalecane wykończenie powierzchni do pasowań wciskowych.
Co naprawdę jest w stanie utrzymać każdy proces
Tolerancja, której proces nie osiągnie, to nie jest tolerancja ciasna, tylko wyrzucona partia, która czeka na odrzucenie. Poniżej to, co każdy proces utrzymuje standardowo i co utrzymuje, gdy zapłacicie więcej.
| Proces | Standard | Precyzja | Nadprecyzja | Odpowiednik IT |
|---|---|---|---|---|
| Frezowanie CNC (3 osie) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Frezowanie CNC (5 osi) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Toczenie CNC | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Toczenie na tokarce szwajcarskiej | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Szlifowanie płaskie | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| Wiercenie na wiertarce koordynatowej | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Elektroobróbka drutowa (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| Elektroobróbka wgłębna (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
Skala stopni IT to wspólny język między rysunkiem a warsztatem i warto ją przeczytać wprost.
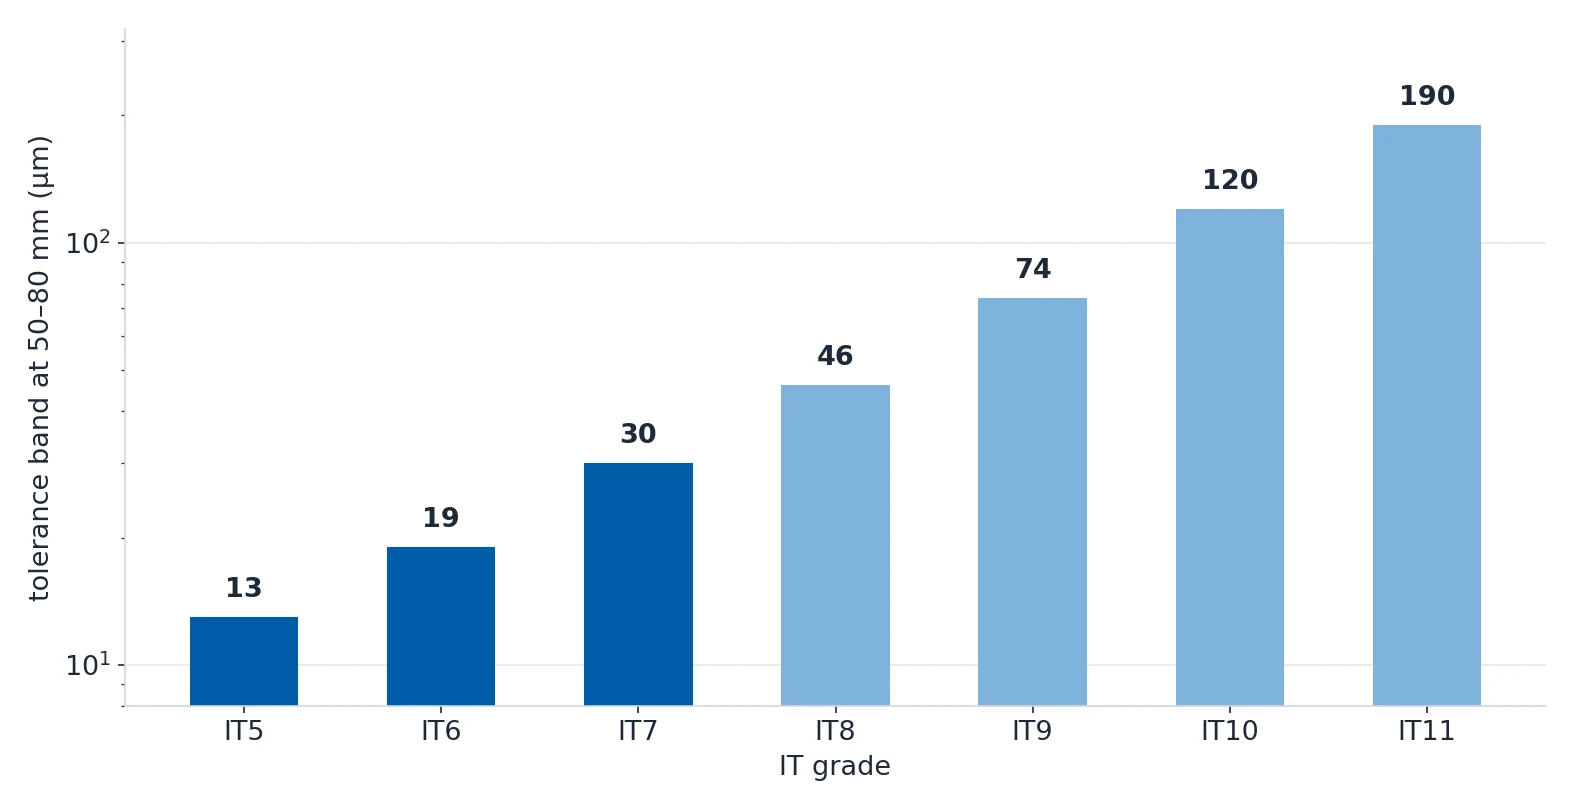
| Stopień IT | Tolerancja przy 50–80 mm | Znaczenie praktyczne |
|---|---|---|
| IT5 | 13 µm | Produkcja narzędzi pomiarowych |
| IT6 | 19 µm | Obróbka precyzyjna |
| IT7 | 30 µm | Precyzyjne pasowania łożysk i wałów |
| IT8 | 46 µm | Ogólna obróbka precyzyjna |
| IT9 | 74 µm | Ogólna obróbka, odpowiednik ISO 2768-m |
| IT10 | 120 µm | Średnia dokładność |
| IT11 | 190 µm | Obróbka luźna |
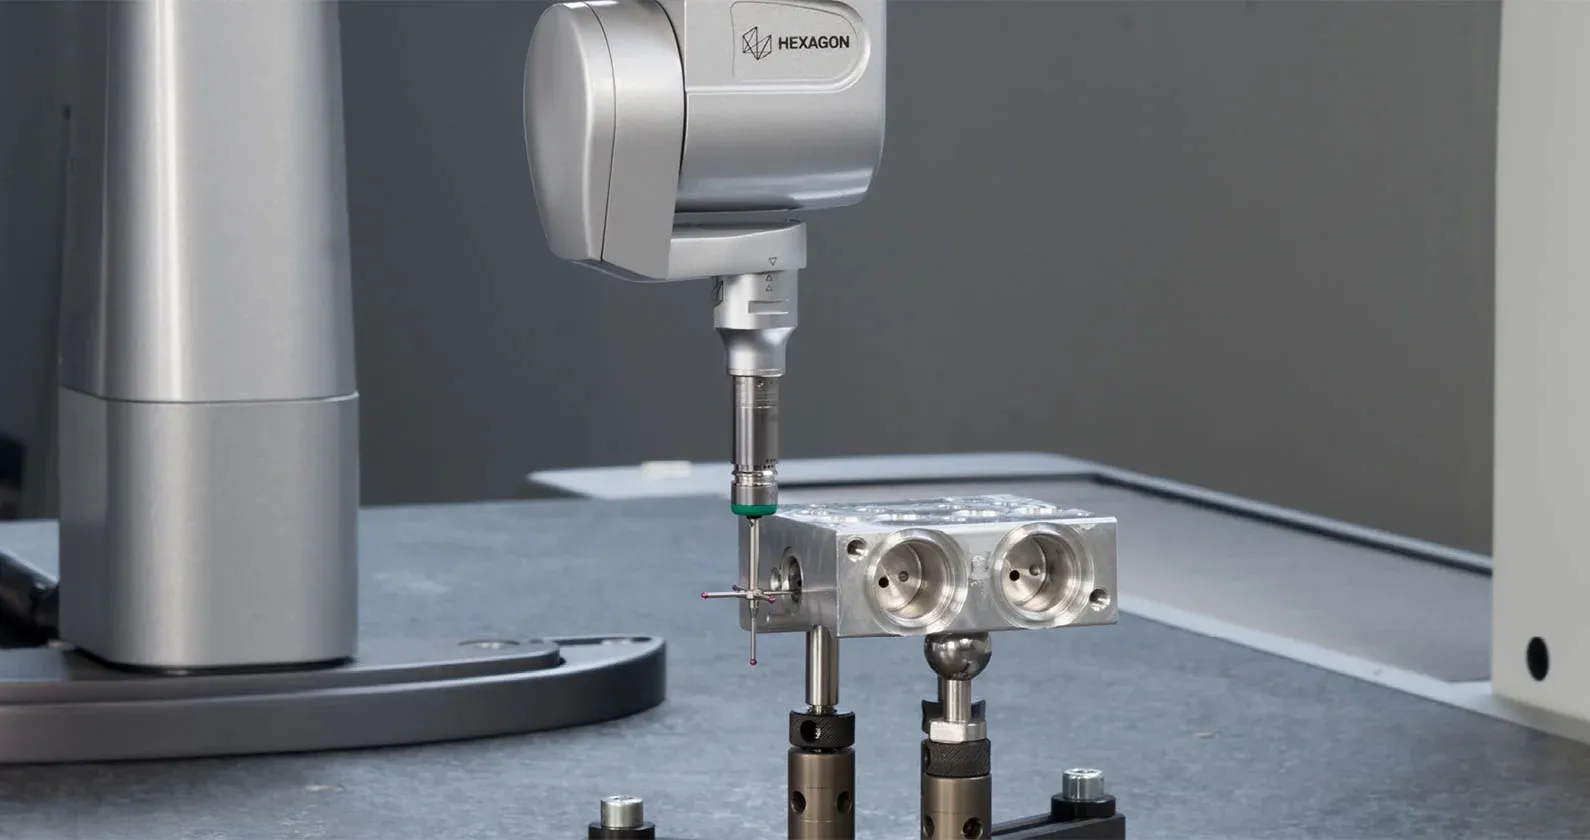
Jak naprawić łańcuch, zanim trafi do zakładu
Naprawa jest krótką procedurą i należy do niej przed wydaniem rysunku, a nie po przyjeździe pierwszej części.
- Wypiszcie wszystkie wymiary łańcucha montażowego po kolei wraz z ich tolerancjami.
- Obliczcie kumulację w najgorszym przypadku: zsumujcie tolerancje.
- Porównajcie wynik z wymogiem, który zespół musi spełnić.
- Tam, gdzie nie spełnia, wybierzcie świadomie: zaostrzyć tolerancję, dodać dystans albo przeprojektować łańcuch.
- Wpiszcie ISO 2768-mK w tabliczce rysunkowej dla wszystkiego, co nie jest wskazane osobno.
- Podawajcie pasowania wprost oznaczeniem H7/k6 zamiast dwóch osobnych tolerancji ±.
- Sprawdźcie każdą ciasną tolerancję względem tabeli procesów i potwierdźcie, że ścianka ją utrzyma.
- Podajcie wykończenie powierzchni przy pasowaniach wciskowych.
Trzy pytania, które wychwytują niemal wszystko, są proste: jaka jest najciaśniejsza tolerancja w łańcuchu, który wymiar ją powoduje i czy proces naprawdę jest w stanie ją utrzymać. Jeśli część się nie pasowała, odpowiedź zwykle tkwi w jednym z tych trzech i była na rysunku, zanim zdjęto metal.
Źródła
Wszystkie dane na tej stronie pochodzą z naszej wiki inżynierskiej.