Шероховатость поверхности при обработке на CNC: что означает Ra и что указывать на чертеже
Ra — самое часто неверно задаваемое требование на чертеже. «Гладкий», «полированный» и
«в состоянии после фрезерования» ничего не измеряют, и два цеха прочитают их по-разному и выдадут две
разные цены. Исправление простое: впишите число и укажите рядом процесс. Ra 0.4, полученный
тонким шлифованием, и Ra 0.4, полученный полированием, — это разные детали.
Справочная таблица Ra
| Ra (µm) | Ra (µin) | Как это выглядит | Множитель стоимости (к состоянию после фрезерования) | Чем достигается |
|---|---|---|---|---|
| 0.05 | 2 | Настоящее зеркало — резкое отражение без искажений | 4–6x | Зеркальное полирование (алмазная паста) |
| 0.1 | 4 | Очень гладко, рассеянное отражение, объекты видны, но размыты | 3–4x | Полирование |
| 0.2 | 8 | Полуотражающая поверхность, при близком осмотре видны тонкие линии | 2–3x | Полирование, тонкое шлифование |
| 0.4 | 16 | Гладкая, видны тонкие направленные линии, слабая отражаемость | 1.5–2x | Тонкое шлифование, полирование |
| 0.8 | 32 | Гладкая, но при близком осмотре видны следы обработки | 1.2–1.5x | Проход финишной обработки на CNC |
| 1.6 | 63 | Видны следы инструмента, стандартный фрезерованный вид | 1x | Стандартная обработка на CNC, дробеструйная обработка (мелкая) |
| 3.2 | 125 | Шероховатее, отчётливые линии обработки | Включено | Черновая обработка на CNC, дробеструйная обработка (крупная) |
| 6.3 | 250 | Заметно шероховатая, глубокие следы обработки, вид пиленого спила | Включено | Пиление, грубое шлифование, интенсивная дробеструйная обработка |
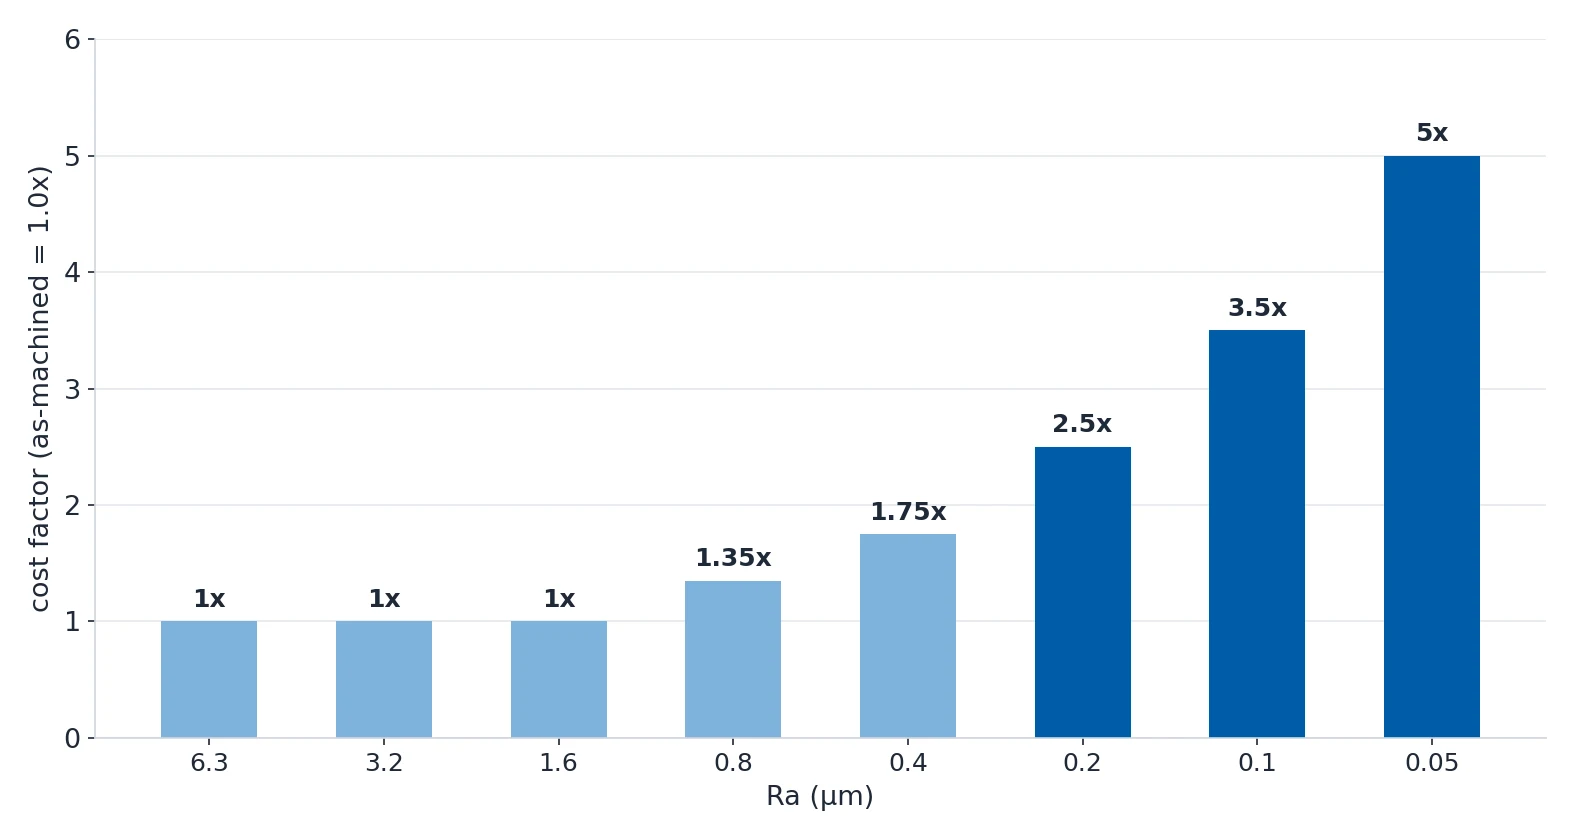
Читайте столбец стоимости как кривую, а не как прямую. Переход от Ra 1.6 к Ra 0.8 примерно удваивает
стоимость финишной обработки. Переход от Ra 0.2 к Ra 0.05 стоит 3–4x. Последние десятые доли микрона
стоят экспоненциально дороже, чем предшествующий микрон, поэтому выгодно поставить требование под
сомнение до того, как вы его зададите.
Какая обработка какой Ra обеспечивает
| Если вашей детали нужно... | Обработка | Типичная целевая Ra | Коэффициент стоимости |
|---|---|---|---|
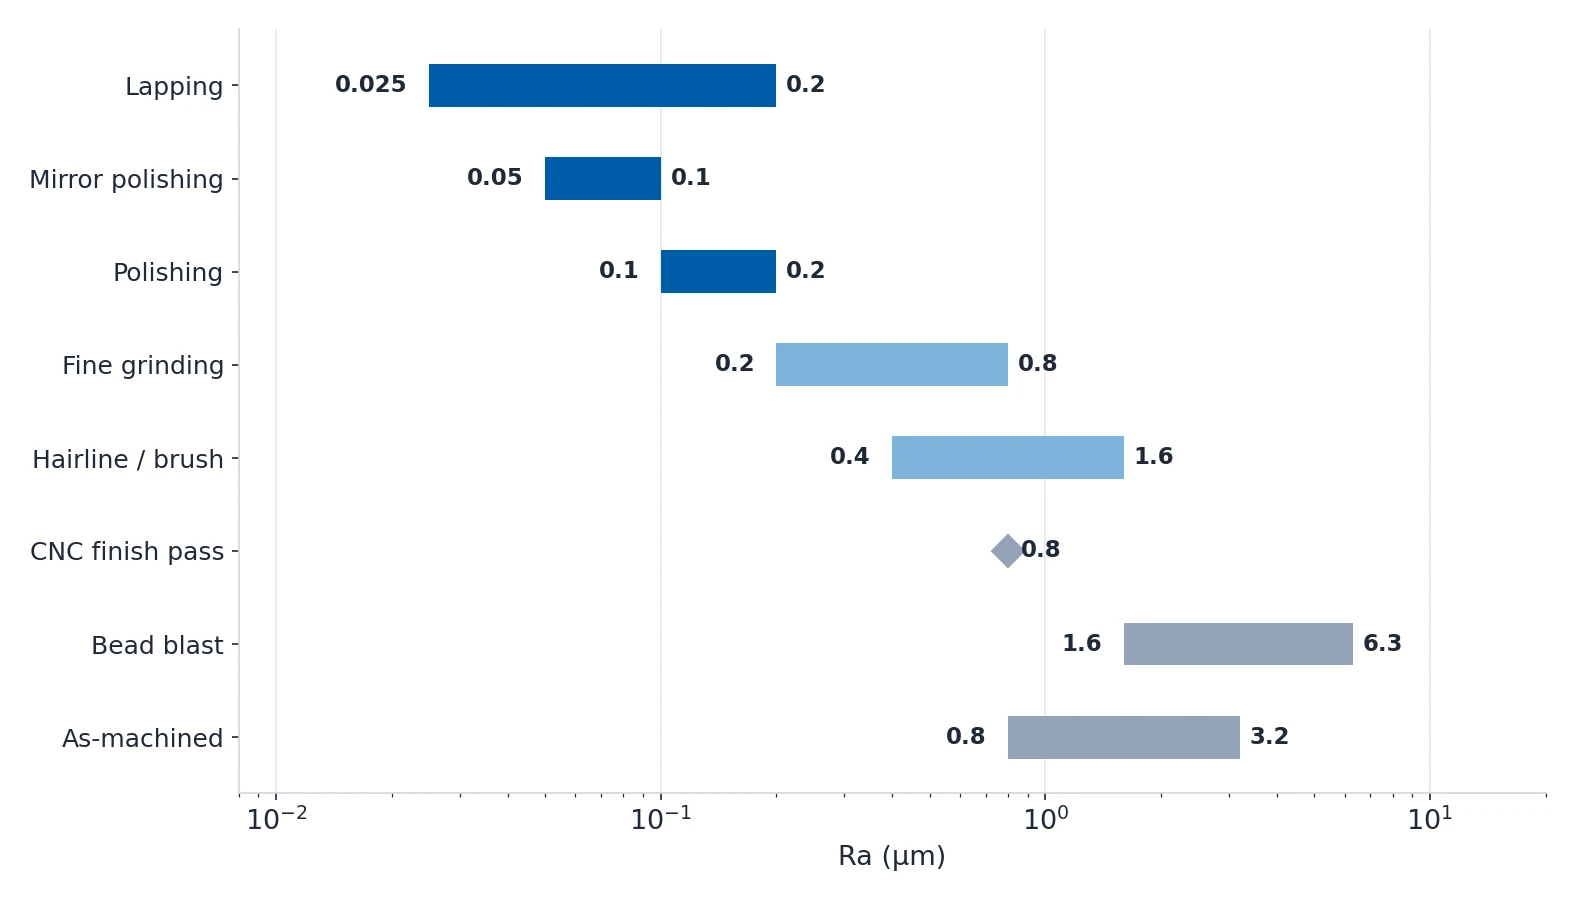
| Без требований к внешнему виду, скрытая или внутренняя поверхность | В состоянии после фрезерования | 0.8–3.2 µm | Включено |
| Равномерный матовый вид, скрыть следы обработки | Дробеструйная обработка | 1.6–6.3 µm | 1x (базовая) |
| Равномерный матовый вид + постоянный цвет перед анодированием или нанесением покрытия | Дробеструйная обработка + анодирование/покрытие | 1.6–3.2 µm | 1x + стоимость покрытия |
| Направленный рисунок (панели из нержавеющей стали, декоративные элементы) | Hairline / направленное шлифование | 0.4–1.6 µm | 1.2–1.5x |
| Снятие заусенцев и лёгкое сглаживание сразу на многих мелких деталях | Вибрационная галтовка | 0.8–3.2 µm | 0.5–1x (партия) |
| Гладкая полуотражающая поверхность для уплотнения или контакта с подшипником | Тонкое шлифование | 0.2–0.8 µm | 1.5–2x |
| Сильно отражающая или декоративная (медицина, потребительские товары, пищевая промышленность) | Полирование | 0.1–0.2 µm | 2–3x |
| Настоящее зеркальное отражение (оптика, измерительный инструмент, декоративные изделия) | Зеркальное полирование | 0.05–0.1 µm | 3–5x |
| Предельно гладкие сопрягаемые поверхности (измерительный инструмент, прецизионные посадки) | Притирка | 0.025–0.2 µm | 4–6x |
Две строки этой таблицы экономят больше денег, чем всё остальное. Дробеструйная обработка — базовая
при 1x, и это правильная подготовка под анодирование или порошковое покрытие: покрытие всё равно скрывает
полировку.
Вибрационная галтовка при 0.5–1x (партия) — самый дешёвый способ снять заусенцы и слегка сгладить
большое количество мелких деталей, причём обе операции выполняются за один шаг.
Полирование — это последовательность, а не одна операция
Никто не полирует сразу от черновой фрезеровки до зеркала. Это градуированная последовательность, и у
каждого этапа своя абразивность, свой Ra и своё время.
| Этап | Абразив / инструмент | Полученный Ra | Результат | Время (типичная деталь) |
|---|---|---|---|---|
| 1. Грубое шлифование | Лента или круг зернистостью 80–120 | 1.6–3.2 µm | Убирает крупные дефекты, глубокие следы инструмента, сварные швы | 5–15 мин |
| 2. Тонкое шлифование | Лента зернистостью 240–400 | 0.8–1.6 µm | Единое направление, убирает грубый рисунок царапин | 5–10 мин |
| 3. Предварительное полирование | Зернистость 600–800 или Scotch-Brite | 0.4–0.8 µm | Полуотражающая, текстура видна, но мелкая | 5–10 мин |
| 4. Финишное полирование | Полировальный круг + паста | 0.1–0.2 µm | Сильно отражающая, без матового налёта | 5–15 мин |
| 5. Зеркальное полирование | Полировальный круг + rouge или алмазная паста | 0.05–0.1 µm | Настоящее зеркало — резкое отражение объектов | 10–30 мин |
Не каждый материал доходит до конца этой последовательности, и об этом пределе стоит знать до того, как

вы зададите его.
| Материал | Лучший достижимый Ra | Сложность |
|---|---|---|
| Нержавеющая сталь (304, 316) | 0.05 µm | Средняя |
| Алюминий (6061, 5052) | 0.05 µm | Средняя |
| Латунь (C360, C260) | 0.05 µm | Лёгкая |
| Медь (C110) | 0.05 µm | Лёгкая |
| Титан (Ti6Al4V, Gr2) | 0.1 µm | Сложная |
| Углеродистая сталь (1045, 4140) | 0.1 µm | Средняя |
| Цинк / Zamak, литьё | 0.4 µm | Не подходит |
Титан останавливается на 0.1 µm, потому что он твёрдый и вязкий и упрочняется при полировании.
Углеродистая сталь тоже останавливается на 0.1 µm и сразу ржавеет, поэтому после полирования её нужно
покрыть или защитить покрытием. Латунь и медь легко достигают 0.05 µm, но быстро тускнеют и окисляются,
поэтому после полирования им почти всегда наносят прозрачный лак или гальваническое покрытие. Цинковое
литьё достигает только 0.4 µm — оно слишком мягкое для агрессивных абразивов и размазывает металл вместо
того, чтобы срезать его.
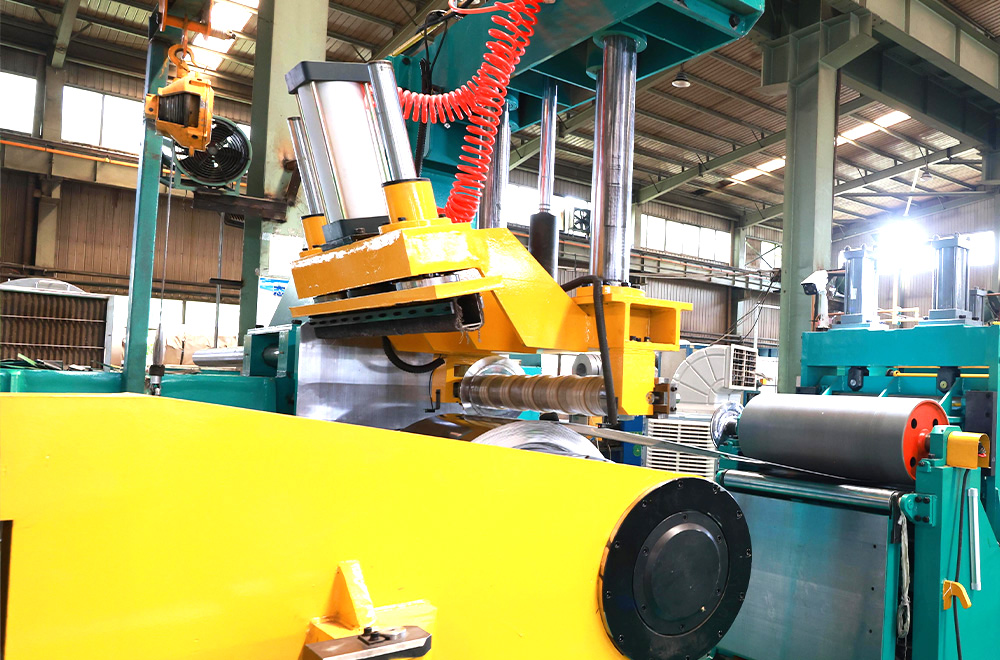
Отделка делает деталь меньше
Каждая механическая операция отделки снимает материал. Именно эта часть отделки поверхности входит в
цепочку допусков, и именно здесь появляются дорогие сюрпризы.
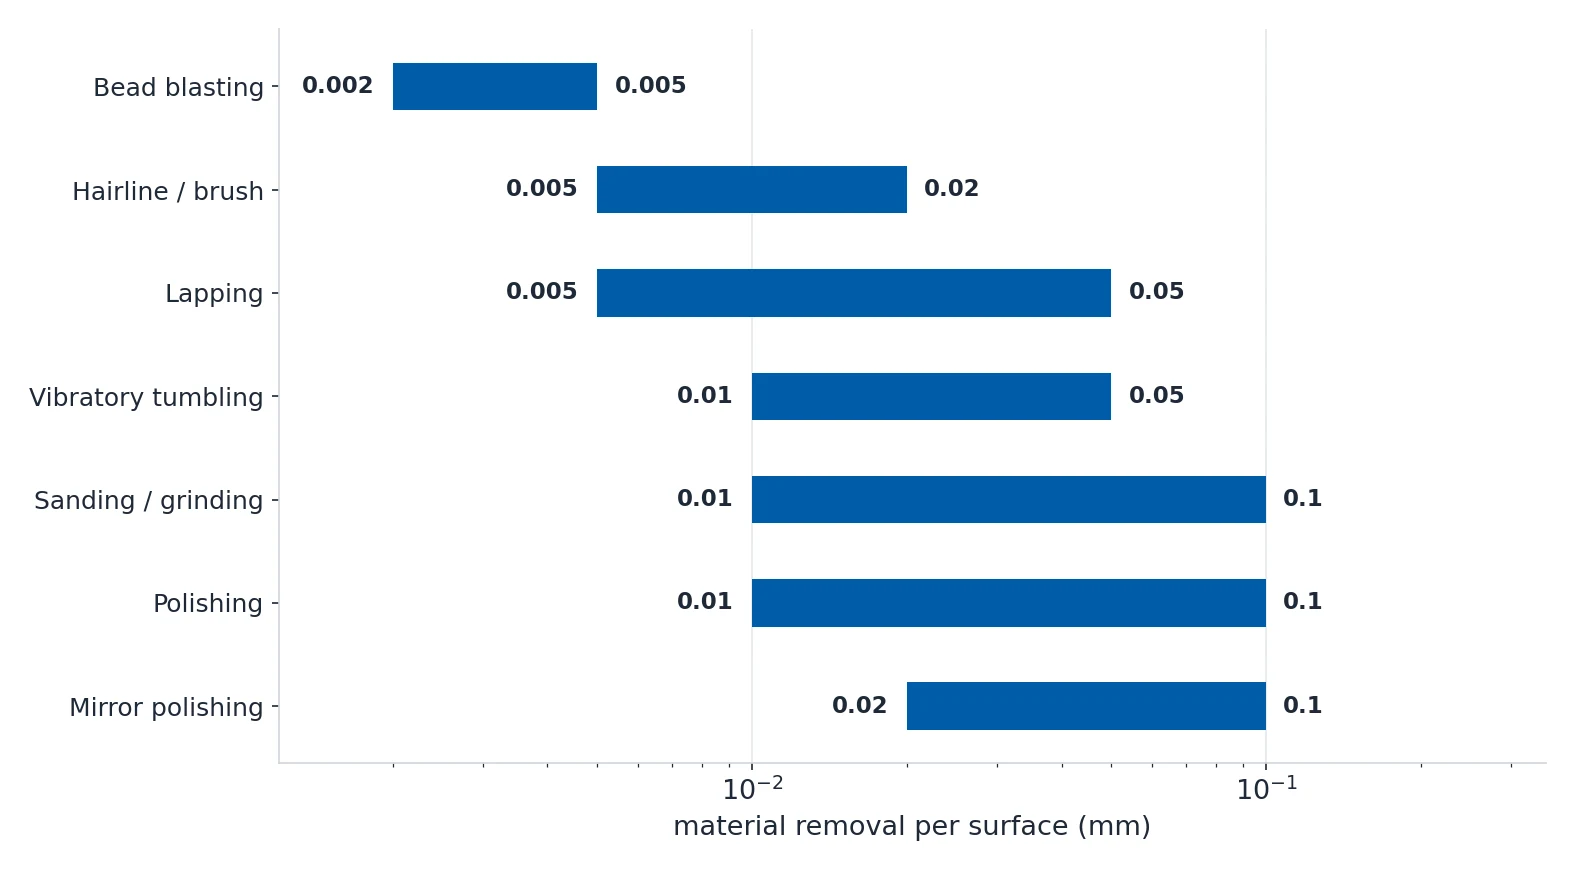
| Процесс | Съём материала на поверхность | Съём по диаметру (с двух сторон) | Можно ли контролировать? | Рекомендация |
|---|---|---|---|---|
| В состоянии после фрезерования | 0 mm | 0 mm | Н/П | Припуск не нужен. |
| Дробеструйная обработка | 0.002–0.005 mm | 0.004–0.01 mm | Ограниченно — зависит от абразива, давления и времени | Для большинства допусков пренебрежимо мало. Защищайте узкие элементы. |
| Hairline / направленное шлифование | 0.005–0.02 mm | 0.01–0.04 mm | Умеренно — задаётся зернистостью и числом проходов | Заложите 0.02 mm на шлифованных гранях. Не подходит для поверхностей с жёстким допуском. |
| Вибрационная галтовка | 0.01–0.05 mm | 0.02–0.1 mm | Низко — партийный процесс, трудно контролировать точно | Заложите 0.02–0.05 mm суммарно. Не галтуйте детали с жёсткими допусками. |
| Шлифование и абразивная обработка | 0.01–0.1 mm | 0.02–0.2 mm | Хорошо — задаётся переходом зернистости | Заложите 0.02–0.05 mm на тонкое шлифование. Больше на грубое шлифование. |
| Полирование | 0.01–0.1 mm | 0.02–0.2 mm | Умеренно — зависит от исходной поверхности | Заложите 0.02–0.05 mm при полировании от фрезерованной поверхности. Больше, если сначала нужно грубое шлифование. |
| Зеркальное полирование | 0.02–0.1 mm | 0.04–0.2 mm | Умеренно — многоступенчатое, накопительное | Заложите не менее 0.05 mm на зеркально полированных поверхностях. Хорошая исходная фрезерованная поверхность снижает съём. |
| Притирка | 0.005–0.05 mm | 0.01–0.1 mm | Очень хорошо — задаётся временем и абразивом | Притирку часто применяют для получения окончательного размера. Заложите 0.01–0.03 mm на притирку. |
| Тип элемента | Уровень риска | Рекомендация |
|---|---|---|
| Отверстия под запрессовку (H7/p6) | Высокий | Защищайте эти поверхности или не обрабатывайте их. Даже съём 0.01 mm меняет посадку с натягом. |
| Резьбовые отверстия | Средний | Дробеструйная обработка обычно допустима (минимальный съём). Полирование срезает вершины резьбы — возможно ослабление соединения. Защищайте или избегайте. |
| Диаметры валов в подшипниках | Высокий | Не полируйте и не дробите шейки подшипников, если не учли съём в цепочке допусков. |
| Уплотняющие поверхности (канавки под уплотнительные кольца) | Средний | Шлифование или притирка уплотняющих поверхностей допустимы при контроле. Избегайте дробеструйной обработки (внедрение абразива). |
| Поверхности с критичной плоскостностью | Высокий | Ручное полирование даёт волнистость на больших плоских поверхностях. Для требований к плоскостности используйте машинное шлифование или притирку. |
| Наружные декоративные поверхности | Низкий | Съём по размеру приемлем на видимых поверхностях, пока он укладывается в допуск профиля. |
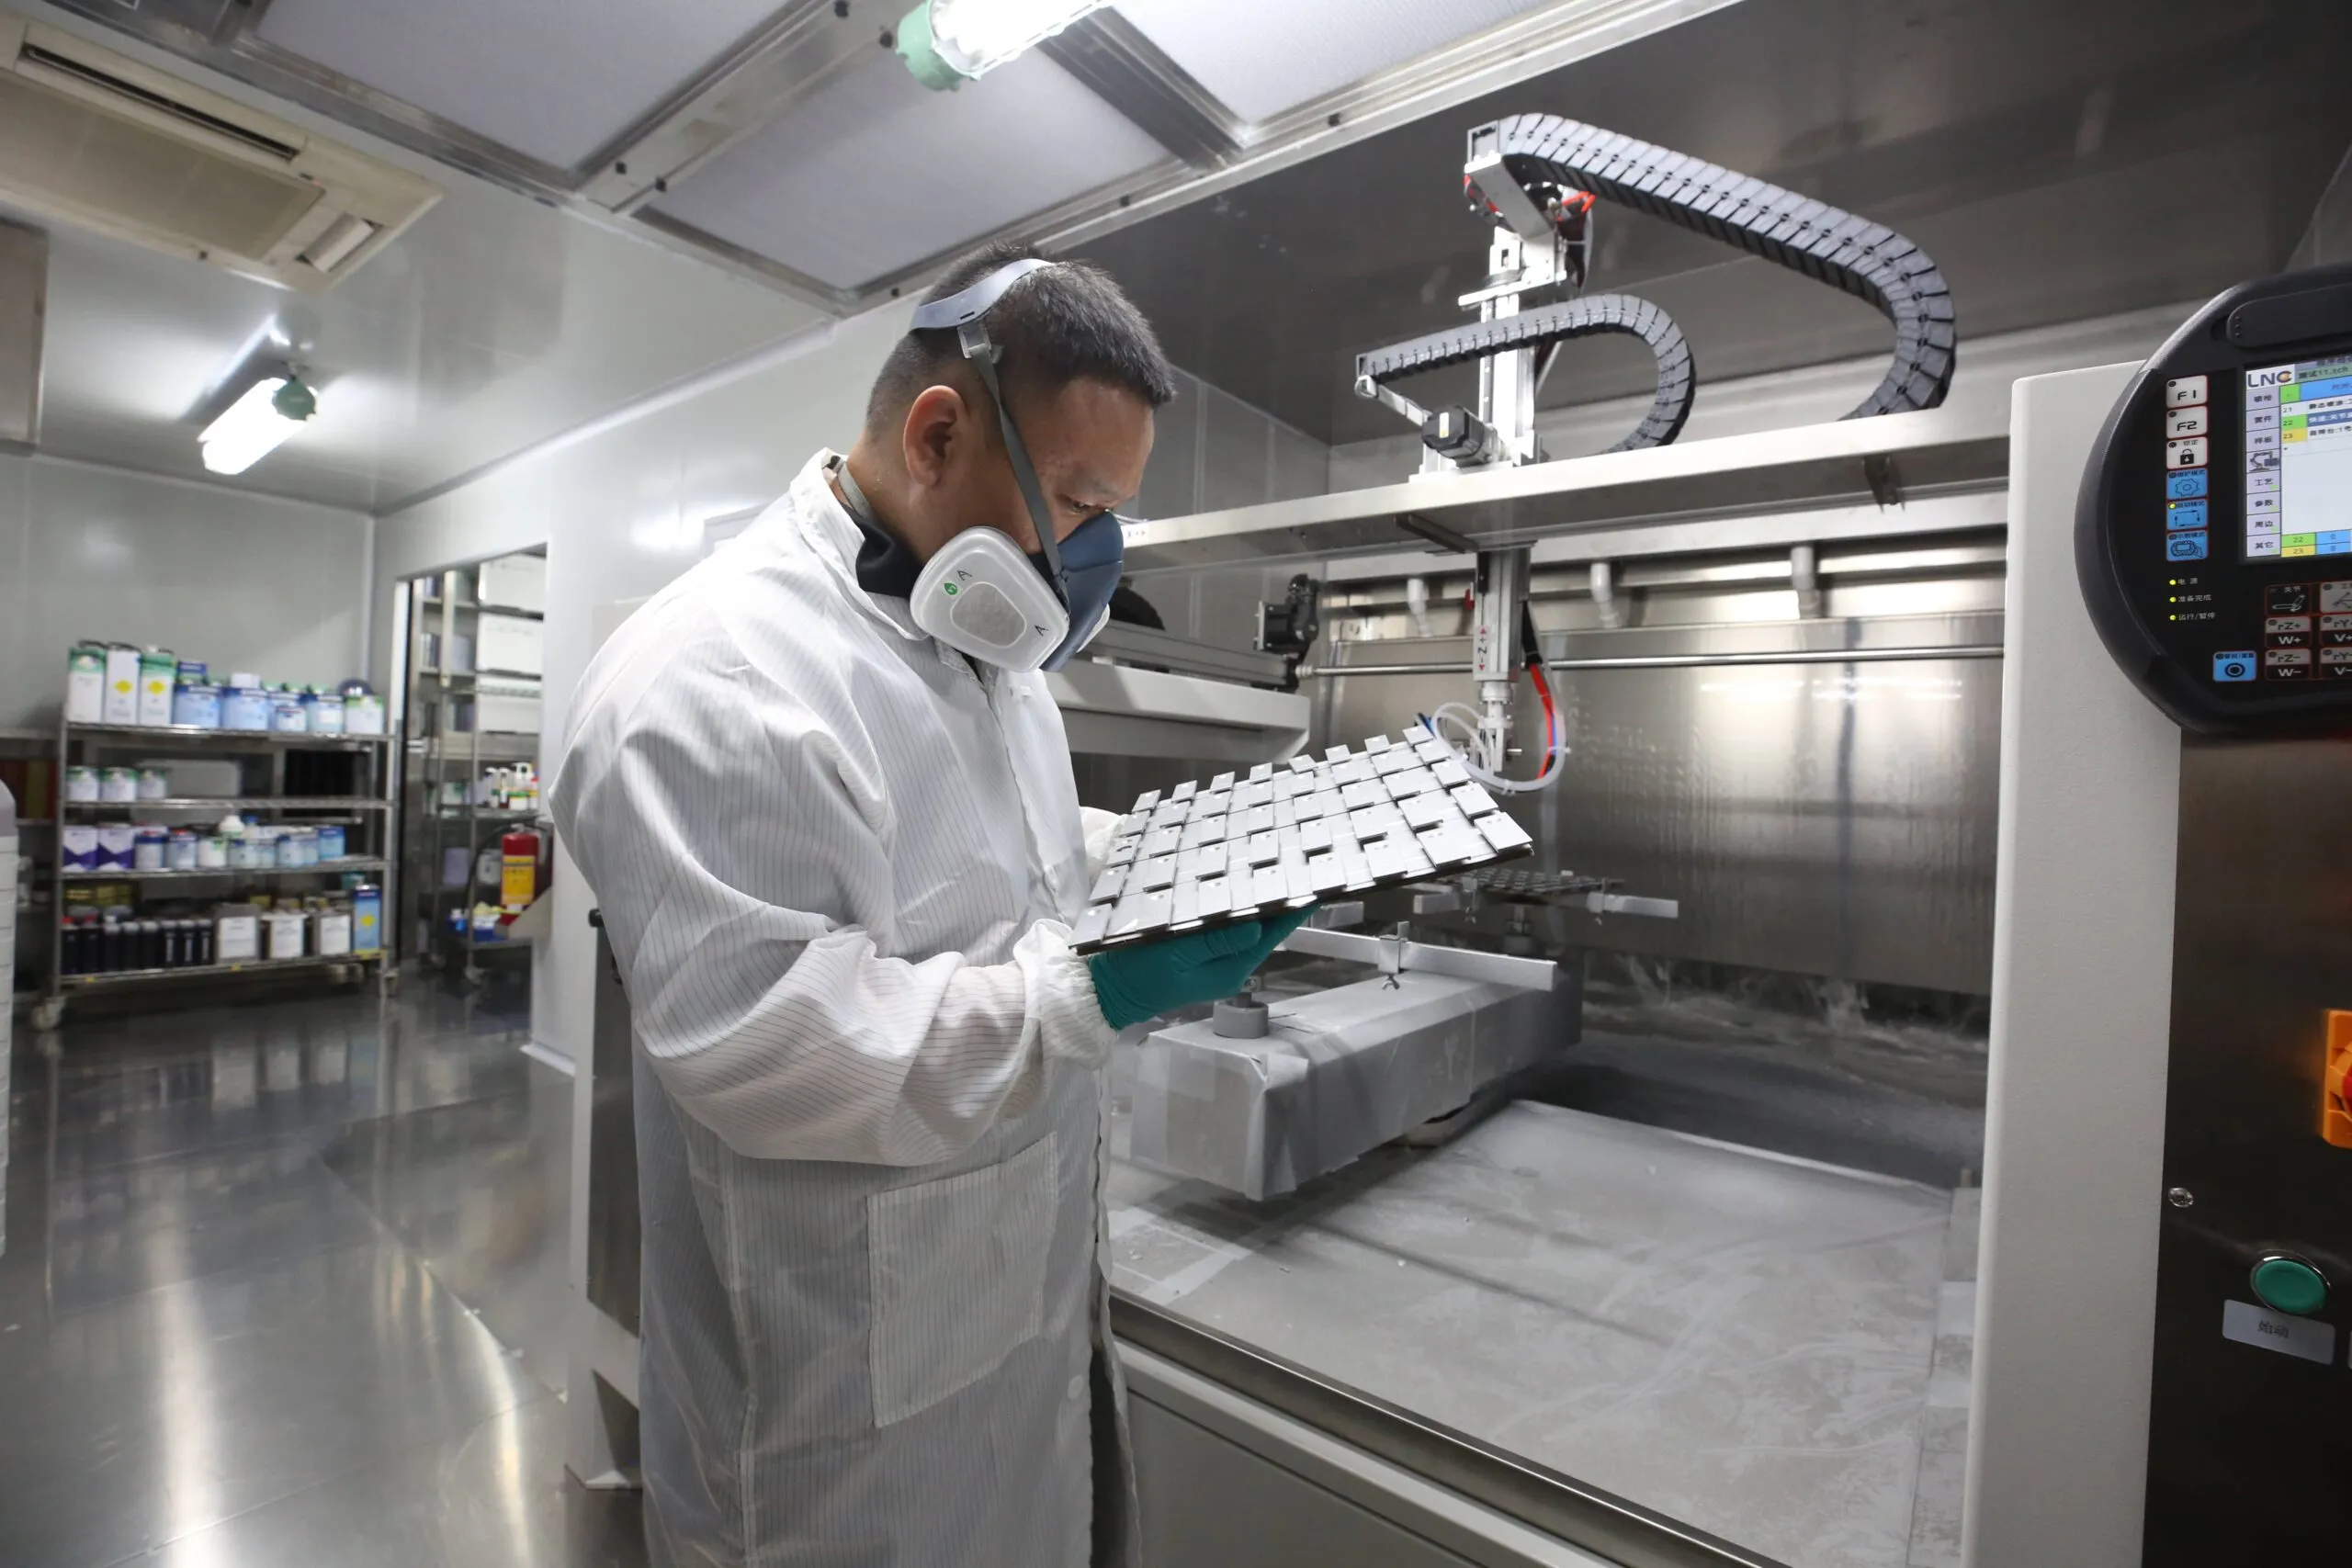
Почему полирование стоит дороже, чем вы думаете
| Фактор стоимости | Влияние | Детали |
|---|---|---|
| Труд (ручное полирование) | Основная статья расходов | Зеркальное полирование на 80–100% — ручной труд. Квалифицированный полировщик берёт $15–40/hr. |
| Площадь поверхности | Высокое | Стоимость растёт с площадью. Плоская пластина 50×50 mm недорога. Пластина 500×500 mm с тем же Ra требует в 100x больше времени. |
| Количество поверхностей | От среднего до высокого | Каждая дополнительная поверхность добавляет времени. Коробка с 6 гранями, обработанная со всех сторон, стоит примерно в 6x дороже, чем одна обработанная грань. |
| Сложность геометрии | От среднего до высокого | Внутренние углы, глубокие карманы и поднутрения требуют ручного инструмента и медленной работы. |
| Состояние исходной поверхности | Среднее | Если фрезерованная поверхность уже Ra 0.8, полирование до Ra 0.2 занимает меньше времени, чем старт с Ra 3.2. |
| Наладка и маскирование | $2–8 на деталь | Маскирование поверхностей, которые нельзя обрабатывать, добавляет труд на нанесение и снятие. |
| Скидки за объём | Значительно | Дробеструйная обработка: объём почти не влияет. Полирование: на 10–20% дешевле от 50+ шт. Вибрационная галтовка: сильная зависимость от объёма. |
| Целевое Ra | Нелинейная | Стоимость не растёт линейно с Ra. Переход от Ra 1.6 к Ra 0.8 стоит 1.5x. Переход от Ra 0.2 к Ra 0.05 стоит 3–4x. |
| Наладка дробеструйной обработки | $30–100 за партию | У большинства цехов дробеструйной обработки есть минимальная оплата. Для 5 деталей решает наладка, для 500 деталей затраты на деталь минимальны. |
| Срочность | +25–100% | Стандартный срок: 2–5 рабочих дней. Срочный заказ срывает график. |
Самая дешёвая экономия — прочитать первую строку задом наперёд. Зеркальное полирование — это 80–100%
ручного труда по $15–40/hr, поэтому дать полировщику хорошую исходную поверхность важнее любых
переговоров о цене. Проход финишной обработки на CNC до Ra 0.8–1.6 перед полированием может сократить
время полирования на 50% или больше, потому что старт с Ra 3.2 заставляет полировщика снимать грубые
следы инструмента ещё до начала цикла.
Ошибки, которые выбрасывают деньги
| Ошибка | Последствие | Исправление |
|---|---|---|
| Зеркальное полирование деталей, которые будут красить или покрывать | Деньги выброшены. Покрытие полностью закрывает полировку. Зеркало Ra 0.05 под порошковым покрытием 60 µm не видно. | Используйте дробеструйную обработку как подготовку. |
| Не учтён съём материала на элементах с жёстким допуском | Шейки подшипников слишком малые, отверстия слишком большие, уплотняющие поверхности вне плоскостности. Детали не проходят приёмочный контроль после отделки. | Внесите съём из таблицы выше в цепочку допусков до выпуска чертежа. |
| Задан Ra без процесса и без нормативного документа | Цех трактует Ra 0.4 не так, как вы имели в виду. Один цех поставит шлифованную поверхность, другой — полированную. | Укажите и число, и процесс, например «Ra 0.4 MAX, FINE GROUND». |
| Стальной абразив по алюминию перед анодированием | Железные частицы внедряются в поверхность алюминия и проявляются как тёмные пятна сквозь покрытие. | Используйте стеклянный или керамический абразив. Укажите абразив на чертеже. |
| Ручное зеркальное полирование больших плоских поверхностей | Волнистость и искажения. Поверхность отражает, но отражение волнистое. Плоскостность теряется. | Для требований к плоскостности используйте машинную притирку или плоскостное шлифование. |
| Задан один и тот же Ra на всех поверхностях | Лишние расходы на скрытых и неответственных поверхностях. | Указывайте Ra только там, где он работает: уплотняющие поверхности, посадки подшипников, видимые декоративные грани. |
| Нержавеющая сталь отполирована, но не защищена | За несколько дней появляются отпечатки пальцев, пятна воды и лёгкая поверхностная ржавчина. | Сразу после полирования нанесите прозрачный лак или выполните пассивацию. |
| Вибрационная галтовка тонкостенных или хрупких деталей без разделителей | Детали вминаются, гнутся или царапают друг друга в галтовочном барабане. | Используйте разделители и увеличьте отношение абразива к детали минимум до 5:1. |
| Не задан тип абразива или его зернистость | Цех использует свой вариант по умолчанию, который может быть слишком агрессивным или загрязняющим. | Укажите абразив и зернистость на чертеже, например «GLASS BEAD BLAST, 220 MESH, Ra 2.0 MAX». |
| Пропущен проход финишной обработки на CNC перед полированием | Время полирования (и стоимость) утраивается или больше. | Всегда добавляйте проход финишной обработки на CNC до Ra 0.8–1.6 перед любой операцией полирования. |
Однострочная версия для чертежа
Укажите число, процесс и объём. «Ra 0.8 MAX на фрезерованных гранях, в остальных местах — в
состоянии после фрезерования, без отделки в глухих отверстиях» — это полное и проверяемое требование.
«Гладкий, отполировать где возможно» — нет.
Источники
Все данные на этой странице взяты из нашей инженерной вики.