6061 还是 7075:CNC 零件到底该选哪个
铝合金牌号表上有几十种,但实际采购里 90% 的机加件只用到两种:6061-T6 和 7075-T6。
两者都是铝合金,名字只差一位,很多客户默认选「更贵更好的那个」,结果多付了 30%–60% 的料钱,
换来的性能提升却用不上;或者反过来,该用 7075 的件用了 6061,装配时才发现强度不够。
这篇文章把两个牌号的关键性能放在一起对比,并给出可以直接照着做的判断规则。
一句话结论
- 绝大多数零件用 6061-T6 就够,而且更好焊、更耐腐蚀、更好加工、更便宜。
- 只有当载荷明确要求更高屈服强度、并且没有焊接与腐蚀环境问题时,才用 7075-T6;
一旦担心应力腐蚀开裂,直接上 7075-T73 而不是 T6。 - 只靠「重量」做选材是错的——7075 密度只比 6061 高约 4%,同样的体积并不能省多少重量;
真正减重来自把零件做得更薄,而这恰恰是 7075 更有优势的场景。
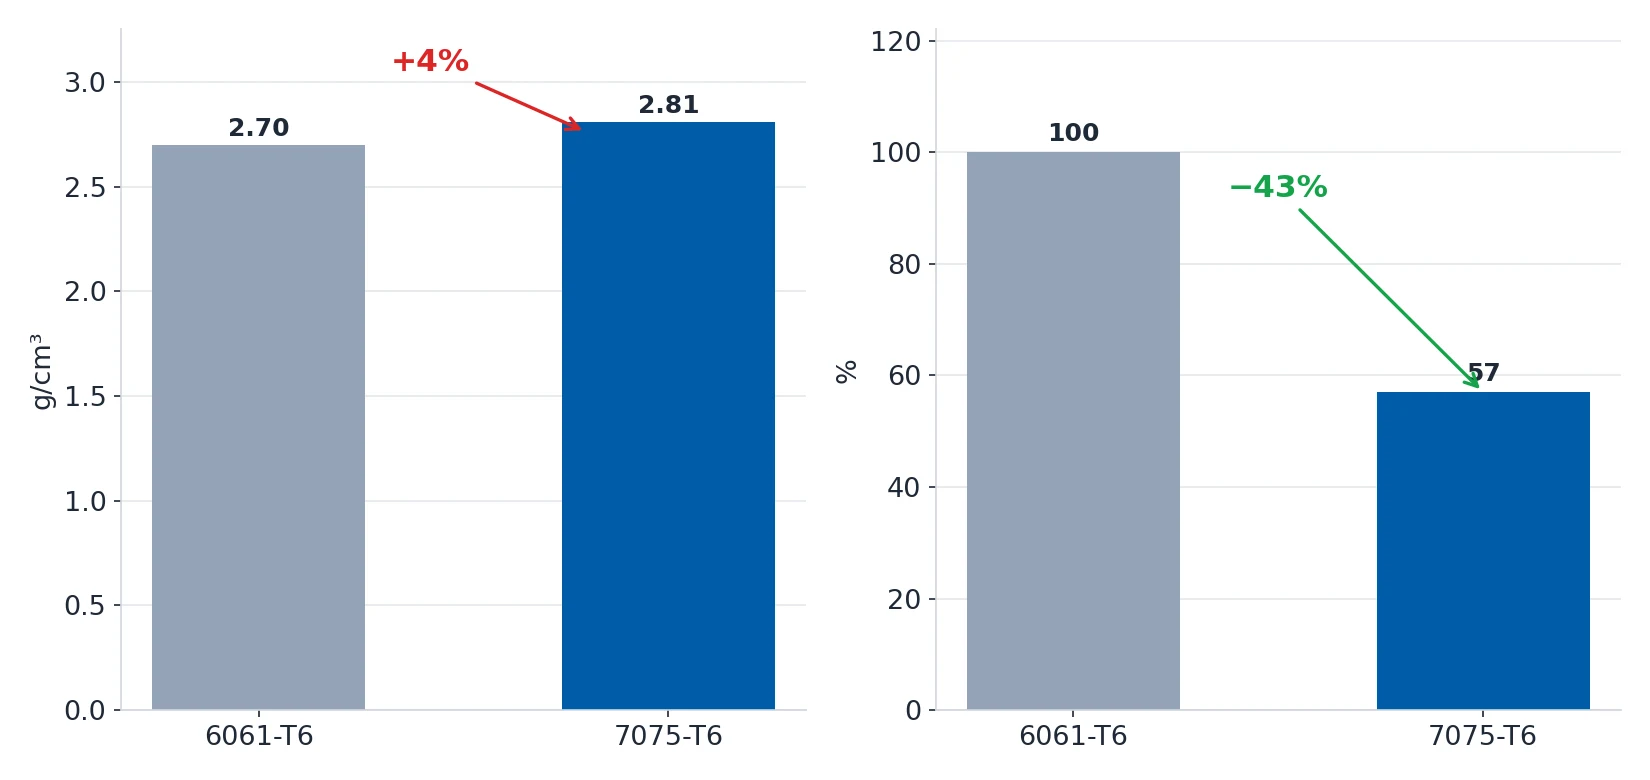
密度只差 4%,但同样承载下减薄后的 7075-T6 零件重量能轻约 43%。
关键性能对照
| 指标 | 6061-T6 | 7075-T6 | 说明 |
|---|---|---|---|
| 屈服强度 | 276 MPa (40 ksi) | 503 MPa (73 ksi) | 7075 高约 82%,这是它唯一的压倒性优势 |
| 抗拉强度 | 310 MPa (45 ksi) | 572 MPa (83 ksi) | 7075 高约 84% |
| 弹性模量 | 68.9 GPa | 71.7 GPa | 两者几乎一样,刚度不由牌号决定 |
| 密度 | 2.70 g/cm³ | 2.81 g/cm³ | 差 4%,不是主要差别 |
| 疲劳强度(10⁷ 次) | 约 138 MPa | 约 138 MPa | 两者基本相同——高强度不等于更耐疲劳 |
| 断裂韧性 KIC | 约 29 MPa√m | 约 20 MPa√m | 7075 更脆,抗冲击与损伤容限更差 |
| 焊接性 | 好 | 差 | 7075 焊缝易产生热裂纹 |
| 应力腐蚀开裂 | 不敏感 | T6 敏感 | 7075-T73 / T74 显著改善 |
| 耐蚀性 | 好 | 差 | 7075 易出现白色腐蚀(锌析出) |
| 切削加工性 | 好 | 较差 | 7075 强度高,切削力大、刀具磨损快、容易粘刀 |
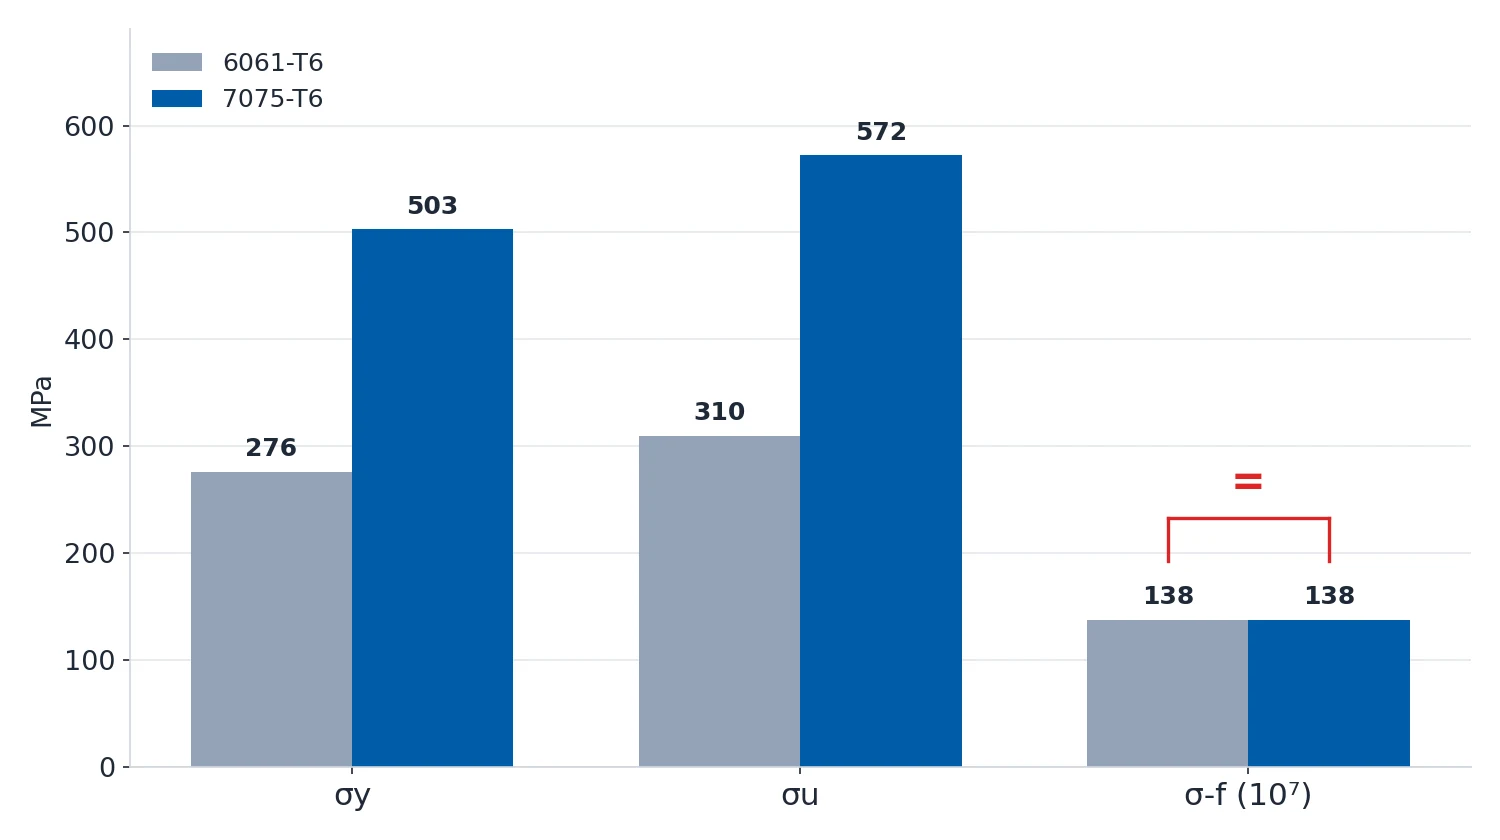
最容易被忽略的一行是「疲劳强度」。 很多工程师以为强度高就等于寿命长,于是选 7075。
但铝合金的疲劳极限几乎与牌号无关:6061-T6 和 7075-T6 都是约 138 MPa。
决定疲劳寿命的是应力集中、表面状态和残余应力,不是牌号。
如果你的零件是反复受力的关节件,升级牌号往往不如改善圆角、降低表面粗糙度、控制去应力有效。
什么时候必须选 7075
下面这几类场景,7075 的屈服强度优势是实打实的:
- 高强度承力结构件:航空支架、机器人关节连杆、赛车悬挂件、无人机机身骨架。
同样的受力截面,用 7075 可以把壁厚减薄,从而真正降低重量。 - 高刚性薄壁件:需要注意——两者弹性模量几乎相同,薄壁件的刚度靠几何形状和截面惯性矩,不靠牌号。
7075 在这里的作用是「允许做薄而不垮」。 - 高硬度、耐磨件:7075-T6 硬度约 150 HB,6061-T6 约 95 HB。
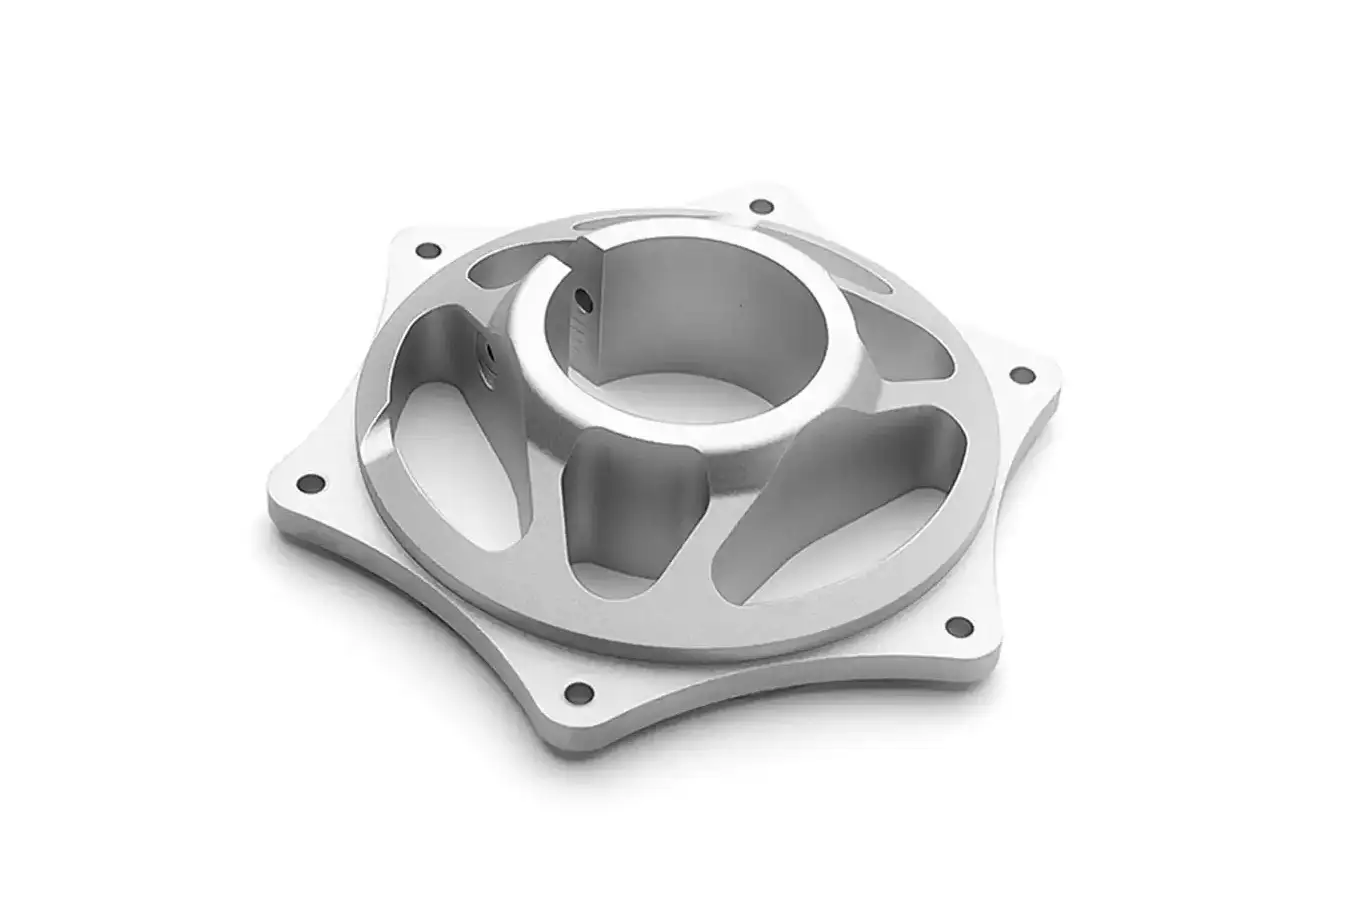
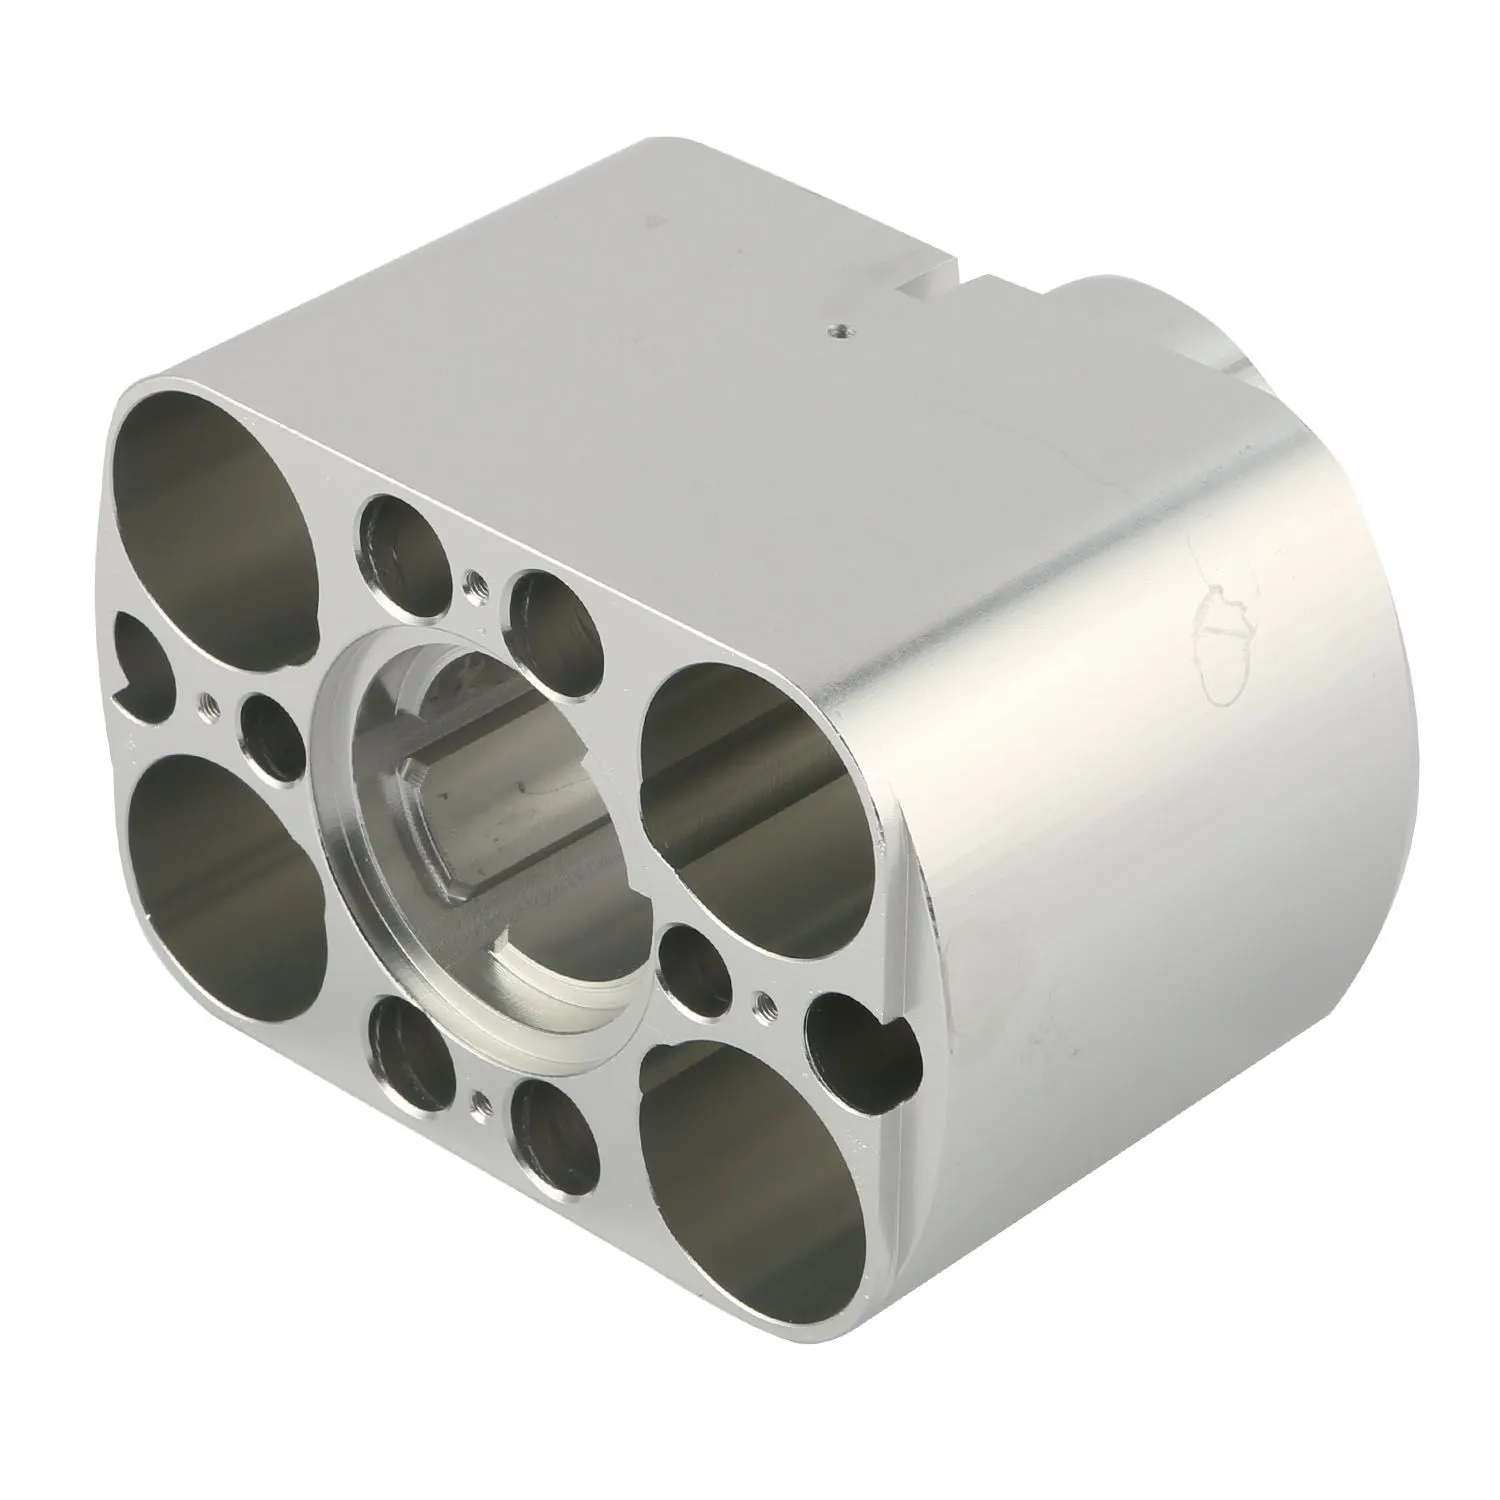
7075-T7351 加工壳体——这类零件才是高屈服强度真正划算的场合。
选用时的三条硬性提醒:
- 有焊接就回到 6061。 7075 的铝铜合金体系在焊接时极易开裂,焊后强度损失大且不可预测。
如果零件结构上无法避免焊接,6061 是不需要犹豫的选择。 -
户外或海洋环境选 T73/T74,不要选 T6。 7075-T6 在有氯离子或残留应力时会发生应力腐蚀开裂,
T73(人工时效去应力)牺牲约 8% 强度,换来大幅改善的抗腐蚀开裂能力。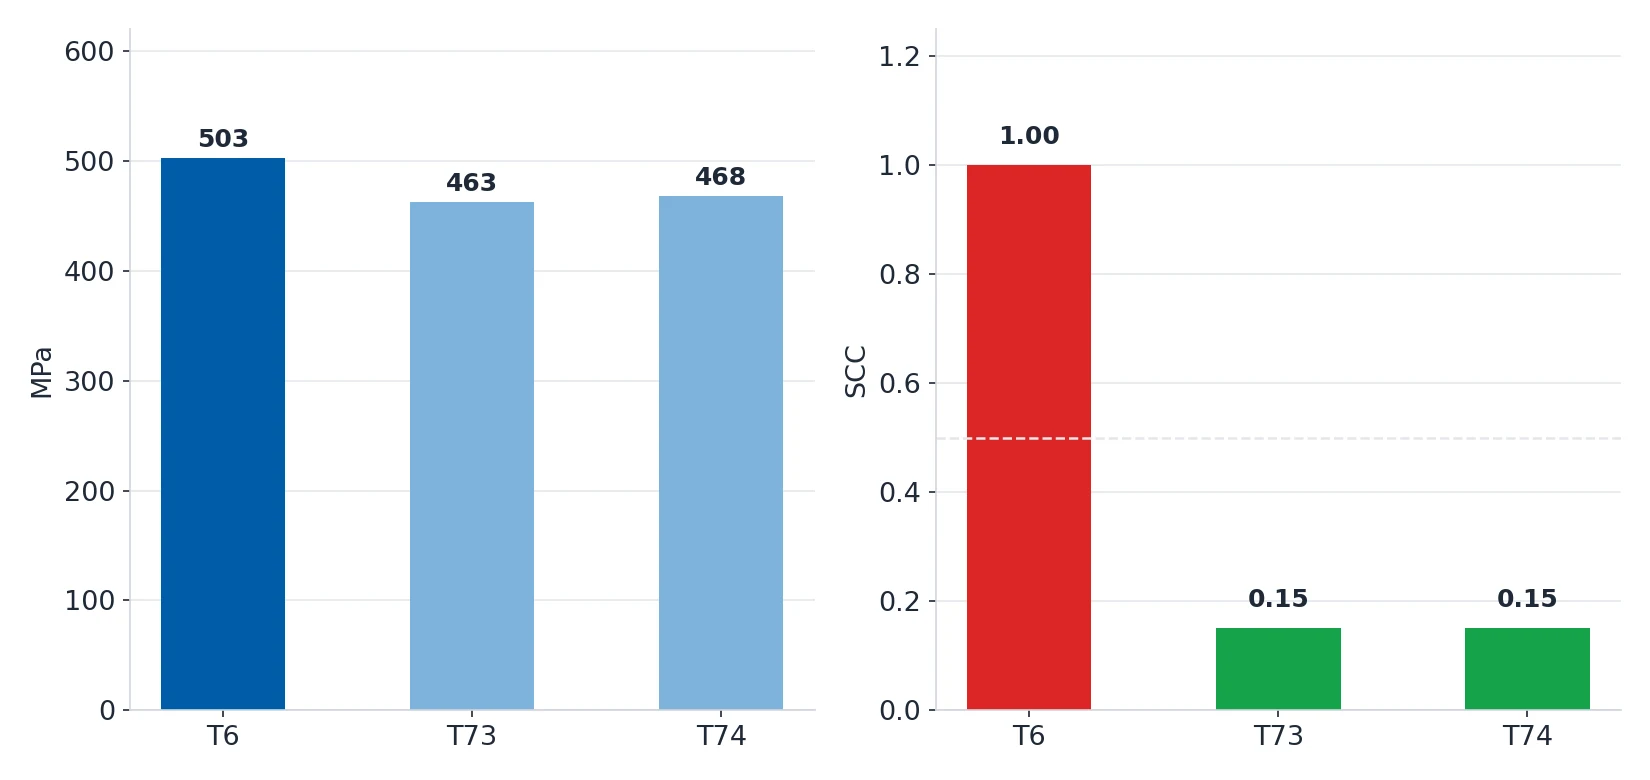
T73 与 T74 让出约 8% 屈服强度,基本消除了 T6 的应力腐蚀开裂风险。 -
板材注意方向性。 7075 轧制板材的厚度方向(Z 向)性能明显下降,受力垂直板面的零件需特别说明。
什么时候 6061 更好
下面这些情况,7075 不但没有优势,还会带来麻烦:

- 需要焊接:6061 是标准的可焊铝合金。
- 潮湿、盐雾或化学介质环境:6061 的耐蚀性明显优于 7075。
- 医疗与食品接触件:6061 的牌号体系成熟,认证与追溯路径清晰;7075 的锌铜成分在部分法规下需要额外评估。
- 深腔、薄壁、难加工的复杂件:7075 切削力更高,刀具消耗更快,工时成本往往吃掉材料差价。
- 成本敏感、载荷中等:这是最常见的情况。
采购规格怎么写才不出错
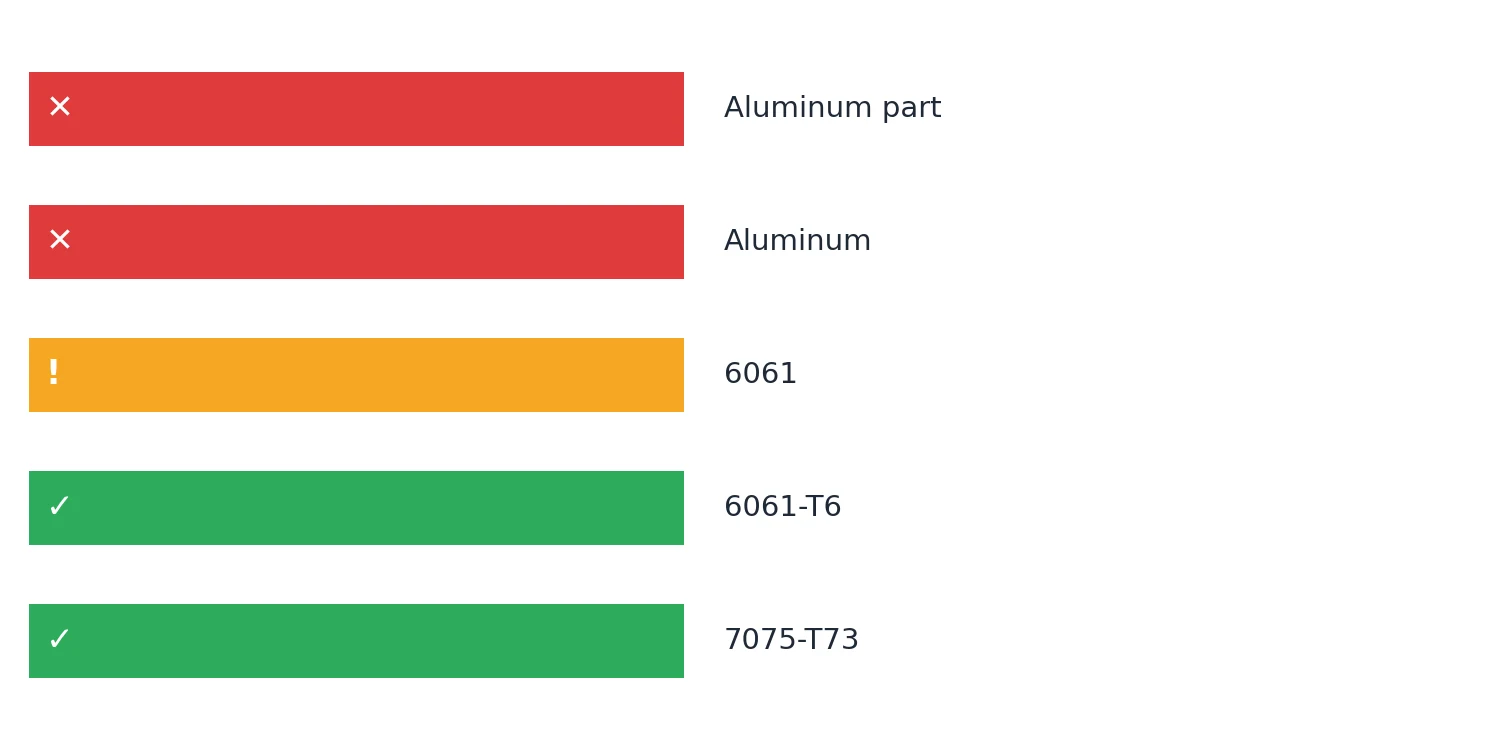
很多询价单只写「铝件」,这会让不同供应商给出不同牌号、不同报价。合格的写法应该是牌号 + 状态:
| 写法 | 是否合格 | 问题 |
|---|---|---|
| 「铝件」 | ❌ | 牌号和状态都没定,谁都能报 |
| 「Aluminum」 | ❌ | 同上,且没指定状态 |
| 「6061」 | ⚠️ | 牌号对了,但状态没定(T6 / T651 / T7351 性能差很多) |
| 「6061-T6」 | ✅ | 牌号 + 状态,清晰 |
| 「7075-T73」 | ✅ | 牌号 + 状态,且已考虑抗应力腐蚀 |
补充两点:
- 板材与挤压型材要分开写。 6061-T651 是板材常见状态(已经过人工时效,尺寸稳定);
6061-T6 多用于挤压件或板材未时效状态。 - 表面处理要和牌号一起定。 7075 做硬质阳极氧化会进一步增大残余应力,
正确顺序是先选 T73 状态,再按该状态的阳极氧化规范做。
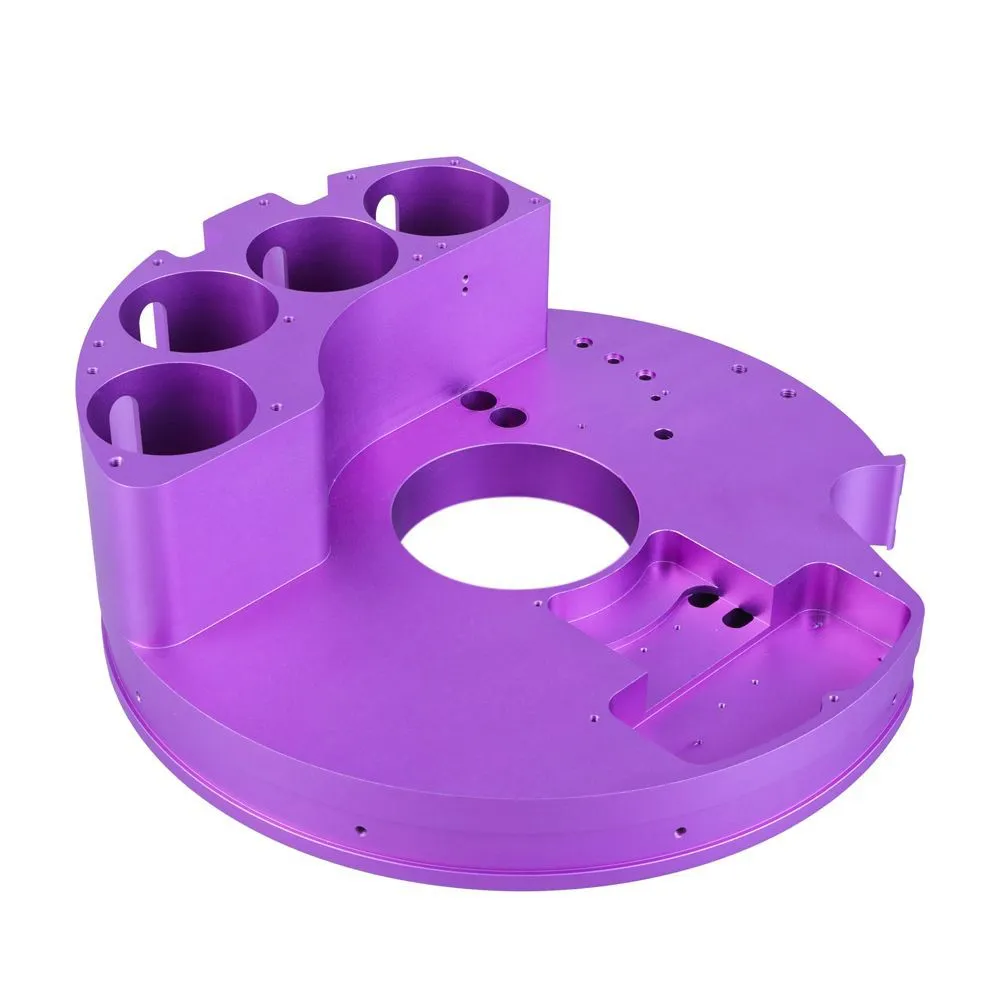
阳极氧化后的 7075 件:表面处理会引入残余应力,所以必须先定状态再定表面。
一个可直接用的判断顺序
拿到图纸后,按这个顺序问四个问题,答案会指向牌号:
- 有焊接吗? 有 → 6061。
- 在户外、盐雾或化学介质里吗? 是 → 6061;如果是 7075 的场合,改用 T73/T74。
- 主载荷是静载还是反复循环? 反复循环且已经通过疲劳计算 → 可用 7075-T6;
如果疲劳计算没过,先改几何(加圆角、去掉尖角、降低表面粗糙度),而不是先换牌号。 - 以上都不是,且零件需要更薄更轻? 是 → 7075-T6;否则 → 6061-T6。
我们怎么帮客户做这个决定
在收到图纸到报价之间的 DFM 评审里,牌号确认是固定动作。我们的工程师会检查:
- 图纸是否写明牌号与状态,未写明的按用途给出建议并标注在报价单上;
- 是否存在焊接、热处理、表面处理之间互相冲突的要求(例如 7075-T6 阳极氧化 + 户外使用);
- 强度需求是否真的需要 7075,如果 6061 即可满足,会直接告诉你省下来的成本;
- 薄壁、深腔件的刀具与工时方案——这决定了用 7075 时实际加工费会高出多少。
如果你手上有正在比价的铝件图纸,把文件发过来,我们可以在报价前先做一次牌号与工艺可行性判断,
避免你在两个牌号之间做没有依据的猜测。
本文中的性能数据取自公开材料手册(ASM/MatWeb)的典型值,实际数值随产品形式与批次会有偏差。
工程决策请以你手上的材料牌号规范与实测数据为准。