铝还是钢:CNC 机加工的成本与性能怎么选
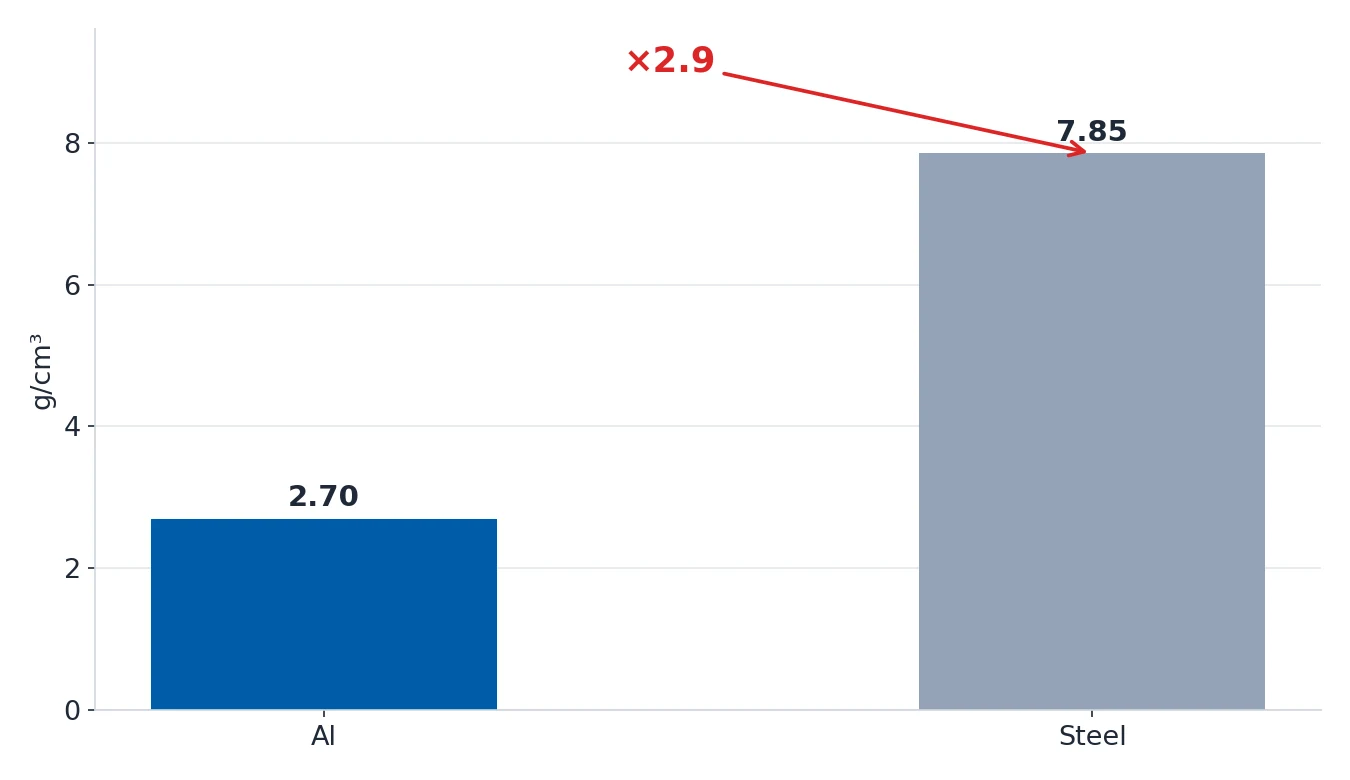
「这个件用什么材料做」,图纸上通常一句话就定了,理由却很少写出来。简单说:铝赢在重量、加工成本和需要焊接的场景;钢赢在耐磨、刚度和需要做硬的地方。 单是密度差就已经能定下不少图纸 —— 2.70 g/cm³ 对 7.85 g/cm³,差约 2.9 倍。
这篇文章把常用牌号摆在一起对比,并给出可直接用的判断规则。
一句话结论
- 看重重量、要焊接、处于潮湿或腐蚀环境,或者量大到加工工时和刀具成本占大头时,选铝。
6061-T6 是默认答案,能覆盖绝大多数需求。 - 要承受冲击、要与别的表面互相磨损、要在小截面下做硬做强,或者紧挨着热源时,选钢。
一般轴和支架用 1045,需要热处理的件用 4140,载荷高时用 4340。 - 不要只看强度。 把抗拉强度除以密度,排序会完全变样:6061-T6 约 115 MPa/(g/cm³),
而下表里最强的常用合金钢 4340 也只有约 95。几乎所有牌号上,铝的比强度都更好。 - 硬度和耐磨性是钢没有对手的领域。 铝大致在 95–150 HB 封顶,而 4140、4340 热处理后
可达 38 和 50 HRC,D2 可到 62 HRC。
关键性能对照
下面这些数值与本站材料页上已公布的数值一致,你可以在对应牌号的详情页逐条核对。
| 指标 | 6061-T6 | 7075-T6 | 5052-H32 | 6082-T6 | 1045 | 4140 | 4340 |
|---|---|---|---|---|---|---|---|
| 抗拉强度 (MPa) | 310 | 572 | 193 | 340 | 585(退火) | 655(退火) | 745(退火) |
| 屈服强度 (MPa) | 275 | 503 | 145 | 290 | — | — | — |
| 延伸率 | 12% | 11% | 12% | 10% | — | — | — |
| 密度 (g/cm³) | 2.70 | 2.81 | 2.68 | 2.71 | 7.85 | 7.85 | 7.85 |
| 硬度 | 95 HB | 150 HB | 60 HB | 100 HB | 最高 35 HRC(淬+回火) | 最高 38 HRC(淬+回火) | 最高 50 HRC(淬+回火) |
| 切削加工性 | 优 | 良 | 优 | 优 | 良 | 良 | 较差 |
| 可焊接 | 可以 | 不可以 | 可以 | 可以 | 可以 | 需预热 | 需预热 |
| 材料相对成本 | 1.0x | 1.8–2.5x | — | — | — | — | — |
钢的数值有一个前提:1045、4140、4340 的抗拉强度是退火态数值,而铝是工作状态
(T6、H32)。钢经过热处理后强度会大幅上升 —— 4340 淬火回火到 50 HRC 后的强度远高于表里的
745 MPa。这个对比作为起点是公平的,但不要把它直接当成你的设计许用值。
比强度:铝赢在哪里
真正有用的算法是「抗拉强度 ÷ 密度」。它回答的是「一公斤材料能扛多大载荷」,而这才是
真正在意的重量敏感型设计所关心的问题。
| 牌号 | 抗拉强度 (MPa) | 密度 (g/cm³) | 比抗拉强度 (MPa/(g/cm³)) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 6082-T6 | 340 | 2.71 | 125.5 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 1045 | 585 | 7.85 | 74.5 |
| 4140 | 655 | 7.85 | 83.4 |
| 4340 | 745 | 7.85 | 94.9 |
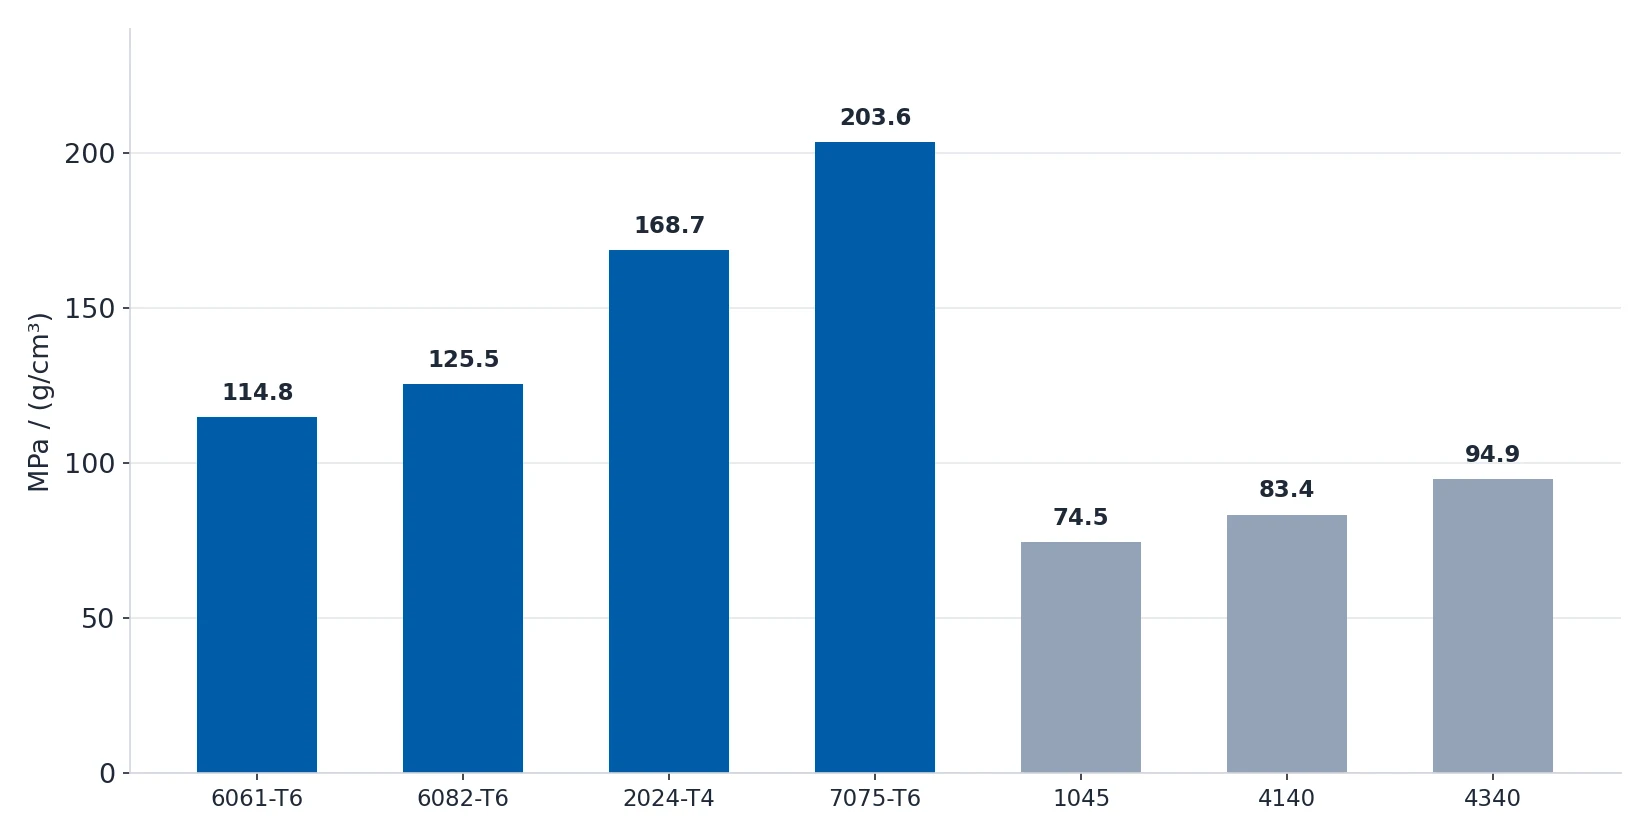 |
有两个结果值得停下来看一眼。第一,6061-T6 在比强度上赢过表里所有钢牌号。
第二,车间最常见的普通碳钢 1045,比强度只有约 75,几乎和表里最弱的铝 5052-H32(72)一样。
这并不是说 1045 选错了,而是说选它的理由是刚度、耐磨和成本,而不是「每公斤能扛多少」。
钢赢在哪里
有四种情况铝是错答案,而且没有一种跟重量有关。

- 与别的表面互相磨损。 轴套、轴、耐磨板、密封面都需要硬度。铝撑不住刃口,
4140 的 38 HRC 或 4340 的 50 HRC 可以。 - 小截面承受高载荷。 铝要扛同样的载荷,截面大约得是钢的两倍。如果几何形状被别的东西
定死了 —— 配合件、壳体、标准法兰 —— 可能根本没有把铝加厚到位的空间。 - 冲击和震动。 铝的断裂韧性低得多,会在失效前先拉伸出变形;钢会变形但能扛住。
- 热。 钢的耐温能力远好于铝。紧挨着炉子、压铸模或发动机的零件,铝是错的材料家族。
机加工成本:报价里到底是什么在主导
材料本身的价格通常只占报价的较小一半。下面这四项往往才是更大的一半。

- 加工工时。 在本站材料页上,铝的加工性评级是「优」,而 1045 和 4140 只有「良」。
实际生产中,同样几何形状的铝件走得更慢,切削进给也往往能开得更高。 - 刀具寿命。 铝对刀具非常友好。7075-T6 虽然只评「良」,但切削更硬、刀具磨损明显更快。
这是 7075 件最终价格超出 6061 报价预期最常见的原因。 - 后道工序。 铝要焊接、阳极氧化;钢往往焊前要预热、焊后要酸洗或钝化,
这些都是单独的工装费用。 - 去毛刺和表面处理。 更软、更韧的材料毛刺形态不同,往往要更多手工或换一套去毛刺方案。
钢并不是每个牌号都更贵。4340 和 D2 的加工性分别只有「较差」和「很差」—— D2 差是因为它的
硬质碳化物极磨刀具 —— 这两个牌号的工时成本会高过 6061。贵的组合不是「钢」,而是
「硬、磨刀、还要高精度公差的工具钢」。
一个可直接用的判断顺序
拿到图纸后,按这个顺序问:
- 这个件会与别的表面摩擦,或者需要刃口吗? 会 → 选钢,并按磨损要求而不是按价格来定状态。
- 这个件对重量敏感,或者搬运量大吗? 是 → 选铝,并确认减薄后的壁厚仍可加工。
- 有焊接吗? 有且是铝件,答案就是 6061 或 6082;如果是钢件,1045 焊前不需预热,
4140 和 4340 需要预热。 - 紧挨热源,或者需要扛冲击吗? 是 → 选钢。
- 以上都不是? → 6061-T6。在多数情况下它是最省钱的成品路径。
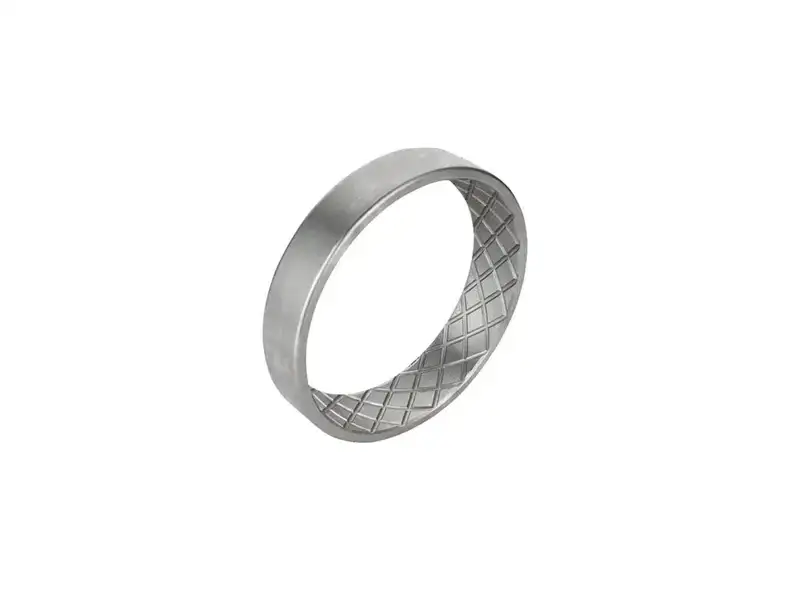
5052-H32 件:当可焊性和海洋环境是关键条件时,该选的铝牌号。
我们怎么帮客户做这个决定
材料选型是我们收到图纸到报价之间的 DFM 评审里的固定动作。我们的工程师会检查:
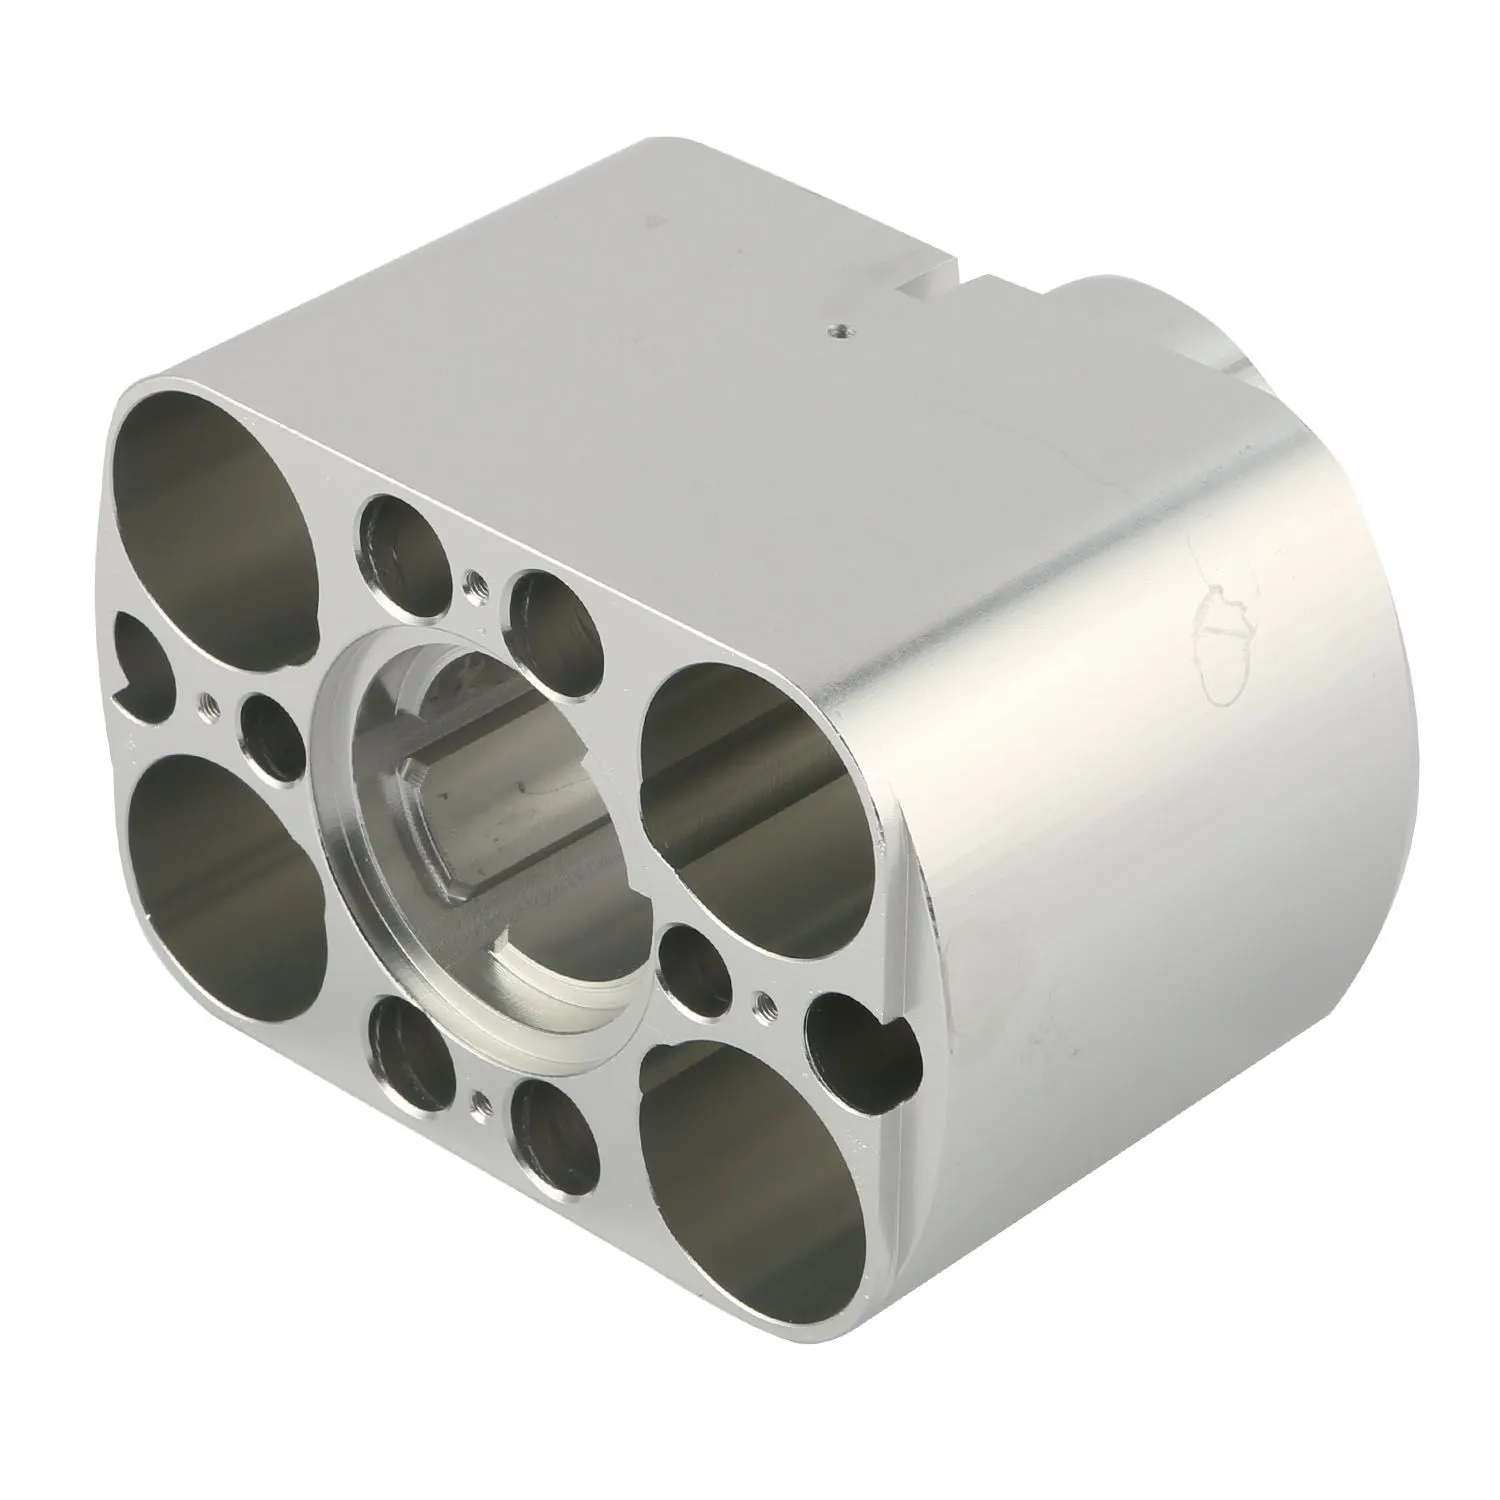
- 图纸是否写明牌号和状态。「钢件」不是规格书,1045 和 4340 是两种不同的产品,
价格和交期都不一样。 - 表面处理与材料是否匹配。阳极氧化只适用于铝,而 7075 做硬质阳极氧化会增加残余应力,
必须一并核算。 - 热处理到底是不是真的需要,还是从旧图纸抄过来的 —— 它是钢件报价里最贵的项目之一,
而且经常是多余的。 - 刀具与工时方案,这通常才是把「铝更便宜」变成一个可以和钢方案对比的具体数字的地方。
如果你手上有材料还没定的零件,把文件发过来,我们会同时给出两种材料的报价,让你在同一
口径下比较。
本文中的性能数据取自公开材料手册(ASM/MatWeb)与本站材料页的典型值,实际数值随产品形式、
状态与批次会有偏差。请以你手上的材料规格书和实测数据为准,不要只依赖这张表。