CNC 表面粗糙度指南:Ra 是什么意思,图纸上该怎么写
Ra 是机加图纸上被标错最多的那一项要求。 「光滑」「抛光」「按加工面」都不可测量,两家工厂会读出
两种意思、报出两个价。解法很简单:写数字,并在旁边写上工艺。 精磨出来的 Ra 0.4 和抛光出来
的 Ra 0.4,是两个不同的零件。
Ra 对照表
| Ra (µm) | Ra (µin) | 看起来是什么样 | 成本倍数(相对按加工面) | 能达到的工艺 |
|---|---|---|---|---|
| 0.05 | 2 | 真正的镜面——物体反射锐利、不变形 | 4–6 倍 | 镜面抛光(钻石膏) |
| 0.1 | 4 | 非常光,雾面反射,物体可见但模糊 | 3–4 倍 | 抛光 |
| 0.2 | 8 | 半反射,近看能看到很淡的纹路 | 2–3 倍 | 抛光、精磨 |
| 0.4 | 16 | 光滑,有细密方向性纹路,反射率低 | 1.5–2 倍 | 精磨、抛光 |
| 0.8 | 32 | 光滑,但近看仍能看到刀纹 | 1.2–1.5 倍 | CNC 精加工刀路 |
| 1.6 | 63 | 刀纹明显,标准机加外观 | 1 倍 | CNC 标准加工、细喷砂 |
| 3.2 | 125 | 较粗,加工纹路清晰 | 含在加工价内 | CNC 粗加工、粗喷砂 |
| 6.3 | 250 | 明显粗糙,深刀纹,像锯切面 | 含在加工价内 | 锯切、粗磨、重喷砂 |
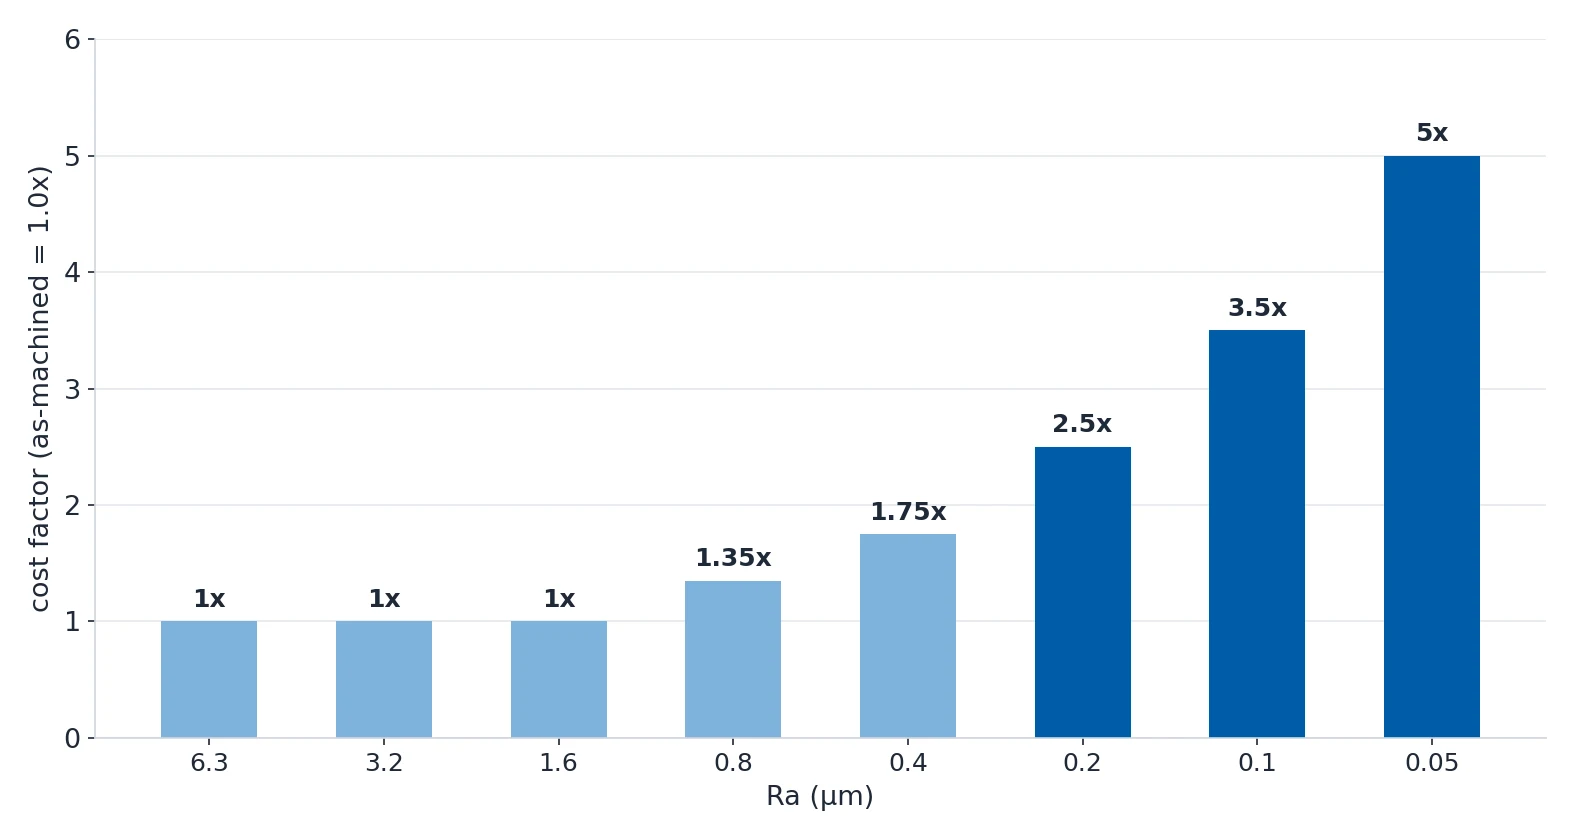
成本那一列要当成曲线看,不是直线。从 Ra 1.6 降到 Ra 0.8,表面处理成本大约翻倍;从 Ra 0.2 降到
Ra 0.05,要贵 3–4 倍。最后那几十分之一微米,比它前面那一微米贵得多——所以在写进图纸之前,
先把这条要求拿出来质疑一遍。
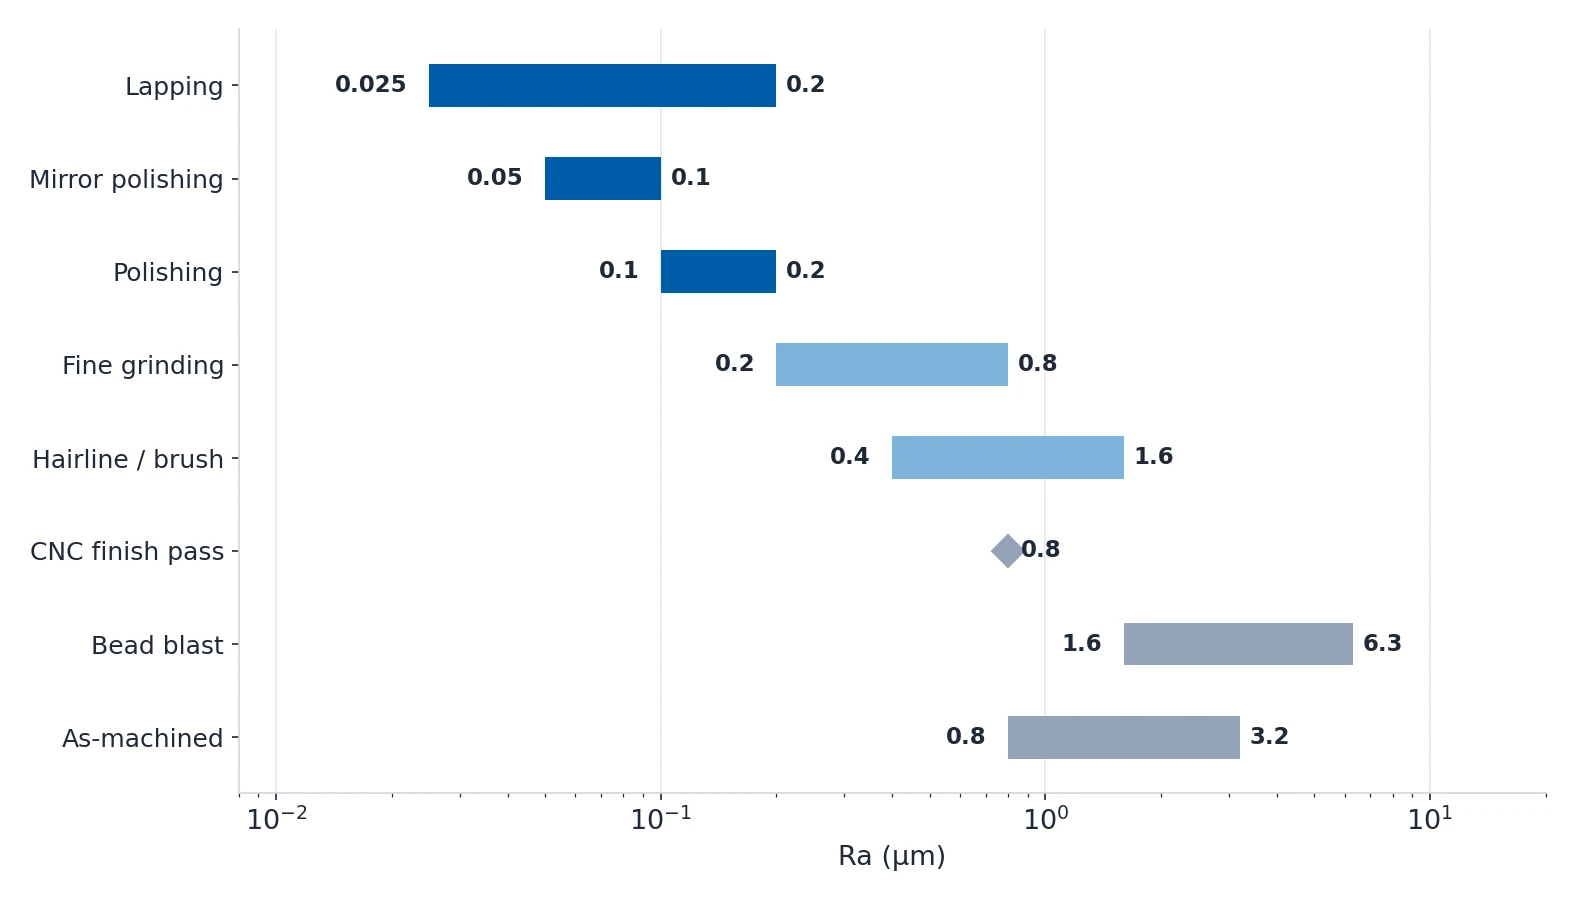
哪种处理能做到哪个 Ra
| 你的件需要什么 | 处理方式 | 典型 Ra 目标 | 成本系数 |
|---|---|---|---|
| 无外观要求,隐藏面或内部面 | 按加工面 | 0.8–3.2 µm | 含在加工价内 |
| 均匀哑光外观,遮住刀纹 | 喷砂 | 1.6–6.3 µm | 1 倍(基准) |
| 均匀哑光 + 阳极氧化或涂装前的一致底色 | 喷砂 + 阳极氧化/涂装 | 1.6–3.2 µm | 1 倍 + 涂装费 |
| 方向性纹理外观(不锈钢面板、装饰件) | 拉丝 | 0.4–1.6 µm | 1.2–1.5 倍 |
| 大量小零件一次性去毛刺并轻微光整 | 振动研磨 | 0.8–3.2 µm | 0.5–1 倍(批量) |
| 光滑、半反射,用于密封或轴承接触面 | 精磨/砂磨 | 0.2–0.8 µm | 1.5–2 倍 |
| 高反射或外观件(医疗、消费、食品) | 抛光 | 0.1–0.2 µm | 2–3 倍 |
| 真镜面反射(光学、量具、装饰) | 镜面抛光 | 0.05–0.1 µm | 3–5 倍 |
| 极光滑配合面(量具、精密配合) | 研磨(lapping) | 0.025–0.2 µm | 4–6 倍 |
这张表里有两行比其他任何东西都省钱。喷砂是基准,成本 1 倍,而且它是阳极氧化或粉末喷涂前的正确
前处理——反正涂装会把抛光盖住。
振动研磨按 0.5–1 倍(批量)是大量小零件去毛刺加轻微光整最便宜
的办法,而且一步就干完两件事。
抛光是一串工序,不是一道工序
没人能从粗糙加工面直接抛到镜面。这是一串分级工序,每一级有自己的磨料、自己的 Ra 和自己的时间。
| 工序 | 磨料/工具 | 达到 Ra | 结果 | 时间(典型零件) |
|---|---|---|---|---|
| 1. 粗磨 | 80–120 目砂带或砂轮 | 1.6–3.2 µm | 去掉大缺陷、深刀痕、焊缝 | 5–15 分钟 |
| 2. 精磨 | 240–400 目砂带 | 0.8–1.6 µm | 统一方向,去掉粗划痕纹路 | 5–10 分钟 |
| 3. 预抛 | 600–800 目或 Scotch-Brite | 0.4–0.8 µm | 半反射,可见但细腻纹理 | 5–10 分钟 |
| 4. 终抛 | 抛光轮 + 抛光膏 | 0.1–0.2 µm | 高反射,无雾 | 5–15 分钟 |
| 5. 镜面抛光 | 抛光轮 + rouge 或钻石膏 | 0.05–0.1 µm | 真镜面——物体反射锐利 | 10–30 分钟 |
不是所有材料都能走完整串工序,这个上限最好在标图纸之前就知道。

| 材料 | 最好能达到的 Ra | 难度 |
|---|---|---|
| 不锈钢(304、316) | 0.05 µm | 中等 |
| 铝(6061、5052) | 0.05 µm | 中等 |
| 黄铜(C360、C260) | 0.05 µm | 容易 |
| 铜(C110) | 0.05 µm | 容易 |
| 钛(Ti6Al4V、Gr2) | 0.1 µm | 困难 |
| 碳钢(1045、4140) | 0.1 µm | 中等 |
| 锌 / 压铸锌合金 | 0.4 µm | 差 |
钛停在 0.1 µm,是因为它硬又粘,抛光过程中还会加工硬化。碳钢同样停在 0.1 µm,而且立刻生锈,抛光后
必须镀层或涂装保护。黄铜和铜很容易到 0.05 µm,但极易发黑氧化,所以抛光后几乎总要加透明清漆或电
镀。压铸锌合金只能到 0.4 µm——它太软,磨料一狠就糊住而不是切削。
表面处理会让零件变小
每一道机械表面处理都会去掉材料。这是表面处理里必须进公差累积的部分,也是「惊喜账单」的来源。
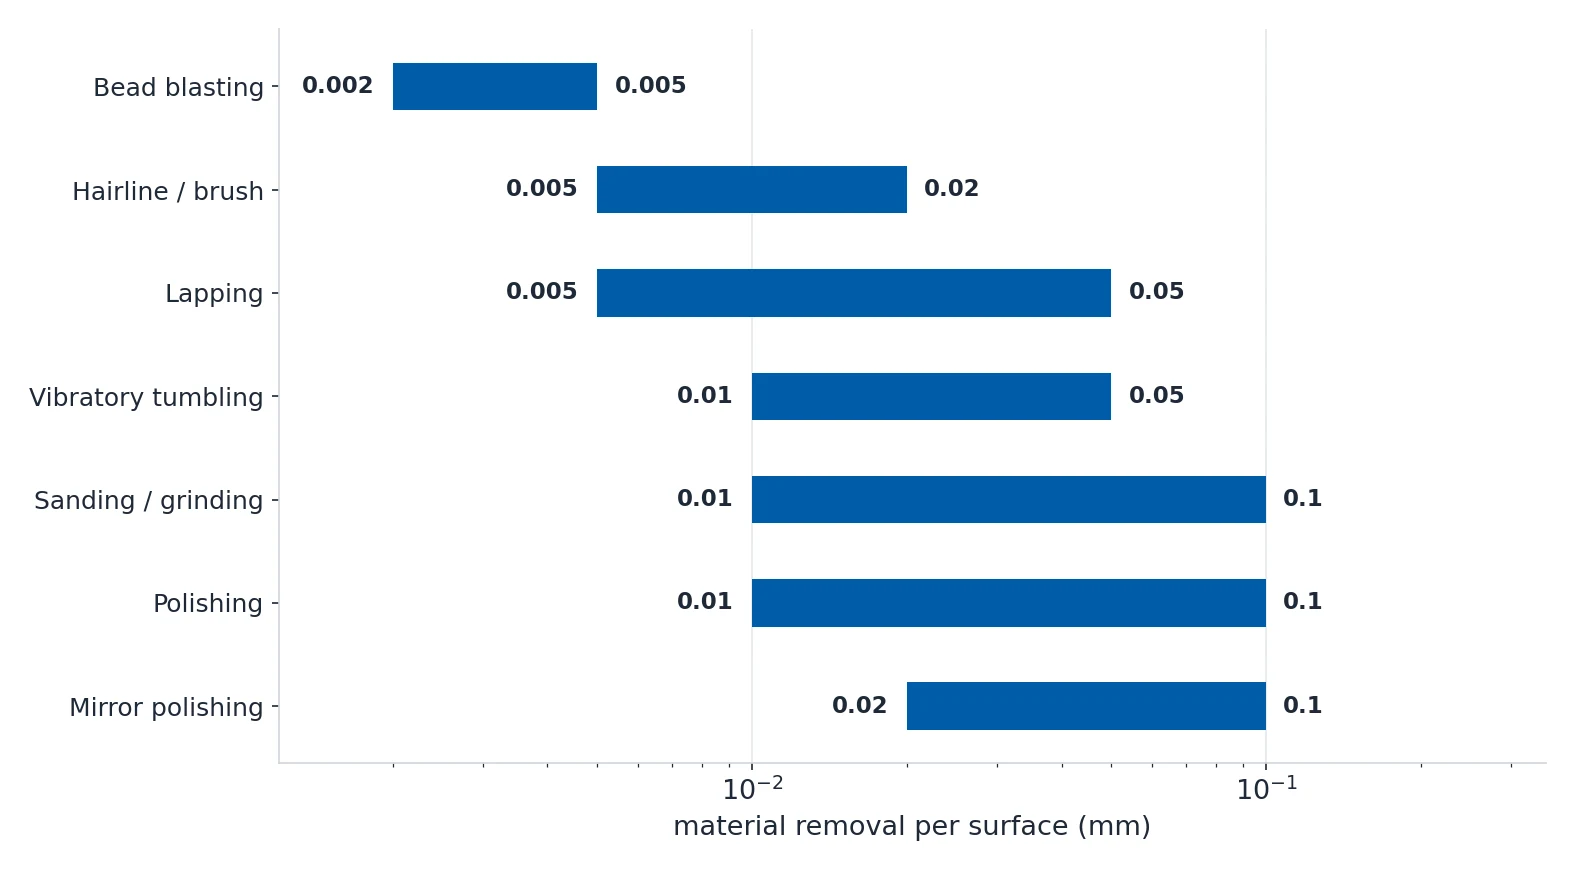
| 工艺 | 每面去除量 | 直径方向去除量(双面) | 可控性 | 建议 |
|---|---|---|---|---|
| 按加工面 | 0 mm | 0 mm | — | 不需要留量。 |
| 喷砂 | 0.002–0.005 mm | 0.004–0.01 mm | 有限——取决于磨料、压力、时间 | 对多数公差可忽略。紧配特征要遮蔽。 |
| 拉丝 | 0.005–0.02 mm | 0.01–0.04 mm | 中等——由磨料目数和道次控制 | 拉丝面留 0.02 mm。不适合高精度公差面。 |
| 振动研磨 | 0.01–0.05 mm | 0.02–0.1 mm | 低——批量工艺,难以精确控制 | 整体留 0.02–0.05 mm。公差紧的件不要振动研磨。 |
| 砂磨/打磨 | 0.01–0.1 mm | 0.02–0.2 mm | 好——由磨料目数梯度控制 | 精磨留 0.02–0.05 mm,粗磨更多。 |
| 抛光 | 0.01–0.1 mm | 0.02–0.2 mm | 中等——取决于起始面 | 从机加工面直接抛,留 0.02–0.05 mm。若先重度打磨则更多。 |
| 镜面抛光 | 0.02–0.1 mm | 0.04–0.2 mm | 中等——多道工序,去除量累加 | 镜面抛光面最少留 0.05 mm。起始面磨好可减少去除量。 |
| 研磨(lapping) | 0.005–0.05 mm | 0.01–0.1 mm | 很好——由时间和磨料控制 | 研磨常用来做最终尺寸。留 0.01–0.03 mm。 |
| 特征类型 | 风险等级 | 建议 |
|---|---|---|
| 压配孔(H7/p6) | 高 | 遮蔽或不要处理这些面。哪怕 0.01 mm 的去除量也会改变过盈配合。 |
| 螺纹孔 | 中 | 喷砂通常没问题(去除量极小)。抛光会削掉螺纹牙顶,可能导致松动。要遮蔽或避开。 |
| 轴承轴颈 | 高 | 除非把去除量算进公差累积,否则不要抛光或喷砂轴承配合面。 |
| 密封面(O 型圈槽) | 中 | 砂磨或研磨密封面可以,前提是可控。不要喷砂(磨料嵌入)。 |
| 平面度要求高的面 | 高 | 手工抛光大面积平面会产生波浪。平面度要求要用机磨或研磨。 |
| 外部外观面 | 低 | 只要在轮廓公差内,外观面去掉一点材料可以接受。 |
为什么抛光比你想的贵
| 成本因素 | 影响 | 说明 |
|---|---|---|
| 人工(手工抛光) | 主导成本 | 镜面抛光 80–100% 是手工。熟练抛光工收费 $15–40/hr。 |
| 表面积 | 高 | 成本随面积走。50×50 mm 的平板很便宜,500×500 mm 的同样 Ra 要慢 100 倍。 |
| 面数 | 中到高 | 每多一个面就多一份时间。一个 6 面体六面全抛,大约是单面的 6 倍。 |
| 几何复杂度 | 中到高 | 内角、深型腔、倒扣特征都要手工工具、慢慢做。 |
| 起始面状态 | 中等 | 已经是 Ra 0.8 的机加面,抛到 Ra 0.2 比从 Ra 3.2 开始省时间。 |
| 遮蔽与装夹 | $2–8 每件 | 需要遮蔽的表面,贴和撕都要工时。 |
| 批量效应 | 明显 | 喷砂:批量影响很小。抛光:50 件以上便宜 10–20%。振动研磨:批量效应很大。 |
| Ra 目标 | 非线性 | 成本不与 Ra 成正比。Ra 1.6 到 Ra 0.8 贵 1.5 倍;Ra 0.2 到 Ra 0.05 贵 3–4 倍。 |
| 喷砂开机费 | $30–100 每批 | 多数喷砂厂有最低收费。5 件时开机费主导;500 件时单件成本可忽略。 |
| 加急 | +25–100% | 标准交期 2–5 个工作日。加急会打乱排产,熟练抛光工也未必随叫随到。 |
最省钱的办法是把第一行倒过来读。镜面抛光 80–100% 是手工,费率 $15–40/hr,所以给抛光工一个
好起始面,胜过任何议价。
先用 CNC 走一刀 Ra 0.8–1.6 的精加工,抛光时间能减 50% 以上,因为从
Ra 3.2 开始的话,抛光工得先把粗糙刀痕去掉才能进入工序。
把钱浪费掉的那些错误
| 常见错误 | 后果 | 改法 |
|---|---|---|
| 后面要喷漆或涂装的件却指定镜面抛光 | 白花钱。涂装把抛光完全盖住。60 µm 粉末涂层下的 Ra 0.05 镜面根本看不见。 | 改用喷砂做前处理。 |
| 没把材料去除量算进紧公差特征 | 轴承轴颈变小、孔变大、密封面超差。表面处理后尺寸检验不合格。 | 图纸发出去前,把上表的去除量加进公差累积。 |
| 只写 Ra 不写工艺或参照标准 | 工厂对 Ra 0.4 的理解和你的意图不同。一家交付磨出来的面,另一家交付抛出来的面。 | 数字和工艺一起写,例如「Ra 0.4 MAX,FINE GROUND」。 |
| 阳极氧化前对铝用钢丸 | 铁质颗粒嵌进铝面,阳极氧化蚀刻后就是黑点和色斑。 | 用玻璃丸或陶瓷丸。磨料种类写进图纸。 |
| 手工抛光大平面 | 波浪和畸变。面是反光的,但反射是歪的,平整度也没了。 | 平面度要求用机磨或研磨。 |
| 所有面都标同一个 Ra | 隐藏面和非关键面白花钱。 | 只在有功能要求的面标 Ra:密封面、轴承配合面、可见外观面。 |
| 抛完不锈钢不做保护 | 几天内就出现指纹、水渍和轻微浮锈。 | 抛光后立即加透明保护层或钝化。 |
| 不加分隔片就振动研磨薄壁或精密件 | 零件在料盘里互相磕碰、压弯、划伤。 | 用分隔片,磨料零件比至少 5:1。 |
| 不指定喷砂磨料种类或目数 | 工厂用默认的,可能太粗或者带污染。 | 磨料和目数写进图纸,例如「GLASS BEAD BLAST, 220 MESH, Ra 2.0 MAX」。 |
| 跳过 CNC 精加工直接把粗糙件送去抛光 | 抛光时间(和成本)翻三倍甚至更多。 | 抛光前一定要先走一道 Ra 0.8–1.6 的 CNC 精加工。 |
写进图纸的一句话版本
写数字、写工艺、写范围。 「Ra 0.8 MAX,机加面;其余面按加工面;盲孔内部不做处理」是一条完整
且可检验的要求;「尽量光滑、抛光」不是。