CNC 加工的最小壁厚是多少?
CNC 机加工的绝对最小壁厚是:铝 0.5 mm、钢 0.8 mm、不锈钢 0.9 mm、钛 1.0 mm、铜与黄铜 0.5 mm、工程塑料 0.4 mm。推荐值大多数情况下是它的两倍:1.0 mm、1.5 mm、1.5 mm、1.5 mm、0.8 mm 和 0.8 mm。 绝对最小值是「还切得出来」的那条线,推荐值是「机器能次次做出来」的那条线,而图纸上应该写的是后者。
数字:各材料的最小壁厚
每种材料在自己的极限上有自己的失效方式,所以不存在一个通用的数字。
| 材料 | 绝对最小 | 推荐值 | 太薄会发生什么 |
|---|---|---|---|
| 铝(6061、7075) | 0.5 mm | 1.0 mm | 精加工时颤振,壁让开刀具,尺寸超差。薄铝壁会振动,表面质量也差。 |
| 钢(1045、4140) | 0.8 mm | 1.5 mm | 钢件在 0.5 mm 时刀具挠曲很严重,壁会向内弓。越硬的钢越严重——刀具变成在蹭而不是在切。 |
| 不锈钢(304、316) | 0.9 mm | 1.5 mm | 不锈钢加工硬化很快。薄壁会过热、翘曲甚至开裂,刀具磨损也急剧加快。 |
| 钛(Ti-6Al-4V) | 1.0 mm | 1.5 mm | 钛导热率低,热量在薄处堆积,造成热变形。需要极慢的进给。 |
| 铜与黄铜 | 0.5 mm | 0.8 mm | 材料软是优势,铜可以做得很薄。但很薄的铜壁在搬运时很脆,装配前就可能弯。 |
| 工程塑料(Delrin、尼龙、PEEK) | 0.4 mm | 0.8 mm | 塑料在切削力下会挠曲,薄壁让开刀具,尺寸不一致。PEEK 更硬,但贵 10×。 |

金属件低于 0.8 mm 时,诚实的问题是:铸造还是金属注射成型更合适。薄壁复杂形状用熔模铸造加 CNC 精加工,每件便宜 40–70%,从 200 件开始就划算。
为什么有两个数字
绝对最小值和推荐值回答的是两个不同的问题。最小值回答「这个还能不能切出来?」推荐值回答「这个能不能每次都切得一样?」
这个差别是真金白银,因为薄壁需要降速、多次走光刀,往往还要用专用工装多装夹一次。
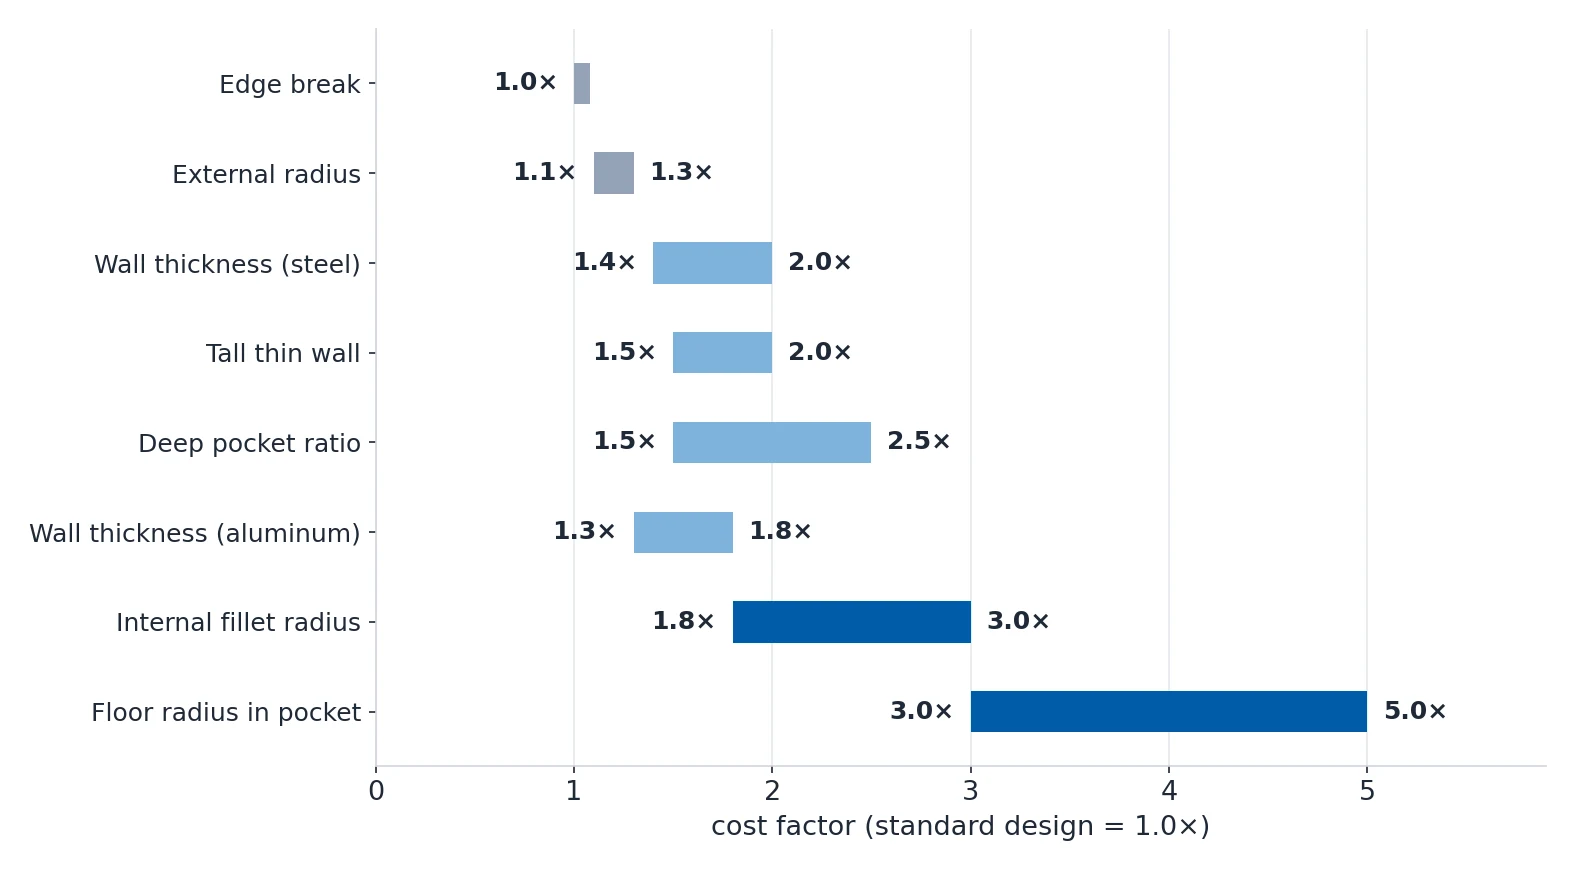
| 设计特征 | 常规规格 | 偏紧或偏难的规格 | 成本倍数 |
|---|---|---|---|
| 壁厚(铝) | 至少 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| 壁厚(钢) | 至少 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| 内圆角半径 | R3–R6 mm | R0.5 mm 或更小 | 1.8–3.0× |
| 型腔底圆角 | R1–R3 mm | R0(尖角) | 3.0–5.0× |
| 边缘倒角 | 0.5 mm 倒角(默认) | 尖边,不倒角 | 1.0×,但搬运风险更高 |
| 外圆角 | 尖角或 0.5 mm 破边 | 大外观圆角,R5 及以上 | 1.1–1.3× |
| 深腔长宽比 | 深度不超过 4× 宽度 | 深度超过 6× 宽度 | 1.5–2.5× |
| 高薄壁 | 高度不超过 5× 壁厚 | 高度超过 8× 壁厚 | 1.5–2.0× |
按最小壁厚加工,加工时间相比推荐壁厚要增加 30–80%。这是应该拿给那些想要 0.6 mm 铝壁的设计师看的数字,而不是绝对最小值。
壁可以有多高
只看壁厚并不能决定一面壁能不能扛住,高度才能,而决定高度的是两个比值。

| 规则 | 指南 | 为什么重要 |
|---|---|---|
| 壁高比 | 壁厚至少为相邻特征高度的 1/5 | 高而薄的壁就像一根悬臂梁。10 mm 高的壁至少要 2 mm 厚才扛得住切削力造成的挠曲。 |
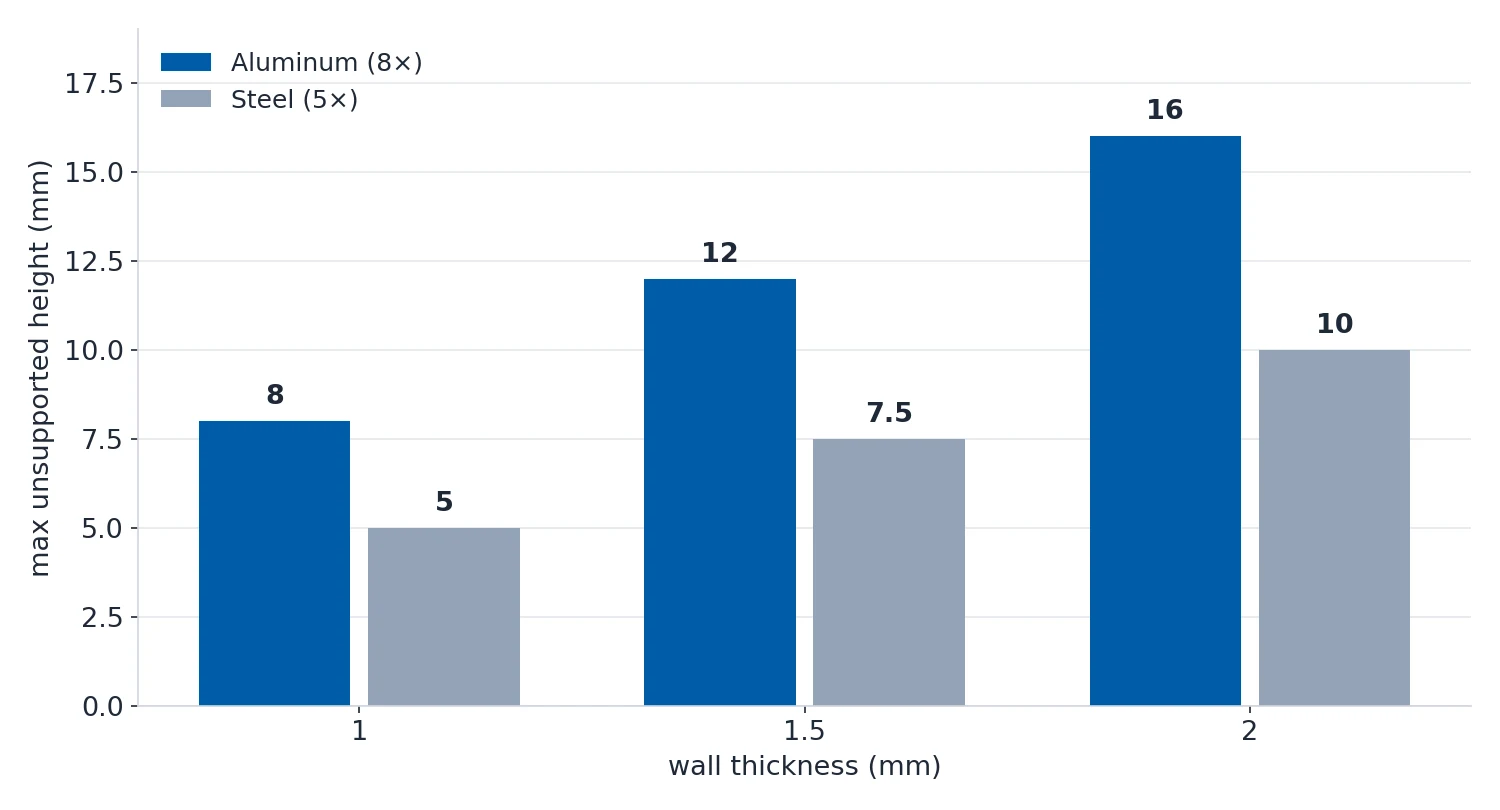
| 无支撑壁高度 | 极限高度 = 铝件 8× 壁厚,钢件 5× 壁厚 | 超过这个比值,壁在加工时振动。要么加厚,要么加筋。 |
| 壁厚均匀性 | 同一零件上各壁厚之间控制在 20% 以内 | 壁厚不均会造成热处理时冷却不均、去应力不均,最终翘曲。 |
| 转角过渡 | 厚薄之间做渐进过渡 | 厚度的突变会形成应力集中。过渡处要加圆角或斜面。 |
| 加强筋设计 | 加强筋厚度 = 0.6× 壁厚,筋高不超过 5× 筋厚 | 粗筋在铸件上会在对面留缩痕,在 CNC 上会多加工时间。 |
什么时候算薄壁
高厚比超过 10:1,或者有色金属绝对厚度低于约 2 mm、钢低于 1 mm,壁就算薄壁。低于这个范围,标准硬爪装夹就不再安全。
应用指南用的是三段:低于 15:1 好对付,15–30:1 需要用上全套薄壁工艺,高于 30:1 从第一刀开始就是高风险零件。
材料在这里之所以这么关键,是因为导热率和残余应力。
| 材料 | CTE (×10⁻⁶/K) | 导热率 (W/m·K) | 残余应力敏感度 |
|---|---|---|---|
| 铝 6061 | 23.6 | 167 | 高(轧制板) |
| 铝 7075 | 23.4 | 130 | 很高(淬火,未去应力) |
| 钛 Grade 5 | 8.6 | 6.7 | 中(锻件)/ 高(板材) |
| 不锈钢 304 | 17.3 | 16 | 高(轧制薄板) |
| 钢 1018 | 11.6 | 52 | 中 |
| 因瓦 36 | 1.3 | 11 | 低(低热膨胀设计选择) |
在机床上是平的、拿到台面上却翘了,这不是制造缺陷。翘是装夹力造成的弹性回弹,加上材料被去掉时残余应力的重新分布。把零件在装夹状态下测一次,脱夹后再测一次:两者的差就是弹性分量,属于夹具问题;而仍然存在的残余弯曲属于工艺问题。
怎么把薄壁加工得不跑偏
薄壁上的切削参数,大约是同一把刀在厚料上的一半,因为在薄壁上限制因素是径向变形,不是刀具寿命。
用 6 mm 硬质合金立铣刀加工 2 mm 铝壁时,起步用 Vc 300–400 m/min、fz 0.02–0.04 mm/齿、ap 不超过 0.5 mm,然后再优化。径向切深 ae 保持在刀具直径的 25% 以内,并使用摆线或自适应刀路。
问题的另一半是装夹,而薄壁的变形大部分其实出在这里。
| 装夹方式 | 最小壁厚 | 材料适用范围 | 典型变形量 | 最适合 |
|---|---|---|---|---|
| 硬爪(标准) | 至少 6 mm | 所有金属 | 0.1–0.3 mm | 只适合厚件 |
| 软爪(可加工) | 至少 1.5 mm | 所有金属 | 0.02–0.05 mm | 一般薄壁 |
| 真空吸盘 | 至少 0.3 mm(加箔) | 非多孔,任何金属 | 0.01–0.03 mm | 薄板、轻切削 |
| 磁力吸盘 | 至少 1 mm | 仅铁磁材料 | 0.02–0.08 mm | 钢制平板 |
| 蜡固持固定 | 至少 0.5 mm | 所有金属,避免热暴露 | 0.01–0.05 mm | 薄壁粗加工 |
| 低熔点合金 | 至少 0.5 mm | 所有金属,需确认热历史 | 0.005–0.02 mm | 复杂薄壁型腔 |
| 工艺凸台或加强块 | 任意,靠设计 | 所有金属 | 基本为零 | 最通用的答案 |
两条要背下来的规则。磁力吸盘只能吸铁磁材料,也就是碳钢、工具钢和部分 400 系不锈钢;304、316 这类奥氏体不锈钢,以及 Grade 2 和 Grade 5 的钛,基本不导磁,吸不住。在零件上设计工艺凸台是最通用的答案,因为它把薄壁问题变成了厚壁问题。
要判断变形到底来自哪种机制,靠测量而不是猜。
| 方法 | 测什么 | 精度 | 最适合 |
|---|---|---|---|
| 三坐标在夹具中与脱夹后对比 | 装夹变形加残余释放 | ±0.001 mm | 所有薄壁件 |
| 钻孔法(ASTM E837) | 近表面的残余应力 | ±10 MPa | 工艺验证 |
| 切割或轮廓法 | 残余应力随深度的变化 | ±20 MPa | 板料和棒料 |
| XRD sin²(ψ) | 表面残余应力 | ±5 MPa | 高价值件、航空件 |
| CAD 仿真(FEA) | 预测变形 | 只能看趋势 | 设计阶段检查 |
FEA 要特别提醒一句。多数 FEA 模型只算切削力作用在无应力毛坯上,没有包含材料被去除时的残余应力释放。厚件上这是个很小的误差,薄壁上它就是主要的变形来源,也正是仿真会把薄壁变形低估 2–5× 的原因。除非同时把残余应力场和渐进式材料去除步都建进去,否则把 FEA 当作「形状预测工具」,而不是「量值预测工具」。
别忘了涂层
0.6 mm 的壁加上每边 25 µm 的阳极氧化层,就不再是 0.6 mm 的壁了。阳极氧化每边加 25 µm,合计 0.05 mm,公差累积会把余量吃掉。最小壁厚规格里要加上 2× 涂层厚度,而且要在加工前算清楚,而不是加工完才发现。
同样的规则适用于任何要装密封件的型腔。O 形圈或密封胶在尖角上无法正确贴合,会形成泄漏路径。任何要装密封垫、垫片或 O 形圈的型腔,底圆角最小要标 R0.5–R1.0 mm。

图纸上该怎么标壁厚
壁厚是一个派生尺寸——它取决于型腔深度和底面位置——所以不标出来,它就会变成一场争论。下面是最常见的几个错误。
| # | 错误 | 会发生什么 | 正确做法 |
|---|---|---|---|
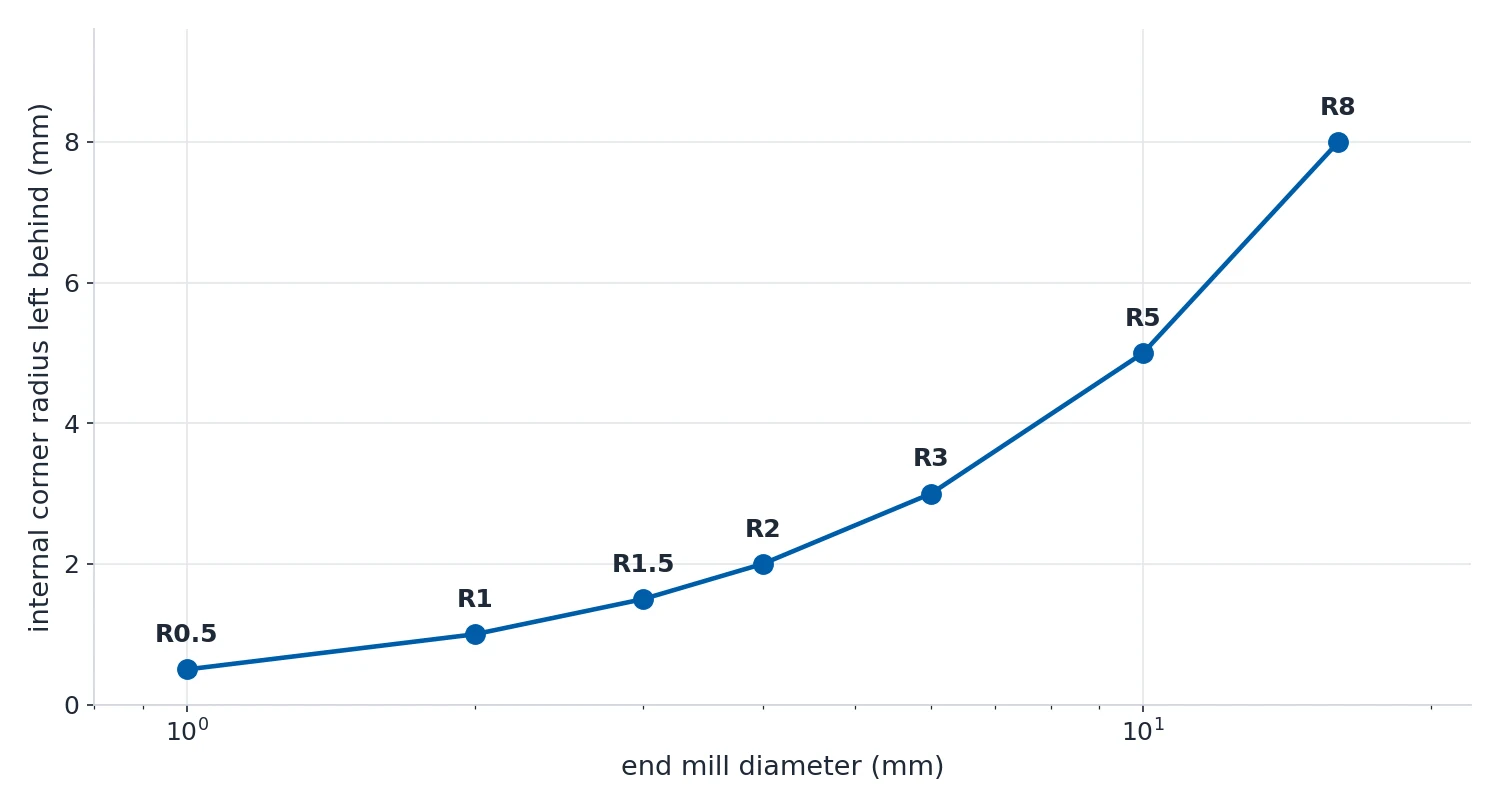
| 1 | 指定 R0 内圆角 | 标准立铣刀做不到,机加师傅只能上慢走丝或者要求改设计,项目就拖了。 | 所有内圆角至少 R0.5 mm,并且匹配标准刀具规格。 |
| 2 | 同一个特征上圆角半径不一致 | 需要多次换刀,多加装夹时间和成本。 | 尽量一个型腔特征只用一个圆角半径。 |
| 3 | 薄壁紧挨着厚壁 | 薄壁受相邻厚段的应力影响而翘曲或变形,尺寸不合格。 | 保持壁厚均匀,厚薄之间做渐进过渡。 |
| 4 | 深腔配小底圆角 | 需要又长又细的刀具,刀具挠曲,表面差、尺寸不准、刀具断。 | 底圆角半径要随腔深按比例放大。 |
| 5 | 没标边缘破边 | 工厂按默认的 0.5 mm 破边做。一般没问题,但如果你需要尖边,件已经做废了。 | 明确标出尖边,或者在图纸说明里写 BREAK SHARP EDGES 0.5 mm MAX。 |
| 6 | 在 CNC 零件上标拔模角 | 拔模是铸件和模塑件的事,会让机加师傅困惑。CNC 能切锥度,但「拔模」暗示有模具。 | 用尺寸标注写出实际锥度,比如 1:50 锥度,而不是「拔模」。 |
| 7 | 圆角小于该特征深度下能用的刀具 | 20 mm 深的腔配 R0.5 圆角需要 1 mm 的刀,太长太软。刀具会断或挠。 | 经验法则是伸出长度不超过刀具直径的 8×。深腔要用更大的圆角。 |
| 8 | 忽略薄壁上的涂层厚度 | 壁厚名义 0.6 mm,阳极氧化每边加 25 µm,公差累积把余量吃光。 | 最小壁厚规格里加上 2× 涂层厚度。 |
还有两个小地方也要做对。边缘破边的行业默认是所有尖边 0.5 mm 倒角或圆角,标准埋头角度是 60°、82°、90° 和 120°。
整套方法最后归结成一个习惯:把最小壁厚当作关键尺寸直接标在图纸上,并且所有内圆角都设计成同一个刀具半径。 其余的事自然就跟着来了。