不改设计怎么降 CNC 加工成本
最便宜的降本根本不用改设计:下对数量、给对毛坯尺寸。 装夹是固定成本,材料是按公斤或按棒料买的,所以这两个杠杆能在不动图纸上一个特征的前提下把单价拉下来。真正有效的设计改动大多也很小——把没人需要的公差放宽、把型腔开到边缘、所有内圆角统一成一个半径——它们改的是图纸,不是功能。
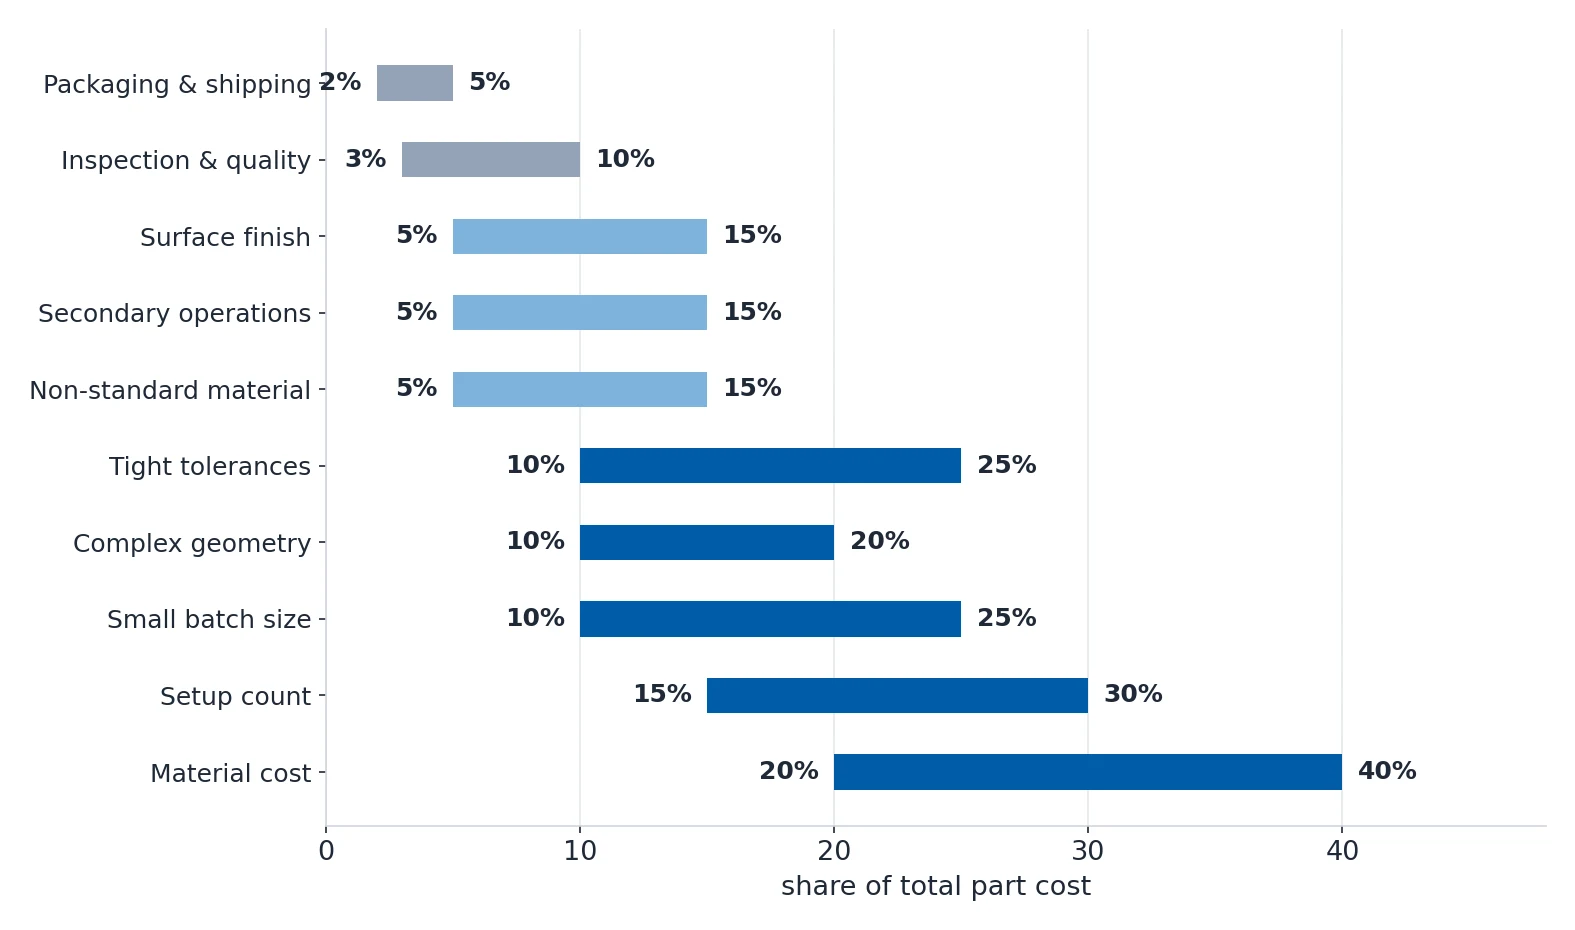
钱到底花在哪
CNC 报价不是一个数,看懂分行项目,才知道能从哪里下手。
| 排名 | 成本驱动因素 | 典型成本占比 | 对总价的影响区间 | 关键点 |
|---|---|---|---|---|
| 1 | 装夹次数 | 15–30% | +50–200% | 每一次装夹、翻面、重新夹持或换机都增加 $30–80 的人工和主轴时间损失。这是最大的可控因素。 |
| 2 | 材料成本 | 20–40% | +40–500% | 原材料常常是最大的单行项目。钛比铝贵 8–12×,非标准尺寸则被迫买整根棒料、报废 60–80%。 |
| 3 | 紧公差 | 10–25% | +30–150% | 从 ISO 2768-mK 的 ±0.1 mm 收到 ±0.01 mm,会增加精加工道次、检验和报废风险。每多一位小数,成本成倍上升。 |
| 4 | 表面粗糙度要求 | 5–15% | +20–100% | Ra 3.2 是常规。Ra 1.6 要多一道精加工。Ra 0.4 则要磨削或抛光——完全是另一个工艺和成本档位。 |
| 5 | 复杂几何 | 10–20% | +30–120% | 5 轴曲面、深腔、倒扣和复合角度都需要专用刀具、更慢进给和更长的编程时间。 |
| 6 | 小批量 | 10–25% | +40–300% | 装夹成本随数量急剧摊薄。$500 的装夹摊到 5 件是每件加 $100,摊到 500 件只加 $1。 |
| 7 | 非标准材料 | 5–15% | +15–80% | Inconel、Hastelloy 这类特殊合金买得贵、切得慢、备货也慢。标准材料永远更便宜。 |
| 8 | 二次工序 | 5–15% | +20–60% | 阳极氧化、热处理、电镀、磨削,每多一道工序就是多一次独立装夹和一笔费用。 |
| 9 | 检验与质量 | 3–10% | +10–40% | 三坐标检测、首件检验、PPAP 文件和材质证明都加钱。 |
| 10 | 包装与运输 | 2–5% | +5–15% | 定制包装、单件装箱、防锈处理和快递加在一起也不少。标准批量包装永远最便宜。 |
不需要改设计的那根杠杆:数量和料型
装夹是固定成本,材料和切削时间不是。同一个图纸两份报价差这么多,基本都源于这一条。
| 数量 | 每件装夹成本 | 每件加工与材料 | 每件总价 | 相对 1,000 件价格 |
|---|---|---|---|---|
| 1–5 | $100–500 | $30–80 | $130–580 | 3–12× |
| 10–50 | $10–50 | $30–80 | $40–130 | 1.5–3× |
| 100–500 | $1–5 | $25–70 | $26–75 | 1.0–1.5× |
| 500–1,000 | $0.50–2 | $22–65 | $22–67 | 1.0–1.2× |
| 1,000–5,000 | $0.10–0.50 | $20–60 | $20–60 | 0.9–1.0×,即基准 |
| 10,000+ | 不到 $0.10 | $18–55 | $18–55 | 0.8–0.9× |
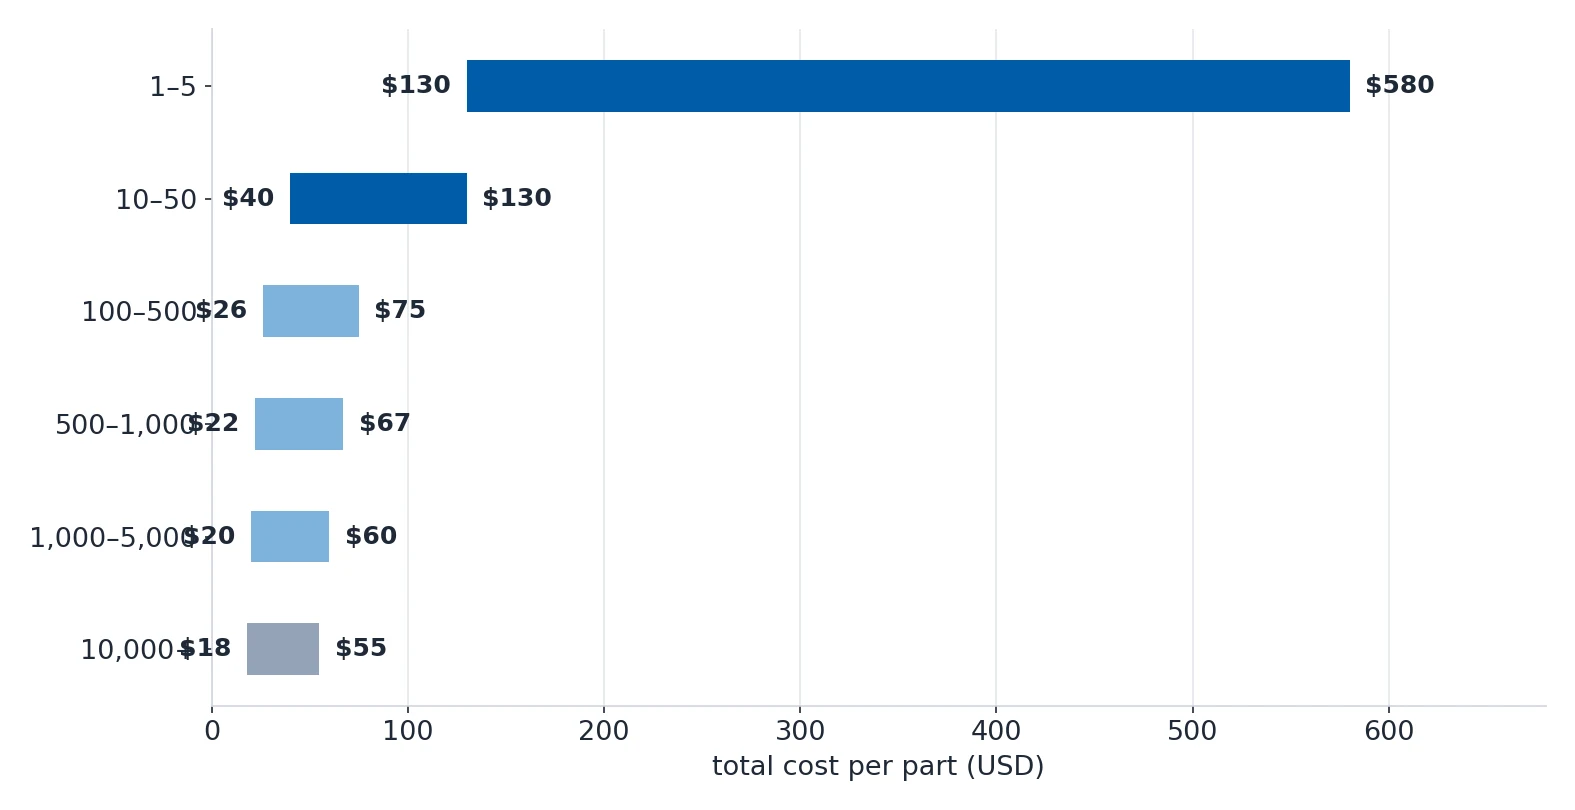
每次只下 5 件而不是 50 件,单件成本要多付 40–80%,而这纯属浪费:装夹反正要做。
第二根杠杆一分钱不花。把每个零件设计成刚好落在标准棒料或板料的尺寸内。 一个 φ52 mm 的零件用 φ60 mm 棒料切,每件要刨掉 8 mm 铝;一个 14 mm 厚的零件用 20 mm 板料切,白白丢掉 6 mm 厚度。
| 料型 | 常用尺寸 | 设计建议 |
|---|---|---|
| 圆棒 | φ6、8、10、12、16、20、25、30、35、40、50、60、80、100 | 把车削件设计在标准棒料直径之内。φ52 mm 的件只能用 φ60 棒料,比需要的多 25% 材料。 |
| 扁钢与板料 | 厚度 6、8、10、12、15、20、25、30、40、50;宽度 100、150、200、250、300、400、500 | 让零件厚度对齐板料厚度。14 mm 的零件用 15 mm 板只浪费 1 mm,用 20 mm 板浪费 6 mm。 |
| 六角棒 | 对边 8、10、12、14、17、19、22、24、27、30、32、36、41、46、50 | 六角头螺栓和螺母直接用六角棒,省掉铣六角轮廓,这部分特征能省 30–50%。 |
| 管材 | φ25×3、φ32×3、φ38×4、φ50×5 | 空心回转件要从管料而不是实心棒料出发。φ50×5 的管料比 φ50 实心棒在空心轴上少浪费 64% 材料。 |
把没人提过的要求删掉
钱大多藏在这里,而这些改动一个都不影响零件功能。
| 错误做法 | 成本影响 | 正确做法 |
|---|---|---|
| 什么都要求紧公差 | +50–150% | 紧公差只用在关键配合面,其余交给 ISO 2768 通用公差。 |
| 保险起见指定 Ra 0.8 或更好 | +30–100% | 粗糙度要匹配功能。多数不密封、不承导的表面用 Ra 3.2 就够。 |
| 特征设计在全部 6 个面上 | +80–200% | 每个要加工的面都是一次潜在装夹。尽量让所有特征在 2–3 个方向内可达。 |
| 没有依据就指定钛或 Inconel | +100–500% | 这两种材料买入价是铝或钢的 5–10×,加工难度是 3–5×。 |
| 在结构支架上标 R0.1 内圆角 | +50–200% | 尖内角既是 CNC 做不到的,也是应力集中点。用 R1、R2、R3 这些标准圆角,零件更便宜也更强。 |
| 用非标准螺纹规格 | +10–25% | 非标准丝锥要专门买刀($20–80)而且不常备。用 M3、M4、M5、M6、M8、M10、1/4-20、5/16-18 或 3/8-16。 |
| 每个尺寸都要求全检 | +15–40% | 一个 50 个尺寸的零件做全尺寸三坐标检测要 30–60 分钟。只检关键尺寸,其余抽检。 |
| 公差没算表面处理厚度 | +20–40% 的报废返工 | 阳极氧化每面加 25–50 µm,硬铬加 25–125 µm。如果公差带小于 2× 涂层厚度,处理后必然检不过。 |
| 生产到一半改设计 | +100–300% | 开工后的工程变更会浪费已完成的所有工作。真要改,合并成一次修订。 |
更便宜但依然够用的材料
材料在多数报价里是最大的单行项目,而真正管用的替代往往不是人们最先想到的那个。
| 贵材料 | 每公斤成本 | 便宜的替代 | 每公斤成本 | 节省 | 什么情况下可以替代 |
|---|---|---|---|---|---|
| Ti-6Al-4V | $35–50 | 6061-T6 铝 | $4–6 | 85–90% | 钛带来的减重不重要时。铝按体积比钛轻 60%,有时你可以多用点材料还更轻。 |
| 316 不锈钢 | $6–10 | 304 不锈钢 | $4–7 | 25–35% | 需要耐蚀但不在高氯环境时。304 能应付大多数室内和温和户外暴露。 |
| 7075-T6 铝 | $8–12 | 6061-T6 铝 | $4–6 | 45–55% | 想要高强度但 6061 的 275 MPa 屈服强度已经够时。而且 6061 的焊接性和阳极氧化性都优于 7075。 |
| PEEK | $80–150 | Delrin (POM-C) | $8–15 | 85–90% | 不需要 PEEK 的耐化学性和温度等级时。Delrin 能应付到 100 °C 的大部分机械应用。 |
| Inconel 718 | $40–60 | 316 不锈钢 | $6–10 | 80–85% | 不需要 600 °C 以上高温强度时。而且 Inconel 难加工 3–5×,会让成本差距更大。 |
最后一行要特别注意。Inconel 718 不只是买得贵,它还难加工 3–5×,所以换成 316 不锈钢省下的钱,比材料行上看到的更多。
很快就能收回的小设计改动
这些改图纸但不改功能。九项加起来再加上省掉一次装夹,每件值 $24–63。
| 设计改动 | 改之前 | 改之后 | 预计节省 |
|---|---|---|---|
| 内圆角从 R1.5 放大到 R3 mm | 小 φ3 刀,每个型腔 2 刀 | 标准 φ6 刀,每个型腔 1 刀 | 每件 $3–8 |
| 非关键尺寸公差从 ±0.01 放宽到 ±0.05 mm | 每个尺寸都要精加工道次加三坐标检测 | 常规加工加抽检 | 每件 $5–15 |
| 表面粗糙度用常规 Ra 3.2 而不是 Ra 1.6 | 多一道精加工,更慢的进给 | 常规粗加工加一道精加工 | 每件 $2–6 |
| 零件设计成用 φ25 棒料而不是 φ32 | 买 φ32 棒料,刨掉 40% 体积 | 买 φ25 棒料,刨掉 20% 体积 | 材料每件 $1–4 |
| 型腔开到边缘,去掉 3 个封闭型腔 | 每个型腔都要下刀加螺旋进刀 | 刀具从边缘进入,不用下刀 | 每件 $2–5 |
| 型腔深度从 25 mm 减到 15 mm | 长伸出刀具,4 刀粗加工 | 标准刀具,2 刀粗加工 | 每件 $3–7 |
| 把两个零件合成一个,取消装配 | 两个零件加紧固件加装配工时 | 一个零件,加工稍长一点 | 每个装配件 $5–20 |
| 软材料上用压入式螺纹护套代替攻丝 | 螺纹铣 20 个小孔,很慢 | 钻孔加压入黄铜护套,快 | 每件 $2–5 |
| 边缘用 0.5 mm 破边代替外观圆角 R2 | 球头刀,每条边都要慢速轮廓走刀 | 倒角铣刀,一道快走刀 | 每件 $1–3 |
| 把特征挪到同一面,省掉一次装夹 | 3 次装夹:顶面、翻面、侧面 | 2 次装夹:顶面、侧面 | 每批装夹省 $30–80 |
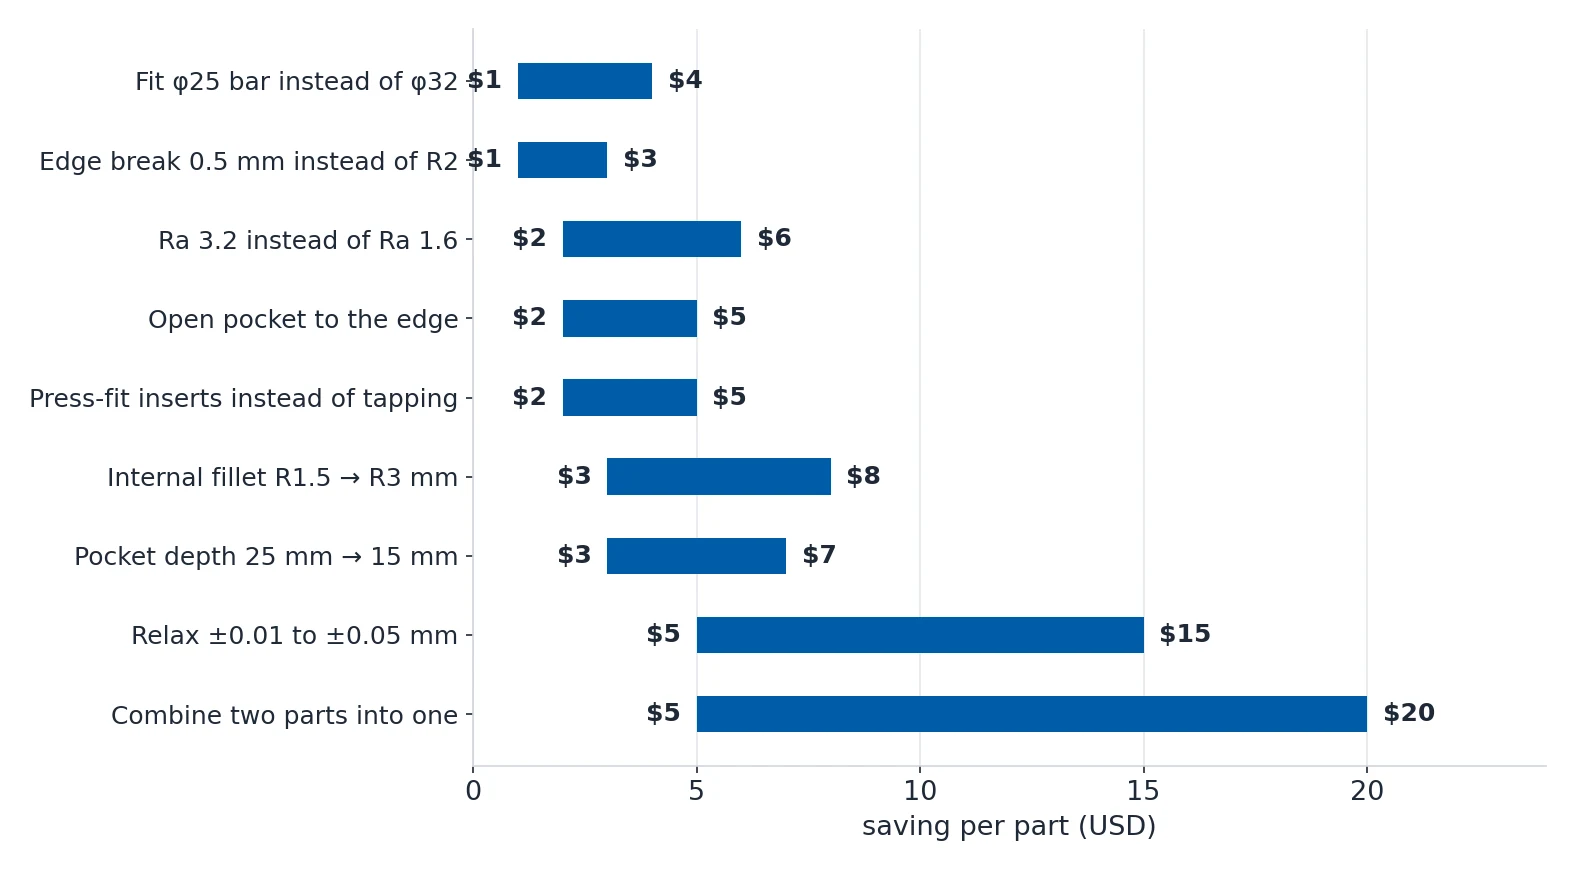
其中有些改的是时间而不是钱,而且会和上面所有项叠加。
| 省时间的改动 | 说明 | 时间节省 |
|---|---|---|
| 用能放下的最大刀具 | 同样每齿进给下,φ16 mm 立铣刀的去除速度是 φ8 mm 的 4×。几何允许时永远用最大的刀。 | 粗加工快 30–60% |
| 统一刀具规格,减少换刀 | 每换一次刀要 15–45 秒。用 12 把刀的零件光换刀就花 3–9 分钟。 | 每件省 2–10 分钟 |
| 用硬质合金代替高速钢 | 硬质合金快 3–5×,刀贵 2–3×,但超过几件之后省的时间非常可观。 | 切削快 50–70% |
| 粗加工用高进给铣削 | 高进给刀走浅切深、大步距、极高进给速度。 | 粗加工快 50–200% |
| 尽量减小切深 | 深腔要长伸出,刀具变软、进给变慢、多走几刀。15 mm 深的腔比 25 mm 深的腔能用更短更快的刀。 | 每个型腔快 20–40% |
| 避免满宽开槽 | 刀具切出比自身直径还宽的槽时是 100% 满刀,产生最大热量和振动。优先用圆弧插补把槽做宽,或者把槽设计成标准刀具直径。 | 开槽快 30–50% |
| 型腔开到边缘 | 刀具从边缘进入而不是下刀。下刀既慢又伤刀。 | 铣腔快 20–40% |
| 内圆角放大 | 圆角大就能用大刀,去除材料更快。把型腔圆角从 R2 改成 R4,允许的刀具尺寸翻倍。 | 铣腔快 30–60% |
| 减小刻字深度 | 0.2 mm 深度在多数零件上和 0.5 mm 看起来一样,但快 60%。只有文字要挺过后续处理(比如阳极氧化)时才需要刻深。 | 刻字快 50–70% |
什么时候该换工艺而不是改零件
有时候答案不是一张更好的图纸,而是换一个工艺。设计冻结前就要定,因为只按 CNC 设计的零件会被永久锁在这个成本结构里。
| 如果你的零件有 | 可以考虑 | 相对 CNC 的成本优势 | 回本数量 |
|---|---|---|---|
| 壁厚不到 1 mm 的复杂形状 | 熔模铸造 + CNC 精加工 | 每件便宜 40–70% | 200 件以上 |
| 大平面、低精度 | 射流切割 | 每件便宜 50–80% | 10 件以上 |
| 高度重复的几何,1,000 件以上 | 压铸 | 每件便宜 60–90% | 5,000 件以上 |
| 小而简单、有回转对称性 | 走心机 | 每件便宜 30–50% | 500 件以上 |
| 3 mm 以下的钣金形状 | 激光切割 + 折弯 | 每件便宜 60–80% | 20 件以上 |
| 内部流道和复杂型腔 | 金属 3D 打印(DMLS 或 SLM) | 低批量差不多,高批量更差 | 1–50 件 |
工装投资也是同样的问题。一个定制夹具要 $200–1,000,200–500 件就能回本。专用成形刀要 $100–500,要 300–1,000 件。压铸或熔模铸造毛坯要 $3,000–20,000,要 500–2,000 件——这个数字比大多数人以为的要早。
做的顺序
顺序很重要,因为每一步都比下一步便宜。
- 先把数量定下来。一次性下 50 件,而不是 10 次各下 5 件,这是能拿到的最大一笔节省,而且完全不需要改设计。
- 让零件落在标准料型尺寸内,材料报废降下来。
- 把图纸从头过一遍,删掉那些从来没被要求的条件:非功能特征上的紧公差、没人摸得到的面上的 Ra 0.8、支架上的 R0.1 圆角。
- 检查更便宜的合金是不是照样够用,功能是不是真的需要钛或 Inconel。
- 再做那些让零件更好切的小改动:圆角放大、型腔变浅、型腔开边、刀具半径统一。
- 最后才考虑夹具、工装或者换工艺,并且拿实际年用量去对回本数量。
第 1 步和第 3 步放在最前面。它们不要钱、不用开工具,而这两步加起来的拉动幅度,通常超过这一页上其它所有项的总和。