热镀锌、粉末喷涂还是阳极氧化:怎么选
先按服役环境选表面处理,再看外观:钢件要在潮湿或沿海环境里用十年,选热镀锌;数量可观的钢板或铝板件、机箱、支架和框架,选粉末喷涂;几何形状让喷枪够不到的部位,选电泳;零件是铝件、而且要靠氧化层本身干活,选阳极氧化。 这四者不是同一个工艺的四种叫法——其中两种是在金属表面加一层膜,一种是把金属转变成氧化层,还有一种长的是牺牲性的锌层,划伤之后仍然能保护零件。
快速结论:按服役环境选
| 你的零件… | 应该指定 | 原因 |
|---|---|---|
| 是钢件、在户外、要在潮湿或沿海环境撑十年 | 热镀锌 | 锌是牺牲性的,涂层被划伤的地方钢材仍受保护 |
| 是钢件或铝件,属于平板、机箱、支架或框架,数量超过 50 件 | 粉末喷涂 | 最便宜也最耐久的有机涂层,60–120 µm,成本 1× 基准 |
| 有喷枪够不到的内部表面,比如管件内部和箱型截面内部 | 电泳 | 它是浸泡工艺,覆盖均匀,15–30 µm |
| 是铝件,需要耐磨、电绝缘或外观颜色 | 阳极氧化 | 氧化层是从金属本体长出来的,不会像漆膜那样成片脱落 |
| 需要金属色、珠光或糖果色效果,或者膜层薄于 50 µm | 湿漆 | 粉末做不出真正的金属效果,也做不到那么薄 |
| 是含硅 5–12% 的铸件 | 粉末喷涂或电泳 | 铸铝完全不能做阳极氧化 |
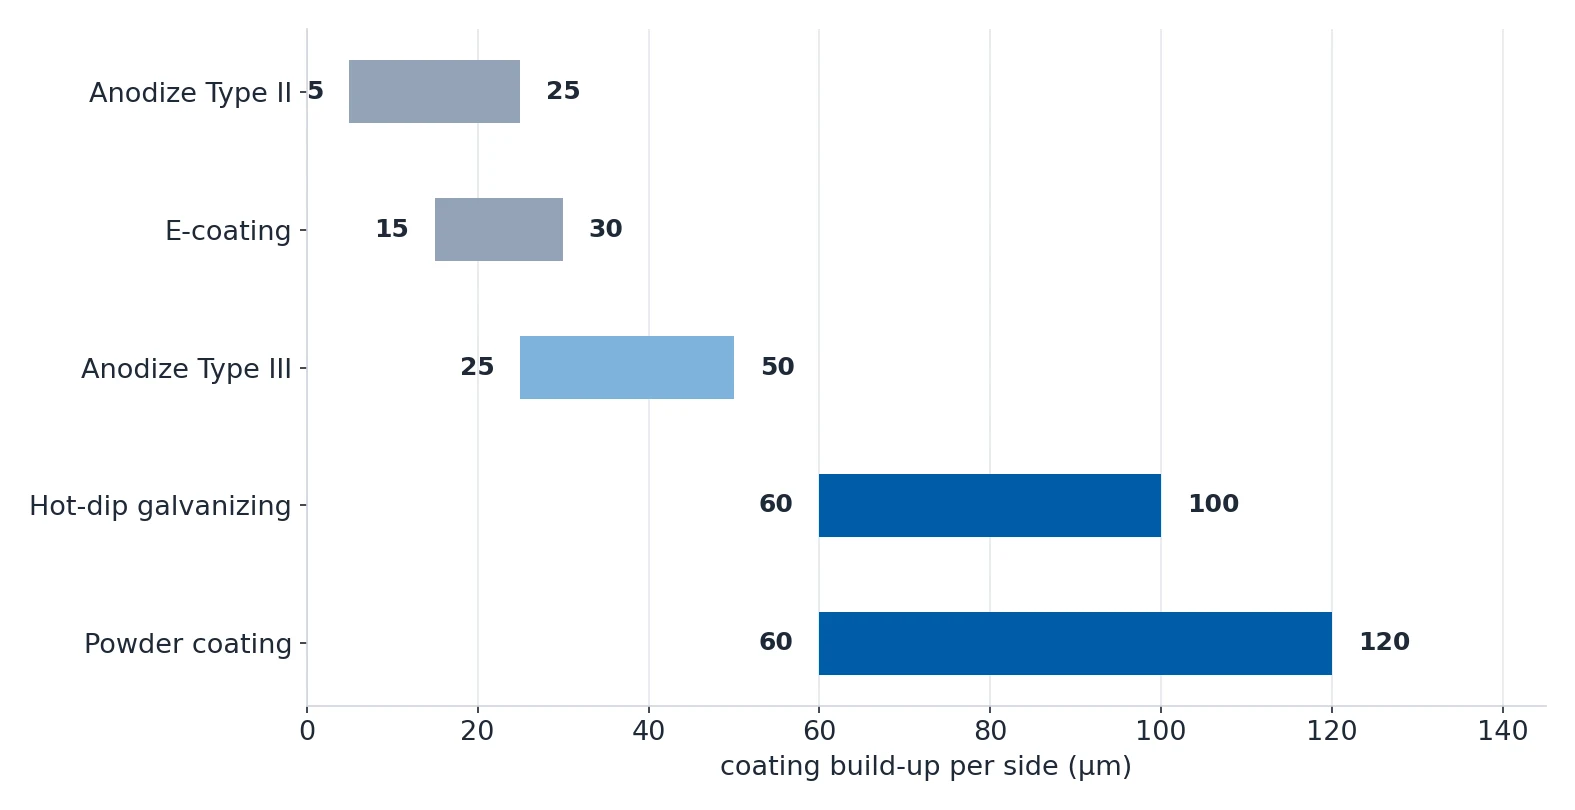
这两行里藏着最容易被忽略的决定。热镀锌和阳极氧化不是通常意义上的涂层——一个加的是 60–100 µm 厚的牺牲性锌层,另一个把铝转成氧化层,同时向外和向内生长。它们改变尺寸的方式,漆完全做不到。
粉末喷涂、电泳和湿漆:三种有机方案
粉末喷涂是静电工艺:粉体喷到接地的零件上、吸附,然后进烘箱固化。沉积厚度 60–120 µm(2.5–5 mils),成本是 1× 基准,窗口内最常见的目标是 80–100 µm。低于 60 µm 覆盖可能不足,高于 120 µm 会出现流挂和堆积。
电泳不是喷,是浸泡。零件浸入槽液并施加 100–400 VDC,在 70–90 °F 下沉积出 15–30 µm 的均匀膜层。成本是 1.3–1.8×,但它是三者中唯一能可靠覆盖管件内部和箱型截面内部的。
湿漆是兜底方案。只有它能做出真正的金属色、珠光和糖果色效果,只有它能做薄于 50 µm 的膜层,也只有它能在玻璃纤维增强塑料这类不导电基材上使用。数量少于 50 件时,湿漆同样是实际选择,因为粉末喷涂有最低批量收费。
热镀锌:钢件要「比环境更耐用」的时候
热镀锌是这里唯一一种在表面受损之后还能继续保护零件的方案。钢件浸入约 450 °C 的熔融锌液,锌与铁反应生成金属间化合物层,剩下的锌留在上面作为牺牲层,在裸露钢材腐蚀时继续供锌保护。
这就是户外钢件默认用它的原因:暴露的切边和钻孔靠同一套牺牲机制保护,任何漆膜或粉末膜都做不到。

代价在尺寸上。热镀锌每个面增加 60–100 µm 再加工艺余量,是这里尺寸影响最大的一个,也最容易把配合做废。
| 出问题的部位 | 热镀锌会把它怎样 | 怎么办 |
|---|---|---|
| 螺纹孔 | 锌填满并撑胀螺纹,紧固件装不进去 | 遮蔽螺纹,或者镀后扩孔重新攻丝 |
| 压配孔和轴承孔 | 孔径按整个涂层厚度缩小 | 镀后加工,或者预留余量 |
| 内部尖角 | 锌积聚形成厚重而脆的边 | 内角指定 0.020–0.040 in 的圆角半径 |
| 激光或等离子切割边 | 切割时锌被烧掉,几周内开始生锈 | 指定封边处理,或在锌层外加一道粉末喷涂;仅室内使用可接受裸边 |
用镀锌板做支架之前还有一个特性要了解:激光切割边会把锌烧掉,所以这个边需要保护。
阳极氧化:只在铝上用的、会长进零件里的方案
阳极氧化不是涂层,而是转化处理:零件作为阳极浸在硫酸槽里,电流把表面铝转成氧化铝,氧化层同时向外和向内生长。大约一半加在表面之外,一半吃掉基体金属,所以直径的变化是涂层厚度的两倍。
| 阳极氧化类型 | 工艺 | 每面厚度 | 硬度 | 介电强度 | 盐雾 |
|---|---|---|---|---|---|
| II 型(常规) | 15–20 VDC,硫酸槽 | 0.2–1.0 mil(5–25 µm) | 250–350 HV | 200–400 V/mil | 25 µm 厚度下 336 小时以上 |
| III 型(硬质) | 25–60 VDC,0–5 °C 槽液 | 1.0–2.0 mil(25–50 µm) | 400–600 HV | 更高 | 最高 |
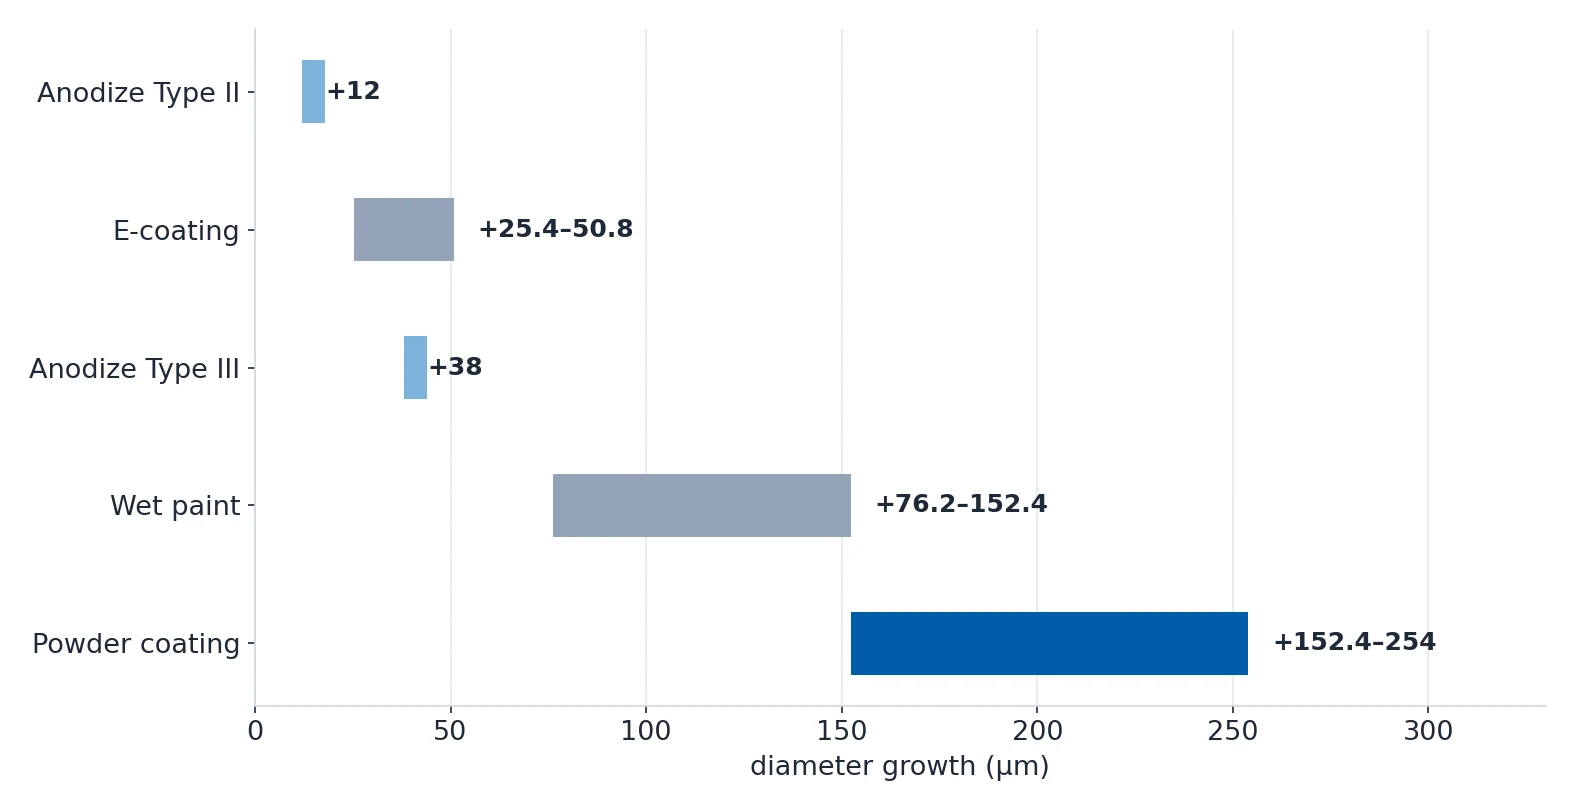
结论直接由这张表得出。II 型在 0.5 mil(12 µm)时,每面增加 +0.25 mil,直径方向增加 +0.5 mil(12 µm);III 型在 1.5 mil(38 µm)时,直径方向增加 +1.5 mil(38 µm)。 H7/p6 这类压配孔和轴承轴颈属于高风险特征,螺纹孔需要预先扩孔或阳极氧化后攻丝。要么把这个增长算进公差链,要么把该特征遮蔽掉。
只有当你能说出一个明确的磨损需求时,III 型才值得付那笔钱。它比 II 型贵 1.5–2×,交期多 3–5 个工作日,而且只有深灰、棕黑和青铜三种颜色,因为致密的氧化层吸不住染料。
阳极氧化和选材不是两个独立决定
合金在其它一切之前就决定了阳极氧化的质量,因为铜含量决定了氧化层形成的干净程度。
| 合金 | 铜含量 | 阳极氧化结果 |
|---|---|---|
| 6061-T6 | 0.15–0.40% | II 型和 III 型都优秀,颜色品质最好 |
| 7075-T6 | 1.2–2.0% | III 型只能算勉强,硬化层脆且可能起皮,颜色也差 |
| 2024-T4 | 3.8–4.9% | 不建议做 III 型 |
| 铸造合金 | 5–12% 硅 | 完全不能做阳极氧化——改用粉末喷涂或电泳 |

颜色也有自己的成本阶梯。本色和黑色到处都做且不加价;蓝、红、金只贵一点点,而且在 6061 上最好看,不过红色至少要 0.5 mil 的涂层,否则会偏粉。橙色和紫色需要专门的工厂,加 10–20%,定制 Pantone 则需要打色板、批量起订和 30–50% 的额外设置费。
图纸上该写什么
只写「阳极氧化」等于让工厂用自己的默认值,这个厚度可能对你的用途太薄,也可能对你的公差太厚。涂层也一样:光泽度是一个数字,不是一个词;颜色是一个色号,不是一张照片。
| 表面处理 | 图纸上写什么 | 备注 |
|---|---|---|
| 阳极氧化 II 型 | TYPE II, CLASS 1, 0.0005 IN MIN | 必须写封孔方式:按 MIL-A-8625 的醋酸镍,或食品和医疗件用无镍的热去离子水 |
| 阳极氧化 III 型 | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | 只能是深灰、棕黑或青铜 |
| 粉末喷涂 | 粉体类型、干膜厚度、光泽区间、RAL 或 Pantone 色号 | 光泽范围 5–95 GU:亚光 5–20,缎光 30–60,半光 60–80,高光 80–95 |
| 电泳 | 膜层厚度和颜色,以及需要遮蔽的部分 | 浸泡工艺,内部覆盖天然具备 |
| 热镀锌 | 镀层牌号,加上螺纹遮蔽和尺寸余量 | 四个方案里尺寸影响最大的 |
| 涂装前处理 | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | 在 140–180 °F 脱脂、100–120 °F 烘干,避免残水在固化时起泡 |
还有两个细节决定零件回来对不对。热轧钢必须先喷砂,因为带氧化皮的钢直接涂装一定失败。内角要加 0.020–0.040 in 的圆角半径,否则粉末会在尖角处缩开,留下薄点甚至露底。
各方案多少钱,怎么降下来
涂装的价格由设置费和物流决定,而不是由材料决定,所以批量和零件设计起的作用最大。
| 成本驱动因素 | 数字 |
|---|---|
| 粉末喷涂最低批量收费 | $50–200 |
| 电泳最低批量收费 | $100–500 |
| 阳极氧化设置费 | $50–200 |
| 遮蔽关键孔或螺纹 | 每件 $2–8 |
| 多层涂装中的每一层 | +50–100% |
| 加急订单 | +25–100% |
| 定制 Pantone 配色 | $200–500 设置费,加上 20–50 kg 起订量 |
| 喷房换色 | 每次 $50–200 |
| 特殊阳极氧化颜色(橙、紫) | +10–20%,并需要专门的工厂 |
| 超耐久聚酯替代普通聚酯 | 1.2–1.5× |
| 氟碳(PVDF) | 2–3× |
| 硬质阳极氧化(III 型)替代 II 型 | 1.5–2×,交期多 3–5 个工作日 |
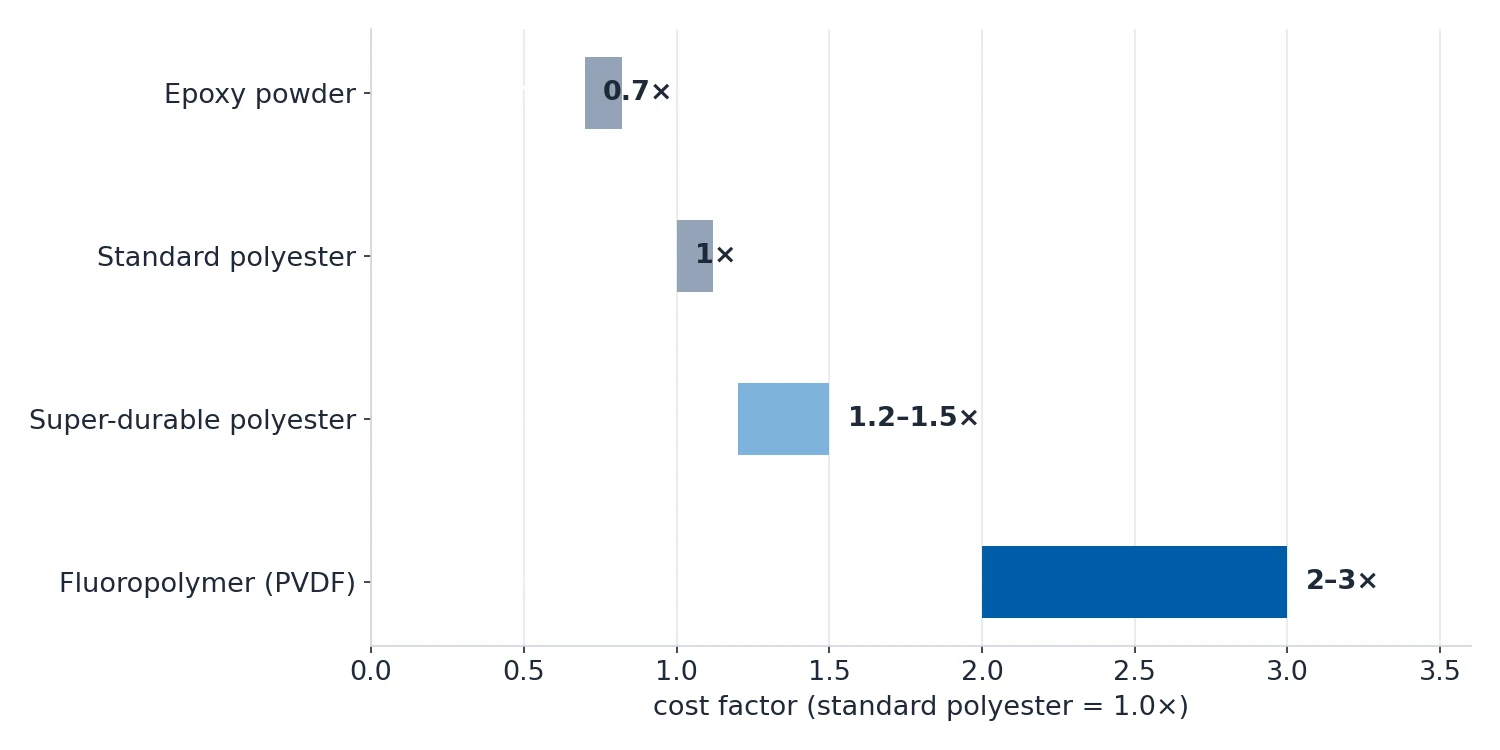
小订单上,设置费会吃掉单件价格的大头。100 件时的单件成本通常只有 10 件时的 40–60%,1000 件以上会降到 25–40%。所以批量是你能控制的最大杠杆。

实际的决策顺序很短:先定服役环境,从开头那张表里选表面处理,把膜层厚度和封孔方式或粉体类型写进图纸,把涂层厚度算进公差链,最后才挑颜色。