钛还是铝:航空与医疗件怎么选
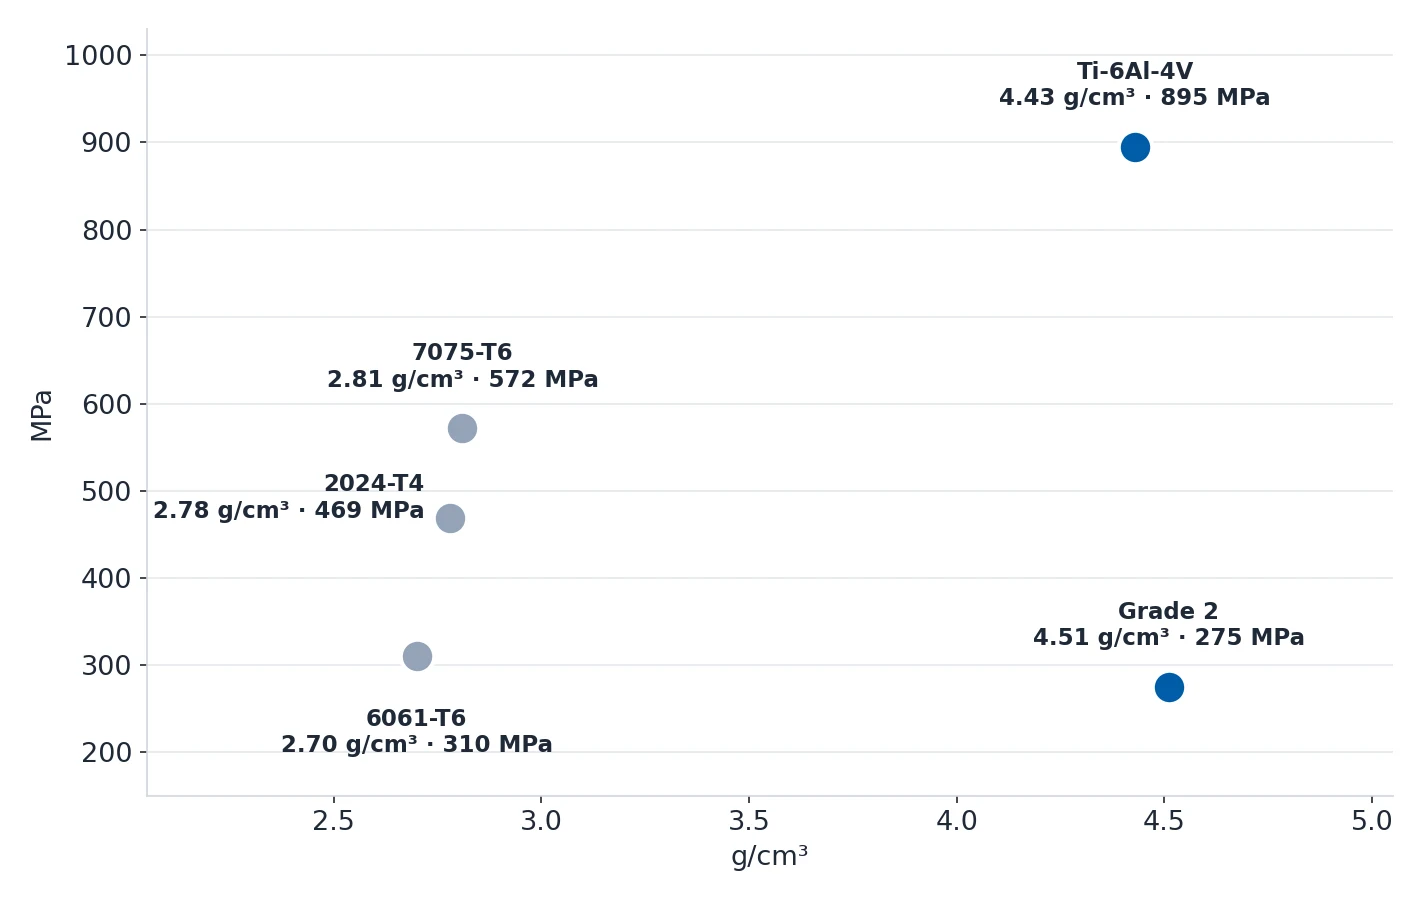
Ti-6Al-4V 的密度是 4.43 g/cm³,抗拉强度 895–930 MPa;6061-T6 是 2.70 g/cm³、310 MPa。
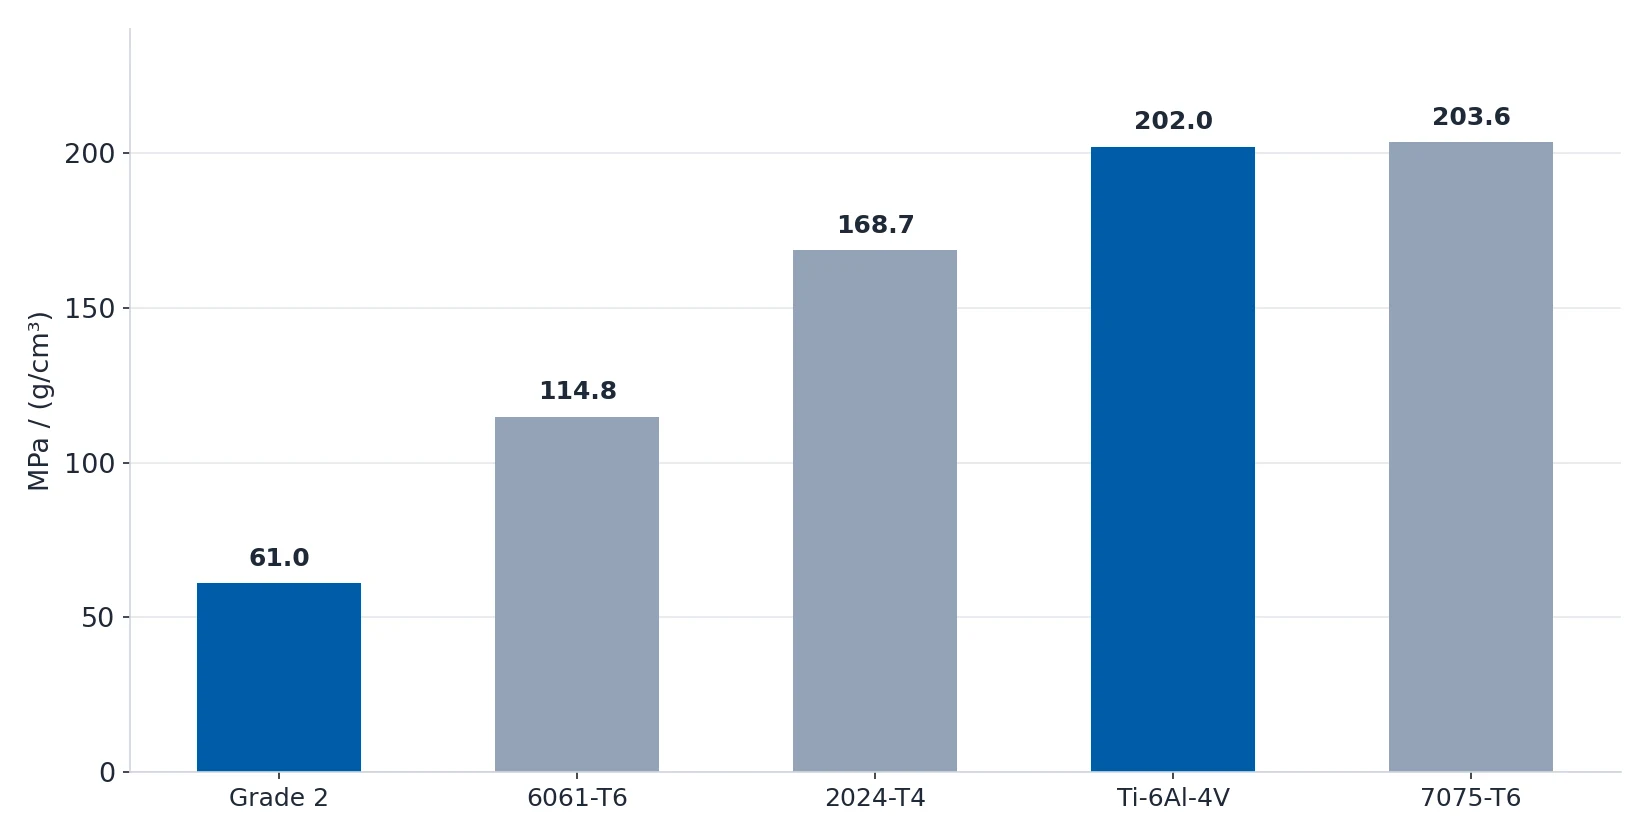
除以密度之后排序就变了:Ti-6Al-4V 达到 202.0–209.9 MPa/(g/cm³),7075-T6 是 203.6,6061-T6 只有
114.8。整个决策就浓缩在这一行——7075-T6 铝合金每单位重量能扛的载荷与 Ti-6Al-4V 相同,而材料
成本只有钛的 40%。 所以问题从来不是「哪个材料更强」,而是「这个件需要的是钛的强度,还是钛的强度
加上它的耐蚀性或生物相容性」。
钛到底在什么场合才是对的选择
要从工况出发,而不是从材料牌号表出发。只有当服役环境本身替你说话的时候,钛才值得。
| 你的工况 | 用钛吗 | 更合适的替代方案 |
|---|---|---|
| 航空/机体结构件 | 是 | — |
| 医疗植入件(生物相容性) | 是 | — |
| 海洋环境(海水、无高温) | 视情况 | 316L 不锈钢更便宜,适合非承力件 |
| 化工处理(强腐蚀) | 视情况 | Hastelloy 或双相钢可能更好 |
| 高比强度(非航空) | 视情况 | 只要不耐腐蚀,7075-T6 铝合金更便宜 |
| 只要求又轻又强 | 否 | 7075 铝合金(同样强度,成本是钛的 40%) |
| 只要求耐蚀性 | 否 | 316 不锈钢(便宜 5–10 倍) |
| 样件/小批量 | 否 | 先用铝或钢做样件 |
两行「是」、三行「视情况」、三行「否」。采购要落到钛上,必须先占住那两行「是」之一,或者在工程
上论证得通某一行「视情况」。其余情况,就是为一个这个件根本用不上的性能付溢价。

强度、密度与真正起决定作用的比强度
| 性能 | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| 抗拉强度 (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| 屈服强度 (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| 密度 (g/cm³) | 2.70 | 2.81 | 2.78 | 4.51 | 4.43 |
| 延伸率 | 12% | 11% | 20% | — | — |
| 硬度 | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| 加工性 | 优 | 良 | 良 | 较好 | 对刀具不友好 |
| 可焊性 | 可焊 | 不可焊 | 不可焊 | 可焊 | 困难(需要保护) |
| 相对成本 | 1.0 倍 | 1.8–2.5 倍 | 1.5–2.0 倍 | 1.0 倍 | 1.3–1.5 倍 |
硬度那一行要小心看:Grade 2 的 200–275 HB 和 Ti-6Al-4V 的 33–36 HRC 不在同一个标尺上,不能直接
比。真正有意义的对比是和铝合金的差别——6061-T6 的 95 HB 和 7075-T6 的 150 HB 是表里最好加工的两
个选项,而钛的成本大部分就是从这里来的。
比强度这一列,才是能定案的依据:
| 材料 | 抗拉强度 (MPa) | 密度 (g/cm³) | 比抗拉强度 (MPa/(g/cm³)) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| Grade 2 (CP) | 275 | 4.51 | 61.0 |
| Ti-6Al-4V | 895 | 4.43 | 202.0 |
7075-T6 与 Ti-6Al-4V 的单位重量承载能力相差不到 1%。2024-T4 是疲劳性能优先时的铝合金选择——
20% 延伸率、469 MPa——它被用在飞机蒙皮和机翼结构上,所以航空图纸上它经常和钛一起出现。Grade 2
的 61.0 和这两者完全不在一个量级;它的理由是耐蚀性和生物相容性,不是强度。
Grade 2 还是 Ti-6Al-4V
| 性能 | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| 类型 | 工业纯钛 | α-β 合金 |
| 抗拉强度 (MPa) | 275–410 | 895–930 |
| 屈服强度 (MPa) | 170–275 | 825–860 |
| 密度 (g/cm³) | 4.51 | 4.43 |
| 硬度 | 200–275 HB | 33–36 HRC |
| 可焊性 | 可焊 | 困难(需要保护) |
| 可热处理 | 否 | 是(时效可提升强度) |
| 加工性 | 较好 | 对刀具不友好 |
| 相对成本 | 1.0 倍 | 1.3–1.5 倍 |
| 适用场合 | 化工、海洋、生物医疗 | 航空、高强度 |
规则很短:只要耐蚀性不要高强度,用 Grade 2;要低重量下的高强度,用 Ti-6Al-4V。 有个坑必须点
名——Grade 2 的屈服强度最高只有 275 MPa,比 6061-T6 还弱。把高载荷结构件指定成 Grade 2 是降级
,
不是升级。
钛会怎样改变加工方式
钛不是「按铝的方式加工的贵材料」,它是一套规则不同的工艺,而这些规则正是成本的来源。
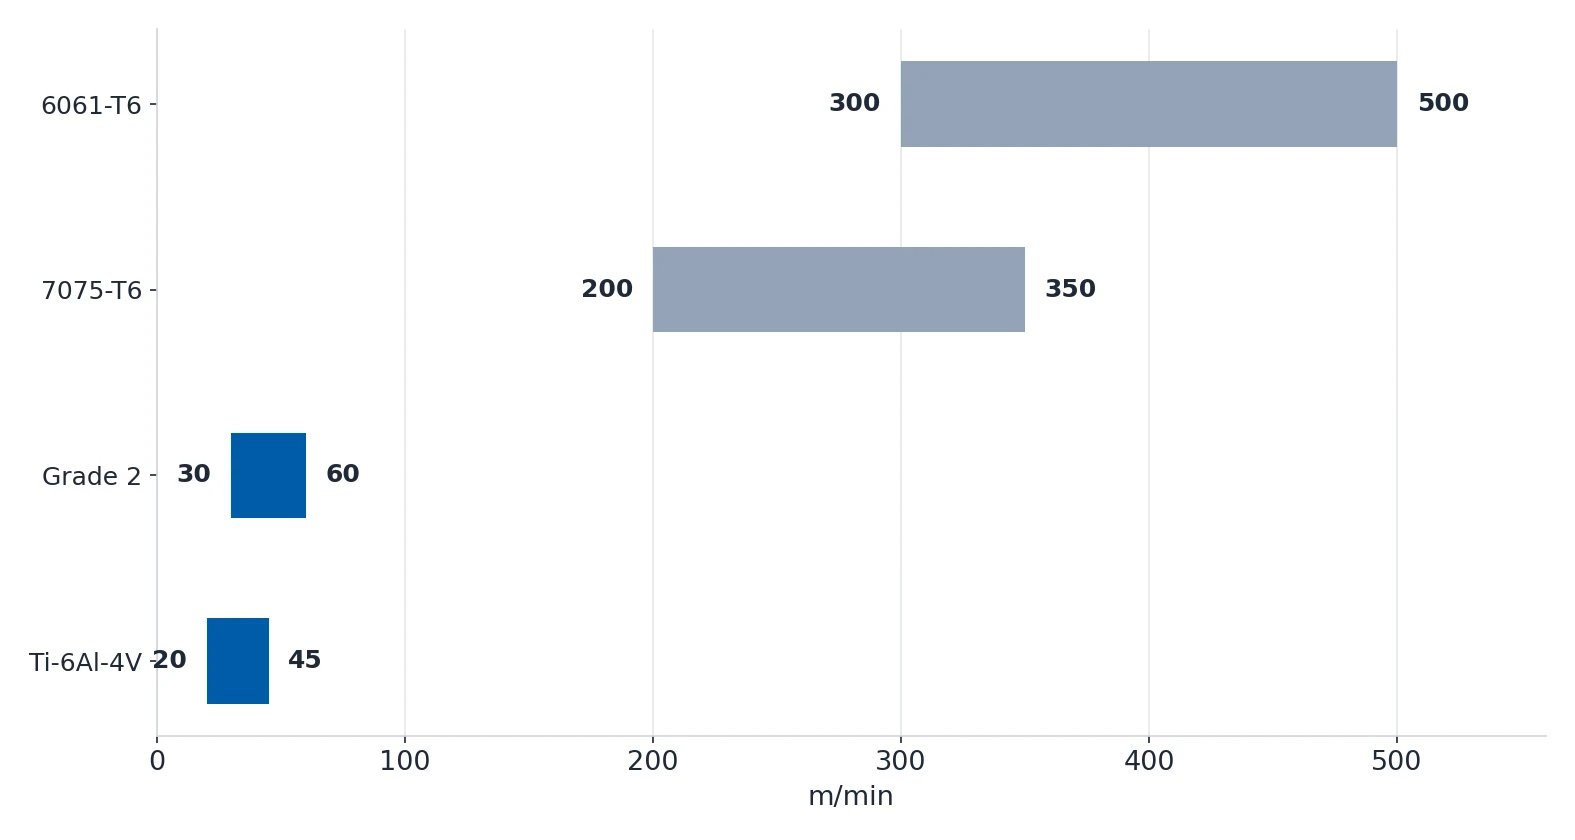
| 材料 | 粗加工 (m/min) | 精加工 (m/min) | 刀具要点 |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | 可以放开干,6061 好切 |
| 7075-T6 | 200–350 | 350–550 | 比 6061 慢 20–30% |
| Grade 2 钛 | 30–60 | — | 正前角、锋利刃口 |
| Ti-6Al-4V | 20–45 | — | TiAlN 或金刚石涂层,寿命长 3–5 倍 |
决定一个钛件是成功还是变成废品的有四条:
- 低速。 Grade 2 走 30–60 m/min,Ti-6Al-4V 走 20–45 m/min。再快只会烧刀,并不会切得更快。
- 必须大流量冷却。 钛导热差,热量留在刀尖。没有大流量冷却,刀具寿命会掉到几分钟。
- 一有磨损就换刀。 钛会加工硬化,钝刀在表面留下一层硬化层,把下一把刀也一起废掉。TiAlN 或
金刚石涂层立铣刀寿命能长 3–5 倍。 - 薄切屑、多刀浅切。 径向切深要小,厚屑会产生过多热量。
还有一条安全规则在铝那里没有对应项:绝对不要用切削油。 细小钛屑会起火,而钛火在 3000°C 以上
燃烧,越泼水烧得越旺,无法用水扑灭。要用水基大流量冷却,并保持机床清洁。
表面处理:哪种材料能用哪种工艺
| 处理方式 | 钛 | 铝合金 |
|---|---|---|
| 阳极氧化(Type II) | 蓝色、紫色、金色;医疗与航空常用 | 6061 颜色最均匀;7075 发暗且不匀 |
| 硬质阳极氧化(Type III) | — | 7075 的硬质层耐磨性较差 |
| 喷砂 | 哑光面,多数涂装工艺前的必需工序 | 表面准备 |
| 抛光 | 可以抛得很好,但费工 | 可电解抛光,但不常见 |
| PVD 涂层 | TiN、CrN 降低摩擦;医疗植入件常用 | — |
两点实务提醒。第一,阳极氧化每面会增厚 10–25 µm,配合严密时零件镀后就会超差——出机前按镀层厚度的
一半把尺寸让出来。第二,钛的阳极氧化和铝的阳极氧化即使都叫 Type II,也是不同的电化学过程;只跑过
铝件线的供应商,不等于有资格做钛表面。
采购方在哪些地方会多花冤枉钱
| 常见错误 | 后果 | 正确做法 |
|---|---|---|
| 铝够用却指定了钛 | 白付 5–10 倍材料成本,没有任何收益 | 把强度/重量/耐蚀性的账算一遍。绝大多数件不需要钛。 |
| 切削速度太高 | 几分钟烧刀,表面质量差 | Grade 2 不超过 60 m/min,Ti-6Al-4V 不超过 45 m/min |
| 使用切削油 | 钛屑起火风险 | 只用水基冷却 |
| 换刀不够勤 | 加工硬化表面把后续刀具一起废掉 | 一有磨损就换 |
| 高强度件用 Grade 2 | 屈服强度只有 275 MPa,比 6061-T6 还弱 | 高强度必须用 Ti-6Al-4V |

第一行背后的成本构成值得拆开讲,因为那才是采购真正付的钱:钛原材料比铝贵 5–10 倍、比不锈钢贵
3–5 倍,机加工成本比钢高 2–3 倍,而样件应该先用铝或钢做。
图纸上应该写什么
- 牌号和状态一起写 ——
Ti-6Al-4V或Grade 2,以及是退火、固溶处理还是时效状态。只写「钛」,
强度仍然是开放的。 - 服役环境 —— 海水、体内接触、化工喷淋。如果都不适用,就在图纸上写明,这是为铝合金替代方案
争取理由最快的办法。 - 载荷及其方向 —— 如果零件受力不超过 503 MPa,7075-T6 铝合金完全覆盖得住。
- 表面处理 —— Type II 阳极氧化、PVD 还是本色,在报价前定死,因为阳极氧化会改变尺寸。
- 样件路径 —— 设计还在迭代阶段时,第一件先用 6061-T6 做,等设计冻结再切到钛。