公差累积:为什么你的零件装不进去
公差累积是决定装配体能不能装上的那笔算术,而几乎所有「零件装不进去」的投诉,都是一条从来没人算过的公差链。 链上每个尺寸都贡献自己的公差,结果就是这些公差之和——三层 10.0 ±0.1 mm 的板叠起来是 ±0.3 mm,不是 ±0.1 mm。零件可以完全按照自己的图纸做得很合格,结果依然不对,因为图纸从来没考虑过公差是怎么加起来的。
公差累积到底是什么
规则简单而且不留情面:装配尺寸上的公差,等于链上所有公差之和。 别的什么都不改变。一条由五个 ±0.1 mm 的零件组成的链,会累积成 ±0.5 mm,不管每个零件做得多认真。
这条算术有两种算法,它们回答的是不同的问题。
| 算法 | 计算 | 总累积 | 结果 |
|---|---|---|---|
| 最坏情况 | 0.1 + 0.1 + 0.1 | ±0.3 mm | 名义 30.0 mm,范围 29.7–30.3 mm |
| 均方根 | √(0.01 + 0.01 + 0.01) | ±0.173 mm | 名义 30.0 mm,范围 29.83–30.17 mm |
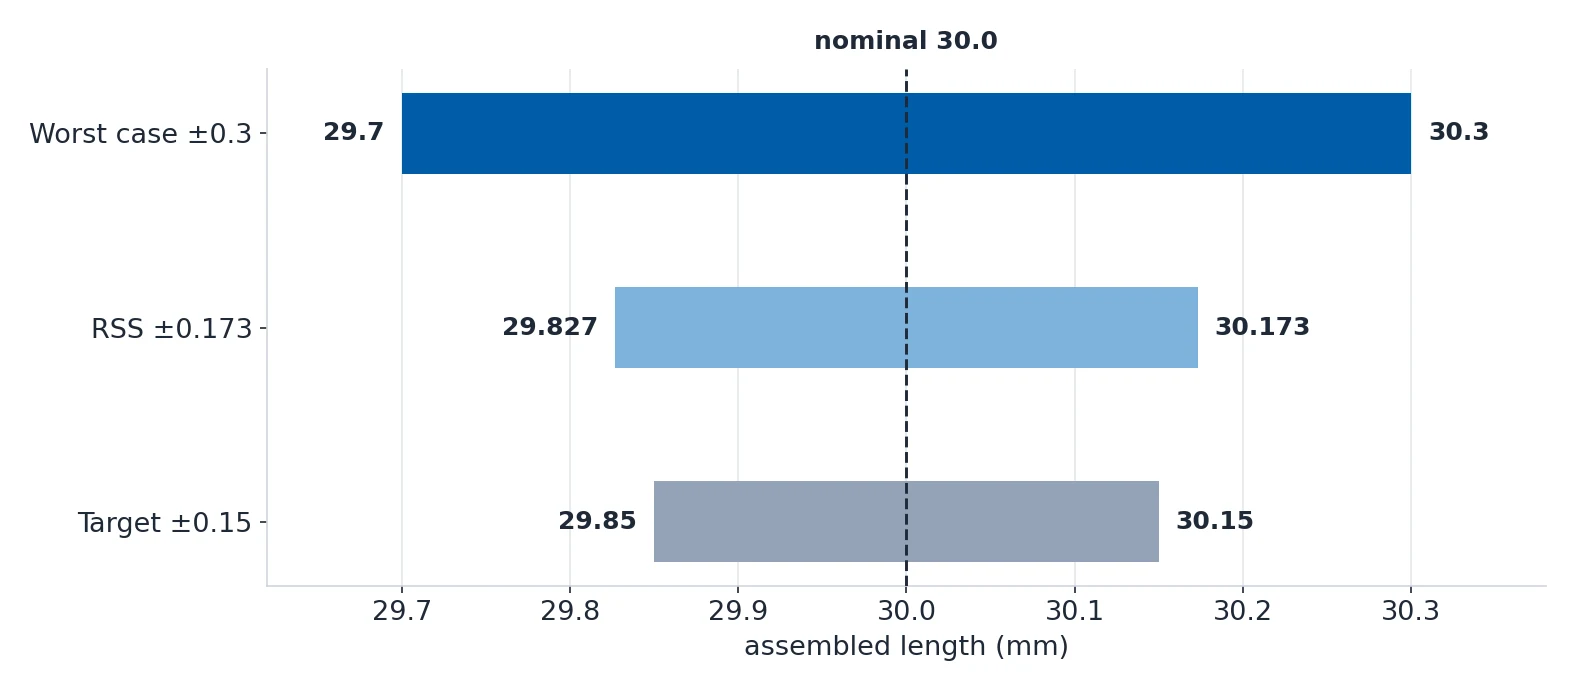
最坏情况是唯一能保证每一件都装得上的方法,因为它假设所有尺寸同时撞到极限。均方根是统计方法:它假设误差是随机且相互独立的,所以极端值很少同时出现。均方根用来描述几千件的群体,最坏情况用来保证某一件装得上。

为什么你的零件装不进去:六个原因
这六个原因覆盖了绝大多数从质量部门退回来的装配失效。六个全都是图纸问题,不是制造问题。
| # | 原因 | 会出什么问题 | 怎么改 |
|---|---|---|---|
| 1 | 轴承配合用了通用公差 | 50 mm 处的 ISO 2768-m 是 ±0.3 mm,而轴承座需要 ±0.01 mm 或更紧 | 直接指定配合,比如 H7/k6 或 H7/p6 |
| 2 | 没有算最坏情况累积 | 五个 ±0.1 mm 的零件累积成 ±0.5 mm,装配体就合不上了 | 把公差链算一遍,收紧其中一个尺寸 |
| 3 | 薄壁上写了紧公差 | 1 mm 壁厚在加工中会变形,所以无论图纸怎么写,±0.01 mm 都做不到 | 铝件壁厚至少 1.5 mm,钢件至少 1.0 mm |
| 4 | 完全没有写 ISO 2768 | 工厂没有默认值,于是每个含糊的尺寸都变成一次提问和一次假设 | 在标题栏里写 ISO 2768-mK |
| 5 | 过盈配合配了粗糙表面 | 装配时表面凸峰被压平,算出来的过盈量就消失了 | Ra 0.8 µm 或更好,推荐 Ra 0.4 µm 磨削 |
| 6 | GD&T 没有基准 | 形位公差框格没有参照,工厂自己挑一个,结果就有波动 | 在图纸上明确标出基准引用 |
第 3 和第 6 条要特别留意。薄壁不管图纸怎么写都做不出 ±0.01 mm——零件在被切削时会挠曲,刀一走开尺寸就变了。而没有基准引用的位置公差不是技术要求,只是请工厂替你选。

怎么算:最坏情况与均方根
做的顺序很重要。先跑最坏情况,因为它是唯一能保证每一件都装得上的算法,然后量产阶段才用均方根。 一上来就用均方根的设计师,等于把问题先假设掉了。
三层板是标准算例。三层 10.0 ±0.1 mm 的板叠起来:
- 最坏情况: 0.1 + 0.1 + 0.1 = ±0.3 mm,装配长度名义 30.0 mm,范围从 29.7 到 30.3 mm。
- 均方根: √(0.01 + 0.01 + 0.01) = ±0.173 mm,同一个装配体范围从 29.83 到 30.17 mm。
- 要求: 如果装配体必须保持 30.0 ±0.15 mm,最坏情况不合格,因为 0.3 大于 0.15。均方根也救不了,因为总有一些单件撞上最坏情况。
累积不合格的时候只有四条路,其中只有一条要花零件本身的钱。
| 方案 | 对累积的影响 | 代价 |
|---|---|---|
| 收紧一个公差 | 把这个尺寸的份额从累积里拿掉 | 该特征 +30–150% |
| 加一片垫片 | 在装配时吸收波动 | 多一道装配工序,零件不加价 |
| 重新设计公差链 | 把一个尺寸整个从链里去掉 | 只有工程工时 |
| 改用均方根 | ±0.3 变成 ±0.173 mm | 免费,但单件没有保证 |
如果问题出在的那个尺寸可以从链里拿掉,重新设计通常是对的。如果接口本来就设计成能接受垫片,垫片是对的。只有当那个尺寸确实必须紧的时候,才去收紧公差——而这也是三条路里最贵的一条。
ISO 2768:应该覆盖图纸大部分尺寸的通用公差
ISO 2768 是让图纸读得懂的关键。 标题栏里一条说明就覆盖了所有不影响功能的尺寸,通常占全部尺寸的 80%,同时把剩下的部分从「工厂猜」变成「你来标」。
| 等级 | 精度档位 | 典型用途 | 成本影响 |
|---|---|---|---|
| f(精密) | 通用公差里最紧 | 精密件、不要求特定配合的配合面、外观要求严的面 | 比中等精度贵 +15–30% |
| m(中等) | 标准 CNC | 通用 CNC 加工件,用得最多的等级 | 基准 |
| c(粗糙) | 放宽 | 钣金件、结构焊接件、非关键铸件、大型装配 | 比中等精度便宜 -10–20% |
| v(很粗) | 最宽松 | 焊接结构、粗铸件、非精密件、超大尺寸 | 比中等精度便宜 -20–35% |
短横线前的字母决定线性等级,短横线后的字母决定几何等级,所以 ISO 2768-mK 表示线性等级 m 加几何等级 K;不写第二个字母,标准就完全不规定通用几何公差。
线性公差还取决于公称尺寸段,你落在哪一段会直接改变数字。
| 公称尺寸段 (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
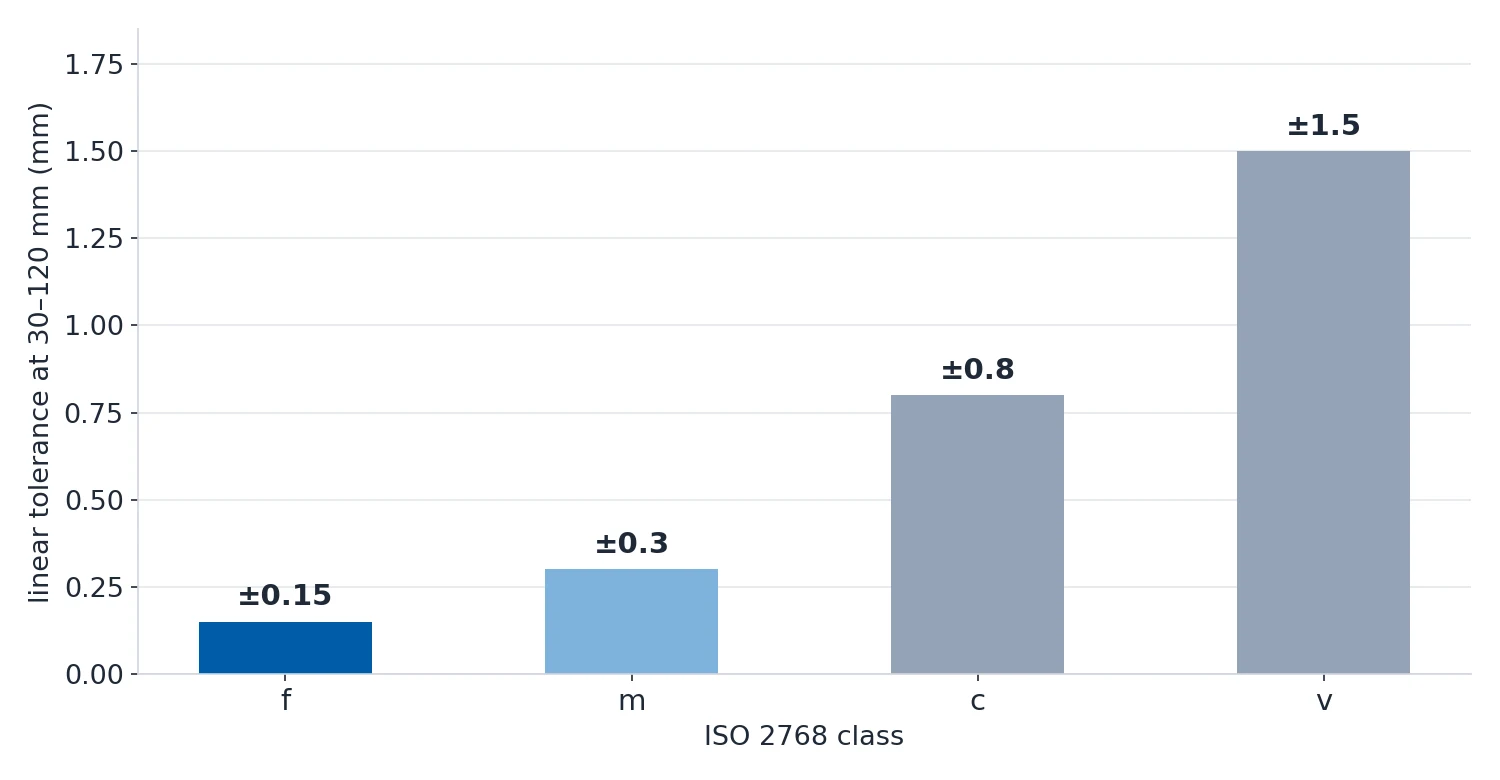
ISO 2768 有明确的边界,在需要特定配合的地方用它,正是它最容易惹麻烦的原因。只要图纸能说明「这个尺寸到了极限会怎样」,就把该特征从通用等级里拉出来单独标。
| 场景 | 推荐公差 | 原因 | 典型 IT 等级 |
|---|---|---|---|
| 轴装在轴承孔里 | 单独指定配合,比如 H7/k6 | 轴承寿命取决于过盈或间隙是否正确 | IT6–IT7 |
| 密封槽直径 | ±0.025 mm 或更紧 | 槽太宽或太深 O 形圈都会漏 | IT7–IT8 |
| 螺栓孔组 | ±0.1 mm 位置度 | 螺栓要能穿过配合法兰对齐 | IT9–IT10 |
| 定位销孔 | H7/m6 或更紧 | 定位销必须压配才能重复定位 | IT6–IT7 |
| 液压缸孔 | ±0.005–0.01 mm 加圆度 | 孔不圆或偏大,液体就从活塞旁边漏过去 | IT5–IT7 |
| 齿轮中心距 | ±0.02–0.05 mm | 侧隙和噪声取决于中心距是否正确 | IT6–IT8 |
配合:间隙、过渡和过盈
当两个零件之间要建立关系时,各写一个 ± 公差是不够的——图纸上需要的是配合,也就是用两个 ISO 286 标注表达的孔与轴之间的关系。
| 配合类型 | 关系 | 装配 | 成本 |
|---|---|---|---|
| 间隙配合 | 轴始终小于孔 | 手工装配,零件之间可以相对移动 | 基准 |
| 过渡配合 | 取决于实际的孔和轴落在各自公差带的什么位置 | 可能是小间隙,也可能是小过盈 | 比间隙配合贵 +15–30% |
| 过盈配合 | 轴始终大于孔 | 压力机或热装 | 最贵 |
只要看懂两半,标注就读通了。
| 部位 | 标注 | 25 mm 处的偏差 | 含义 |
|---|---|---|---|
| 孔 | H7 | +21 / 0 µm | 基本偏差为零,所以孔只能等于或大于公称尺寸 |
| 轴 | g6 | −7 / −20 µm | 始终低于公称尺寸,所以永远不会大于孔 |
字母 a–h 产生间隙配合,js–n 产生过渡配合,p–zc 产生过盈配合。孔通常比轴松一个等级,因为精确镗孔比精确车削更难。
三者之间怎么选,规则只有一条:用仍然够用的最松配合,过盈配合只留给绝不允许分开的接头。
| 应用 | 配合 | 原因 |
|---|---|---|
| 轴上的可拆齿轮或皮带轮 | H7/k6 过渡配合,用压机装配 | 定位有可控的配合量,而且可以拆 |
| 孔里的定位销 | H7/js6 过渡配合 | 关于公称尺寸对称,两种方向都能精确定位 |
| 压入壳体的轴承外圈 | H7/p6 过盈配合 | 这个接头绝不允许分开 |
| 螺纹连接 | H7/h6 间隙配合 | 25 mm 处允许 34 µm 间隙,对紧固件来说完全够 |
过盈配合有一个容易忽略的细节:表面粗糙度会吃掉过盈量。装配时表面凸峰被压平,实际过盈量就比算出来的小。在 Ra 1.6 µm 时两个面合计损失大约 13 µm,在 Ra 3.2 µm 时损失约 25 µm。而 H7/p6 在 25 mm 处的过盈量只有 1–35 µm,这点损失足以把过盈全部吃掉,零件就松了。所以要指定 Ra 0.8 µm 或更好,过盈配合面推荐用 Ra 0.4 µm 磨削。
每种工艺实际能做到多少
工艺达不到的公差不是紧公差,而是等着被判废。不同工艺的常规能力、以及加钱之后能到什么水平,是这样:
| 工艺 | 常规 | 精密 | 超精密 | 对应 IT 等级 |
|---|---|---|---|---|
| CNC 铣削(3 轴) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| CNC 铣削(5 轴) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| CNC 车削 | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| 走心机车削 | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| 平面磨削 | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| 坐标镗削 | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| 慢走丝 | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| 成型电火花 | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
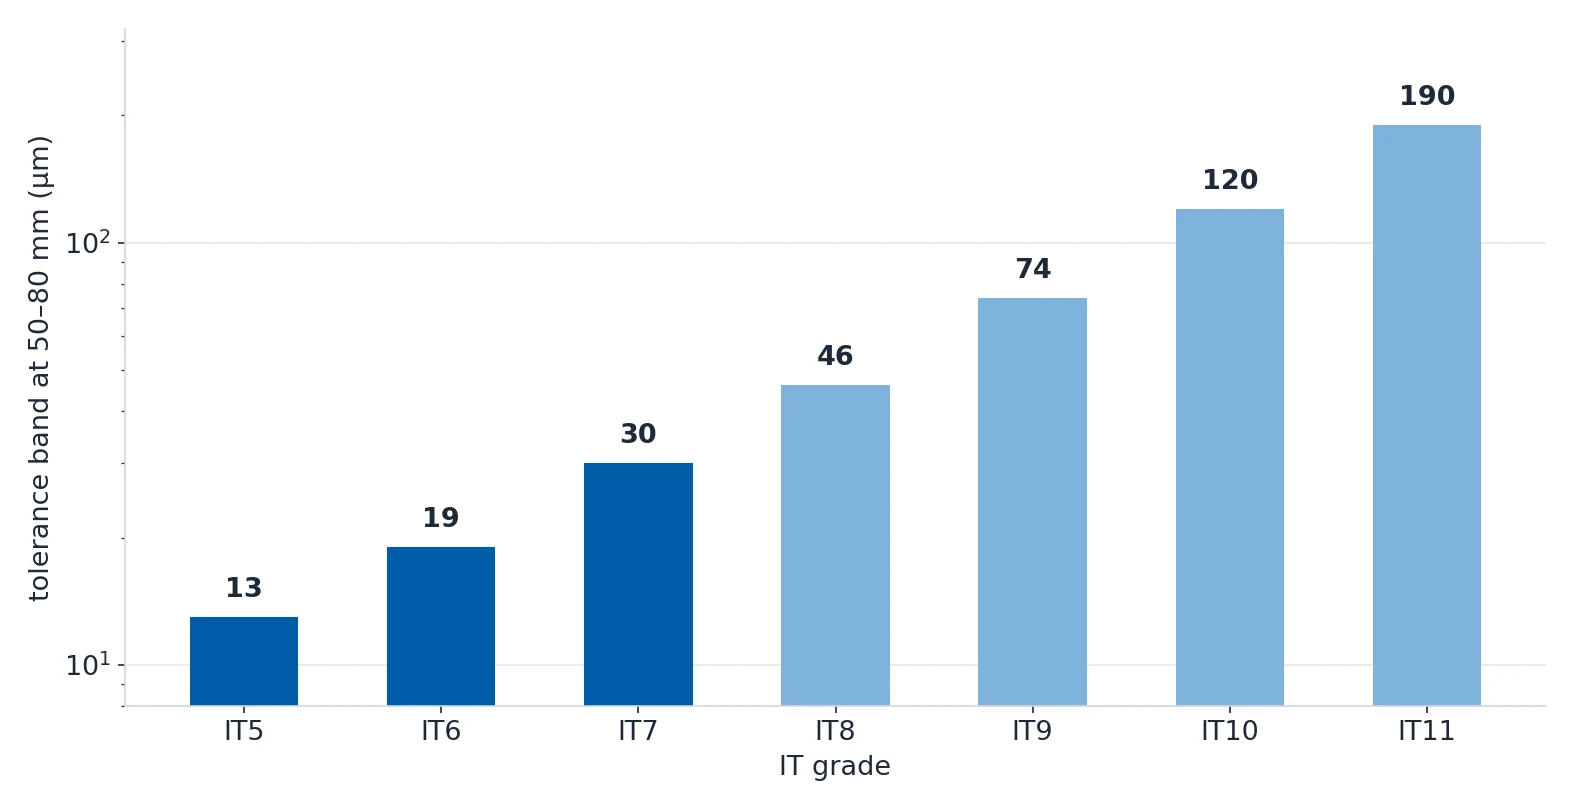
IT 等级是图纸和车间之间的通用语言,值得直接读。
| IT 等级 | 50–80 mm 处的公差 | 实际含义 |
|---|---|---|
| IT5 | 13 µm | 量具制造 |
| IT6 | 19 µm | 精密加工 |
| IT7 | 30 µm | 轴承和轴的精密配合 |
| IT8 | 46 µm | 一般精密加工 |
| IT9 | 74 µm | 一般加工,相当于 ISO 2768-m |
| IT10 | 120 µm | 中等精度 |
| IT11 | 190 µm | 宽松加工 |
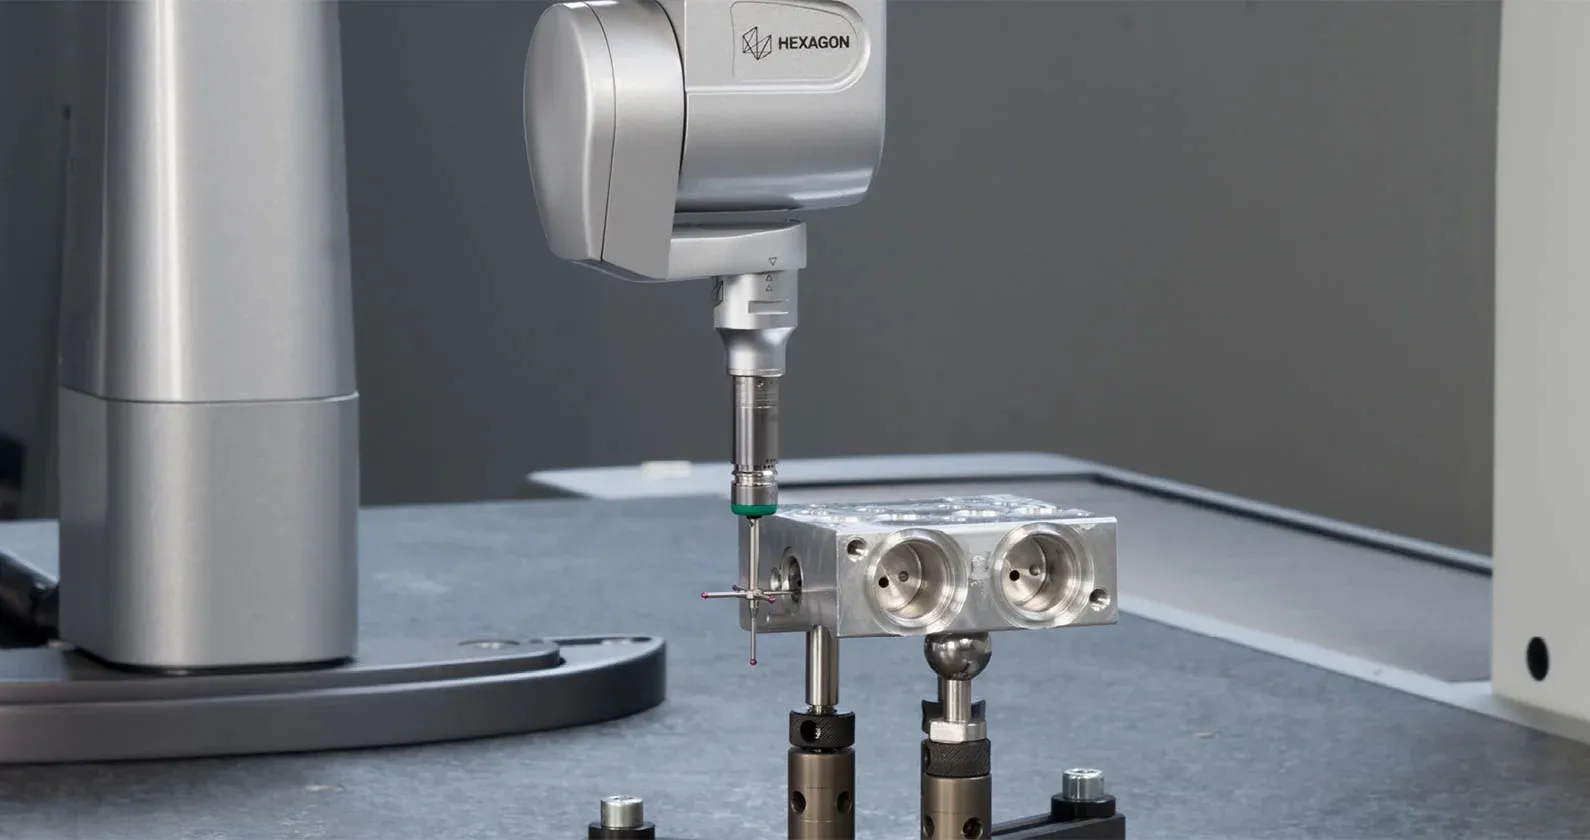
怎么在下料之前把累积问题解决掉
办法是一个短流程,而且应该在图纸下发之前做,而不是等第一件回来以后。
- 把装配链上的每个尺寸按顺序列出来,带上各自公差。
- 跑最坏情况:把公差相加。
- 把结果和装配体必须满足的要求对比。
- 不合格时明确选一条路:收紧公差、加垫片,或者重新设计公差链。
- 对没有单独标注的尺寸,在标题栏里写 ISO 2768-mK。
- 需要配合的地方直接用 H7/k6 这种标注,而不是两个各自独立的 ± 公差。
- 对照工艺表检查每一个紧公差,并确认壁厚扛得住。
- 过盈配合要标表面粗糙度。
能抓住几乎所有问题的三个问题很简单:这条链上最紧的公差是多少,是哪个尺寸产生的,以及工艺到底做不做得到。零件装不进去,答案通常就在这三个里的某一个,而且它在下料之前就写在图纸上了。