5-Achs vs. 3-Achs CNC-Fräsen: Wann rechnet es sich?
3-Achs-Maschinen bearbeiten rund 80% der gefrästen Teile, und 5-Achs rechnet sich nur bei einer kurzen
Liste von Geometrien: Freiformflächen, tiefe Taschen mit kleinen Innenradien und Merkmale auf drei oder mehr
Seiten mit engen gegenseitigen Toleranzen. Der teure Fehler ist es nicht, 3-Achs zu wählen, wenn Sie
5-Achs brauchten. Es ist, auf der Zeichnung „5-Achs" zu schreiben, wenn eine 3+2-Positionierung denselben
Job erledigt hätte – der Betrieb kalkuliert die Simultan-5-Achs-Programmierung ein, und das Angebot
verdoppelt oder verdreifacht sich.
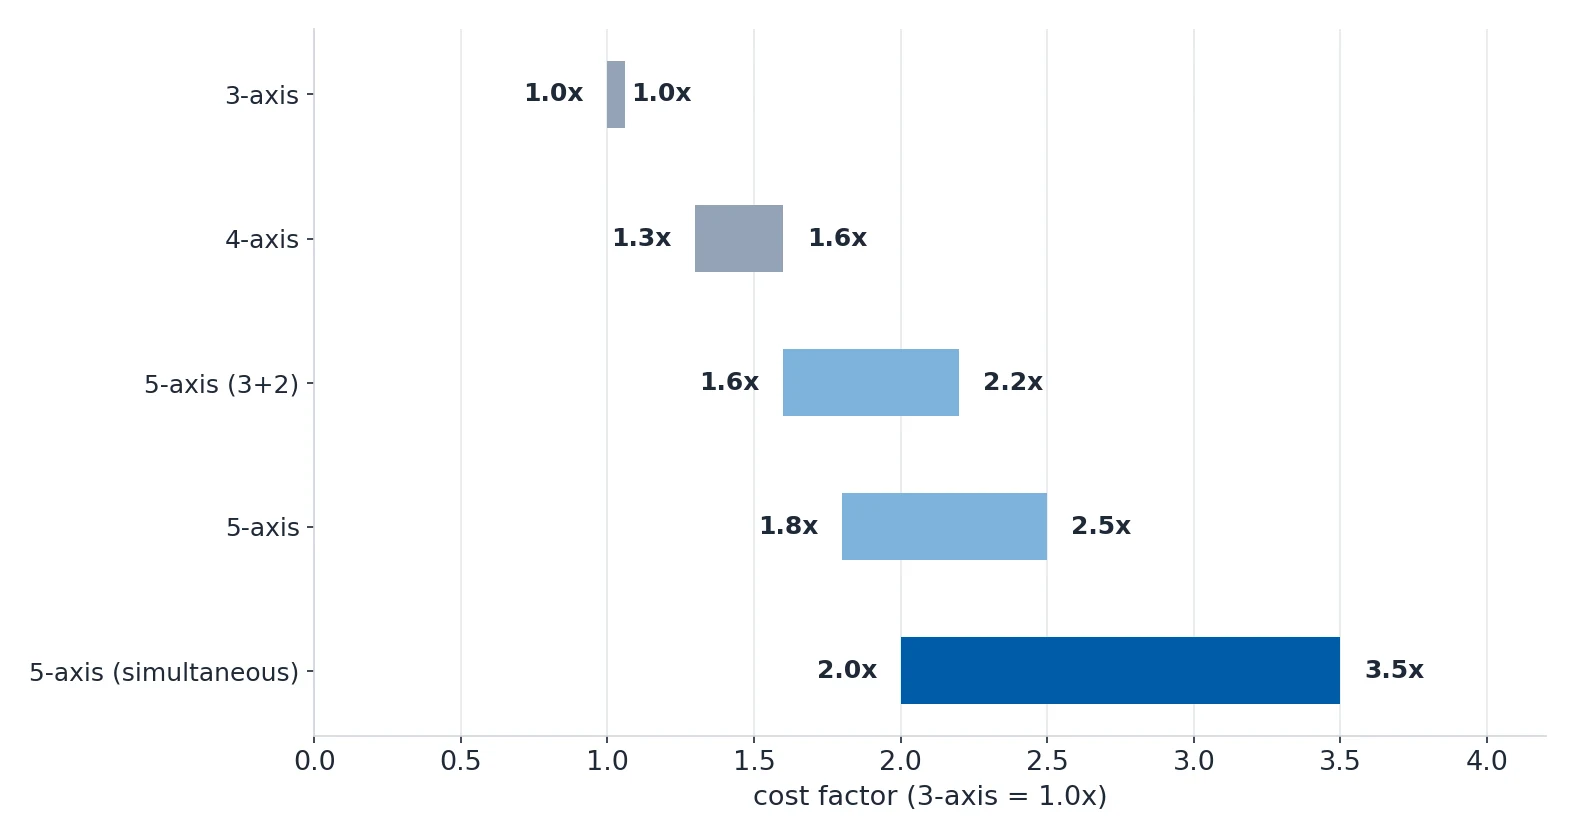
Welche Maschine Ihr Teil wirklich braucht
| Was Ihr Teil braucht | Diese hier | Warum | Kostenfaktor |
|---|---|---|---|
| Flache Merkmale, Taschen, Bohrungen, 2D-Konturen – alle aus einer Richtung erreichbar | 3-Achs | 80% der gefrästen Teile. Schnelles Rüsten, breite Maschinenverfügbarkeit, niedrigster Stundensatz. | 1.0x (Basis) |
| Merkmale auf 2 Seiten mit enger Positionstoleranz zueinander | 4-Achs | Ein drehbarer A-Achsen-Tisch erlaubt die zweite Seite ohne Umspannen. Beseitigt Rüstfehler. | 1.3–1.6x |
| Bohrungen oder Nuten in kombinierten Winkeln (nicht 0/90 Grad) | 4-Achs oder 3+2 | Das Teil auf den richtigen Winkel schwenken, dann mit 3 Linearachsen fräsen/bohren. Keine Simultan-Rotation nötig. | 1.3–1.6x |
| Komplexe Freiformflächen (Laufräder, Turbinenschaufeln, Formen) | Simultan-5-Achs | Das Werkzeug bleibt während des Schnitts senkrecht zur Fläche. Bessere Oberfläche, kürzere Zykluszeit, weniger Rüstvorgänge. | 2.0–3.5x |
| Merkmale auf 3+ Seiten mit enger gegenseitiger Toleranz | 3+2-Positionierung auf einer 5-Achs-Maschine | 5-Achs-Maschine im Teilungsmodus. Günstiger als Simultan-5-Achs-Programmierung und -Bearbeitung. | 1.6–2.2x |
| Tiefe Taschen mit kleinen Innenradien, die kurze, steife Werkzeuge erfordern | 5-Achs | Den Kopf neigen, um mit kürzerem Werkzeug hineinzukommen. Weniger Durchbiegung, bessere Oberfläche, schnellerer Materialabtrag. | 1.8–2.5x |
Lesen Sie die letzte Zeile genau. Eine tiefe Tasche mit kleinem Innenradius kann auf einer 5-Achs-Maschine
zum Faktor 1.8–2.5x gefertigt werden, lässt sich aber oft auf einer 3-Achs-Maschine zum Faktor 1.0x
fertigen, wenn Sie die Tasche neu entwerfen – das ist eine Entwurfsentscheidung, keine
Bearbeitungsentscheidung, und sie ist mehr wert als jede Diskussion über Maschinensätze mit dem Betrieb.

Was jede Konfiguration wirklich liefert
| Parameter | 3-Achs | 4-Achs | 5-Achs (3+2) | 5-Achs (Simultan) |
|---|---|---|---|---|
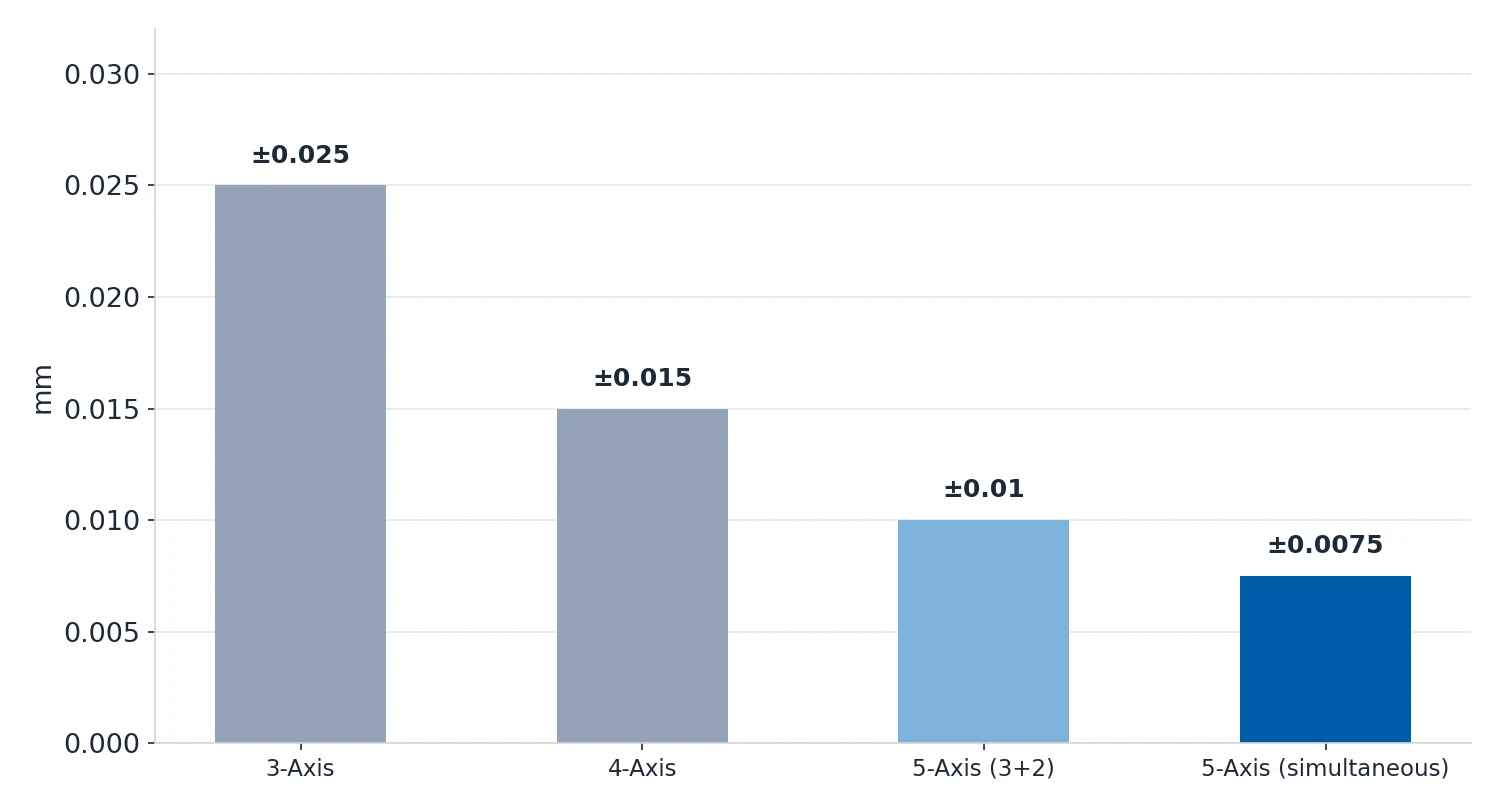
| Typische Genauigkeit | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| Oberflächenrauheit (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| Max. Werkstückgröße | Bis 2000mm | Bis 1000mm Durchm. | Bis 800mm | Bis 600mm |
| Rüstkostenfaktor | 1.0x | 1.2x | 1.5x | 2.0–3.0x |
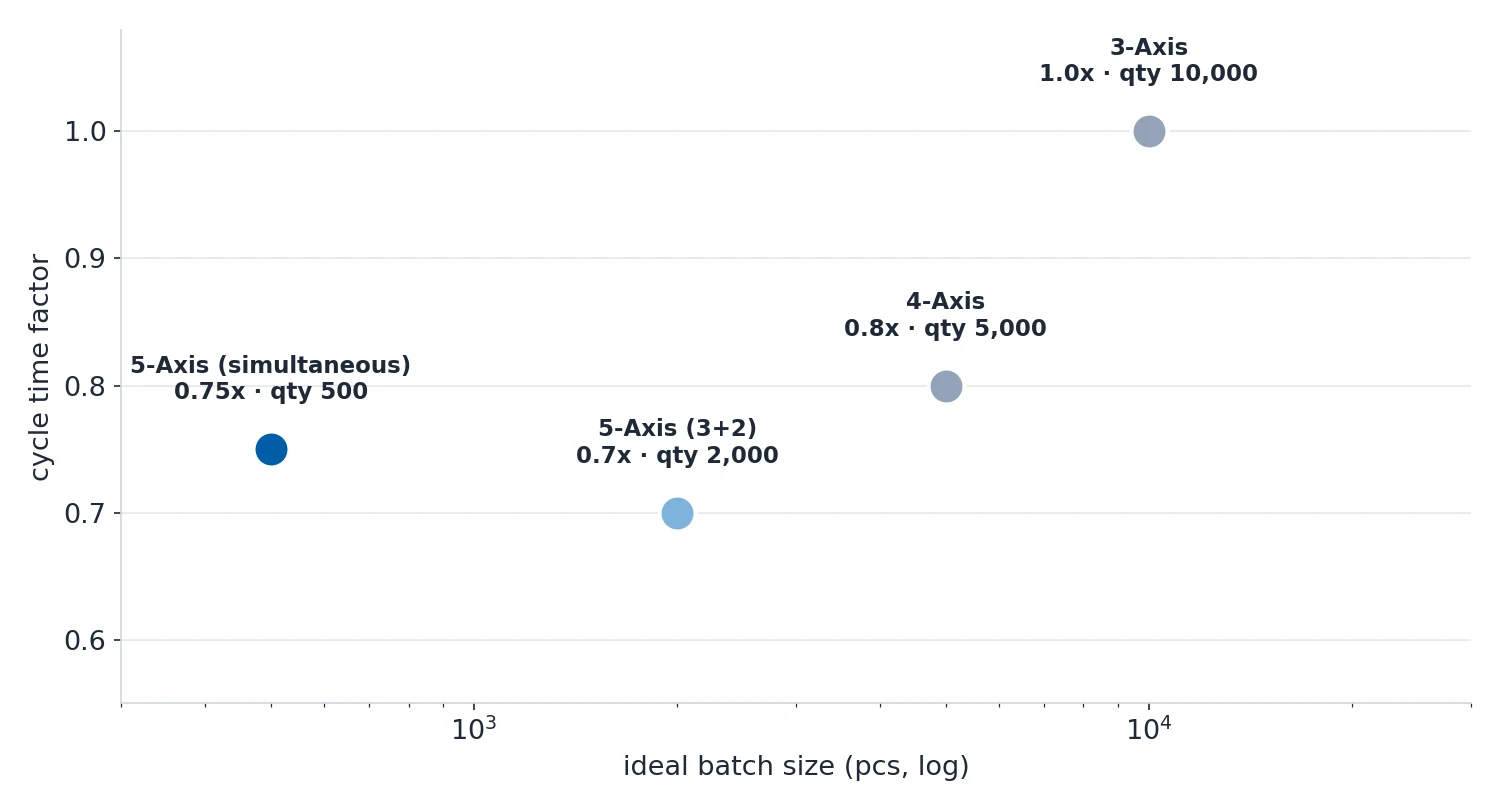
| Zykluszeitfaktor | 1.0x | 0.8x (weniger Rüstvorgänge) | 0.7x (weniger Rüstvorgänge) | 0.6–0.9x |
| Ideale Losgröße | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| Hinterschnitte | Nein | Eingeschränkt | Ja | Ja |
| Merkmale an mehreren Seiten | Umspannen nötig | Einmal rüsten | Einmal rüsten | Einmal rüsten |
Drei Fakten in dieser Tabelle entscheiden die meisten Fälle. Genauigkeit: Der Sprung von 3-Achs auf
Simultan-5-Achs bringt Ihnen etwa ±0.02 mm, und die meisten Zeichnungen brauchten das nie. Zykluszeit:
Jede Stufe nach oben senkt den Zykluszeitfaktor, weil Rüstvorgänge verschwinden – 0.6–0.9x bei
Simultan-5-Achs gegenüber 1.0x bei 3-Achs, eine Ersparnis, die nur zählt, wenn die Anzahl der Rüstvorgänge
das Problem war. Losgröße: Die ideale Losgröße für Simultan-5-Achs liegt bei 1–500, gegenüber 1–10,000+
für 3-Achs, weil Programmier- und Rüstkosten auf den Los verteilt werden müssen.
3+2 oder Simultan: Welche Variante
Der Unterschied ist nicht technischer Natur, sondern kaufmännischer. Wenn Sie die Bearbeitungswinkel als
feste Werte angeben können, brauchen Sie 3+2.

| Merkmalsart | Beispiel | Warum 3+2 genügt |
|---|---|---|
| Schräge Bohrungen | Befestigungsbohrungen bei 15°, 30°, 45° | Auf den Winkel neigen, gerade bohren. Keine kontinuierliche Rotation nötig. |
| Flächen an mehreren Seiten | Sechseckige oder quadratische Profile | 60° oder 90° teilen, jede Fläche fräsen. |
| Taschen in geneigten Flächen | Befestigungsflächen auf einer Freiformfläche | So neigen, dass der Taschenboden waagerecht ist, dann mit 3-Achs fräsen. |
| Merkmale an der Rückseite | O-Ring-Nut, Gewindelöcher an der Unterseite | In derselben Spannung 180° wenden. Kein erneutes Spannen. |
| Radiale Merkmale an Rundteilen | Querlöcher, Nuten, Flächen an einer Welle | In Position drehen, dann in der X-Y-Ebene schneiden. |
| Merkmalsart | Beispiel | Warum Simultanbetrieb nötig ist |
|---|---|---|
| Komplexe Freiformflächen | Laufräder, Turbinenschaufeln, Propeller | Der Werkzeugwinkel muss sich stetig ändern, um der Flächenkrümmung zu folgen. |
| Kerne für tiefe Formhohlräume | Spritzgusskerne mit hohen Rippen | Das Werkzeug neigen, um Kollisionen mit den Formwänden zu vermeiden und die Auskragung zu erhalten. |
| Luftfahrt-Strukturteile | Holmdeckkappen, Rippen mit dünnen Wänden | Bearbeitung in einem Rüstvorgang beseitigt die Toleranzauflösung an kritischen Bezugsebenen. |
| Medizinische Implantate | Gelenkersatz, Knochenplatten | Komplexe organische Oberflächen mit engen Toleranzen und hohen Anforderungen an die Oberflächengüte. |
Die vier Zeilen der zweiten Tabelle haben etwas gemeinsam: Der Werkzeugwinkel muss sich ändern, während
geschnitten wird, oder das Teil muss aus Toleranzgründen in einem einzigen Rüstvorgang gehalten werden.
Trifft nichts davon zu, zahlen Sie den Preis für Simultan-5-Achs bei einer Teilungsoperation.

Was 5-Achs an Ihrem Teileentwurf ändert
Maschinenwahl und Teileentwurf sind dieselbe Unterhaltung. Das sind die Entwurfsregeln, die sich aus der
Maschinentabelle ergeben.

| DFM-Regel | Richtwert | Warum es wichtig ist |
|---|---|---|
| Tiefe Taschen vermeiden | Tiefen-zu-Breiten-Verhältnis ≤ 4:1 | Lange Werkzeuge biegen sich durch. Ein 10mm Fräser, der 60mm in eine Tasche reicht, vibriert, hinterlässt eine schlechte Oberfläche und dauert endlos. Wenn Sie Tiefe brauchen, nutzen Sie gestufte Taschen mit Zwischendurchmessern. |
| Inneneckradien | R1.5, R3, R6mm angeben (Standard-Fräserdurchmesser) | Fräser sind rund – sie können keine scharfe 90°-Innenecke schneiden. Geben Sie R0.5mm an, muss der Betrieb ein winziges Werkzeug (langsam, zerbrechlich) oder Funkenerodieren (teuer) einsetzen. Passen Sie Ihre Verrundungsradien an die verfügbaren Werkzeuggrößen an. |
| Bodenradien | Mindestens R3mm, vorzugsweise R6mm | Kugelkopf-Fräser haben einen Radius. Ein ebener Taschenboden mit scharfen Ecken zu den Wänden ist mit Standardwerkzeugen unmöglich. Je größer der Bodenradius, desto größer (schneller, günstiger) das einsetzbare Werkzeug. |
| Wandstärke | Mindestens 0.8mm (Aluminium), 1.0mm (Stahl), 1.5mm (Titan) | Dünnere Wände biegen sich unter Schnittkräften durch, was Rattern, schlechte Oberflächen und Maßabweichungen verursacht. Titanwände unter 1.5mm sind kaum sauber zu fräsen. |
| Rüstvorgänge minimieren | Merkmale so entwerfen, dass sie aus so wenigen Richtungen wie möglich erreichbar sind | Jedes Umspannen bedeutet: spannen lösen, reinigen, neu spannen, Bezug neu herstellen, nullstellen. Jeder Rüstvorgang kostet $30–100 an Arbeitszeit plus Toleranzauflösung. |
| Bundhöhe | ≤ 4x Grunddurchmesser | Hohe, schlanke Bunds biegen sich während der Bearbeitung durch. Wenn Sie Höhe brauchen, setzen Sie Rippen oder vergrößern den Grunddurchmesser. |
| Gewindetiefe | Maximal 1.5–2x Durchmesser bei Blindlöchern | Gewinde über 2x Durchmesser bringen keine spürbare Festigkeitssteigerung – die Last tragen die ersten Gänge. Tiefe Gewinde erfordern lange, bruchgefährdete Gewindebohrer und sind langsam zu schneiden. |
| Standard-Durchmesser | Standard-Bohrer- und Reamer-Durchmesser verwenden | Nichtstandard-Durchmesser erfordern Sonderwerkzeuge oder zusätzliche Bohrprozesse. Beides kostet Zeit und erhöht die Lieferzeit. Passen Sie, wenn möglich, an Standard-Bohrtabellen an. |
| Text/Logos gravieren | Mindeststrichbreite 0.3mm, Mindesttiefe 0.2mm | Kleineres Gravieren ist nach Eloxieren oder Lackieren nicht mehr lesbar. Halten Sie es funktional oder nutzen Sie Laserbeschriftung nach der Bearbeitung. |
Zwei Regeln bringen dem Angebot mehr als jede Maschinendiskussion. Inneneckradien, abgestimmt auf
Standard-Fräserdurchmesser, erlauben es dem Betrieb, einen 6mm Fräser statt eines 2mm Fräsers einzusetzen,
was schneller und steifer ist. Die Mindestwandstärke von 0.8mm bei Aluminium, 1.0mm bei Stahl und 1.5mm
bei Titan ist der Punkt, an dem Rattern und Maßabweichung beginnen, und keine noch so große
Maschinenleistung repariert eine zu dünne Wand.

Wohin das Geld tatsächlich fließt
| Kostentreiber | Wirkung | Wie Sie ihn senken |
|---|---|---|
| Anzahl der Rüstvorgänge | Hoch – jeder Rüstvorgang kostet $30–100+ an Arbeitszeit und Spannmitteln | Entwerfen Sie, wo möglich, für die Bearbeitung in einem Rüstvorgang. Nutzen Sie 4-Achs oder 3+2, um Umspannen zu vermeiden. |
| Enge Toleranzen | Hoch – ±0.01mm kostet 2–4x mehr als ±0.05mm | Setzen Sie enge Toleranzen nur dort ein, wo sie funktional nötig sind. Lockern Sie unkritische Maße. |
| Anforderungen an die Oberflächenrauheit | Mittel-Hoch – Ra 0.4 erfordert zusätzliche Zustellgänge, langsamere Vorschübe, manchmal Schleifen | Geben Sie feine Oberflächen nur für sichtbare oder abdichtende Flächen an. Ra 1.6 reicht für die meisten nicht sichtbaren Teile. |
| Materialhärte | Mittel – härtere Werkstoffe bedeuten langsamere Schnitte, schnelleren Werkzeugverschleiß, mehr Werkzeugwechsel | Verwenden Sie den weichsten Werkstoff, der Ihre Festigkeitsanforderungen erfüllt. Bedenken Sie die Wahl zwischen vorgehärtet und durchgehärtet. |
| Materialkosten | Mittel – Titan kostet pro kg das 5–8-fache von Aluminium | Optimieren Sie die Rohmaße, um Ausschuss zu minimieren. Bei teuren Werkstoffen sollten Sie Near-Net-Shape-Guss oder Schmieden in Betracht ziehen. |
| Komplexe Geometrie | Mittel – 5-Achs-Programmierung, längere Zykluszeiten, mehr Rüstvorgänge | Vereinfachen Sie, wo möglich. Lässt sich diese gekrümmte Fläche als ebene Fläche mit Freistich darstellen? |
| Sonderwerkzeuge | Niedrig-Mittel – Spezialfräser, Formwerkzeuge, individuelle Spannmittel | Entwerfen Sie um Standardwerkzeuggrößen herum. Nutzen Sie Standardgewindemaße und Standardbohrdurchmesser. |
| Prüfanforderungen | Niedrig-Mittel – CMM-Prüfung, Zertifikate Dritter, Materialrückverfolgbarkeit | Fordern Sie CMM nur für kritische Maße an. Vollständige CMM-Prüfberichte für jedes Teil kosten je $20–50 extra. |
| Menge | Variabel – die Amortisation der Rüstkosten ändert alles | Die Rüstkosten sind fix; die Stückkosten sinken mit der Menge. Ab Menge 100+ zahlen sich Spannmittel und Prozessoptimierung aus. |
Beachten Sie, dass die Maschine selbst nicht auf dieser Liste steht. Wer meint, das Angebot werde durch
„3-Achs vs. 5-Achs" festgelegt, schaut in die falsche Spalte – das Angebot wird durch Rüstvorgänge,
Toleranzen und Material bestimmt, und die Achszahl wirkt nur indirekt auf diese drei Faktoren.
Die Fehler, die ein 5-Achs-Angebot aufblähen
| Fehler | Folge | Abhilfe |
|---|---|---|
| „5-Achs" angeben, obwohl 3+2 genügt | Das Angebot verdoppelt oder verdreifacht sich, weil der Betrieb eine Simultan-5-Achs-Programmierung annimmt | Geben Sie „3+2-Positionierung auf einer 5-Achs-Maschine" an, wenn das alles ist, was Sie brauchen. Oder sagen Sie einfach: „Mehrseitenbearbeitung, ein Rüstvorgang." |
| Überall R1mm-Innenverrundungen | Erzwingt kleine Finishwerkzeuge, lange Zykluszeit, schlechte Oberflächen, häufige Werkzeugwechsel | Nutzen Sie nach Möglichkeit R3mm oder größer. Verwenden Sie kleine Radien nur, wenn die Geometrie sie verlangt. |
| Tiefe Taschen (Tiefe > 4x Breite) | Werkzeugdurchbiegung, Rattern, schlechte Oberfläche, Werkzeugbruch, lange Zykluszeiten | Stufen Sie die Tasche mit Zwischendurchmessern ab. Oder entwerfen Sie sie mit geringerer Tiefe neu. |
| Enge Toleranz an unkritischen Merkmalen | Das gesamte Teil wird zu Präzisionssätzen kalkuliert. Jedes Maß wird nach enger Vorgabe geprüft. | Nutzen Sie GD&T. Setzen Sie ±0.01mm nur an Bezugsebenen und Passflächen an. Alles andere bleibt bei ±0.05–0.1mm. |
| Scharfe Innenecken (R0) | Mit Standardwerkzeugen nicht herstellbar. Erfordert Funkenerodieren und addiert $100–500 sowie Tage Lieferzeit. | Geben Sie immer einen Verrundungsradius an. Mindestens R0.5mm, vorzugsweise R1.5–R3mm. |
| Gewindetiefe über 2x Durchmesser | Schwache Gewinde (nur die ersten Gänge tragen Last), gebrochene Gewindebohrer, lange Gewindezyklen | Begrenzen Sie die Gewindetiefe in Blindlöchern auf 1.5–2x Durchmesser. Ergänzen Sie bei Bedarf eine Gewindeentlastung. |
| Überall Ra 0.4 angeben | Mehrere Finishgänge, langsamere Vorschübe, eventuell ein Schleifprozess – massive Kostensteigerung | Ra 1.6 für nicht sichtbare Flächen. Ra 0.8 für Passflächen. Ra 0.4 nur für Dichtungen oder sichtbare Oberflächen. |
| Eloxaldicke nicht berücksichtigt | Das Teil wird nach der Type-II-Eloxierung zu groß (+10–25µm je Fläche) und passt nicht in die Baugruppe | Fertigen Sie vor dem Eloxieren um die halbe erwartete Beschichtungsdicke zu klein. |
| HSS-Werkzeuge in der Produktion | Geringe Anfangskosten fürs Werkzeug, aber 5–10x mehr Werkzeugwechsel, langsamere Schnittgeschwindigkeiten, höhere Kosten pro Teil | Nutzen Sie Hartmetall ab einer Losgröße von über 10 Stück. Die Werkzeugkosten je Stück sind trotz höherem Kaufpreis geringer. |
| Spannmöglichkeit vergessen | Der Betrieb muss eine individuelle Vorrichtung bauen ($200–2000), weil die Teilegeometrie keine Spannflächen hat | Ergänzen Sie Ebenen, Bunds oder Bohrungen zum Spannen. Oder besprechen Sie mindestens die Spanntechnik mit dem Betrieb, bevor Sie den Entwurf finalisieren. |
Die Ein-Satz-Version für Ihre Zeichnung
Wenn Sie das Teil teilen können und die Toleranz trotzdem halten, schreiben Sie „3+2-Positionierung auf
einer 5-Achs-Maschine". Wenn sich der Werkzeugwinkel während des Schnitts ändern muss, schreiben Sie
„Simultan-5-Achs". Wenn alles aus einer Richtung erreichbar ist, schreiben Sie „3-Achs" – und sparen
Sie die Differenz für die Toleranzen, die wirklich zählen.