6061 vs 7075 Aluminium: So wählen Sie den Werkstoff für CNC-Teile
Die Liste der Aluminiumlegierungen umfasst Dutzende von Güten, doch im Alltag der Beschaffung stammen rund
90% der zerspanten Teile aus nur zwei davon: 6061-T6 und 7075-T6. Beide sind Aluminium, die
Bezeichnungen unterscheiden sich um eine Ziffer, und viele Einkäufer greifen zur teureren Variante. Das Ergebnis
ist eine 30%–60% höhere Materialrechnung für eine Leistung, die das Teil nie ausschöpft — oder umgekehrt,
wo ein 7075-Teil nötig war, 6061 vorgegeben wurde und die Schwäche erst bei der Montage auffällt.
Dieser Artikel stellt die beiden Güten nebeneinander und gibt Ihnen Regeln, die Sie direkt anwenden können.
Die kurze Antwort
- Für die meisten Teile genügt 6061-T6 — es lässt sich außerdem besser schweißen, ist
korrosionsbeständiger, leichter zu zerspanen und kostet weniger. - Setzen Sie 7075-T6 nur ein, wenn die Last tatsächlich die höhere Streckgrenze verlangt und weder
geschweißt noch korrosiv beansprucht wird. Wenn Spannungsrisskorrosion ein Thema ist, geben Sie
7075-T73 statt T6 an. - Allein nach Gewicht auszuwählen ist falsch. 7075 ist nur rund 4% dichter als 6061, gleiche Volumen
sparen also kaum etwas. Echtes Gewicht sparen Sie, indem Sie das Teil dünner ausführen — und genau
dort verdient sich 7075 seinen Platz.
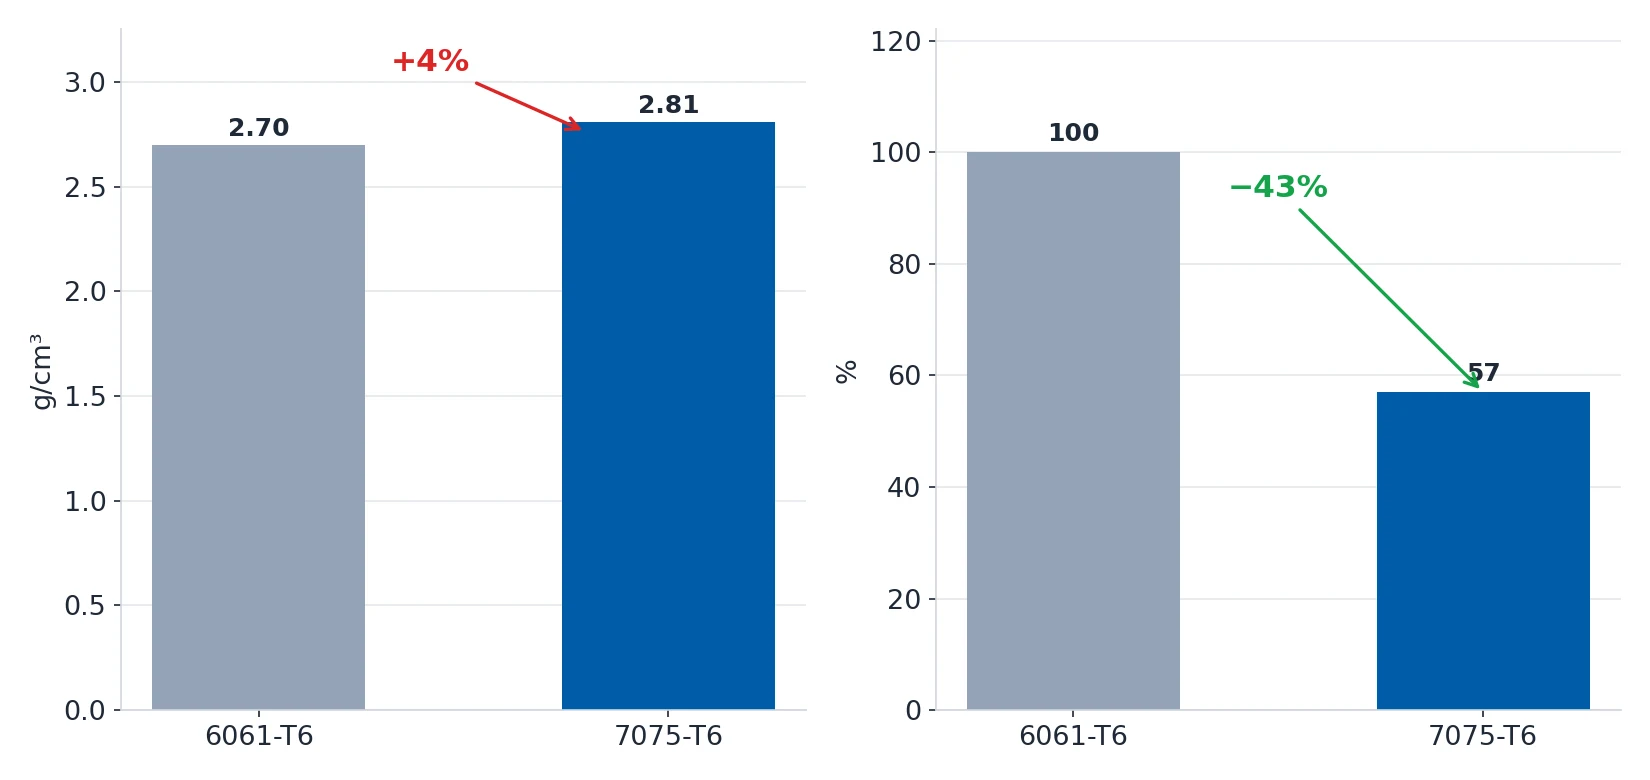
Die Dichte unterscheidet sich nur um 4%, ein dünner ausgeführtes 7075-T6-Teil ist bei gleicher Last aber rund 43% leichter.
Kennwerte im Vergleich
| Eigenschaft | 6061-T6 | 7075-T6 | Hinweis |
|---|---|---|---|
| Streckgrenze | 276 MPa (40 ksi) | 503 MPa (73 ksi) | 7075 ist ~82% höher — sein einziger entscheidender Vorteil |
| Zugfestigkeit | 310 MPa (45 ksi) | 572 MPa (83 ksi) | 7075 ist ~84% höher |
| E-Modul | 68.9 GPa | 71.7 GPa | Fast identisch — die Steifigkeit hängt nicht von der Güte ab |
| Dichte | 2.70 g/cm³ | 2.81 g/cm³ | 4% Unterschied, nicht der entscheidende Punkt |
| Ermüdungsfestigkeit (10⁷ Zyklen) | ~138 MPa | ~138 MPa | Im Wesentlichen gleich — hohe Festigkeit bedeutet keine längere Ermüdungslebensdauer |
| Bruchzähigkeit KIC | ~29 MPa√m | ~20 MPa√m | 7075 ist spröder, mit geringerer Schadenstoleranz |
| Schweißbarkeit | Gut | Schlecht | 7075 neigt beim Schweißen zu Rissen |
| Spannungsrisskorrosion | Nicht anfällig | In T6 anfällig | 7075-T73 / T74 bessern das deutlich |
| Korrosionsbeständigkeit | Gut | Schlecht | 7075 bildet weiße Korrosion (Zinkausscheidung) |
| Zerspanbarkeit | Gut | Ziemlich schlecht | 7075 schneidet härter, verschleißt Werkzeuge schneller und neigt zur Aufbauschneide |
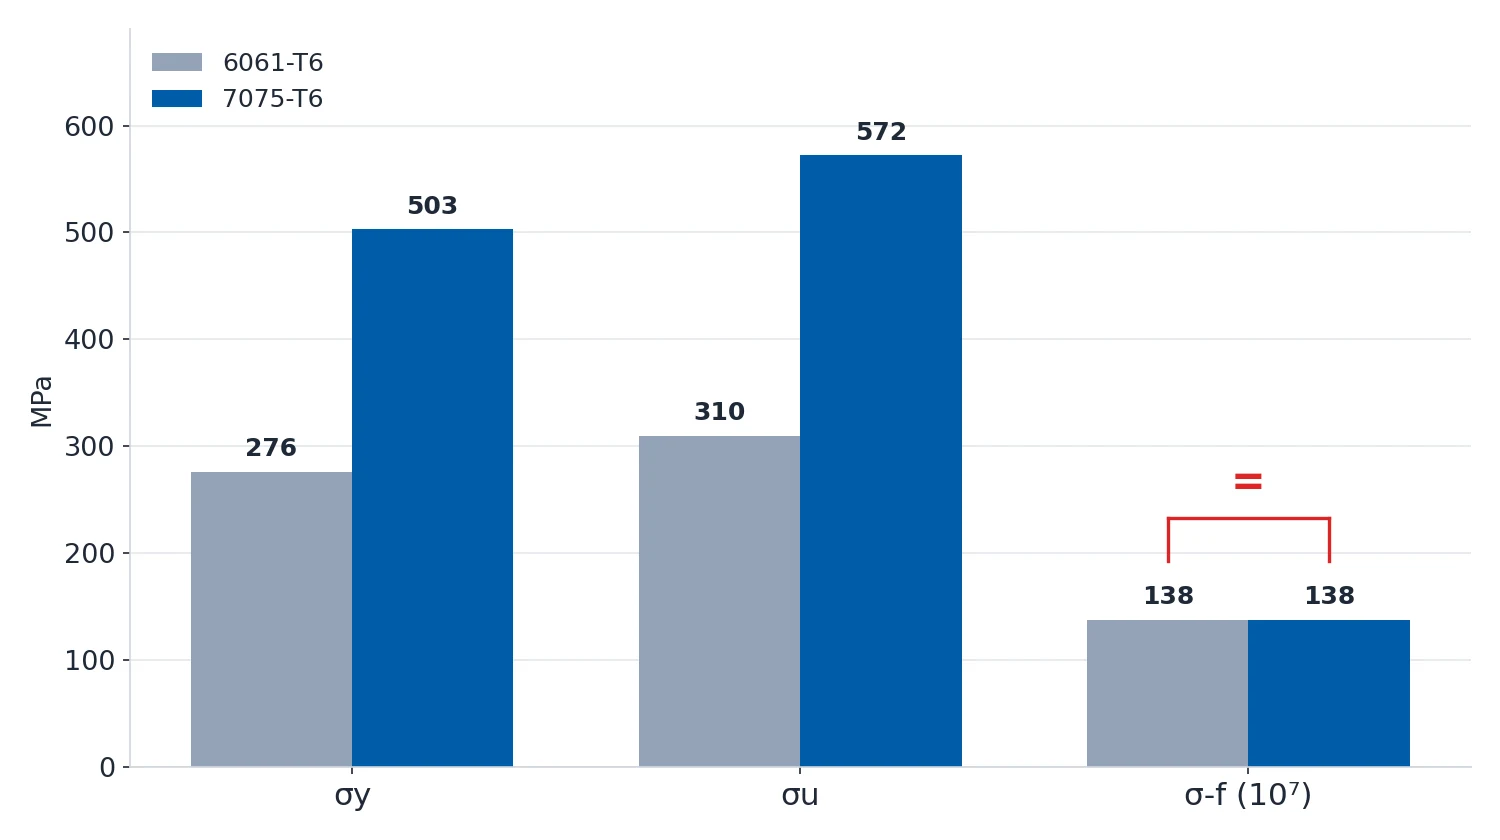
Die Zeile, die am häufigsten übersehen wird, ist „Ermüdungsfestigkeit". Viele Ingenieure nehmen an,
das festere Aluminium halte länger, und wählen 7075. Die Ermüdungsgrenze von Aluminium ist jedoch nahezu
unabhängig von der Güte: 6061-T6 und 7075-T6 liegen beide bei rund 138 MPa. Was die Ermüdungslebensdauer
tatsächlich bestimmt, sind Spannungskonzentration, Oberflächenbeschaffenheit und Eigenspannungen.
Ist Ihr Teil eine wiederholt belastete Verbindung, bringt ein Wechsel der Legierung oft weniger als eine
zusätzliche Hohlkehle, eine geringere Oberflächenrauheit und eine kontrollierte Spannungsarmmachung.
Wann Sie 7075 wirklich brauchen
Der Vorteil von 7075 bei der Streckgrenze ist in diesen Fällen real:
- Hochbelastete Strukturbauteile: Luftfahrt-Halter, Gelenkverbinder von Robotern, Rennwagen-Federbeine,
Drohnengerüste. Bei gleichem Lastquerschnitt können Sie mit 7075 die Wandstärke reduzieren — dorther kommt
die eigentliche Gewichtseinsparung. - Steife dünnwandige Teile — mit einer Einschränkung: Beide Legierungen haben nahezu denselben E-Modul,
die Steifigkeit einer dünnen Wand entsteht aus Geometrie und Querschnittsträgheitsmoment, nicht aus der
Legierung. Die Rolle von 7075 besteht hier darin, dass es „dünn erlaubt, ohne zu kollabieren". - Harte, verschleißbeständige Teile: 7075-T6 liegt bei etwa 150 HB, 6061-T6 bei rund 95 HB.
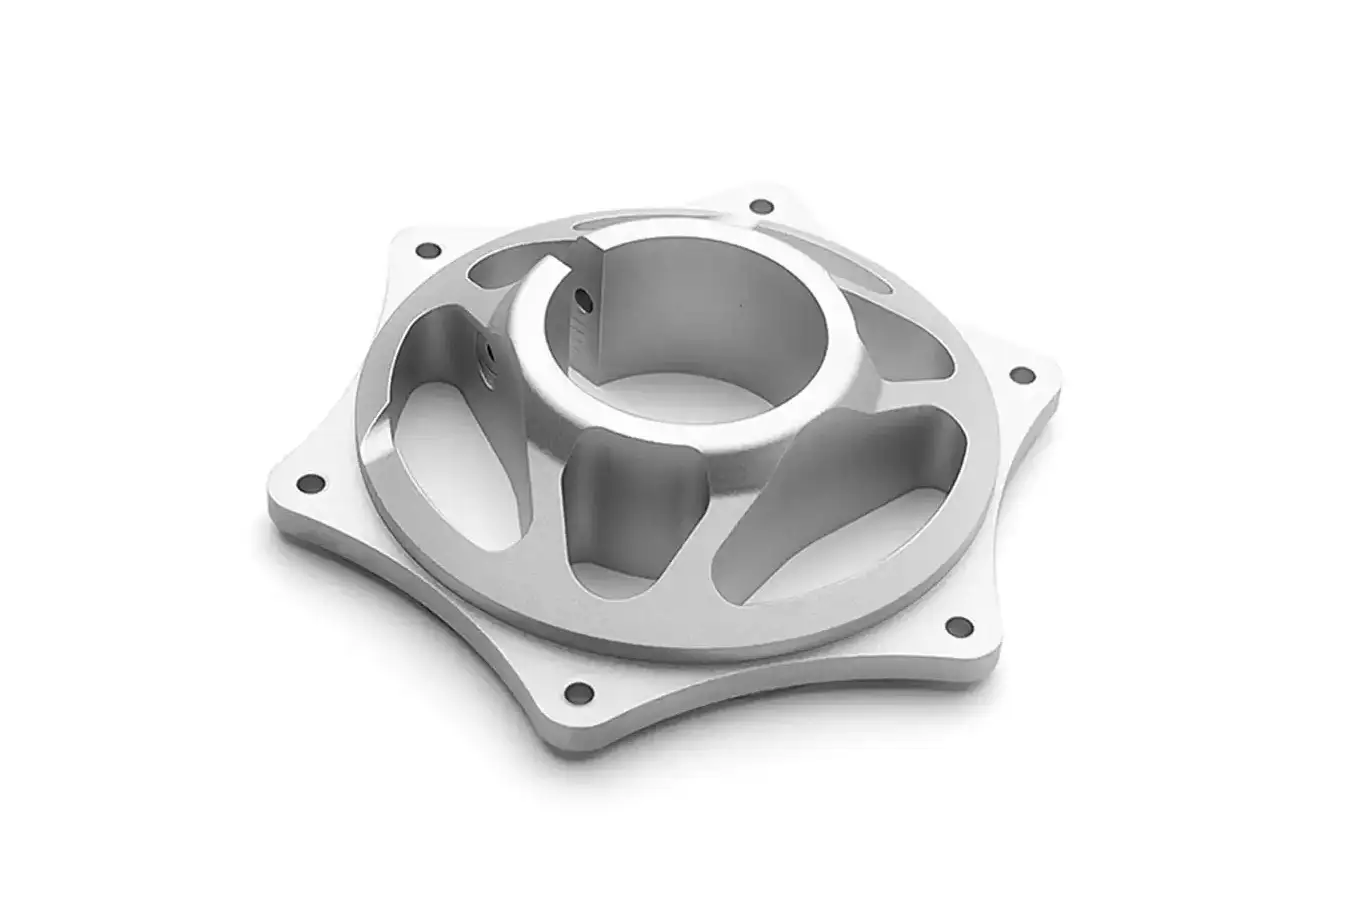
7075-T7351 gefrästes Gehäuse — die Teileklasse, in der sich die höhere Streckgrenze bezahlt macht.
Drei harte Warnungen, wenn Sie es doch angeben:
- Wenn geschweißt wird, gehen Sie zurück zu 6061. Das Al-Zn-Mg-Cu-System in 7075 neigt beim Schweißen
leicht zu Rissen, und der Festigkeitsverlust danach ist groß und unvorhersagbar. Lässt sich das Schweißen
konstruktiv nicht vermeiden, ist 6061 ohne zu zögern die richtige Wahl. -
Für Außen- oder Marineeinsatz wählen Sie T73/T74, nicht T6. 7075-T6 ist bei Chloridionen oder
Eigenspannungen anfällig für Spannungsrisskorrosion. T73 (künstlich gealtert zur Spannungsarmmachung) gibt
rund 8% Festigkeit ab und bringt eine deutliche Verbesserung der Rissbeständigkeit.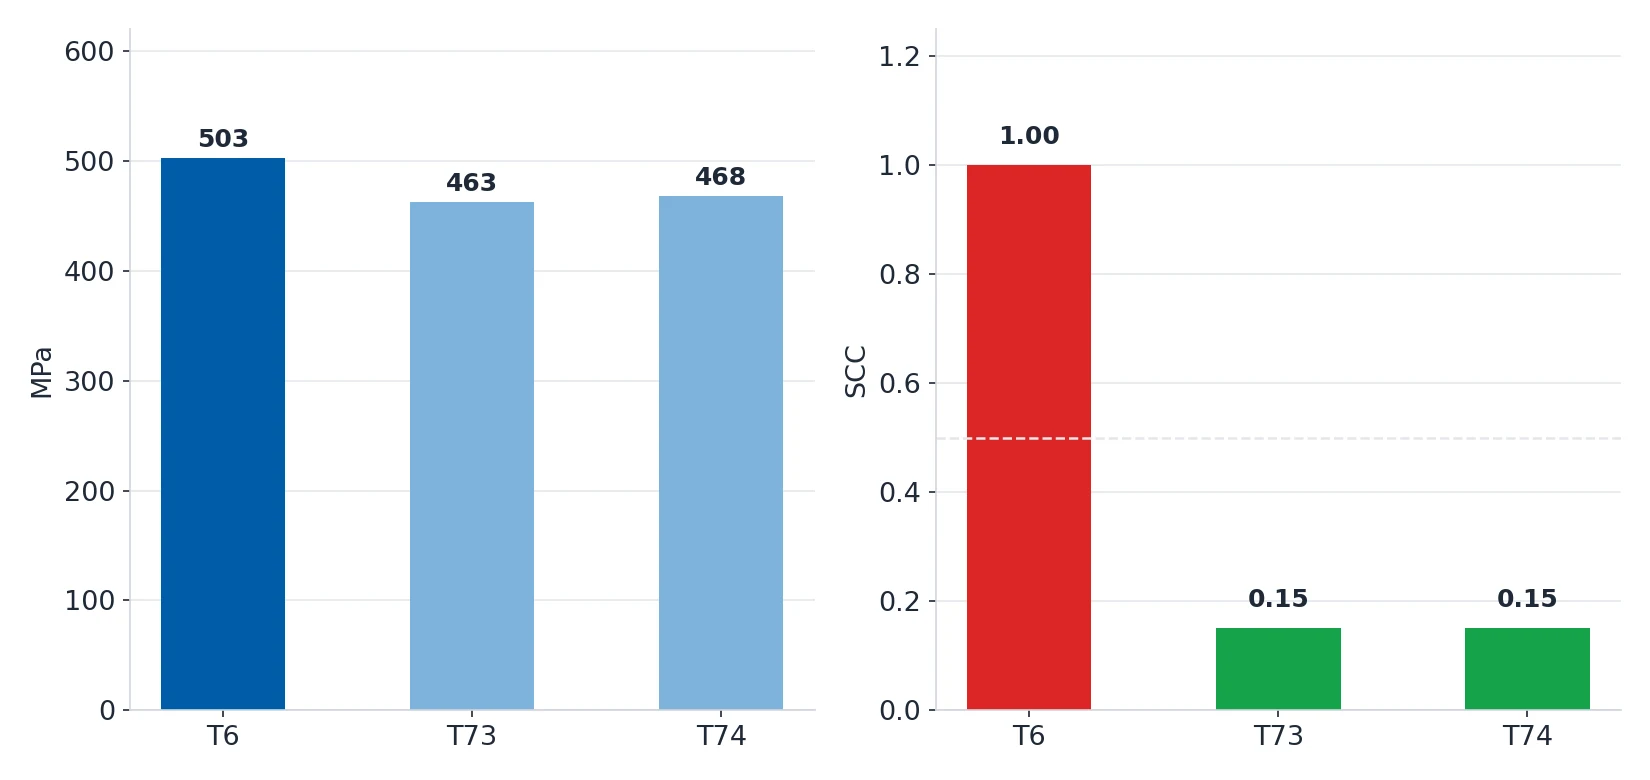
T73 und T74 geben rund 8% der Streckgrenze ab und beseitigen den größten Teil des Spannungsrisskorrosionsrisikos von T6. -
Beachten Sie die Walzrichtung des Plattenmaterials. Die Dickenrichtungs-(Z-)Eigenschaften von
7075-Platten fallen deutlich ab, deshalb muss das bei jedem Teil ausdrücklich vermerkt werden, das
senkrecht zur Plattenfläche belastet wird.
Wann 6061 die bessere Wahl ist
In diesen Situationen bringt 7075 keinen Vorteil, sondern Probleme:

- Geschweißte Baugruppen: 6061 ist das Standard-Aluminium zum Schweißen.
- Feuchte Umgebungen, Salzsprühne oder Chemikalien: 6061 ist deutlich korrosionsbeständiger als
7075. - Medizin- und Lebensmittelteile: 6061 hat ein ausgereiftes Gütesystem mit klarer Zertifizierung und
Rückverfolgbarkeit; Zink und Kupfer in 7075 müssen unter manchen Vorschriften gesondert bewertet werden. - Komplexe Teile mit tiefen Kavitäten oder dünnen Wänden: 7075 schneidet härter, Werkzeuge verschleißen
schneller, und die zusätzliche Arbeitszeit macht den Materialpreisunterschied oft zunichte. - Kostensensitive Teile bei mittlerer Belastung — der mit Abstand häufigste Fall.
Die Spezifikation richtig formulieren
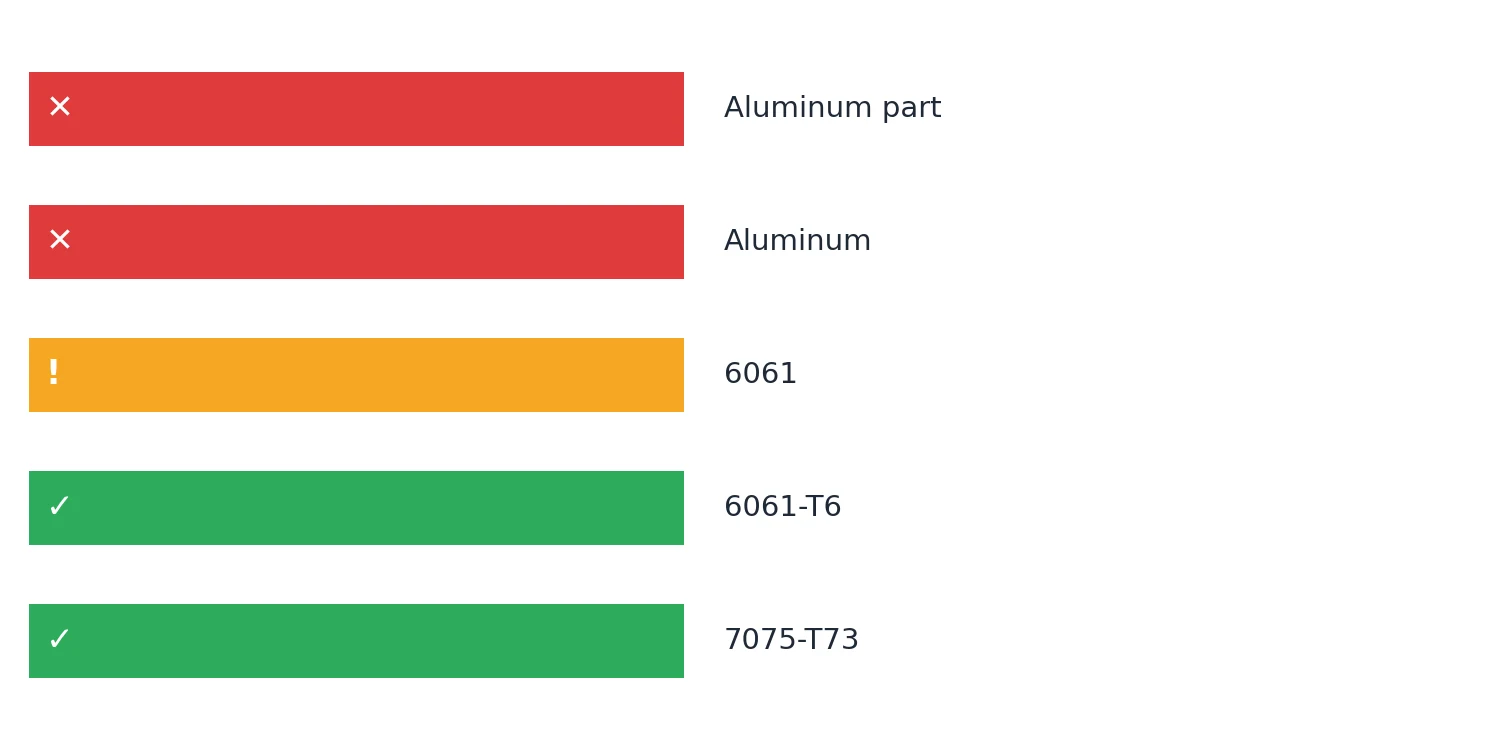
Viele Anfragen schreiben nur „Aluminiumteil“, wodurch jeder Lieferant eine andere Güte und einen anderen Preis
kalkulieren kann. Die korrekte Form ist Legierung plus Zustand:
| Angabe | Akzeptabel | Problem |
|---|---|---|
| „Aluminiumteil“ | ❌ | Weder Legierung noch Zustand sind festgelegt — jeder darf kalkulieren |
| „Aluminium“ | ❌ | Dasselbe, und gar kein Zustand |
| „6061“ | ⚠️ | Legierung stimmt, Zustand fehlt (T6 / T651 / T7351 unterscheiden sich stark) |
| „6061-T6“ | ✅ | Legierung und Zustand, eindeutig |
| „7075-T73“ | ✅ | Legierung und Zustand, Spannungsrisskorrosion bereits berücksichtigt |
Zwei Ergänzungen:
- Platte und Profil getrennt angeben. 6061-T651 ist der übliche Plattenzustand (künstlich gealtert,
maßhaltig); 6061-T6 ist eher für Profile oder nicht gealtertes Plattenmaterial typisch. - Legen Sie die Oberflächenbehandlung zusammen mit der Legierung fest. Harteloxieren eines 7075-Teils
erhöht die Eigenspannungen weiter, die richtige Reihenfolge lautet: zuerst T73 wählen, dann nach der für
diesen Zustand geltenden Spezifikation eloxieren.
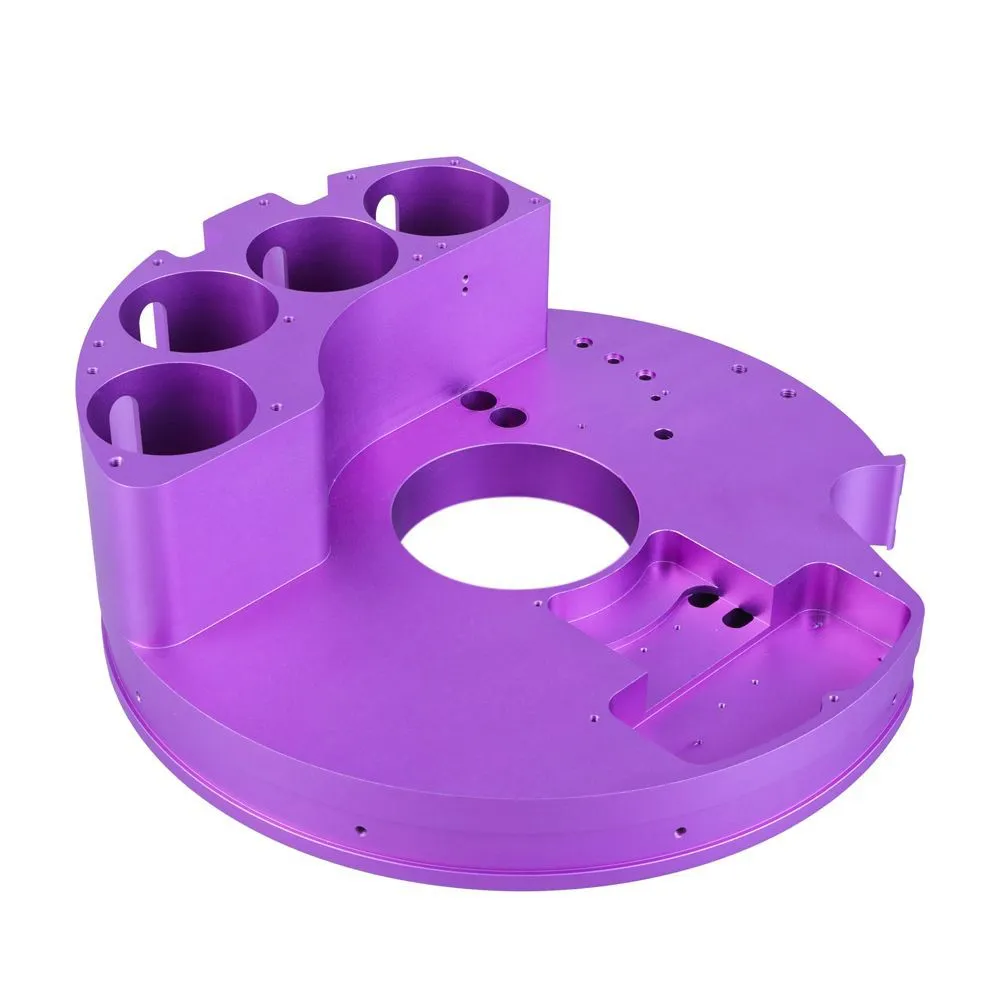
Eloxierter 7075-Teil: die Oberflächenbehandlung erhöht die Eigenspannungen, deshalb muss zuerst der Zustand festgelegt werden.
Eine Entscheidungsreihenfolge, die Sie anwenden können
Wenn eine Zeichnung auf Ihrem Schreibtisch landet, stellen Sie vier Fragen in dieser Reihenfolge — die
Legierung folgt daraus:
- Wird geschweißt? Ja → 6061.
- Kommt das Teil im Freien, im Salzsprühne oder mit Chemikalien in Kontakt? Ja → 6061; ist 7075
sonst gefordert, verwenden Sie T73/T74. - Ist die Hauptlast statisch oder zyklisch wiederkehrend? Zyklisch und die Ermüdungsberechnung
besteht bereits → 7075-T6 ist zulässig. Besteht die Ermüdungsberechnung nicht, ändern Sie zuerst die
Geometrie (Radien hinzufügen, scharfe Ecken entfernen, Oberflächenrauheit senken), statt die Legierung
zu wechseln. - Nichts davon und das Teil muss dünner und leichter werden? Ja → 7075-T6; andernfalls →
6061-T6.
So helfen wir bei dieser Entscheidung
Die Bestätigung der Legierung ist ein fester Schritt in der DFM-Prüfung, die wir zwischen dem Eingang einer
Zeichnung und der Rückgabe eines Angebots durchführen.
Unsere Ingenieure prüfen:
- ob die Zeichnung Legierung und Zustand nennt. Fehlt beides, schlagen wir für den Anwendungsfall einen vor
und vermerken ihn im Angebot; - ob Anforderungen an Schweißen, Wärmebehandlung und Oberflächenbehandlung sich gegenseitig widersprechen
(etwa 7075-T6 eloxiert plus Außeneinsatz); - ob die Festigkeitsanforderung tatsächlich 7075 verlangt — wenn 6061 ausreicht, sagen wir Ihnen, was Sie
sparen; - das Werkzeug- und Zeitkonzept für dünnwandige Teile und tiefe Kavitäten, das bestimmt, wie viel teurer ein
7075-Teil tatsächlich zu zerspanen ist.
Wenn Sie gerade ein Aluminiumteil in Anböte vergleichen, schicken Sie uns die Datei, und wir prüfen Legierung
und Fertigungsweg vor Ihrer Kalkulation auf Machbarkeit — damit Sie nicht zwischen zwei Güten raten müssen.
Die Kennwerte sind typische Werte aus öffentlichen Materialhandbüchern (ASM/MatWeb). Die tatsächlichen Werte
hängen von Halbzeugform und Charge ab. Treffen Sie Ihre technischen Entscheidungen auf Grundlage der
Materialnorm, die Ihnen vorliegt, und gemessener Daten — nicht allein aufgrund dieser Tabelle.