Guide de la rugosité de surface CNC : que signifie Ra et qu'écrire sur le plan
Ra est l'exigence la plus mal spécifiée d'un plan d'usinage. « Lisse », « poli » et
« tel qu'usiné » ne veulent rien dire de mesurable, et deux ateliers les liront différemment et
livreront deux prix différents. La correction est simple : écrivez un nombre et écrivez le procédé
à côté. Ra 0.4 obtenu par meulage fin et Ra 0.4 obtenu par polissage sont deux pièces différentes.
Le tableau de référence Ra
| Ra (µm) | Ra (µin) | À quoi cela ressemble | Coefficient de coût (par rapport à l'état d'usinage) | Obtenu par |
|---|---|---|---|---|
| 0.05 | 2 | Vrai miroir — réflexion nette et non déformée | 4–6x | Polissage miroir (pâte diamantée) |
| 0.1 | 4 | Très lisse, réflexion diffuse, objets visibles mais flous | 3–4x | Polissage |
| 0.2 | 8 | Semi-réfléchissant, fines lignes visibles à l'examen rapproché | 2–3x | Polissage, meulage fin |
| 0.4 | 16 | Lisse, fines lignes directionnelles visibles, faible réflectivité | 1.5–2x | Meulage fin, polissage |
| 0.8 | 32 | Lisse mais traces d'usinage visibles à l'examen rapproché | 1.2–1.5x | Passe de finition CNC |
| 1.6 | 63 | Traces d'outil visibles, aspect usiné standard | 1x | CNC standard, sablage fin |
| 3.2 | 125 | Plus rugueux, lignes d'usinage marquées | Inclus | Ébauchage CNC, sablage grossier |
| 6.3 | 250 | Clairement rugueux, traces d'usinage profondes, aspect de coupe à la scie | Inclus | Sciage, meulage grossier, sablage intensif |
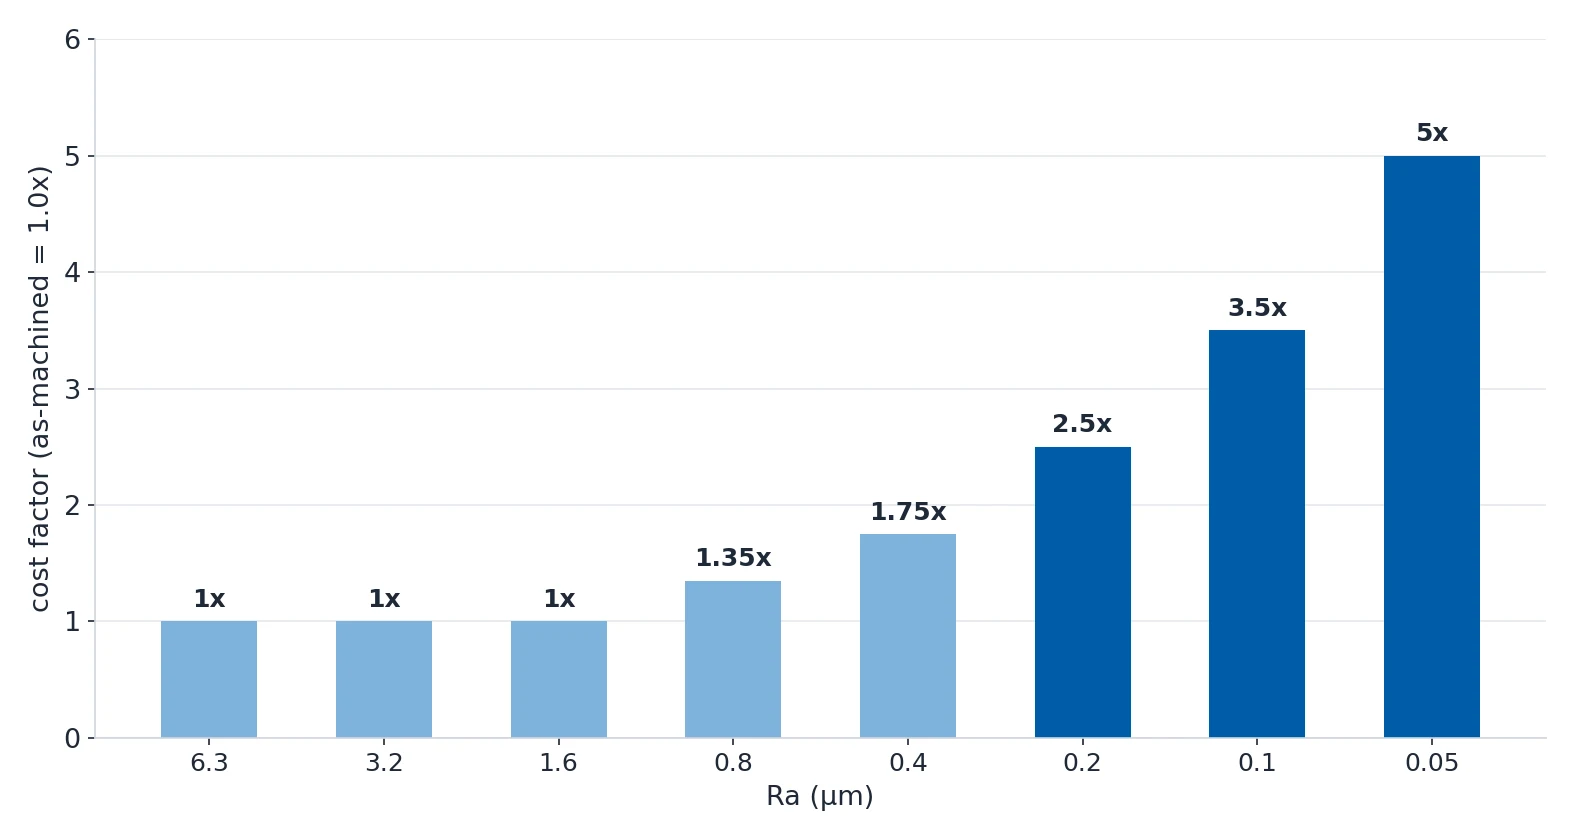
Lisez la colonne des coûts comme une courbe, pas comme une droite. Passer de Ra 1.6 à Ra 0.8 double
à peu près le coût de finition. Passer de Ra 0.2 à Ra 0.05 coûte 3–4x. Les derniers dixièmes de
micron coûtent exponentiellement plus cher que le micron qui les précède, d'où l'intérêt de
questionner l'exigence avant de la spécifier.
Quelle finition atteint quel Ra
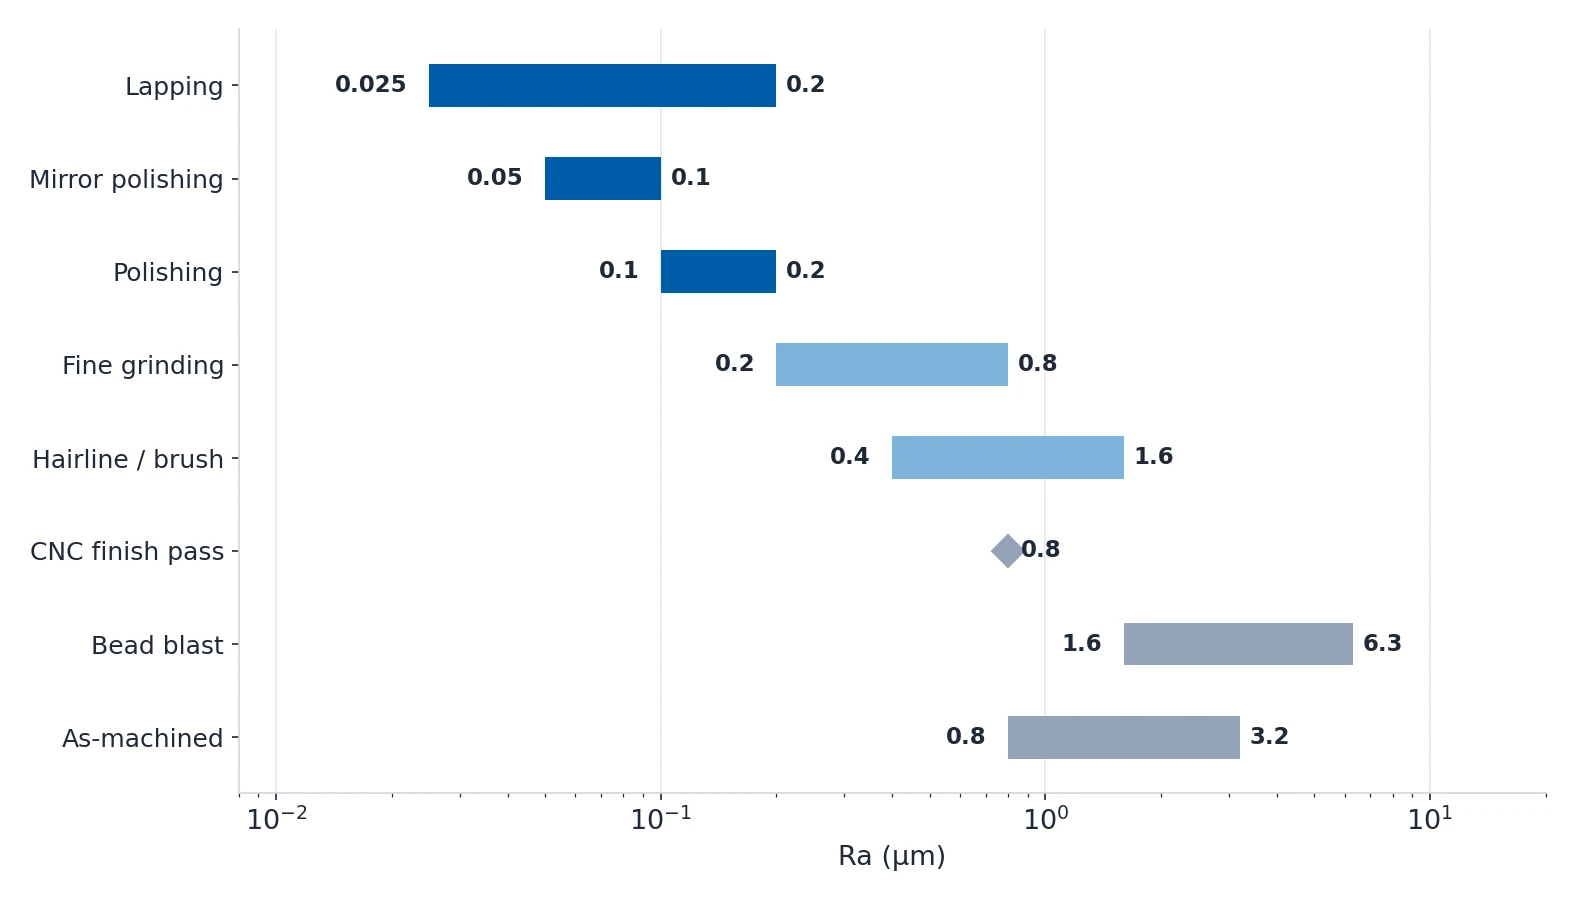
| Si votre pièce a besoin de... | Finition | Cible Ra typique | Coefficient de coût |
|---|---|---|---|
| Aucune exigence esthétique, surface cachée ou intérieure | État d'usinage | 0.8–3.2 µm | Inclus |
| Aspect mat uniforme, masquer les traces d'usinage | Sablage | 1.6–6.3 µm | 1x (référence) |
| Mat uniforme + couleur homogène avant anodisation ou revêtement | Sablage + anodisation/revêtement | 1.6–3.2 µm | 1x + coût du revêtement |
| Aspect à grain directionnel (tôles inox, pièces décoratives) | Hairline / brossage | 0.4–1.6 µm | 1.2–1.5x |
| Ébavurage et léger lissage de nombreuses petites pièces à la fois | Tumbling vibratoire | 0.8–3.2 µm | 0.5–1x (lot) |
| Surface lisse et semi-réfléchissante pour l'étanchéité ou le contact de roulement | Meulage fin / ponçage | 0.2–0.8 µm | 1.5–2x |
| Très réfléchissant ou esthétique (médical, grand public, alimentaire) | Polissage | 0.1–0.2 µm | 2–3x |
| Vraie réflexion miroir (optique, jauges, décoration) | Polissage miroir | 0.05–0.1 µm | 3–5x |
| Surfaces d'appariement extrêmement lisses (jauges, montages de précision) | Lipage | 0.025–0.2 µm | 4–6x |
Deux lignes de ce tableau font économiser plus d'argent que tout le reste. Le sablage est la
référence à 1x, et c'est la bonne préparation pour l'anodisation ou le revêtement en poudre — le
revêtement recouvre de toute façon le poli.
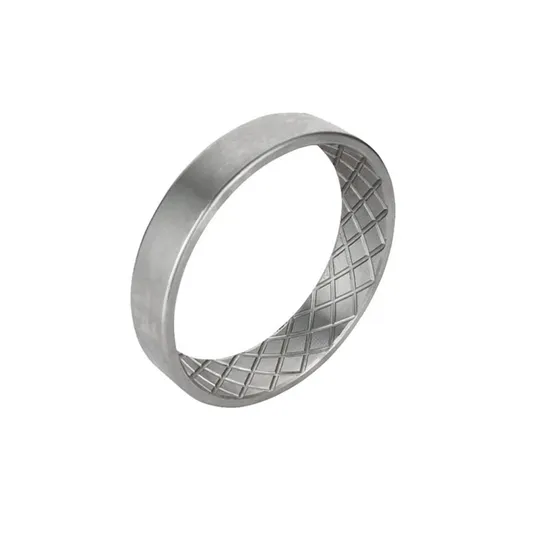
Le tumbling vibratoire à 0.5–1x (lot) est le moyen le moins cher d'ébavurer et de lisser légèrement un
grand nombre de petites pièces, et il fait les deux en une seule étape.
Le polissage est une séquence, pas une opération
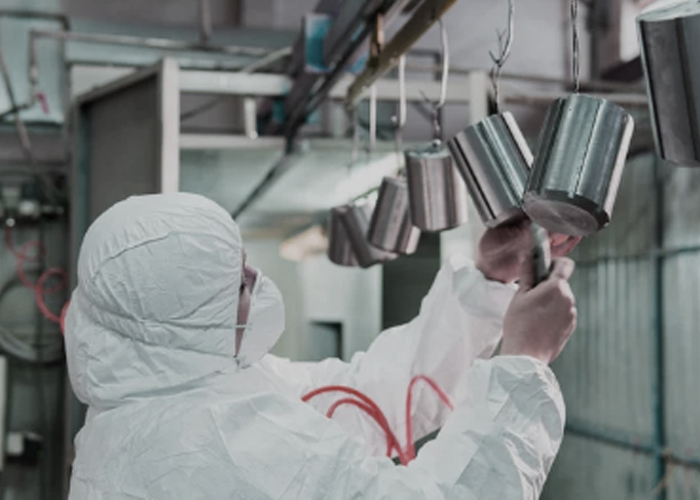
Personne ne polit directement d'un usinage grossier à un miroir. C'est une séquence graduée, et chaque
étape a son abrasif, son Ra et son temps propres.
| Étape | Abrasif / outil | Ra obtenu | Résultat | Temps (pièce typique) |
|---|---|---|---|---|
| 1. Meulage grossier | Bande ou meule grain 80–120 | 1.6–3.2 µm | Supprime les défauts majeurs, traces d'outil profondes, soudures | 5–15 min |
| 2. Meulage fin | Bande grain 240–400 | 0.8–1.6 µm | Direction uniforme, supprime le motif de rayures grossières | 5–10 min |
| 3. Pré-polissage | Grain 600–800 ou Scotch-Brite | 0.4–0.8 µm | Semi-réfléchissant, texture visible mais fine | 5–10 min |
| 4. Polissage final | Disque de polissage + compound de coupe | 0.1–0.2 µm | Très réfléchissant, sans voile | 5–15 min |
| 5. Polissage miroir | Disque de polissage + rouge ou pâte diamantée | 0.05–0.1 µm | Vrai miroir — réflexion nette des objets | 10–30 min |
Toutes les matières n'atteignent pas le bas de cette séquence, et cette limite mérite d'être connue avant de

la spécifier.
| Matière | Meilleur Ra atteignable | Difficulté |
|---|---|---|
| Acier inoxydable (304, 316) | 0.05 µm | Moyenne |
| Aluminium (6061, 5052) | 0.05 µm | Moyenne |
| Laiton (C360, C260) | 0.05 µm | Facile |
| Cuivre (C110) | 0.05 µm | Facile |
| Titane (Ti6Al4V, Gr2) | 0.1 µm | Difficile |
| Acier au carbone (1045, 4140) | 0.1 µm | Moyenne |
| Zinc / Zamak moulé sous presse | 0.4 µm | Mauvaise |
Le titane s'arrête à 0.1 µm parce qu'il est dur et collant et qu'il écrouit pendant le polissage. L'acier
au carbone s'arrête aussi à 0.1 µm et rouille immédiatement, il doit donc être plaqué ou revêtu ensuite. Le
laiton et le cuivre atteignent facilement 0.05 µm mais se patinent et s'oxydent vite, d'où le vernis
transparent ou le placage presque systématiques après polissage. Le zinc moulé sous presse n'atteint que
0.4 µm — il est trop mou pour des abrasifs agressifs et il s'étale au lieu de couper.
La finition rétrécit la pièce
Chaque opération de finition mécanique enlève de la matière. C'est la partie de la finition de surface
qui doit entrer dans votre cumul de tolérances, et c'est là que viennent les surprises coûteuses.
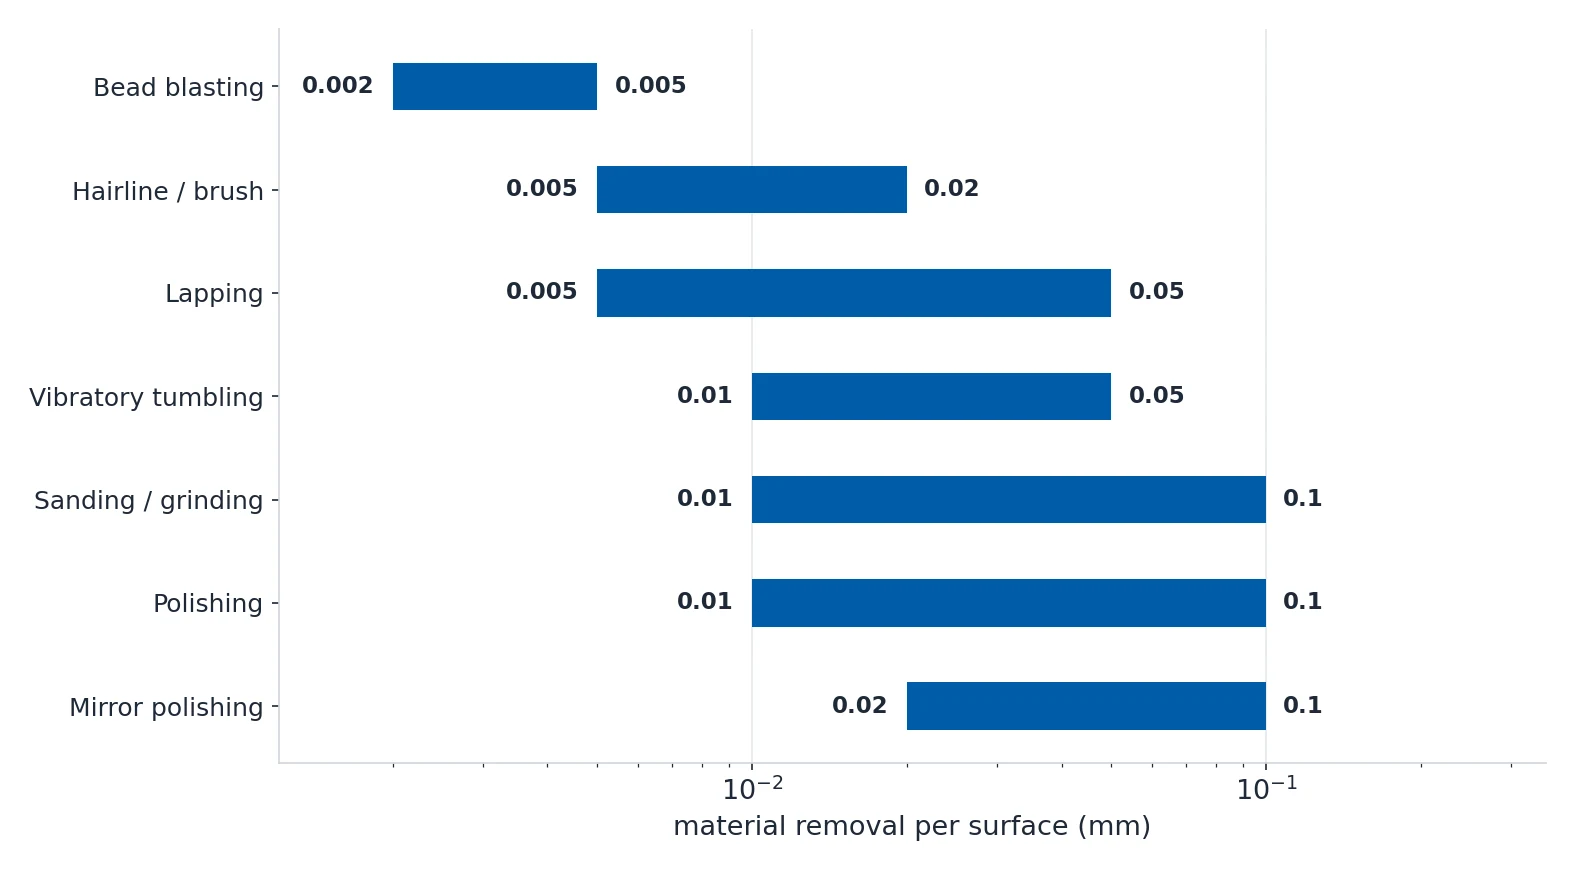
| Procédé | Matière enlevée par surface | Enlèvement sur un diamètre (deux côtés) | Maîtrisable ? | Recommandation |
|---|---|---|---|---|
| État d'usinage | 0 mm | 0 mm | S/O | Aucune marge à prévoir. |
| Sablage | 0.002–0.005 mm | 0.004–0.01 mm | Limité — dépend du média, de la pression et du temps | Négligeable pour la plupart des tolérances. Masquez les zones serrées. |
| Hairline / brossage | 0.005–0.02 mm | 0.01–0.04 mm | Moyen — contrôlé par le grain et le nombre de passes | Prévoyez 0.02 mm sur les faces brossées. Inadapté aux surfaces à tolérance serrée. |
| Tumbling vibratoire | 0.01–0.05 mm | 0.02–0.1 mm | Faible — procédé par lots, difficile à contrôler précisément | Prévoyez 0.02–0.05 mm au total. Ne tumbez pas les pièces à tolérances serrées. |
| Ponçage / meulage | 0.01–0.1 mm | 0.02–0.2 mm | Bon — contrôlé par la progression du grain | Prévoyez 0.02–0.05 mm pour le meulage fin. Davantage pour le meulage grossier. |
| Polissage | 0.01–0.1 mm | 0.02–0.2 mm | Moyen — dépend de la surface de départ | Prévoyez 0.02–0.05 mm pour un polissage à partir d'une surface usinée. Davantage si un meulage poussé est nécessaire avant. |
| Polissage miroir | 0.02–0.1 mm | 0.04–0.2 mm | Moyen — en plusieurs étapes, cumulatif | Prévoyez au moins 0.05 mm sur les surfaces polies miroir. Partir d'une bonne finition d'usinage réduit l'enlèvement. |
| Lipage | 0.005–0.05 mm | 0.01–0.1 mm | Très bon — contrôlé par le temps et l'abrasif | Le lapage sert souvent à obtenir la cote finale. Prévoyez 0.01–0.03 mm de matière pour le lapage. |
| Type de zone | Niveau de risque | Recommandation |
|---|---|---|
| Alésages à montage à pression (H7/p6) | Élevé | Masquez ou ne finissez pas ces surfaces. Même 0.01 mm d'enlèvement modifie l'ajustement par interference. |
| Trous taraudés | Moyen | Le sablage est généralement acceptable (enlèvement minimal). Le polissage supprime les crêtes de filetage — risque de jeu. Masquez ou évitez. |
| Diamètres d'arbre dans les roulements | Élevé | Ne polissez ni ne sablez les portées de roulement, sauf à intégrer l'enlèvement dans le cumul de tolérances. |
| Surfaces d'étanchéité (gorges de joint torique) | Moyen | Poncer ou laper les faces d'étanchéité convient si le procédé est contrôlé. Évitez le sablage (média incrusté). |
| Faces à planéité critique | Élevé | Le polissage manuel crée des ondulations sur les grandes surfaces planes. Utilisez le meulage machine ou le lapage pour les exigences de planéité. |
| Surfaces extérieures d'aspect | Faible | L'enlèvement dimensionnel est acceptable sur les surfaces visibles tant qu'il reste dans la tolérance de profil. |
Pourquoi le polissage coûte plus cher que vous ne le pensez
| Facteur de coût | Impact | Détail |
|---|---|---|
| Main-d'œuvre (polissage manuel) | Coût dominant | Le polissage miroir est de 80–100% de la main-d'œuvre. Un polisseur qualifié facture $15–40/hr. |
| Surface | Élevé | Le coût croît avec la surface. Une plaque plate de 50×50 mm est bon marché. Une plaque de 500×500 mm avec le même Ra demande 100x plus de temps. |
| Nombre de surfaces | Moyen à élevé | Chaque surface supplémentaire ajoute du temps. Une boîte à 6 faces finie sur toutes les faces coûte environ 6x une finition de face unique. |
| Complexité géométrique | Moyen à élevé | Angles intérieurs, poches profondes et traits en sous-évidement exigent des outils manuels et un travail lent. |
| État de la surface de départ | Moyen | Si la surface usinée est déjà à Ra 0.8, polir jusqu'à Ra 0.2 prend moins de temps que partir de Ra 3.2. |
| Montage et masquage | $2–8 par pièce | Masquer les surfaces qui ne doivent pas être finies ajoute du travail de pose et de dépose. |
| Remises sur volume | Significatif | Sablage : effet de volume minime. Polissage : 10–20% moins cher à partir de 50+ pcs. Tumbling : fort effet de volume. |
| Cible Ra | Non linéaire | Le coût ne varie pas linéairement avec Ra. Passer de Ra 1.6 à Ra 0.8 coûte 1.5x. Passer de Ra 0.2 à Ra 0.05 coûte 3–4x. |
| Montage du sablage | $30–100 par lot | La plupart des ateliers de sablage ont un minimum de facturation. Pour 5 pièces, le montage domine. Pour 500 pièces, le coût par pièce est minimal. |
| Urgence / express | +25–100% | Délai standard : 2–5 jours ouvrés. L'urgence perturbe les plannings. |
Le moindre coût économisé se lit à l'envers sur la première ligne. Le polissage miroir représente
80–100% de main-d'œuvre à $15–40/hr, donc donner au polisseur une bonne surface de départ vaut mieux
que toute négociation. Une passe de finition CNC à Ra 0.8–1.6 avant le polissage peut réduire le temps
de polissage de 50% ou plus, car partir de Ra 3.2 oblige le polisseur à retirer les traces d'outil
grossières avant même le début de la séquence.
Les erreurs qui font perdre de l'argent
| Erreur | Conséquence | Correction |
|---|---|---|
| Spécifier un polissage miroir sur des pièces qui seront peintes ou revêtues | Argent perdu. Le revêtement recouvre entièrement le poli. Un miroir Ra 0.05 sous 60 µm de peinture en poudre est invisible. | Utilisez le sablage comme préparation. |
| Ne pas tenir compte de l'enlèvement de matière sur les zones à tolérance serrée | Portées de roulement trop petites, alésages trop grands, faces d'étanchéité hors planéité. Les pièces échouent au contrôle dimensionnel après finition. | Reportez l'enlèvement du tableau ci-dessus dans le cumul de tolérances avant de libérer le plan. |
| Spécifier Ra sans procédé ni norme de référence | L'atelier interprète Ra 0.4 autrement que prévu. Un atelier livre une surface meulée, un autre une surface polie. | Écrivez le nombre et le procédé, par exemple « Ra 0.4 MAX, FINE GROUND ». |
| Utiliser un média acier sur de l'aluminium avant anodisation | Les particules ferreux s'incrustent dans la surface de l'aluminium et apparaissent comme des taches sombres à travers le revêtement. | Utilisez des microbilles de verre ou un média céramique. Spécifiez le média sur le plan. |
| Polir à la main de grandes surfaces planes | Ondulations et déformation. La surface réfléchit, mais la réflexion est ondulée. La planéité est perdue. | Utilisez le lapage machine ou le meulage de surface pour les exigences de planéité. |
| Spécifier le même Ra sur toutes les surfaces | Coût inutile sur les surfaces cachées et non critiques. | N'indiquez Ra que là où il sert : faces d'étanchéité, ajustements de roulement, faces visibles d'aspect. |
| Polir de l'acier inoxydable sans le protéger | Traces de doigts, taches d'eau et légère rouille de surface apparaissent en quelques jours. | Appliquez un vernis transparent ou passezivatez immédiatement après le polissage. |
| Tumber des pièces à paroi mince ou délicates sans séparateurs | Les pièces se déforment, se plient ou se rayent entre elles dans la cuve de vibration. | Utilisez des séparateurs de pièces et augmentez le rapport média-pièce à au moins 5:1. |
| Ne pas spécifier le type de média ni la taille de grain | L'atelier utilise son réglage par défaut, qui peut être trop agressif ou contaminant. | Indiquez le média et le grain sur le plan, par exemple « GLASS BEAD BLAST, 220 MESH, Ra 2.0 MAX ». |
| Sauter la passe de finition CNC avant le polissage | Le temps de polissage (et le coût) est triplé ou plus. | Ajoutez toujours une passe de finition CNC à Ra 0.8–1.6 avant toute opération de polissage. |
La version en une ligne à mettre sur votre plan
Écrivez le nombre, le procédé et le périmètre. « Ra 0.8 MAX sur les faces usinées, état d'usinage
ailleurs, aucune finition dans les trous borgnes » est une exigence complète et vérifiable. « Lisse, poli
si possible » ne l'est pas.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.