Qu'est-ce que le DFM en usinage CNC ? Un guide pour les acheteurs
Le DFM — conception pour la fabrication — consiste à concevoir une pièce de telle sorte qu'elle puisse être usinée de façon répétable, à un coût prévisible, sans demander de compromis à l'atelier. En pratique, c'est une courte liste de décisions prises avant de libérer le plan : combien de côtés de montage la pièce exige, quelle est l'épaisseur minimale admissible de ses parois, quel niveau de resserrement chaque tolérance doit réellement respecter et quels types de trous la fonction impose. Si ces quatre points sont corrects, le devis se situe généralement près de votre estimation. S'ils sont faux, le même plan peut varier de 2–5× en prix entre deux ateliers, ou revenir sous la forme d'une pièce qui ne s'emboîte pas dans son assemblage.
Ce que le DFM change réellement
Le DFM n'est ni une certification ni une règle de style. C'est un modèle de coût appliqué à la géométrie, et trois leviers expliquent l'essentiel de l'écart de prix entre une pièce bien conçue et une pièce mal conçue.
| Levier de coût | Part du coût d'une pièce en aluminium de complexité moyenne | Amplitude du déplacement du total |
|---|---|---|
| Nombre de montages | 15–30% | +50–200% |
| Choix de la matière | 20–40% | +40–500% |
| Tolérances trop serrées | s'ajoute aux deux précédents | +50–150% |
| Tolérances serrées déjà inscrites au plan | 10–25% | +30–150% |
L'ordre compte. Le nombre de montages et la matière sont les deux plus gros leviers ; les tolérances trop serrées constituent l'erreur la plus coûteuse. Chaque montage coûte $30–80 en main-d'œuvre et en temps de brode perdu, et en supprimer un économise réellement 2–3× ce montant une fois comptés l'inspection réduite, les moins d'erreurs de transfert de référencage et le taux de rebuts plus faible. C'est pourquoi les deux premières questions de toute revue de conception sont toujours les mêmes : cette pièce peut-elle être usinée en un seul côté, et peut-elle être débitée dans du stock standard ?

Les cinq contrôles à effectuer avant de libérer un plan
Ces cinq contrôles prennent environ dix minutes sur un plan et détectent les problèmes de géométrie qui provoquent la plupart des surprises coûteuses. Effectuez-les dans cet ordre, car les deux premiers modifient la structure de coûts tandis que les trois derniers l'affinent.
| # | Contrôle | Condition de conformité | Ce qu'il coûte s'il est omis |
|---|---|---|---|
| 1 | Nombre de montages | Chaque caractéristique est accessible depuis un côté | $30–80 par montage, plus une erreur de transfert de référencage |
| 2 | Épaisseur de paroi | Chaque paroi respecte l'épaisseur recommandée de sa matière | +30–80% de temps d'usinage, vibration, pièces hors tolérance |
| 3 | Répartition des tolérances | Le plan porte une note de tolérance générale | 30–50% du coût de la pièce |
| 4 | Types de trous | Chaque trou est du type le plus simple qui remplit sa fonction | De 1.1× à 2.0× par trou |
| 5 | Matière et stock | Stock standard dans l'alliage et l'état désignés | +40–500% sur la ligne matière |
Une pièce qui passe les cinq contrôles peut rester chère — une équerre en titane avec une tolérance serrée est chère pour de bonnes raisons. Ce que les contrôles garantissent, c'est que le prix payé correspond à la fonction demandée, et non à une décision de géométrie prise par inadvertance.

Tolérances : là où le DFM fait économiser le plus
La décision DFM la plus rentable n'est pas de resserrer une tolérance. C'est d'élargir toutes les tolérances qui n'ont pas besoin d'être serrées. Le coût croît de façon exponentielle à mesure que les tolérances se resserrent, si bien qu'un plan où chaque cote porte ±0.01 mm coûte plusieurs fois plus qu'un plan qui spécifie chaque cote selon sa fonction.
| Fonction de la cote | Bande de tolérance |
|---|---|
| Montages à interference et à la presse | ±0.005–0.015 mm |
| Portées de roulement et alésages | ±0.005–0.015 mm |
| Trous de goupilles de centrage | ±0.01–0.02 mm, H7 |
| Ajustements de transition et de position | ±0.01–0.025 mm |
| Surfaces d'étanchéité | ±0.025–0.05 mm |
| Surfaces de montage | ±0.05–0.1 mm |
| Trous de passage de vis à jeu | ±0.1–0.25 mm |
| Cotes d'encombrement | ±0.1–0.5 mm selon ISO 2768-mK |
| Trous taraudés | Classe standard 6H / 6g, rien de plus serré |
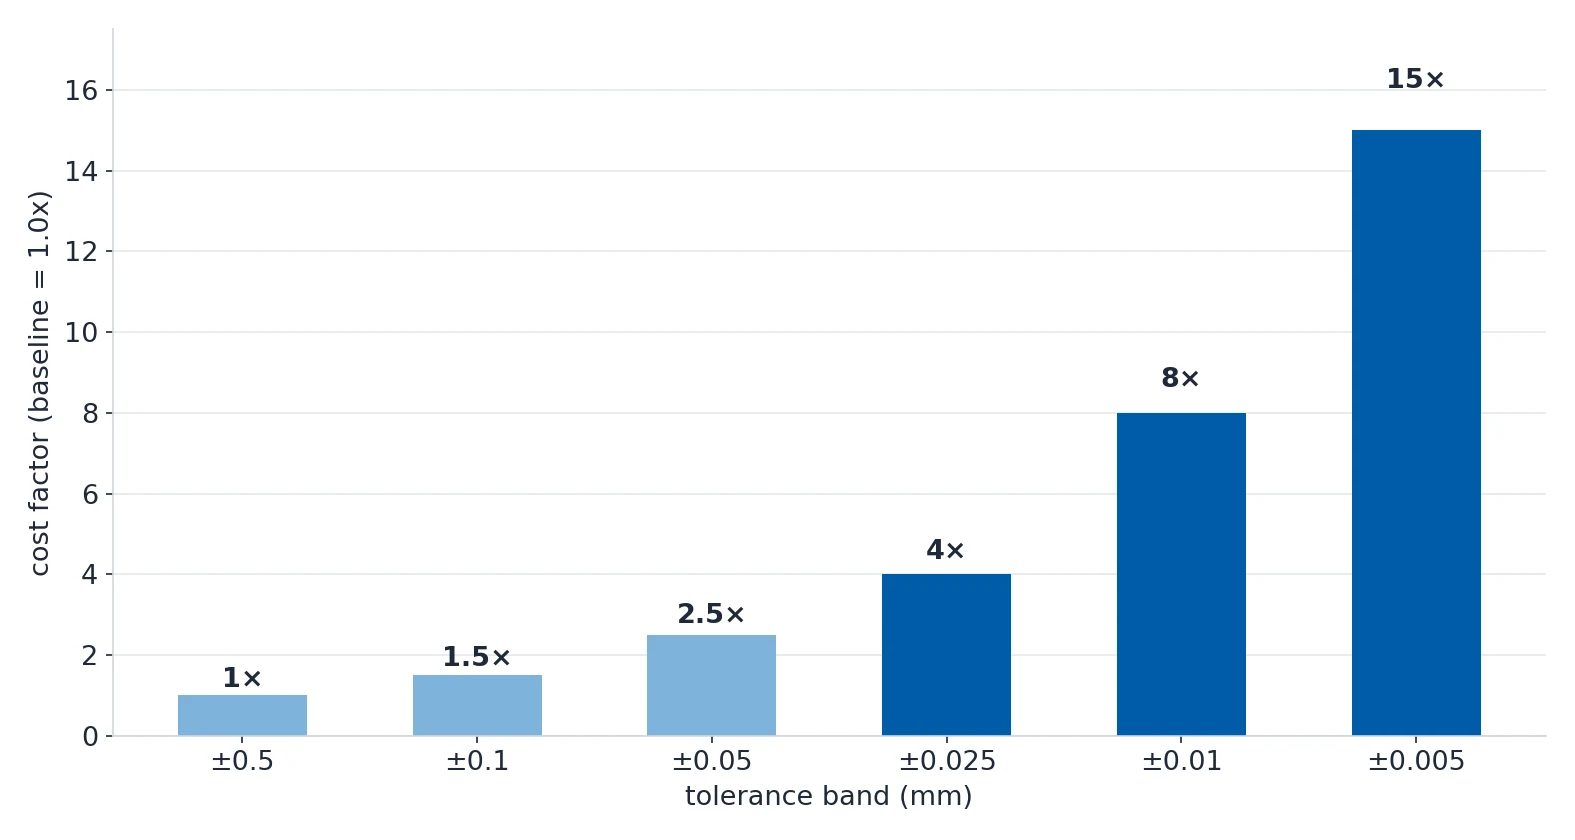
Deux règles font fonctionner cette approche. D'abord, placez une note dans le cartouche — GENERAL TOLERANCES PER ISO 2768-mK — et laissez-la couvrir tout ce qui n'est pas coté individuellement. Ensuite, appliquez la règle 80/20 : sur une pièce typique, 80% des caractéristiques peuvent relever de la norme la plus large et seules 20% exigent un contrôle plus serré. Si une cote n'affecte ni l'assemblage, ni l'étanchéité, ni le mouvement, ni la sécurité, elle relève de la tolérance générale.
Notez que l'état de surface est une spécification distincte. Une cote serrée n'exige pas une surface lisse, et une surface lisse ne justifie pas une cote serrée.
Épaisseur de paroi, hauteur et rayons intérieurs
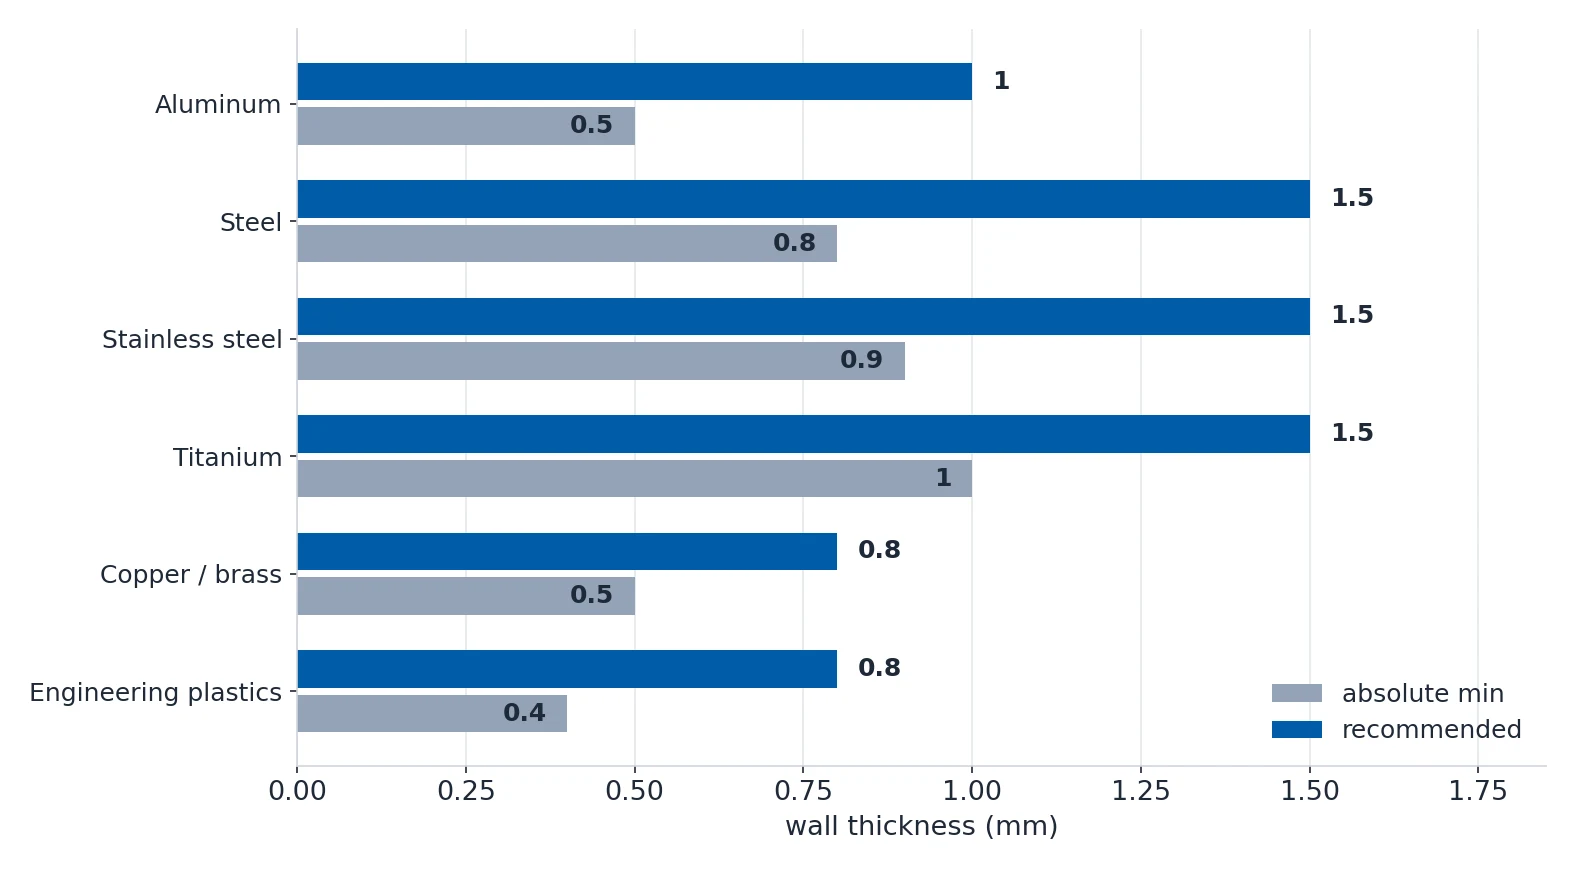
En dessous de l'épaisseur recommandée, une paroi ne casse pas bruyamment — elle vibre, se dévie de l'outil et dérive hors tolérance. Le minimum absolu est un dernier recours ; la valeur recommandée est celle que la machine atteint de façon répétable.
| Matière | Minimum absolu | Recommandé |
|---|---|---|
| Aluminium | 0.5 mm | 1.0 mm |
| Acier | 0.8 mm | 1.5 mm |
| Acier inoxydable | 0.9 mm | 1.5 mm |
| Titane | 1.0 mm | 1.5 mm |
| Cuivre et laiton | 0.5 mm | 0.8 mm |
| Plastiques techniques | 0.4 mm | 0.8 mm |
La hauteur et le rayon découlent de la même règle — la géométrie doit tenir face aux efforts de coupe, pas seulement au plan.
| Règle | Valeur |
|---|---|
| Épaisseur de paroi par rapport à la hauteur de la caractéristique qu'elle supporte | au moins 1/5 |
| Limite de paroi non soutenue en aluminium | 8× l'épaisseur de paroi |
| Limite de paroi non soutenue en acier | 5× l'épaisseur de paroi |
| Épaisseur de nervure par rapport à l'épaisseur de paroi | 0.6× |
| Hauteur de nervure par rapport à l'épaisseur de nervure | au plus 5× |
| Différence maximale entre les parois d'une même pièce | 20% |
| Rayon intérieur laissé par une fraise de 6 mm | R3 mm |
| Rayon intérieur laissé par une fraise de 10 mm | R5 mm |
| Rayon intérieur laissé par une fraise de 16 mm | R8 mm |
Quand une paroi est considérée comme mince
Une paroi est considérée comme mince lorsque le rapport hauteur/épaisseur dépasse 10:1, ou lorsque l'épaisseur absolue descend sous environ 2 mm dans les métaux non ferreux et sous 1 mm dans l'acier. En dessous d'un rapport H:T de 15:1, une pièce est tolérante ; entre 15:1 et 30:1, elle exige toute la gamme des techniques de paroi mince ; au-delà de 30:1, c'est une pièce à haut risque dès la première passe.
Pour une fraise carbure de 6 mm qui coupe une paroi en aluminium de 2 mm, commencez avec Vc 300–400 m/min, fz 0.02–0.04 mm/tooth et ap au plus 0.5 mm, puis affinez. C'est à peu près la moitié des valeurs employées pour de l'aluminium épais, car sur une paroi mince la limite est la déflexion radiale, pas la durée de vie de l'outil. Le paramètre le plus important est l'engagement radial : maintenez ae à 25% du diamètre de l'outil ou moins, et utilisez une trajectoire trochoïdale ou adaptative.
Conception des trous et des filetages sans payer deux fois
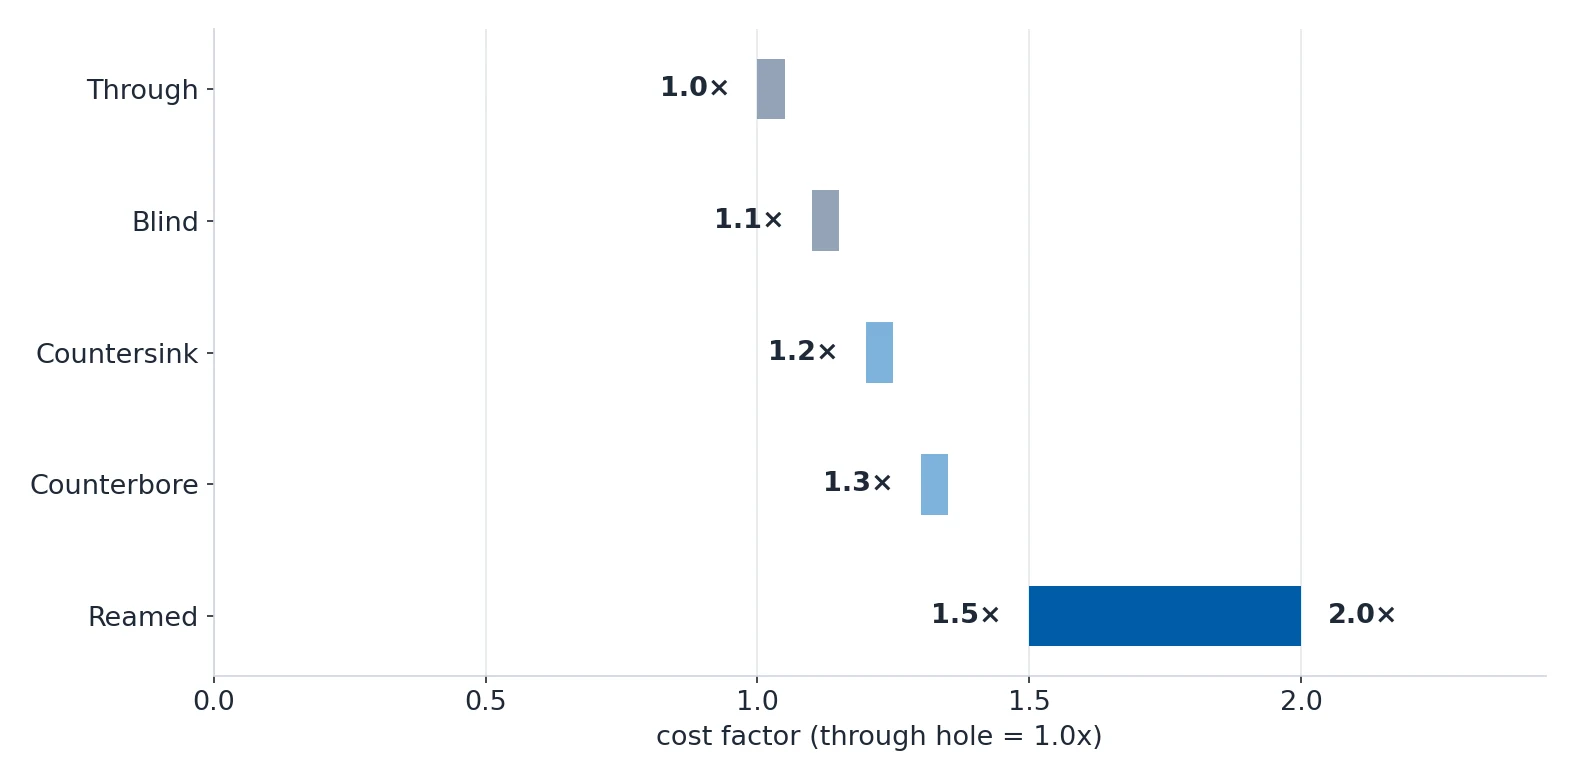
Chaque élément de trou sur un plan ajoute un changement d'outil et une opération. Spécifier un trou plus précis que ce que la fonction exige est la façon la plus fréquente pour laquelle l'acheteur paie deux fois le même élément.
| Type de trou | Facteur de coût | Remarque |
|---|---|---|
| Trou débouchant | 1.0× | référence |
| Trou borgne | 1.1× | ajoute une opération |
| Chanfrein conique | 1.2× | |
| Trou à épaulement | 1.3× | permet à une vis à tête cylindrique de s'asseoir à fleur |
| Trou alésé | 1.5–2.0× | seconde opération, atteint ±0.005–0.02 mm |
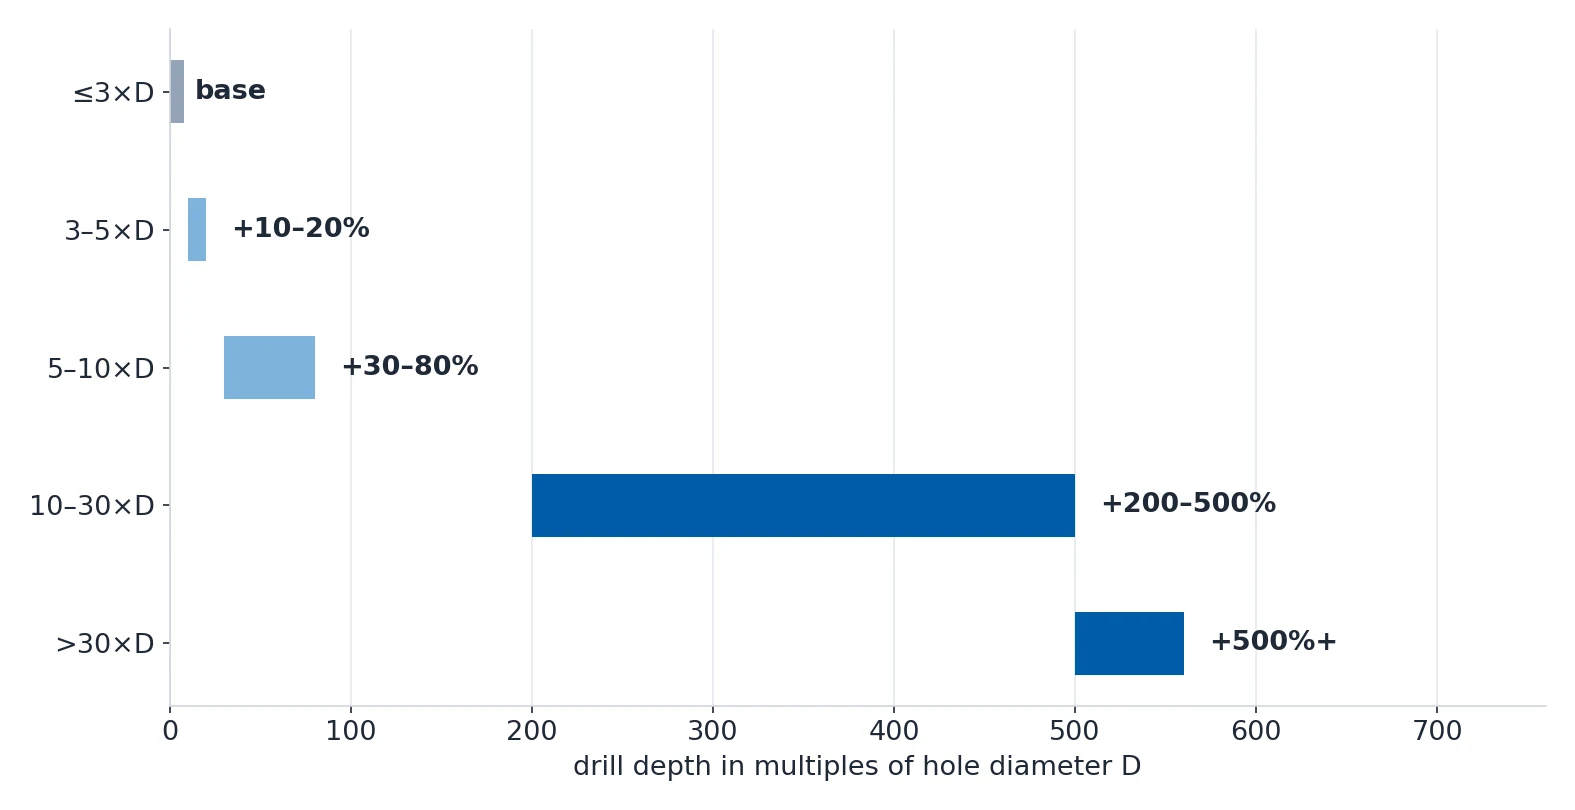
La profondeur est l'autre moitié du coût du trou. Un trou de 10 mm creusé sur 50 mm de profondeur coûte 5–10× plus cher que le même trou à 10×D ; si la profondeur n'est pas imposée par la fonction, modifiez la conception plutôt que de la payer.
| Profondeur de perçage | Supplément |
|---|---|
| Jusqu'à 3× D | base |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| Au-delà de 30× D | +500%+ |
Les filetages suivent la même logique, et la profondeur de filetage est dictée par la matière, pas par la fixation.
| Matière | Profondeur de filetage minimale |
|---|---|
| Aluminium | 1.5× D, avec 1.5–2.0× D recommandé |
| Acier | 1.0× D |
| Titane | 0.75× D |
En dessous du dernier filet complet, laissez 3–5 pas : 2–3 pas pour l'attaque du taraud plus 1–2 pas pour ce que le taraud à fond plat laisse non coupé, ce qui pour M10x1.5 vaut 4.5–7.5 mm. Indiquez la profondeur de filetage et la profondeur de perçage séparément, par exemple M8x1.25-6H THRU 12, DRILL 18 DEEP, afin que l'usinier n'ait pas à deviner et ne casse pas le taraud.
Deux autres règles méritent une vérification. Gardez le centre du trou à au moins 1.5× D de l'arête la plus proche, et à 2.0× D pour un trou taraudé, sinon la paroi environnelle se bombe et se fissure. Entre trous, gardez les centres espacés d'au moins 2.0× D pour un même diamètre, et laissez au moins 1.0 mm de paroi — de préférence 3 mm — entre un trou et un évidement ou une rainure voisine.

Ce que le DFM fait réellement économiser
Les économies ci-dessous proviennent de modifications de conception qui préservent la fonction. Elles sont classées selon l'ampleur de leur effet sur le prix unitaire.
| Modification de conception | Économie par pièce |
|---|---|
| Combiner deux pièces en une seule | $5–20 par assemblage |
| Supprimer un montage en ramenant les caractéristiques sur un côté | $30–80 par lot |
| Rayon intérieur de R1.5 à R3 mm | $3–8 |
| Desserrer une tolérance non critique de ±0.01 à ±0.05 mm | $5–15 |
| Ouvrir un évidement jusqu'au bord | $2–5 |
| Dix de ces modifications réunies | $24–63 par pièce |
| Dix de ces modifications sur une commande de 500 pièces | $12,000–$31,500 |
La taille de lot modifie à elle seule le prix unitaire, car le montage est un coût fixe, tandis que la matière et le temps de coupe ne le sont pas.
| Quantité | Montage par pièce | Total par pièce |
|---|---|---|
| 1–5 pièces | $100–500 | $130–580 |
| 100–500 pièces | $1–5 | $26–75 |
| 1,000–5,000 pièces | $0.10–0.50 | $20–60 |
| 10,000+ pièces | — | $18–55, soit 0.8–0.9× la référence |
Parfois la bonne réponse DFM n'est pas un meilleur plan mais un autre procédé. Décidez-le avant que la conception ne soit figée, car une pièce conçue uniquement pour le CNC reste prisonnière de cette structure de coûts.
| Procédé alternatif | Moins cher de | À partir de quand |
|---|---|---|
| Coulée à la cire avec finition CNC | 40–70% | 200+ pièces |
| Jet d'eau pour les grandes surfaces planes à faible précision | 50–80% | 10+ pièces |
| Tour automatique de type suisse pour les petites pièces de révolution | 30–50% | 500+ pièces |
| Coulée sous pression | 60–90% | 5,000+ pièces |

Comment libérer un plan propre au DFM
Un plan propre au DFM est une demande de devis complète. Douze éléments séparent un devis précis d'une fourchette approximative, et un bon atelier renvoie le devis décomposé dans les mêmes éléments de coût pour que vous puissiez comparer ligne à ligne.
- Plan 2D plus modèle CAO 3D (STEP ou IGES)
- Spécification de matière, avec exigence de certificat
- Quantité, avec cible et minimum
- Cotes de tolérance avec les dimensions critiques repérées
- État de surface par surface
- Type de traitement de surface
- Exigences de contrôle et de qualité, par exemple CMM FAI ou niveau PPAP
- Norme de référence, ASME Y14.5 ou ISO 1101
- Date de livraison souhaitée, pas "ASAP"
- Destination d'expédition et Incoterms
- Exigences d'emballage
- Prévision de volume annuel si la pièce est récurrente
Si vous voulez que l'atelier fasse le travail DFM à votre place, demandez-le explicitement dans la demande de devis et indiquez quoi vérifier : nombre de montages, épaisseur de paroi, répartition des tolérances, types de trous et dimension du stock. Un atelier sérieux posera 3–5 questions de clarification puis chiffrera sous 3–7 jours ouvrés. Les ateliers qui chiffrent sans rien demander sont ceux qui vont deviner, et vous payez cette devinette plus tard.
Le moment le moins cher pour corriger une conception est avant la libération du plan. Le deuxième moins cher est avant le passage de commande. Au-delà, chaque modification devient une demande de modification.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.