Quelle est l'épaisseur de paroi minimale pour l'usinage CNC ?
L'épaisseur de paroi minimale absolue pour l'usinage CNC est de 0.5 mm dans l'aluminium, 0.8 mm dans l'acier, 0.9 mm dans l'acier inoxydable, 1.0 mm dans le titane, 0.5 mm dans le cuivre et le laiton et 0.4 mm dans les plastiques techniques. Les valeurs recommandées sont le double dans la plupart des cas : 1.0 mm, 1.5 mm, 1.5 mm, 1.5 mm, 0.8 mm et 0.8 mm. Le minimum absolu est le point où la paroi peut encore être usinée. La valeur recommandée est le point où la machine peut la produire de façon répétable, et c'est ce chiffre que votre plan doit retenir.
Les chiffres : épaisseur de paroi minimale par matériau
Chaque matériau cède à sa manière à sa propre limite, c'est pourquoi il n'existe pas de chiffre universel.
| Matériau | Minimum absolu | Recommandé | Ce qui se passe si la paroi est trop mince |
|---|---|---|---|
| Aluminium (6061, 7075) | 0.5 mm | 1.0 mm | Broutage pendant la finition, la paroi se dérobe devant l'outil, la cote sort de tolérance. Les parois minces en aluminium vibrent et donnent un mauvais état de surface. |
| Acier (1045, 4140) | 0.8 mm | 1.5 mm | La flèche de l'outil à 0.5 mm est sévère sur l'acier et les parois se courbent vers l'intérieur. Les aciers plus durs amplifient le phénomène : l'outil frotte au lieu de couper. |
| Acier inoxydable (304, 316) | 0.9 mm | 1.5 mm | L'acier inoxydable écrouit rapidement. Les parois minces surchauffent, se déforment et peuvent fissurer, et l'usure de l'outil s'accélère brutalement. |
| Titane (Ti-6Al-4V) | 1.0 mm | 1.5 mm | Le titane a une faible conductivité thermique, la chaleur s'accumule donc dans les sections minces et provoque une déformation thermique. Des avances extrêmement lentes sont nécessaires. |
| Cuivre et laiton | 0.5 mm | 0.8 mm | La matière molle aide, et le cuivre peut devenir très mince. Mais des parois de cuivre très minces sont fragiles à la manipulation et peuvent se tordre avant l'assemblage. |
| Plastiques techniques (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | Les plastiques fléchissent sous l'effort de coupe et les parois minces se dérobent devant l'outil, ce qui donne des cotes incohérentes. Le PEEK est plus rigide, mais coûte 10× plus cher. |

En dessous de 0.8 mm dans le métal, la question honnête est de savoir si la fonderie ou l'injection de métal est le meilleur procédé. Une forme complexe à paroi mince en fonderie de précision avec finition CNC coûte 40–70% de moins par pièce et devient rentable à partir de 200 pièces.
Pourquoi il y a deux chiffres
Le minimum absolu et la valeur recommandée répondent à deux questions différentes. Le minimum répond à « peut-on usiner cela du tout ? » La valeur recommandée répond à « peut-on l'usiner de la même façon à chaque fois ? »
Cette différence a un coût réel, car les parois minces exigent des avances réduites, des passes de finition et souvent une installation supplémentaire avec un outillage spécial.
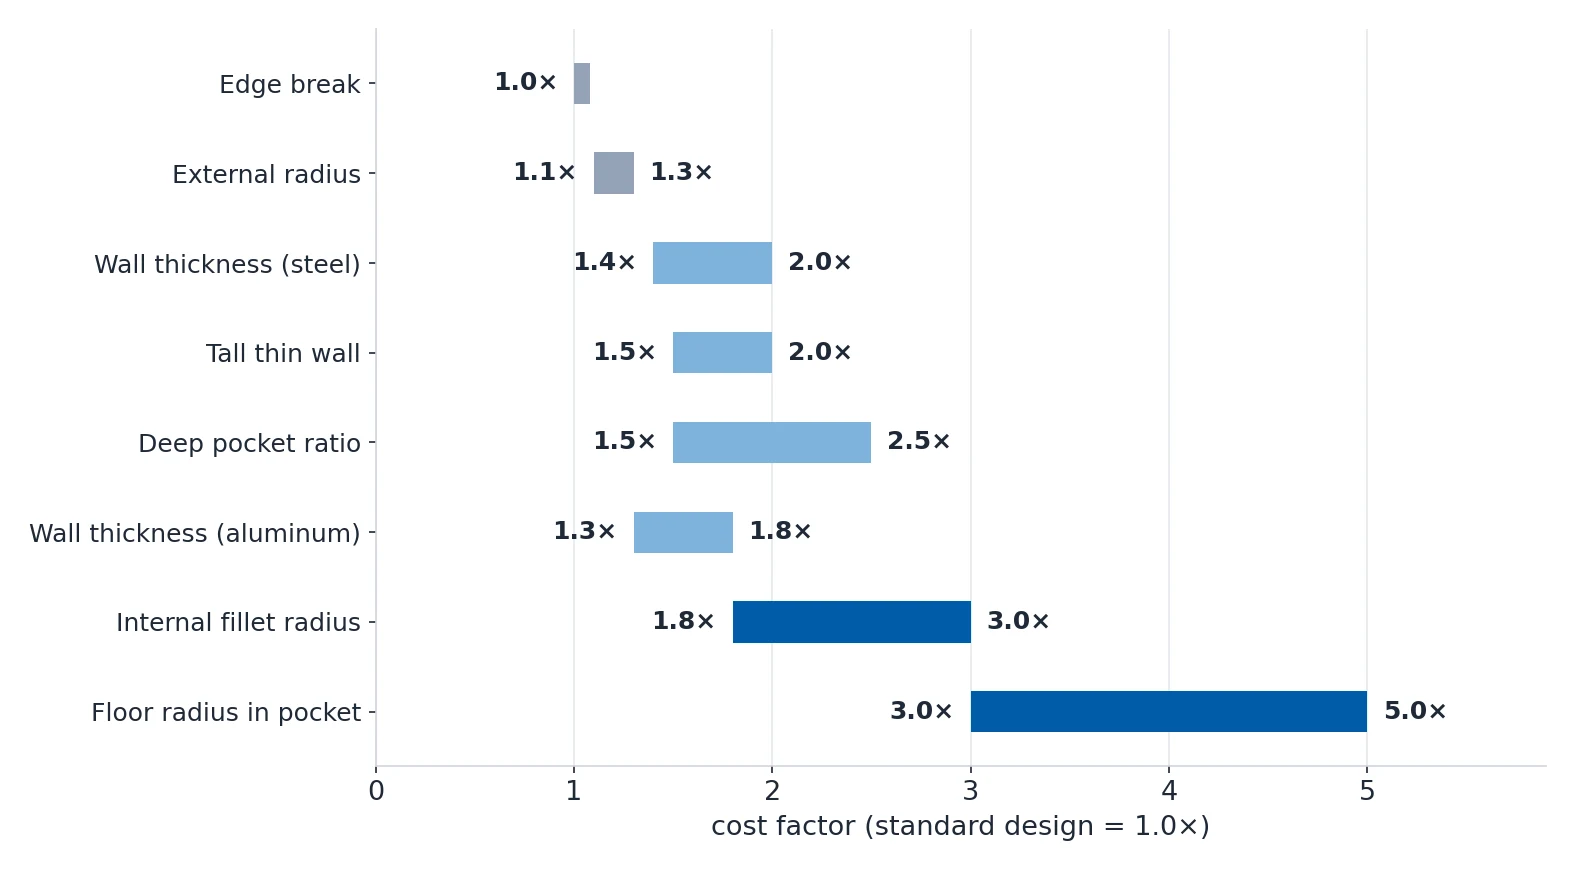
| Caractéristique de conception | Spécification standard | Spécification serrée ou difficile | Multiplicateur de coût |
|---|---|---|---|
| Épaisseur de paroi (aluminium) | au moins 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| Épaisseur de paroi (acier) | au moins 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| Rayon de congé intérieur | R3–R6 mm | R0.5 mm ou moins | 1.8–3.0× |
| Rayon de fond de poche | R1–R3 mm | R0 (vif) | 3.0–5.0× |
| Brisure d'arête | chanfrein de 0.5 mm (par défaut) | arêtes vives, sans brisure | 1.0×, mais risque de manipulation plus élevé |
| Rayon extérieur | vif ou brisure de 0.5 mm | grand rayon esthétique, R5 et au-dessus | 1.1–1.3× |
| Rapport de profondeur de poche | profondeur inférieure ou égale à 4× la largeur | profondeur supérieure à 6× la largeur | 1.5–2.5× |
| Paroi mince haute | hauteur inférieure ou égale à 5× l'épaisseur | hauteur supérieure à 8× l'épaisseur | 1.5–2.0× |
Usiner les parois à l'épaisseur minimale ajoute 30–80% de temps d'usinage par rapport à l'épaisseur recommandée. C'est le chiffre à montrer à un concepteur qui veut une paroi en aluminium de 0.6 mm, pas le minimum absolu.
Quelle hauteur peut atteindre une paroi
L'épaisseur de paroi seule ne décide pas si une paroi survit. La hauteur le décide, et deux ratios la déterminent.

| Règle | Recommandation | Pourquoi c'est important |
|---|---|---|
| Rapport hauteur de paroi / hauteur de l'élément | Épaisseur de paroi au moins 1/5 de la hauteur de l'élément adjacent | Une paroi haute et mince se comporte comme une poutre en console. Une paroi de 10 mm de haut demande au moins 2 mm d'épaisseur pour résister à la flèche due aux efforts de coupe. |
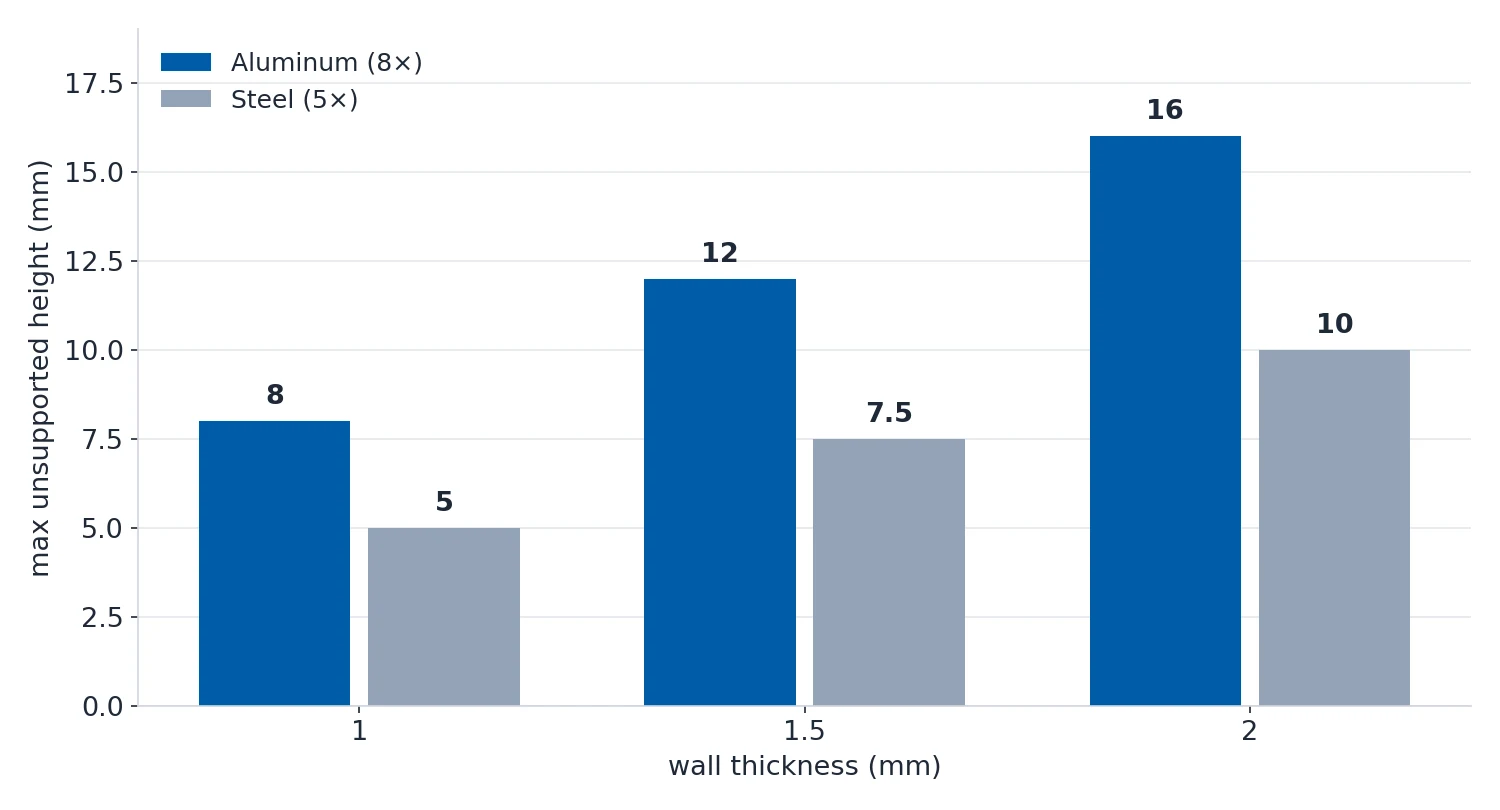
| Hauteur de paroi non étayée | Hauteur maximale non étayée = 8× l'épaisseur de paroi dans l'aluminium, 5× dans l'acier | Au-delà de ce rapport, la paroi vibre pendant l'usinage. Épaississez la paroi ou ajoutez des nervures. |
| Épaisseur de paroi uniforme | Gardez les parois à moins de 20% les unes des autres sur une même pièce | Des épaisseurs inégales provoquent un refroidissement différentiel lors du traitement thermique et un détensionnement irrégulier, ce qui conduit au flambage. |
| Transition d'angle | Transitions progressives entre sections épaisses et minces | Les changements brusques d'épaisseur créent des concentrateurs de contraintes. Ajoutez un congé ou une conicité à la transition. |
| Conception de nervures | Épaisseur de nervure = 0.6× l'épaisseur de paroi, hauteur de nervure inférieure ou égale à 5× l'épaisseur de nervure | Les nervures épaisses laissent des marques de retassure sur la face opposée des pièces moulées et ajoutent du temps d'usinage en CNC. |
Quand une paroi devient mince
Une paroi est considérée comme mince quand le rapport hauteur sur épaisseur dépasse 10:1, ou quand l'épaisseur absolue tombe sous environ 2 mm pour les métaux non ferreux et sous 1 mm pour l'acier. En dessous, le serrage standard à mors durs n'est plus sûr.
Les guides d'application utilisent trois bandes : sous 15:1 le traitement est tolérant, 15–30:1 exige toute la gamme des techniques de paroi mince, et au-delà de 30:1 la pièce est à haut risque dès la première passe.
La raison pour laquelle la matière compte autant ici, c'est la conductivité thermique et les contraintes résiduelles.
| Matériau | CTE (×10⁻⁶/K) | Conductivité thermique (W/m·K) | Sensibilité aux contraintes résiduelles |
|---|---|---|---|
| Aluminium 6061 | 23.6 | 167 | Élevée (plaque laminée) |
| Aluminium 7075 | 23.4 | 130 | Très élevée (trempé, sans détensionnement) |
| Titane Grade 5 | 8.6 | 6.7 | Moyenne (forgé) / élevée (plaque) |
| Acier inoxydable 304 | 17.3 | 16 | Élevée (tôle laminée) |
| Acier 1018 | 11.6 | 52 | Moyenne |
| Invar 36 | 1.3 | 11 | Faible (choix de conception à faible CTE) |
Une paroi qui sort plate dans la machine et se déforme sur l'établi n'est pas un défaut de fabrication. La déformation est le retour élastique dû à la force de serrage, plus la redistribution des contraintes résiduelles qui se produit quand on enlève de la matière. Mesurez la pièce en serrage puis à l'état libre : la différence entre les deux est la composante élastique et relève du montage, tandis que toute courbure résiduelle qui subsiste relève du procédé.
Usiner une paroi mince sans qu'elle bouge
Les paramètres de coupe sur une paroi mince valent environ la moitié de ceux que le même outil appliquerait sur une section épaisse, parce que sur une paroi mince la limite est la flèche radiale et non la durée de vie de l'outil.
Pour une fraise en carbure de 6 mm qui coupe une paroi en aluminium de 2 mm, démarrez à Vc 300–400 m/min, fz 0.02–0.04 mm/tooth et ap au plus 0.5 mm, puis affinez. Limitez la profondeur de passe radiale ae à 25% du diamètre de la fraise au plus, et utilisez une trajectoire trochoïdale ou adaptative.
La seconde moitié du problème est le serrage, et c'est de là que vient en réalité l'essentiel de la déformation des parois minces.
| Méthode de serrage | Épaisseur de paroi minimale | Compatibilité matériaux | Flèche typique | Meilleur usage |
|---|---|---|---|---|
| Mors durs (standard) | au moins 6 mm | Tous les métaux | 0.1–0.3 mm | Pièces épaisses uniquement |
| Mors souples (usinables) | au moins 1.5 mm | Tous les métaux | 0.02–0.05 mm | Parois minces en général |
| Plateau à vide | au moins 0.3 mm (feuille) | Non poreux, tout métal | 0.01–0.03 mm | Tôle plate, coupes légères |
| Plateau magnétique | au moins 1 mm | Ferromagnétiques uniquement | 0.02–0.08 mm | Plaques d'acier rectifiées |
| Scellement à la cire | au moins 0.5 mm | Tous les métaux, éviter l'exposition thermique | 0.01–0.05 mm | Égrossage des parois minces |
| Alliage à bas point de fusion | au moins 0.5 mm | Tous les métaux, vérifier l'historique thermique | 0.005–0.02 mm | Cavités complexes à paroi mince |
| Taquets ou bossages sacrifiés | Au choix, par conception | Tous les métaux | Pratiquement nulle | La meilleure réponse générale |
Deux règles valent la peine d'être mémorisées. Les plateaux magnétiques ne fonctionnent que sur un matériau ferromagnétique, c'est-à-dire l'acier au carbone, l'acier à outil et une partie des inoxydables de série 400 ; les inoxydables austénitiques comme 304 et 316, ainsi que le titane en Grade 2 et Grade 5, sont essentiellement non magnétiques et ne tiennent pas. Et des taquets sacrifiés intégrés à la pièce constituent la meilleure réponse générale, parce qu'ils transforment un problème de paroi mince en un problème de paroi épaisse.
Pour savoir quel mécanisme provoque la déformation, mesurez au lieu de deviner.
| Méthode | Ce qu'elle mesure | Précision | Idéale pour |
|---|---|---|---|
| CMM en serrage contre état libre | Flèche de serrage plus libération résiduelle | ±0.001 mm | Toutes les pièces à paroi mince |
| Perçage de trou (ASTM E837) | Contrainte résiduelle près de la surface | ±10 MPa | Qualification du procédé |
| Méthode de découpe ou de contour | Contrainte résiduelle en fonction de la profondeur | ±20 MPa | Plaques et billettes |
| XRD sin²(ψ) | Contrainte résiduelle en surface | ±5 MPa | Pièces de forte valeur et aéronautiques |
| Simulation CAO (FEA) | Prédit la flèche | Tendance uniquement | Contrôle en phase de conception |
La FEA mérite un avertissement. La plupart des modèles FEA ne prennent en compte que l'effort de coupe appliqué sur un brut sans contrainte et omettent la libération des contraintes résiduelles qui se produit à mesure que la matière est enlevée. Sur les pièces épaisses, c'est une petite erreur ; sur les parois minces, c'est la source de flèche dominante, et c'est pourquoi une simulation sous-estime la flèche d'une paroi mince d'un facteur 2–5×. Considérez la FEA comme un prédicteur de forme et non de grandeur, sauf si le champ de contraintes résiduelles et une étape d'enlèvement progressif de la matière sont tous deux inclus.
N'oubliez pas le revêtement
Une paroi de 0.6 mm avec une couche d'anodisation de 25 µm par côté n'est plus une paroi de 0.6 mm. L'anodisation ajoute 25 µm par côté, soit 0.05 mm au total, et l'empilement des tolérances consomme le reste de la marge. Ajoutez 2× l'épaisseur du revêtement à la spécification d'épaisseur de paroi minimale, et comptez-la avant l'usinage de la pièce et non après.
La même règle s'applique à toute poche qui doit recevoir un joint. Un joint torique ou un produit d'étanchéité ne peut pas s'assoir correctement dans un angle vif, et un chemin de fuite se forme. Spécifiez un rayon de fond minimal de R0.5–R1.0 mm pour toute poche qui reçoit un joint, une rondelle d'étanchéité ou un joint torique.

Comment coter l'épaisseur de paroi sur un plan
L'épaisseur de paroi est une cote dérivée — elle dépend de la profondeur de la poche et de la position du fond —, donc si elle n'est pas appelée, elle devient une source de discussion. Voici les erreurs les plus fréquentes.
| # | Erreur | Ce qui se passe | Approche correcte |
|---|---|---|---|
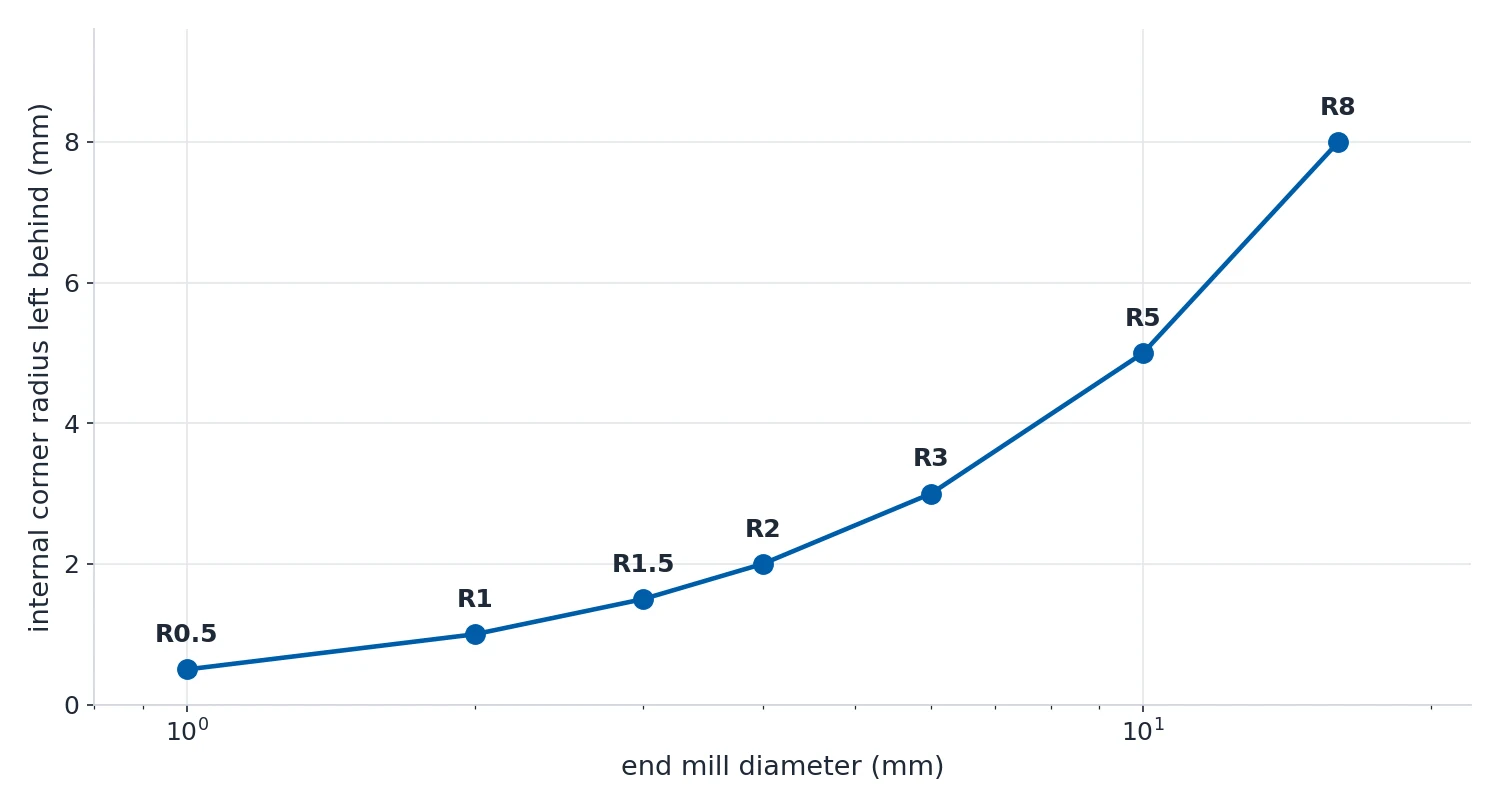
| 1 | Spécifier des angles intérieurs R0 | Impossible avec les freses standard. L'atelier doit utiliser l'EDM à fil ou demander une modification de conception, et le projet glisse. | Tous les angles intérieurs exigent un congé d'au moins R0.5 mm, assorti aux tailles d'outils standard. |
| 2 | Rayons de congé différents sur le même élément | Exige plusieurs changements d'outils et ajoute du temps de réglage et du coût. | Utilisez un seul rayon de congé par élément de poche chaque fois que possible. |
| 3 | Parois très minces à côté de sections épaisses | La paroi mince se déforme ou fléchit sous l'effet des contraintes de la section épaisse voisine, et la cote sort de conformité. | Gardez une épaisseur de paroi uniforme et ajoutez des transitions progressives. |
| 4 | Poches profondes avec un petit rayon de fond | Nécessite un outil long et fin qui fléchit, ce qui donne un mauvais état de surface, des cotes imprécises et des outils cassés. | Augmentez le rayon de fond proportionnellement à la profondeur de la poche. |
| 5 | Aucune brisure d'arête spécifiée | L'atelier applique la brisure par défaut de 0.5 mm. Généralement correct, mais si vous vouliez des arêtes vives, la pièce est déjà fausse. | Appelez explicitement les arêtes vives, ou ajoutez BREAK SHARP EDGES 0.5 mm MAX aux notes du plan. |
| 6 | Angle de conicité appelé sur une pièce CNC | La conicité concerne les pièces moulées et injectées et embrouille l'usinier. Le CNC peut usiner une conicité, mais « conicité » sous-entend un moule. | Spécifiez la conicité réelle comme cote dimensionnelle, par exemple une conicité 1:50, et non « conicité ». |
| 7 | Congés plus petits que l'outil disponible pour la profondeur de l'élément | Une poche de 20 mm de profondeur avec des angles R0.5 exige un outil de 1 mm trop long et trop souple. L'outil casse ou fléchit. | La longueur d'outil ne devrait pas dépasser 8× le diamètre de l'outil. Utilisez des rayons plus grands dans les poches profondes. |
| 8 | Épaisseur de revêtement ignorée sur les parois minces | La paroi était à 0.6 mm nominal, l'anodisation ajoute 25 µm par côté, et l'empilement des tolérances mange le reste. | Ajoutez 2× l'épaisseur du revêtement à la spécification d'épaisseur de paroi minimale. |
Deux détails plus petits valent aussi la peine d'être soignés. La valeur industrielle par défaut pour les brisures d'arête est un chanfrein ou un rayon de 0.5 mm sur toutes les arêtes vives, et les angles standards de débord sont 60°, 82°, 90° et 120°.
Toute la discipline se ramène à une seule habitude : indiquez l'épaisseur de paroi minimale sur le plan comme cote critique, et concevez chaque congé intérieur selon un rayon d'outil unique. Tout le reste découle de ces deux points.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.