Réduire les coûts d'usinage CNC sans modifier la conception
La réduction de coût la moins chère n'est pas du tout un changement de conception : c'est commander la bonne quantité et donner à l'atelier le bon format de matière. La préparation est un coût fixe et la matière s'achète au kilogramme ou à la barre, si bien que ces deux leviers déplacent le prix unitaire sans toucher à la moindre fonction du plan. Les changements de conception qui payent vraiment sont pour la plupart petits — relâcher une tolérance dont personne n'avait besoin, ouvrir une poche jusqu'au bord, utiliser un seul rayon de congé au lieu de trois — et ils modifient le plan, pas la fonction.
Où va vraiment l'argent
Un devis CNC n'est pas un chiffre unique, et c'est la compréhension des lignes qui vous permet de les déplacer.
| Rang | Facteur de coût | Part de coût habituelle | Impact sur la fourchette de coût | Point clé |
|---|---|---|---|---|
| 1 | Nombre de préparations | 15–30 % | +50–200 % | Chaque préparation, retournement, re-serrage ou changement de machine ajoute 30–80 $ de main-d'œuvre et de temps de broche perdu. C'est le premier facteur contrôlable. |
| 2 | Coût de la matière | 20–40 % | +40–500 % | La matière brute est souvent la plus grosse ligne. Le titane coûte 8–12× l'aluminium, et les formats non standard obligent à acheter des barres entières avec 60–80 % de chute. |
| 3 | Tolérances serrées | 10–25 % | +30–150 % | Passer de ISO 2768-mK à ±0.1 mm puis à ±0.01 mm ajoute des passes de finition, du contrôle et du risque de rebut. Chaque décimale supplémentaire coûte exponentiellement plus cher. |
| 4 | Exigences de finition de surface | 5–15 % | +20–100 % | Ra 3.2 est la norme. Ra 1.6 ajoute une passe de finition. Ra 0.4 exige rectification ou polissage, un procédé entièrement différent et un autre niveau de coût. |
| 5 | Géométrie complexe | 10–20 % | +30–120 % | Les surfaces usinées en 5 axes, les poches profondes, les dégagements et les angles composés exigent tous un outillage spécial, des avances plus lentes et un temps de programmation plus long. |
| 6 | Petite taille de lot | 10–25 % | +40–300 % | Le coût de préparation par pièce chute fortement avec la quantité. Une préparation de 500 $ répartie sur 5 pièces ajoute 100 $ par pièce ; répartie sur 500 pièces, elle n'ajoute que 1 $. |
| 7 | Matière non standard | 5–15 % | +15–80 % | Les alliages exotiques comme Inconel ou Hastelloy coûtent plus cher à acheter, plus cher à usiner et plus difficiles à se procurer. Les matières standard sont toujours moins chères. |
| 8 | Opérations secondaires | 5–15 % | +20–60 % | Chaque procédé supplémentaire, comme l'anodisation, le traitement thermique, la galvanisation ou la rectification, est une préparation distincte avec son propre coût. |
| 9 | Contrôle et qualité | 3–10 % | +10–40 % | Le contrôle sur MMT, le contrôle de la première pièce, la documentation PPAP et les certificats matière ajoutent tous du coût. |
| 10 | Emballage et expédition | 2–5 % | +5–15 % | Emballage sur mesure, mise en boîte individuelle, protection anticorrosion et expédition express s'additionnent. L'emballage standard en vrac est toujours le moins cher. |
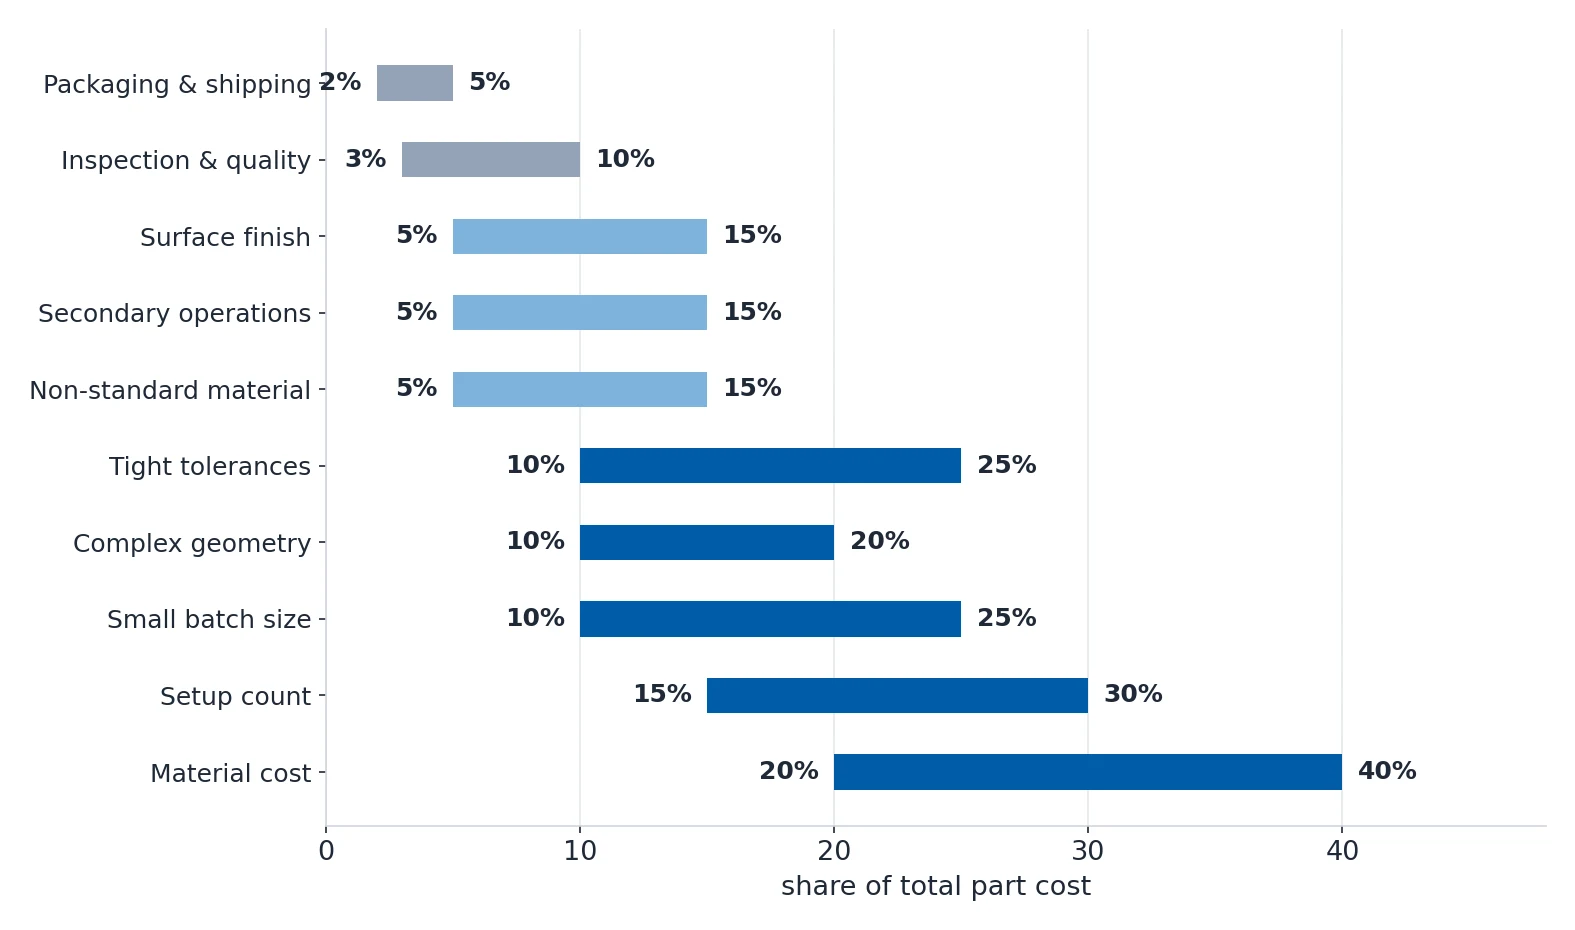
Le levier qui ne demande aucune modification de conception : quantité et format de matière
La préparation est un coût fixe ; la matière et le temps de coupe ne le sont pas. Ce seul fait explique l'essentiel de l'écart entre deux devis pour le même plan.
| Quantité | Coût de préparation par pièce | Usinage et matière par pièce | Total par pièce | Par rapport au prix des 1,000 pièces |
|---|---|---|---|---|
| 1–5 | 100–500 $ | 30–80 $ | 130–580 $ | 3–12× |
| 10–50 | 10–50 $ | 30–80 $ | 40–130 $ | 1.5–3× |
| 100–500 | 1–5 $ | 25–70 $ | 26–75 $ | 1.0–1.5× |
| 500–1,000 | 0.50–2 $ | 22–65 $ | 22–67 $ | 1.0–1.2× |
| 1,000–5,000 | 0.10–0.50 $ | 20–60 $ | 20–60 $ | 0.9–1.0×, la référence |
| 10,000+ | moins de 0.10 $ | 18–55 $ | 18–55 $ | 0.8–0.9× |
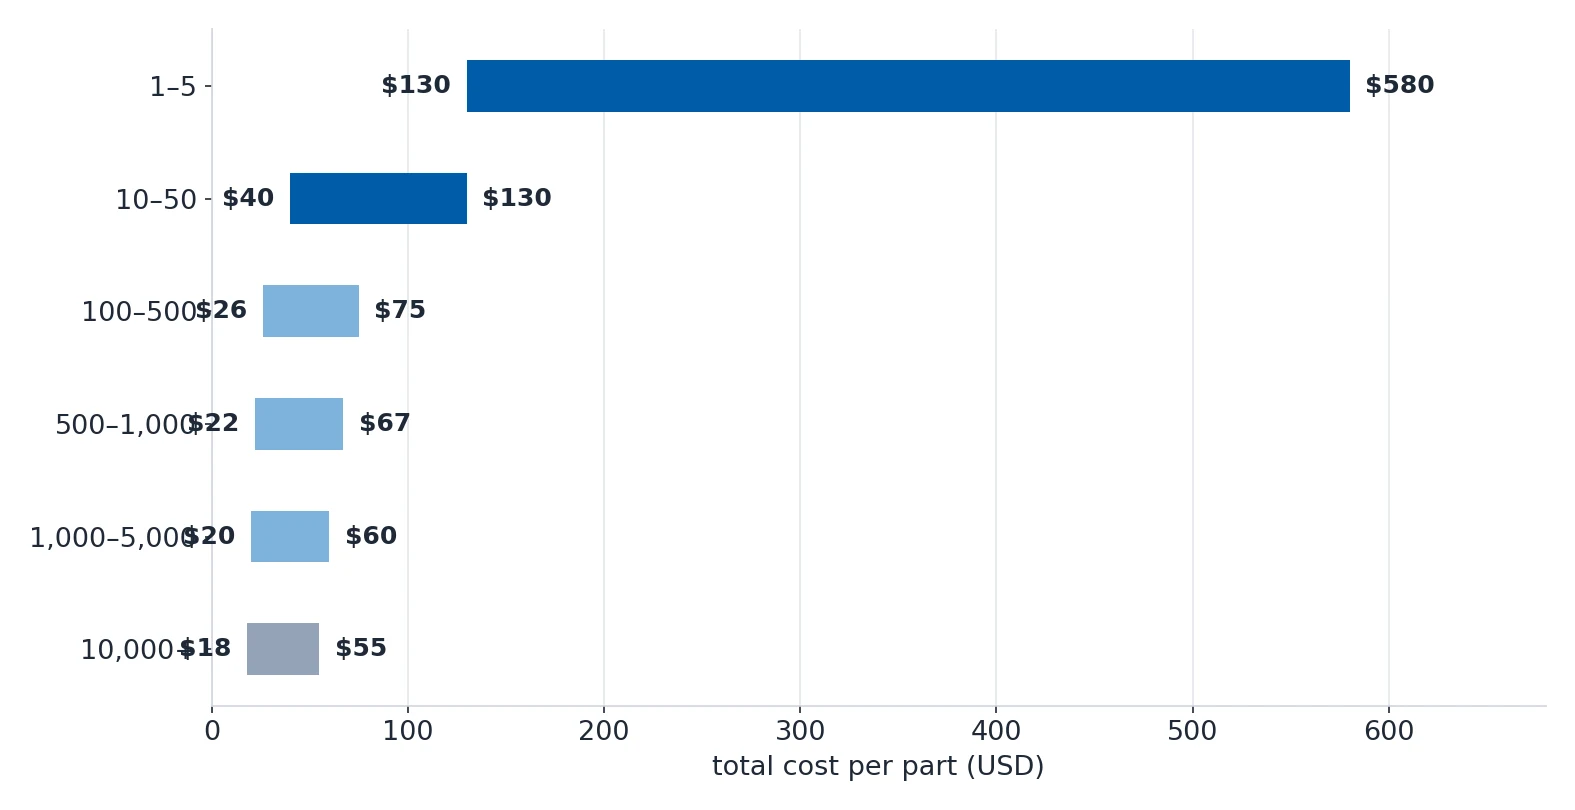
Commander 5 pièces à la fois au lieu de 50 coûte +40–80 % par pièce, et c'est du pur gaspillage : la préparation sera de toute façon réalisée.
Le deuxième levier ne coûte rien du tout. Concevez chaque pièce pour qu'elle tienne dans un format de barre ou de tôle standard. Une pièce de φ52 mm découpée dans une barre de φ60 mm gaspille 8 mm d'aluminium par pièce ; une pièce de 14 mm d'épaisseur découpée dans une tôle de 20 mm gaspille 6 mm d'épaisseur sans aucune raison.
| Forme de matière | Formats courants | Conseil de conception |
|---|---|---|
| Barre ronde | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | Concepvez les pièces tournées pour qu'elles restent dans les diamètres standard. Une pièce de φ52 mm impose d'acheter une barre de φ60, soit 25 % de matière en plus que nécessaire. |
| Barre plate et tôle | Épaisseur 6, 8, 10, 12, 15, 20, 25, 30, 40, 50 ; largeur 100, 150, 200, 250, 300, 400, 500 | Alignez l'épaisseur de la pièce sur l'épaisseur de la tôle. Une pièce de 14 mm découpée dans une tôle de 15 mm ne gaspille que 1 mm ; dans une tôle de 20 mm, elle gaspille 6 mm. |
| Barre hexagonale | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | Pour les boulons et écrous hexagonaux, utilisez de la barre hexagonale. Cela supprime le fraisage du profil hexagonal et économise 30–50 % sur ces fonctions. |
| Tube et tuyau | φ25×3, φ32×3, φ38×4, φ50×5 | Les pièces cylindriques creuses doivent partir d'un tube, pas d'une barre pleine. Un tube de φ50×5 gaspille 64 % de matière en moins qu'une barre pleine de φ50 pour un arbre creux. |
Supprimer les exigences que personne n'a demandées
C'est ici que se cache l'essentiel de l'argent, et rien de tout cela ne change la fonction de la pièce.
| Erreur | Impact sur le coût | Approche correcte |
|---|---|---|
| Sur-tolérer partout | +50–150 % | N'appliquez des tolérances serrées qu'aux surfaces d'appui critiques et laissez la tolérance générale de ISO 2768 pour tout le reste. |
| Spécifier Ra 0.8 ou mieux par précaution | +30–100 % | Adaptez la finition à la fonction. Ra 3.2 convient à la plupart des surfaces qui ne fuient pas et ne portent pas de roulement. |
| Placer les fonctions sur les 6 faces | +80–200 % | Chaque face usinée est une préparation potentielle. Orientez la conception pour que toutes les fonctions soient accessibles par 2–3 côtés au maximum. |
| Spécifier du titane ou de l'Inconel sans justification | +100–500 % | Ils coûtent 5–10× plus cher à acheter et 3–5× plus cher à usiner que l'aluminium ou l'acier. |
| Demander des angles intérieurs R0.1 sur un support structurel | +50–200 % | Les angles intérieurs vifs sont une impossibilité pour le CNC et un concentrateur de contraintes. Utilisez des rayons standard de R1, R2 ou R3, et la pièce sera à la fois moins chère et plus résistante. |
| Utiliser des tailles de filetage non standard | +10–25 % | Les tarauds non standard exigent un achat d'outil spécial de 20–80 $ et ne sont pas stockés. Utilisez M3, M4, M5, M6, M8, M10, 1/4-20, 5/16-18 ou 3/8-16. |
| Exiger un contrôle complet de chaque cote | +15–40 % | Le contrôle complet sur MMT d'une pièce de 50 cotes demande 30–60 minutes. Contrôlez les cotes critiques et échantillonez les autres. |
| Ne pas intégrer l'épaisseur du traitement de surface dans les tolérances | +20–40 % de rebut et de retouche | L'anodisation ajoute 25–50 µm par face et le chrome dur 25–125 µm. Si la bande de tolérance est plus petite que 2× l'épaisseur du revêtement, les pièces seront rejetées au contrôle après traitement. |
| Modifier la conception en cours de production | +100–300 % | Les modifications d'ingénierie après le lancement de la production gâchent tout le travail déjà terminé. Si des changements sont nécessaires, regroupez-les en une seule révision. |
Une matière moins chère qui fait toujours le travail
La matière est la plus grosse ligne dans la plupart des devis, et la substitution qui fonctionne est rarement celle à laquelle on pense en premier.
| Matière coûteuse | Coût au kg | Alternative moins chère | Coût au kg | Économie | Quand la substitution fonctionne |
|---|---|---|---|---|---|
| Ti-6Al-4V | 35–50 $ | Aluminium 6061-T6 | 4–6 $ | 85–90 % | Quand le gain de poids du titane n'est pas critique. L'aluminium est 60 % plus léger à volume égal, vous pouvez donc parfois utiliser plus de matière tout en restant plus léger. |
| Acier inoxydable 316 | 6–10 $ | Acier inoxydable 304 | 4–7 $ | 25–35 % | Quand la résistance à la corrosion est nécessaire mais pas dans des milieux à forte teneur en chlorure. Le 304 tient la plupart des expositions intérieures et extérieures modérées. |
| Aluminium 7075-T6 | 8–12 $ | Aluminium 6061-T6 | 4–6 $ | 45–55 % | Quand on veut une haute résistance mais que la limite élastique de 275 MPa du 6061 suffit. Le 6061 se soude et s'anodise aussi mieux que le 7075. |
| PEEK | 80–150 $ | Delrin (POM-C) | 8–15 $ | 85–90 % | Quand la résistance chimique et la classe de température du PEEK ne sont pas requises. Le Delrin couvre la plupart des applications mécaniques jusqu'à 100 °C. |
| Inconel 718 | 40–60 $ | Acier inoxydable 316 | 6–10 $ | 80–85 % | Quand aucune résistance à haute température au-delà de 600 °C n'est demandée. L'Inconel est en outre 3–5× plus difficile à usiner, ce qui creuse l'écart de coût. |
C'est la dernière ligne qu'il faut surveiller. L'Inconel 718 n'est pas seulement plus cher à acheter, il est aussi 3–5× plus difficile à usiner : l'économie réelle obtenue en passant à l'acier inoxydable 316 est donc supérieure à ce que laisse penser la ligne matière.
De petits changements de conception qui se rentabilisent seuls
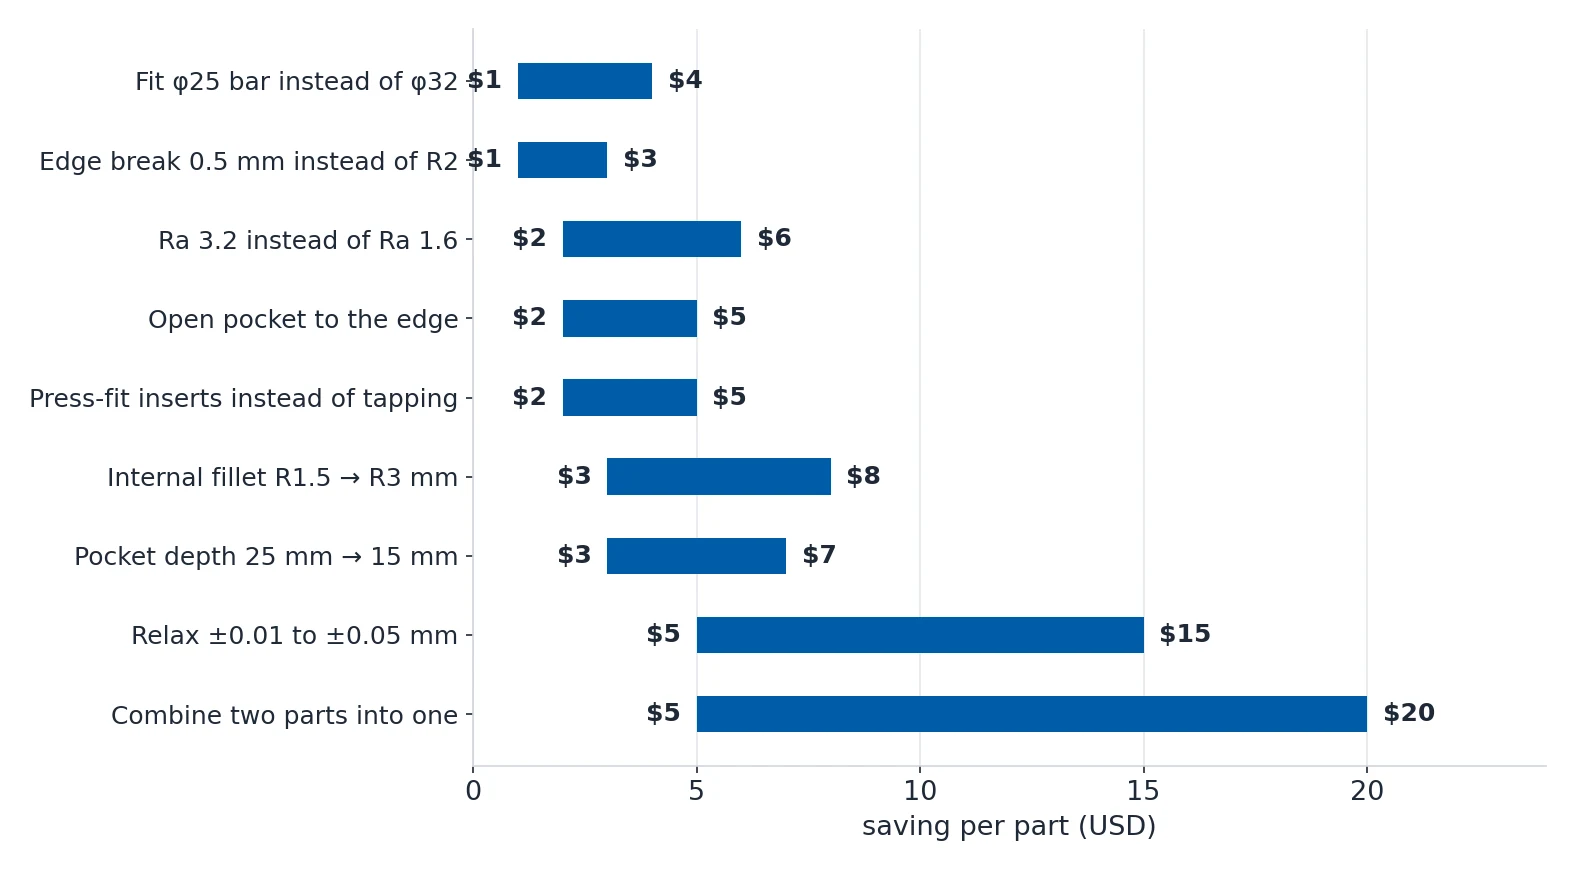
Ils modifient le plan, pas la fonction de la pièce. Neuf d'entre eux, plus la suppression d'une préparation, valent 24–63 $ par pièce.
| Changement de conception | Avant | Après | Économie estimée |
|---|---|---|---|
| Augmenter les rayons intérieurs de R1.5 à R3 mm | Petit outil de φ3, 2 passes par poche | Outil standard de φ6, 1 passe par poche | 3–8 $ par pièce |
| Relâcher la tolérance de ±0.01 à ±0.05 mm sur les cotes non critiques | Passe de finition plus contrôle MMT sur chaque cote | Usinage standard plus contrôle par échantillonnage | 5–15 $ par pièce |
| Utiliser la finition de surface standard Ra 3.2 au lieu de Ra 1.6 | Une passe de finition en plus, avance plus lente | Ébauchage standard plus une passe de finition | 2–6 $ par pièce |
| Concevoir la pièce pour qu'elle tienne dans une barre de φ25 au lieu de φ32 | Acheter une barre de φ32 et usiner 40 % du volume | Acheter une barre de φ25 et usiner 20 % du volume | 1–4 $ de matière par pièce |
| Ouvrir la poche jusqu'au bord et supprimer 3 poches fermées | Plongée et rampe hélicoïdale dans chaque poche | L'outil entre par le bord, aucune plongée nécessaire | 2–5 $ par pièce |
| Réduire la profondeur de poche de 25 mm à 15 mm | Outil à longue portée, 4 passes d'ébauchage | Outil standard, 2 passes d'ébauchage | 3–7 $ par pièce |
| Fusionner deux pièces en une et supprimer l'assemblage | Deux pièces plus visserie plus main-d'œuvre d'assemblage | Une pièce, usinage un peu plus long | 5–20 $ par assemblage |
| Remplacer les trous taraudés par des inserts à sertir dans un matériau souple | Taraudage par fraisage de 20 petits trous, lent | Perçage plus insert en laiton à sertir, rapide | 2–5 $ par pièce |
| Rompre les arêtes vives à 0.5 mm au lieu d'un rayon esthétique R2 | Outil à bout sphérique, passe de contour lente sur toutes les arêtes | Fraise à chanfreiner, une seule passe rapide | 1–3 $ par pièce |
| Supprimer une préparation en regroupant les fonctions sur une face | 3 préparations : dessus, retournement, côté | 2 préparations : dessus, côté | 30–80 $ par lot en préparation |
Certains de ces points portent sur le temps plutôt que sur l'argent, et ils se cumulent avec tout ce qui précède.
| Changement qui fait gagner du temps | Détail | Gain de temps |
|---|---|---|
| Utiliser le plus grand outil qui passe | Une fraise de φ16 mm enlève la matière 4× plus vite qu'un outil de φ8 mm à avance identique par dent. Utilisez toujours le plus grand outil que la géométrie permet. | Ébauchage 30–60 % plus rapide |
| Standardiser sur moins d'outils | Chaque changement d'outil coûte 15–45 secondes. Une pièce qui utilise 12 outils passe 3–9 minutes rien qu'en changements. | 2–10 minutes par pièce |
| Utiliser le carbure plutôt que l'HSS | Le carbure tourne 3–5× plus vite. L'outil coûte 2–3× plus cher, mais le gain de temps au bout de quelques pièces est considérable. | Coupe 50–70 % plus rapide |
| Fraisage à grand pas pour l'ébauchage | Les outils à haut débit travaillent avec une faible profondeur et un grand pas latéral à des vitesses d'avance très élevées. | Ébauchage 50–200 % plus rapide |
| Réduire la profondeur de passe dès que possible | Une poche de 15 mm de profondeur au lieu de 25 mm permet un outil plus court et plus rapide. | 20–40 % plus rapide par poche |
| Éviter le rainurage à pleine largeur | Un outil qui coupe une rainure plus large que son diamètre travaille à 100 % et génère un échauffement et des vibrations maximaux. Préférez l'interpolation circulaire. | Rainurage 30–50 % plus rapide |
| Ouvrir les poches jusqu'au bord | L'outil entre par le bord au lieu de plonger. La plongée est lente et sollicite durement l'outil. | Pochage 20–40 % plus rapide |
| Utiliser des rayons intérieurs plus grands | Des rayons plus grands autorisent des outils plus grands. Passer de R2 à R4 sur les rayons de poche peut doubler le diamètre d'outil admissible. | Pochage 30–60 % plus rapide |
| Réduire la profondeur du texte gravé | Une profondeur de 0.2 mm au lieu de 0.5 mm paraît identique sur la plupart des pièces et coupe 60 % plus vite. | Gravure 50–70 % plus rapide |
Quand changer le procédé plutôt que la pièce
Parfois la réponse n'est pas un meilleur plan, mais un autre procédé. Décidez-le avant que la conception ne soit figée, car une pièce conçue uniquement pour le CNC reste prisonnière de cette structure de coûts à jamais.
| Si votre pièce présente | Envisagez | Avantage de coût par rapport au CNC | Volume d'équilibre |
|---|---|---|---|
| Parois minces de moins de 1 mm et forme complexe | Fonderie à cire perdue plus finition CNC | 40–70 % moins cher par pièce | 200+ pièces |
| Grandes surfaces planes de faible précision | Découpe au jet d'eau | 50–80 % moins cher par pièce | 10+ pièces |
| Géométrie très répétitive, 1,000+ pièces | Fonderie sous pression | 60–90 % moins cher par pièce | 5,000+ pièces |
| Petites pièces simples et symétriques par rapport à un axe | Tour automatique de type suisse | 30–50 % moins cher par pièce | 500+ pièces |
| Une forme en tôle de moins de 3 mm d'épaisseur | Découpe laser plus pliage | 60–80 % moins cher par pièce | 20+ pièces |
| Canaux internes et cavités complexes | Impression 3D métal (DMLS ou SLM) | Comparable à faible volume, moins bon à fort volume | 1–50 pièces |
La même question a une réponse pour l'outillage. Un montage sur mesure coûte 200–1,000 $ et se rentabilise entre 200 et 500 pièces. Les outils de formage dédiés coûtent 100–500 $ et demandent 300–1,000 pièces. Une ébauche de fonderie sous pression ou à cire perdue coûte 3,000–20,000 $ et demande 500–2,000 pièces, ce qui est plus tôt que ce que la plupart imaginent.
L'ordre dans lequel le faire
L'ordre compte, car chaque étape coûte moins cher que la suivante.
- Fixez d'abord la quantité. Commander 50 pièces en une fois au lieu de 10 commandes de 5 est la plus grosse économie disponible et ne demande aucune modification de conception.
- Faites tenir la pièce dans des formats de matière standard, pour que la chute diminue.
- Parcourez le plan et supprimez les exigences qui n'ont jamais été demandées : tolérances serrées sur des fonctions non fonctionnelles, Ra 0.8 sur une surface que personne ne touche, angles R0.1 sur un support.
- Vérifiez si un alliage moins cher fait toujours l'affaire, et si la fonction a vraiment besoin de titane ou d'Inconel.
- Appliquez les petits changements de conception qui rendent la pièce plus rapide à usiner : rayons plus grands, poches moins profondes, poches ouvertes sur le bord, un seul rayon d'outil.
- Ne considèrez ensuite que les montages, l'outillage ou un autre procédé, et comparez le volume d'équilibre à votre demande annuelle réelle.
Faites les étapes 1 et 3 avant tout le reste. Elles sont gratuites, elles ne demandent aucun outillage et, à elles deux, elles déplacent généralement le devis plus que tous les autres points de cette page réunis.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.