Galvanisation à chaud, revêtement par poudre ou anodisation : lequel choisir ?
Choisissez d'abord la finition selon l'environnement de service, et seulement ensuite selon l'aspect : galvanisation à chaud pour l'acier qui doit survivre à son environnement, revêtement par poudre pour de l'acier ou de l'aluminium peint en série, électrodéposition quand la géométrie cache des surfaces au pistolet, et anodisation quand la pièce est en aluminium et que la couche d'oxyde doit faire le travail à elle seule. Ces quatre solutions ne sont pas des variantes d'un même procédé — deux d'entre elles ajoutent un film sur le métal, une transforme le métal en oxyde, et la dernière fait croître une couche de zinc sacrificiel qui continue de protéger la pièce après une rayure.
La réponse courte : adapter la finition au service
| Si votre pièce… | Spécifiez | Parce que |
|---|---|---|
| est en acier, en extérieur, et doit durer une décennie en milieu humide ou côtier | Galvanisation à chaud | Le zinc est sacrificiel, il protège donc l'acier même là où le revêtement est rayé. |
| est en acier ou en aluminium, en plaques, carters, supports ou châssis, à partir de plus de 50 pièces | Revêtement par poudre | L'option organique la moins chère et la plus durable, 60–120 µm à 1× du coût de base |
| possède des surfaces internes hors de portée du pistolet, comme l'intérieur des tubes et des profilés creux | Électrodéposition | C'est un procédé par immersion, la couverture est donc uniforme à 15–30 µm |
| est en aluminium et exige une résistance à l'usure, une isolation diélectrique ou une couleur décorative | Anodisation | L'oxyde croît depuis le métal lui-même, il ne s'écaille donc pas comme un film |
| exige une finition métallique, nacrée ou candy, ou un film de moins de 50 µm | Peinture liquide | La poudre ne restitue pas un vrai effet métallique et ne descend pas aussi fin |
| est une pièce moulée avec 5–12% de silicium | Revêtement par poudre ou électrodéposition | L'aluminium moulé ne s'anodise pas du tout |
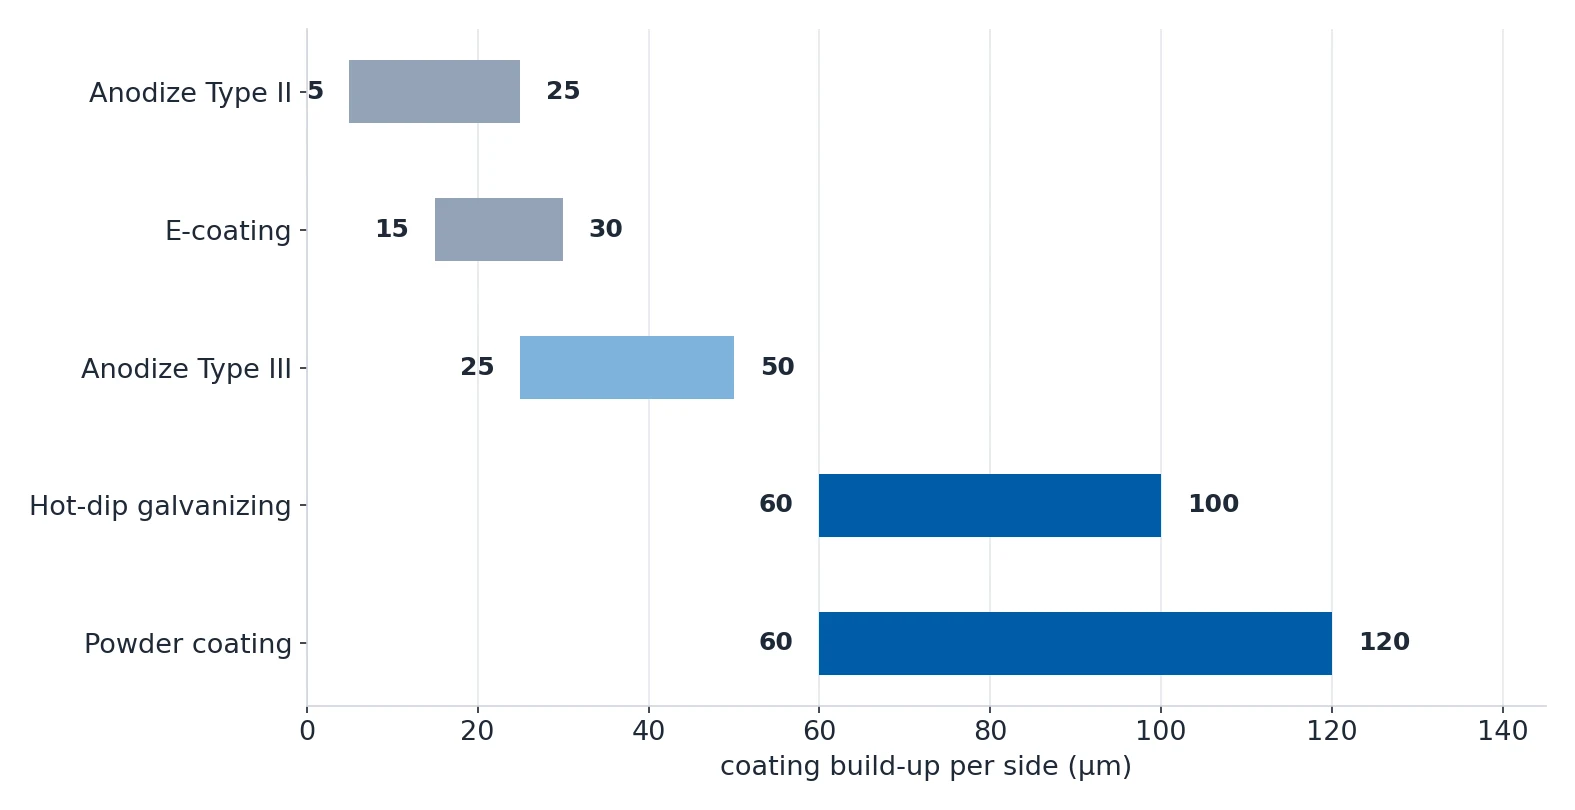
Deux de ces lignes cachent la décision qui surprend le plus. La galvanisation et l'anodisation ne sont pas des revêtements au sens courant — l'une ajoute du zinc sacrificiel pouvant atteindre 60–100 µm d'épaisseur, l'autre transforme l'aluminium en un oxyde qui croît vers l'extérieur comme vers l'intérieur. Les deux modifient vos cotes d'une façon qu'une peinture ne sait pas faire.
Revêtement par poudre, électrodéposition et peinture liquide : les trois options organiques
Le revêtement par poudre est électrostatique : la poudre est projetée sur une pièce mise à la masse, elle adhère, puis elle est cuite au four. Elle dépose 60–120 µm (2.5–5 mils) à 1× du coût de base, et la cible habituelle dans cette fenêtre est 80–100 µm. En dessous de 60 µm la couverture risque d'être insuffisante et au-dessus de 120 µm on observe des coulures et des retombées.
L'électrodéposition se fait par immersion, pas par projection. La pièce est plongée dans un bain et portée à 100–400 VDC, et le revêtement se dépose uniformément à 70–90 °F pour former un film de 15–30 µm. Cela coûte 1.3–1.8×, et c'est la seule des trois qui atteigne de façon fiable l'intérieur d'un tube ou d'un profilé creux.
La peinture liquide est la solution de repli. C'est la seule voie vers une véritable finition métallique, nacrée ou candy, la seule qui descende sous 50 µm, et la seule qui fonctionne sur des substrats non conducteurs comme les polymères renforcés de fibres de verre. Sur des séries de moins de 50 pièces, c'est aussi le choix réaliste, car le revêtement par poudre comporte un minimum de lot facturé.
Galvanisation à chaud : quand l'acier doit tout survivre
La galvanisation à chaud est la seule option de cette liste qui continue de protéger la pièce après que la surface a été endommagée. L'acier est plongé dans du zinc fondu vers 450 °C, le zinc réagit avec le fer pour former une couche intermétallique, et le zinc restant reste au-dessus comme couche sacrificielle qui continue de protéger l'acier exposé pendant sa corrosion.
C'est pourquoi la galvanisation est le choix par défaut pour l'acier extérieur : les arêtes de coupe et les trous percés sont protégés par le même mécanisme sacrificiel, qu'aucun film de peinture ou de poudre ne peut offrir.

Le point critique est dimensionnel. La galvanisation ajoute 60–100 µm plus la tolérance de procédé sur chaque face, l'effet le plus important de toutes les finitions citées, et c'est celle qui compromet le plus souvent un ajustement.
| Point de défaillance | Ce que fait la galvanisation | Que faire |
|---|---|---|
| Filetages | Le zinc remplit et dilate le filetage, la fixation ne passe plus | Masquer le filetage, ou surpercer et retaper après galvanisation |
| Ajustements à la presse et alésages de roulement | L'alésage se referme de toute l'épaisseur du revêtement | Usiner après galvanisation, ou spécifier la surdimension |
| Angles intérieurs vifs | Le zinc s'accumule et laisse une arête épaisse et fragile | Spécifier un rayon de congé de 0.020–0.040 in sur les angles intérieurs |
| Arêtes de coupe laser ou plasma | Le zinc brûle à la coupe et l'arête commence à rouiller en quelques semaines | Spécifier un calfeutrement d'arête ou un revêtement par poudre sur le zinc, ou accepter des arêtes nues pour un usage intérieur |
L'acier galvanisé en tôle a aussi une propriété à connaître avant de concevoir un support avec : le zinc brûle à l'arête de coupe laser, il faut donc protéger cette arête si la pièce est exposée.
Anodisation : l'option réservée à l'aluminium qui croît dans la pièce
L'anodisation n'est pas un revêtement. C'est un procédé de conversion : la pièce est l'anode dans un bain d'acide sulfurique, le courant transforme l'aluminium de surface en oxyde d'aluminium, et la couche d'oxyde croît à la fois vers l'extérieur et vers l'intérieur. Environ la moitié du revêtement s'ajoute au-dessus de la surface et l'autre moitié consomme le métal de base, donc le diamètre change du double de l'épaisseur du revêtement.
| Type d'anodisation | Procédé | Épaisseur par face | Dureté | Rigidité diélectrique | Brouillard salin |
|---|---|---|---|---|---|
| Type II (commercial) | 15–20 VDC, bain sulfurique | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 336+ h à 25 µm |
| Type III (dur) | 25–60 VDC, bain à 0–5 °C | 1.0–2.0 mil (25–50 µm) | 400–600 HV | Supérieure | La plus élevée |
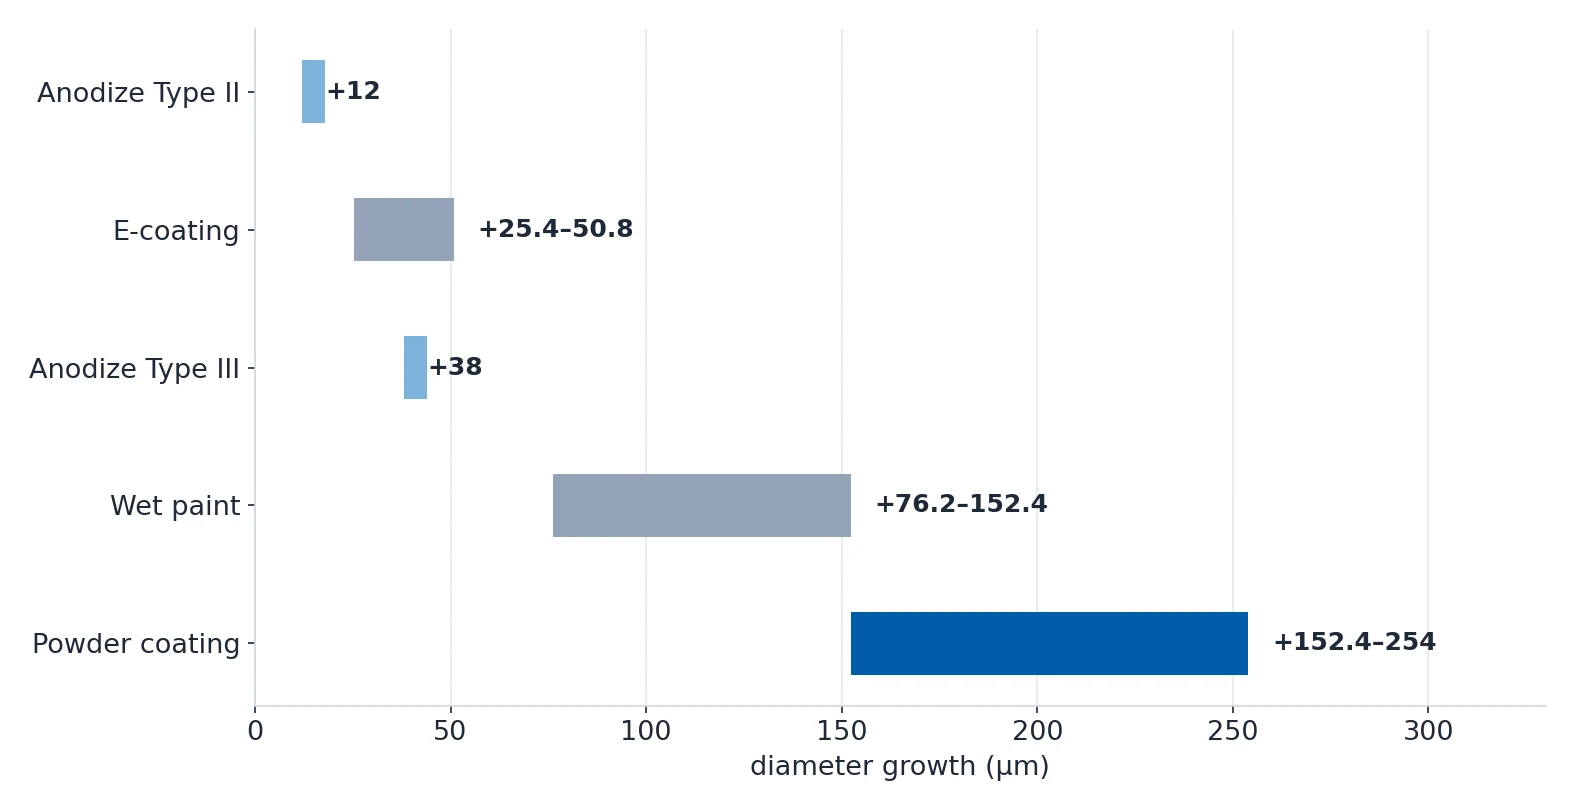
Les conséquences découlent directement de ce tableau. Le Type II à 0.5 mil (12 µm) ajoute +0.25 mil par face, soit +0.5 mil (12 µm) sur le diamètre ; le Type III à 1.5 mil (38 µm) ajoute +1.5 mil (38 µm) sur le diamètre. Les alésages montés à la presse comme H7/p6 et les portées de roulement sont à haut risque, et les trous taraudés demandent un pré-perçage ou un taraudage après anodisation. Intégrez cette croissance dans votre chaîne de tolérances ou masquez la zone.
Le Type III ne justifie son supplément que si vous savez nommer une exigence d'usure. Il coûte 1.5–2× plus cher que le Type II, ajoute 3–5 jours ouvrés de délai et n'existe qu'en gris foncé, noir brunâtre ou bronze, car l'oxyde dense n'absorbe pas les colorants.
L'anodisation et le choix de l'alliage ne sont pas deux décisions séparées
L'alliage tranche la qualité de l'anodisation avant tout le reste, car la teneur en cuivre détermine la netteté de formation de l'oxyde.
| Alliage | Teneur en cuivre | Résultat de l'anodisation |
|---|---|---|
| 6061-T6 | 0.15–0.40% | Excellent pour les Types II et III, avec la meilleure qualité de couleur |
| 7075-T6 | 1.2–2.0% | Le Type III est seulement médiocre, la couche dure est fragile et peut s'écailler, et la couleur est médiocre |
| 2024-T4 | 3.8–4.9% | Déconseillé pour le Type III |
| Alliage de moulage | 5–12% de silicium | Ne s'anodise pas du tout — spécifiez un revêtement par poudre ou une électrodéposition |

Les couleurs ont leur propre échelle de coûts. Le naturel et le noir sont standard partout et sans supplément ; le bleu, le rouge et l'or coûtent un léger supplément et rendent mieux sur 6061, mais le rouge exige une couche d'au moins 0.5 mil, sinon il vire au rose. L'orange et le violet demandent un atelier spécialisé et ajoutent 10–20%, et une mise au point Pantone sur mesure exige une plaque témoin, des quantités minimales et 30–50% ou plus de frais de préparation.
Ce qu'il faut écrire sur le plan
Écrire seulement « anodisé » laisse l'atelier appliquer son propre réglage par défaut, qui peut être trop mince pour votre service ou trop épais pour vos tolérances. La même logique vaut pour les revêtements : le brillant est un nombre, pas un mot, et la couleur est un code, pas une photo.
| Finition | Ce qu'il faut écrire | Remarques |
|---|---|---|
| Anodisation Type II | TYPE II, CLASS 1, 0.0005 IN MIN | Précisez le scellement : acétate de nickel selon MIL-A-8625, ou eau déionisée chaude sans nickel pour les pièces alimentaires et médicales |
| Anodisation Type III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | Gris foncé, noir brunâtre ou bronze uniquement |
| Revêtement par poudre | Type de poudre, épaisseur du film sec, plage de brillant, code RAL ou Pantone | Le brillant va de 5–95 GU : mat 5–20, satiné 30–60, semi-brillant 60–80, brillant plein 80–95 |
| Électrodéposition | Épaisseur du film et couleur, plus tout masquage | Procédé par immersion, la couverture intérieure est intrinsèque |
| Galvanisation à chaud | Désignation du revêtement, plus masquage des filetages et toute surdimension | L'effet dimensionnel le plus important des quatre |
| Prétraitement avant revêtement | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | Dégraisser à 140–180 °F et sécher à 100–120 °F pour que l'eau piégée ne cloque pas pendant la cuisson |
Deux autres détails décident si les pièces reviennent conformes. L'acier laminé à chaud doit toujours être décapé, parce qu'un revêtement appliqué sur la calamine ne tient pas. Et ajoutez un rayon de congé de 0.020–0.040 in sur les angles intérieurs, sinon la poudre se rétracte et laisse des zones fines ou nues.
Combien coûte chaque finition et comment faire baisser le prix
Le prix du revêtement est dicté par la préparation et la logistique plutôt que par la matière, de sorte que la quantité et la conception de la pièce font l'essentiel du travail.
| Poste de coût | Montant |
|---|---|
| Minimum de lot pour le revêtement par poudre | $50–200 |
| Minimum de lot pour l'électrodéposition | $100–500 |
| Frais de préparation pour l'anodisation | $50–200 |
| Masquage d'un alésage ou d'un filetage critique | $2–8 par pièce |
| Chaque couche supplémentaire dans un système multicouche | +50–100% |
| Commandes urgentes | +25–100% |
| Mise au point Pantone sur mesure | $200–500 de préparation plus une commande minimale de 20–50 kg |
| Changement de couleur en cabine | $50–200 par changement |
| Couleurs d'anodisation spéciales (orange, violet) | +10–20% et un atelier spécialisé |
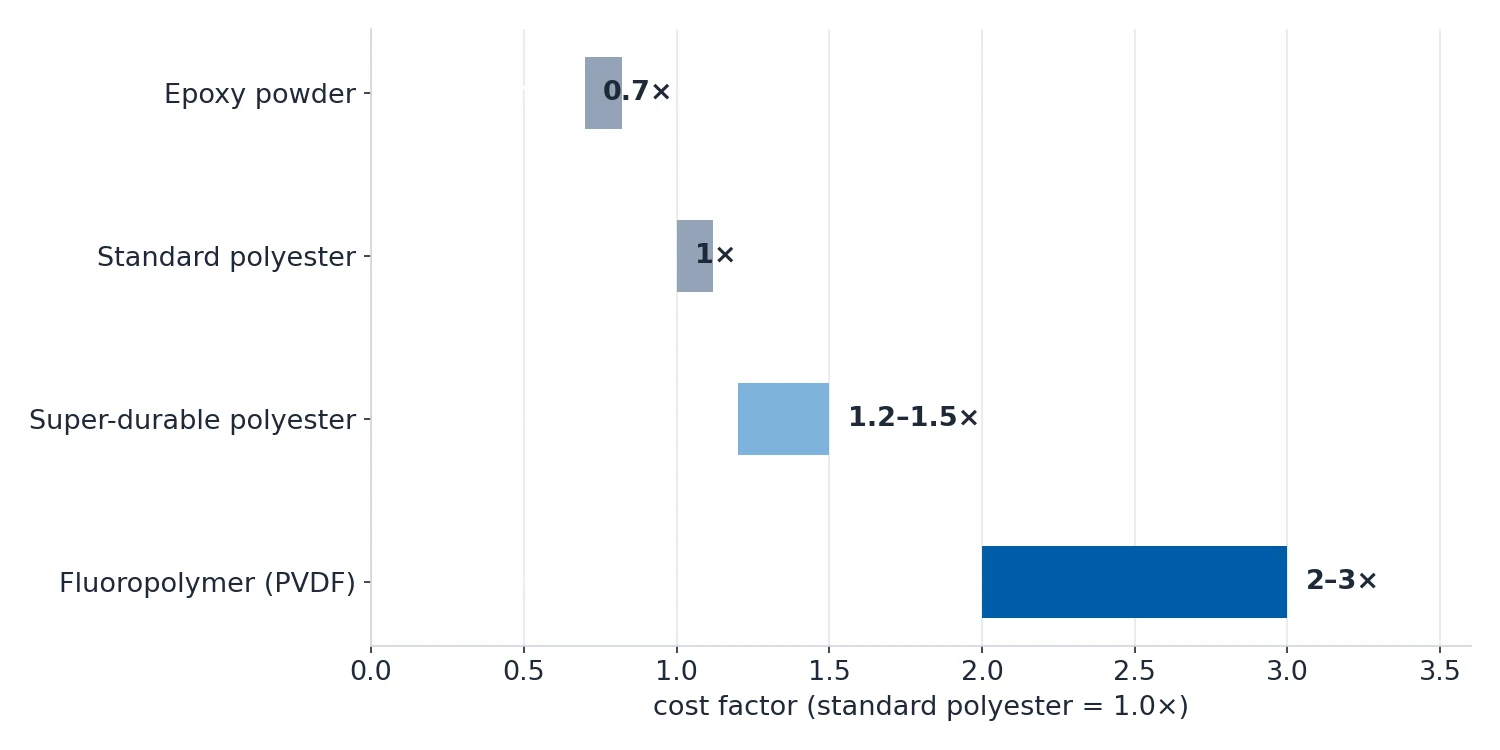
| Polyester super-durable au lieu du standard | 1.2–1.5× |
| Fluoropolymère (PVDF) | 2–3× |
| Anodisation dure (Type III) au lieu du Type II | 1.5–2× et 3–5 jours ouvrés de plus |
Sur une petite commande, les frais de préparation dominent le prix unitaire. Le coût par pièce pour 100 pièces représente typiquement 40–60% du coût pour 10 pièces, et pour 1000+ pièces il tombe à 25–40%. La taille du lot est donc le principal levier que vous pilotez.

L'ordre pratique des décisions est court. Définissez l'environnement de service, choisissez la finition dans le tableau du début, inscrivez sur le plan l'épaisseur du film et le scellement ou le type de poudre, ajoutez l'épaisseur du revêtement à votre chaîne de tolérances, et ne choisissez la couleur qu'ensuite.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.