Titane vs aluminium pour les pièces aéronautiques et médicales : comment choisir
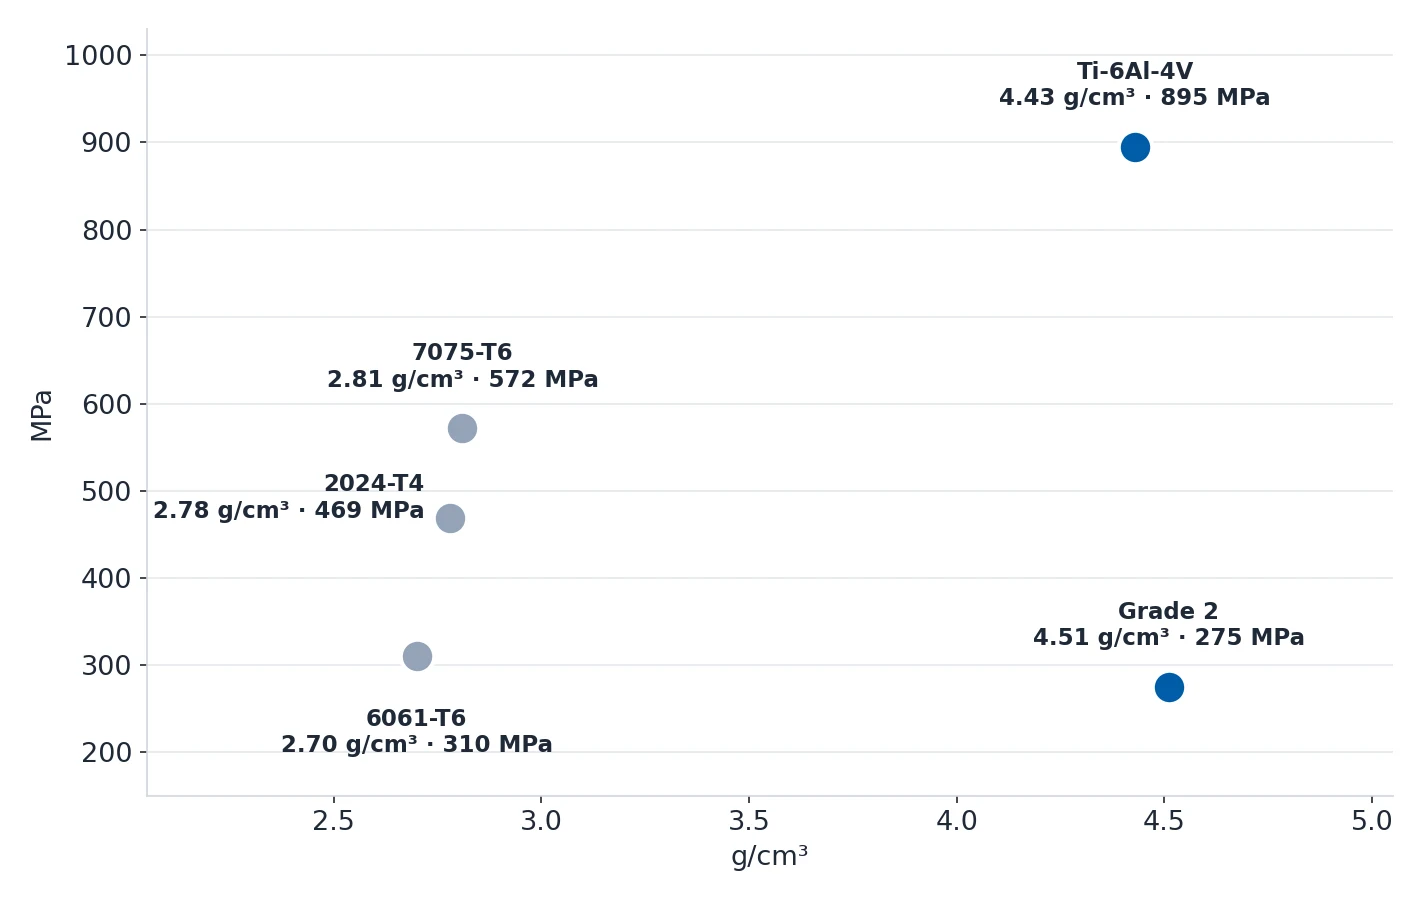
Le Ti-6Al-4V a une densité de 4,43 g/cm³ et offre 895–930 MPa de résistance à la traction ; le 6061-T6 a
une densité de 2,70 g/cm³ et offre 310 MPa.
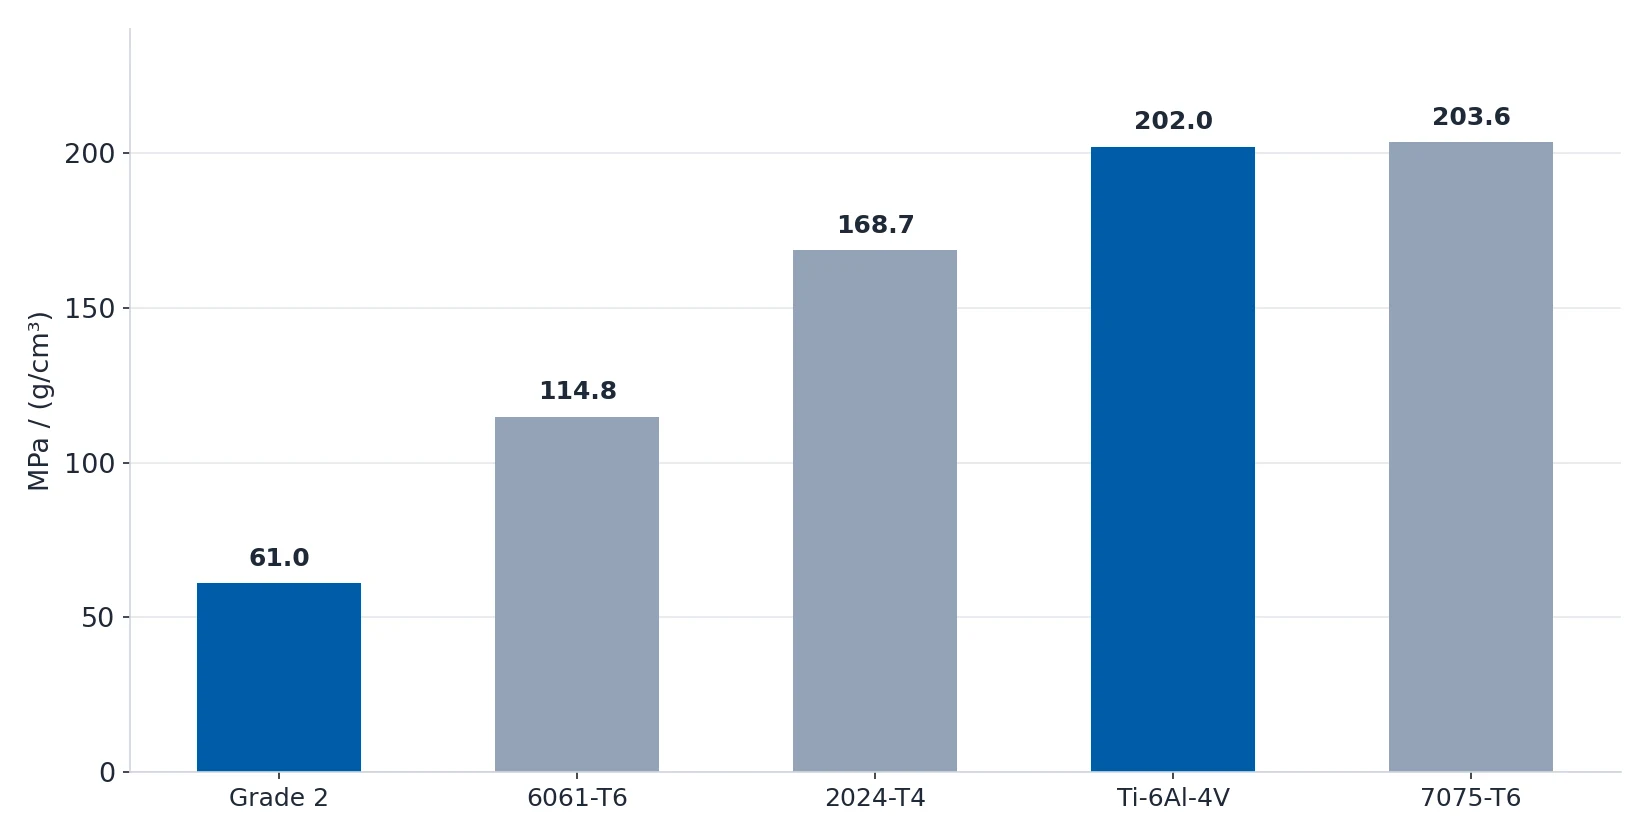
Divisez par la densité et le classement change : le Ti-6Al-4V atteint 202,0–209,9 MPa par g/cm³, le
7075-T6 atteint 203,6 et le 6061-T6 atteint 114,8. Toute la décision tient dans une ligne — l'aluminium
7075-T6 supporte la même charge par unité de poids que le Ti-6Al-4V, pour 40% du coût matière du
titane. La question n'est donc jamais « quel matériau est plus résistant ». Elle est « cette pièce
a-t-elle besoin de la résistance du titane et de son comportement face à la corrosion ou à la
biocompatibilité, ou seulement de sa résistance ? »
Quand le titane est réellement le bon choix
Partez du service rendu, pas de la liste des matériaux. Le titane mérite sa place quand l'environnement
d'utilisation plaide en sa faveur.
| Votre situation | Utiliser du titane ? | Meilleure alternative |
|---|---|---|
| Structure aéronautique / cellule | Oui | — |
| Implants médicaux (biocompatibilité) | Oui | — |
| Militaire (eau salée, pas de chaleur) | Peut-être | L'inox 316L est moins cher pour les pièces non porteuses |
| Industrie chimique (corrosif) | Peut-être | Hastelloy ou le super duplex peuvent être meilleurs |
| Haut rapport résistance-poids (hors aéro) | Peut-être | L'aluminium 7075-T6 est moins cher en l'absence de corrosion |
| Il faut surtout de la légèreté et de la résistance | Non | Aluminium 7075 (même résistance, 40% du coût) |
| Il faut surtout de la résistance à la corrosion | Non | Inox 316 (5–10 fois moins cher) |
| Prototype / petite série | Non | Prototype d'abord en aluminium ou en acier |
Deux lignes « Oui », trois lignes « Peut-être » et trois lignes « Non ». Un acheteur qui choisit le titane
doit franchir l'une des deux lignes « Oui » ou justifier techniquement une ligne « Peut-être ». Tout le
reste revient à payer une prime pour une propriété que la pièce n'utilise pas.

Résistance, densité et résistance spécifique
| Propriété | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| Résistance à la traction (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| Limite élastique (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| Densité (g/cm³) | 2,70 | 2,81 | 2,78 | 4,51 | 4,43 |
| Allongement | 12% | 11% | 20% | — | — |
| Dureté | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| Usinabilité | Excellente | Bonne | Moyenne | Meilleure | Dure les outils |
| Soudabilité | Oui | Non | Non | Oui | Difficile (protection requise) |
| Coût relatif | 1,0x | 1,8–2,5x | 1,5–2,0x | 1,0x | 1,3–1,5x |
Lisez attentivement la ligne de dureté : le Grade 2 à 200–275 HB et le Ti-6Al-4V à 33–36 HRC ne sont pas
sur la même échelle, ne les comparez donc pas directement. Ce qui compte, c'est le contraste avec
l'aluminium — le 6061-T6 à 95 HB et le 7075-T6 à 150 HB sont les deux options les plus faciles à usiner du
tableau, et c'est de cette différence que vient l'essentiel du coût du titane.
C'est la colonne de résistance spécifique qui tranche la plupart des débats :
| Matériau | Résistance à la traction (MPa) | Densité (g/cm³) | Traction spécifique (MPa par g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2,70 | 114,8 |
| 7075-T6 | 572 | 2,81 | 203,6 |
| 2024-T4 | 469 | 2,78 | 168,7 |
| Grade 2 (CP) | 275 | 4,51 | 61,0 |
| Ti-6Al-4V | 895 | 4,43 | 202,0 |
Le 7075-T6 et le Ti-6Al-4V sont à moins de 1% l'un de l'autre par unité de poids. Le 2024-T4 est le choix
aluminium quand la tenue en fatigue prime — 20% d'allongement et 469 MPa — et c'est la nuance employée dans
les skins d'avion et les structures d'aile, ce qui explique qu'elle apparaisse sur les plans aéronautiques
à côté du titane. Le Grade 2 à 61,0 n'est proche de ni l'un ni l'autre ; son argument est la corrosion et la
biocompatibilité, pas la résistance.
Grade 2 ou Ti-6Al-4V
| Propriété | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| Type | Titane pur commercial | Alliage alpha-bêta |
| Résistance à la traction (MPa) | 275–410 | 895–930 |
| Limite élastique (MPa) | 170–275 | 825–860 |
| Densité (g/cm³) | 4,51 | 4,43 |
| Dureté | 200–275 HB | 33–36 HRC |
| Soudabilité | Oui | Difficile (protection requise) |
| Traitement thermique | Non | Oui (le vieillissement augmente la résistance) |
| Usinabilité | Meilleure | Dure les outils |
| Coût relatif | 1,0x | 1,3–1,5x |
| Usage | Chimie, marine, biomédical | Aéronautique, haute résistance |
La règle est courte : résistance à la corrosion sans haute résistance, c'est Grade 2 ; haute résistance à
faible poids, c'est Ti-6Al-4V. Un piège mérite d'être nommé — la limite élastique du Grade 2 n'atteint que
275 MPa, ce qui est plus faible que le 6061-T6. Spécifier du Grade 2 pour une pièce structurelle très
sollicitée est une rétrogradation, pas une amélioration.
Ce que le titane change sur la machine
Le titane n'est pas un matériau coûteux que l'on usine comme de l'aluminium. C'est un procédé différent
soumis à des règles différentes, et ces règles commandent le coût.
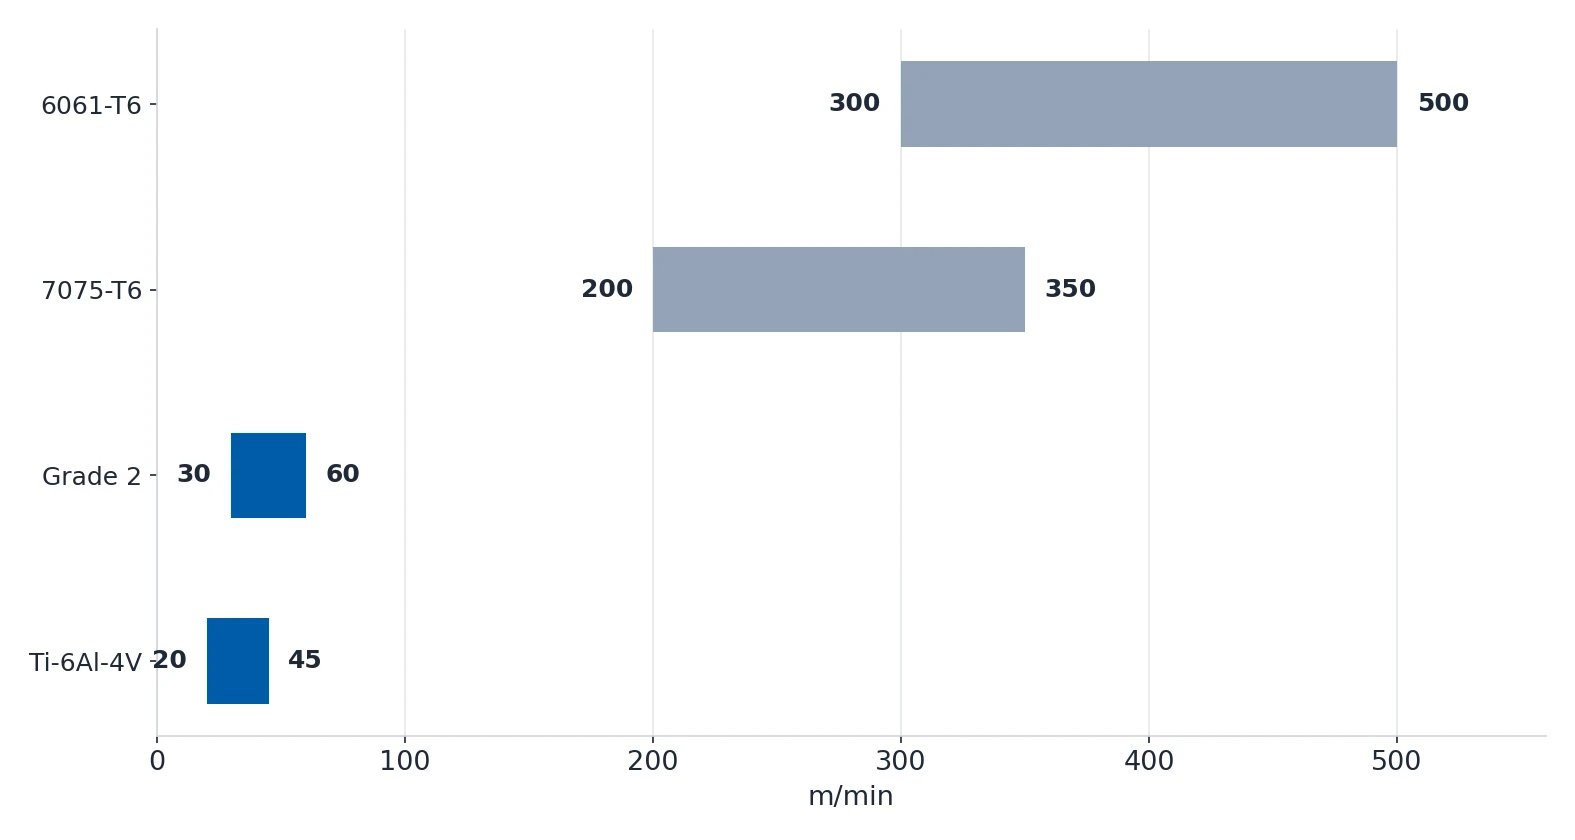
| Matériau | Ébauche (m/min) | Finition (m/min) | Remarque d'outillage |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | Agressif, le 6061 se coupe facilement |
| 7075-T6 | 200–350 | 350–550 | 20–30% plus lent que le 6061 |
| Titane Grade 2 | 30–60 | — | Angle de coupe positif, arête vive |
| Ti-6Al-4V | 20–45 | — | Revêtement TiAlN ou diamant, durée de vie 3–5 fois plus longue |
Quatre règles décident si une pièce en titane réussit ou devient de la ferraille :
- Vitesse de coupe basse. Le Grade 2 tourne à 30–60 m/min et le Ti-6Al-4V à 20–45 m/min. Aller plus vite
ne fait que brûler l'outil sans couper plus vite. - L'arrosage continu est obligatoire. Le titane conduit mal la chaleur, la chaleur reste au tranchant.
Sans arrosage continu, la durée de vie de l'outil tombe à quelques minutes. - Remplacez l'outil au premier signe d'usure. Le titane s'écrouit. Un outil émoussé laisse une couche
superficielle durcie qui détruit aussi l'outil suivant. Les fraises revêtues TiAlN ou diamant durent 3–5
fois plus longtemps. - Copeaux fins, plusieurs passes superficielles. Gardez une profondeur de coupe radiale faible, car des
copeaux épais génèrent trop de chaleur.
Et une règle de sécurité qui n'a pas d'équivalent dans l'aluminium : n'utilisez jamais d'huile de coupe.
Les copeaux fins de titane peuvent s'enflammer, et un feu de titane brûle à 3000°C+ — il ne peut pas être
éteint à l'eau parce qu'il brûle plus fort. Utilisez un fluide d'arrosage à base d'eau et gardez la machine
propre.
Finitions de surface : ce qui fonctionne sur quel matériau
| Traitement | Titane | Aluminium |
|---|---|---|
| Anodisation (Type II) | Couleurs bleue, violette et dorée ; courante en médical et en aéronautique | Le 6061 donne la couleur la plus homogène ; le 7075 sort sombre et irrégulier |
| Anodisation dure (Type III) | — | La couche dure du 7075 résiste moins à l'usure |
| Grenaillage | Finition mate, exigée avant de nombreux procédés de revêtement | Préparation de surface |
| Polissage | Se polit bien, mais exige beaucoup de main-d'œuvre | Polissage électrolytique possible, mais peu courant |
| Revêtement PVD | TiN et CrN pour réduire le frottement ; utilisés dans les implants médicaux | — |
Deux remarques pratiques. Premièrement, l'anodisation ajoute 10–25 µm par surface, si bien qu'un ajustement
serré fait sortir la pièce de cote après traitement — usinez donc en petit de la moitié de l'épaisseur
d'anodisation avant la sortie. Deuxièmement, l'anodisation du titane relève d'une électrochimie différente
de celle de l'aluminium, même lorsque les deux sont qualifiées de Type II ; un fournisseur qui n'a exploité
que des lignes aluminium n'est pas automatiquement qualifié pour une surface en titane.
Où les acheteurs sur-spécifient le titane, et ce que cela coûte
| Erreur | Ce qui arrive | Approche correcte |
|---|---|---|
| Spécifier du titane alors que l'aluminium suffit | Payer 5–10 fois le prix matière sans contrepartie | Faites le calcul résistance/poids/corrosion. La plupart des pièces n'ont pas besoin de titane. |
| Vitesse de coupe trop élevée | L'outil grille en quelques minutes, mauvais état de surface | Restez sous 60 m/min pour le Grade 2 et sous 45 m/min pour le Ti-6Al-4V |
| Utilisation d'huile de coupe | Risque d'incendie avec les copeaux de titane | Fluide à base d'eau uniquement |
| Outils pas assez renouvelés | La surface écrouie détruit les outils suivants | Remplacez au premier signe d'usure |
| Grade 2 pour des pièces à haute résistance | Limite élastique de 275 MPa seulement — plus faible que le 6061-T6 | La haute résistance exige le Ti-6Al-4V |

Le détail des coûts derrière la première ligne mérite d'être explicité, car c'est ce que l'acheteur paie
réellement : la matière première en titane coûte 5–10 fois plus cher que l'aluminium et 3–5 fois plus cher
que l'inox, l'usinage coûte 2–3 fois plus cher que l'acier, et un prototype relève d'abord de l'aluminium
ou de l'acier.
Ce qu'il faut inscrire sur le plan
- La nuance et l'état, ensemble —
Ti-6Al-4VouGrade 2, et s'il est recuit, mis en solution ou
vieilli. « Titane » seul laisse la résistance ouverte. - L'environnement — eau salée, contact avec le corps, projections chimiques. Si aucun ne s'applique,
indiquez-le sur le plan ; c'est le moyen le plus rapide de justifier une alternative en aluminium. - La charge et sa direction — si la pièce n'est pas sollicitée au-delà de 503 MPa, l'aluminium 7075-T6
couvre le besoin. - La finition — anodisation Type II, PVD ou brut, figée avant le chiffrage, parce que l'anodisation
modifie les dimensions. - La voie du prototype — si la pièce est encore en développement, usinez la première pièce en 6061-T6
et ne passez au titane qu'une fois la conception figée.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.