Chaîne de tolérances CNC : pourquoi votre pièce ne s'emboîtait pas
La chaîne de tolérances est le calcul qui décide si un assemblage s'emboîte, et presque toutes les réclamations « la pièce ne s'emboîtait pas » sont des chaînes qui n'ont jamais été calculées. Chaque cote d'une chaîne apporte sa propre tolérance, et le résultat est la somme de ces tolérances — trois plaques à 10.0 ±0.1 mm s'empilent à ±0.3 mm, pas à ±0.1 mm. Une pièce peut être fabriquée parfaitement selon son propre plan et être quand même fausse, parce que le plan n'a jamais tenu compte de la façon dont les tolérances s'additionnent.
Ce qu'est réellement une chaîne de tolérances
La règle est simple et sans pitié : la tolérance d'une cote assemblée est la somme des tolérances de tout ce qui entre dans la chaîne. Rien d'autre ne la change. Une chaîne de cinq pièces à ±0.1 mm chacune s'empile à ±0.5 mm, quel que soit le soin apporté à chaque pièce.
Il y a deux façons de mener ce calcul, et elles répondent à des questions différentes.
| Méthode | Calcul | Cumul total | Résultat |
|---|---|---|---|
| Pire cas | 0.1 + 0.1 + 0.1 | ±0.3 mm | Nominal 30.0 mm, plage 29.7–30.3 mm |
| Somme des racines au carré | √(0.01 + 0.01 + 0.01) | ±0.173 mm | Nominal 30.0 mm, plage 29.83–30.17 mm |
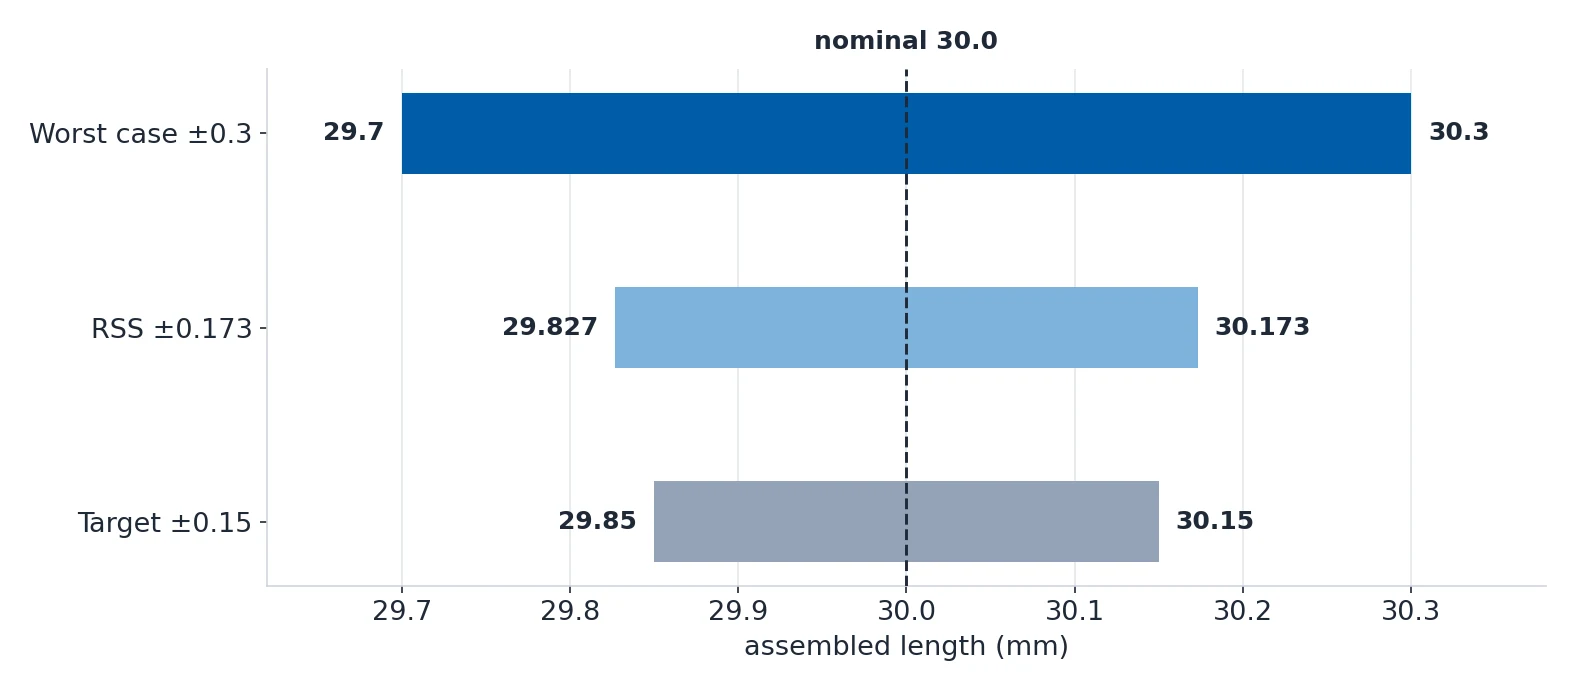
Le pire cas est la méthode qui garantit l'ajustement sur chaque pièce, parce qu'elle suppose que toutes les cotes atteignent leur limite en même temps. La somme des racines au carré est la méthode statistique : elle suppose que les erreurs sont aléatoires et indépendantes, si bien que les extrêmes coïncident rarement. Le RSS sert à décrire une population de milliers de pièces. Le pire cas sert à garantir qu'une pièce s'emboîte.

Pourquoi votre pièce ne s'emboîtait pas : six causes
Ces six causes expliquent la plupart des défauts d'ajustement qui reviennent par le bureau qualité. Les six sont des problèmes de plan, pas des problèmes de fabrication.
| # | Cause | Ce qui dérape | Le correctif |
|---|---|---|---|
| 1 | General tolerance appliquée à un ajustement de roulement | ISO 2768-m à 50 mm vaut ±0.3 mm, alors qu'un logement de roulement demande ±0.01 mm ou plus serré | Spécifier l'ajustement directement, par exemple H7/k6 ou H7/p6 |
| 2 | Aucun cumul au pire cas calculé | Cinq pièces à ±0.1 mm chacune s'empilent à ±0.5 mm et l'assemblage ne se ferme plus | Calculer la chaîne et serrer une cote |
| 3 | Tolérance serrée sur une paroi mince | Une paroi de 1 mm fléchit pendant l'usinage, ±0.01 mm est donc impossible quel que soit le libellé du plan | Paroi d'au moins 1.5 mm en aluminium et 1.0 mm en acier |
| 4 | Aucune mention ISO 2768 | L'atelier n'a pas de valeur par défaut, chaque cote ambiguë devient une question et une hypothèse | Mettre ISO 2768-mK dans le cartouche |
| 5 | Ajustement par interférence avec une finition de surface grossière | Les crêtes de surface sont écrasées au montage et l'interférence calculée disparaît | Ra 0.8 µm ou mieux, et un meulage Ra 0.4 µm est recommandé |
| 6 | GD&T appliqué sans références | Le cadre de tolérance géométrique n'a pas de référence, l'atelier en choisit une et le résultat varie | Définir des références claires sur le plan |

Les causes 3 et 6 méritent une attention particulière. Une paroi mince ne peut pas tenir ±0.01 mm, quoi que dise le plan — la pièce fléchit pendant qu'elle est usinée, et la cote bouge une fois l'outil retiré. Et une tolérance de position sans référence n'est pas une spécification, c'est une demande adressée à l'atelier pour qu'il choisisse.
Mener le calcul : pire cas et somme des racines au carré
L'ordre des opérations compte. Lancez d'abord le cumul au pire cas, car c'est la seule méthode qui garantit l'ajustement sur chaque pièce, et n'utilisez le RSS qu'ensuite pour la production en série. Un concepteur qui démarre par le RSS a déjà fait disparaître le problème.
L'exemple des trois plaques est le cas de référence. Trois plaques à 10.0 ±0.1 mm, empilées :
- Pire cas : 0.1 + 0.1 + 0.1 = ±0.3 mm, la longueur assemblée est donc de 30.0 mm au nominal et va de 29.7 à 30.3 mm.
- Somme des racines au carré : √(0.01 + 0.01 + 0.01) = ±0.173 mm, le même assemblage va donc de 29.83 à 30.17 mm.
- Exigence : si l'assemblage doit tenir 30.0 ±0.15 mm, le pire cas échoue, parce que 0.3 est supérieur à 0.15. Le RSS ne vous sauve pas non plus, parce que certaines pièces atteignent encore le pire cas.
Quand le cumul échoue, il y a exactement quatre leviers, et un seul d'entre eux coûte de l'argent sur la pièce elle-même.
| Option | Effet sur le cumul | Ce que cela coûte |
|---|---|---|
| Serrer une tolérance | Retire la part de cette cote dans le cumul | +30–150% sur cette caractéristique |
| Ajouter une cale | Absorbe la dispersion au moment du montage | Une opération de montage de plus, aucun coût de pièce |
| Redessiner la chaîne | Retire complètement une cote du cumul | Du temps d'ingénierie uniquement |
| Passer au RSS | ±0.3 devient ±0.173 mm | Gratuit, mais aucune garantie sur une pièce isolée |
Redessiner est généralement la bonne réponse quand la cote en cause peut être sortie de la chaîne. Une cale est la bonne réponse quand l'interface a déjà été conçue pour en accepter une. Serrer une tolérance n'est la bonne réponse que si la cote doit réellement être serrée, et c'est la plus chère des trois.
ISO 2768 : la General Tolerance qui devrait couvrir l'essentiel de votre plan
ISO 2768 est ce qui rend un plan lisible. Une note dans le cartouche couvre toutes les cotes qui ne pilotent pas la fonction, ce qui représente typiquement 80% d'entre elles, et évite que l'atelier devine le reste.
| Classe | Niveau de précision | Usage courant | Impact sur le coût |
|---|---|---|---|
| f (fine) | La plus fine en général | Pièces de précision, surfaces de reprise qui ne demandent pas d'ajustement précis, exigences d'aspect serrées | +15–30% par rapport au moyen |
| m (moyenne) | CNC standard | Pièces usinées CNC générales, la classe la plus répandue | Référence |
| c (grossière) | Assouplie | Pièces de tôle, soudures structurelles, pièces de fonderie non critiques, grands assemblages | -10–20% par rapport au moyen |
| v (très grossière) | La plus assouplie | Structures soudées, fonderie brute, très grandes dimensions | -20–35% par rapport au moyen |
La lettre avant le tiret fixe la classe linéaire. La lettre après le tiret fixe la classe géométrique, donc ISO 2768-mK signifie classe linéaire m plus classe géométrique K, et omettre la seconde lettre revient à ne spécifier aucune tolérance géométrique générale.
La tolérance linéaire dépend de la dimension nominale, donc la bande dans laquelle tombe votre cote change le chiffre.
| Plage de dimension nominale (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
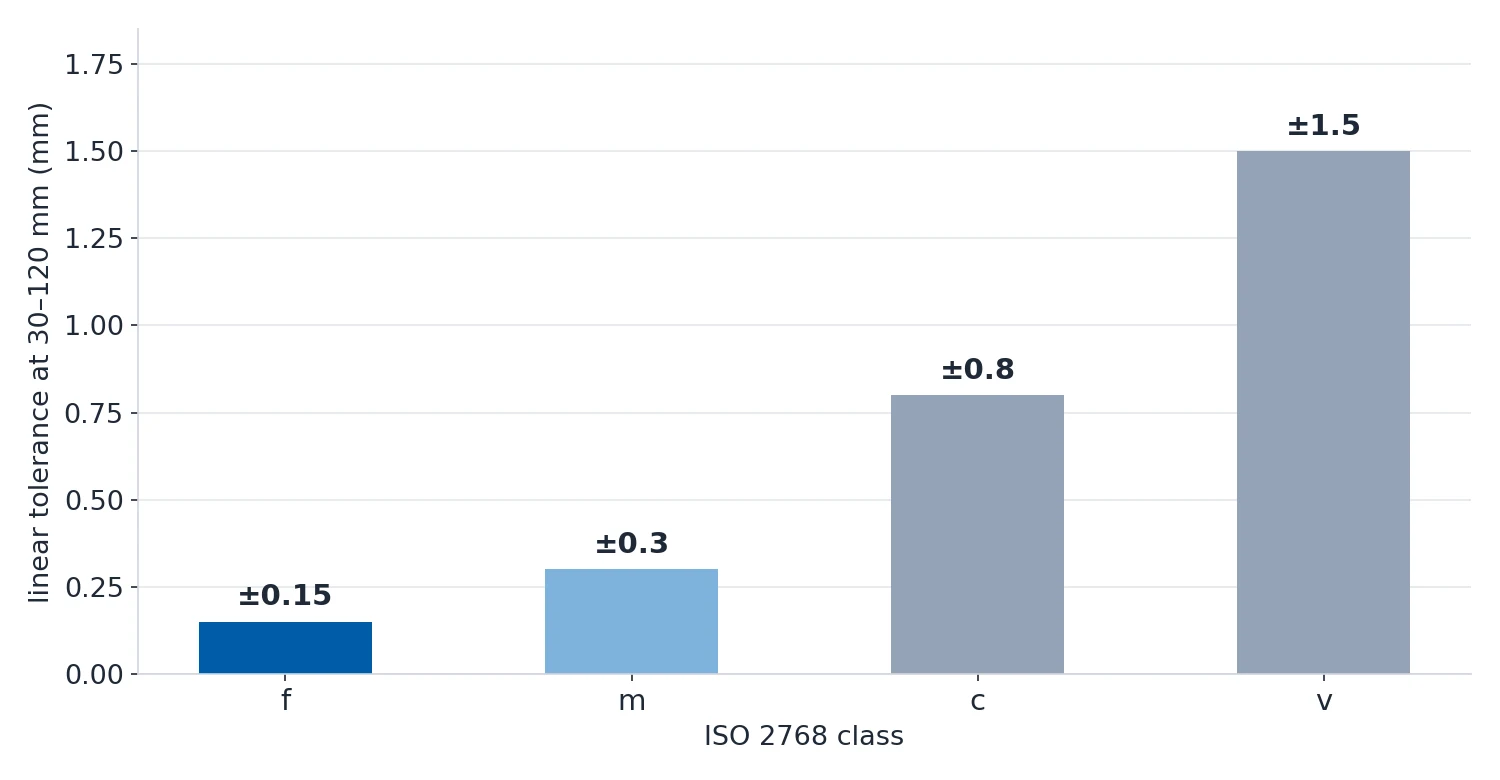
L'ISO 2768 a des limites claires, et l'utiliser là où un ajustement précis est nécessaire est la façon la plus fréquente qu'il pose des problèmes. Sortez une caractéristique de la classe générale dès que le plan montre ce qui se passe si la cote tombe sur sa limite.
| Situation | Tolérance recommandée | Pourquoi | Degré IT typique |
|---|---|---|---|
| Arbre dans l'alésage de roulement | Ajustement individuel, par exemple H7/k6 | La durée de vie du roulement dépend d'une interférence ou d'un jeu correct | IT6–IT7 |
| Diamètre de gorge d'étanchéité | ±0.025 mm ou plus serré | Un joint torique fuit si la gorge est trop large ou trop profonde | IT7–IT8 |
| Motif de trous de vis | ±0.1 mm de position | Les vis doivent s'aligner à travers les brides accouplées | IT9–IT10 |
| Goupilles de repérage | H7/m6 ou plus serré | Les goupilles doivent être pressées pour un repérage répétable | IT6–IT7 |
| Alésage de vérin hydraulique | ±0.005–0.01 mm plus rondeur | Le fluide fuit le long du piston si l'alésage est hors rond ou surdimensionné | IT5–IT7 |
| Entraxe d'un pignon en prise | ±0.02–0.05 mm | Le jeu de denture et le bruit dépendent de l'entraxe | IT6–IT8 |
Ajustements : jeu, transition et interférence
Quand deux pièces doivent maintenir une relation, une tolérance ± sur chacune ne suffit pas — le plan demande un ajustement, c'est-à-dire une relation entre l'alésage et l'arbre exprimée par deux désignations ISO 286.
| Type d'ajustement | Relation | Montage | Coût |
|---|---|---|---|
| Avec jeu | L'arbre est toujours plus petit que l'alésage | Montage à la main, les pièces peuvent bouger l'une par rapport à l'autre | Référence |
| Transition | Dépend de la position réelle de l'alésage et de l'arbre dans leurs zones | Parfois un petit jeu, parfois une petite interférence | +15–30% par rapport au jeu |
| Interférence | L'arbre est toujours plus grand que l'alésage | Presse ou méthodes thermiques | Le plus cher |
Lire une désignation devient simple dès que l'on connaît les deux moitiés.
| Élément | Désignation | Écart à 25 mm | Signification |
|---|---|---|---|
| Alésage | H7 | +21 / 0 µm | L'écart fondamental est nul, l'alésage ne peut donc être qu'égal ou supérieur au nominal |
| Arbre | g6 | -7 / -20 µm | Toujours en dessous du nominal, il ne peut donc jamais dépasser l'alésage |
Les lettres a–h donnent des ajustements avec jeu, js–n des ajustements de transition et p–zc des ajustements par interférence. L'alésage est conventionnellement un degré plus large que l'arbre, parce qu'un alésage de précision est plus difficile à réaliser qu'un toursage de précision.
Le choix entre les trois suit une règle : utilisez l'ajustement le plus lâche qui fait encore le travail, et réservez les ajustements par interférence aux liaisons qui ne doivent jamais se séparer.
| Application | Ajustement | Pourquoi |
|---|---|---|
| Pignon ou poulie démontable sur un arbre | H7/k6 transition, monté avec une presse à vis | Positionné avec un ajustement maîtrisé et démontable |
| Goupille de repérage dans un alésage | H7/js6 transition | Symétrique par rapport au nominal, donc il repère précisément dans les deux sens |
| Bague extérieure de roulement pressée dans un logement | H7/p6 interférence | La liaison ne doit jamais se séparer |
| Assemblage vissé | H7/h6 avec jeu | Jusqu'à 34 µm de jeu à 25 mm, ce qui convient à un élément de fixation |
Un détail piège dans les ajustements par interférence : la finition de surface mange l'interférence. Les crêtes de surface sont écrasées au montage, si bien que l'interférence effective est plus petite que la valeur calculée. À Ra 1.6 µm, on perd environ 13 µm sur les deux surfaces, et à Ra 3.2 µm environ 25 µm. Pour H7/p6, dont l'interférence à 25 mm n'est que de 1–35 µm, cette perte peut consommer toute l'interférence et la pièce se desserre. Spécifiez Ra 0.8 µm ou mieux, et considérez le meulage Ra 0.4 µm comme la finition recommandée pour les surfaces en ajustement par interférence.
Ce que chaque procédé sait réellement tenir
Une tolérance que le procédé ne peut pas atteindre n'est pas une tolérance serrée, c'est un rejet qui attend. Voici ce que chaque procédé tient en standard, et ce qu'il tient quand on paie plus.
| Procédé | Standard | Précision | Ultra-précision | Équivalent IT |
|---|---|---|---|---|
| Fraisage CNC (3 axes) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Fraisage CNC (5 axes) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Tournage CNC | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Tournage de type suisse | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Rectification de surfaces | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| Alésage de précision à mandrin | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Électroérosion par fil (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| Électroérosion en immersion (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
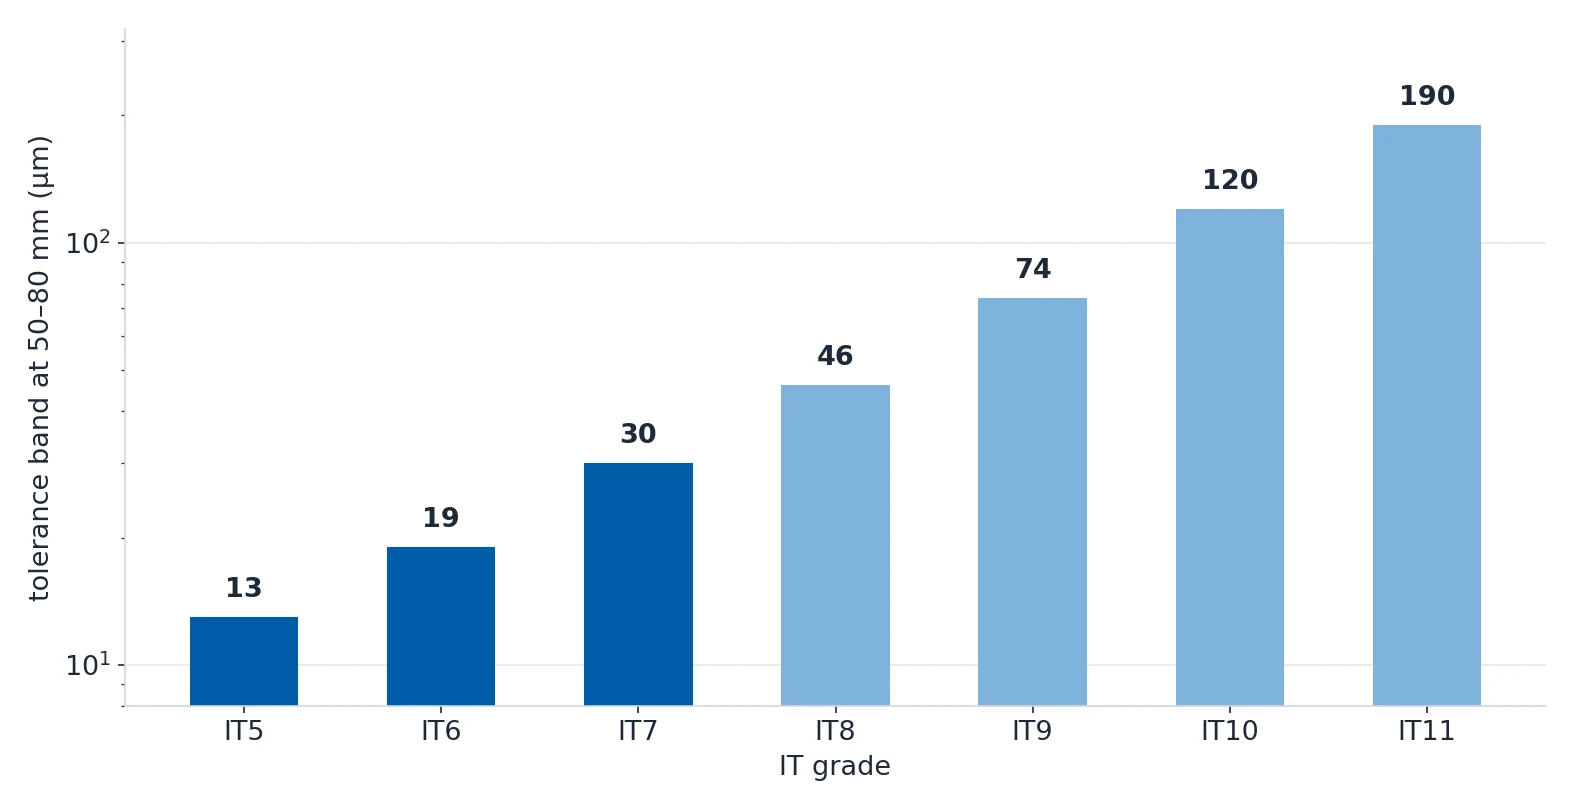
L'échelle des degrés IT est la langue commune entre le plan et l'atelier, et elle mérite d'être lue directement.
| Degré IT | Tolérance à 50–80 mm | Signification pratique |
|---|---|---|
| IT5 | 13 µm | Fabrication de moyens de contrôle |
| IT6 | 19 µm | Usinage de précision |
| IT7 | 30 µm | Ajustements de précision pour roulements et arbres |
| IT8 | 46 µm | Usinage de précision général |
| IT9 | 74 µm | Usinage général, l'équivalent d'ISO 2768-m |
| IT10 | 120 µm | Précision moyenne |
| IT11 | 190 µm | Usinage lâche |
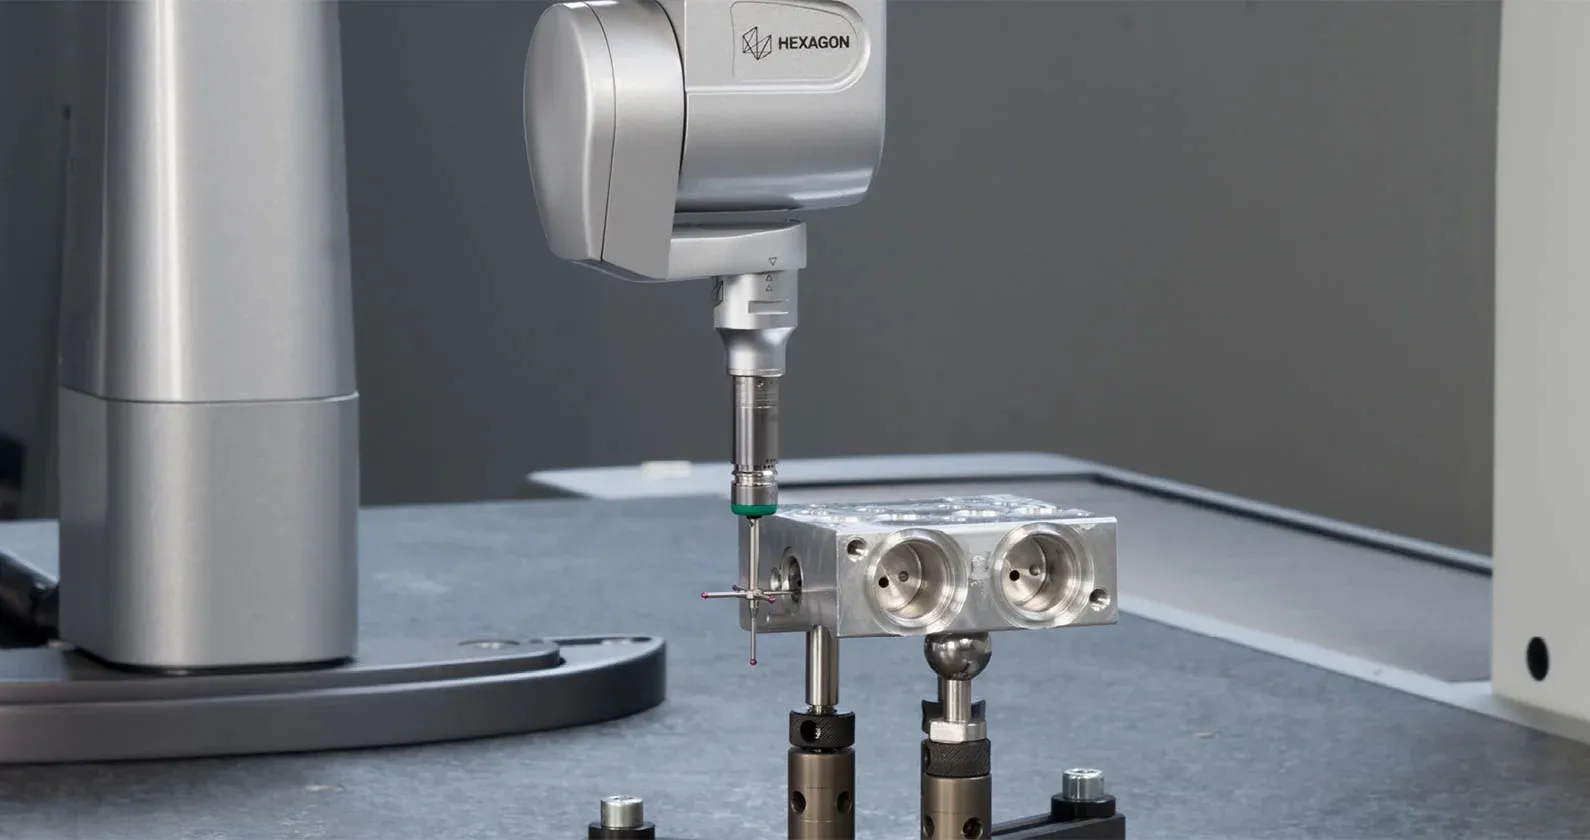
Corriger le cumul avant qu'il n'atteigne l'atelier
Le correctif est un processus court, et il se place avant la diffusion du plan, pas après l'arrivée de la première pièce.
- Listez toutes les cotes de la chaîne d'assemblage, dans l'ordre, avec leur tolérance.
- Calculez le cumul au pire cas : additionnez les tolérances.
- Comparez le résultat à l'exigence que l'assemblage doit respecter.
- Là où il échoue, choisissez en connaissance de cause : serrer une tolérance, ajouter une cale ou redessiner la chaîne.
- Mettez ISO 2768-mK dans le cartouche pour tout ce qui n'est pas indiqué individuellement.
- Spécifiez les ajustements directement avec la notation H7/k6 au lieu de deux tolérances ± séparées.
- Vérifiez chaque tolérance serrée avec le tableau des procédés, et confirmez que la paroi peut la tenir.
- Indiquez la finition de surface sur les ajustements par interférence.
Les trois questions qui attrapent presque tout sont simples : quelle est la tolérance la plus serrée de la chaîne, quelle cote la produit, et le procédé peut-il réellement la tenir. Si une pièce ne s'emboîtait pas, la réponse se trouve généralement dans l'une de ces trois, et elle était sur le plan avant que la matière ne soit coupée.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.