6061 vs 7075 alluminio: come scegliere per i pezzi CNC
L'elenco delle leghe di alluminio conta decine di qualità, ma negli acquisti quotidiani circa il 90% dei pezzi
lavorati ne usa soltanto due: 6061-T6 e 7075-T6. Sono entrambe alluminio, i nomi differiscono di una
cifra e molti acquirenti dirottano di default su quella più costosa. Il risultato è una bolletta del materiale
dal 30%–60% più alta per prestazioni che il pezzo non usa mai — oppure l'errore opposto, dove serviva un pezzo
in 7075, è stato specificato 6061 e il punto debole emerge solo in assemblaggio.
Questo articolo mette le due qualità fianco a fianco e vi dà regole applicabili direttamente.
La risposta breve
- La maggior parte dei pezzi va bene in 6061-T6, che peraltro si salda meglio, resiste meglio alla
corrosione, si lavora meglio e costa meno. - Usate 7075-T6 solo quando il carico richiede davvero il limite di snervamento più alto e non ci sono né
saldatura né ambiente corrosivo. Se la tensocorrosione è una preoccupazione, specificate 7075-T73
invece di T6. - Scegliere sul solo peso è un errore. 7075 è solo circa il 4% più denso di 6061, quindi volumi identici
risparmiano quasi nulla. Il vero risparmio di peso arriva da rendere il pezzo più sottile, ed è
esattamente lì che 7075 si guadagna il suo posto.
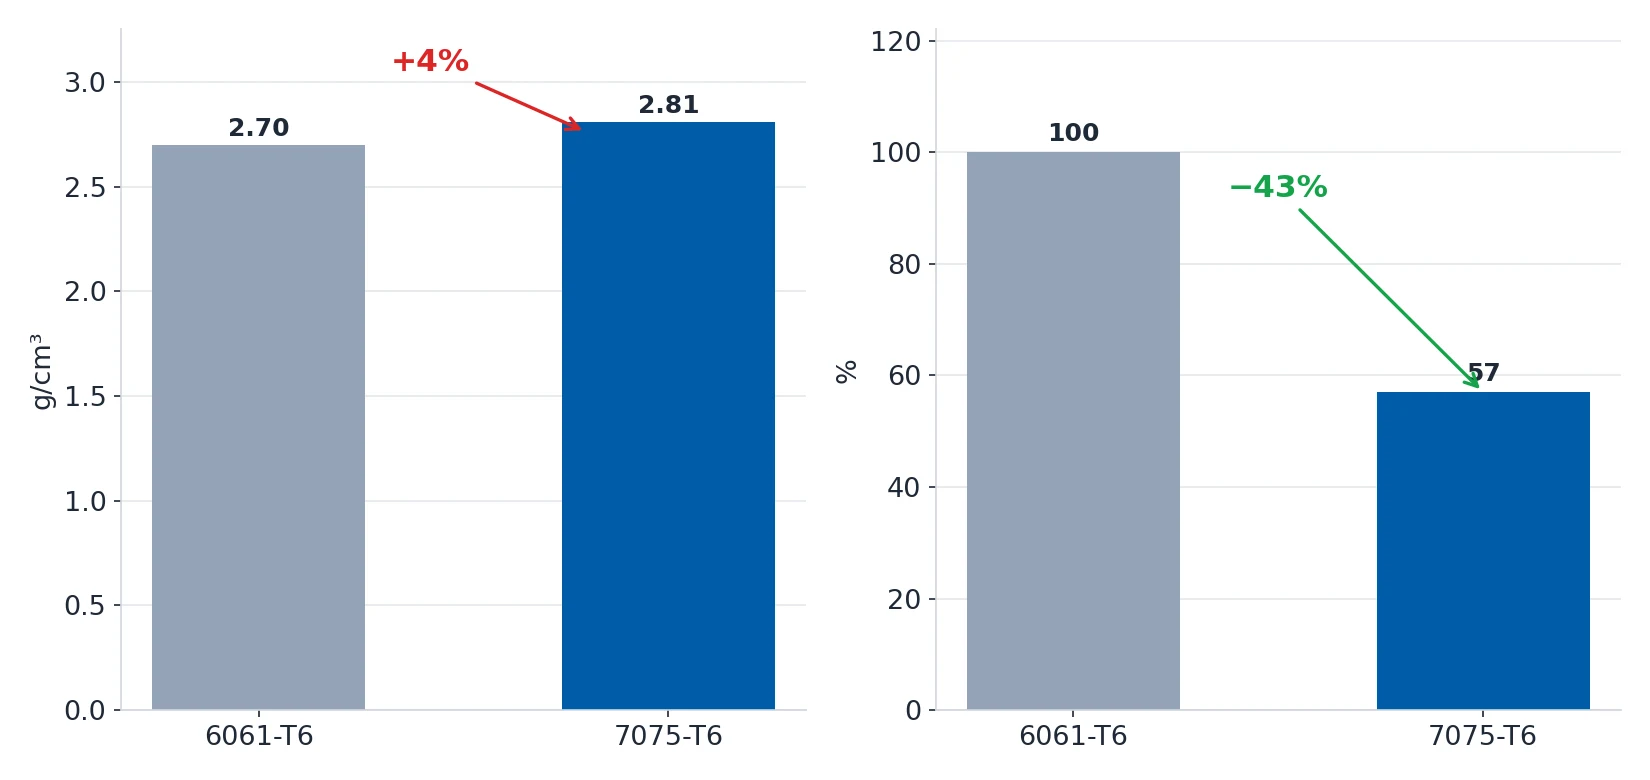
Le densità differiscono di appena il 4%, ma un pezzo in 7075-T6 reso più sottile a parità di carico è circa il 43% più leggero.
Confronto delle proprietà
| Proprietà | 6061-T6 | 7075-T6 | Nota |
|---|---|---|---|
| Snervamento | 276 MPa (40 ksi) | 503 MPa (73 ksi) | 7075 è ~82% più alto — il suo unico vantaggio decisivo |
| Resistenza alla trazione | 310 MPa (45 ksi) | 572 MPa (83 ksi) | 7075 è ~84% più alto |
| Modulo di elasticità | 68.9 GPa | 71.7 GPa | Quasi identici — la rigidezza non dipende dalla qualità |
| Densità | 2.70 g/cm³ | 2.81 g/cm³ | 4% di scarto, non è la differenza principale |
| Resistenza a fatica (10⁷ cicli) | ~138 MPa | ~138 MPa | Essenzialmente uguale — alta resistenza non significa vita a fatica più lunga |
| Tenacità alla frattura KIC | ~29 MPa√m | ~20 MPa√m | 7075 è più fragile, con minore tolleranza al danneggiamento |
| Saldabilità | Buona | Scarsa | 7075 si rompe facilmente durante la saldatura |
| Tensocorrosione | Non sensibile | Sensibile in T6 | 7075-T73 / T74 la migliorano nettamente |
| Resistenza alla corrosione | Buona | Scarsa | 7075 sviluppa corrosione bianca (precipitazione di zinco) |
| Lavorabilità | Buona | Poco buona | 7075 taglia più duro, consuma più in fretta gli utensili e tende ad attaccarsi |
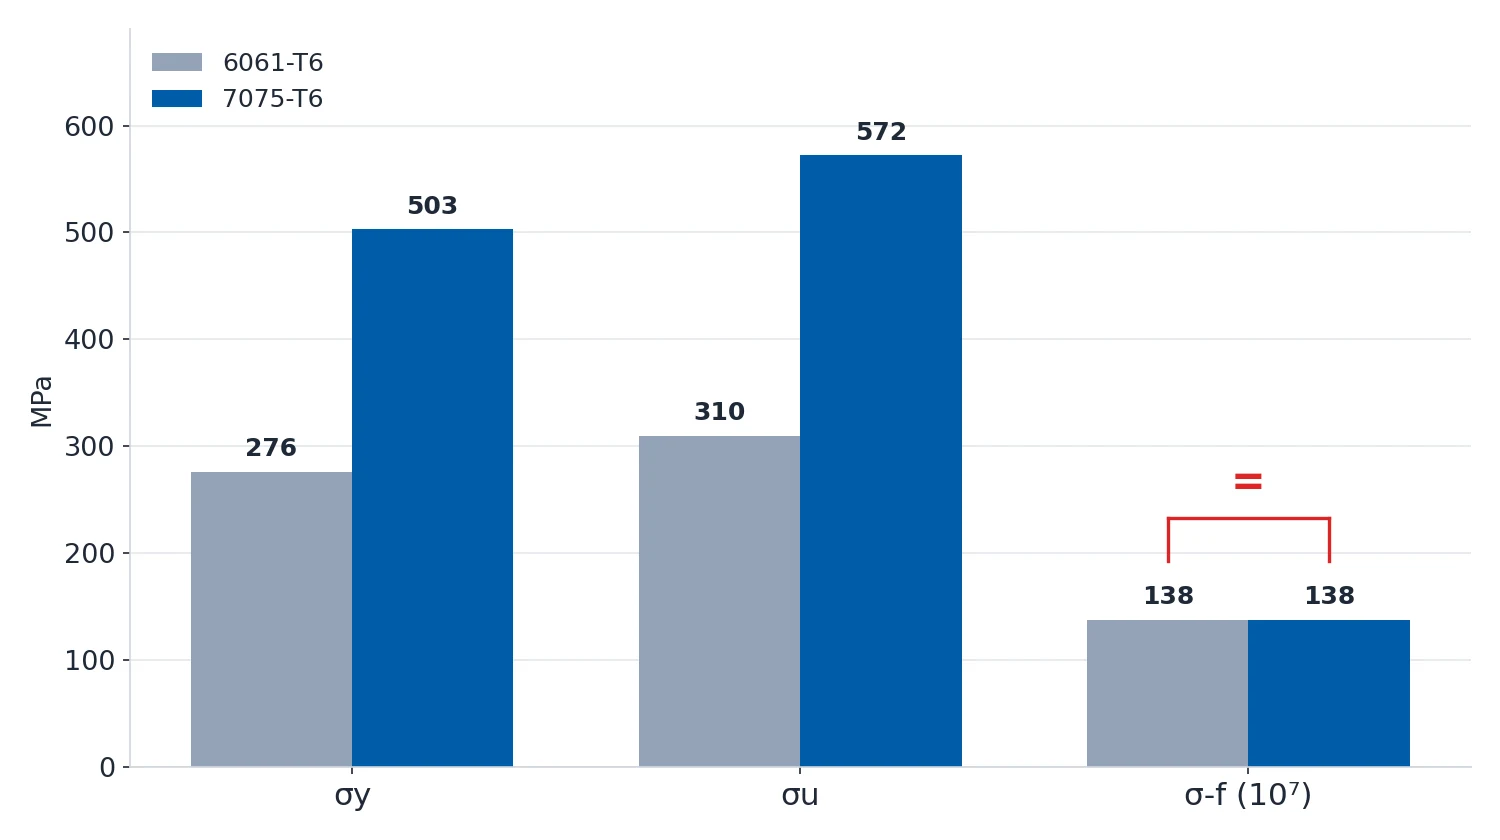
La riga che più spesso si salta è quella della "resistenza a fatica". Molti ingegneri danno per scontato
che la lega più resistente duri di più e scelgono 7075. Ma il limite di fatica dell'alluminio è quasi
indipendente dalla qualità: 6061-T6 e 7075-T6 sono entrambi intorno a 138 MPa. A determinare davvero la vita
a fatica sono concentrazione di tensioni, condizioni della superficie e tensioni residue. Se il vostro
pezzo è un giunto caricato ripetutamente, cambiare lega spesso serve meno che aggiungere un raccordo,
ridurre la rugosità superficiale e controllare il distensionamento.
Quando serve davvero il 7075
Il vantaggio allo snervamento del 7075 è reale in questi casi:
- Componenti strutturali ad alto carico: staffe aeronautiche, bracci di giunti robotizzati, sospensioni da
competizione, telai di droni. Con la stessa sezione di carico, il 7075 consente di ridurre lo spessore
della parete, ed è da lì che arriva il vero risparmio di peso. - pezzi rigidi a parete sottile — con una precisazione: le due leghe hanno quasi lo stesso modulo di
elasticità, quindi la rigidezza di una parete sottile dipende dalla geometria e dal momento d'inerzia
della sezione, non dalla lega. Il ruolo del 7075 è consentire "di assottigliare senza collassare". - pezzi duri e resistenti all'usura: 7075-T6 è a circa 150 HB, contro circa 95 HB per 6061-T6.
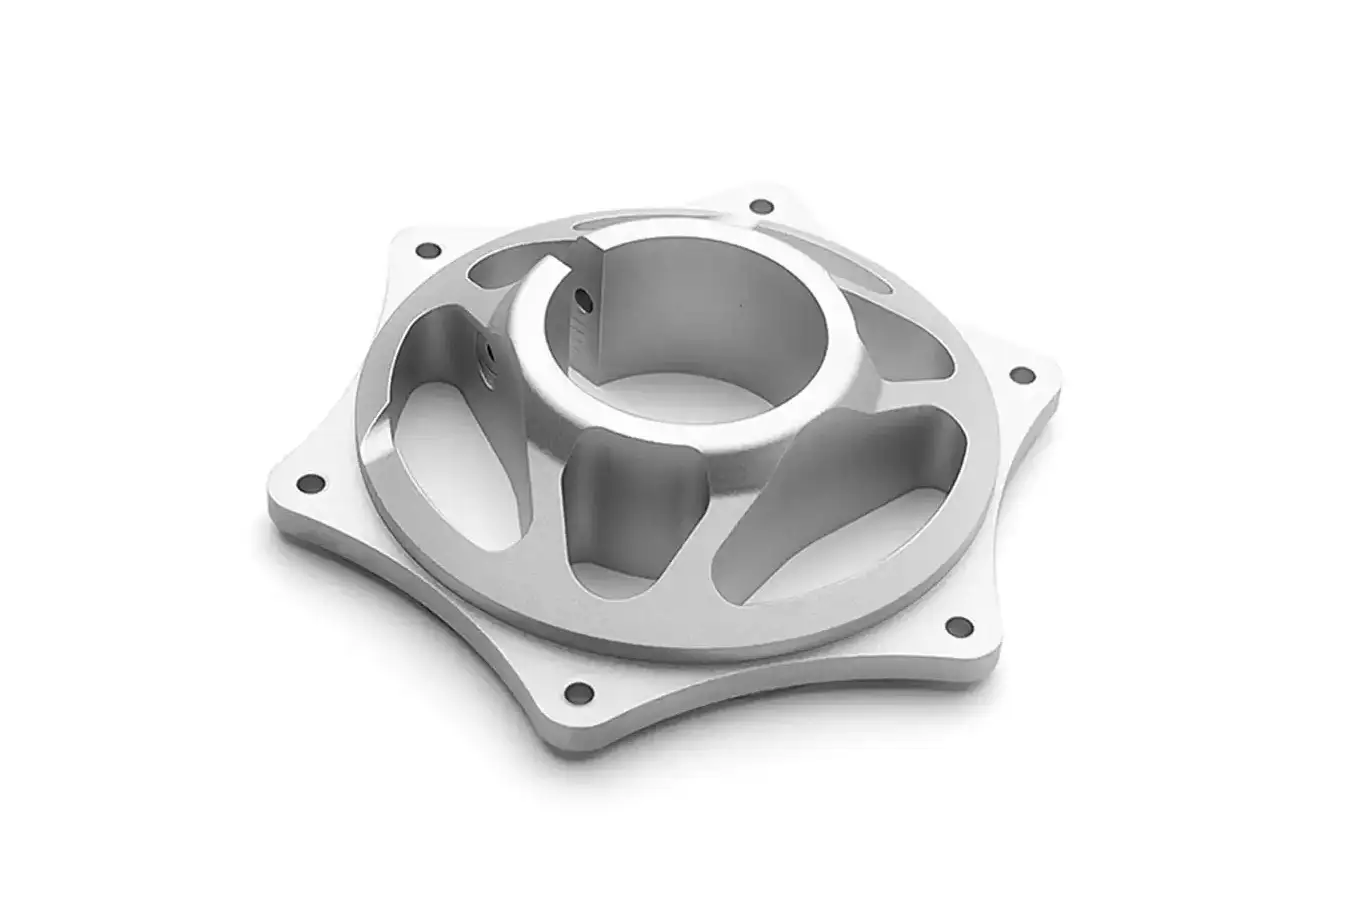
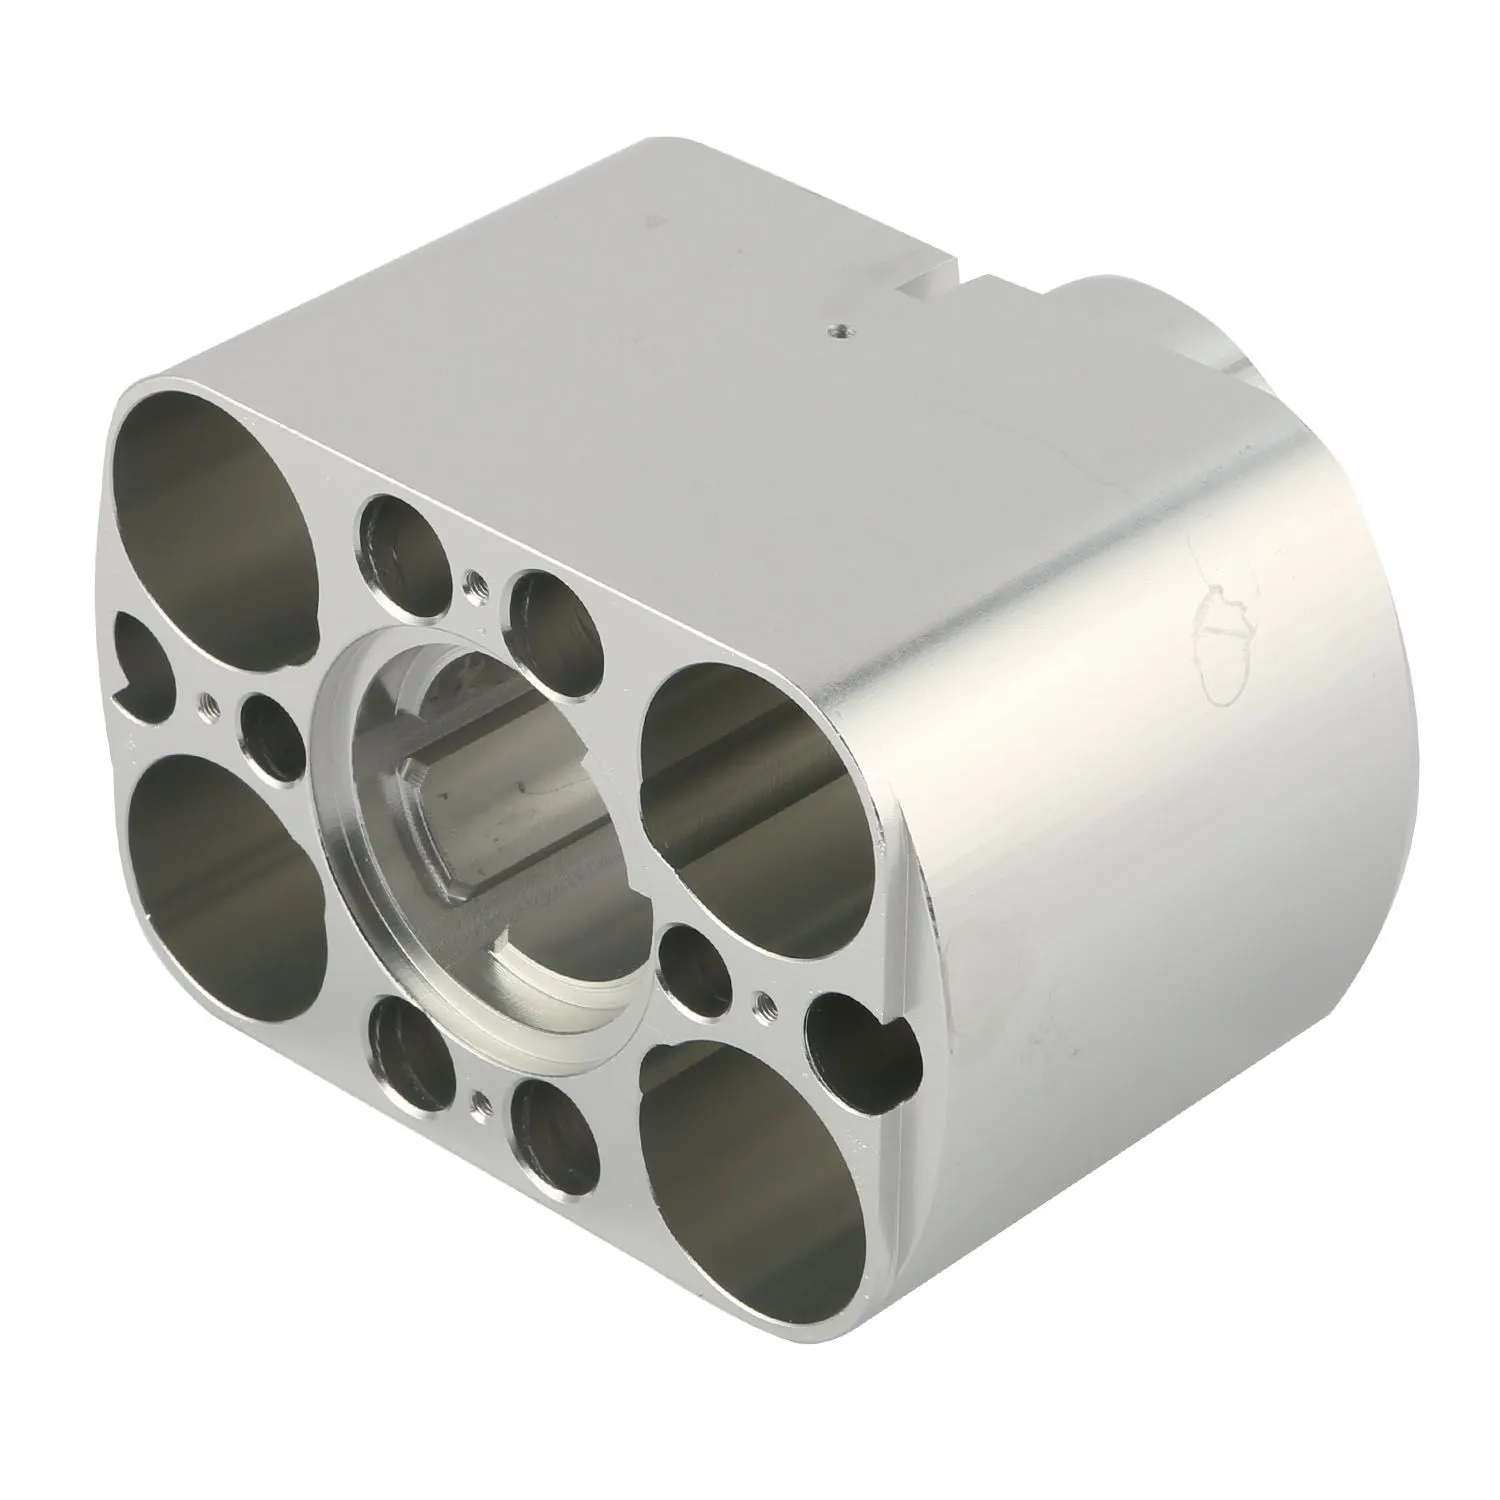
Custodia lavorata in 7075-T7351 — la classe di pezzi in cui il maggiore snervamento si ripaga.
Tre avvertenze serie quando la specificate:
- Se c'è saldatura, tornate al 6061. Il sistema Al-Zn-Mg-Cu del 7075 si rompe facilmente durante la
saldatura, e la perdita di resistenza successiva è ampia e imprevedibile. Se il design non può evitare la
saldatura, il 6061 è la risposta senza esitazioni. -
Per uso esterno o marino scegliete T73/T74, non T6. 7075-T6 è vulnerabile alla tensocorrosione in
presenza di cloruri o tensioni residue. T73 (invecchiamento artificiale per il distensionamento) cede circa
l'8% di resistenza e guadagna un notevole miglioramento della resistenza alla rottura.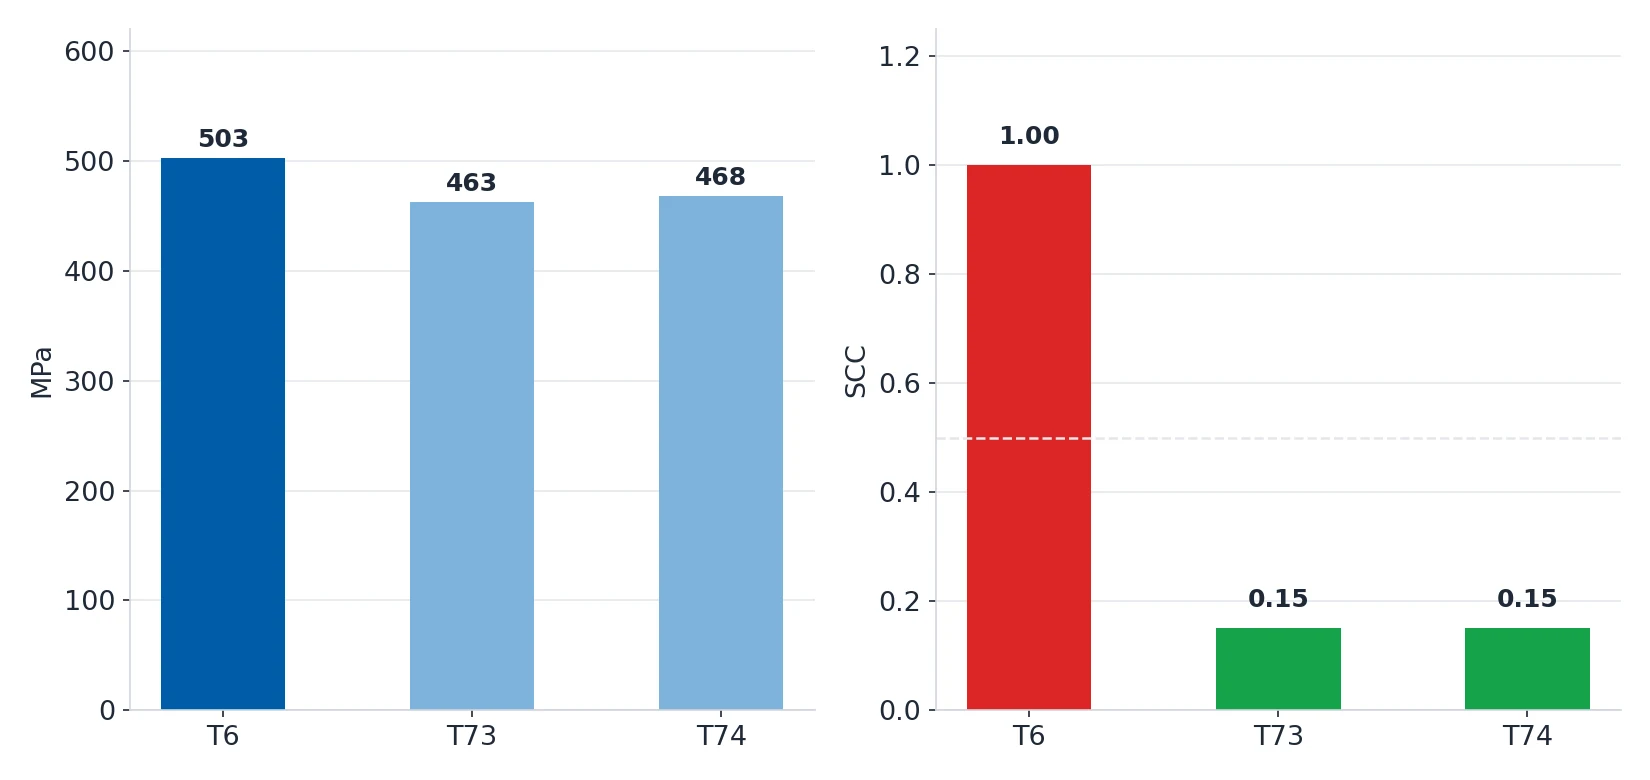
T73 e T74 cedono circa l'8% di snervamento ed eliminano quasi tutto il rischio di tensocorrosione di T6. -
Attenzione al verso di laminazione. Le proprietà nello spessore (direzione Z) della lamiera di 7075
calano sensibilmente, quindi qualsiasi pezzo caricato perpendicolarmente alla faccia della lamiera va
segnalato esplicitamente.
Quando il 6061 è la scelta migliore
In queste situazioni il 7075 non porta vantaggi e crea problemi:

- Assemblaggi saldati: il 6061 è l'alluminio saltabile standard.
- Ambienti umidi, con nebbia salina o chimici: il 6061 resiste alla corrosione nettamente meglio del 7075.
- pezzi medicali e a contatto con alimenti: il 6061 ha un sistema di qualità maturo con certificazione e
tracciabilità chiare; lo zinco e il rame del 7075 richiedono una valutazione separata sotto alcune
normative. - pezzi complessi a cavità profonda o a parete sottile: il 7075 taglia più duro, gli utensili si consumano
prima e la manodopera aggiuntiva spesso annulla il differenziale di prezzo del materiale. - pezzi sensibili al costo con carichi moderati — il caso di gran lunga più comune.
Come scrivere la specifica perché non possa andare storta
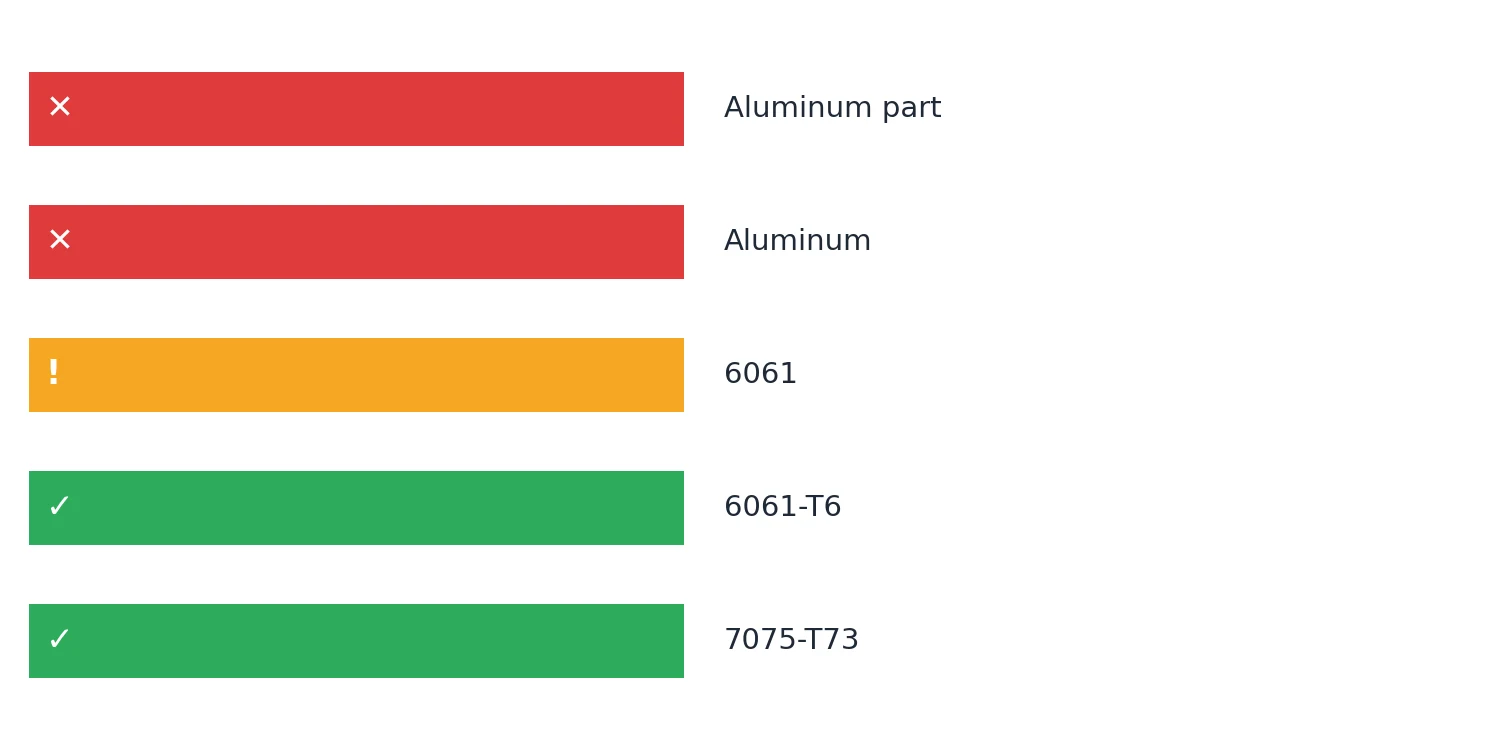
Molte richieste di preventivo riportano solo «parte in alluminio», il che permette a ogni fornitore di
quotare una qualità e un prezzo diversi. La forma corretta è lega più stato:
| Scritto come | Accettabile | Problema |
|---|---|---|
| «parte in alluminio» | ❌ | Non sono fissati né la lega né lo stato — chiunque può quotarlo |
| «alluminio» | ❌ | Idem, e senza alcuno stato |
| «6061» | ⚠️ | La lega è giusta, lo stato manca (T6 / T651 / T7351 differiscono molto) |
| «6061-T6» | ✅ | Lega e stato, senza ambiguità |
| «7075-T73» | ✅ | Lega e stato, con la tensocorrosione già considerata |
Due aggiunte:
- Indicate separatamente lamiera ed estruso. 6061-T651 è la condizione tipica della lamiera (invecchiata
artificialmente, dimensionalmente stabile); 6061-T6 è più tipico di estrusi o di lamiera non invecchiata. - Fissate la finitura superficiale insieme alla lega. L'anodizzazione dura di un pezzo in 7075 aumenta
ulteriormente le tensioni residue, quindi l'ordine corretto è: scegliere prima T73, poi anodizzare secondo
la specifica valida per quello stato.
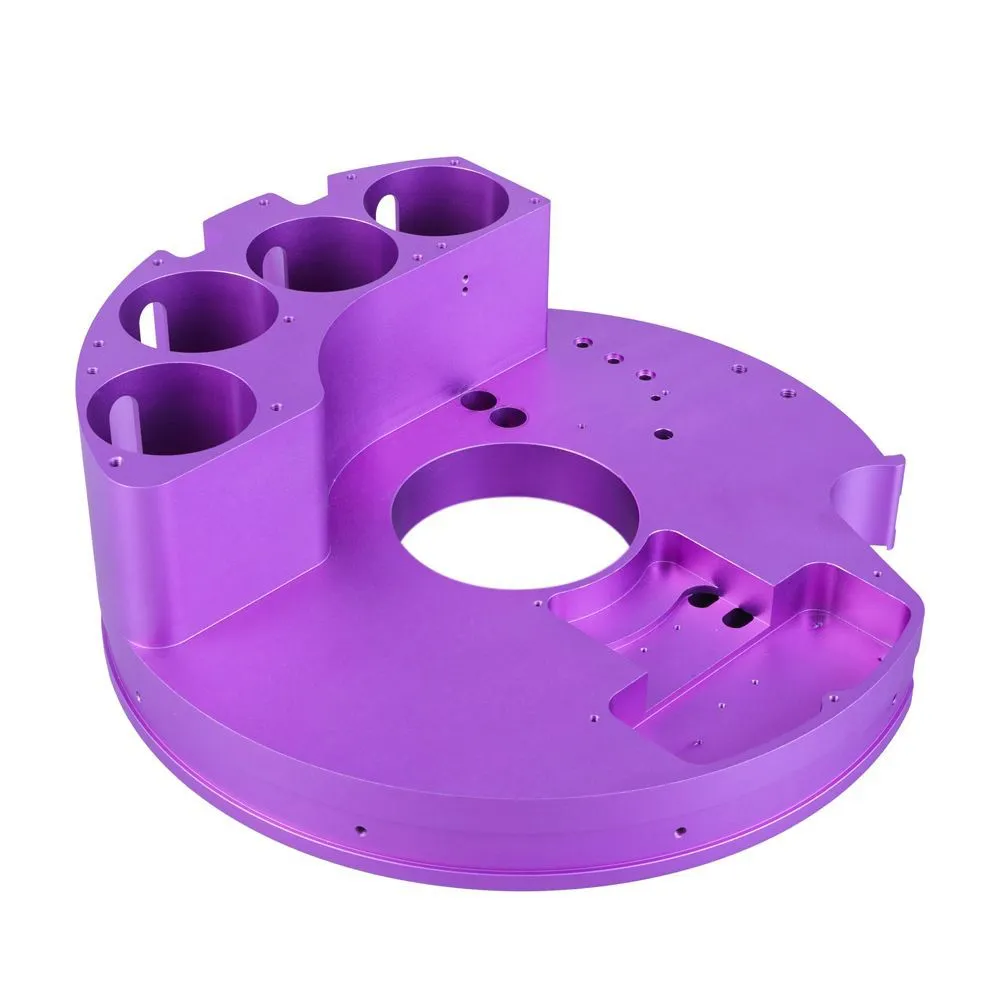
Pezzo in 7075 anodizzato: la finitura aggiunge tensioni residue, ed è per questo che lo stato va scelto per primo.
Un ordine di decisione che potete seguire
Quando un disegno arriva sulla vostra scrivania, ponete queste quattro domande in quest'ordine e la lega verrà da sé:
- C'è saldatura? Sì → 6061.
- Lavorerà all'aperto, in nebbia salina o in prodotti chimici? Sì → 6061; se il 7075 è comunque
richiesto, usate T73/T74. - Il carico principale è statico o ciclico ripetuto? Ciclico e il calcolo a fatica passa già →
7075-T6 è ammesso. Se il calcolo a fatica non passa, correggete prima la geometria (aggiungere
raccordi, eliminare spigoli vivi, ridurre la rugosità superficiale) invece di cambiare lega. - Niente di quanto sopra e il pezzo deve essere più sottile e più leggero? Sì → 7075-T6; altrimenti →
6061-T6.
Come vi aiutiamo in questa decisione
La conferma della lega è un passaggio fisso della revisione DFM che svolgiamo tra la ricezione di un disegno e
la restituzione di un preventivo.
I nostri ingegneri verificano:
- se il disegno indica lega e stato. Dove mancano, ne proponiamo una per l'applicazione e la riportiamo sul
preventivo; - se i requisiti di saldatura, trattamento termico e finitura superficiale si contraddicono tra loro (per
esempio anodizzazione di 7075-T6 con uso esterno); - se il requisito di resistenza richiede davvero il 7075 — se il 6061 basta, vi diciamo quanto risparmiate;
- il piano di utensili e manodopera per pezzi a parete sottile e a cavità profonda, che determina quanto il
pezzo in 7075 costa davvero in più da lavorare.
Se avete una parte in alluminio per cui state confrontando i preventivi, inviateci il file: verificheremo la
fattibilità di lega e processo prima che emettiate la richiesta, così non dovrete tirare a indovino tra due
qualità.
I valori delle proprietà sono cifre tipiche tratte dai manuali pubblici di materiali (ASM/MatWeb). I valori
reali variano in base alla forma del prodotto e al lotto. Basate le vostre decisioni ingegneristiche sulla
specifica di materiale che avete in mano e sui dati misurati, non solo su questa tabella.