6061 と 7075:CNC 部品にはどちらを選ぶべきか
アルミニウム合金のグレードは数十種類に及びますが、実際の調達では 90% 以上の機械加工部品がその二種類しか使い
ません。6061-T6 と 7075-T6 です。どちらもアルミニウムで、名称は一文字しか違わず、多くのバイヤーは
高い方を既定で選びます。その結果、部品が決して使用しない性能のために材料費が 30%–60% 増えるか、あるいは逆に、
本来 7075 が必要な部品に 6061 を指定し、弱点が組立時に初めて現れるという事態になります。
本稿では二つのグレードを並べて比較し、そのまま適用できる判断ルールを示します。
結論
- ほとんどの部品は 6061-T6 で十分です。溶接しやすく、耐食性が高く、加工しやすく、コストも安いからです。
- 7075-T6 を使うのは、荷重が明確に高い降伏強度を要求し、かつ溶接も腐食環境もない場合に限ります。
応力腐食割れの懸念がある場合は、T6 ではなく 7075-T73 を指定してください。 - 重量だけで選ぶのは誤りです。7075 の密度は 6061 より約 4% 高いだけなので、同じ体積ではほとんど軽くなり
ません。実際の軽量化は 部品を薄くすることから得られ、7075 が本当に価値を出すのはまさにその場面です。
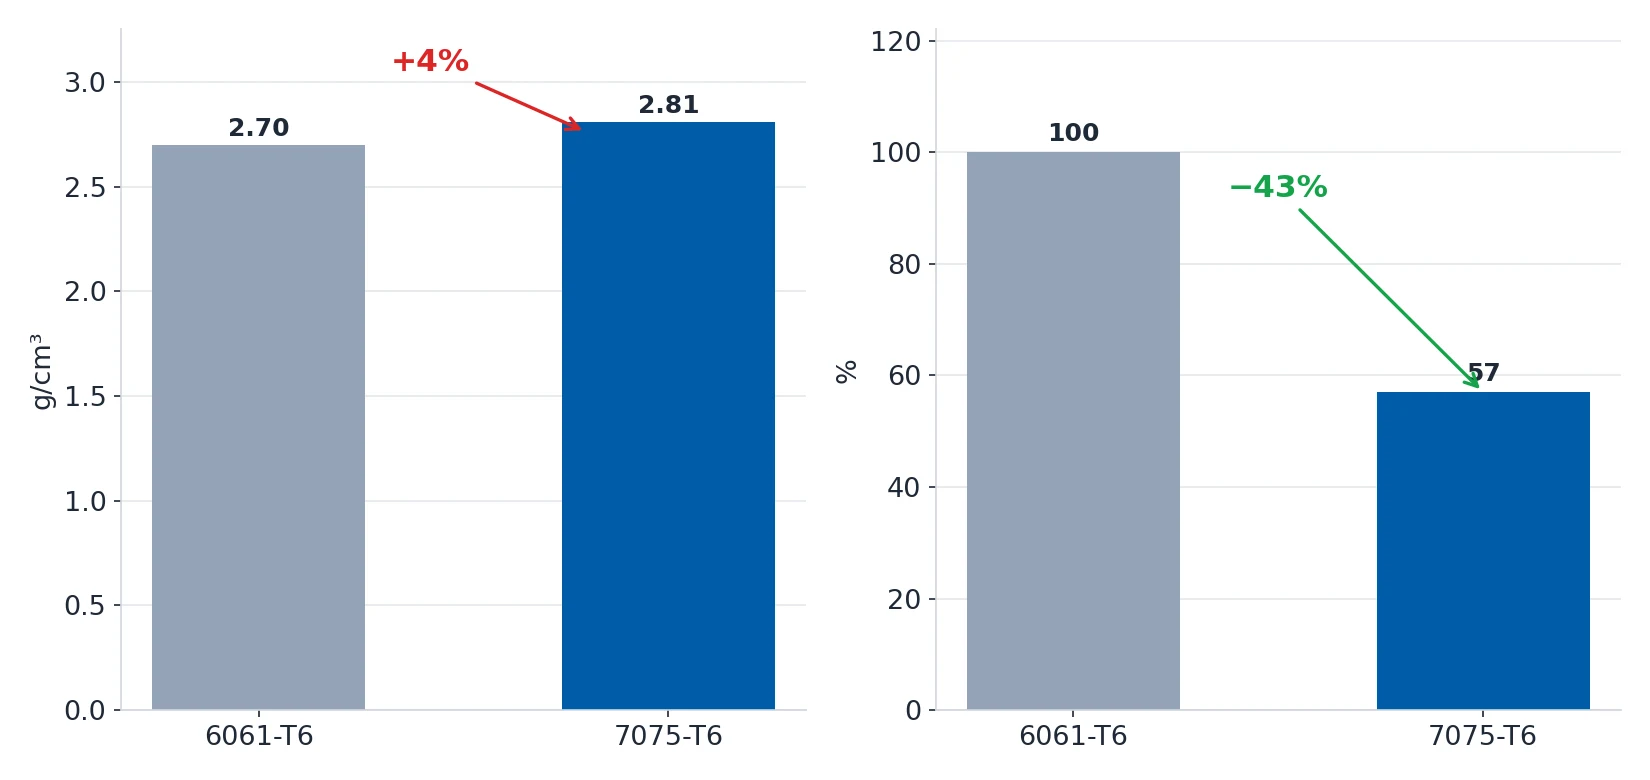
密度の差はわずか 4% ですが、同じ荷重に対して薄く仕上げた 7075-T6 部品は重量が約 43% 軽くなります。
物性値の比較
| 特性 | 6061-T6 | 7075-T6 | 注記 |
|---|---|---|---|
| 降伏強度 | 276 MPa (40 ksi) | 503 MPa (73 ksi) | 7075 が約 82% 高い — 決定的な唯一の優位性 |
| 引張強度 | 310 MPa (45 ksi) | 572 MPa (83 ksi) | 7075 が約 84% 高い |
| ヤング率(弾性係数) | 68.9 GPa | 71.7 GPa | ほぼ同一 — 剛性はグレードで決まらない |
| 密度 | 2.70 g/cm³ | 2.81 g/cm³ | 4% の差であり、主な差ではない |
| 疲労強度 (10⁷ サイクル) | ~138 MPa | ~138 MPa | ほぼ同じ — 高強度でも疲労寿命が長いわけではない |
| 破壊靭性 KIC | ~29 MPa√m | ~20 MPa√m | 7075 はより脆く、損傷許容性が低い |
| 溶接性 | 良 | 不良 | 7075 は溶接時に亀裂が生じやすい |
| 応力腐食割れ | 発生しにくい | T6 では発生しやすい | 7075-T73 / T74 で大幅に改善 |
| 耐食性 | 良 | 不良 | 7075 は白色腐食(亜鉛析出)が生じる |
| 加工性 | 良 | やや不良 | 7075 は切削抵抗が大きく、工具寿命が短く、ビルドアップエッジを生じやすい |
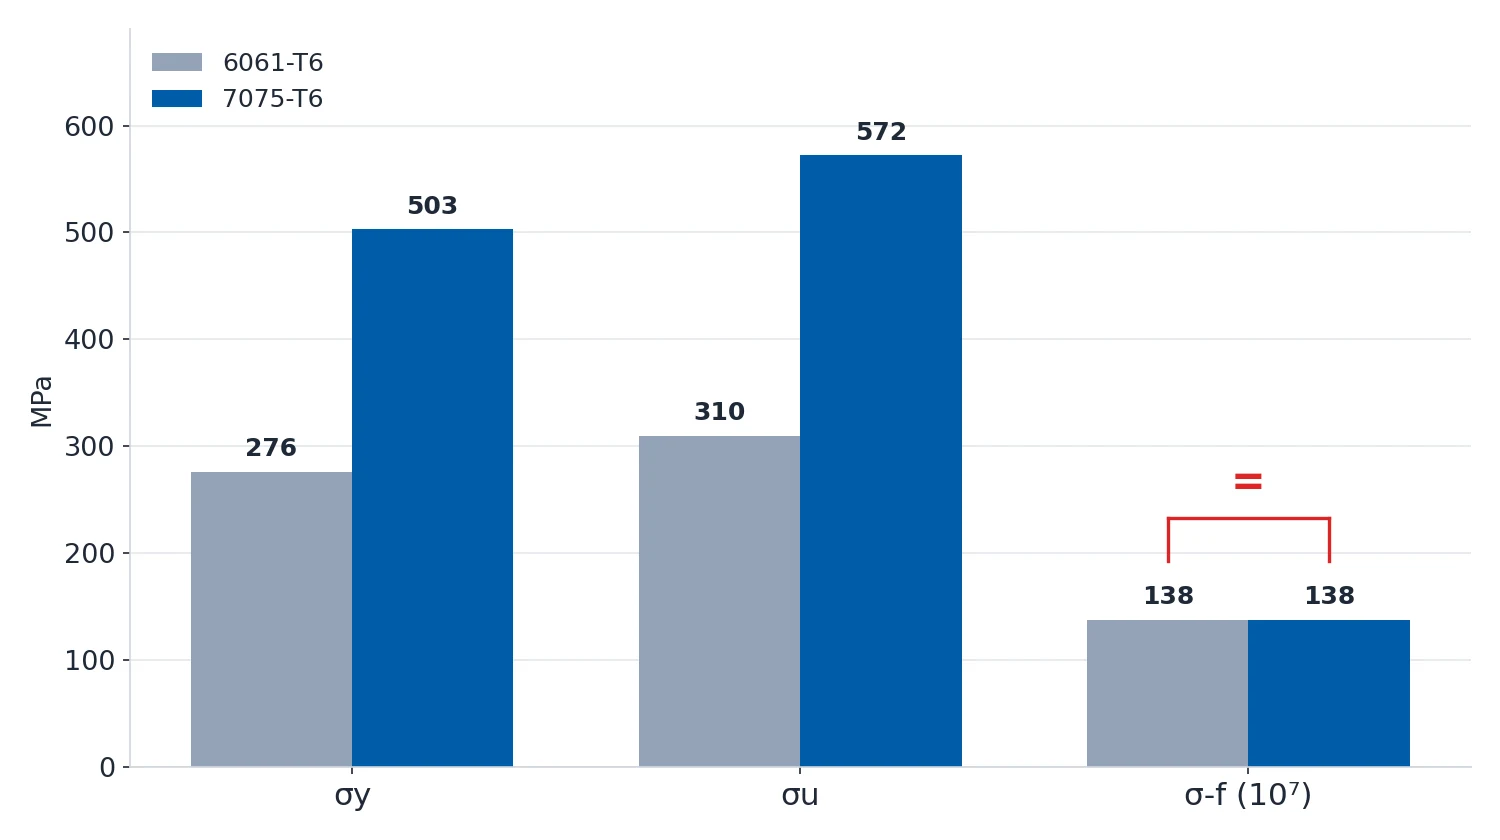
最も見落とされがちな行は「疲労強度」です。 強い合金ほど寿命が長いと考えて 7075 を選ぶエンジニアは多く
います。しかしアルミニウムの疲労限度はグレードにほぼ無関係で、6061-T6 と 7075-T6 はどちらも 138 MPa 前後です。
疲労寿命を実際に決めるのは 応力集中、表面状態、残留応力 です。繰返し負荷を受ける継手部では、合金の変更より、
フィレット半径の追加、表面粗さの低減、去応力処理のほうが効果が大きくなります。
本当に 7075 が必要になるとき
7075 の降伏強度上の優位性は次のケースで実在します。
- 高荷重の構造部品:航空機ブラケット、ロボットの関節リンク、レーシングサスペンション部品、ドローンの
機体フレーム。同じ荷重断面なら 7075 によって肉厚を薄くでき、実際の軽量化が得られます。 - 剛性の高い薄肉部品 — ただし注意点が一つあります。二つの合金のヤング率はほぼ同じなので、薄肉部品の
剛性は形状と断面慣性矩に依存し、グレードには依存しません。7075 の役割は「潰れずに薄くできる」ことです。 - 硬くて耐摩耗な部品:7075-T6 の硬度は約 150 HB、6061-T6 は約 95 HB です。
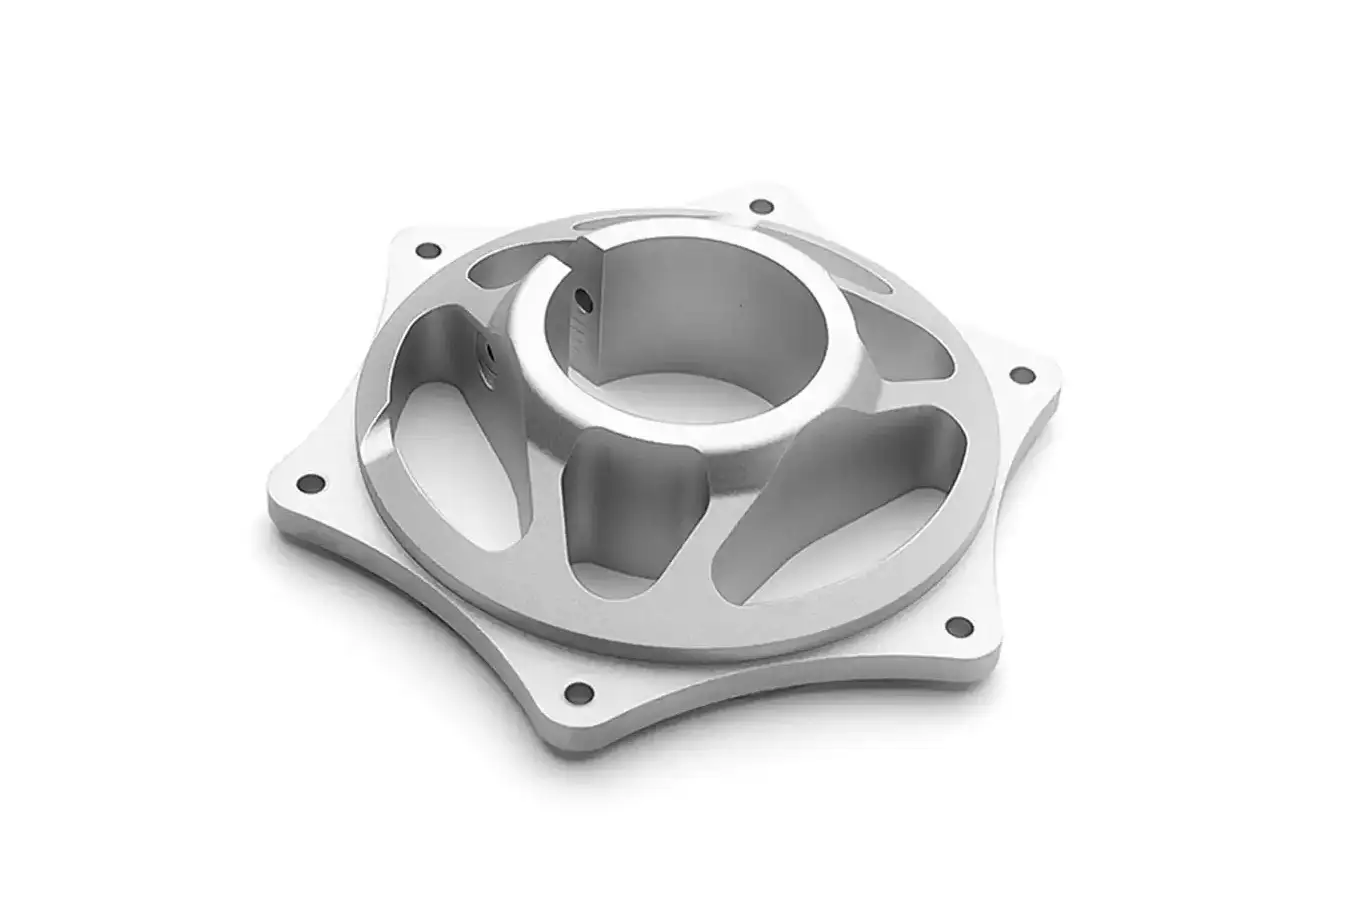
7075-T7351 の加工筐体 — 高い降伏強度が本当に効く部品の例です。
指定する場合の三つの重要な注意:
- 溶接があれば 6061 に戻してください。 7075 の Al-Zn-Mg-Cu 系は溶接時に亀裂を生じやすく、溶接後の強度
損失は大きくて予測できません。設計上溶接を避けられないなら、迷わず 6061 が答えです。 -
屋外や海洋環境では T6 ではなく T73/T74 を選んでください。 7075-T6 は塩化物や残留応力が存在すると応力腐食
割れを生じやすくなります。T73(応力緩和のための人工時効)は約 8% の強度を犠牲にすることで、亀裂抵抗性を
大幅に改善します。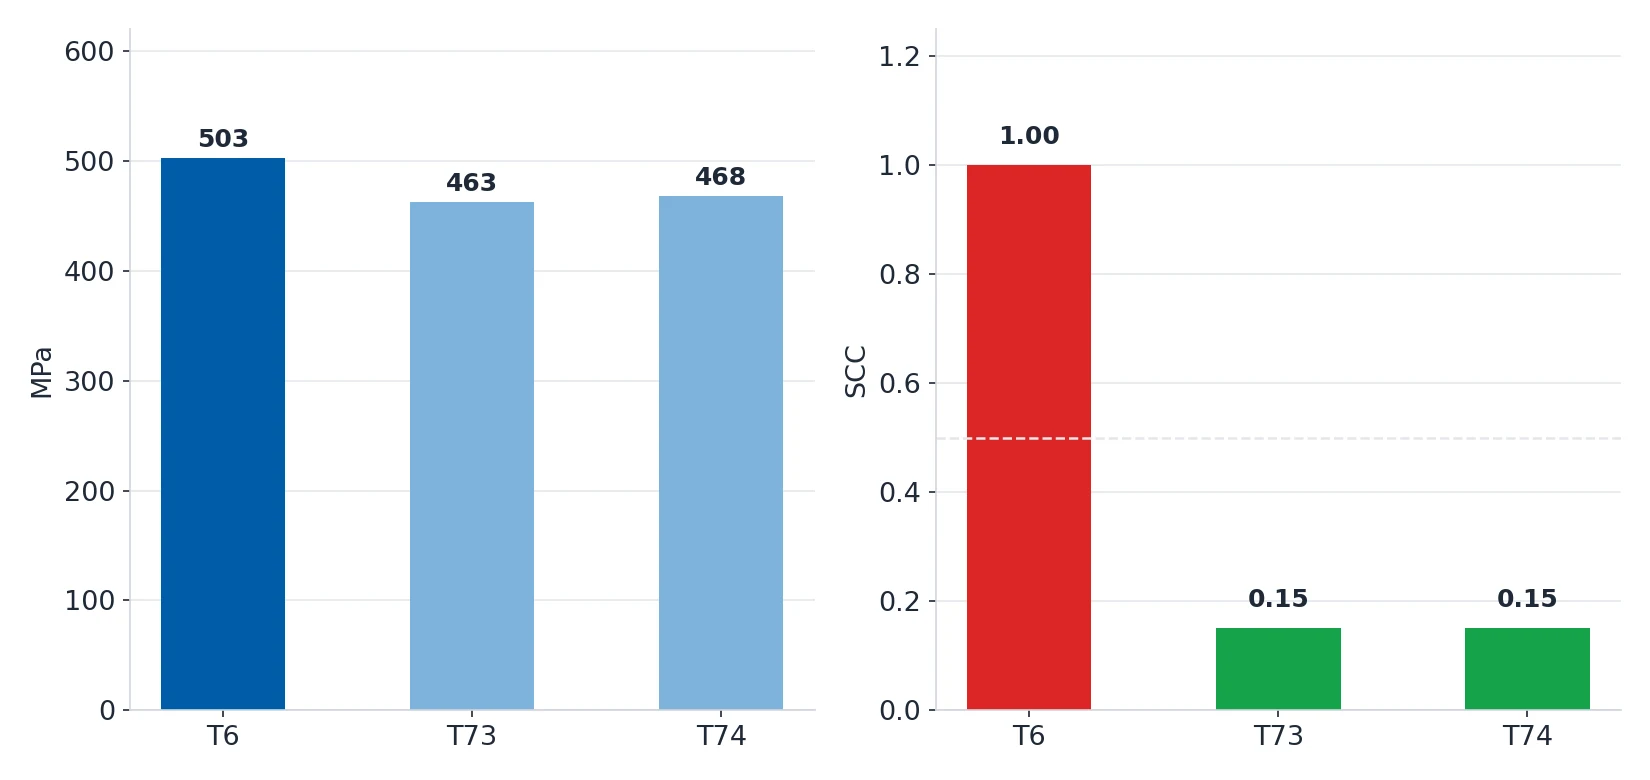
T73 と T74 は降伏強度を約 8% 譲る代わりに、T6 の応力腐食割れリスクの大部分を取り除きます。 -
圧延板の方向性に注意してください。 7075 板の板厚方向(Z 方向)の特性は明確に低下するため、板面に垂直な
方向で荷重を受ける部品では必ず明記してください。
6061 を選ぶべき場合
このような場合、7075 は利点をもたらさず、問題を招きます:

- 溶接組立:6061 は標準的な溶接可能アルミニウムです。
- 湿気・塩水噴霧・化学薬品の環境:6061 は 7075 より明確に耐食性が高いです。
- 医療・食品接触部品:6061 は成熟したグレード体系を持ち、認証とトレーサビリティが明確です。7075 の亜鉛と
銅は一部の規制では別途評価が必要です。 - 複雑な深穴・薄肉部品:7075 は切削抵抗が大きく、工具が摩耗しやすく、追加の工数が材料価格差を上回ることが
よくあります。 - コストに敏感な中程度の荷重部品 — もっとも一般的な場合です。
仕様書を間違えない書き方
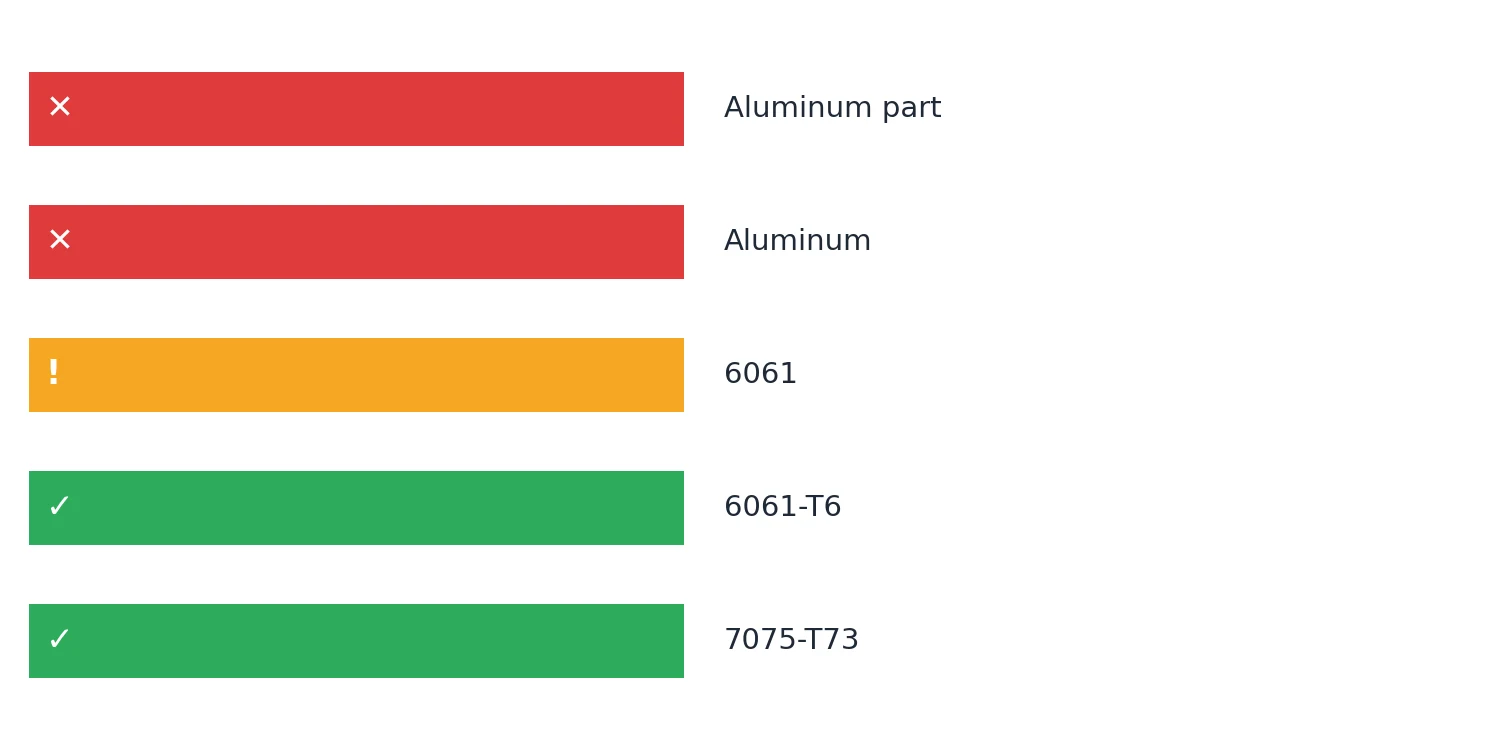
多くの見積依頼には「アルミ部品」としか書かれておらず、それによってサプライヤーごとにグレードも価格も異なって
しまいます。正しい形式は 合金と状態の併記 です:
| 表記 | 適否 | 問題 |
|---|---|---|
| 「アルミ部品」 | ❌ | 合金も状態も決まっていない — 誰でも見積できる |
| 「アルミニウム」 | ❌ | 同じく、状態の指定が全くない |
| 「6061」 | ⚠️ | 合金は正しいが状態がない (T6 / T651 / T7351 は大きく異なる) |
| 「6061-T6」 | ✅ | 合金と状態が明確 |
| 「7075-T73」 | ✅ | 合金と状態があり、応力腐食割れも考慮済み |
補足が二つあります:
- 板と押出材を分けて記載してください。 6061-T651 は一般的な板材の状態(人工時効済み、寸法安定)です。
6061-T6 は押出材または未時効の板に多く使われます。 - 表面処理は合金と併せて規定してください。 7075 部品への硬質陽極酸化は残留応力をさらに高め、正しい順序は
まず T73 を選び、その状態で適用される規格に従って陽極酸化することです。
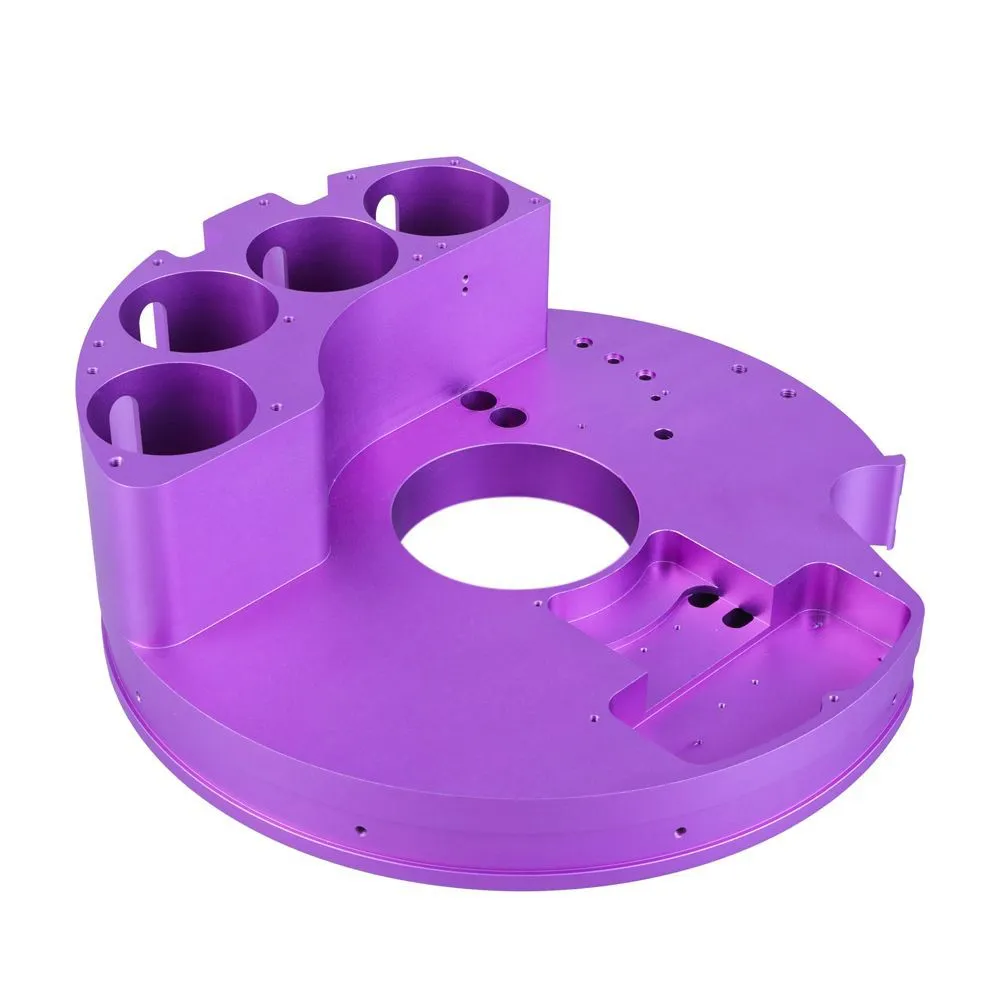
陽極酸化した 7075 部品:表面処理は残留応力を加えるため、まず状態を決める必要があります。
そのまま使える判断順序
図面が机に届いたら、次の四つの問いをこの順に投げれば、合金は決まります:
- 溶接はありますか? はい → 6061。
- 屋外、塩水噴霧、化学薬品の中で使いますか? はい → 6061。他に 7075 が必要な場合は T73/T74 を使ってください。
- 主荷重は静荷重か繰返しサイクル荷重か? サイクルで、すでに疲労計算が成立している場合は 7075-T6 を
使用できます。疲労計算が成立しない場合は、まず形状を修正してください(フィレットを追加し、鋭角を消し、
表面粗さを下げる)。合金を変更する前に。 - いずれにも該当せず、部品をより薄く軽くする必要がありますか? はい → 7075-T6、そうでなければ →
6061-T6。
この判断について当社がどう支援するか
合金確認は、図面のご受領からお見積りを返すまでの間、当社が実施する DFM レビューにおける固定ステップです。
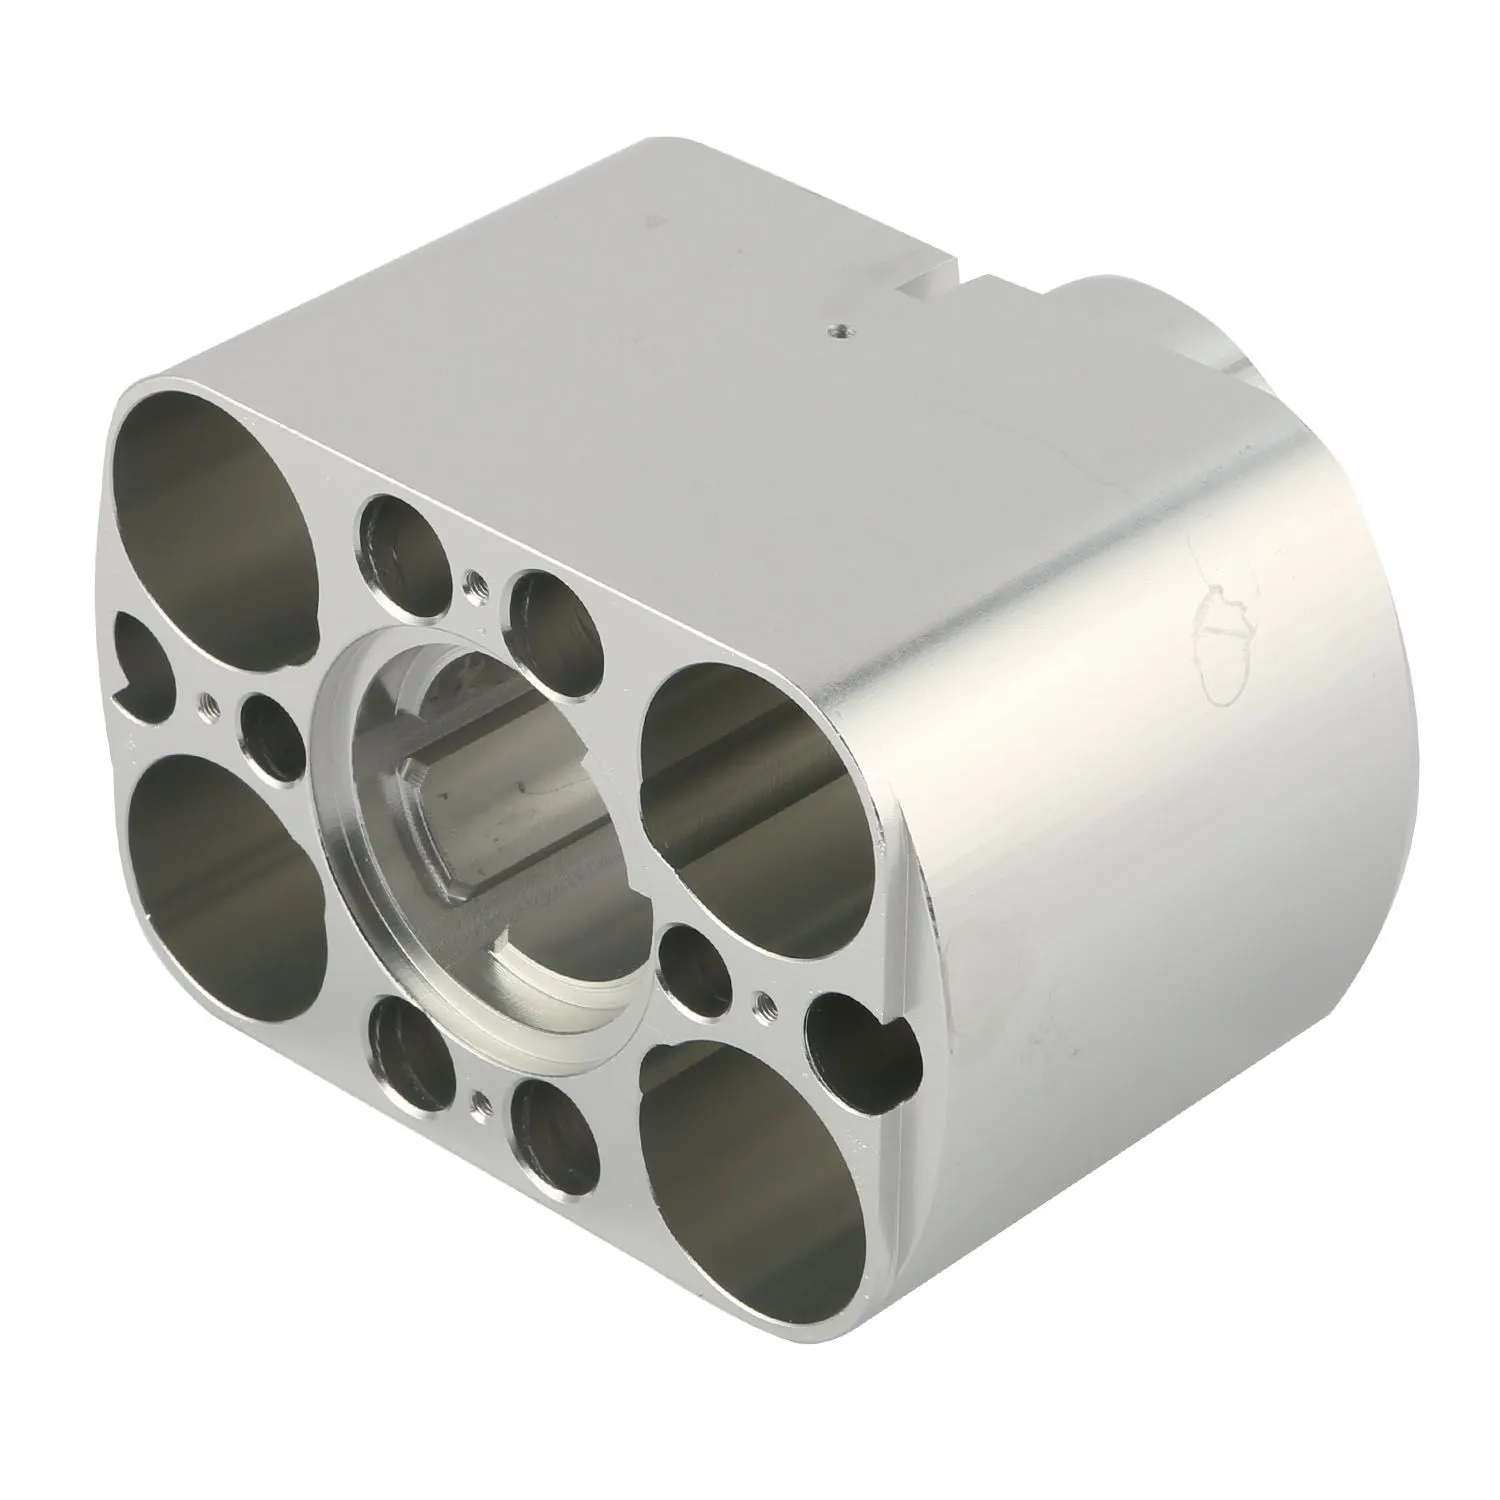
当社エンジニアが確認する項目:
- 図面が合金と状態を指定しているか。指定がなければ、用途に合わせて推奨し、見積書に明記します。
- 溶接、熱処理、表面処理の要件が互いに矛盾していないか(例:7075-T6 の陽極酸化と屋外使用の併用)。
- 強度要求が本当に 7075 を必要としているか。6061 で満たせるなら、どれだけ節約できるかをその場でお伝えします。
- 薄肉部品と深穴部品の工具および工数の計画。これにより 7075 部品の実際の加工費用の差が決まります。
現在アルミニウム部品の見積を比較中でしたら、ファイルをお送りください。見積りの前に合金と工程の成立性を確認
します。二つのグレードの間で推測する手間がなくなります。
本稿の物性値は公開されている材料ハンドブック(ASM/MatWeb)の代表値です。実際の値は製品形状およびロットによって
変動します。技術判断は、お手持の材料仕様と実測データに基づいて行い、この表だけに頼らないでください。