Dịch vụ ép phun nhựa
Ép phun nhựa chính xác cho sản xuất hàng loạt với dung sai khít
Ép phun nhựa chính xác
Dịch vụ ép phun nhựa tiên tiến của chúng tôi mang lại giải pháp sản xuất số lượng lớn cho chi tiết nhựa phức tạp với độ chính xác và tính lặp lại vượt trội. Với thiết bị hiện đại và đội ngũ kỹ sư giàu kinh nghiệm, chúng tôi đảm bảo chất lượng ổn định với chi phí cạnh tranh.
Chúng tôi chuyên cả vật liệu nhiệt dẻo và nhiệt rắn, cung cấp giải pháp toàn diện từ tối ưu hóa thiết kế, phát triển khuôn đến sản xuất cuối cùng và các công đoạn thứ cấp.
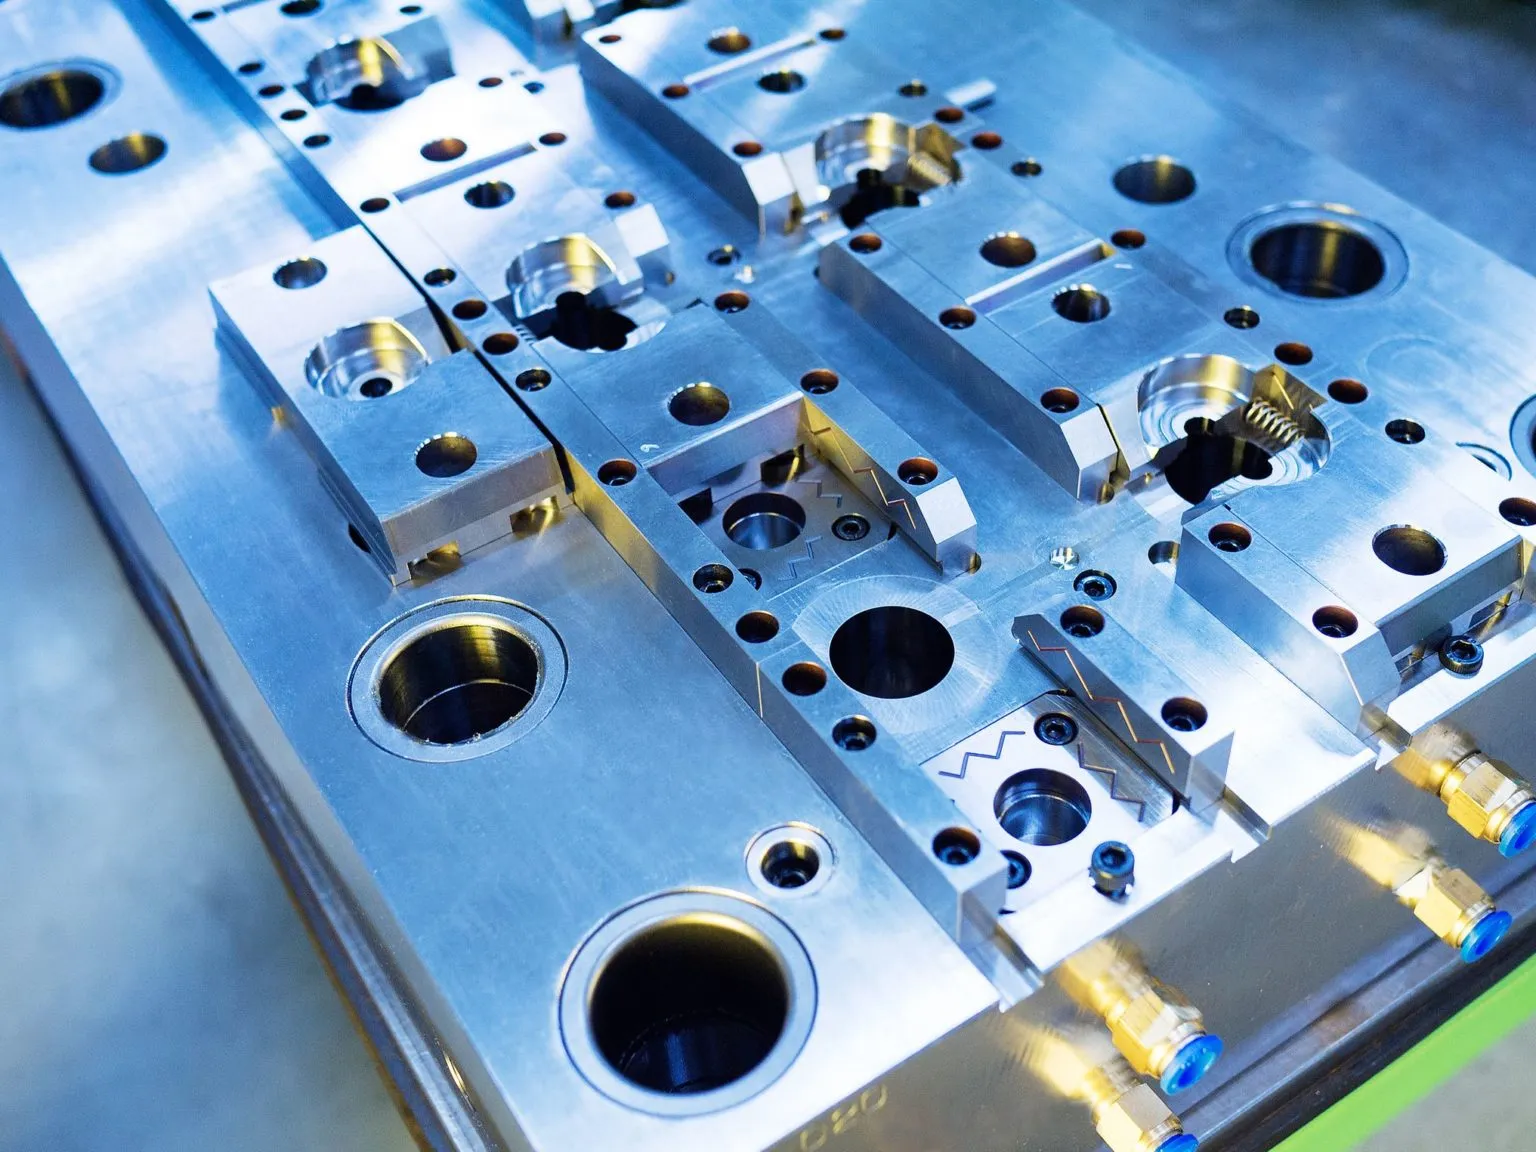
Quy trình ép phun nhựa
Thiết kế khuôn
Thiết kế CAD và phân tích dòng chảy với tối ưu hóa cổng phụt và bố trí kênh làm mát
Chế tạo khuôn
Gia công CNC chính xác các linh kiện khuôn bằng thép tôi cứng P20/H13
Chuẩn bị sản xuất
Hiệu chuẩn máy, sấy vật liệu và tối ưu hóa tham số quy trình
Kiểm soát chất lượng
Giám sát trong quá trình, kiểm tra kích thước và kiểm soát quá trình thống kê
Năng lực kỹ thuật
Thông số thiết bị
Tương thích vật liệu
Nhựa nhiệt dẻo
- PP, PE, PS
- ABS, PC, PMMA
- POM, PA66, PBT
- PEEK, PPS, LCP
Vật liệu đặc chủng
- Cấp y tế
- Cấp thực phẩm
- Chống cháy
- Sợi carbon
Tiêu chuẩn chất lượng
Dung sai kích thước
Độ nhám bề mặt
Năng lực quá trình
Mục tiêu chất lượng
So sánh các phương án khuôn: Nhôm vs P20 vs thép tôi cứng
Trước khi một chi tiết được báo giá, khuôn phải được xác định — và vật liệu khuôn quyết định sự đánh đổi giữa chi phí ban đầu, thời gian chế tạo khuôn, tuổi thọ khuôn và chi phí thay đổi về sau. Sinbo gia công linh kiện khuôn bằng thép tiền cứng P20 và các mác tôi cứng (nhóm H13) — hai vật liệu khuôn sản xuất được so sánh chi tiết dưới đây. Khuôn nhôm cho mẫu thử, được dùng rộng rãi trong các dự án giai đoạn đầu, được đưa vào so sánh để tham chiếu thực tế ngành.
| Tiêu chí | Nhôm (mẫu thử / cầu nối) | P20 (tiền cứng) | Thép tôi cứng (nhóm H13) |
|---|---|---|---|
| Tuổi thọ khuôn điển hình (lần ép) | ~100–10,000 (quy tắc ước lượng¹) | ~50,000–500,000 (quy tắc ước lượng¹) | 1,000,000+ (quy tắc ước lượng¹) |
| Khối lượng dự án phù hợp nhất | Mẫu thử, lô cầu nối và lô thử thị trường | Dự án khối lượng trung bình | Dự án khối lượng lớn, kéo dài |
| Chi phí sửa đổi khuôn | Thấp nhất — vật liệu được cắt lại nhanh chóng | Trung bình | Cao nhất — sửa chữa có thể đòi hỏi hàn và rủi ro tôi cứng lại |
¹ Các dải quy hoạch ngành thường được trích dẫn, không phải bảo đảm hiệu suất; tuổi thọ khuôn thực tế phụ thuộc hình học chi tiết, mức mài mòn của nhựa resin và bảo trì. Con số xác nhận cho một dự án cụ thể được nêu trong báo giá.
Logic lựa chọn: cân nhắc khối lượng dự án dự kiến với khả năng thay đổi thiết kế, sau đó đến loại resin. Các hỗn hợp có phụ gia và nhựa kỹ thuật (PA66 gia cường sợi thủy tinh, vật liệu cấp PEEK trong danh sách vật liệu của trang này) có tính mài mòn cao và đẩy lựa chọn về phía thép tôi cứng. Kinh tế học của việc sửa đổi quan trọng ngang chi phí ban đầu: nhôm và P20 cắt lại với chi phí thấp, trong khi thay đổi trên thép tôi cứng có rủi ro chu trình hàn và tôi lại. Với hầu hết dự án, câu hỏi là P20 hay thép tôi cứng — báo giá nêu rõ mác được khuyến nghị cho khối lượng mục tiêu.
Ép phun nhựa vs in 3D: Tư duy điểm hòa vốn
Không quy trình nào “rẻ hơn” nói chung — chúng định giá khác nhau khi số lượng tăng lên. Ép phun mang chi phí khuôn cố định được phân bổ trên toàn dự án, cộng chi phí biên thấp trên mỗi lần ép. Phía in mang chi phí cố định gần bằng không và chi phí trên mỗi chi tiết gần như phẳng. Hai đường cong cắt nhau tại số lượng hòa vốn; bạn nằm ở phía nào quyết định hiệu quả kinh tế.
Điểm giao nhau, dưới dạng công thức:
- Chi phí đơn vị ép phun hiệu dụng: C_IM(Q) = C_tool / Q + C_shot, trong đó C_tool là chi phí khuôn cộng định dạng, Q là tổng số lượng dự án.
- Chi phí đơn vị in: C_3DP ≈ C_print, gần như phẳng.
- Số lượng hòa vốn: Q* = C_tool / (C_print − C_shot). Trên Q*, ép phun thắng về chi phí đơn vị; dưới nó, in lại thắng.
Chúng tôi không công bố ngưỡng số: Q* dịch chuyển theo kích thước chi tiết, hình học, vật liệu và cấu hình khuôn (khuôn nhiều hốc dịch chuyển nó mạnh), nên nó được tính từ báo giá, không giả định.
Các biến quyết định cần thống nhất trước khi so sánh giá:
- Mức đóng băng thiết kế. Ép phun đòi hỏi thiết kế đóng băng khi cắt thép; thay đổi về sau trở thành sửa khuôn. In chấp nhận lặp lại — bạn đóng băng càng muộn, sự linh hoạt đó càng có giá trị.
- Tổng khối lượng và quỹ đạo, không chỉ đơn hàng đầu tiên — hãy cầu nối: in các đơn vị đầu, cắt khuôn khi khối lượng ổn định.
- Tương đương vật liệu. Các mác kỹ thuật (PEEK, PPS, LCP), hỗn hợp phụ gia và chống cháy, cấp y tế/thực phẩm đều đã định hình trong ép phun; bản in tương đương có thể khác về tính dị hướng, độ xốp và tính sẵn có của mác.
- Tính nhất quán và hoàn thiện. Chi tiết ép phun đạt Cpk ≥ 1.67, ±0.05 mm và Ra 0.8; chi tiết in cần hậu xử lý để tiến gần các mục tiêu đó.
- Tiến độ. Lô nhỏ xuất hàng trong 3–5 ngày; khuôn mới cộng thêm thời gian dẫn mà in tránh được.
Khi số lượng, vật liệu và thiết kế đóng băng hội tụ, hiệu quả kinh tế phân bổ của ép phun lên tiếng — RFQ chính là nơi Q* được tính ra.
Ứng dụng theo ngành
Ô tô
Ốp nội thất, chi tiết bảng điều khiển, chi tiết dưới nắp capo, đầu nối điện
Điện tử
Vỏ hộp, đầu nối, nút bấm, công tắc, chi tiết quản lý dây cáp
Thiết bị y tế
Dụng cụ phẫu thuật, vỏ thiết bị, chi tiết bàn giao thuốc, thiết bị chẩn đoán
Bắt đầu dự án sản xuất của bạn ngay hôm nay
Liên hệ với các chuyên gia của chúng tôi để được tư vấn chuyên nghiệp và báo giá cạnh tranh