5 轴还是 3 轴:CNC 铣加工什么时候真的划算
大约 80% 的铣加工件都是 3 轴做的,而 5 轴只在很有限的几类几何形状上才值回票价:复杂型面、
深腔加小圆角、以及三个以上侧面之间有紧公差关联的特征。 真正昂贵的错误不是该用 5 轴时选了
3 轴,而是在只需要 3+2 定位的图纸上写了「5 轴」——工厂会按同步 5 轴编程来计价,报价直接翻倍甚至
三倍。
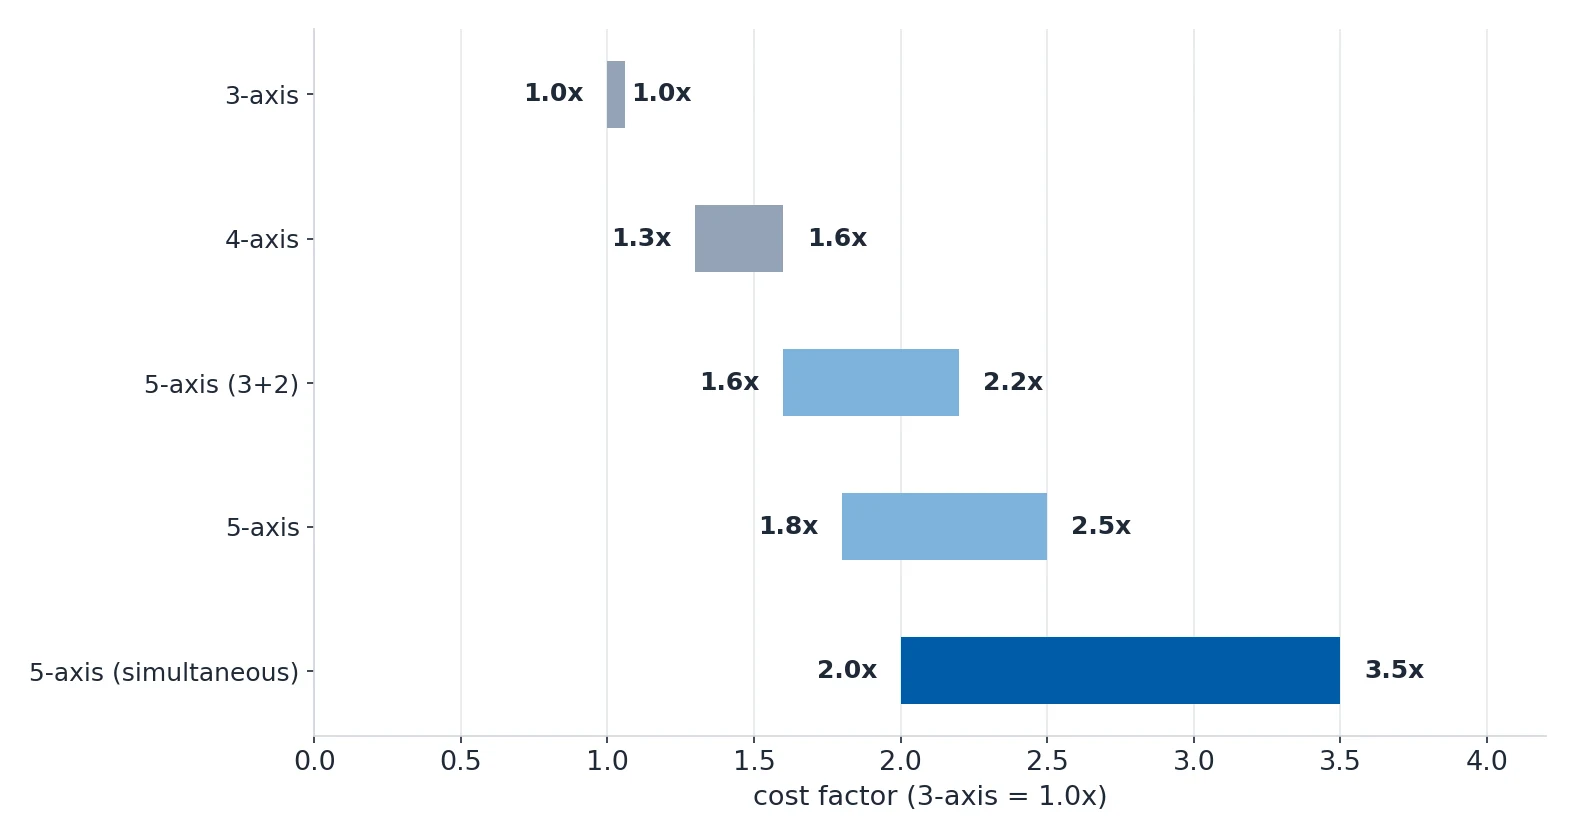
你的件到底需要哪台机器
| 你的件需要什么 | 用这个 | 为什么 | 成本系数 |
|---|---|---|---|
| 平面特征、型腔、孔、2D 轮廓——都能从一个方向加工到 | 3 轴 | 80% 的铣加工件。装夹快、机型多、小时费率最低。 | 1.0 倍(基准) |
| 2 个侧面的特征,且两者之间位置公差很紧 | 4 轴 | A 轴转台让你不松夹就能加工第二个面,消除装夹误差。 | 1.3–1.6 倍 |
| 复合角度(不是 0/90 度)的孔或槽 | 4 轴或 3+2 | 把零件转到正确角度,再用 3 个直线轴铣/钻。不需要联动旋转。 | 1.3–1.6 倍 |
| 复杂型面(叶轮、涡轮叶片、模具) | 同步 5 轴 | 刀具全程保持与型面接近垂直。表面更好、周期更短、装夹更少。 | 2.0–3.5 倍 |
| 3 个以上侧面的特征,且相互公差很紧 | 5 轴机上的 3+2 定位 | 5 轴机用在分度模式。比同步 5 轴的编程和加工都便宜。 | 1.6–2.2 倍 |
| 深型腔配小圆角,需要短而刚的刀具 | 5 轴 | 摆头倾斜进入型腔,刀具更短。挠曲更小、表面更好、去材更快。 | 1.8–2.5 倍 |
最后一行要仔细看。带小圆角的深型腔可以用 5 轴按 1.8–2.5 倍加工,但如果把型腔重新设计一下,
3 轴按 1.0 倍往往也能做——这是设计决策,不是加工决策,比跟工厂争论机床费率值钱得多。

各种配置实际能给到什么
| 参数 | 3 轴 | 4 轴 | 5 轴(3+2) | 5 轴(同步) |
|---|---|---|---|---|
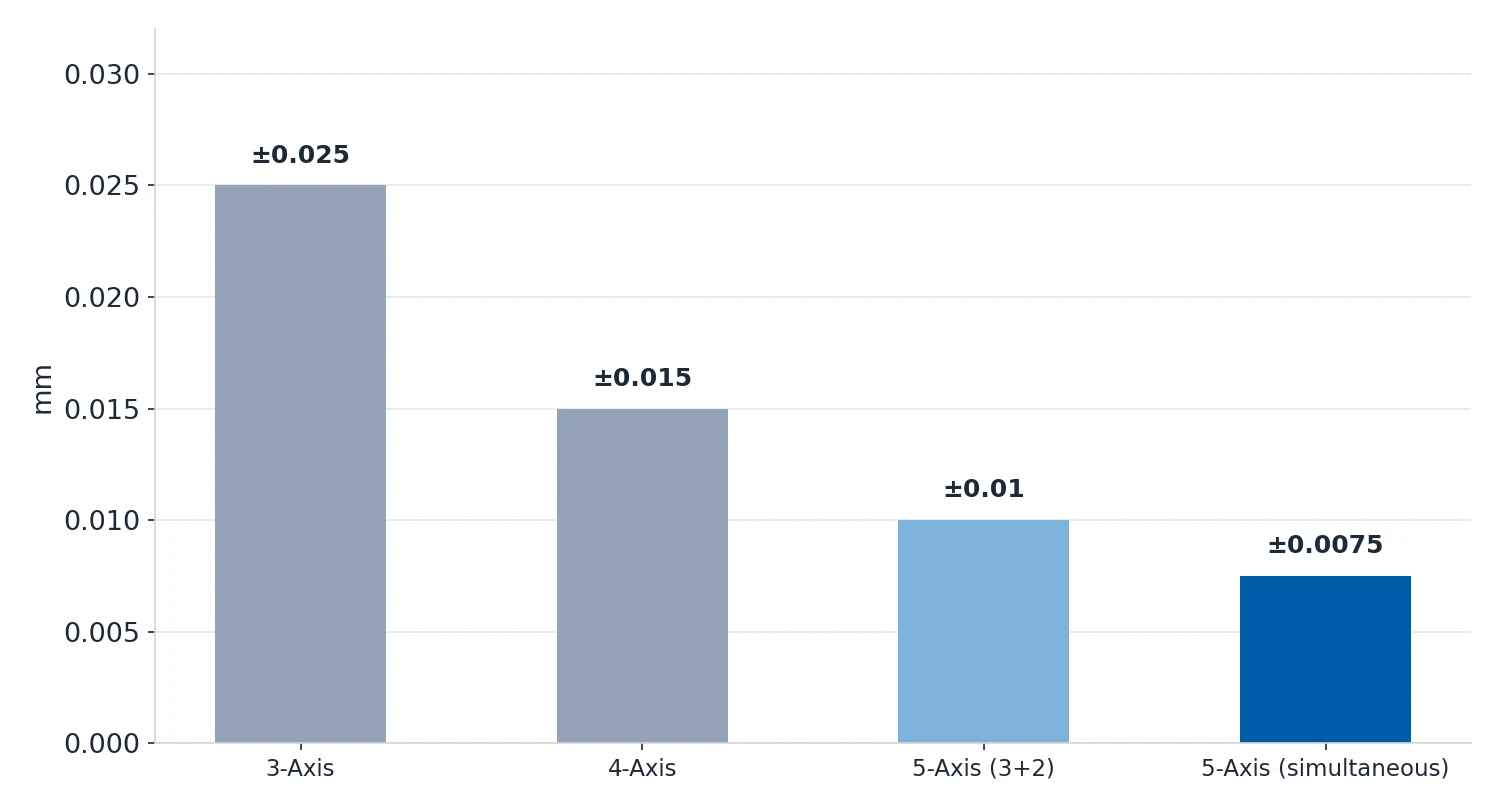
| 典型精度 | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| 表面粗糙度 (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| 最大零件尺寸 | 最大 2000mm | 最大 1000mm 直径 | 最大 800mm | 最大 600mm |
| 装夹成本系数 | 1.0 倍 | 1.2 倍 | 1.5 倍 | 2.0–3.0 倍 |
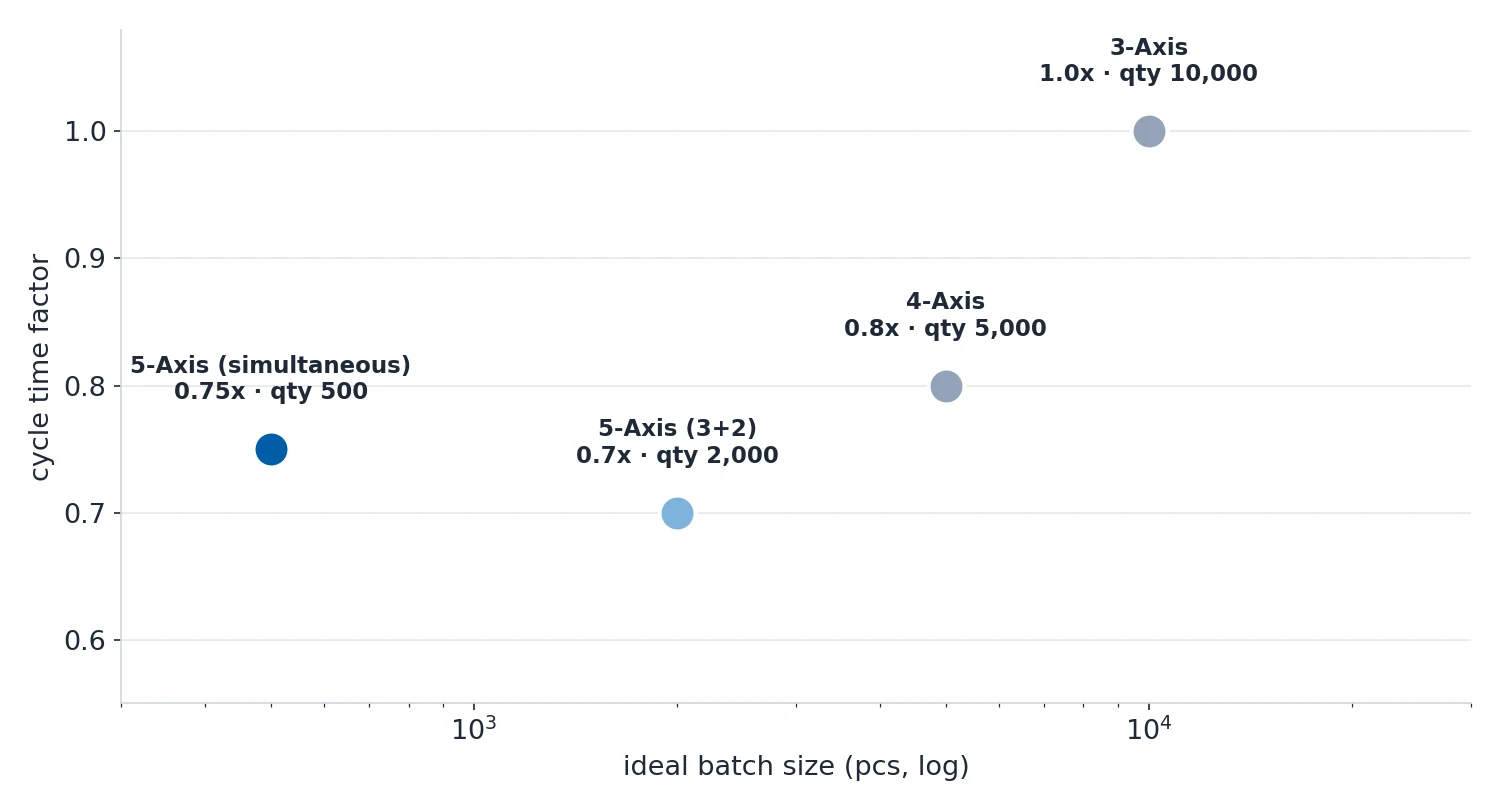
| 周期时间系数 | 1.0 倍 | 0.8 倍(装夹更少) | 0.7 倍(装夹更少) | 0.6–0.9 倍 |
| 理想批量 | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| 倒扣 | 不能 | 有限 | 可以 | 可以 |
| 多侧面特征 | 需要翻面 | 单次装夹 | 单次装夹 | 单次装夹 |
这张表里有三个事实决定了大多数情况。精度:从 3 轴升到同步 5 轴买到的不过大约 ±0.02 mm,而
大多数图纸根本不需要。周期时间:每升一级周期系数都下降,因为装夹消失了——同步 5 轴是
0.6–0.9 倍,3 轴是 1.0 倍,而这项节省只有在装夹次数本来就是瓶颈时才值钱。批量:同步 5 轴
的理想批量是 1–500,3 轴是 1–10,000+,因为编程和装夹成本必须在这一批里摊掉。
3+2 还是同步:怎么选
这两者的区别不在技术,在钱。只要你能把加工角度写成固定值,你要的就是 3+2。

| 特征类型 | 例子 | 为什么 3+2 就够 |
|---|---|---|
| 斜孔 | 15°、30°、45° 的安装孔 | 摆到角度后直着钻。不需要连续旋转。 |
| 多侧面平面 | 六边形或方形轮廓 | 分度 60° 或 90°,逐面铣。 |
| 斜面上的型腔 | 曲面上的安装凸台 | 摆到型腔底面水平,再用 3 轴铣型腔。 |
| 背面特征 | O 型圈槽、背面的螺纹孔 | 同一次装夹翻 180°。不用重新找正。 |
| 回转体上的径向特征 | 轴上的横孔、键槽、平面 | 转到位置后,在 X-Y 平面内切削。 |
| 特征类型 | 例子 | 为什么必须同步 |
|---|---|---|
| 复杂型面 | 叶轮、涡轮叶片、螺旋桨 | 刀具角度必须连续变化才能跟上曲面曲率。 |
| 深腔模芯 | 带高筋的注塑模芯 | 摆动刀具避免与型腔壁干涉,同时保持伸出长度。 |
| 航空结构件 | 翼梁帽、翼肋薄壁件 | 单次装夹加工消除了关键基准上的公差累积。 |
| 医疗植入件 | 关节置换件、骨板 | 复杂有机曲面,公差紧,表面要求高。 |
第二张表那四行有一个共同点:刀具角度必须在切削过程中同时改变,或者零件必须单次装夹以保证
公差。如果这两条都不成立,你就是在为一次分度操作支付同步 5 轴的价格。

5 轴会怎样改变你的零件设计
选哪台机器和怎么设计零件其实是同一场对话。下面这些设计规则,就是从上面的机器表里推出来的。

| DFM 规则 | 指导值 | 为什么重要 |
|---|---|---|
| 避免深型腔 | 深宽比 ≤ 4:1 | 长刀会挠曲。10mm 立铣刀伸进型腔 60mm 会振刀、表面差、极慢。需要深度就用中间直径分级掏槽。 |
| 内圆角半径 | 用 R1.5、R3、R6mm(标准立铣刀规格) | 立铣刀是圆的,切不出尖的 90° 内角。标 R0.5mm,工厂就得用极小的刀(慢、脆)或者线切割(贵)。圆角半径要匹配能买到的刀具规格。 |
| 底面半径 | 最小 R3mm,优先 R6mm | 球头刀有半径。型腔底面与侧壁成尖角,用标准刀具做不出来。底面半径越大,能用的刀越大(更快、更便宜)。 |
| 最小壁厚 | 铝 0.8mm、钢 1.0mm、钛 1.5mm | 壁太薄会在切削力下挠曲,表现为振刀、表面差和尺寸不准。钛件壁厚低于 1.5mm 基本铣不干净。 |
| 减少装夹 | 把特征设计成从尽可能少的方向就能加工到 | 每次翻面都要:松夹、清理、重新夹紧、重建基准、重新对刀。每次装夹多 $30–100 人工,外加公差累积。 |
| 凸台高度 | ≤ 底径的 4 倍 | 又高又细的凸台在加工中挠曲。需要高度就加加强筋或加大底径。 |
| 螺纹深度 | 盲孔螺纹最多 1.5–2 倍直径 | 超过 2 倍直径的螺纹不会带来更多强度——载荷由前几圈承担。深螺纹要超长丝锥,容易断而且慢。 |
| 用标准孔径 | 用标准钻头和铰刀规格 | 非标孔要专门刀具或额外镗孔,两者都增加成本和交期。尽量对上标准钻孔表。 |
| 刻字/标识 | 最小线宽 0.3mm,最小深度 0.2mm | 更小的刻字在阳极氧化或喷漆后就看不清了。做成功能性要求,或者改用激光打标。 |
有两条规则对报价的贡献比任何机床讨论都大。内圆角半径对齐标准立铣刀规格,工厂就能用 6mm 刀
而不是 2mm 刀,更快也更刚。最小壁厚——铝 0.8mm、钢 1.0mm、钛 1.5mm——是振刀和尺寸误差的起点,
壁太薄这件事,再先进的机床也救不了。

钱到底花在哪里
| 成本驱动因素 | 影响 | 怎么降 |
|---|---|---|
| 装夹次数 | 高——每次装夹增加 $30–100+ 人工与夹具 | 尽量设计成单次装夹完成。用 4 轴或 3+2 消除翻面。 |
| 公差要求 | 高——±0.01mm 的成本是 ±0.05mm 的 2–4 倍 | 只在功能上必要的地方用紧公差。非关键尺寸放宽。 |
| 表面粗糙度要求 | 中高——Ra 0.4 要多加精加工刀路、降低进给,有时还得磨 | 只在外观面或密封面要求精细光洁度。多数非外观件 Ra 1.6 就够。 |
| 材料硬度 | 中——材料越硬切削越慢、刀具磨损越快、换刀越勤 | 用能满足强度要求的最软材料。考虑预硬与淬硬状态的选择。 |
| 材料成本 | 中——钛每公斤价格是铝的 5–8 倍 | 优化毛坯尺寸减少浪费。贵重材料可考虑近净形铸造或锻造。 |
| 几何复杂度 | 中——5 轴编程、更长周期、更多装夹 | 能简化就简化。那个曲面能不能做成带拔模斜度的平面? |
| 专用刀具 | 中低——特形刀、成形刀、专用夹具 | 围绕标准刀具规格设计。用标准螺纹规格、标准钻孔规格。 |
| 检验要求 | 中低——三坐标检测、第三方证书、材料可追溯 | 只在关键尺寸上要求三坐标。每件都出完整三坐标报告要加 $20–50。 |
| 数量 | 视情况——装夹成本摊薄改变一切 | 装夹成本是固定的,单件成本随数量下降。到 100 件以上,夹具和工艺优化开始回本。 |
注意这张表里没有机床本身。以为报价由「3 轴还是 5 轴」决定的采购方,看错了列——报价由装夹、
公差和材料决定,轴数只是间接地影响这三项。
把 5 轴报价吹起来的那些错误
| 常见错误 | 后果 | 改法 |
|---|---|---|
| 只需要 3+2 却标「5 轴」 | 工厂按同步 5 轴编程计价,报价翻倍或三倍 | 如果只需要分度定位,就写「5 轴机上的 3+2 定位」。或者直接写「多面加工,单次装夹」。 |
| 到处都用 R1mm 内圆角 | 逼着工厂用小刀精修,周期长、表面差、频繁换刀 | 尽量用 R3mm 或更大。只有几何形状逼不得已才用小半径。 |
| 深型腔(深度 > 4 倍宽度) | 刀具挠曲、振刀、表面差、断刀、周期长 | 用中间直径分级掏槽。或者重新设计降低深度。 |
| 非关键特征上收紧公差 | 整个零件按精度件计价,每个尺寸都按紧公差检验。 | 用 GD&T。只在基准和配合面用 ±0.01mm。其余留 ±0.05–0.1mm。 |
| 尖内角(R0) | 标准刀具做不出来,必须线切割,多 $100–500 和几天交期 | 一定要给圆角半径。最小 R0.5mm,优先 R1.5–R3mm。 |
| 螺纹深度超过 2 倍直径 | 螺纹强度差(只有前几圈承载)、断丝锥、攻丝周期长 | 盲孔螺纹深度限制在 1.5–2 倍直径。必要时加退刀槽。 |
| 到处都要求 Ra 0.4 | 多次精加工刀路、更慢进给,可能还要磨削——成本暴涨 | 非外观面 Ra 1.6,配合面 Ra 0.8,只在密封面或可见外观面用 Ra 0.4。 |
| 没算阳极氧化增厚 | Type II 阳极氧化后零件超差(每面 +10–25µm),装不进总成 | 阳极氧化前按预期涂层厚度的一半把尺寸让出来。 |
| 生产用 HSS 刀具 | 采购价低,但换刀次数多 5–10 倍、切削速度更慢、单件成本更高 | 批量超过 10 件就用硬质合金。单件刀具成本反而更低。 |
| 忘了考虑装夹位置 | 零件几何没有夹持面,工厂得做专用夹具($200–2000) | 增加平面、凸台或定位孔。或者至少在设计定稿前和工厂沟通夹具方案。 |
写进图纸的一句话版本
如果零件可以分度加工还能守住公差,就写 「5 轴机上的 3+2 定位」;如果刀具角度必须在切削
过程中改变,就写 「同步 5 轴」;如果所有特征从一个方向就能加工到,就写 「3 轴」,把省下的
钱花到真正要紧的公差上。