5 axes vs 3 axes en usinage CNC : quand est-ce rentable ?
Les machines 3 axes réalisent environ 80% des pièces usinées, et le 5 axes ne rentabilise son prix que sur
une courte liste de géométries : les surfaces de révolution complexe, les poches profondes à petits rayons
de coin et les caractéristiques situées sur trois côtés ou plus avec des tolérances mutuelles serrées.
L'erreur coûteuse n'est pas de choisir le 3 axes quand il fallait du 5 axes. C'est d'écrire « 5 axes » sur un
plan alors que le positionnement 3+2 aurait fait le même travail — l'atelier chiffre une programmation 5
axes simultanés et le devis double ou triple.
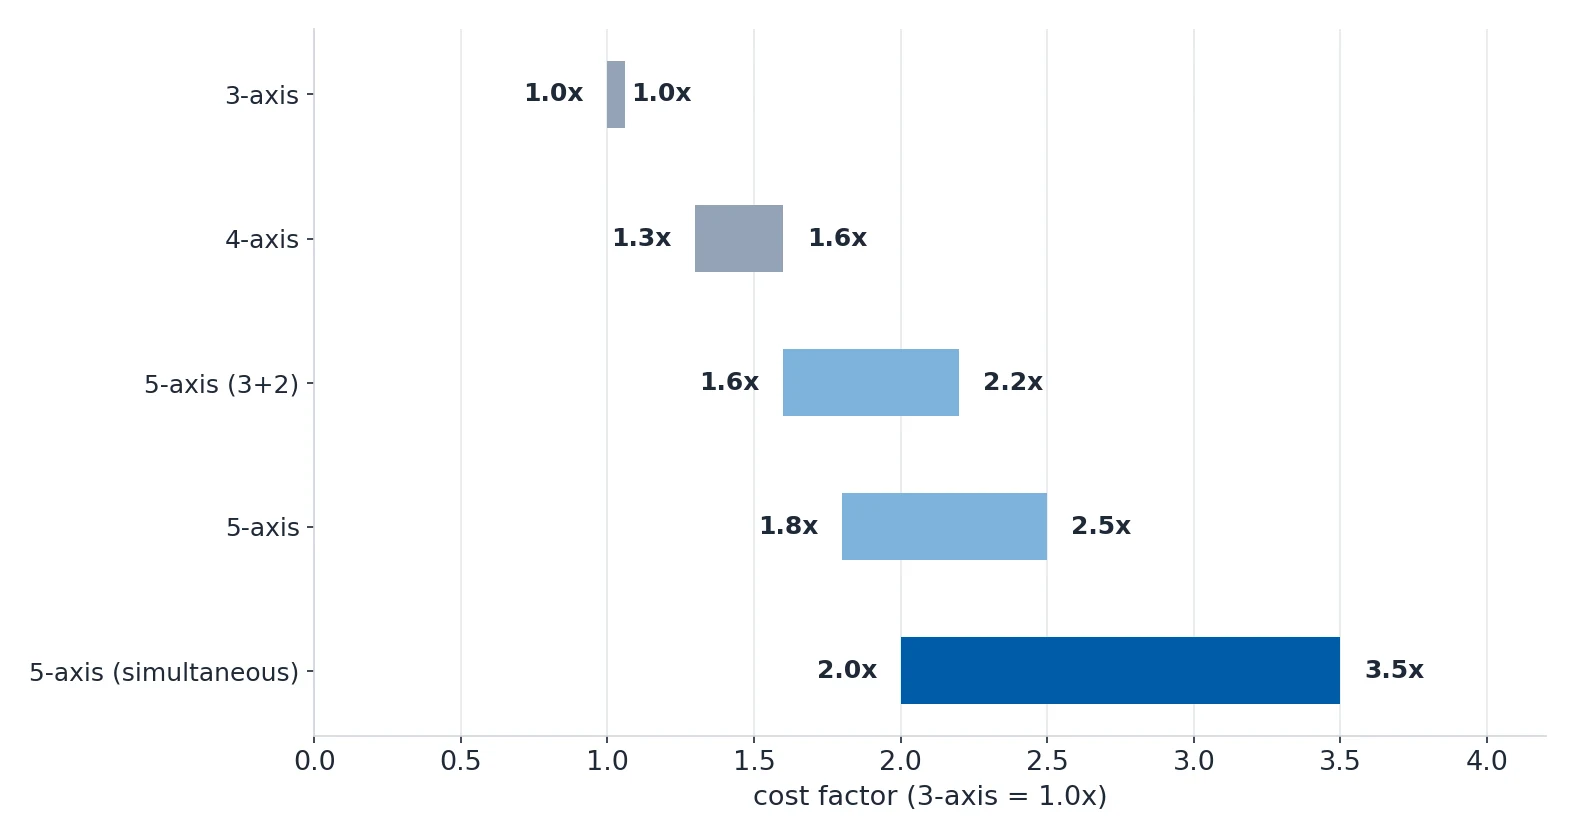
De quelle machine votre pièce a-t-elle réellement besoin
| Ce dont votre pièce a besoin | Utilisez | Pourquoi | Facteur de coût |
|---|---|---|---|
| Caractéristiques planes, poches, perçages, profils 2D — tous accessibles depuis une seule direction | 3 axes | 80% des pièces usinées. Montage rapide, large disponibilité de machines, tarif horaire le plus bas. | 1.0x (référence) |
| Caractéristiques sur 2 côtés, avec une tolérance de position serrée entre eux | 4 axes | Le plateau tournant de l'axe A permet d'usiner le second côté sans desserrer le montage. Élimine l'erreur de montage. | 1.3–1.6x |
| Perçages ou rainures à angles composés (pas 0/90 degrés) | 4 axes ou 3+2 | Indexez la pièce à l'angle correct, puis fraisez ou percez sur 3 axes linéaires. Aucune rotation simultanée n'est nécessaire. | 1.3–1.6x |
| Surfaces complexes (roues de turbine, aubes de turbine, moules) | 5 axes simultanés | L'outil reste normal à la surface pendant toute la coupe. Meilleur état de surface, temps de cycle plus court, moins de montages. | 2.0–3.5x |
| Caractéristiques sur 3+ côtés avec des tolérances mutuelles serrées | Positionnement 3+2 sur une machine 5 axes | Machine 5 axes utilisée en mode indexé. Moins cher que la programmation et l'usinage en 5 axes simultanés. | 1.6–2.2x |
| Poches profondes à petits rayons de coin exigeant des outils courts et rigides | 5 axes | Inclinez la tête pour atteindre avec un outil plus court. Moins de flèche, meilleur état de surface, évacuation de matière plus rapide. | 1.8–2.5x |
Lisez la dernière ligne attentivement. Une poche profonde à petit rayon de coin peut être usinée sur une
machine 5 axes au prix de 1.8–2.5x, mais elle est souvent usinable sur une machine 3 axes au prix de 1.0x
si vous reconcevez la poche — c'est une décision de conception, pas d'usinage, et elle vaut plus que
toute discussion sur les tarifs machine avec l'atelier.

Ce que chaque configuration apporte réellement
| Paramètre | 3 axes | 4 axes | 5 axes (3+2) | 5 axes (simultané) |
|---|---|---|---|---|
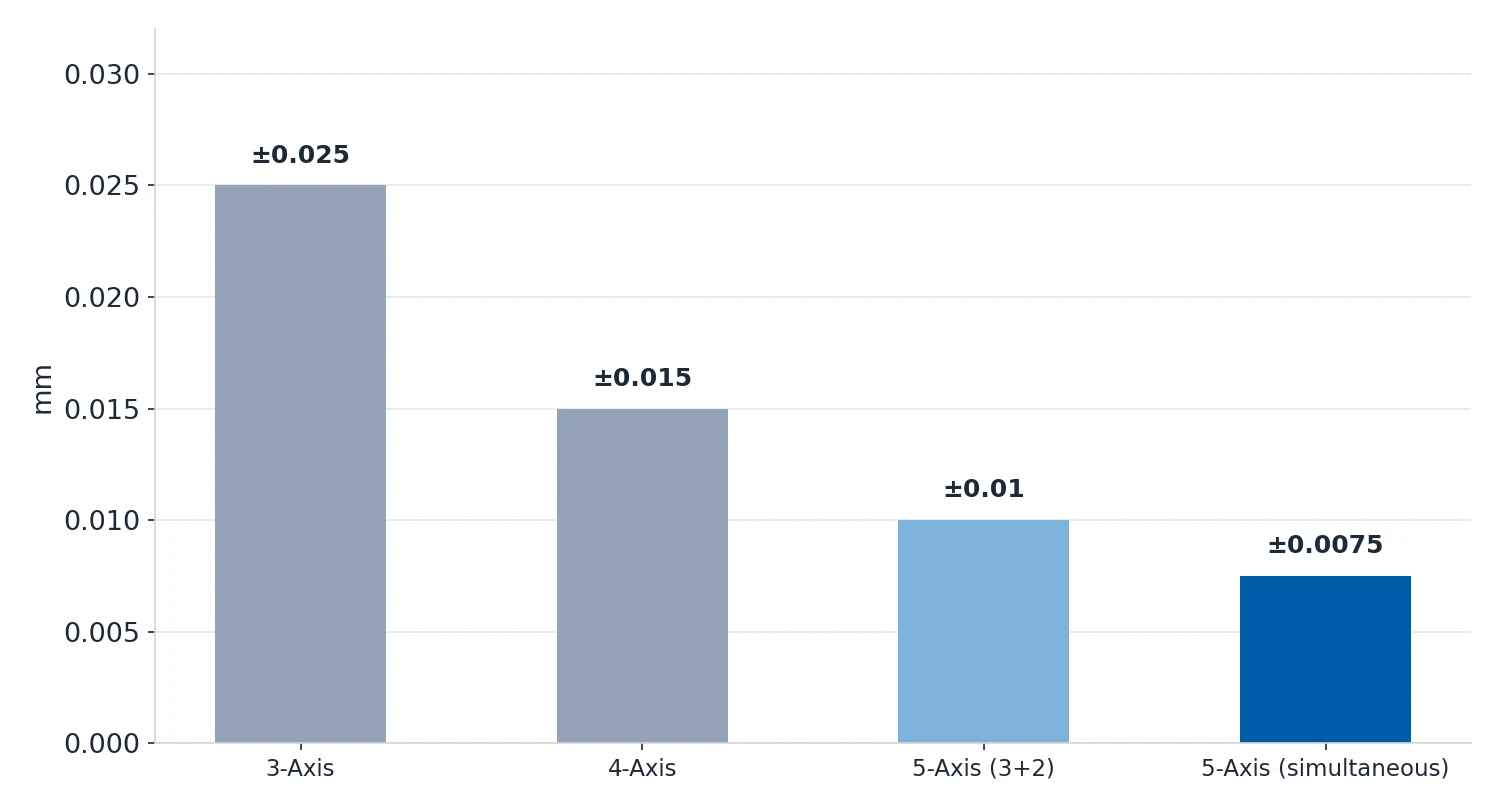
| Précision typique | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| État de surface (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| Taille maximale de pièce | Jusqu'à 2000mm | Jusqu'à 1000mm de diamètre | Jusqu'à 800mm | Jusqu'à 600mm |
| Facteur de coût de montage | 1.0x | 1.2x | 1.5x | 2.0–3.0x |
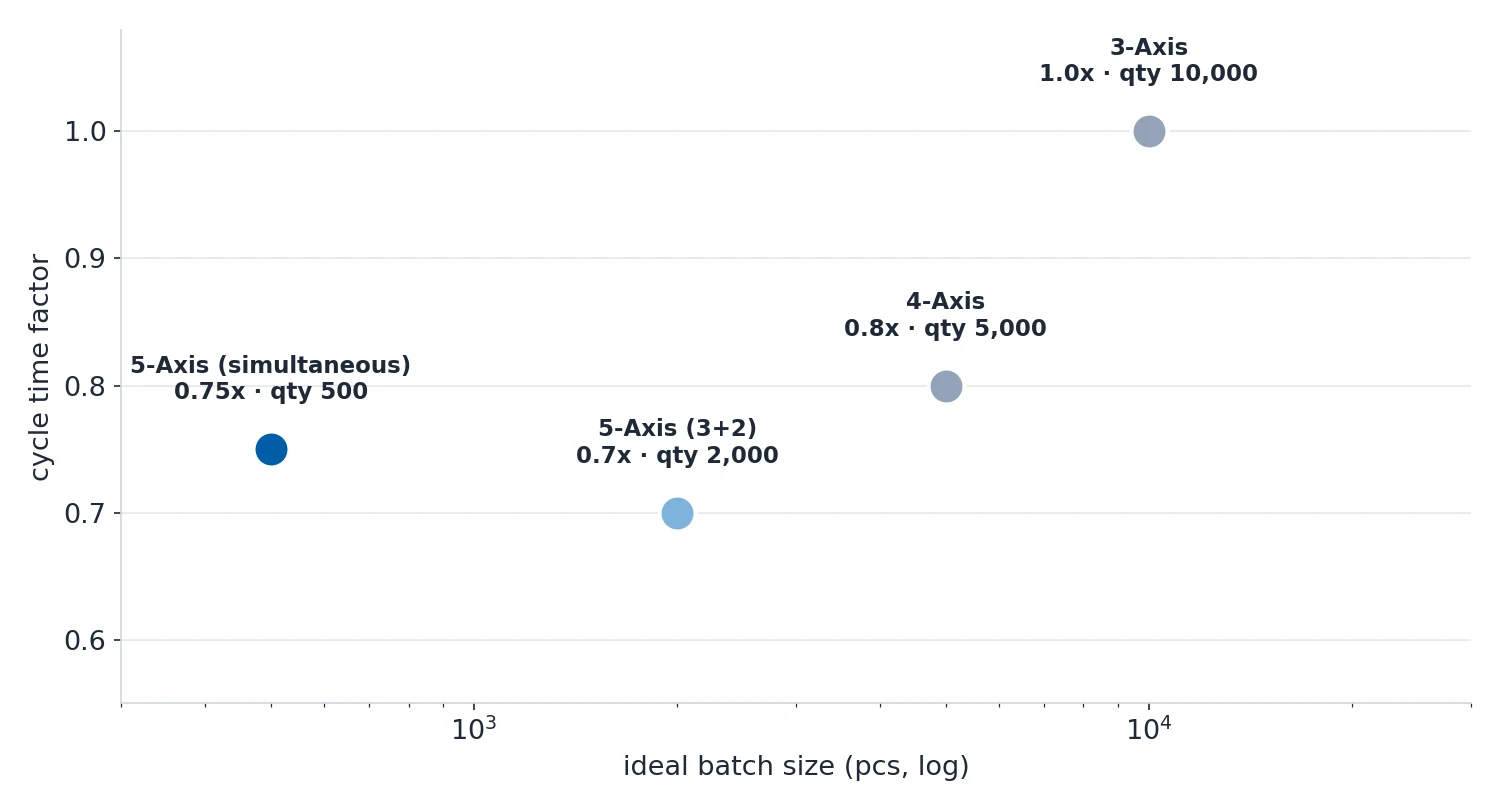
| Facteur de temps de cycle | 1.0x | 0.8x (moins de montages) | 0.7x (moins de montages) | 0.6–0.9x |
| Taille de série idéale | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| Dépouilles | Non | Limitées | Oui | Oui |
| Caractéristiques multi-faces | Retournement nécessaire | Montage unique | Montage unique | Montage unique |
Trois faits de ce tableau tranchent la majorité des cas. Précision : passer du 3 axes au 5 axes
simultanés vous apporte environ ±0.02 mm, et la plupart des plans n'en avaient jamais eu besoin. Temps de
cycle : chaque palier réduit le facteur de temps de cycle, parce que les montages disparaissent — 0.6–0.9x
pour le 5 axes simultané contre 1.0x pour le 3 axes, une économie qui ne compte que si le nombre de
montages était le vrai problème. Taille de série : la série idéale pour le 5 axes simultané est de
1–500, contre 1–10,000+ pour le 3 axes, parce que le coût de programmation et de montage doit être
amorti sur la série.
3+2 ou simultané : lequel choisir
La différence n'est pas technique, elle est commerciale. Si vous pouvez écrire les angles d'usinage sous
forme de valeurs fixes, il vous faut du 3+2.

| Type de caractéristique | Exemple | Pourquoi le 3+2 suffit |
|---|---|---|
| Perçages inclinés | Trous de montage à 15°, 30°, 45° | Incliner à l'angle, percer droit. Aucune rotation continue nécessaire. |
| Plans multi-faces | Profils hexagonaux ou carrés | Indexer à 60° ou 90°, fraiser chaque face. |
| Poches sur des surfaces inclinées | Bossages de montage sur une surface à contour libre | Incliner pour que le fond de poche soit horizontal, puis usiner la poche en 3 axes. |
| Caractéristiques en face arrière | Rainures de joint torique, trous taraudés sur le dessous | Retourner à 180° dans le même serrage. Pas de re-bridage. |
| Caractéristiques radiales sur pièces cylindriques | Trous transversaux, rainures de clavette, méplats sur un arbre | Positionner par rotation, puis couper dans le plan X-Y. |
| Type de caractéristique | Exemple | Pourquoi le simultané est obligatoire |
|---|---|---|
| Surfaces à contour complexe | Roues de turbine, aubes de turbine, hélices | L'angle de l'outil doit changer continuellement pour suivre la courbure de la surface. |
| Noyaux de moule à cavité profonde | Noyaux de moule d'injection à nervures hautes | Incliner l'outil pour éviter les collisions avec les parois de la cavité tout en conservant la portée. |
| Pièces structurelles aéronautiques | Capes de longeron, nervures d'aile à parois fines | L'usinage en montage unique supprime le cumul des tolérances sur les référentiels critiques. |
| Implants médicaux | Prothèses articulaires, plaques d'os | Surfaces organiques complexes, tolérances serrées et exigences élevées sur l'état de surface. |
Les quatre lignes du second tableau ont un point commun : l'angle de l'outil doit changer pendant la
coupe, ou la pièce doit être maintenue dans un seul montage pour des raisons de tolérance. Si aucune des
deux conditions n'est remplie, vous payez le prix du 5 axes simultanés pour une opération indexée.

Ce que le 5 axes change à la conception de votre pièce
Le choix de la machine et la conception de la pièce sont la même conversation. Voici les règles de
conception qui découlent du tableau des machines.

| Règle DFM | Recommandation | Pourquoi c'est important |
|---|---|---|
| Éviter les poches profondes | Garder un rapport profondeur/largeur ≤ 4:1 | Les outils longs fléchissent. Une fraise de 10mm qui pénètre de 60mm dans une poche vibre, laisse un mauvais état de surface et prend un temps fou. Si vous avez besoin de profondeur, utilisez des poches étagées avec des diamètres intermédiaires. |
| Rayons de coin intérieur | Spécifier R1.5, R3, R6mm (diamètres de fraise standard) | Les fraises sont rondes — elles ne peuvent pas produire un coin intérieur vif à 90°. Si vous spécifiez R0.5mm, l'atelier doit utiliser un outil minuscule (lent, fragile) ou de l'EDM par fil (cher). Adaptez vos rayons de congé aux diamètres d'outils disponibles. |
| Rayons de fond | Minimum R3mm, R6mm de préférence | Les outils à bout sphérique ont un rayon. Un fond de poche plat avec des coins vifs contre les parois est impossible avec un outillage standard. Plus le rayon de fond est grand, plus l'outil utilisable est grand (plus rapide, moins cher). |
| Épaisseur de paroi | Minimum 0.8mm (aluminium), 1.0mm (acier), 1.5mm (titane) | Les parois plus fines fléchissent sous les efforts de coupe, ce qui provoque du broutement, un mauvais état de surface et des imprécisions dimensionnelles. Les parois en titane sous 1.5mm sont presque impossibles à usiner proprement. |
| Réduire les montages | Concevoir des caractéristiques accessibles depuis le moins de directions possible | Chaque retournement signifie : desserrer, nettoyer, resserrer, rétablir le référentiel, reprendre le zéro. Chaque montage ajoute $30–100 de main-d'œuvre plus de cumul de tolérances. |
| Hauteur de bossage | ≤ 4x le diamètre de base | Les bossages hauts et fins fléchissent pendant l'usinage. Si vous avez besoin de hauteur, ajoutez des nervures ou augmentez le diamètre de base. |
| Profondeur de filetage | Maximum 1.5–2x le diamètre pour les trous borgnes | Les filetages au-delà de 2x le diamètre n'apportent pas de résistance supplémentaire — la charge est reprise par les premiers filets. Les filetages profonds exigent des tarauds longs qui cassent facilement et se coupent lentement. |
| Diamètres de perçage standard | Utilisez les diamètres standard de foret et d'alésoir | Les trous non standard exigent un outillage spécial ou des opérations d'alésage. Les deux ajoutent du coût et du délai. Quand c'est possible, alignez-vous sur les tables de perçage standard. |
| Gravure de texte et logos | Largeur de trait minimum 0.3mm, profondeur minimum 0.2mm | Une gravure plus fine devient illisible après anodisation ou peinture. Gardez-la fonctionnelle ou utilisez un marquage laser après usinage. |
Deux règles font plus pour le devis que n'importe quelle discussion de machine. Les rayons de coin
intérieur alignés sur les diamètres de fraise standard permettent à l'atelier d'utiliser une fraise de
6mm au lieu d'une fraise de 2mm, plus rapide et plus rigide. L'épaisseur minimale de paroi de 0.8mm
pour l'aluminium, 1.0mm pour l'acier et 1.5mm pour le titane est le seuil où apparaissent le broutement et
l'erreur dimensionnelle, et aucune capacité machine ne rattrape une paroi trop mince.

Où va réellement l'argent
| Facteur de coût | Impact | Comment le réduire |
|---|---|---|
| Nombre de montages | Élevé — chaque montage ajoute $30–100+ de main-d'œuvre et de bridage | Concevez pour un usinage en montage unique chaque fois que possible. Utilisez le 4 axes ou le 3+2 pour supprimer les retournements. |
| Tolérances serrées | Élevé — ±0.01mm coûte 2–4x plus cher que ±0.05mm | N'appliquez des tolérances serrées que là où elles sont fonctionnellement nécessaires. Relâchez les cotes non critiques. |
| Exigences d'état de surface | Moyen-élevé — Ra 0.4 exige des passes supplémentaires, des avances plus lents et parfois du rectifage | Ne spécifiez une finition fine que sur les surfaces visibles ou d'étanchéité. Ra 1.6 suffit pour la plupart des pièces non décoratives. |
| Dureté du matériau | Moyen — les matériaux plus durs impliquent des coupes plus lentes, une usure d'outillage plus rapide et plus de changements d'outils | Utilisez le matériau le plus doux qui satisfait vos exigences de résistance. Considérez le pré-durci par rapport au durci dans la masse. |
| Coût du matériau | Moyen — le titane coûte 5–8x le prix de l'aluminium au kilo | Optimisez les dimensions du brut pour limiter les chutes. Pour les matériaux coûteux, envisagez une fonderie ou un forgeage de forme quasi finie. |
| Géométrie complexe | Moyen — programmation 5 axes, temps de cycle plus longs, plus de montages | Simplifiez chaque fois que possible. Cette surface courbe pourrait-elle être une surface plane avec parois en dépouille ? |
| Outillage spécial | Faible-moyen — outils spéciaux, outils de forme, montages spécifiques | Concevez autour des diamètres d'outils standard. Utilisez les filetages standard et les diamètres de perçage standard. |
| Exigences de contrôle | Faible-moyen — contrôle par CMM, certificats de tiers, traçabilité matière | Ne demandez un CMM que sur les cotes critiques. Un rapport CMM complet sur chaque pièce ajoute $20–50 par pièce. |
| Quantité | Variable — l'amortissement du montage change tout | Le coût de montage est fixe ; le coût par pièce baisse avec la quantité. À partir de 100 pièces, le bridage et l'optimisation du procédé commencent à rentabiliser. |
Remarquez que la machine elle-même n'apparaît pas dans cette liste. Un acheteur qui pense que le devis est
fixé par « 3 axes vs 5 axes » regarde la mauvaise colonne — le devis est fixé par les montages, les
tolérances et le matériau, et le nombre d'axes ne déplace ces trois facteurs qu'indirectement.
Les erreurs qui gonflent un devis en 5 axes
| Erreur | Conséquence | Correction |
|---|---|---|
| Spécifier « 5 axes » quand le 3+2 suffit | Le devis double ou triple parce que l'atelier suppose une programmation 5 axes simultanés | Spécifiez « positionnement 3+2 sur machine 5 axes » si c'est tout ce qu'il vous faut. Ou dites simplement « usinage multi-faces, montage unique ». |
| Congés intérieurs R1mm partout | Impose de petits outils de finition, des temps de cycle longs, un mauvais état de surface et des changements d'outils fréquents | Utilisez R3mm ou plus dès que possible. N'utilisez de petits rayons que là où la géométrie l'impose. |
| Poches profondes (profondeur > 4x largeur) | Flèche de l'outil, broutement, mauvais état de surface, outils cassés, temps de cycle longs | Étagez la poche avec des diamètres intermédiaires. Ou reconcevez pour réduire la profondeur. |
| Tolérance serrée sur des caractéristiques non critiques | Toute la pièce est chiffrée au tarif précision. Chaque cote est contrôlée à la spécification serrée. | Utilisez le GD&T. N'appliquez ±0.01mm qu'aux référentiels et aux faces d'appui. Laissez le reste à ±0.05–0.1mm. |
| Coins intérieurs vifs (R0) | Impossible à usiner avec un outillage standard. Exige de l'EDM, ce qui ajoute $100–500 et plusieurs jours de délai. | Ajoutez toujours un rayon de congé. Minimum R0.5mm, R1.5–R3mm de préférence. |
| Profondeur de filetage au-delà de 2x le diamètre | Filetages faibles (seuls les premiers filets portent la charge), tarauds cassés, cycles de taraudage longs | Limitez la profondeur de filetage des trous borgnes à 1.5–2x le diamètre. Ajoutez un dégagement de filetage si nécessaire. |
| Spécifier Ra 0.4 partout | Plusieurs passes de finition, avances plus lents, opération de rectifage possible — forte hausse du coût | Ra 1.6 pour les surfaces non décoratives. Ra 0.8 pour les faces d'appui. Ra 0.4 uniquement pour les joints ou les finitions visibles. |
| Oublier l'épaisseur d'anodisation | La pièce devient surdimensionnée après une anodisation de type II (+10–25µm par surface) et ne rentre plus dans l'assemblage | Usinez en dessous de la dimension de la demi-épaisseur de revêtement prévue avant anodisation. |
| Utiliser de l'outillage HSS en production | Coût d'outil initial faible mais 5–10x plus de changements d'outils, vitesses de coupe plus lentes, coût par pièce plus élevé | Utilisez du carbure pour tout lot de plus de 10 pièces. Le coût d'outillage par pièce est plus faible malgré le prix d'achat plus élevé. |
| Oublier l'accès au bridage | L'atelier doit réaliser un montage spécifique ($200–2000) parce que la géométrie de la pièce n'a pas de surfaces de serrage | Ajoutez des plans, des bossages ou des trous de serrage. Ou, au minimum, discutez du bridage avec l'atelier avant de figer la conception. |
La version en une phrase pour votre plan
Si vous pouvez indexer la pièce tout en tenant la tolérance, écrivez « positionnement 3+2 sur une
machine 5 axes ». Si l'angle de l'outil doit changer pendant la coupe, écrivez « 5 axes
simultanés ». Si tout est accessible depuis une seule direction, écrivez « 3 axes » et mettez la
différence de côté pour les tolérances qui comptent vraiment.