6061 vs 7075 aluminium : comment choisir pour des pièces CNC
La liste des alliages d'aluminium compte des dizaines de nuances, mais dans les achats quotidiens environ 90%
des pièces usinées n'en utilisent que deux : 6061-T6 et 7075-T6. Ce sont deux aluminium, les désignations
ne diffèrent que d'un chiffre, et beaucoup d'acheteurs retiennent le plus cher. Le résultat est une facture de
matière 30%–60% plus élevée pour des performances que la pièce n'exploite jamais — ou l'erreur inverse, où une
pièce en 7075 était nécessaire, que 6061 a été spécifié et que la faiblesse n'apparaît qu'au montage.
Cet article met les deux nuances côte à côte et vous donne des règles applicables directement.
La réponse courte
- La plupart des pièces conviennent en 6061-T6, qui se soude en outre mieux, résiste mieux à la corrosion,
s'use mieux et coûte moins cher. - N'utilisez 7075-T6 que lorsque la charge exige réellement la limite élastique supérieure et qu'il n'y a ni
soudage ni environnement corrosif. Si la fissuration par corrosion sous contrainte vous préoccupe,
spécifiez 7075-T73 plutôt que T6. - Choisir uniquement sur le poids est une erreur. 7075 n'est que 4% plus dense que 6061, donc des volumes
identiques n'économisent presque rien. Le vrai gain de masse vient du fait de réaliser la pièce plus
mince, et c'est exactement là que 7075 se justifie.
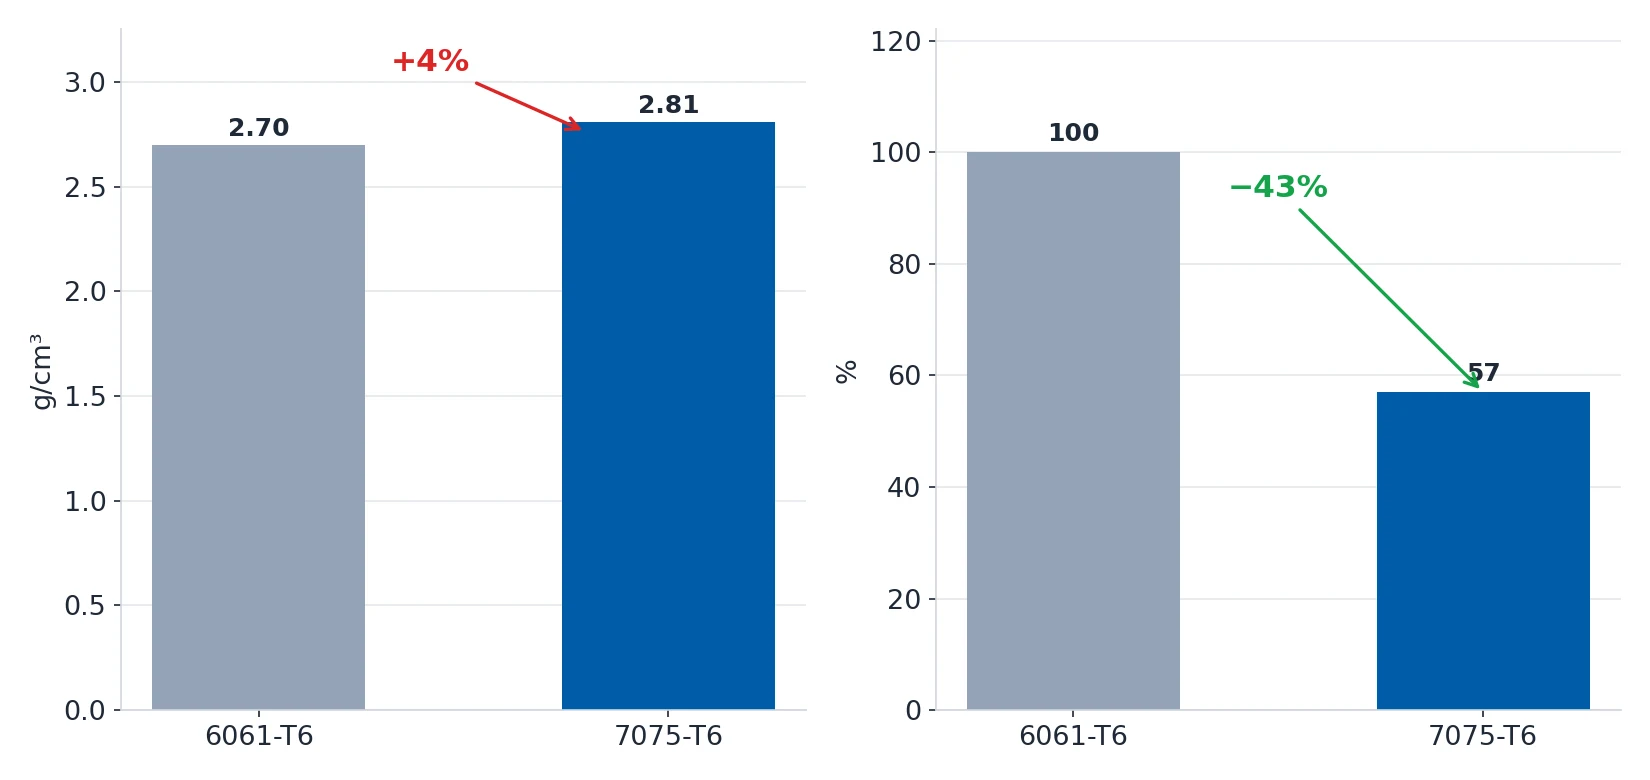
La masse volumique ne diffère que de 4%, mais une pièce en 7075-T6 réalisée plus mince pour la même charge est environ 43% plus légère.
Comparaison des propriétés
| Propriété | 6061-T6 | 7075-T6 | Remarque |
|---|---|---|---|
| Limite élastique | 276 MPa (40 ksi) | 503 MPa (73 ksi) | 7075 est ~82% plus élevé — son unique avantage décisif |
| Résistance à la traction | 310 MPa (45 ksi) | 572 MPa (83 ksi) | 7075 est ~84% plus élevé |
| Module d'élasticité | 68.9 GPa | 71.7 GPa | Presque identiques — la rigidité ne dépend pas de la nuance |
| Masse volumique | 2.70 g/cm³ | 2.81 g/cm³ | 4% d'écart, ce n'est pas la différence principale |
| Résistance à la fatigue (10⁷ cycles) | ~138 MPa | ~138 MPa | Essentiellement identique — une haute résistance ne signifie pas une meilleure tenue à la fatigue |
| Ténacité à la rupture KIC | ~29 MPa√m | ~20 MPa√m | 7075 est plus fragile, avec une moindre tolérance aux dommages |
| Soudabilité | Bonne | Mauvaise | 7075 se fissure facilement en soudant |
| Fissuration par corrosion sous contrainte | Non sensible | Sensible en T6 | 7075-T73 / T74 l améliorer nettement |
| Résistance à la corrosion | Bonne | Mauvaise | 7075 développe une corrosion blanche (précipitation de zinc) |
| Usinabilité | Bonne | Assez mauvaise | 7075 coupe plus dur, use l'outillage plus vite et tend à collage |
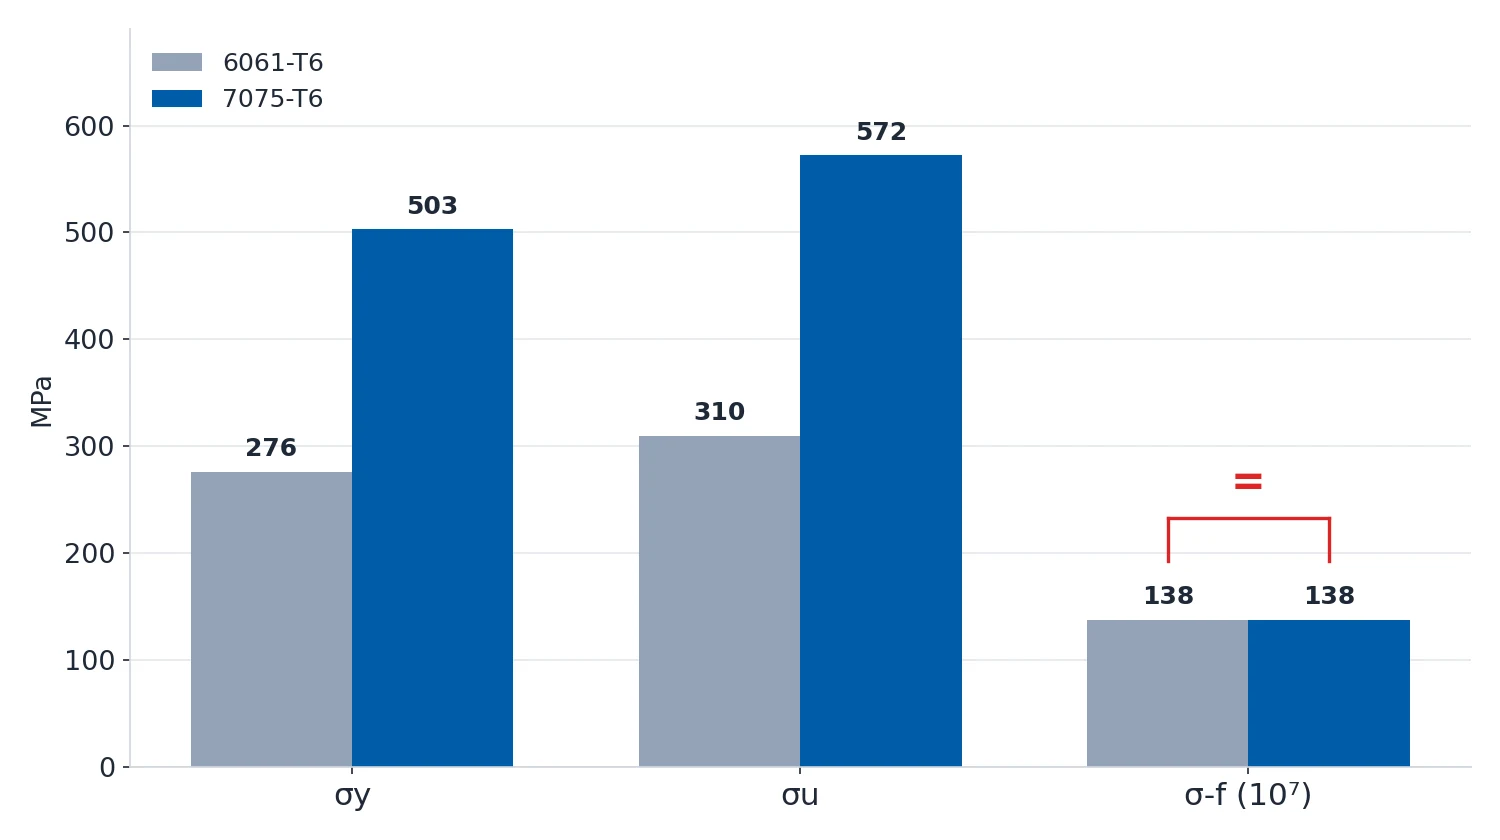
La ligne que l'on oublie le plus souvent est celle de la "résistance à la fatigue". Beaucoup d'ingénieurs
pensent que l'alliage le plus résistant dure plus longtemps et choisissent le 7075. Or la limite de fatigue de
l'aluminium est presque indépendante de la nuance : 6061-T6 et 7075-T6 sont tous deux autour de 138 MPa. Ce qui
détermine réellement la durée de vie en fatigue, c'est la concentration de contraintes, l'état de surface et
les contraintes résiduelles. Si votre pièce est un assemblage chargé de façon répétée, changer d'alliage
apporte souvent moins que l'ajout d'un rayon, la réduction de la rugosité de surface et une relaxation
contrôlée des contraintes.
Quand le 7075 est vraiment nécessaire
L'avantage du 7075 en limite élastique est réel dans ces cas :
- Pièces structurelles à forte charge : consoles aéronautiques, bielles d'articulations de robots,
suspensions de compétition, châssis de drones. À section de charge identique, le 7075 permet de réduire
l'épaisseur de paroi, d'où vient le gain de masse réel. - Pièces rigides à paroi mince — avec une réserve : les deux alliages ont presque le même module
d'élasticité, donc la rigidité d'une paroi mince vient de la géométrie et du moment d'inertie de la
section, pas de l'alliage. Le rôle du 7075 ici est de « permettre d'amincir sans flambage ». - Pièces dures et résistantes à l'usure : le 7075-T6 est à environ 150 HB, contre environ 95 HB pour le
6061-T6.
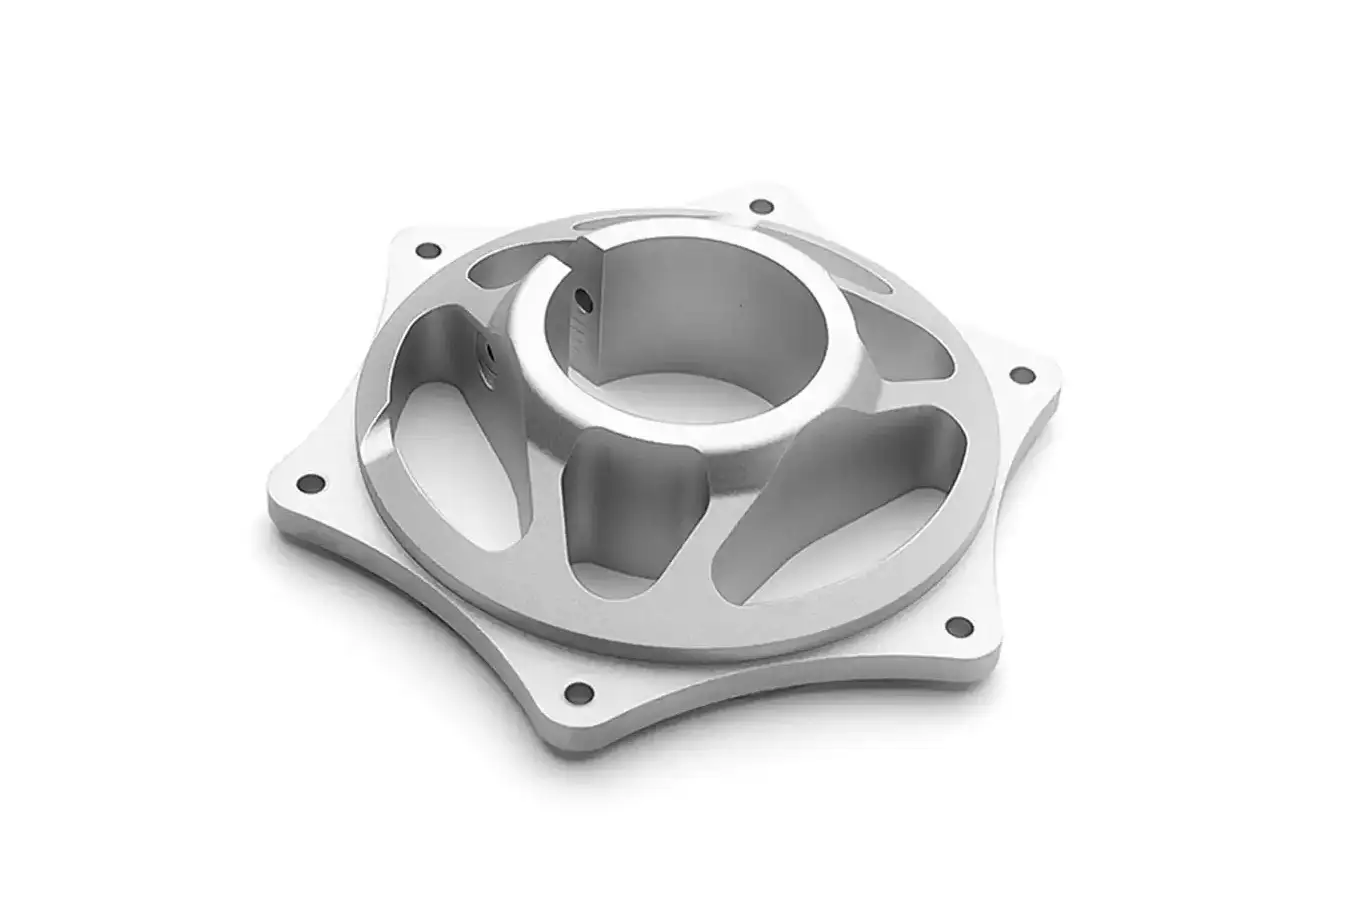
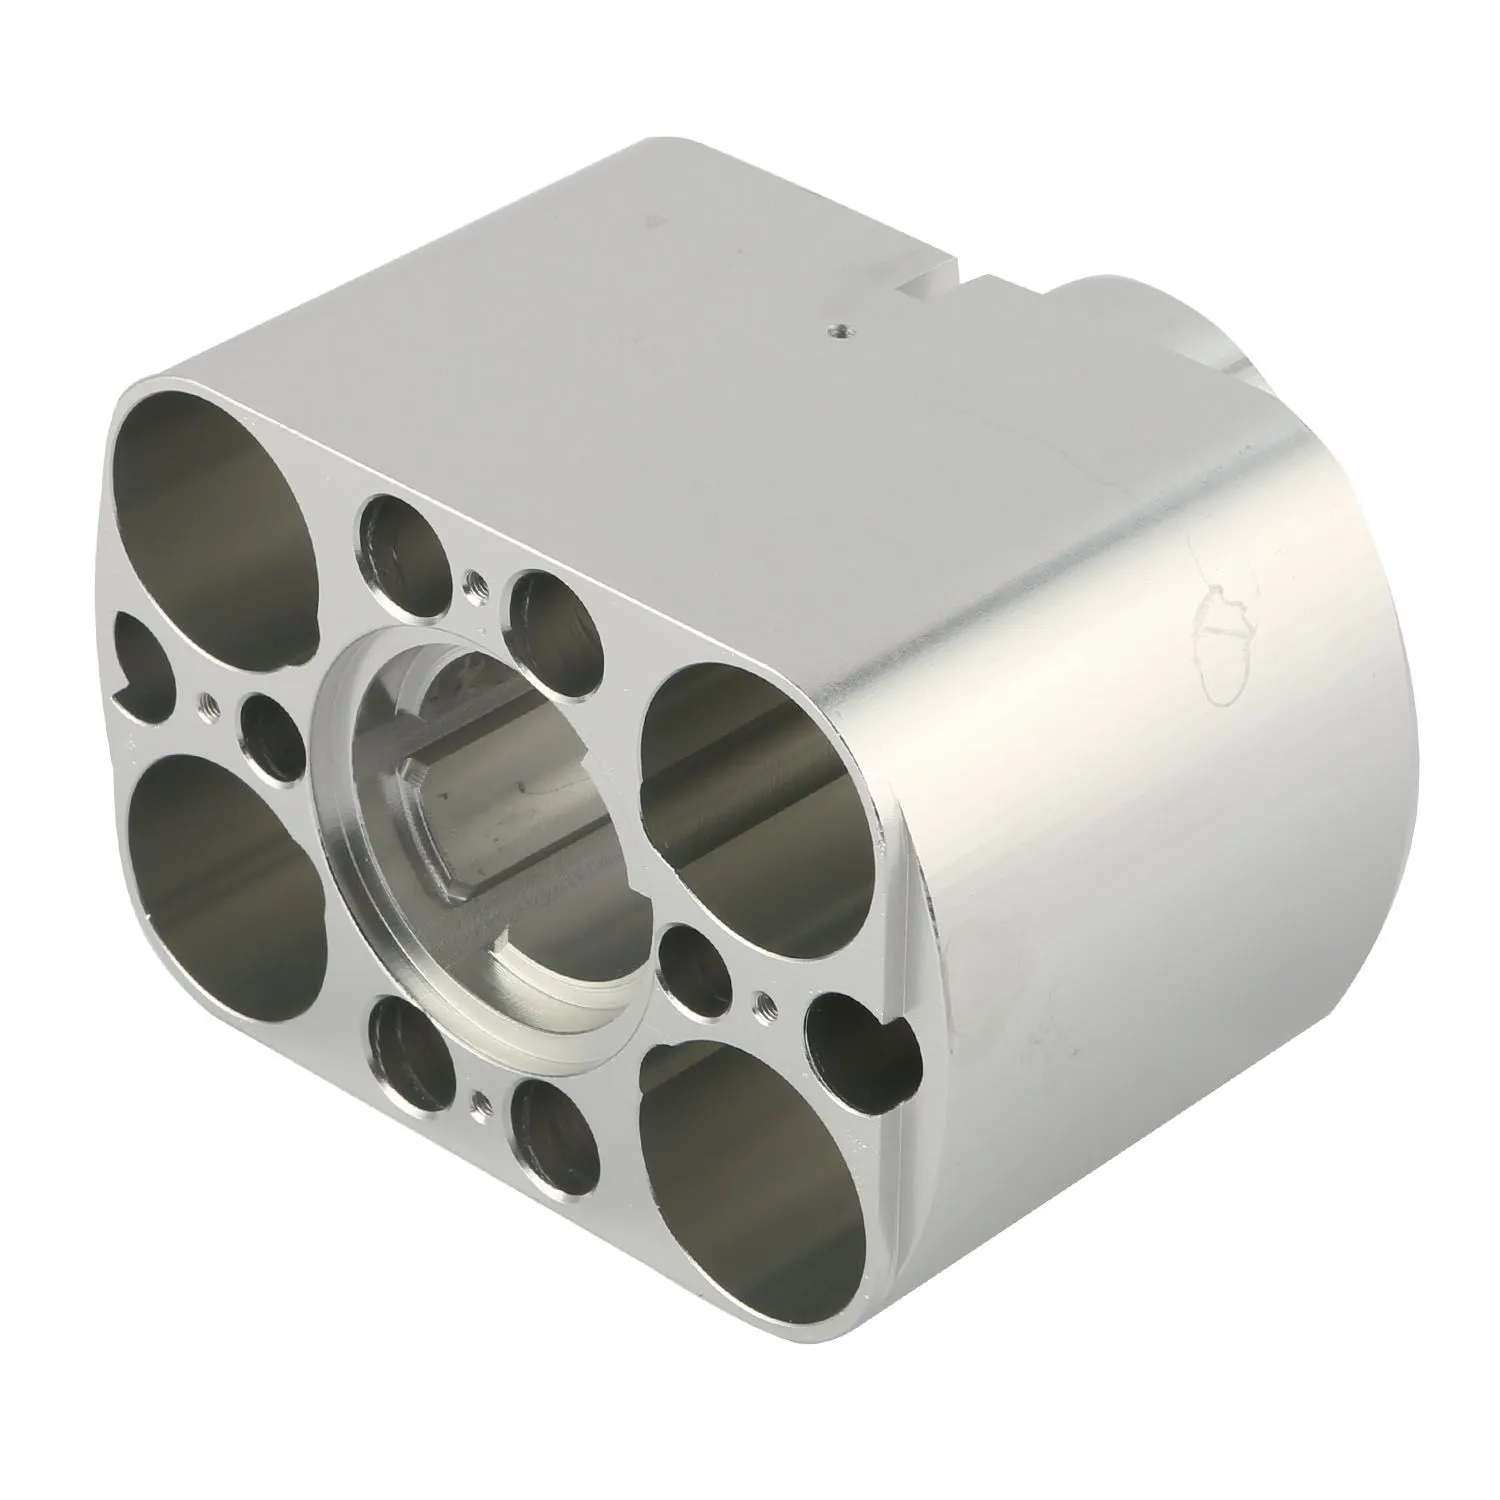
Boîtier usiné en 7075-T7351 : la classe de pièces où la limite élastique supérieure est rentable.
Trois avertissements fermes quand vous le spécifiez :
- S'il y a un soudage, revenez au 6061. Le système Al-Zn-Mg-Cu du 7075 se fissure facilement au soudage,
et la perte de résistance qui suit est importante et imprévisible. Si la conception ne peut pas éviter le
soudage, le 6061 est la réponse sans hésiter. -
Pour un usage extérieur ou marin, choisissez T73/T74, pas T6. Le 7075-T6 est vulnérable à la fissuration
par corrosion sous contrainte en présence de chlorures ou de contraintes résiduelles. Le T73 (vieillissement
artificiel pour relaxation des contraintes) cède environ 8% de résistance et apporte une forte amélioration
de la résistance à la fissuration.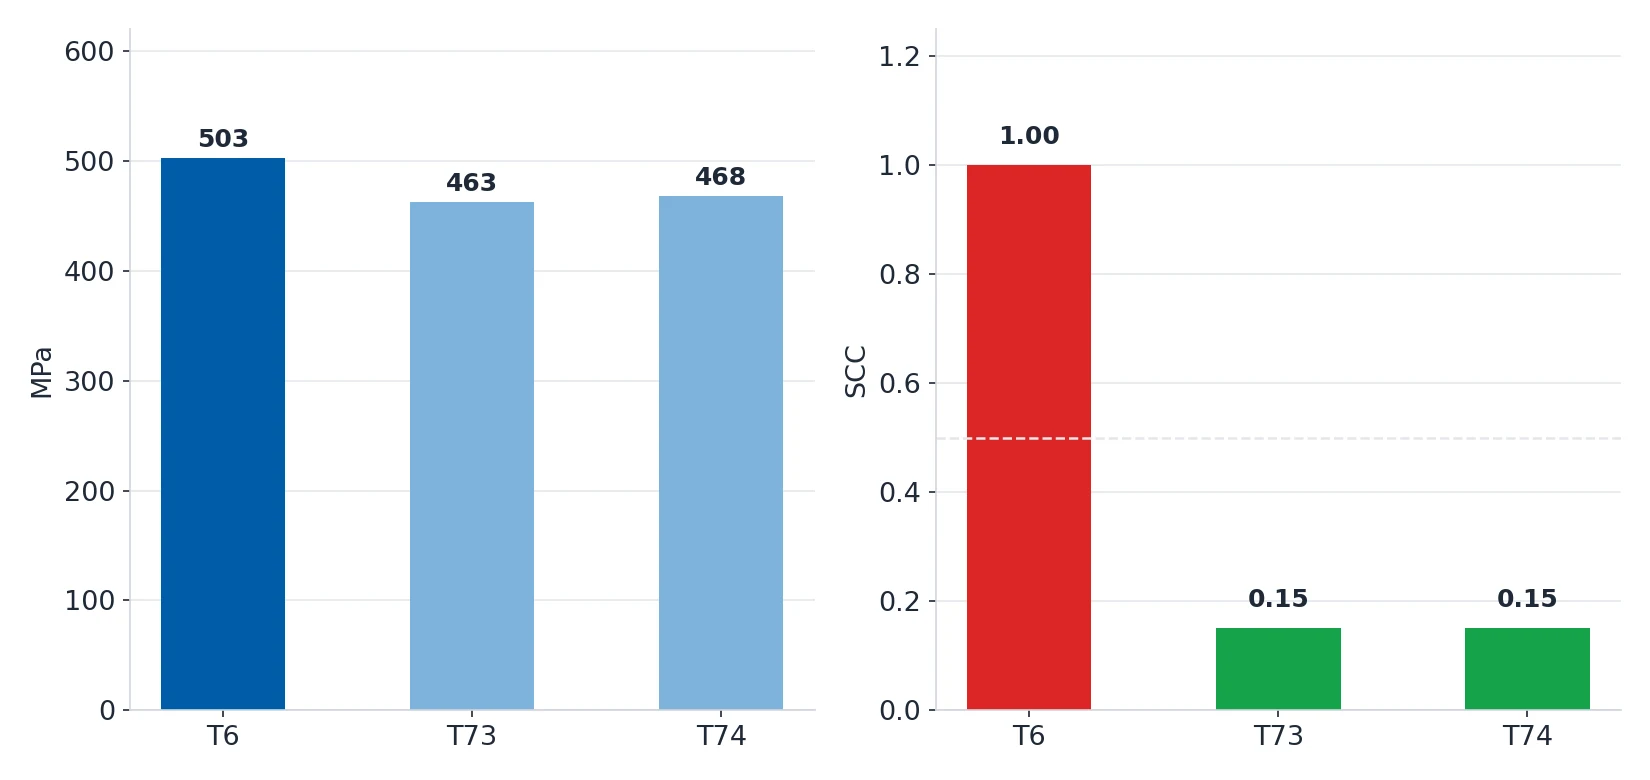
T73 et T74 cèdent environ 8% de limite élastique et suppriment l'essentiel du risque de fissuration par corrosion sous contrainte du T6. -
Tenez compte du sens du laminage. Les propriétés dans l'épaisseur (direction Z) de la tôle en 7075
baissent de façon notable, de sorte que toute pièce chargée perpendiculairement à la face de la tôle doit
le mentionner explicitement.
Quand le 6061 est le meilleur choix
Dans ces situations, le 7075 n'apporte aucun avantage et crée des problèmes :

- Ensembles soudés : le 6061 est l'aluminium soudable de référence.
- Milieux humides, brouillard salin ou chimiques : le 6061 résiste nettement mieux à la corrosion que le
7075. - Pièces médicales et en contact alimentaire : le 6061 dispose d'un système de nuances mature, avec une
certification et une traçabilité claires ; le zinc et le cuivre du 7075 exigent une évaluation distincte
sous certaines réglementations. - Pièces complexes à cavité profonde ou à paroi mince : le 7075 coupe plus dur, l'outillage s'use plus
vite et la main-d'œuvre supplémentaire annule souvent l'écart de prix du matériau. - Pièces sensibles au coût sous charge modérée — de loin le cas le plus fréquent.
Rédiger la spécification pour qu'il n'y ait pas d'erreur
Beaucoup de demandes de devis indiquent seulement « pièce en aluminium », ce qui laisse chaque fournisseur
chiffrer une nuance et un prix différents. La forme correcte est alliage plus état :
| Écrit | Acceptable | Problème |
|---|---|---|
| « Pièce en aluminium » | ❌ | Ni l'alliage ni l'état ne sont fixés — n'importe qui peut chiffrer |
| « Aluminium » | ❌ | Idem, et pas d'état du tout |
| « 6061 » | ⚠️ | L'alliage est juste, l'état manque (T6 / T651 / T7351 diffèrent beaucoup) |
| « 6061-T6 » | ✅ | Alliage et état, sans ambiguïté |
| « 7075-T73 » | ✅ | Alliage et état, et la fissuration par corrosion sous contrainte déjà prise en compte |
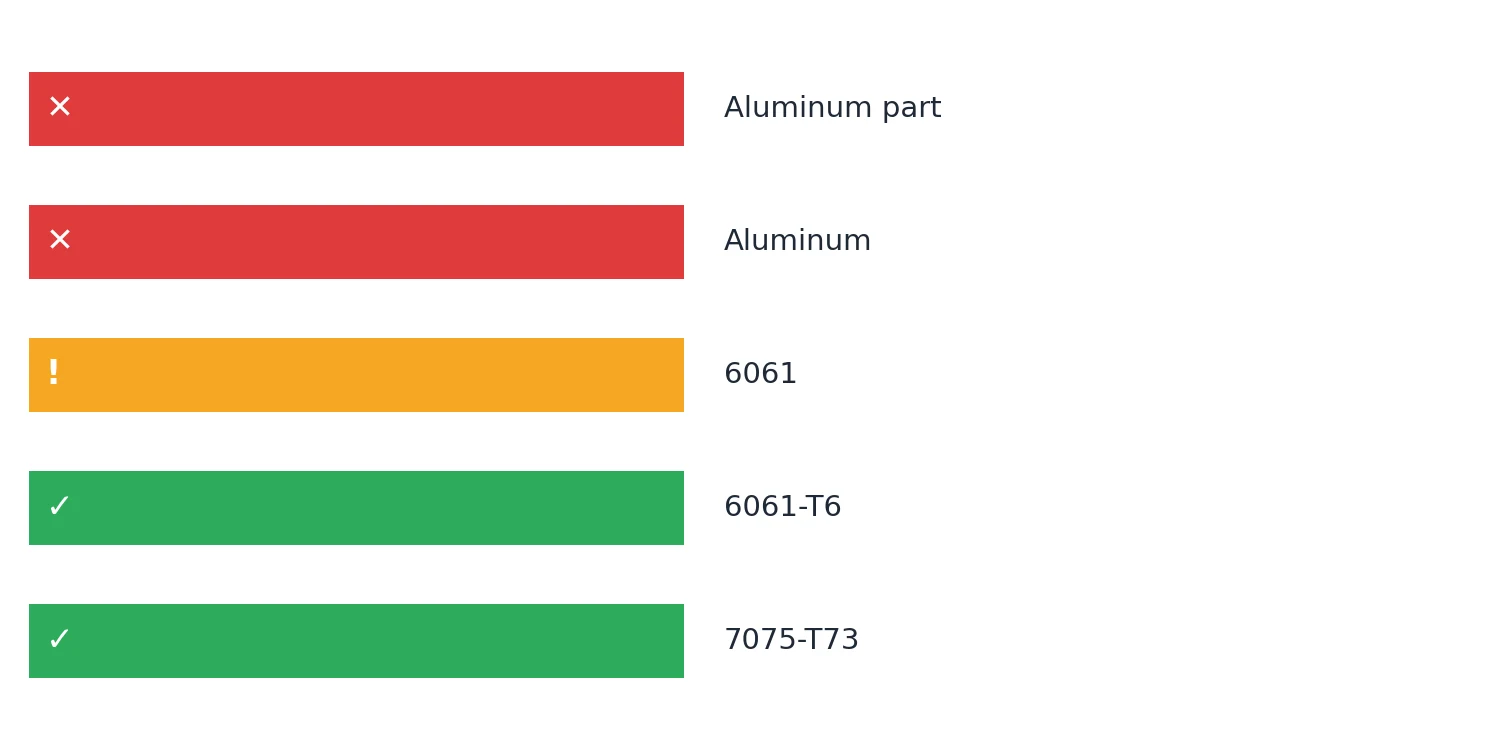
Deux précisions à ajouter :
- Indiquez séparément la tôle et le profilé. Le 6061-T651 est la condition courante pour la tôle (vieillissement
artificiel, stabilité dimensionnelle) ; le 6061-T6 est plus typique des profilés extrudés ou de la tôle non
vieillie. - Fixez l'état de surface avec l'alliage. L'anodisation dure d'une pièce en 7075 augmente encore les
contraintes résiduelles ; l'ordre correct est donc : choisir d'abord le T73, puis anodiser selon la
spécification applicable à cet état.
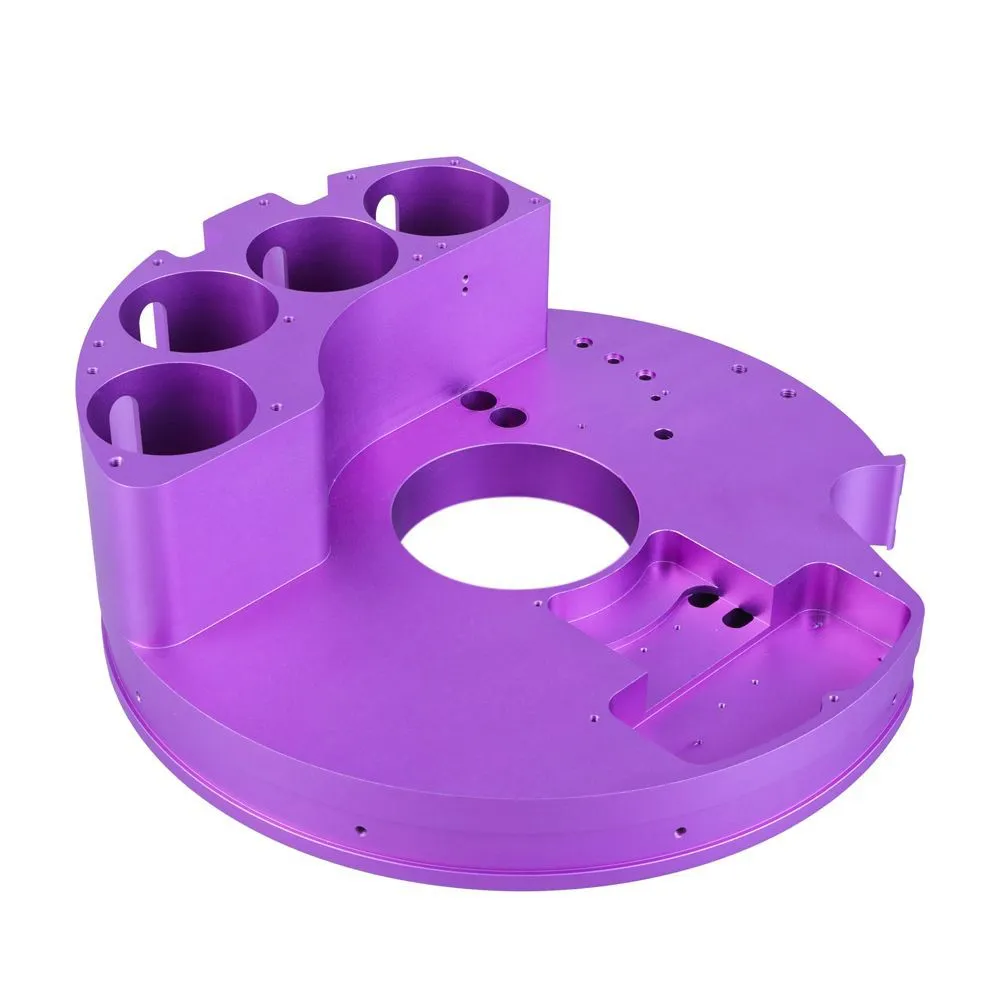
Pièce en 7075 anodisée : la finition ajoute des contraintes résiduelles, c'est pourquoi l'état doit être choisi en premier.
Un ordre de décision que vous pouvez suivre
Quand un plan arrive sur votre bureau, posez ces quatre questions dans cet ordre et l'alliage en découle :
- Y a-t-il un soudage ? Oui → 6061.
- Va-t-il vivre à l'extérieur, dans le brouillard salin ou dans des produits chimiques ? Oui → 6061 ; si le
7075 est requis par ailleurs, utilisez T73/T74. - La charge principale est-elle statique ou cyclique répétée ? Cyclique et le calcul de fatigue passe
déjà → le 7075-T6 est autorisé. Si le calcul de fatigue ne passe pas, corrigez d'abord la géométrie
(ajouter des rayons, supprimer les angles vifs, réduire la rugosité de surface) plutôt que de changer
d'alliage. - Rien de tout cela et la pièce doit-elle être plus fine et plus légère ? Oui → 7075-T6 ; sinon →
6061-T6.
Comment nous vous aidons dans cette décision
La confirmation de l'alliage est une étape fixe de la revue DFM que nous menons entre la réception d'un plan et le
retour d'un devis.
Nos ingénieurs vérifient :
- si le plan indique l'alliage et l'état. Lorsque ce n'est pas le cas, nous en proposons un pour
l'application et l'indiquons sur le devis ; - si les exigences de soudage, de traitement thermique et de finition de surface se contredisent (par exemple
anodisation d'un 7075-T6 plus usage extérieur) ; - si l'exigence de résistance exige réellement le 7075 — si le 6061 suffit, nous vous disons ce que vous
économisez ; - le plan d'outillage et de main-d'œuvre pour les pièces à paroi mince et à cavité profonde, qui détermine le
surcoût réel d'usinage d'une pièce en 7075.
Si vous avez une pièce en aluminium pour laquelle vous comparez actuellement des devis, envoyez-nous le
fichier et nous vérifierons la faisabilité de l'alliage et du procédé avant votre chiffrage, pour que vous n'ayez
pas à deviner entre deux nuances.
Les valeurs de propriétés sont des chiffres types issus de manuels publics de matériaux (ASM/MatWeb). Les
valeurs réelles varient selon la forme du produit et le lot. Basez vos décisions d'ingénierie sur la
spécification de matériau dont vous disposez et sur des données mesurées, pas uniquement sur ce tableau.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.