Que doit contenir un plan d'usinage CNC ? Une liste de contrôle complète
Un plan CNC doit répondre à douze questions avant qu'un atelier puisse vous chiffrer sans deviner, et chacune d'elles vous coûte de l'argent si vous la laissez sans réponse. La liste est plus courte qu'elle n'y paraît : nom de la pièce et numéro de plan, une norme matière avec grade et état, la quantité, le plan ou le modèle lui-même, les tolérances critiques, la finition par fonction, les opérations secondaires, le périmètre de contrôle, le délai, les Incoterms et les conditions de paiement. Neuf de ces douze points s'écrivent en moins de cinq minutes, et une RFQ complète fait la différence entre un devis exploitable et une fourchette que vous devrez renégocier.
Les douze points indispensables de toute RFQ
| # | Point | Pourquoi c'est important |
|---|---|---|
| 1 | Nom de la pièce, numéro de plan et indice | Une référence pour chaque e-mail suivant. Sans numéro de plan, chaque révision du devis est un document différent. |
| 2 | Désignation matière avec code de norme complet et état | « Aluminium » n'est pas une matière. 6061-T6 et 7075-T7351 diffèrent de 2× en coût et de 3× en usinabilité. EN AW-6082 T6 ou ASTM B211 7075-T7351 supprime l'ambiguïté. |
| 3 | Quantité : cible, commande minimum, prévision annuelle si connue | 1 pièce, 5 pièces, 50 pièces, 500 pièces et 5 000 pièces sont chiffrées sur des structures de coût complètement différentes. Une quantité honnête vaut mieux qu'une quantité gonflée : l'atelier recalculera si vous avez menti. |
| 4 | Plan ou modèle 3D avec GD&T | Si vous avez un plan, envoyez-le en PDF plus le CAO natif si possible. Si vous n'avez qu'un fichier STEP, ce n'est pas un problème — dites-le explicitement pour que l'atelier signale les ambiguïtés de tolérance. |
| 5 | Tolérances critiques, celles à ±0.0X mm | Marquez-les sur le plan ou indiquez-les par écrit. « Tolérances serrées » n'est pas une spécification. Si la pièce possède 3 fonctions à ±0.01 mm et 30 fonctions à ±0.1 mm, l'atelier doit savoir laquelle est laquelle. |
| 6 | Exigences de finition, valeur Ra par fonction | Un Ra 1.6 à l'état usiné est pratiquement gratuit. Un Ra 0.4 rectifié ajoute 30–80 % de coût. Un Ra 0.05 poli miroir relève d'un tout autre procédé. |
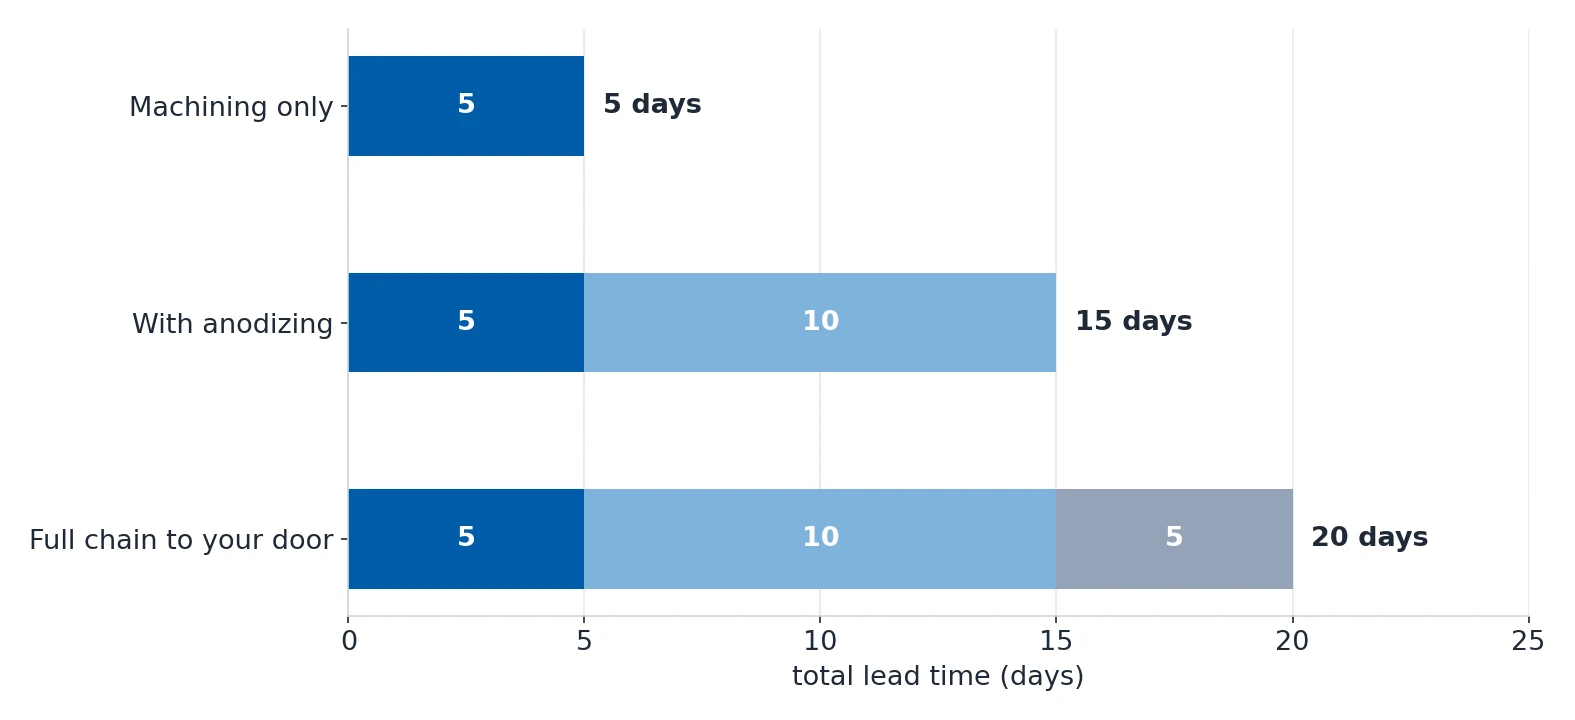
| 7 | Opérations secondaires : traitement thermique, anodisation, traitement électrolytique, passivation, peinture, marquage laser | Chacune représente un sous-traitant distinct et ajoute du délai. Une pièce à 5 jours avec 10 jours d'anodisation et 5 jours d'expédition fait 20 jours, pas 5. |
| 8 | Exigences de contrôle : rapport FAI, CMM, caractéristiques clés, certificat matière | Le certificat usine EN 10204 3.1 est le minimum, le FAI AS9102 est la référence aérospatiale, et le médical a ses propres variantes de FAI. |
| 9 | Quantité de pièces à contrôler : 100 %, échantillonnage AQL ou première pièce seule | « Contrôler chaque pièce à ±0.01 mm » est une ligne de coût complètement différente de « FAI seul ». L'atelier doit savoir laquelle. |
| 10 | Délai : standard ou rapide, avec une date cible | « ASAP » n'est pas un délai. « Nous avons besoin des pièces dans notre entrepôt de Munich avant le 2026-09-15 pour un salon » en est un. |
| 11 | Incoterms (EXW, FOB, CIF, DAP, DDP) et pays de destination | EXW est le moins cher à chiffrer mais vous transfère toute la logistique. DDP est le plus simple pour vous mais exige que l'atelier connaisse vos règles d'import. Choisissez-en un et dites-le à l'atelier. |
| 12 | Conditions de paiement et date limite de réponse à la RFQ | Net 30 contre Net 60 contre une avance de 50 % détermine quels ateliers répondront. Un délai de réponse de 7 jours est raisonnable pour une RFQ complète ; 3 jours est impoli, sauf si vous proposez une urgence payante. |

Tier 1, Tier 2 et Tier 3 : quoi envoyer maintenant
Tout ne doit pas tenir dans le premier e-mail. Découper la RFQ en trois niveaux la garde courte sans laisser les trous qui provoquent les mauvaises surprises en fin de projet.
| Niveau | Ce qui y entre | Ce que vous ratez si vous l'omettez |
|---|---|---|
| Indispensable (Tier 1) | Désignation matière et état, quantité, plan ou STEP avec GD&T, tolérances clés, finition, délai, pays de destination de l'expédition | L'atelier ne chiffre pas, ou chiffre avec des hypothèses que vous corrigerez plus tard |
| Important (Tier 2) | Fonctions critiques signalées, exigences de contrôle, opérations secondaires, Incoterms, conditions de paiement, date limite de réponse à la RFQ | Le devis ne sera qu'une fourchette grossière, avec des exclusions majeures à négocier plus tard — c'est de là que viennent 80 % des mauvaises surprises en fin de projet |
| Optionnel (Tier 3) | Variantes acceptables, marque matière préférée, exigences d'emballage, prix cible, NDA, droits d'audit, politique d'échantillons | La négociation part de valeurs par défaut qui peuvent ne pas correspondre à vos besoins ; vous perdez un peu de maîtrise, sans que ce soit bloquant |
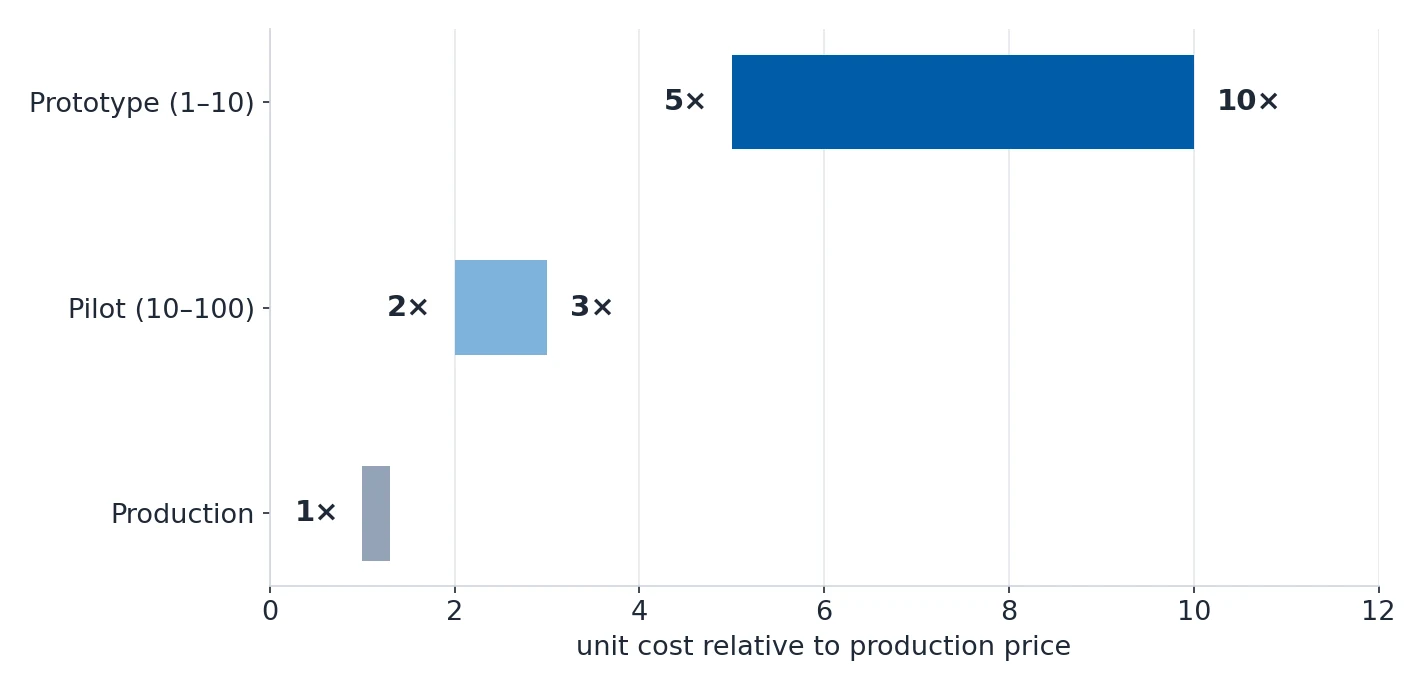
La phase du projet change aussi ce qui compte. Un prototype joue sur la forme, l'ajustement et la fonction, et son coût atteint souvent 5–10× le prix unitaire de série, parce que le montage et la programmation sont amortis sur très peu de pièces. Une série joue sur le coût, la capacité, la livraison à temps et la constance de la qualité.
Matière : n'écrivez jamais « Aluminium »
C'est l'ambiguïté la plus coûteuse qui puisse figurer sur un plan. Un atelier qui reçoit « acier inoxydable » ou « aluminium » choisit la nuance la moins chère qui convient, et vous recevez du 303 au lieu du 17-4 PH, ou du 6063 au lieu du 6061-T6.
Indiquez toujours la norme plus le grade plus l'état : AISI 316L, ASTM B211 7075-T7351, EN AW-6082 T6.

Si vous acceptez une solution de repli, dites-le explicitement — « 6061-T6 ou équivalent à ASTM B211 » est une phrase exploitable. Si vous ne l'acceptez pas, dites-le aussi : « aucune substitution sans accord écrit » tient sur une ligne et clôt le débat.
Tolérances : indiquez la classe par défaut ou vous recevrez la mauvaise pièce
Si le plan comporte 30 cotes et ne porte ni GD&T ni mention de tolérance par défaut, l'atelier choisira ISO 2768 medium (m) par défaut. Si vous attendiez ISO 2768 fine (f), les pièces arriveront 2× plus lâches que prévu, et personne ne pourra dire à qui incombe la faute.
Deux moyens de lever l'ambiguïté, et un seul vous suffit :
- Portez une classe de tolérance par défaut dans le cartouche, par exemple ISO 2768-mK ou ASME Y14.5-2018, avec un GD&T explicite sur les fonctions critiques.
- Ou indiquez la tolérance cote par cote, ce qui est légal mais lent pour les deux parties.

Marquer les fonctions critiques compte autant que d'indiquer la classe. Une liste du type « 3 fonctions à ±0.01 mm, 30 fonctions à ±0.1 mm » indique à l'atelier où se situent le temps de contrôle et le risque de rebut.
Finition : par fonction, pas par pièce
Un seul chiffre de Ra pour toute la pièce est une spécification qui garantit que vous paierez trop pour la majeure partie ou que vous laisserez trop rugueuse la seule surface qui compte.
Listez la finition par fonction ou par zone. Une face d'étanchéité à Ra 0.4 et toutes les autres surfaces extérieures à Ra 1.6 forment une spécification complète et peu coûteuse.

La même logique par zone vaut pour le revêtement, le masquage et les arêtes. Et souvenez-vous que la finition et la cote sont deux spécifications indépendantes — une cote serrée n'exige pas une surface lisse.
Contrôle, délai et livraison
Ces trois lignes sont le point où un devis bon marché devient une commande coûteuse.
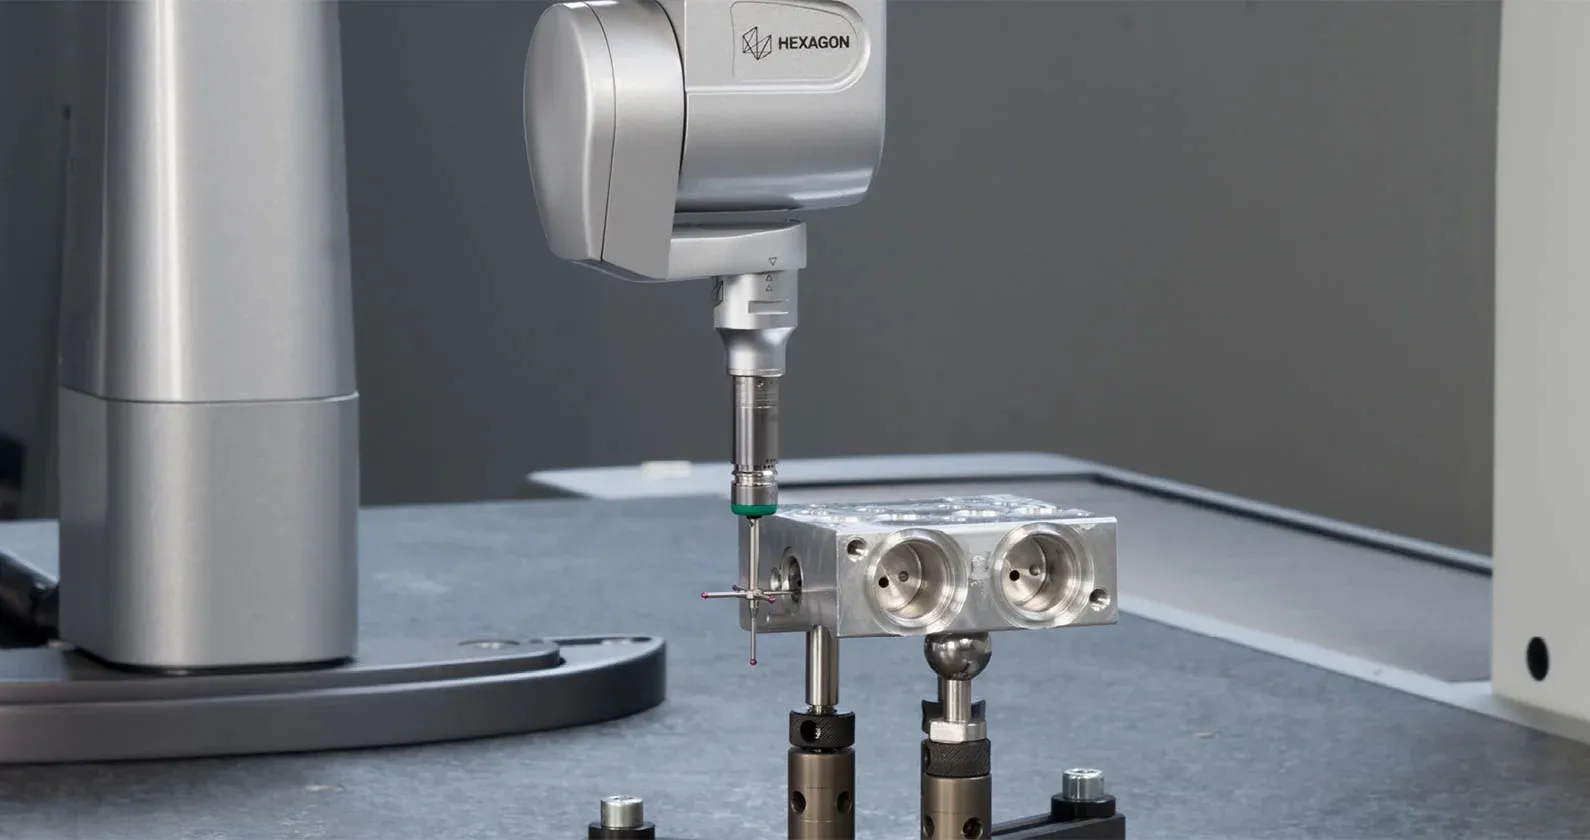
Le périmètre de contrôle doit être quantifié. Précisez ce que « critique » signifie : 100 % sur quelles fonctions, mesuré avec un CMM, un comparateur de hauteur ou un micromètre, et pour le reste un plan d'échantillonnage AQL ou la première pièce seule. Un contrôle CMM complet d'une pièce à 50 cotes prend 30–60 minutes par pièce ; le FAI seul prend quelques minutes.
Le délai doit être une date motivée. « Besoin pour le 2026-09-15 pour un salon » est un délai. « ASAP » est un ressenti, et chaque atelier le lit autrement. Si vous avez réellement besoin d'une urgence, dites-le et budgétez la surtaxe d'urgence de 30–100 %.
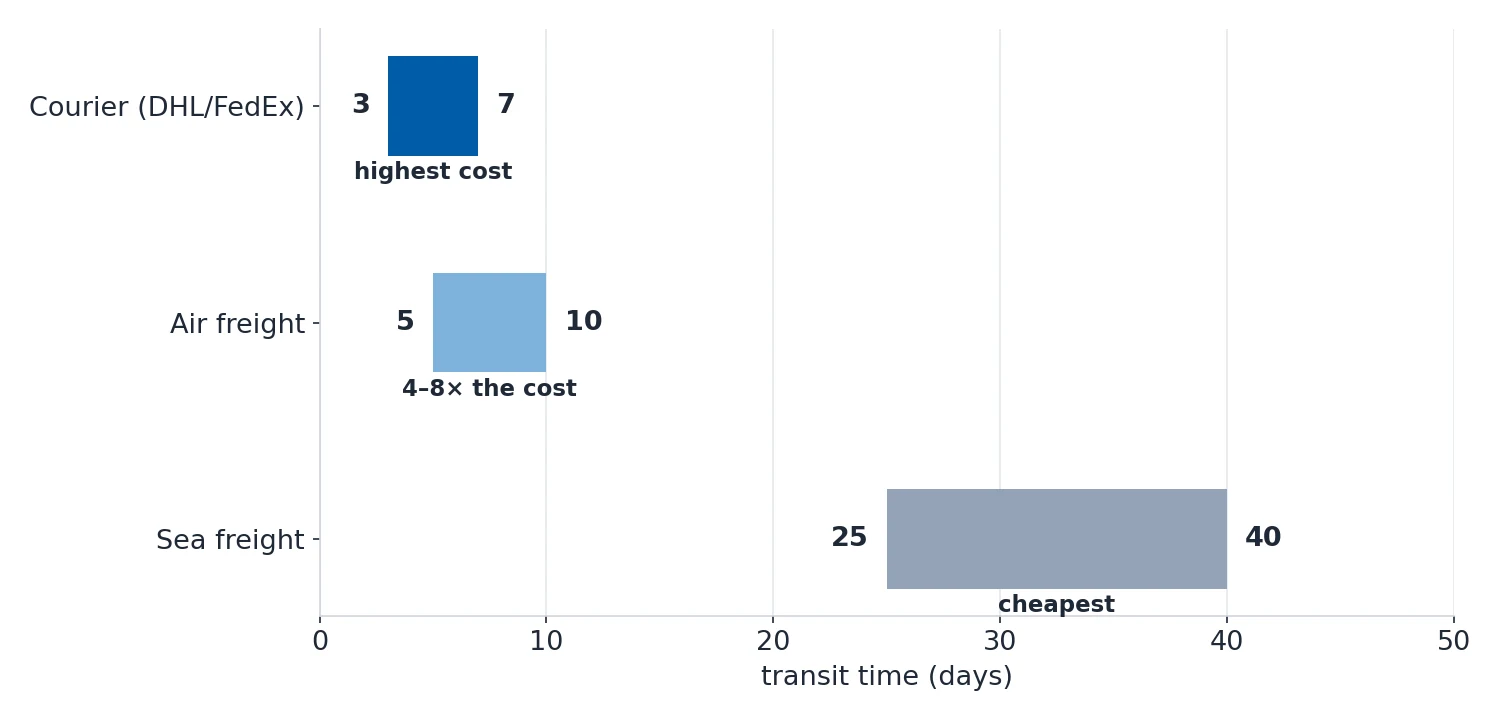
La livraison doit avoir un mode. Le fret maritime est le moins cher, à 25–40 jours ; le fret aérien prend 5–10 jours pour un coût de 4–8×, et le coursier prend 3–7 jours et coûte le plus cher. Pour un prototype, l'aérien est presque toujours la bonne réponse ; pour une série, le maritime.
Un point transfrontalier de plus mérite sa propre ligne : demandez un devis DDP si vous voulez un coût rendu réel, ou au minimum CIF plus les droits de douane estimés. N'acceptez pas EXW si vous ne connaissez pas le barème de droits de votre code HS. La Section 232 applique 25 % aux articles en acier et 10 % aux articles en aluminium aux États-Unis, périmètre étendu en 2020 à de nombreux produits dérivés.
Le contrôle en dix points avant envoi
Parcourez cette liste avant de cliquer sur envoyer. Chaque point demande environ une minute, et chacun a sa correction.
| # | Contrôle | Si non, corrigez avant d'envoyer |
|---|---|---|
| 1 | La matière est-elle indiquée norme plus grade plus état, et non par nom commercial ? | Ajoutez la désignation de norme : ASTM B211 7075-T7351, EN AW-6082 T6, AISI 316L. |
| 2 | Le plan comporte-t-il soit un GD&T explicite, soit une classe de tolérance par défaut indiquée comme ISO 2768-mK ? | Ajoutez la mention de tolérance par défaut dans le cartouche. |
| 3 | Les tolérances critiques de ±0.0X mm sont-elles signalées sur le plan ou dans le texte ? | Signalez-les par des notes ou un repérage des fonctions critiques. |
| 4 | La finition est-elle spécifiée par fonction et non par pièce ? | Découpez la mention en zones, par exemple face d'étanchéité contre corps. |
| 5 | La quantité est-elle honnête, et non gonflée ? | Dites la vérité. Des quantités gonflées vous coûteront plus tard de la confiance et de l'argent. |
| 6 | Le délai est-il une date, et non un ressenti ? | « Avant le 2026-09-15 » est un délai. « ASAP » n'en est pas un. |
| 7 | Le périmètre de contrôle est-il défini : 100 %, AQL ou FAI seul ? | Ajoutez la ligne : Contrôle : FAI sur les 5 premières pièces, AQL 1.0 sur les cotes selon ISO 2859-1 en inspection normale pour le reste. |
| 8 | Le type de certificat matière est-il nommé : EN 10204 3.1, 3.2 ou certificat usine ASTM ? | Pour les équipements sous pression dans l'UE, utilisez EN 10204 3.1 ou 3.2 ; ailleurs le certificat usine standard de l'atelier suffit en général. |
| 9 | Les Incoterms sont-ils choisis : EXW, FOB, CIF, DAP ou DDP ? | Avec un nouveau fournisseur, DDP est le plus net ; en relation suivie, FOB ou EXW. |
| 10 | Les conditions de paiement sont-elles explicites : pourcentage d'acompte et déclencheur du solde ? | Pour les premières commandes, 30/70 T/T est la norme ; en relation suivie, Net 30 une fois la relation établie. |
Et un dernier point qui n'apparaît pas sur le plan mais doit figurer dans la RFQ : le mode d'expédition et la date cible de mise à disposition. L'atelier peut proposer un devis maritime ou aérien, mais il doit connaître la contrainte. « Le moins cher » n'est pas une spécification logistique.
Sources
Toutes les données de cette page proviennent de notre wiki d'ingénierie.