CNC 가공의 최소 벽 두께는 얼마인가?
CNC 가공의 절대 최소 벽 두께는 알루미늄 0.5 mm, 강 0.8 mm, 스테인리스강 0.9 mm, 티타늄 1.0 mm, 구리 황동 0.5 mm, 엔지니어링 플라스틱 0.4 mm 입니다. 권장값은 대부분 이의 두 배로 1.0 mm, 1.5 mm, 1.5 mm, 1.5 mm, 0.8 mm, 0.8 mm 입니다. 절대 최소값은 벽을 애초에 깎을 수 있는 경계이고, 권장값은 기계가 반복적으로 똑같이 만들 수 있는 경계입니다. 도면에 적어야 하는 값은 후자입니다.
숫자: 소재별 최소 벽 두께
소재마다 자기 고유한 한계에서 서로 다른 방식으로 파손되므로, 보편적인 숫자 하나는 존재하지 않습니다.
| 소재 | 절대 최소 | 권장 | 너무 얇으면 어떻게 되나 |
|---|---|---|---|
| 알루미늄 (6061, 7075) | 0.5 mm | 1.0 mm | 마감 가공에서 채터가 발생하고 벽이 공구에서 밀려나며 치수가 공차를 벗어납니다. 얇은 알루미늄 벽은 진동해 표면 품질이 나빠집니다. |
| 강 (1045, 4140) | 0.8 mm | 1.5 mm | 강에서는 0.5 mm 에서 공구 처짐이 심해지고 벽이 안쪽으로 휩니다. 더 단단한 강일수록 심해져 공구가 깎지 않고 미끄러집니다. |
| 스테인리스강 (304, 316) | 0.9 mm | 1.5 mm | 스테인리스강은 가공 경화가 빠르게 진행됩니다. 얇은 벽은 과열되고 휠 수 있으며 갈라질 수도 있고, 공구 마모가 급격히 빨라집니다. |
| 티타늄 (Ti-6Al-4V) | 1.0 mm | 1.5 mm | 티타늄은 열전도도가 낮아 얇은 단면에 열이 쌓여 열변형이 생깁니다. 극도로 느린 이송 속도가 필요합니다. |
| 구리와 황동 | 0.5 mm | 0.8 mm | 연한 소재가 도움이 되며 구리는 상당히 얇게 만들 수 있습니다. 다만 아주 얇은 구리 벽은 취급 중 깨지기 쉽고 조립 전에 휘어질 수 있습니다. |
| 엔지니어링 플라스틱 (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | 플라스틱은 절삭력에 휘어지고 얇은 벽이 공구에서 밀려나 치수가 일정하지 않습니다. PEEK 는 더 단단하지만 비용이 10× 비쌉니다. |

금속에서 0.8 mm 미만이면 정직한 질문은 주조와 금속 사출 성형 중 어느 쪽이 나은 공정인가입니다. 박벽인 복잡 형상을 정밀 주조로 만든 뒤 CNC 마무리를 더하면 부품당 40–70% 저렴해지고 200 개부터는 회수할 수 있습니다.
왜 숫자가 두 개인가
절대 최소값과 권장값은 서로 다른 두 질문에 대한 답입니다. 최소값은 「이것을 애초에 깎을 수 있는가」 에 답하고, 권장값은 「매번 똑같이 깎을 수 있는가」 에 답합니다.
이 차이는 실제 비용으로 이어집니다. 박벽 벽은 낮은 이송 속도, 추가 마감 패스, 그리고 종종 특수 공구를 이용한 추가 세팅을 요구하기 때문입니다.
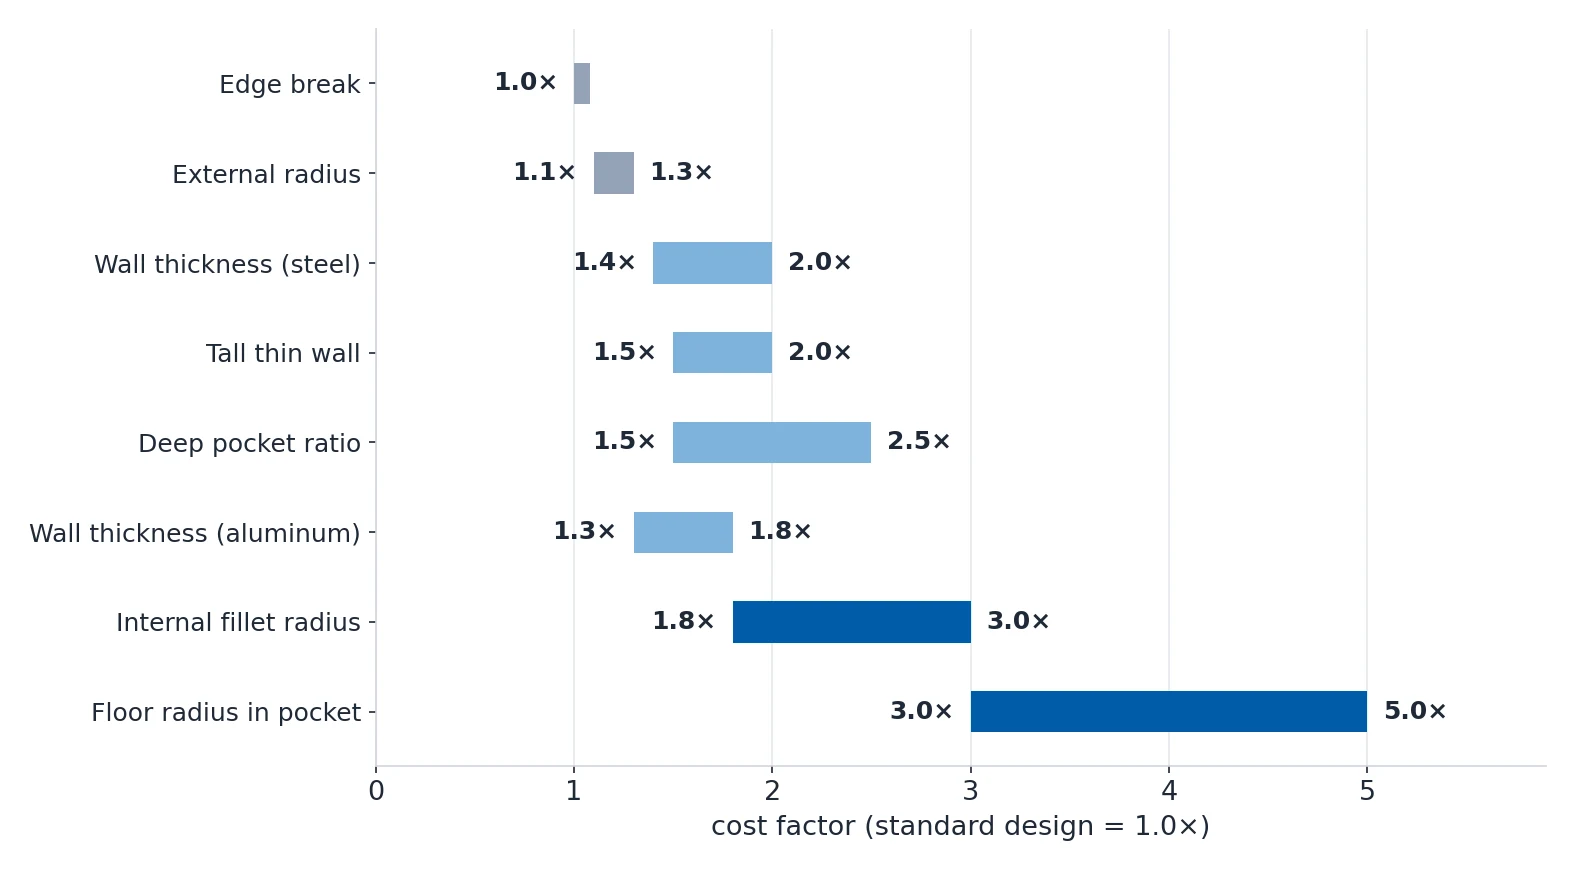
| 설계 요소 | 표준 사양 | 빡빡하거나 어려운 사양 | 비용 배수 |
|---|---|---|---|
| 벽 두께 (알루미늄) | 최소 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| 벽 두께 (강) | 최소 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| 내부 필렛 반경 | R3–R6 mm | R0.5 mm 이하 | 1.8–3.0× |
| 포켓 바닥 반경 | R1–R3 mm | R0 (샤프) | 3.0–5.0× |
| 엣지 브레이크 | 0.5 mm 챔퍼 (기본) | 샤프 엣지, 브레이크 없음 | 1.0×, 단 취급 위험이 큼 |
| 외부 반경 | 샤프 또는 0.5 mm 브레이크 | 큰 외형 반경, R5 이상 | 1.1–1.3× |
| 깊은 포켓의 종횡비 | 깊이 4× 폭 이하 | 깊이 6× 폭 초과 | 1.5–2.5× |
| 높은 박벽 | 높이 5× 두께 이하 | 높이 8× 두께 초과 | 1.5–2.0× |
최소 두께로 깎으면 권장 두께에 비해 가공 시간이 30–80% 늘어납니다. 이것이 절대 최소값이 아니라 0.6 mm 알루미늄 벽을 원하는 디자이너에게 보여 줘야 할 숫자입니다.
벽은 어느 높이까지 가능한가
벽 두께만으로 벽이 버틸지가 결정되지는 않습니다. 높이가 결정하며, 두 개의 비가 그것을 정합니다.

| 규칙 | 지침 | 중요한 이유 |
|---|---|---|
| 벽 높이와 요소 높이의 비 | 벽 두께는 인접 요소 높이의 최소 1/5 | 높고 얇은 벽은 캔틸레버처럼 동작합니다. 10 mm 높이의 벽은 절삭력에 의한 처짐을 버티려면 최소 2 mm 두께가 필요합니다. |
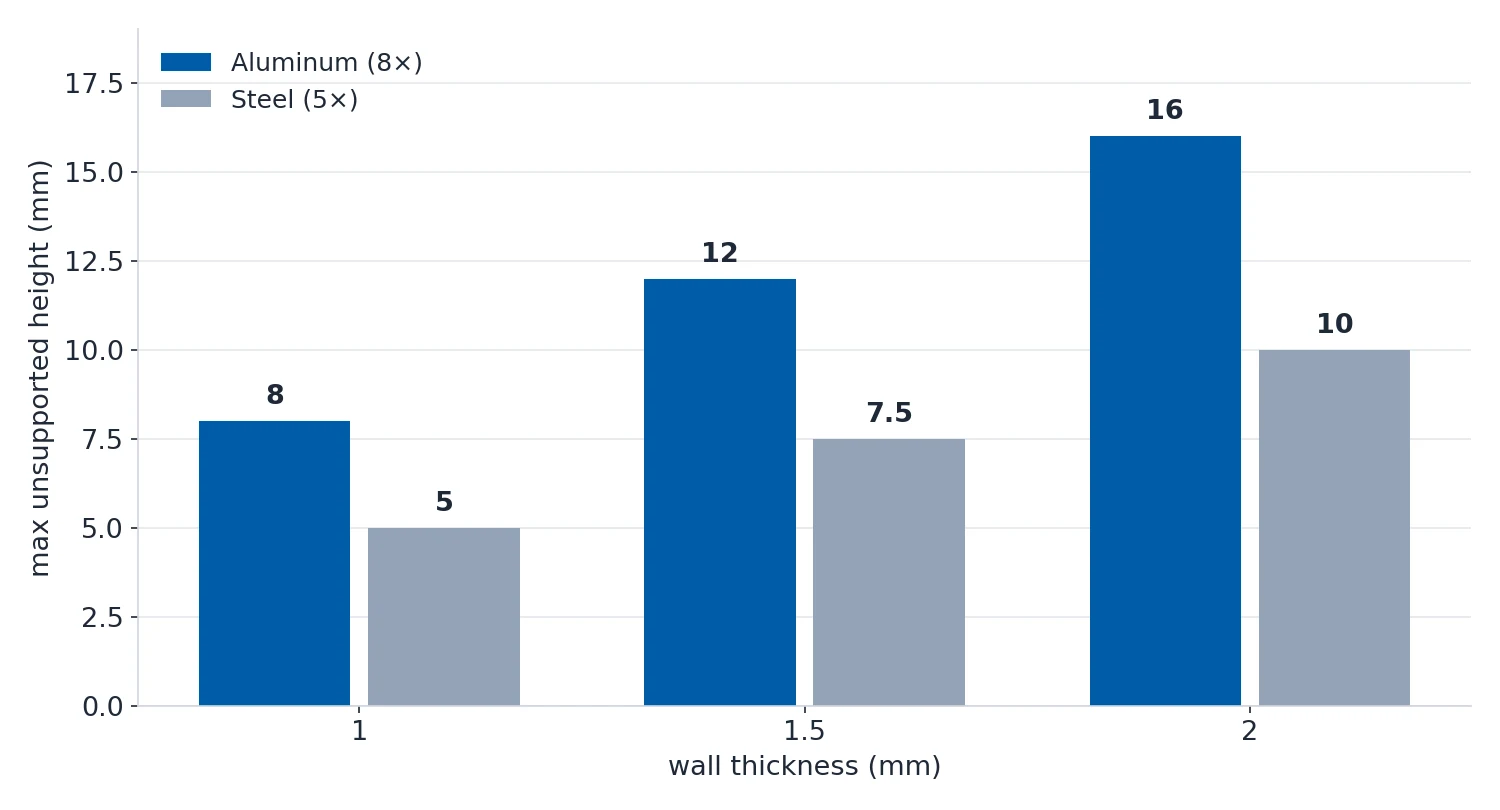
| 지지 없는 벽의 높이 | 지지 없는 최대 높이 = 알루미늄에서 벽 두께의 8×, 강에서 5× | 이 비를 넘으면 가공 중 벽이 진동합니다. 벽을 두껍게 하거나 리브를 추가하십시오. |
| 균일한 벽 두께 | 같은 부품의 벽 두께는 서로 20% 이내로 유지 | 두께가 고르지 않으면 열처리에서 냉각이 불균일해지고 응력 완화가 고르지 않아 휨으로 이어집니다. |
| 모서리 전환 | 두꺼운 단면과 얇은 단면은 완만하게 이어지도록 | 두께의 급격한 변화는 응력 집중을 만듭니다. 전환부에 필렛이나 테이퍼를 넣으십시오. |
| 리브 설계 | 리브 두께 = 벽 두께의 0.6×, 리브 높이는 리브 두께의 5× 이하 | 굵은 리브는 주물에서 반대쪽 면에 수축 자국을 남기고 CNC 에서 가공 시간을 늘립니다. |
언제 벽이 박벽이 되는가
높이와 두께의 비가 10:1 을 넘거나, 절대 두께가 비철금속에서 약 2 mm 미만이고 강에서 1 mm 미만으로 떨어지면 벽은 박벽으로 봅니다. 그 이하에서는 표준 경질 턱 클램핑이 더 이상 안전하지 않습니다.
응용 가이드는 세 개의 구간을 씁니다. 15:1 미만은 무난하고, 15–30:1 은 이 문서의 모든 기법이 필요하며, 30:1 을 넘으면 첫날부터 고위험 부품입니다.
여기서 소재가 결정적인 이유는 열전도도와 잔류응력 때문입니다.
| 소재 | CTE (×10⁻⁶/K) | 열전도율 (W/m·K) | 잔류응력 민감도 |
|---|---|---|---|
| 알루미늄 6061 | 23.6 | 167 | 높음 (압연판) |
| 알루미늄 7075 | 23.4 | 130 | 매우 높음 (담금질, 잔류응력 완화 없음) |
| 티타늄 Grade 5 | 8.6 | 6.7 | 중간 (단조품) / 높음 (판재) |
| 스테인리스 304 | 17.3 | 16 | 높음 (압연 시트) |
| 강 1018 | 11.6 | 52 | 중간 |
| Invar 36 | 1.3 | 11 | 낮음 (저 CTE 설계 선택) |
기계에서 평평하게 나왔다가 작업대에서 휜 벽은 제조 결함이 아닙니다. 휨은 클램핑 힘에 의한 탄성 되돌림에, 재료를 제거할 때 생기는 잔류응력 재분포가 더해진 것입니다. 부품을 클램핑 상태로 한 번 측정하고 자유 상태로 다시 측정하면, 두 값의 차이가 탄성 성분으로 클램핑 문제이고, 남는 잔류 휨은 잔류응력 성분으로 공정 문제입니다.
박벽을 움직이지 않게 가공하기
박벽에서의 절삭 파라미터는 같은 공구를 두꺼운 단면에 쓸 때의 약 절반입니다. 박벽에서는 한계가 공구 수명이 아니라 반경 방향 처짐이기 때문입니다.
6 mm 카바이트 엔드밀로 2 mm 알루미늄 벽을 깎을 때는 Vc 300–400 m/min, fz 0.02–0.04 mm/tooth, ap 0.5 mm 이하로 시작한 뒤 다듬습니다. 반경 방향 절입량 ae 는 공구 지름의 25% 이하로 유지하고, 트로코이달 또는 적응형 공구 경로를 사용하십시오.
문제의 나머지 절반은 고정이며, 박벽 왜곡의 대부분은 실제로 여기서 나옵니다.
| 고정 방식 | 최소 벽 두께 | 소재 적합성 | 대표 처짐 | 가장 적합한 용도 |
|---|---|---|---|---|
| 경질 턱 (표준) | 최소 6 mm | 모든 금속 | 0.1–0.3 mm | 두꺼운 부품 전용 |
| 연질 턱 (가공 가능) | 최소 1.5 mm | 모든 금속 | 0.02–0.05 mm | 일반적인 박벽 |
| 진공 척 | 최소 0.3 mm (포일) | 비공성, 모든 금속 | 0.01–0.03 mm | 평평한 판재, 가벼운 절삭 |
| 자기식 척 | 최소 1 mm | 강자성 소재만 | 0.02–0.08 mm | 연삭한 강판 |
| 왁스 포팅 | 최소 0.5 mm | 모든 금속, 열 노출 회피 | 0.01–0.05 mm | 박벽 조삭 |
| 저융점 합금 | 최소 0.5 mm | 모든 금속, 열 이력 확인 | 0.005–0.02 mm | 복잡한 박벽 공동 |
| 희생 탭 또는 보스 | 설계에 따라 어떤 값이든 | 모든 금속 | 사실상 없음 | 가장 일반적인 답 |
외워둘 만한 규칙이 두 개 있습니다. 자기식 척은 강자성 소재에서만 동작합니다. 즉 탄소강, 공구강, 그리고 400 계열 스테인리스의 일부입니다. 304 와 316 같은 오스테나이트계 스테인리스와 Grade 2 및 Grade 5 티타늄은 사실상 자성이 없어 고정되지 않습니다. 그리고 부품에 설계로 내장한 희생 탭이 가장 일반적인 답입니다. 박벽 문제를 두꺼운 벽 문제로 바꿔 주기 때문입니다.
어떤 메커니즘이 왜곡을 일으키는지 알아보려면 추측하지 말고 측정하십시오.
| 방법 | 측정 대상 | 정밀도 | 가장 적합한 대상 |
|---|---|---|---|
| 클램핑 상태와 자유 상태의 CMM 비교 | 클램핑 처짐과 잔류 해소량 | ±0.001 mm | 모든 박벽 부품 |
| 홀 드릴링 (ASTM E837) | 표면 부근의 잔류응력 | ±10 MPa | 공정 인증 |
| 슬리팅 또는 윤곽법 | 깊이에 따른 잔류응력 | ±20 MPa | 판재와 봉재 |
| XRD sin²(ψ) | 표면의 잔류응력 | ±5 MPa | 고가 부품과 항공우주 부품 |
| CAD 시뮬레이션 (FEA) | 처짐 예측 | 추세만 | 설계 단계 확인 |
FEA 에는 주의가 필요합니다. 대부분의 FEA 모델은 응력이 없는 공작물에 걸린 절삭력만 고려하고, 재료를 제거할 때 발생하는 잔류응력 해소를 무시합니다. 두꺼운 부품에서는 이것이 작은 오차이지만, 박벽에서는 지배적인 처짐 원인이 됩니다. 시뮬레이션이 박벽 처짐을 2–5× 과소평가하는 이유가 바로 이것입니다. 잔류응력장과 단계적 재료 제거 단계를 모두 포함하지 않는 한 FEA 를 형상 예측 도구로 다루고 크기 예측 도구로 다루지 마십시오.
코팅을 잊지 마십시오
한쪽 면마다 25 µm 양극산화 층을 가진 0.6 mm 벽은 더 이상 0.6 mm 벽이 아닙니다. 양극산화는 한쪽 면마다 25 µm 를 더하고, 합계 0.05 mm 이며, 공차 누적이 남은 여유를 먹어버립니다. 최소 벽 두께 사양에 2× 코팅 두께를 더하십시오. 그리고 가공 후가 아니라 가공 전에 계산하십시오.
같은 규칙은 실링이 들어가는 모든 포켓에 적용됩니다. O 링이나 실란트는 샤프한 모서리에 제대로 밀착할 수 없어 누수 경로가 생깁니다. 실링, 개스킷, O 링이 들어가는 모든 포켓에 최소 R0.5–R1.0 mm 바닥 반경을 지정하십시오.

도면에 벽 두께를 지정하는 방법
벽 두께는 파생 치수입니다. 포켓 깊이와 바닥 위치에 따라 달라지므로 지정하지 않으면 논쟁이 됩니다. 가장 자주 나타나는 실수는 다음과 같습니다.
| # | 실수 | 어떤 일이 벌어지는가 | 올바른 접근 |
|---|---|---|---|
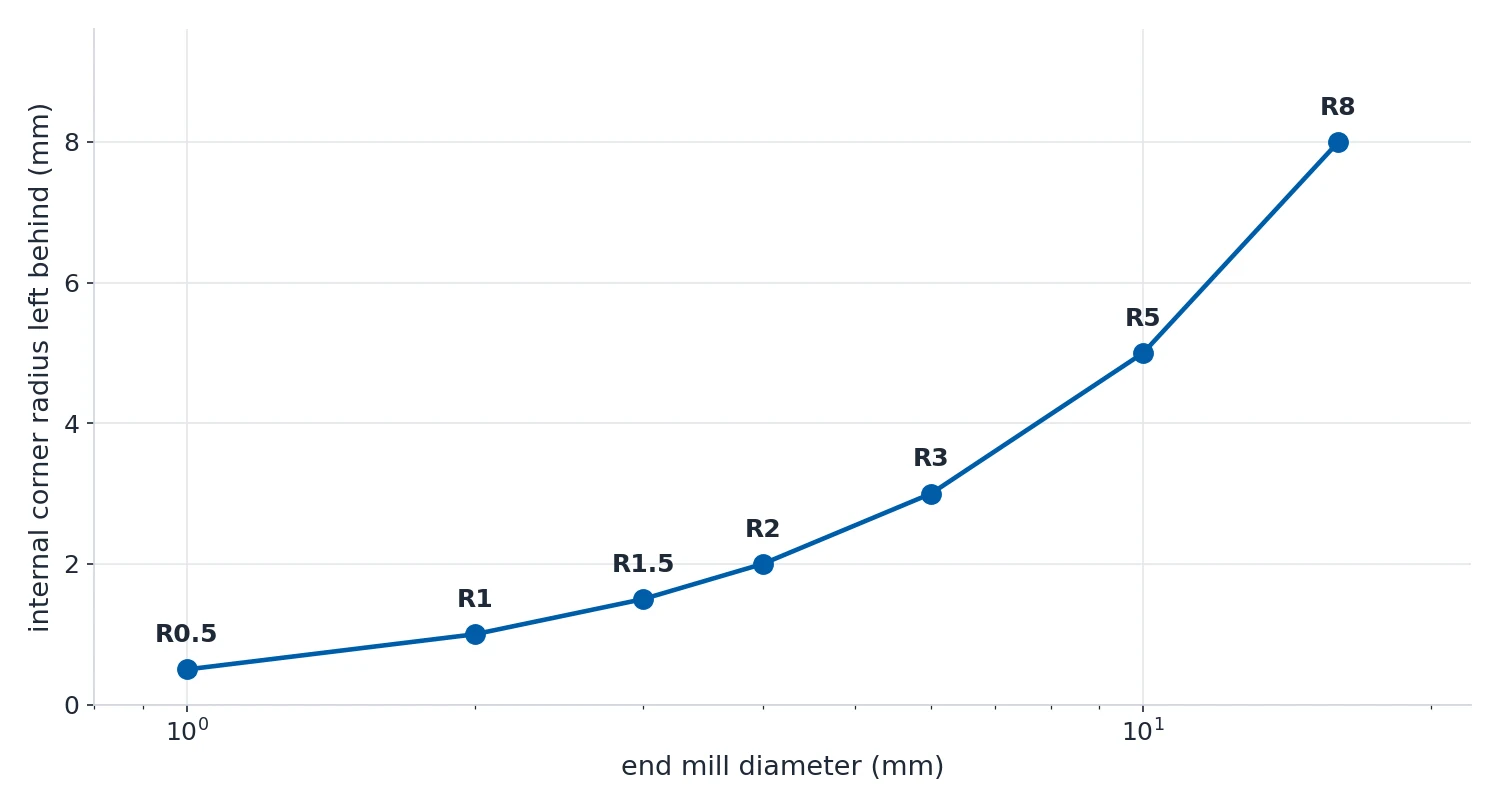
| 1 | R0 내부 모서리 지정 | 표준 엔드밀로는 불가능합니다. 가공자는 와이어 EDM 를 쓰거나 설계 변경을 요구해야 하고 프로젝트가 밀립니다. | 모든 내부 모서리는 최소 R0.5 mm 필렛 반경이 필요하며 표준 공구 규격에 맞춰야 합니다. |
| 2 | 같은 요소에 서로 다른 필렛 반경 | 공구 교체가 여러 번 필요해 세팅 시간과 비용이 늘어납니다. | 가능하면 포켓 요소 하나당 하나의 필렛 반경만 사용하십시오. |
| 3 | 두꺼운 단면 바로 옆의 매우 얇은 벽 | 인접한 두꺼운 단면의 응력으로 얇은 벽이 휘거나 처져 치수가 규격에서 벗어납니다. | 벽 두께를 균일하게 유지하고 완만한 전환부를 넣으십시오. |
| 4 | 작은 바닥 반경의 깊은 포켓 | 길고 가늘어 처짐이 생기는 공구가 필요해 표면 품질이 나쁘고 치수가 부정확해지며 공구가 파손됩니다. | 포켓 깊이에 비례해 바닥 반경을 키우십시오. |
| 5 | 엣지 브레이크 미지정 | 공장이 기본값인 0.5 mm 브레이크를 적용합니다. 대부분은 문제가 없지만 샤프한 엣지가 필요했다면 부품은 이미 잘못된 것입니다. | 샤프한 엣지를 명시하거나 도면 주기에 BREAK SHARP EDGES 0.5 mm MAX 를 추가하십시오. |
| 6 | CNC 부품에 드래프트 각도 지정 | 드래프트는 주물과 성형품의 것이며 가공자를 혼란스럽게 합니다. CNC 는 테이퍼를 깎을 수 있지만 「드래프트」 는 금형을 뜻합니다. | 실제 테이퍼를 치수로 지정하십시오. 예를 들어 1:50 테이퍼로 쓰고 「드래프트」 라고 쓰지 마십시오. |
| 7 | 요소 깊이에 쓸 수 있는 공구보다 작은 필렛 | 깊이 20 mm 포켓에 R0.5 모서리를 쓰려면 1 mm 공구가 필요한데 너무 길고 유연합니다. 공구가 깨지거나 처집니다. | 공구 돌출 길이는 공구 지름의 8× 를 넘지 않아야 합니다. 깊은 포켓에는 더 큰 필렛 반경을 사용하십시오. |
| 8 | 박벽의 코팅 두께 무시 | 벽은 공칭 0.6 mm 였고 양극산화는 한쪽 면마다 25 µm 를 더하며 공차 누적이 남은 것을 먹어버립니다. | 최소 벽 두께 사양에 2× 코팅 두께를 더하십시오. |
작은 두 가지도 제대로 해 두는 편이 좋습니다. 엣지 브레이크의 업계 기본값은 모든 샤프한 엣지에 0.5 mm 챔퍼 또는 반경을 주는 것이고, 표준 카운터싱크 각도는 60°, 82°, 90°, 120° 입니다.
이 모든 원칙은 하나의 습관으로 정리됩니다. 도면에 최소 벽 두께를 핵심 치수로 명시하고, 모든 내부 필렛을 하나의 공구 반경으로 설계하십시오. 나머지는 이 두 가지에서 따라옵니다.