용융 아연 도금, 분체 코팅, 양극산화 중 무엇을 선택할까
먼저 사용 환경으로 표면 처리를 정하고, 그다음 외관을 정하세요. 환경보다 오래 버텨야 하는 강재에는 용융 아연 도금, 대량 생산되는 도장 강판이나 알루미늄에는 분체 코팅, 분무기가 닿지 못하는 형상에는 전착 도장, 알루미늄 부품에서 산화막 자체가 성능을 담당해야 하는 경우에는 양극산화입니다. 이 네 가지는 같은 공정의 다른 이름이 아닙니다 — 둘은 금속 위에 막을 만들고, 하나는 금속을 산화물로 바꾸며, 나머지 하나는 표면이 긁혀도 부품을 계속 지키는 희생성 아연층을 만듭니다.
결론부터: 사용 환경에 맞춰 표면 처리 선택
| 부품의 상태 | 지정할 처리 | 이유 |
|---|---|---|
| 강재이며, 옥외에서 습한 환경이나 해안에서 십 년 동안 버텨야 하는 경우 | 용융 아연 도금 | 아연은 희생성이므로, 막이 긁힌 곳에서도 강재를 지킵니다. |
| 강재나 알루미늄으로, 평판·하우징·브래킷·프레임 계열이고 50 개를 넘는 수량 | 분체 코팅 | 가장 저렴하고 내구성 높은 유기 처리, 60–120 µm, 기준 비용의 1× |
| 분무기가 닿지 못하는 내부면이 있는 경우. 관 내부나 형강 단면 안쪽 등 | 전착 도장 | 침지 방식이므로 15–30 µm에서 균일하게 도포됩니다 |
| 알루미늄이며, 내마모성·절연성 또는 장식용 색이 필요한 경우 | 양극산화 | 산화막이 금속 자체에서 자라므로, 막처럼 통째로 벗겨지지 않습니다 |
| 메탈릭·펄·캔디 마감이나 50 µm 미만의 막이 필요한 경우 | 습식 도장 | 분체로는 진정한 메탈릭 효과를 재현할 수 없고, 그만큼 얇게 입힐 수도 없습니다 |
| 규소 5–12%가 들어간 주조품 | 분체 코팅 또는 전착 도장 | 주조 알루미늄은 애초에 양극산화할 수 없습니다 |
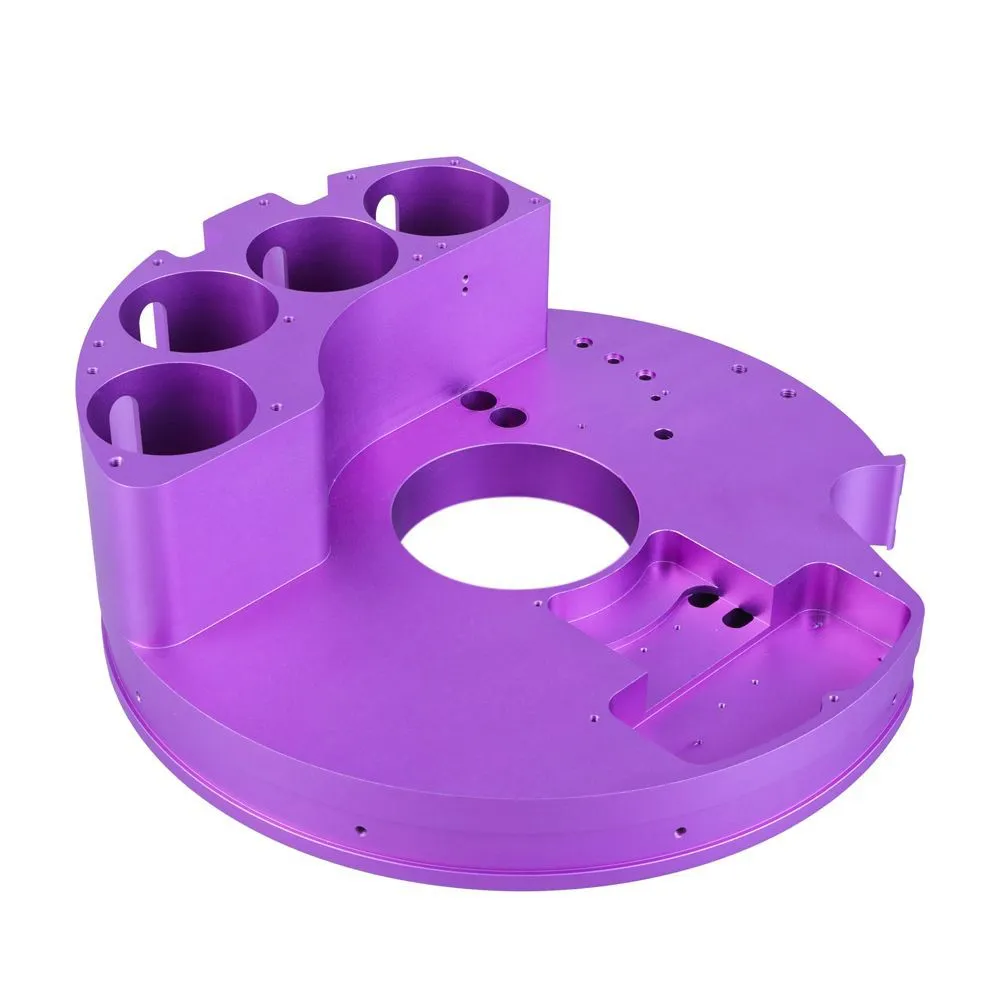
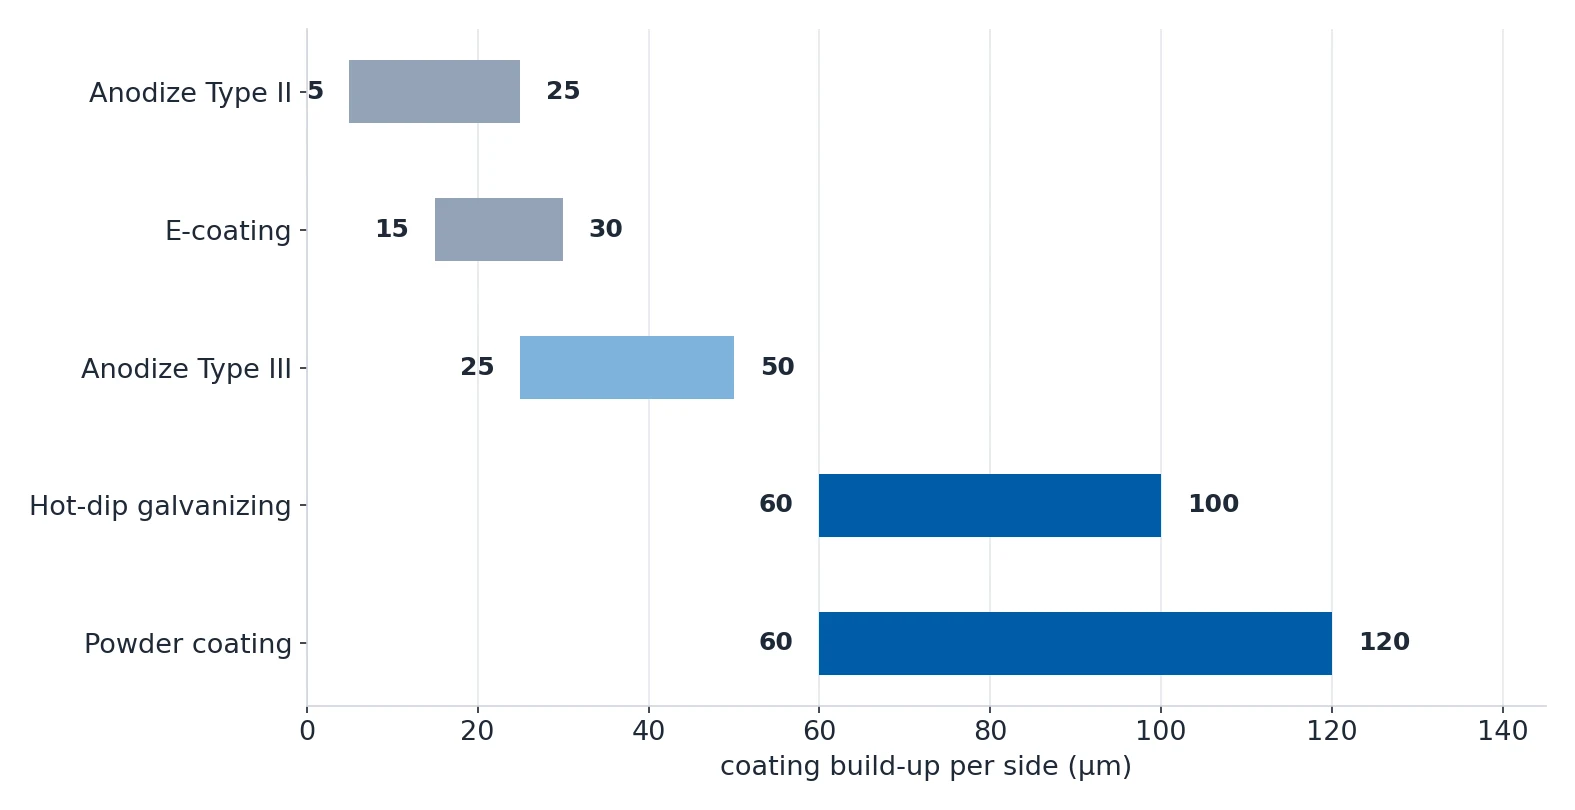
이 표의 두 행에는 많은 사람이 놓치는 판단이 숨어 있습니다. 아연 도금과 양극산화는 통상적인 의미의 코팅이 아닙니다 — 하나는 최대 60–100 µm 두께의 희생성 아연을 더하고, 다른 하나는 알루미늄을 안쪽과 바깥쪽으로 함께 자라는 산화물로 바꿉니다. 둘 다 도장으로는 불가능한 방식으로 치수를 바꿉니다.
분체 코팅, 전착 도장, 습식 도장: 세 가지 유기 처리
분체 코팅은 정전기 방식입니다. 분말을 접지한 부품에 분사해 달라붙인 다음 가열로에서 경화합니다. 도포 두께는 60–120 µm (2.5–5 mils)에 기준 비용의 1×이며, 이 범위에서 흔히 목표로 하는 값은 80–100 µm입니다. 60 µm 아래에서는 피복이 부족할 수 있고, 120 µm를 넘으면 흘러내림과 처짐이 생깁니다.
전착 도장은 분사가 아니라 침지 방식입니다. 부품을 용액에 담그고 100–400 VDC로 대전하면 70–90 °F에서 15–30 µm의 막이 균일하게 석출됩니다. 비용은 1.3–1.8×이며, 세 방법 가운데 관이나 형강 단면 내부까지 확실히 도달하는 것은 이 방법뿐입니다.
습식 도장은 예비책입니다. 진정한 메탈릭·펄·캔디 마감으로 가는 유일한 경로이고, 50 µm 아래로 내려가는 유일한 방법이며, 유리섬유 보강 폴리머처럼 비전도성 기재에서 작동하는 유일한 방법이기도 합니다. 50 개 미만 수량에서는 현실적인 선택이 여기에도 해당합니다. 분체 코팅에는 최소 로트 비용이 붙기 때문입니다.
용융 아연 도금: 강재가 모든 환경보다 오래 버텨야 할 때
용융 아연 도금은 표면이 손상된 뒤에도 부품을 계속 지키는 유일한 선택지입니다. 강재를 약 450 °C의 용융 아연에 담그면 아연이 철과 반응해 금속간 화합물 층을 만들고, 남은 아연은 위에 희생층으로 남습니다. 노출된 강재가 부식되는 동안에도 보호를 계속합니다.
그래서 옥외용 강재의 기본 선택이 아연 도금입니다. 노출된 절단면과 드릴 구멍도 동일한 희생 메커니즘으로 보호되며, 도장막이나 분체막은 이것을 제공할 수 없습니다.

문제는 치수입니다. 아연 도금은 모든 표면에 60–100 µm와 공정 여유를 더하며, 여기 나열한 처리 가운데 치수 영향이 가장 크고, 맞춤을 망가뜨리는 일도 가장 잦습니다.
| 고장 지점 | 아연 도금이 하는 일 | 대응 방법 |
|---|---|---|
| 나사 구멍 | 아연이 나사선을 채우고 부풀려서 체결 부품이 들어가지 않음 | 나사를 마스킹하거나, 도금 후 구멍을 다시 크게 내고 탭을 다시 깎습니다 |
| 압입 맞춤과 베어링 보어 | 보어 지름이 막 두께만큼 줄어듭니다 | 도금 후 가공하거나 여유량을 지정합니다 |
| 날카로운 내부 모서리 | 아연이 고여 두껍고 부서지기 쉬운 모서리를 남깁니다 | 내부 모서리에 0.020–0.040 in 필렛 반지름을 지정합니다 |
| 레이저 또는 플라즈마 절단면 | 절단 중 아연이 타서 몇 주 안에 부식이 시작됩니다 | 단면 봉합을 지정하거나 아연 위에 분체 코팅을 덧씌우고, 실내 용도로만 노출면을 허용합니다 |
아연 도금 강판에는 브래킷을 설계하기 전에 알아둘 만한 성질이 하나 더 있습니다. 레이저 절단면에서는 아연이 타서, 부품이 노출된다면 그 면을 보호해야 합니다.
양극산화: 알루미늄에만 쓸 수 있고 부품 안쪽으로 자라는 처리
양극산화는 코팅이 아닙니다. 전환 공정입니다. 부품이 황산 용액에서 양극이 되고, 전류가 표면의 알루미늄을 산화 알루미늄으로 바꾸며, 산화막은 바깥쪽과 안쪽으로 동시에 자랍니다. 막의 약 절반이 표면 바깥에 더해지고 나머지 절반은 기재를 소비하므로, 지름은 막 두께의 두 배만큼 변합니다.
| 양극산화 종류 | 공정 | 단면별 두께 | 경도 | 절연 내력 | 염수 분무 |
|---|---|---|---|---|---|
| Type II (일반) | 15–20 VDC, 황산욕 | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 25 µm에서 336+ 시간 |
| Type III (경질) | 25–60 VDC, 0–5 °C 용액 | 1.0–2.0 mil (25–50 µm) | 400–600 HV | 더 높음 | 가장 높음 |
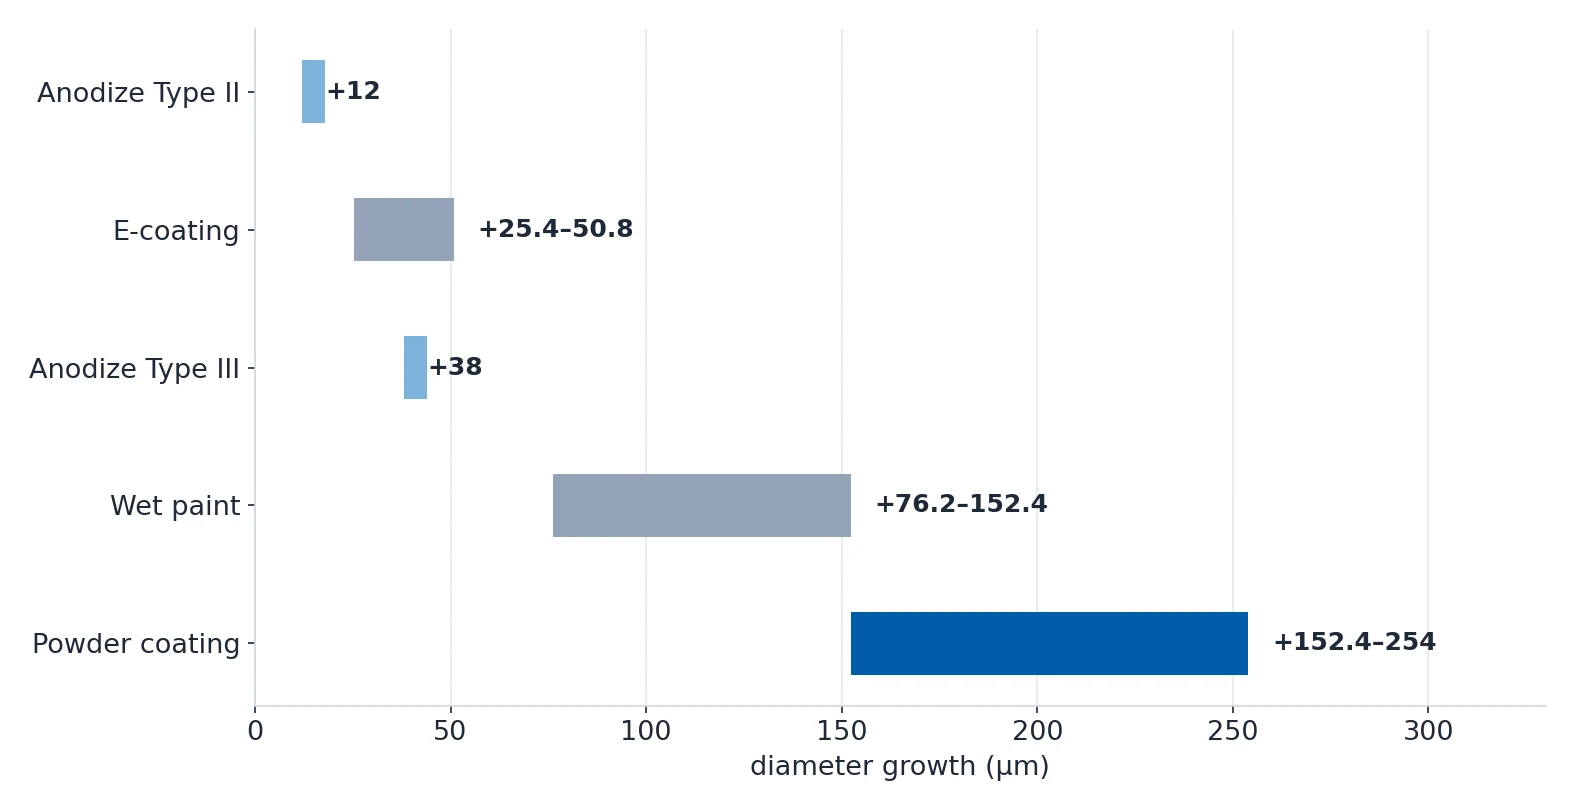
결과는 바로 그 표에서 나옵니다. Type II는 0.5 mil (12 µm)에서 단면당 +0.25 mil, 지름 방향으로 +0.5 mil (12 µm)을 더하고, Type III는 1.5 mil (38 µm)에서 지름 방향으로 +1.5 mil (38 µm)을 더합니다. H7/p6 같은 압입 보어와 베어링 저널은 위험이 크며, 나사 구멍은 사전에 크기를 잡거나 양극산화 후 탭을 다시 가해야 합니다. 이 증가량을 공차 체인에 반영하거나 해당 특징을 마스킹하십시오.
Type III가 추가 비용을 정당화하는 경우는 마모 요건을 분명히 말할 수 있을 때뿐입니다. Type II보다 1.5–2× 비싸고, 리드타임이 3–5 영업일 늘어나며, 치밀한 산화막이 염료를 흡수하지 못해서 색은 짙은 회색, 갈색빛 검정, 청동으로만 나옵니다.
양극산화와 합금 선택은 별개의 판단이 아닙니다
산화막이 얼마나 깨끗하게 형성되는지는 구리 함량이 결정하므로, 합금 선택이 다른 어떤 조건보다 먼저 양극산화 품질을 정합니다.
| 합금 | 구리 함량 | 양극산화 결과 |
|---|---|---|
| 6061-T6 | 0.15–0.40% | Type II와 Type III 모두 우수하며, 색 품질이 가장 좋습니다 |
| 7075-T6 | 1.2–2.0% | Type III는 무난한 수준이고, 경질막은 부서지기 쉬워 박리가 날 수 있으며, 색은 별로입니다 |
| 2024-T4 | 3.8–4.9% | Type III에는 권장하지 않습니다 |
| 주조 합금 | 5–12% 규소 | 양극산화 자체가 불가능합니다 — 분체 코팅이나 전착 도장을 지정하십시오 |

색에도 자체적인 비용 단계가 있습니다. 무색과 검정은 어디서든 표준이고 추가 비용이 없으며, 파랑·빨강·금은 약간의 할증을 붙이고 6061 합금에서 가장 보기 좋습니다. 다만 빨강은 최소 0.5 mil의 막이 없으면 분홍빛으로 바뀝니다. 주황과 보라색은 전문 공장이 필요해 10–20%가 추가되고, 특수 Pantone 맞추기는 샘플 색상, 최소 로트 수량, 30–50% 이상의 셋업 비용을 요구합니다.
도면에는 무엇을 써야 할까
「양극산화」만 적으면 공장이 자체 기본값을 적용하게 되고, 그 두께는 용도에 너무 얇거나 공차에는 너무 두꺼울 수 있습니다. 코팅도 마찬가지입니다. 광택은 단어가 아니라 숫자이고, 색은 사진이 아니라 코드입니다.
| 표면 처리 | 도면에 쓸 내용 | 비고 |
|---|---|---|
| 양극산화 Type II | TYPE II, CLASS 1, 0.0005 IN MIN | 봉합 방식을 명시하십시오. MIL-A-8625 기준 니켈 아세테이트, 또는 식품·의료 부품용 무니켈 가열 탈이온수 |
| 양극산화 Type III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | 짙은 회색, 갈색빛 검정, 청동만 가능합니다 |
| 분체 코팅 | 분말 종류, 건조막 두께, 광택 범위, RAL 또는 Pantone 코드 | 광택은 5–95 GU 범위입니다. 무광 5–20, 새틴 30–60, 세미글로스 60–80, 풀글로스 80–95 |
| 전착 도장 | 막 두께와 색상, 그리고 마스킹 조건 | 침지 방식이므로 내부 피복은 기본으로 확보됩니다 |
| 용융 아연 도금 | 도금 규격, 그리고 나사 마스킹과 치수 여유 | 네 가지 가운데 치수 영향이 가장 큽니다 |
| 도장 전 전처리 | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | 140–180 °F에서 탈지하고 100–120 °F에서 건조하여, 고인 물이 경화 중 부풀림을 일으키지 않게 합니다 |
부품이 제대로 돌아오는지를 정하는 것이 두 가지 더 있습니다. 열압착 강재는 항상 샌드블라스트해야 합니다. 산화피 위에 올린 도장은 반드시 실패하기 때문입니다. 그리고 내부 모서리에 0.020–0.040 in 필렛 반지름을 넣어야 합니다. 넣지 않으면 분말이 모서리에서 비켜 나가며, 얇거나 노출된 자국이 남습니다.
각 표면 처리의 비용과 가격 낮추는 방법
코팅 가격은 재료가 아니라 셋업과 물류에 따라 결정되므로, 수량과 부품 설계가 대부분을 결정합니다.
| 비용 요인 | 금액 |
|---|---|
| 분체 코팅 최소 로트 비용 | $50–200 |
| 전착 도장 최소 로트 비용 | $100–500 |
| 양극산화 셋업 비용 | $50–200 |
| 중요 구멍이나 나사 마스킹 | 부품당 $2–8 |
| 다층 시스템의 추가 층 하나 | +50–100% |
| 긴급 주문 | +25–100% |
| 특수 Pantone 맞추기 | 셋업 $200–500에 20–50 kg 최소 주문 수량 추가 |
| 부스 색상 변경 | 변경마다 $50–200 |
| 특수 양극산화 색상(주황, 보라) | +10–20% 및 전문 공장 |
| 표준 대신 초내구성 폴리에스터 | 1.2–1.5× |
| 불소계 수지 (PVDF) | 2–3× |
| Type II 대신 경질 양극산화 (Type III) | 1.5–2× 및 추가 3–5 영업일 |
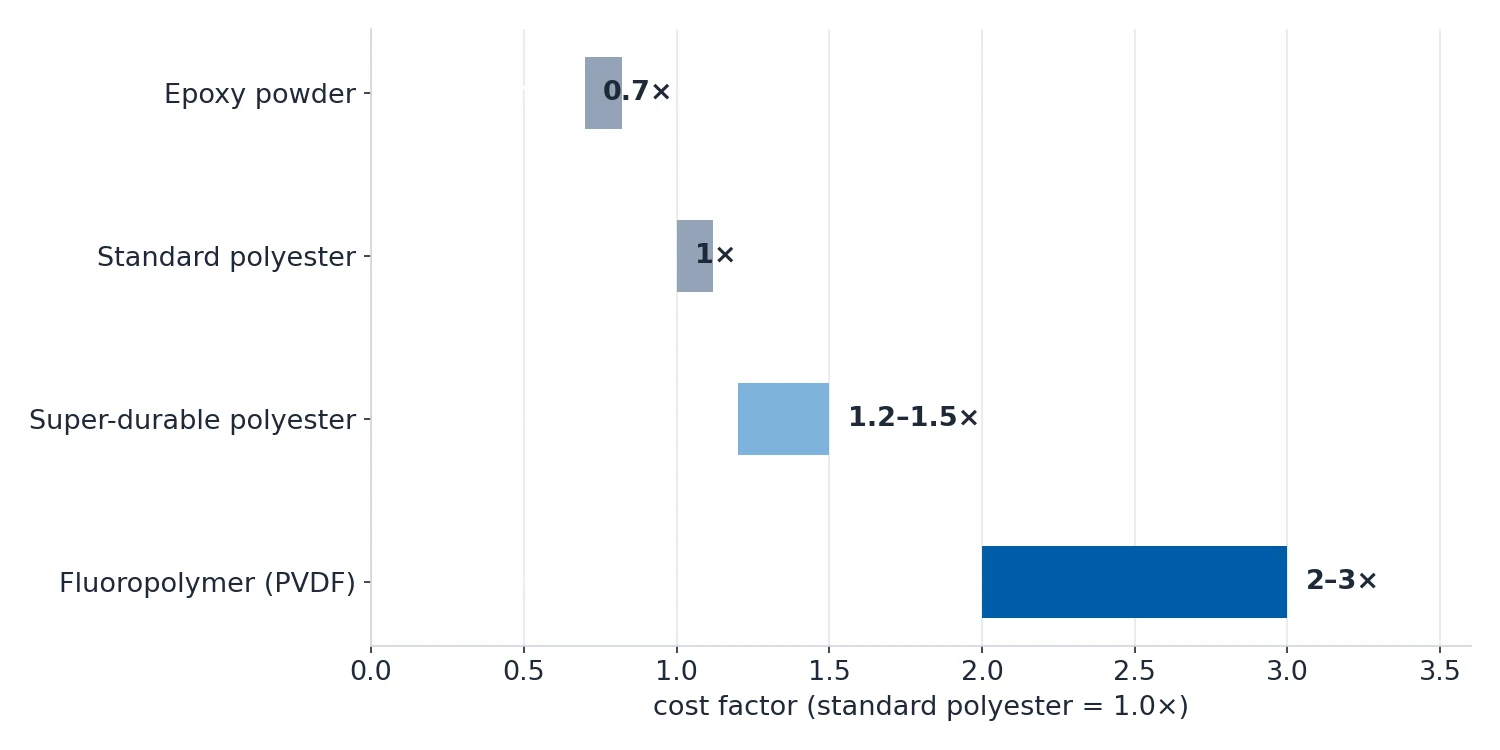
소량 주문에서는 셋업 비용이 부품 단가를 지배합니다. 100 개 기준 부품 단가는 대개 10 개 기준의 40–60%이고, 1000 개 이상이면 25–40%로 내려갑니다. 따라서 로트 수량이 사용자가 가장 크게 조절할 수 있는 지렛대입니다.

실제 결정 순서는 짧습니다. 사용 환경을 정하고, 맨 위 표에서 표면 처리를 고르고, 도면에 막 두께와 봉합 방식 또는 분말 종류를 적고, 코팅 두께를 공차 체인에 반영한 다음, 그때에야 색을 고릅니다.