항공·의료 부품의 티타늄과 알루미늄 선택법
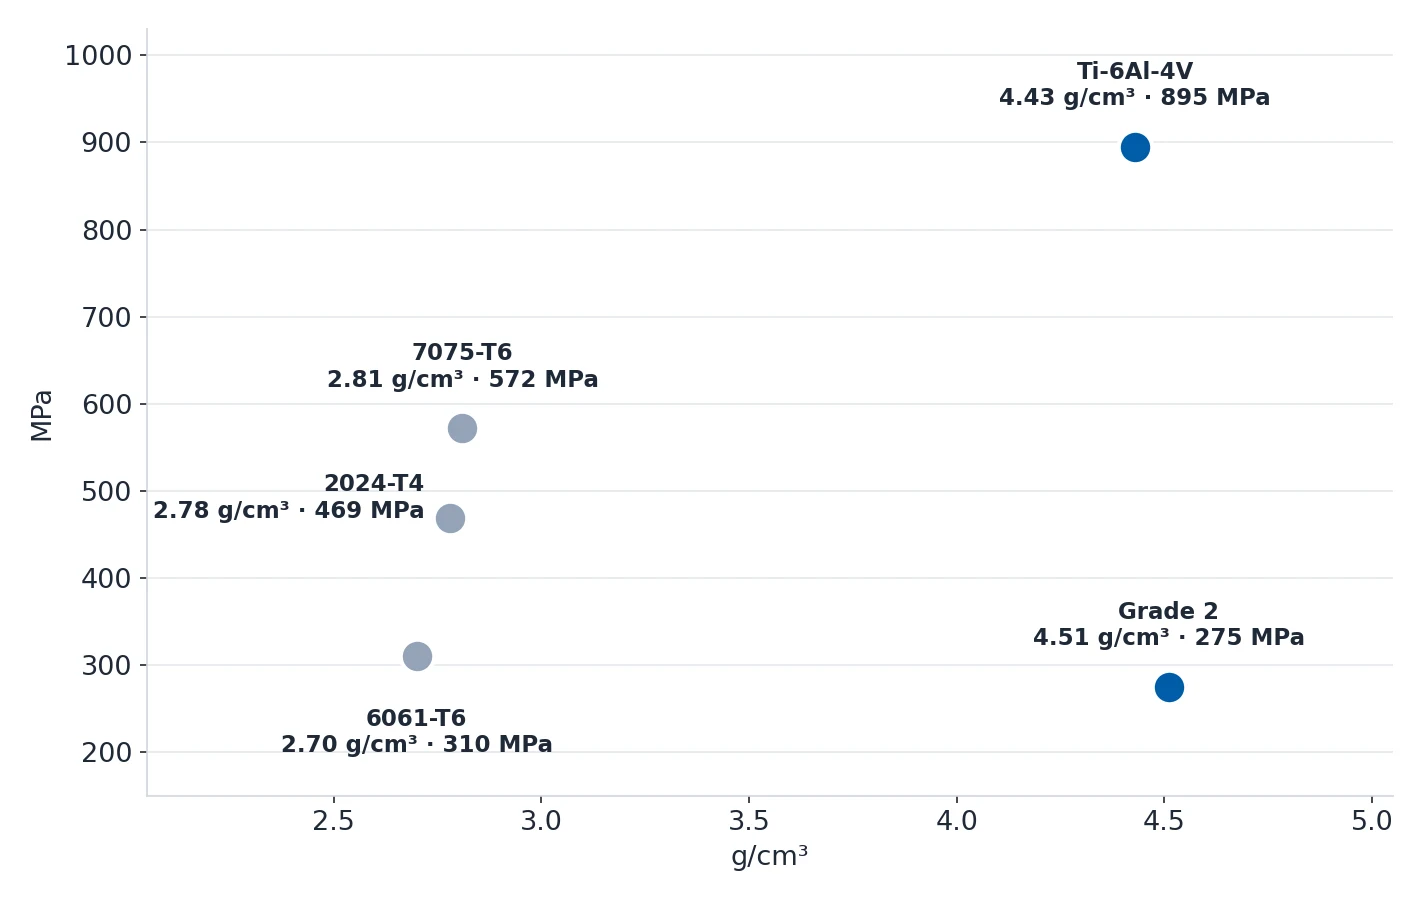
Ti-6Al-4V 는 밀도 4.43 g/cm³ 에 인장 강도 895–930 MPa 를, 6061-T6 는 밀도 2.70 g/cm³ 에 인장 강도
310 MPa 를 냅니다.
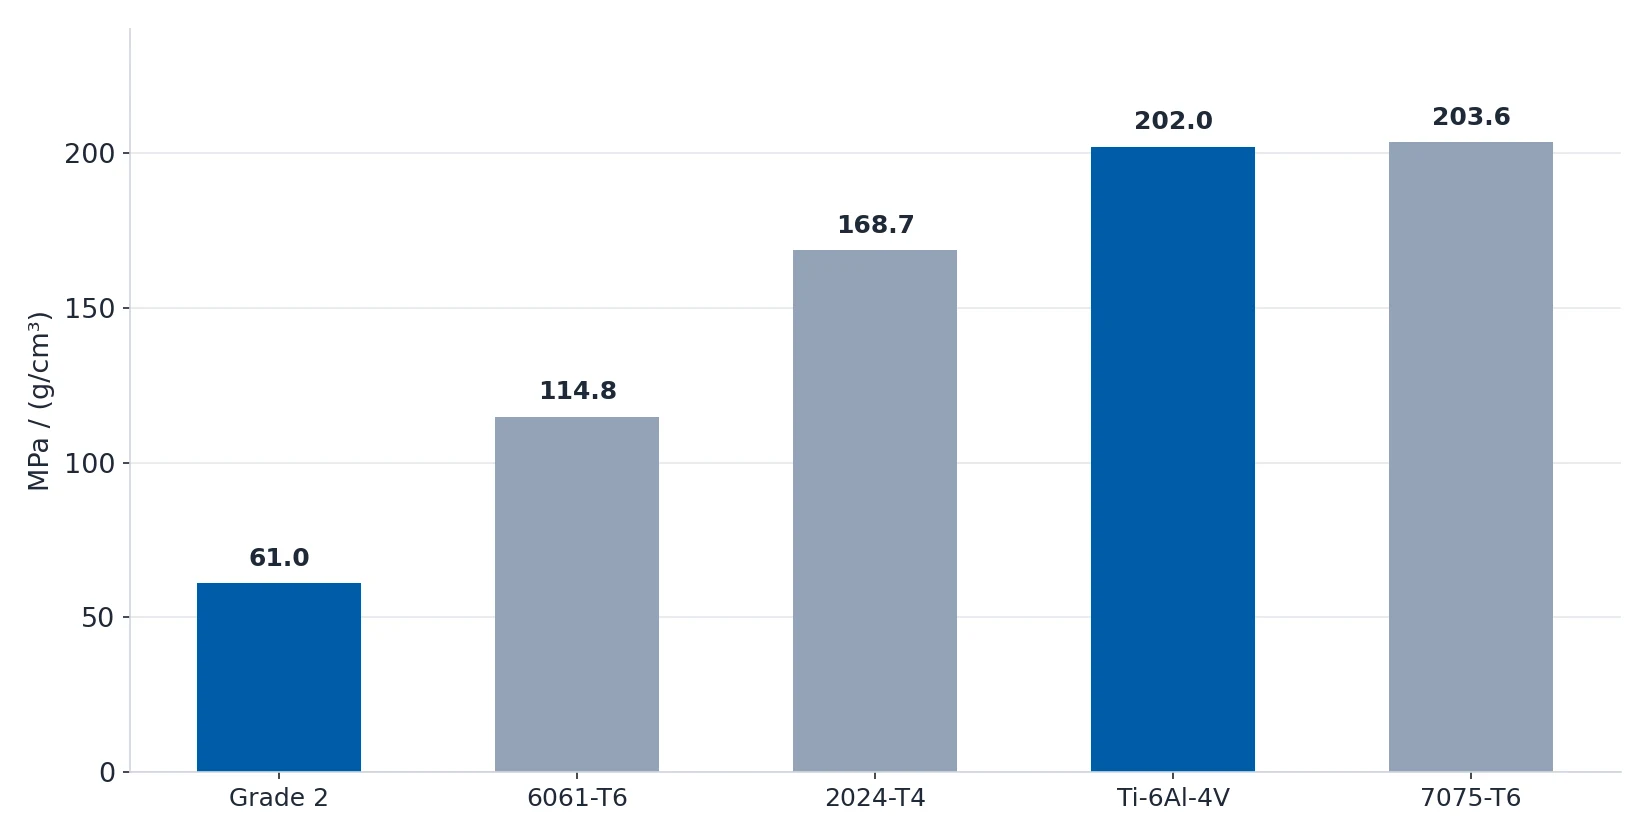
밀도로 나누면 순위가 바뀝니다. Ti-6Al-4V 는 202.0–209.9 MPa/g/cm³, 7075-T6 는 203.6, 6061-T6 는
114.8 에 이릅니다. 전체 판단은 이 한 줄에 담깁니다 — 7075-T6 알루미늄은 단위 무게당 Ti-6Al-4V 와
같은 하중을 받으면서, 티타늄 원가의 40% 만으로 가능합니다. 그러므로 질문은 "어느 재료가 더 강하냐"가
아닙니다. "이 부품이 필요한 것은 티타늄의 강도뿐인가요, 아니면 강도에 더해 내식성이나 생체 적합성까지
필요한가요?"
티타늄이 실제로 맞는 선택인 경우
재료 목록에서 출발하지 말고 사용 조건에서 출발하십시오. 티타늄이 제 자리를 얻는 것은 사용 환경이 그
논리를 대신 말해 줄 때입니다.
| 사용 상황 | 티타늄 사용? | 더 나은 대안 |
|---|---|---|
| 항공우주 / 기체 구조 | 예 | — |
| 의료 임플란트 (생체 적합성) | 예 | — |
| 해양 (염수, 무열) | 아마도 | 비하중 부품이면 316L 스테인리스가 더 저렴 |
| 화학 처리 (부식성) | 아마도 | 하스텔로이 또는 슈퍼 듀플렉스가 더 나을 수 있음 |
| 고 비강도 (비항공) | 아마도 | 비부식성이면 7075-T6 알루미늄이 더 저렴 |
| 경량과 강도만 필요 | 아니오 | 7075 알루미늄 (동일 강도, 비용의 40%) |
| 내식성만 필요 | 아니오 | 316 스테인리스 (5–10배 저렴) |
| 프로토타입 / 소량 | 아니오 | 알루미늄이나 강으로 먼저 프로토타입 |
"예" 두 줄, "아마도" 세 줄, "아니오" 세 줄입니다. 티타늄을 선택한 구매자는 "예" 두 줄 중 하나를 채우거나,
"아마도" 줄 하나를 기술적인 근거로 설득해야 합니다. 그 외에는 부품이 쓰지도 않는 특성에 프리미엄을 지불하는
셈입니다.

강도, 밀도, 그리고 진짜 결정적인 비강도
| 특성 | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| 인장 강도 (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| 항복 강도 (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| 밀도 (g/cm³) | 2.70 | 2.81 | 2.78 | 4.51 | 4.43 |
| 신율 | 12% | 11% | 20% | — | — |
| 경도 | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| 가공성 | 우수 | 양호 | 보통 | 더 나음 | 공구에 가혹 |
| 용접성 | 가능 | 불가 | 불가 | 가능 | 어려움 (보호 필요) |
| 상대 원가 | 1.0x | 1.8–2.5x | 1.5–2.0x | 1.0x | 1.3–1.5x |
경도 행은 주의해서 읽으십시오. Grade 2 의 200–275 HB 와 Ti-6Al-4V 의 33–36 HRC 는 서로 다른 척도이므로
직접 비교하면 안 됩니다. 중요한 것은 알루미늄과의 대비입니다 — 6061-T6 의 95 HB 와 7075-T6 의 150 HB 가
표에서 가장 잘 가공되는 두 옵션이고, 티타늄 비용의 대부분은 이 차이에서 나옵니다.
논의를 가장 많이 정리에 드는 것은 비강도 열입니다:
| 재료 | 인장 강도 (MPa) | 밀도 (g/cm³) | 비인장 강도 (MPa/g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| Grade 2 (CP) | 275 | 4.51 | 61.0 |
| Ti-6Al-4V | 895 | 4.43 | 202.0 |
7075-T6 와 Ti-6Al-4V 는 단위 무게당 서로 1% 이내로 엇갈립니다. 피로 내구성이 중요할 때의 선택은
2024-T4 입니다 — 신율 20%, 469 MPa — 그리고 이 합금은 동체 스킨과 날개 구조에 쓰이므로 항공우주 도면에는
티타늄과 나란히 등장합니다. 61.0 인 Grade 2 는 둘 중 어느 것과도 비교할 수준이 되지 못합니다. 그 근거는
강도가 아니라 부식과 생체 적합성입니다.
Grade 2 와 Ti-6Al-4V
| 특성 | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| 유형 | 상업용 순 티타늄 | 알파-베타 합금 |
| 인장 강도 (MPa) | 275–410 | 895–930 |
| 항복 강도 (MPa) | 170–275 | 825–860 |
| 밀도 (g/cm³) | 4.51 | 4.43 |
| 경도 | 200–275 HB | 33–36 HRC |
| 용접성 | 가능 | 어려움 (보호 필요) |
| 열처리 가능 | 불가 | 가능 (시효로 강도 증가) |
| 가공성 | 더 나음 | 공구에 가혹 |
| 상대 원가 | 1.0x | 1.3–1.5x |
| 용도 | 화학, 해양, 생체의료 | 항공우주, 고강도 |
규칙은 짧습니다. 높은 강도가 필요 없는 내식성만 원한다면 Grade 2, 저중량으로 높은 강도가 필요하다면
Ti-6Al-4V 입니다. 짚어둘 만한 함정 하나 — Grade 2 의 항복 강도는 최대 275 MPa 로, 6061-T6 보다 약합니다.
하중이 큰 구조 부품에 Grade 2 를 지정하는 것은 승격이 아니라 다운그레이드입니다.
기계 위에서 티타늄이 바꾸는 것들
티타늄은 알루미늄처럼 가공하는 비싼 재료가 아닙니다. 규칙이 서로 다른 다른 공정이며, 바로 이 규칙들이
비용을 결정합니다.
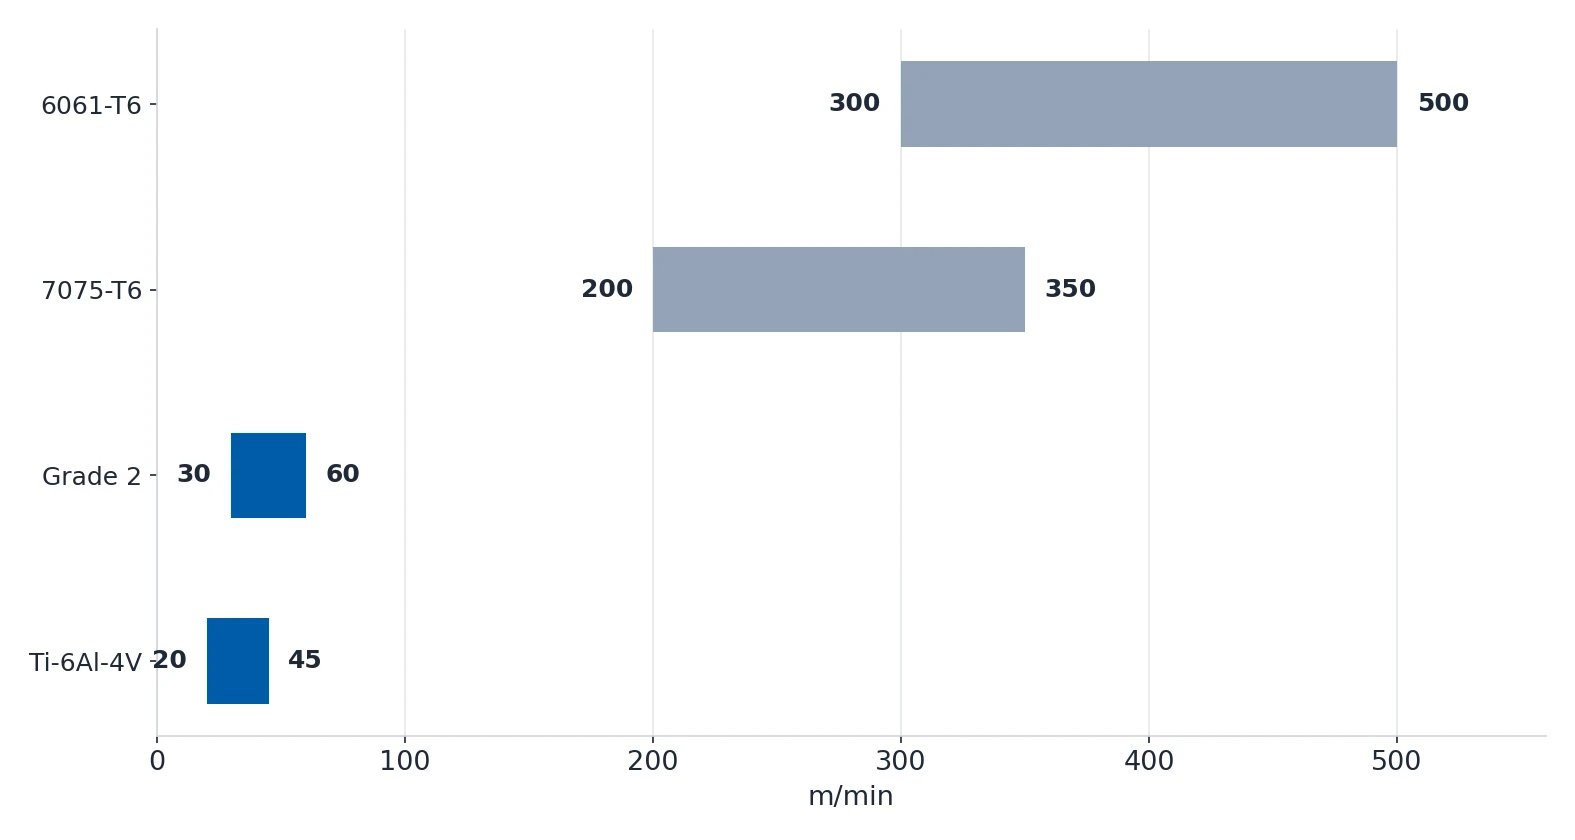
| 재료 | 조삭 (m/min) | 정삭 (m/min) | 공구 관련 참고 |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | 공격적으로 가공 가능, 6061 은 쉽게 잘립니다 |
| 7075-T6 | 200–350 | 350–550 | 6061 보다 20–30% 느림 |
| Grade 2 티타늄 | 30–60 | — | 양의 전각, 예각 |
| Ti-6Al-4V | 20–45 | — | TiAlN 또는 다이아몬드 코팅, 수명 3–5배 |
티타늄 부품이 성공하는지 불량품이 되는지를 가르는 규칙은 네 가지입니다.
- 낮은 절삭 속도. Grade 2 는 30–60 m/min, Ti-6Al-4V 는 20–45 m/min 으로 가공합니다. 더 빠르게
돌리면 절삭이 빨라지지 않고 공구만 타버립니다. - 다량 냉각은 필수. 티타늄은 열전도성이 나쁘기 때문에 열이 절삭선 단부에 남습니다. 다량 냉각이 없으면
공구 수명은 몇 분으로 떨어집니다. - 마모의 첫 신호에서 공구를 교체. 티타늄은 가공 경화됩니다. 무딘 공구는 표면에 경화된 층을 남겨 다음
공구까지 망가뜨립니다. TiAlN 또는 다이아몬드 코팅의 엔밀은 수명이 3–5배 길어집니다. - 얇은 칩과 여러 번의 얕은 패스. 반경 방향 절입 깊이는 작게 유지하십시오. 두꺼운 칩은 과도한 열을
만듭니다.
알루미늄에는 대응물이 없는 안전 규칙도 하나 있습니다. 절삭유는 절대 사용하지 마십시오. 미세한 티타늄
칩은 점화될 수 있고, 티타늄 화재는 3000°C 이상에서 타며 물이 닿으면 더 뜨겁게 타오를 뿐 물로 잡을 수
없습니다. 수계 다량 냉각을 사용하고 기계는 칩이 없는 상태로 유지하십시오.
표면 처리: 무엇에 무엇이 맞나
| 처리 | 티타늄 | 알루미늄 |
|---|---|---|
| 양극산화 (Type II) | 청색, 자홍색, 금색. 의료와 항공우주에서 널리 쓰임 | 6061 이 가장 균일한 색을 냄. 7075 는 어둡고 불균일하게 나옴 |
| 경질 양극산화 (Type III) | — | 7075 의 경질 피막은 내마모성이 더 낮음 |
| 샌드블라스팅 | 무광 표면. 많은 코팅 공정에서 선행 조건 | 표면 처리 준비 |
| 폴리싱 | 광택이 잘 나지만 인력 소모가 큼 | 전해 폴리싱 가능하지만 일반적이지 않음 |
| PVD 코팅 | TiN 과 CrN 으로 마찰 감소. 의료 임플란트에 사용 | — |
실무적으로 두 가지 참고 사항입니다. 첫째, 양극산화는 표면당 10–25 µm 를 더하므로 치수가 빡빡한 부분은
코팅 후 오버사이즈가 됩니다 — 출하 전에 양극산화 두께의 절반만큼 언더사이즈로 가공하십시오. 둘째,
티타늄 양극산화는 알루미늄 양극화와 서로 다른 전기화학입니다. 둘 다 Type II 라 부르더라도 마찬가지입니다.
알루미늄 라인만 운영해 온 공급업체가 티타늄 표면에 대해 자동으로 자격을 갖춘 것은 아닙니다.
구매자가 티타늄을 과다 지정하는 지점과 그 비용
| 흔한 실수 | 어떻게 되나 | 올바른 접근 |
|---|---|---|
| 알루미늄으로 충분한데 티타늄을 지정 | 어떤 이득도 없이 재료비 5–10배 지불 | 강도/무게/부식 계산을 하십시오. 대부분의 부품은 티타늄이 필요 없습니다. |
| 절삭 속도가 너무 높음 | 공구가 몇 분 만에 타버리고 표면 품질이 나빠짐 | Grade 2 는 60 m/min, Ti-6Al-4V 는 45 m/min 아래로 유지 |
| 절삭유 사용 | 티타늄 칩의 화재 위험 | 수계 냉각액만 사용 |
| 공구 교체 주기가 너무 김 | 가공 경화된 표면이 이후 공구까지 망가뜨림 | 마모의 첫 신호에서 교체 |
| 고강도 부품에 Grade 2 사용 | 항복 강도 275 MPa 로, 6061-T6 보다 약함 | 고강도에는 Ti-6Al-4V 필요 |

첫 번째 행 뒤에 있는 비용 구조는 분해해 둘 가치가 있습니다. 그것이 구매자가 실제로 치르는 값이기
때문입니다. 티타늄 원재료는 알루미늄보다 5–10배, 스테인리스보다 3–5배 비싸고, 가공비는 강보다 2–3배
더 들며, 프로토타입은 알루미늄이나 강으로 먼저 만드는 것이 맞습니다.
도면에는 무엇을 적어야 하는가
- 등급과 상태를 함께 —
Ti-6Al-4V또는Grade 2이며, 어닐링 상태인지 용액 열처리 상태인지
시효 상태인지까지 적습니다. "티타늄" 이라고만 쓰면 강도가 열려 있습니다. - 사용 환경 — 염수, 인체 접촉, 화학 약품 분무. 이 중 어느 것도 해당하지 않으면 도면에 명시하십시오.
알루미늄 대안을 정당화하는 가장 빠른 방법입니다. - 하중과 그 방향 — 부품이 503 MPa 를 넘지 않게 하중을 받으면 7075-T6 알루미늄으로 충분합니다.
- 표면 처리 — Type II 양극산화, PVD 또는 무처리가 견적을 받기 전에 확정하십시오. 양극산화는 치수를
바꾸기 때문입니다. - 프로토타입 경로 — 부품이 아직 개발 중이라면 첫的一件은 6061-T6 로 가공하고, 설계가 확정된 뒤에만
티타늄으로 바꾸십시오.