CNC 공차 체인: 부품이 맞지 않은 이유
공차 체인은 조립이 맞는지 여부를 결정하는 계산이며, 「부품이 맞지 않았다」 는 불만 가운데 거의 전부는 한 번도 계산되지 않은 공차 체인입니다. 체인의 각 치수는 자신의 공차를 더하며, 그 결과는 그 공차들의 합입니다. 10.0 ±0.1 mm 판 세 장은 ±0.3 mm 로 쌓이고 ±0.1 mm 가 되지 않습니다. 부품이 자기 도면 그대로 완벽하게 가공되었어도 틀릴 수 있습니다. 도면이 공차를 어떻게 합산하는지를 전혀 고려하지 않았기 때문입니다.
공차 체인이란 실제로 무엇인가
규칙은 단순하고 너그러하지 않습니다. 조립된 치수의 공차는 체인에 들어 있는 모든 것의 공차 합과 같습니다. 그 밖의 어떤 것으로도 바뀌지 않습니다. 각각 ±0.1 mm 인 부품 다섯 개로 이루어진 체인은 ±0.5 mm 로 쌓입니다. 각 부품을 아무리 꼼꼼하게 만들었든 말이며.
이 계산을 진행하는 방법은 두 가지이며, 서로 다른 질문에 답합니다.
| 방법 | 계산 | 총 누산 | 결과 |
|---|---|---|---|
| 최악 조건 | 0.1 + 0.1 + 0.1 | ±0.3 mm | 기준 치수 30.0 mm, 범위 29.7–30.3 mm |
| 제곱합제곱근 | √(0.01 + 0.01 + 0.01) | ±0.173 mm | 기준 치수 30.0 mm, 범위 29.83–30.17 mm |
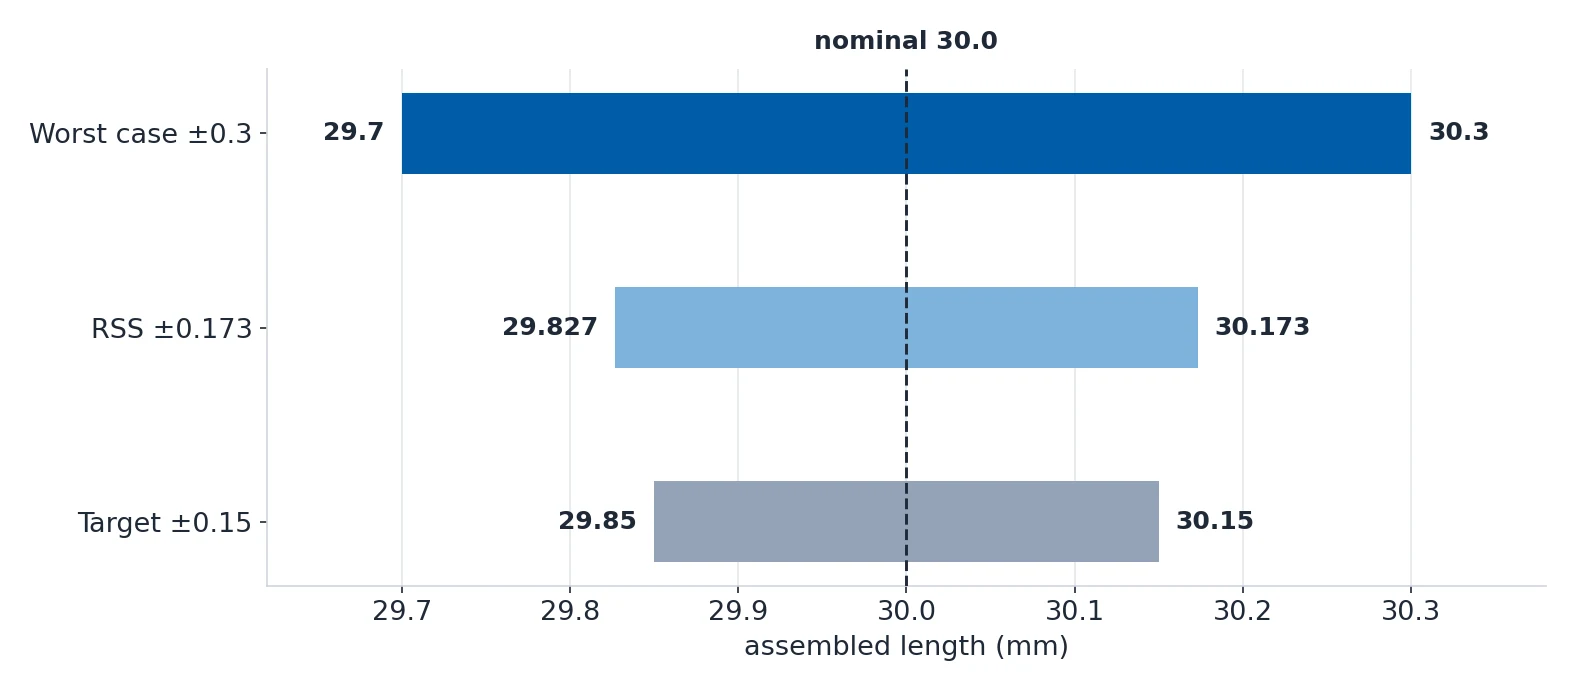
최악 조건은 모든 치수가 동시에 한계에 도달한다고 가정하기 때문에 모든 개별 부품의 결합을 보장하는 방법입니다. 제곱합제곱근은 통계적 방법입니다. 오차가 무작위이고 서로 독립적이라고 가정하므로 극단값이 동시에 나타나는 일은 드뭅니다. RSS 는 수천 개에 이르는 부품 집단을 기술할 때 쓰고, 최악 조건은 부품 하나가 확실히 맞도록 보장할 때 씁니다.

부품이 맞지 않은 이유: 여섯 가지 원인
이 여섯 가지가 품질 부서를 통해 되돌아오는 결합 실패의 대부분을 설명합니다. 여섯 가지 모두 제조 문제가 아니라 도면 문제입니다.
| # | 원인 | 어떤 일이 벌어지는가 | 해결 |
|---|---|---|---|
| 1 | 베어링 핏에 General tolerance 적용 | 50 mm 에서 ISO 2768-m 은 ±0.3 mm 인데, 베어링 좌는 ±0.01 mm 또는 그보다 조밀해야 합니다 | H7/k6 나 H7/p6 처럼 핏을 직접 지정합니다 |
| 2 | 최악 조건 누산을 계산하지 않음 | 각각 ±0.1 mm 인 부품 다섯 개가 ±0.5 mm 로 쌓여 조립체가 닫히지 않습니다 | 체인을 계산하고 치수 하나를 조입니다 |
| 3 | 얇은 벽에 조밀한 공차 | 두께 1 mm 벽은 가공 중 휘어지므로, 도면에 어떻게 적혀 있든 ±0.01 mm 는 불가능합니다 | 알루미늄은 1.5 mm 이상, 강은 1.0 mm 이상의 벽 두께 |
| 4 | ISO 2768 표기가 전혀 없음 | 작업장에 기본값이 없어 모호한 치수마다 질문과 추정이 생깁니다 | 타이틀 블록에 ISO 2768-mK 를 넣습니다 |
| 5 | 거친 표면 마감과 간섭 핏 | 조립 중 표면의 돌기가 눌려 계산한 간섭량이 사라집니다 | Ra 0.8 µm 또는 그보다 좋습니다. Ra 0.4 µm 방삭을 권장합니다 |
| 6 | 기준 없이 적용한 GD&T | 형상 공차 프레임에 참조가 없어 작업장이 임의로 정하고 결과가 달라집니다 | 도면에 분명한 기준 참조를 명시합니다 |

원인 3 과 6 은 특별히 주목할 만합니다. 얇은 벽은 도면에 무엇이라고 적혀 있든 ±0.01 mm 를 유지할 수 없습니다. 부품이 깎이는 동안 휘고, 공구가 떠나면 치수가 움직입니다. 그리고 기준 참조가 없는 위치 공차는 규격이 아니라 작업장이 대신 골라 달라는 요청일 뿐입니다.
체인 계산: 최악 조건과 제곱합제곱근
작업 순서가 중요합니다. 먼저 최악 조건 누산을 계산하십시오. 모든 개별 부품의 결합을 보장할 수 있는 방법은 이것 하나뿐이며, RSS 는 그다음 양산 단계에서 사용합니다. RSS 로 시작하는 설계자는 이미 문제를 가정으로 없애 버린 셈입니다.
판 세 장 예제가 기준 사례입니다. 10.0 ±0.1 mm 판 세 장을 쌓으면 다음과 같습니다.
- 최악 조건: 0.1 + 0.1 + 0.1 = ±0.3 mm 이므로 조립 길이는 기준 30.0 mm 이며 29.7 부터 30.3 mm 까지 나옵니다.
- 제곱합제곱근: √(0.01 + 0.01 + 0.01) = ±0.173 mm 이므로 같은 조립체가 29.83 부터 30.17 mm 까지 나옵니다.
- 요구치: 조립체가 30.0 ±0.15 mm 를 유지해야 한다면 0.3 이 0.15 보다 크므로 최악 조건은 통과하지 못합니다. 어떤 부품은 여전히 최악 조건에 걸리기 때문에 RSS 도 해결책이 되지 않습니다.
누산이 통과되지 않으면 선택지는 정확히 네 가지이며, 그중 부품 자체에 비용이 드는 것은 하나뿐입니다.
| 선택지 | 누산에 미치는 영향 | 비용 |
|---|---|---|
| 공차 하나를 조임 | 해당 치수의 몫을 누산에서 제거 | 해당 형상에 +30–150% |
| 샤임 추가 | 조립 시점에 변동 흡수 | 조립 공정이 하나 늘어나지만 부품 비용은 동일 |
| 체인 재설계 | 치수를 누산에서 완전히 제거 | 설계 시간만 발생 |
| RSS 로 전환 | ±0.3 이 ±0.173 mm 가 됨 | 무료지만 개별 부품에 대한 보장은 없음 |
문제의 치수를 체인에서 빼낼 수 있다면 재설계가 대체로 정답입니다. 인터페이스가 이미 샤임을 받도록 설계되어 있다면 샤임이 정답입니다. 공차를 조이는 것은 그 치수가 정말로 조밀해야 할 때만 옳고, 세 가지 중 가장 비쌉니다.
ISO 2768: General Tolerance, 도면의 대부분을 덮어야 할 공차
ISO 2768 은 도면을 읽을 수 있게 만듭니다. 타이틀 블록에 한 줄 표기하면 기능을 지배하지 않는 모든 치수를 덮게 되며, 그런 치수가 보통 80% 나 됩니다. 그 덕분에 작업장은 나머지를 짐작하지 않아도 됩니다.
| 클래스 | 정밀도 등급 | 주된 용도 | 비용 영향 |
|---|---|---|---|
| f (정밀) | 일반 공차 중 가장 조밀 | 정밀 부품, 특정 핏이 필요 없는 맞물림 면, 외관 요구가 까다로운 면 | 중간 등급 대비 +15–30% |
| m (중간) | 표준 CNC | 일반 CNC 가공 부품, 가장 널리 쓰이는 클래스 | 기준 |
| c (거친) | 느슨 | 판금 부품, 구조 용접물, 중요하지 않은 주물, 대형 조립체 | 중간 등급 대비 -10–20% |
| v (매우 거친) | 가장 느슨 | 용접 구조물, 거친 주물, 매우 큰 치수 | 중간 등급 대비 -20–35% |
하이픈 앞의 문자가 선형 클래스를 정합니다. 하이픈 뒤의 문자가 형상 클래스를 정하므로 ISO 2768-mK 는 선형 클래스 m 과 형상 클래스 K 의 조합이며, 두 번째 문자를 빼면 일반 형상 공차가 전혀 지정되지 않습니다.
선형 공차는 기준 치수에 따라 달라지므로, 치수가 어느 범위에 들어가는지가 수치를 바꿉니다.
| 기준 치수 범위 (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
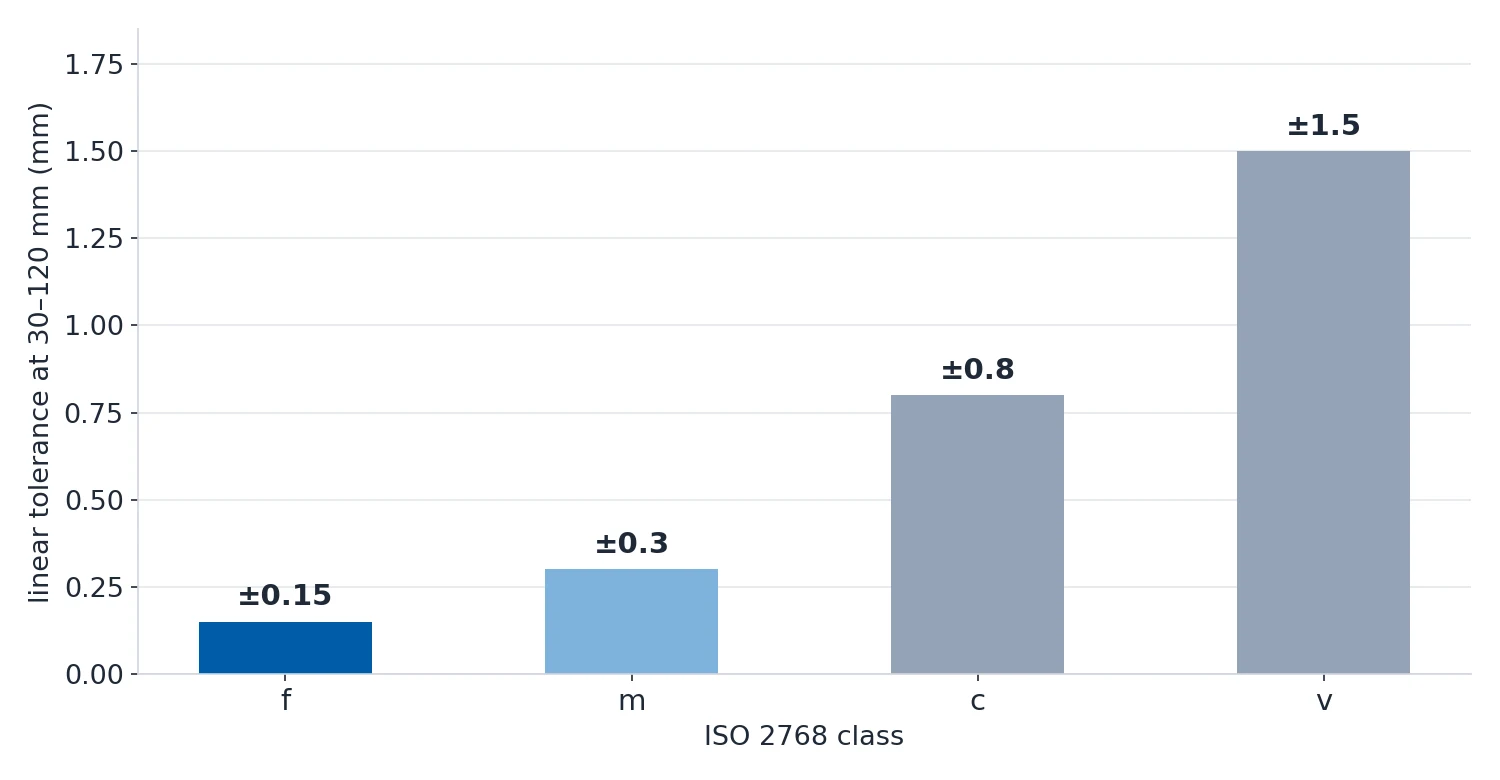
ISO 2768 에는 명확한 한계가 있고, 특정 핏이 필요한 자리에 이를 쓰는 것이 가장 흔한 문제 원인입니다. 치수가 한계에 도달했을 때 무슨 일이 벌어지는지를 도면이 보여 준다면, 그 형상은 일반 클래스에서 빼내십시오.
| 상황 | 권장 공차 | 이유 | 일반적인 IT 등급 |
|---|---|---|---|
| 베어링 보어 안의 샤프트 | H7/k6 처럼 개별 지정 | 베어링 수명은 올바른 간섭이나 간극에 달려 있습니다 | IT6–IT7 |
| 실 그루브 직경 | ±0.025 mm 또는 그보다 조밀 | 그루브가 너무 넓거나 깊으면 O-링 이 새어 나옵니다 | IT7–IT8 |
| 볼트 홀 패턴 | ±0.1 mm 위치도 | 볼트가 맞물리는 플랜지 사이에서 정렬되어야 합니다 | IT9–IT10 |
| 위치결정 핀 | H7/m6 또는 그보다 조밀 | 반복 가능한 위치를 위해 핀을 압입해야 합니다 | IT6–IT7 |
| 유압 실린더 보어 | ±0.005–0.01 mm 와 원도 추가 | 보어가 완벽히 둥글지 않거나 너무 크면 피스톤 옆으로 유체가 샙니다 | IT5–IT7 |
| 맞물린 기어의 중심 거리 | ±0.02–0.05 mm | 백래시와 소음이 중심 거리에 따라 달라집니다 | IT6–IT8 |
핏: 간극, 전환, 간섭
두 부품 사이에 관계를 유지해야 한다면 각각에 ± 공차를 주는 것으로는 부족합니다. 도면에 필요한 것은 핏 이며, 이는 구멍과 샤프트의 관계를 ISO 286 지정 두 개로 표현한 것입니다.
| 핏 종류 | 관계 | 조립 | 비용 |
|---|---|---|---|
| 간극 | 샤프트가 항상 구멍보다 작음 | 수동 조립, 부품끼리 서로 움직일 수 있음 | 기준 |
| 전환 | 실제 구멍과 샤프트가 각 범위 어디에 떨어지느냐에 따라 달라짐 | 작은 간극이 되기도 하고 작은 간섭이 되기도 함 | 간극 핏 대비 +15–30% |
| 간섭 | 샤프트가 항상 구멍보다 큼 | 프레스 또는 열 방식 | 가장 비쌈 |
두 부분을 알고 나면 지정 표기 읽기는 간단해집니다.
| 부분 | 지정 | 25 mm 에서의 편차 | 의미 |
|---|---|---|---|
| 구멍 | H7 | +21 / 0 µm | 기본 편차는 영이므로 구멍은 기준 치수와 같거나 그보다 클 수만 있습니다 |
| 샤프트 | g6 | -7 / -20 µm | 항상 기준 치수보다 작으므로 구멍을 넘어설 수 없습니다 |
a–h 의 문자는 간극 핏을, js–n 는 전환 핏을, p–zc 는 간섭 핏을 만듭니다. 구멍은 관례적으로 샤프트보다 한 등급 더 느슨한데, 정밀 터닝보다 정밀 선반 가공이 어렵기 때문입니다.
세 가지 중 무엇을 고를지에는 규칙이 하나뿐입니다. 목적을 아직 충족하는 가장 느슨한 핏을 쓰고, 절대 분리되어서는 안 되는 접합부에만 간섭 핏을 남겨 두십시오.
| 적용 | 핏 | 이유 |
|---|---|---|
| 샤프트에 붙는 탈착 가능한 기어나 풀리 | H7/k6 전환, 프레스로 조립 | 제어된 핏으로 위치가 정해지면서도 분리가 가능합니다 |
| 구멍 안의 위치결정 핀 | H7/js6 전환 | 기준 치수에 대해 대칭이라 어느 방향으로든 정확히 위치를 잡습니다 |
| 하우징에 압입되는 베어링 외륜 | H7/p6 간섭 | 이 접합부는 절대 분리되어서는 안 됩니다 |
| 나사 접합 | H7/h6 간극 | 25 mm 에서 최대 34 µm 의 간극이므로 체결 부품을 쓰기에 충분합니다 |
간섭 핏에서 많은 사람이 놓치는 부분이 하나 있습니다. 표면 마감이 간섭량을 먹어 냅니다. 조립 중 표면 돌기가 눌리므로 실제 간섭량은 계산값보다 작습니다. Ra 1.6 µm 에서는 양면 합계로 약 13 µm 가 줄고, Ra 3.2 µm 에서는 약 25 µm 가 줄어듭니다. 25 mm 에서 간섭량이 1–35 µm 뿐인 H7/p6 은 이 손실이 간섭량 전부를 먹어 버릴 수 있으며 부품이 느슨해집니다. Ra 0.8 µm 이상을 지정하고, 간섭 핏 면의 권장 마감으로 Ra 0.4 µm 방삭을 사용하십시오.
각 프로세스가 실제로 감당할 수 있는 것
프로세스가 도달할 수 없는 공차는 조밀한 공차가 아니라 판정을 기다리는 불량입니다. 각 프로세스가 표준으로 감당하는 수준과 더 지불하면 감당하는 수준을 정리하면 다음과 같습니다.
| 프로세스 | 표준 | 정밀 | 초정밀 | IT 대응값 |
|---|---|---|---|---|
| CNC 밀링 (3 축) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| CNC 밀링 (5 축) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| CNC 선반 가공 | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| 스위스형 선반 가공 | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| 평면 방삭 | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| 지그보링 | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| 와이어 방전 가공 (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| 침식형 방전 가공 (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
IT 등급 눈금은 도면과 작업장을 잇는 공통 언어이며, 그대로 읽어 볼 만합니다.
| IT 등급 | 50–80 mm 에서의 공차 | 실무적 의미 |
|---|---|---|
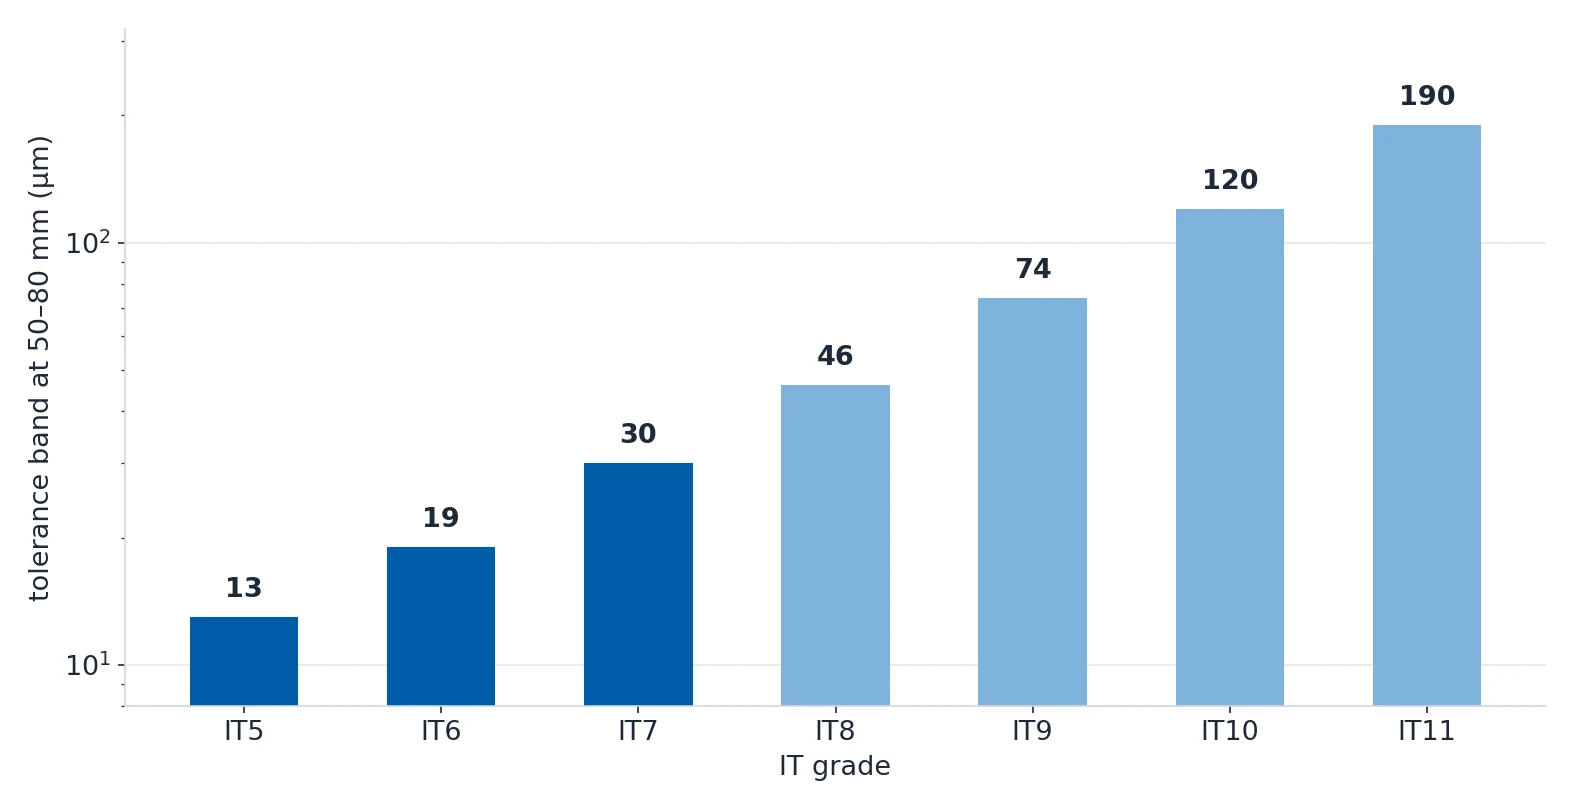
| IT5 | 13 µm | 계측기 제조 |
| IT6 | 19 µm | 정밀 가공 |
| IT7 | 30 µm | 베어링과 샤프트의 정밀 핏 |
| IT8 | 46 µm | 일반 정밀 가공 |
| IT9 | 74 µm | 일반 가공, ISO 2768-m 와 동일 수준 |
| IT10 | 120 µm | 중간 정밀도 |
| IT11 | 190 µm | 느슨한 가공 |
작업장으로 가기 전에 누산 고치는 법
해결책은 짧은 절차이며, 첫 부품이 도착한 뒤가 아니라 도면을 발행하기 전에 해야 할 일입니다.
- 조립 체인의 모든 치수를 순서대로 공차와 함께 나열합니다.
- 최악 조건 누산을 계산합니다. 공차들을 더합니다.
- 결과를 조립체가 충족해야 할 요구치와 비교합니다.
- 통과하지 못하는 곳에서는 의도적으로 고릅니다. 공차를 조이거나, 샤임을 추가하거나, 체인을 재설계합니다.
- 개별 지시가 없는 모든 치수에 대해 타이틀 블록에 ISO 2768-mK 를 넣습니다.
- 별개의 ± 공차 두 개 대신 H7/k6 표기로 핏을 직접 지정합니다.
- 조밀한 공차 각각을 프로세스 표와 대조하고, 벽이 감당할 수 있는지 확인합니다.
- 간섭 핏에는 표면 마감을 명시합니다.
거의 모든 문제를 잡아 내는 세 가지 질문은 단순합니다. 체인에서 가장 조밀한 공차는 무엇이고, 어떤 치수가 이를 만들며, 프로세스가 실제로 감당할 수 있는가입니다. 부품이 맞지 않았다면 답은 대개 이 세 가지 중 하나에 있으며, 금속을 깎기 전에 이미 도면 위에 있었습니다.